

Este libro blanco detalla los métodos y resultados de un estudio de precisión dimensional de la Fuse X1 con el Nylon 12 Powder, comparada con una impresora 3D SLS EOS P396 y una impresora 3D MJF HP Jet Fusion 5620, usando la misma geometría de muestra cúbica. En 467 piezas de 14 impresiones en la Fuse X1 realizadas en 4 impresoras, la Fuse X1 mantiene una precisión de ±0,26-0,33 mm en el eje X/Y y de ±0,34-0,67 mm en el eje Z, con un índice de capacidad del proceso (Cpk) de 1,33 para detalles de hasta 80 mm. Además, el 93 % de las piezas tienen cada una de sus 18 dimensiones medidas dentro del mayor de los valores en el intervalo de ±0,3 mm o ±0,5 %, tal y como se imprimen, sin un escalado específico para cada pieza.
Estudio de precisión dimensional y repetibilidad de la Fuse X1
Este libro blanco detalla los métodos y resultados de un estudio de precisión dimensional de la Fuse X1 con el Nylon 12 Powder, comparada con una impresora 3D SLS EOS P396 y una impresora 3D MJF HP Jet Fusion 5620, usando la misma geometría de muestra cúbica. En 467 piezas de 14 impresiones en la Fuse X1 realizadas en 4 impresoras, la Fuse X1 mantiene una precisión de ±0,26-0,33 mm en el eje X/Y y de ±0,34-0,67 mm en el eje Z, con un índice de capacidad del proceso (Cpk) de 1,33 para detalles de hasta 80 mm. Además, el 93 % de las piezas tienen cada una de sus 18 dimensiones medidas dentro del mayor de los valores en el intervalo de ±0,3 mm o ±0,5 %, tal y como se imprimen, sin un escalado específico para cada pieza.
1. Introducción
Las impresoras 3D de fusión de lecho de polvo de plástico permiten a los fabricantes producir grandes cantidades de piezas finales de nylon, pero solo si cada impresión produce piezas que encajan donde están destinadas sin tener que clasificarlas o refinarlas. Eso requiere dos cosas: las piezas que la impresora produce deben ser precisas (de media, que se acerquen a sus dimensiones nominales) y repetibles (que su calidad sea constante de una pieza a otra, de una impresión a otra y de una impresora a otra).
Hay tres fuentes principales de variación en las dimensiones de piezas impresas mediante fusión de lecho de polvo:
-
Variación entre piezas dentro de una misma impresión, determinada en gran medida por dónde se encuentra la pieza en la cámara
-
Variación de una impresión a otra en la misma impresora
-
Variación entre impresoras de un mismo conjunto de impresoras
Este estudio cuantifica estos tres factores en la Fuse X1 y compara los resultados con los de dos plataformas industriales muy utilizadas: la impresora 3D de sinterizado selectivo por láser (SLS) EOS P396 y la impresora 3D de fusión multijet (MJF) HP Jet Fusion 5620. Todas las plataformas imprimieron la misma muestra cúbica y las cámaras de la competencia se llenaron con la compactación automática de PreForm. Los resultados se muestran en los formatos que se usan en el sector: tolerancia en una capacidad de proceso deseada (Cpk), el rendimiento de las piezas con una tolerancia determinada y grados de tolerancia internacional (IT) según la Norma ISO 286.
2. Resumen ejecutivo
La Fuse X1 ofrece una precisión dimensional propia de procesos industriales para las piezas de Nylon 12, igualando o superando la de dos de las plataformas de fusión de lecho de polvo más utilizadas, y lo hace de manera constante entre impresoras, impresiones y conjuntos de impresoras.
-
Precisión equiparable en X/Y, la mejor en Z: La Fuse X1 iguala la capacidad publicada de la EOS P396 y las impresoras HP Multi Jet Fusion en X e Y y es la más precisa en Z de las tres plataformas puestas a prueba en todos los tamaños de los detalles impresos, con la pieza tal y como sale de la impresora.
-
El mayor rendimiento con la pieza tal y como sale de la impresora: Cuando todas las medidas importantes deben estar dentro de las tolerancias al mismo tiempo, la Fuse X1 ofrece el mayor porcentaje de piezas que cumplen todos los requisitos dimensionales directamente al salir la impresora, tanto en las tolerancias estándar como en las tolerancias más estrictas del SLS.
-
Sale bien parada en una comparación con el mejor de los casos: Incluso después de aplicar correcciones de margen y escala adaptadas a sus resultados medidos, una modificación posterior que no está disponible para los usuarios antes de imprimir, la Fuse X1 sigue dando resultados comparables a los de la EOS P396 y supera a la HP Jet Fusion 5620.
-
Constancia entre impresoras: Cuatro impresoras Fuse X1 dieron los mismos resultados tal y como llegaron de la fábrica, sin realizar ajustes dimensionales. Ampliar la producción de una sola impresora a varias no requirió aplicar prácticamente ninguna tolerancia dimensional adicional.
-
Constancia entre impresiones, con una gran repetibilidad en el mismo sitio: Las impresiones en la misma impresora muestran una gran constancia en los resultados; las piezas que se imprimen en el mismo lugar son prácticamente idénticas, con diferencias de centésimas de milímetro. En la producción de alto volumen, esta repetibilidad crea la oportunidad de conseguir tolerancias todavía más estrictas mediante una compensación específica para cada ubicación.
-
Probada en situaciones de producción reales: Los resultados de la Fuse X1 incluyen cámaras completamente llenas de piezas de prueba, así como impresiones de producción mixtas, con diferentes historiales térmicos, tiempos de capa y bloques de polvo. Los usuarios de la Fuse X1 pueden esperar esta precisión en sus propias impresiones, y no solo en supuestos de prueba específicos.
El apartado 9 resume los resultados.
3. Trasfondo: ¿Qué es la capacidad del proceso?
3.1 Precisión y fiabilidad
La precisión mide lo cercana que es la media de las medidas al valor nominal, mientras que la fiabilidad (repetibilidad) mide hasta qué punto coinciden las copias impresas de una pieza. Una desviación constante se puede corregir calibrando la impresión, pero la variación entre piezas impresas no.

Figura 1. Comparación entre precisión y fiabilidad.
3.2 Cp y Cpk
La capacidad del proceso o Cp compara la amplitud de la banda de tolerancia con la desviación del proceso: (Cp = (USL − LSL) / 6σ). El índice de capacidad del proceso o Cpk también tiene en cuenta la diferencia entre la media del proceso (μ) y el valor nominal: Cpk = min: (USL − μ, μ − LSL) / 3σ. Para tener una tolerancia ±T simétrica, la tolerancia más pequeña que alcanza un Cpk objetivo es T = |μ − nominal| + 3·Cpk·σ. Este documento sigue la convención de HP y muestra la T con un Cpk de 1,33 (|μ| + 4σ) y un Cpk de 1,00 (|μ| + 3σ).
|
Cpk |
Nivel de sigma |
Dentro de las especificaciones |
Fuera de las especificaciones (ppm) |
|---|---|---|---|
|
0,67 |
2 |
95,45 % |
45 500 |
|
1,00 |
3 |
99,73 % |
2700 |
|
1,33 |
4 |
99,994 % |
63 |
|
1,67 |
5 |
99,99994 % |
0,6 |
Tabla 1. El Cpk y la proporción correspondiente de dimensiones dentro de las especificaciones, suponiendo un proceso centrado con distribución normal.
En la práctica, este informe muestra la tolerancia ± necesaria para alcanzar un Cpk de 1,33. Por ejemplo, la Fuse X1 necesita ±0,26 mm para elementos de 0 a 30 mm en el eje X/Y (Tabla 3). Si los detalles de una pieza en el eje X/Y están en ese intervalo de tamaño y tienen una tolerancia de ±0,26 mm, se espera que como máximo unos 63 de cada millón de detalles impresos queden fuera de la tolerancia.
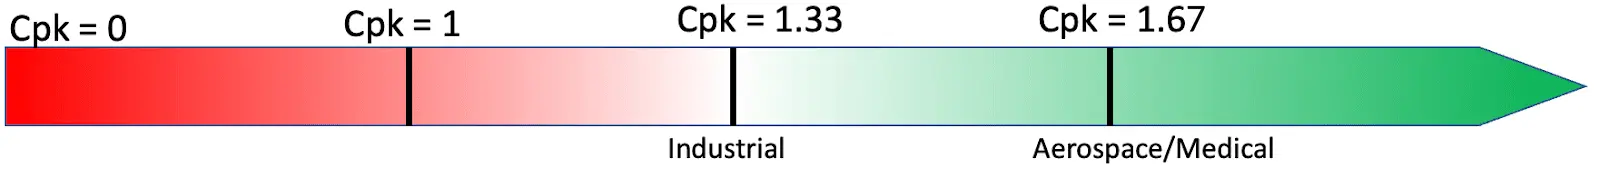
Figura 2. Representación gráfica del intervalo aceptable del Cpk para los procesos de fabricación.
Un Cpk de 1,33 es el mínimo habitual para la producción; 1,67 es el típico para la medicina y la industria aeroespacial. El Cpk presupone datos aproximadamente normales. Los errores de la fusión de lecho de polvo con frecuencia están sesgados por el lugar de la cámara en el que están las piezas, por lo que este artículo también muestra el rendimiento empírico de las piezas (apartado 6), que cuenta las piezas que realmente están dentro de la tolerancia en lugar de basarse en un modelo estadístico.
3.3 Grados de tolerancia internacional (IT)
La norma ISO 286 define grados de tolerancia estándar (grados IT) cuyo margen de tolerancia permitido crece con las dimensiones nominales de la pieza. Los grados más bajos son más estrictos: los grados de hasta IT11 cubren los encajes de precisión, mientras que los IT12-IT16 cubren las tolerancias generales de fabricación. Siguiendo la convención utilizada en los informes publicados por HP y Formlabs sobre la capacidad dimensional, el valor de IT se aplica como una tolerancia ±.
4. Método de evaluación y pruebas
4.1 Pieza de prueba
Cada muestra cúbica incluye elementos de seis tamaños nominales (8, 18, 30, 45, 60 y 80 mm) a lo largo de cada uno de los tres ejes de la impresora, lo que da un total de 18 medidas por pieza. Estas dimensiones coinciden con las seis medidas fundamentales que se usan en la pieza de diagnóstico de HP, lo que permite hacer una comparación directa con los valores publicados por HP.
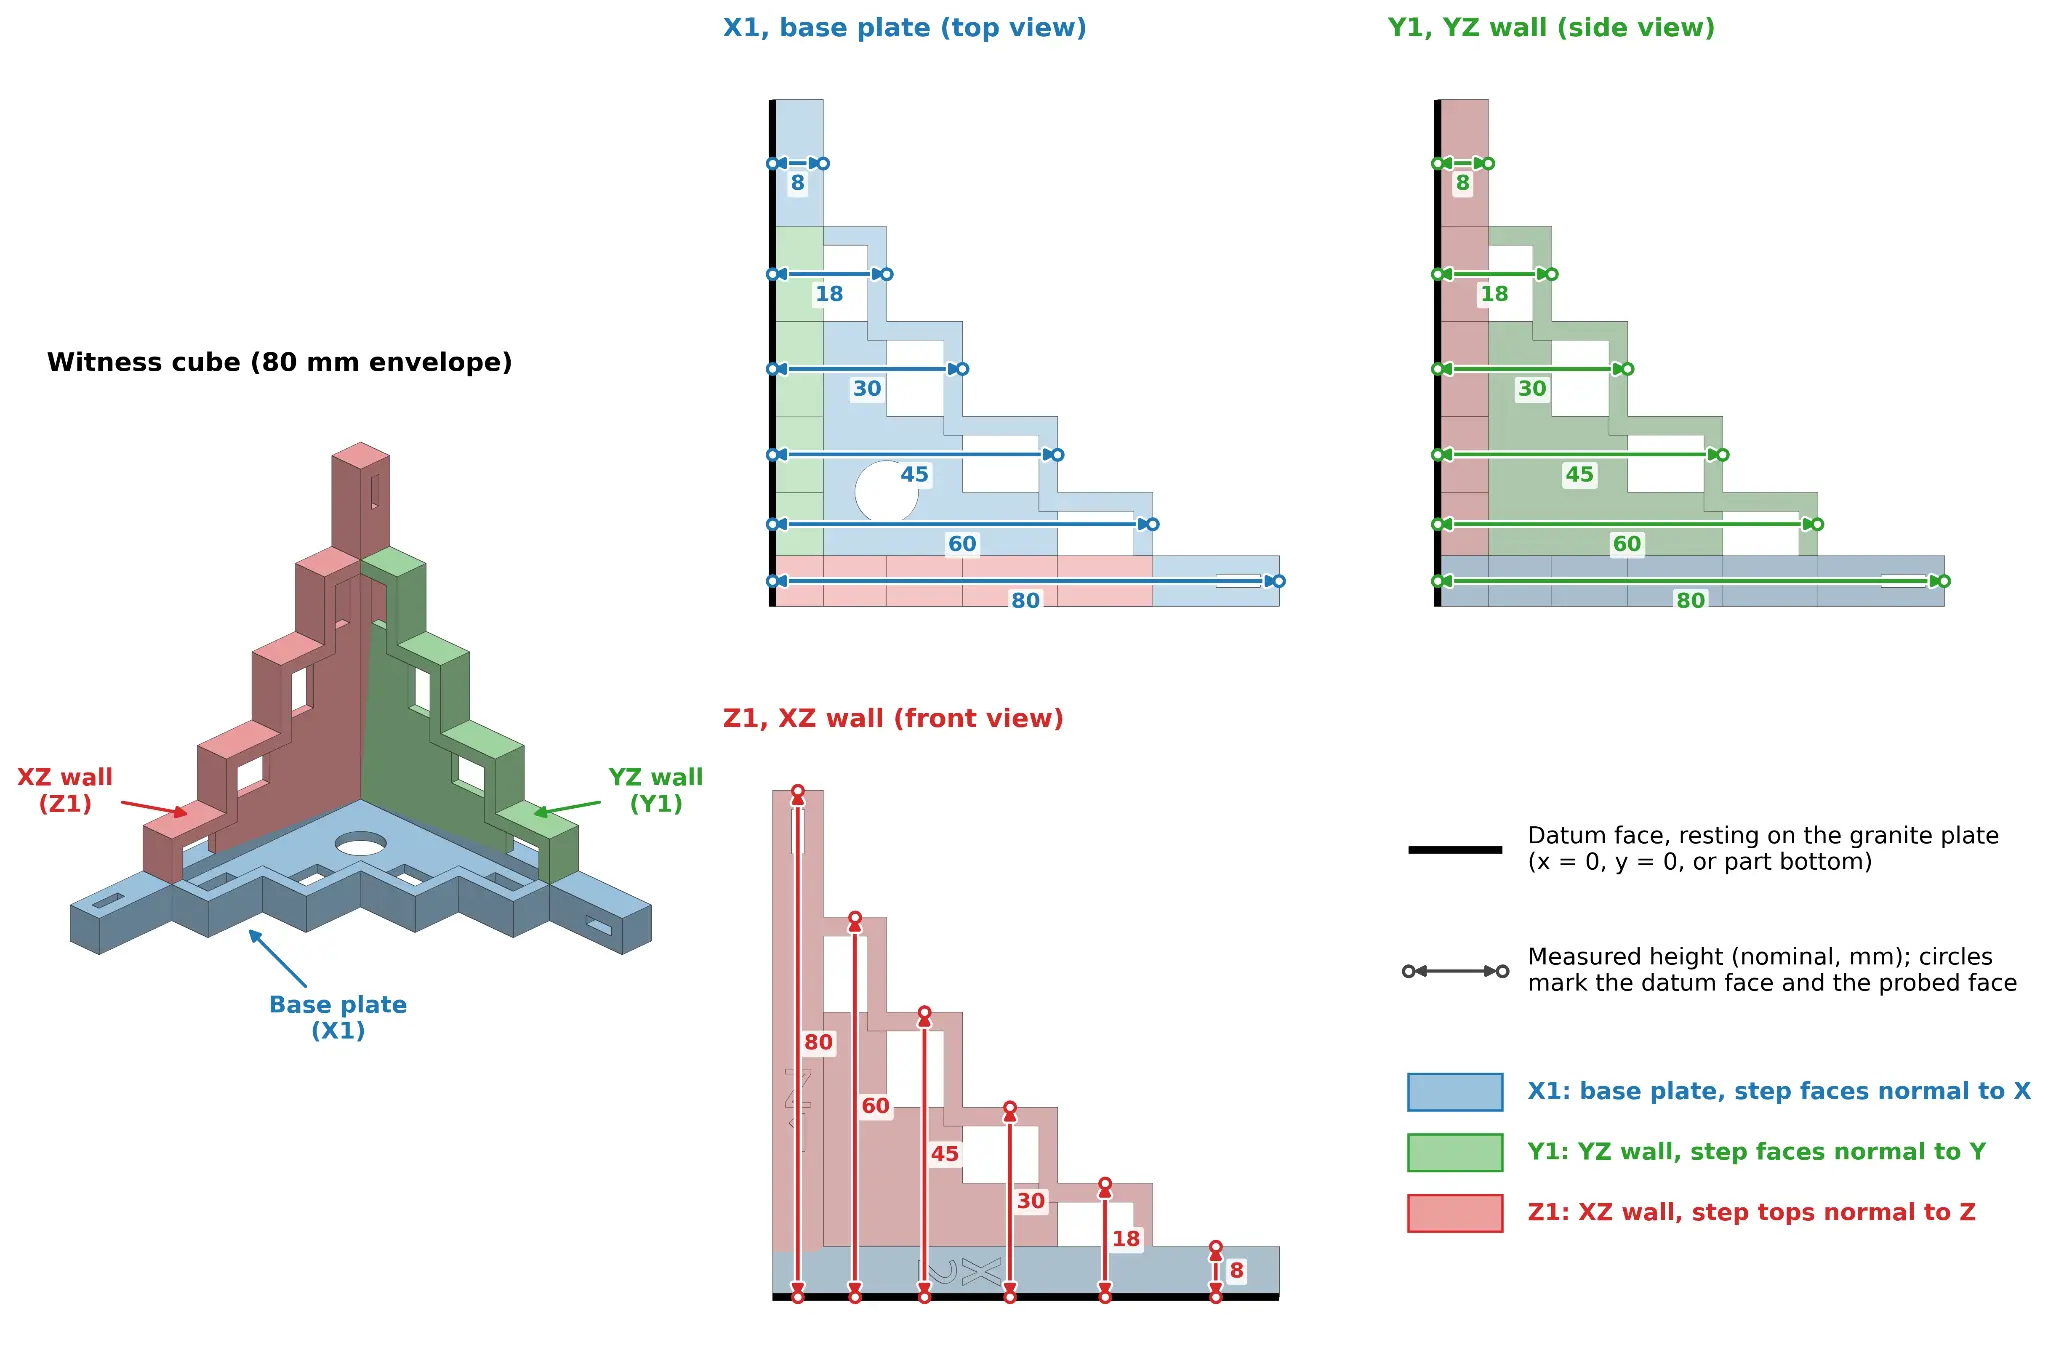
Figura 3. Muestra cúbica y las 18 dimensiones medidas.
4.2 Impresiones
Se encargó la impresión de muestras cúbicas a proveedores de servicios que utilizan una EOS P396 y una HP Jet Fusion 5620. Sus cámaras de impresión se llenaron usando la función de compactación automática de PreForm. Las impresiones se realizaron internamente en cuatro impresoras Fuse X1 configuradas de fábrica, que se utilizaron tal cual llegaron, sin ajustes dimensionales.
El conjunto de datos de la Fuse X1 incluye intencionadamente cámaras de impresión llenas de muestras cúbicas e impresiones de producción con muestras cúbicas compactadas junto a otras piezas. La organización de la impresión influye en el historial térmico de cada pieza, en los tiempos de las capas y en la estructura del bloque de polvo, todo lo cual puede contribuir a la variación dimensional. Incluir diversas configuraciones de impresión ayuda a demostrar que los resultados no dependen de impresiones de prueba expresamente optimizadas y que los usuarios pueden esperar una precisión y una repetibilidad comparables en las condiciones típicas de la producción.
|
Plataforma |
Impresiones |
Impresoras |
Piezas medidas |
Mediciones |
|---|---|---|---|---|
|
Fuse X1 |
14 |
4 |
467 |
8406 |
|
EOS P396 |
2 |
Desconocidas (1 empresa de servicios) |
328 |
5904 |
|
HP Jet Fusion 5620 |
3 |
Desconocidas (1 empresa de servicios) |
377 |
6779 |
Tabla 2. Conjunto de datos (piezas y mediciones totales, tras la detección de valores atípicos en el apartado 4.4).
Impresiones con la Fuse X1
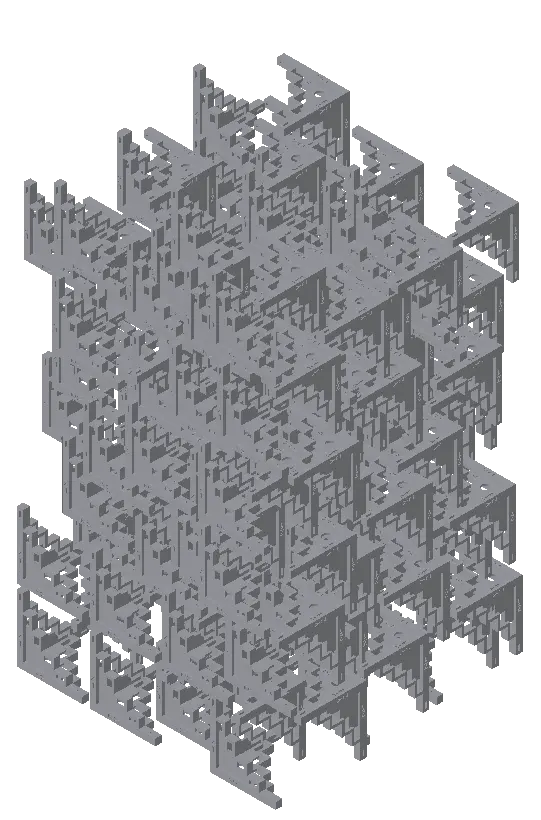
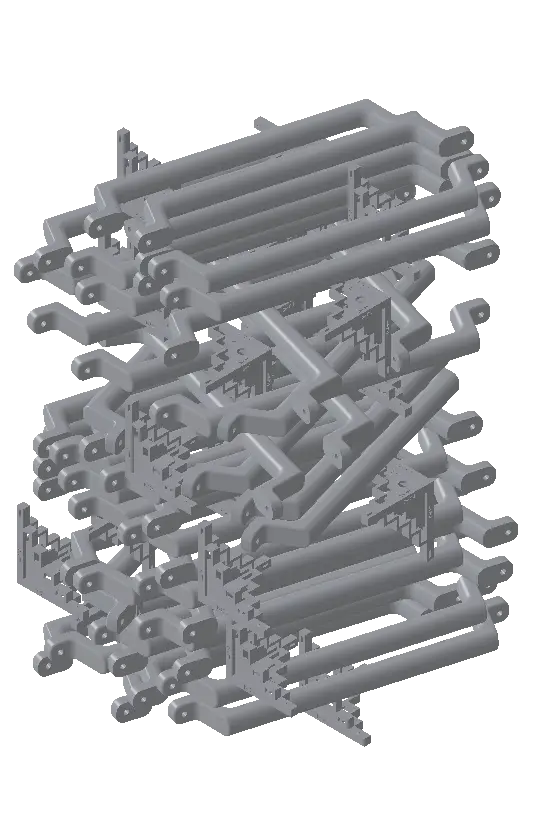
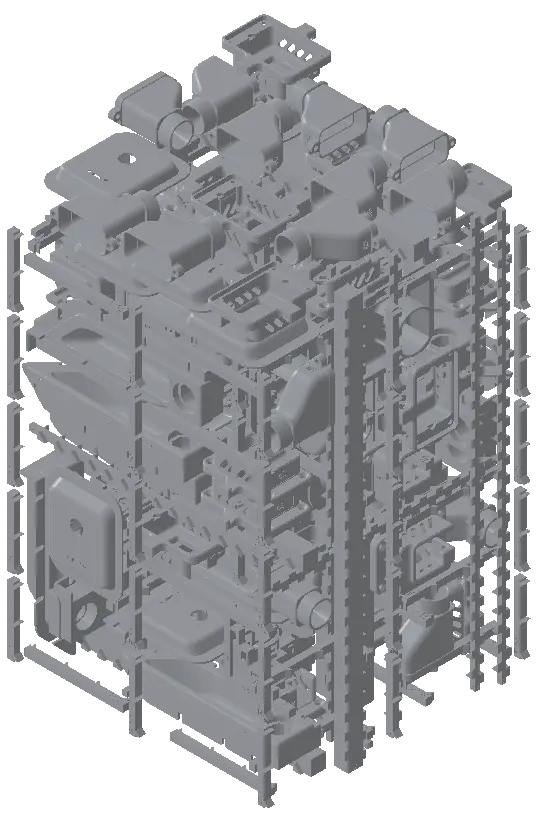
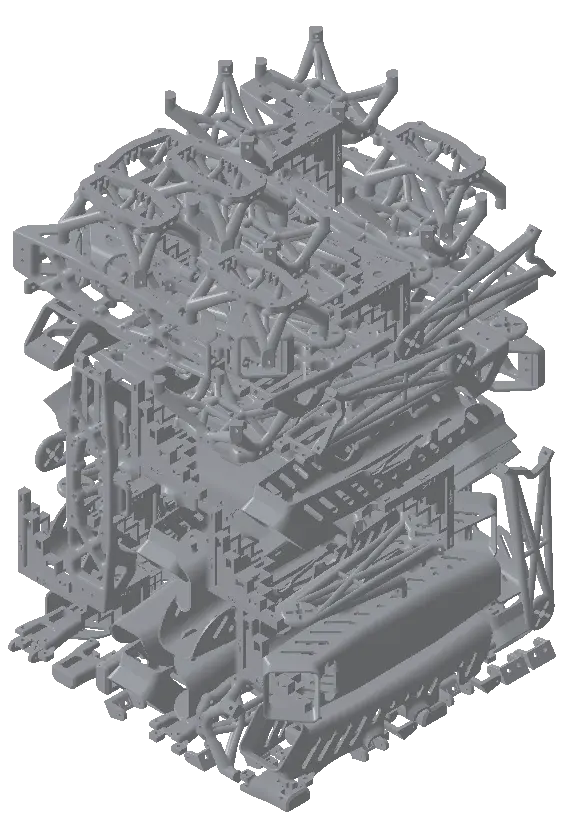
Impresión con la EOS P396 (izquierda) y la HP Jet Fusion 5620 (derecha)
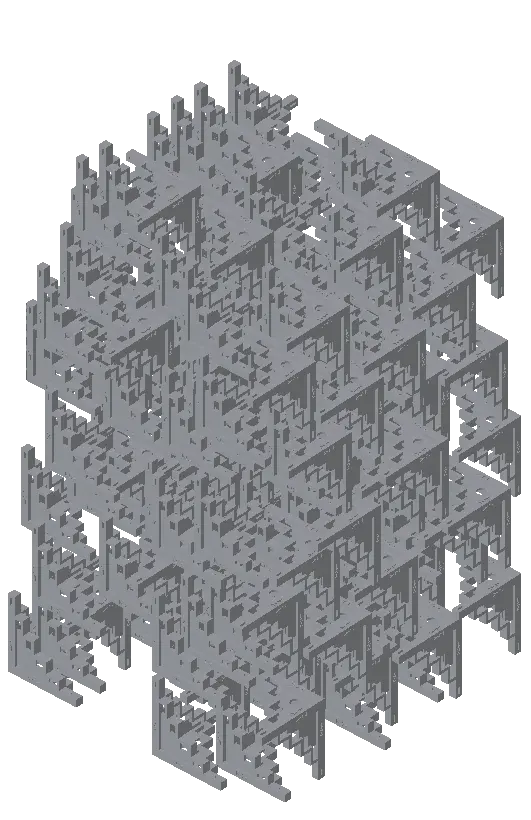
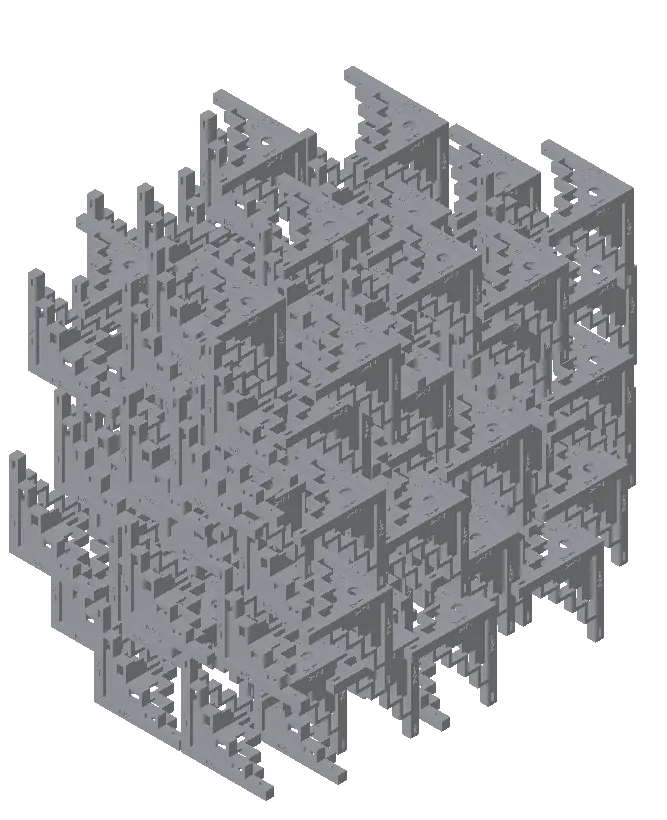
Figura 4. Organizaciones de impresión.
4.3 Medición
Todas las muestras cúbicas se midieron con un calibre de altura TESA-HITE MAGNA 700 sobre un bloque de granito. Cada cubo descansaba sobre la cara de referencia exterior de la placa que se estaba midiendo, con la sonda tocando cada cara escalonada (Figura 3). Las impresiones de la Fuse X1 se dejaron enfriar hasta los 60 °C antes de extraer las piezas y las muestras cúbicas se desempolvaron con la Fuse Blast.
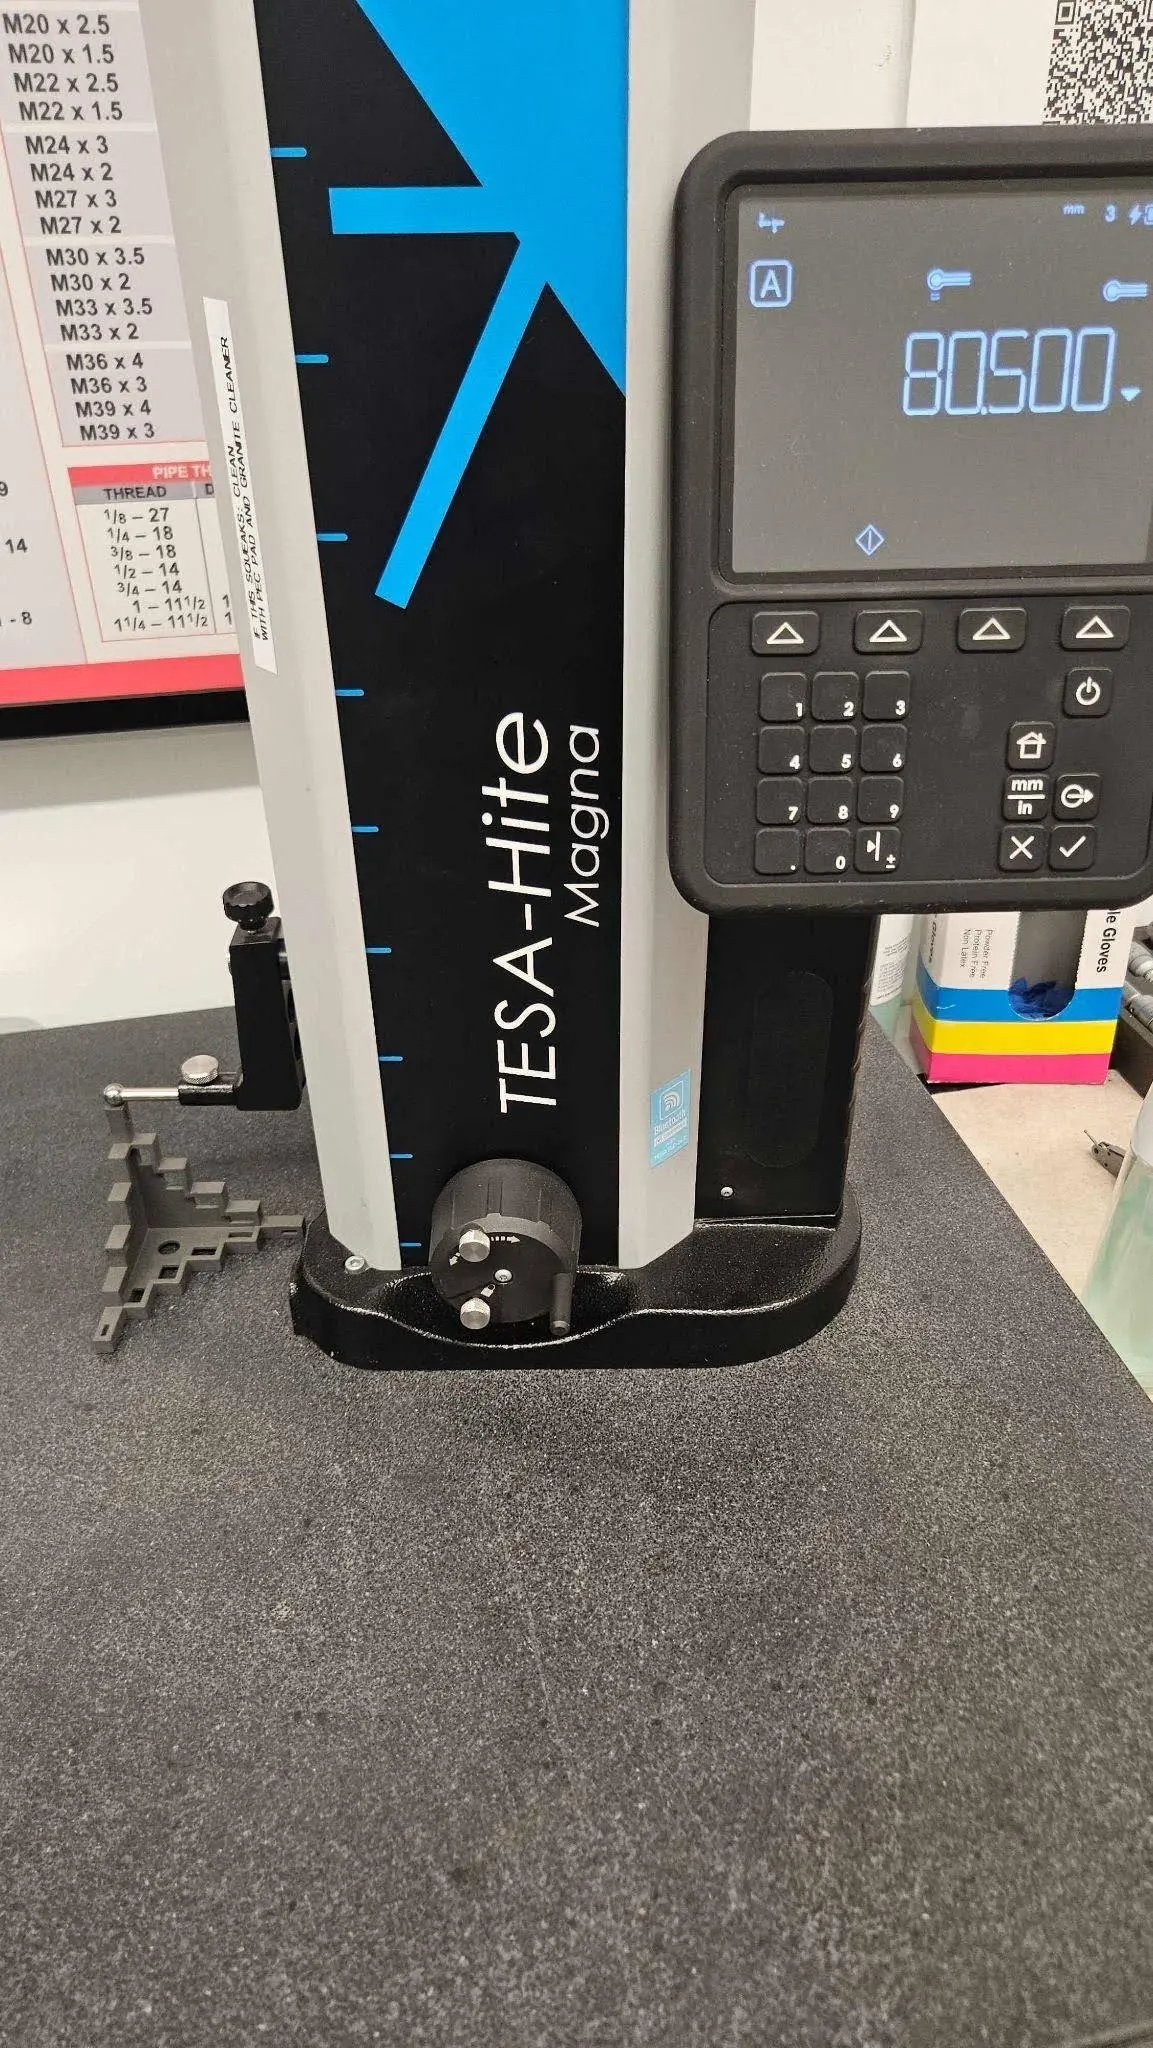
Figura 5. Sistema de medición con un calibre de altura.
4.4 Tratamiento de los datos
-
Valores atípicos: Las lecturas se excluyeron solo cuando cumplían ambos de los siguientes criterios: eran valores atípicos estadísticos en relación con su población de impresión (σ robusta >4) y se desviaban más de 0,3 mm (σ robusta >5) de las mediciones de la misma pieza con otras dimensiones nominales. Esta combinación de criterios se utilizó para identificar probables errores de medición o transcripción en lugar de variaciones reales del proceso. Se excluyeron siete lecturas de la competencia (Apéndice A).
-
Mejor caso (corrección a posteriori): Las correcciones de escala y márgenes son herramientas de calibración habituales en los procesos de trabajo de SLS. Los factores de escala compensan la contracción del material y normalmente se configuran durante la preparación de la impresión, mientras que los márgenes compensan el ancho del borde sinterizado. En condiciones normales de funcionamiento, estos ajustes se calibran periódicamente y se mantienen constantes en varias impresiones.
Para este estudio, también evaluamos un método de corrección más generoso para dar a cada plataforma su mejor resultado posible. Cada impresión recibió correcciones independientes de márgenes y escala en los tres ejes (X, Y y Z), ajustadas por mínimos cuadrados a las dimensiones medidas de la impresión utilizando el modelo:
Error ≈ Margen + Escala × Nominal
Las correcciones resultantes se aplicaron retroactivamente a todas las piezas de esa impresión. Como estas correcciones se calculan a partir de mediciones del propio trabajo de impresión que corrigen, el usuario no las puede determinar ni aplicar antes de imprimir. Por lo tanto, este análisis representa el límite superior teórico de lo que podría lograr la calibración para cada plataforma, en lugar de la precisión dimensional que los usuarios deberían esperar en un uso normal.
-
Tamaño de la muestra: Los resultados de la Fuse X1 representan una muestra más amplia, que abarca 4 impresoras y 14 impresiones, incluyendo disposiciones de piezas para producción. Los resultados de la EOS P396 y la HP Jet Fusion 5620 se basan en 2 y 3 impresiones, respectivamente, de una sola empresa de servicios por plataforma. Por eso, los datos de la competencia pueden subestimar la variación entre impresoras y de una impresión a otra en un entorno de producción con varias impresoras.
5. Resultados: Capacidad del proceso
La Tabla 3 muestra la tolerancia ± necesaria para que cada plataforma alcance un Cpk de 1,33, agrupada por los intervalos de dimensiones nominales de HP y con mediciones obtenidas de todas las impresiones. La Tabla 4 presenta el mismo análisis tras aplicar las correcciones de margen y escala en el mejor de los casos a posteriori a cada impresión.
|
Dimensión |
Intervalo nominal |
Fuse X1 |
HP 5200 (valores publicados)¹ |
HP Jet Fusion 5620 |
EOS P396 |
|---|---|---|---|---|---|
|
XY |
0-30 mm |
0,26 |
0,25 |
0,49 |
0,27 |
|
XY |
30–50 mm |
0,27 |
0,30 |
0,48 |
0,24 |
|
XY |
50–80 mm |
0,33 |
0,37 |
0,60 |
0,30 |
|
Z |
0-30 mm |
0,34 |
0,42 |
0,62 |
0,55 |
|
Z |
30–50 mm |
0,44 |
0,50 |
0,85 |
0,65 |
|
Z |
50–80 mm |
0,67 |
0,60 |
1,22 |
0,97 |
Tabla 3. Tolerancia ± [mm] para un Cpk de 1,33, con la pieza tal y como se imprime.
¹Material HP 3D HR PA 12 S, perfil dimensional general, del libro blanco sobre la capacidad dimensional de la serie HP Jet Fusion 5200.
|
Dimensión |
Intervalo nominal |
Fuse X1 |
HP 5200 (valores publicados)¹ |
HP Jet Fusion 5620 |
EOS P396 |
|---|---|---|---|---|---|
|
XY |
0-30 mm |
0,18 |
0,25 |
0,24 |
0,18 |
|
XY |
30–50 mm |
0,20 |
0,30 |
0,29 |
0,18 |
|
XY |
50–80 mm |
0,27 |
0,37 |
0,38 |
0,24 |
|
Z |
0-30 mm |
0,33 |
0,42 |
0,55 |
0,30 |
|
Z |
30–50 mm |
0,42 |
0,50 |
0,69 |
0,35 |
|
Z |
50–80 mm |
0,54 |
0,60 |
0,90 |
0,63 |
Tabla 4. Tolerancia ± [mm] para un Cpk de 1,33, en el mejor de los casos (corrección de margen y escala en X/Y/Z en cada impresión a posteriori).
¹Material HP 3D HR PA 12 S, perfil dimensional general, del libro blanco sobre la capacidad dimensional de la serie HP Jet Fusion 5200. Los valores publicados no han cambiado.
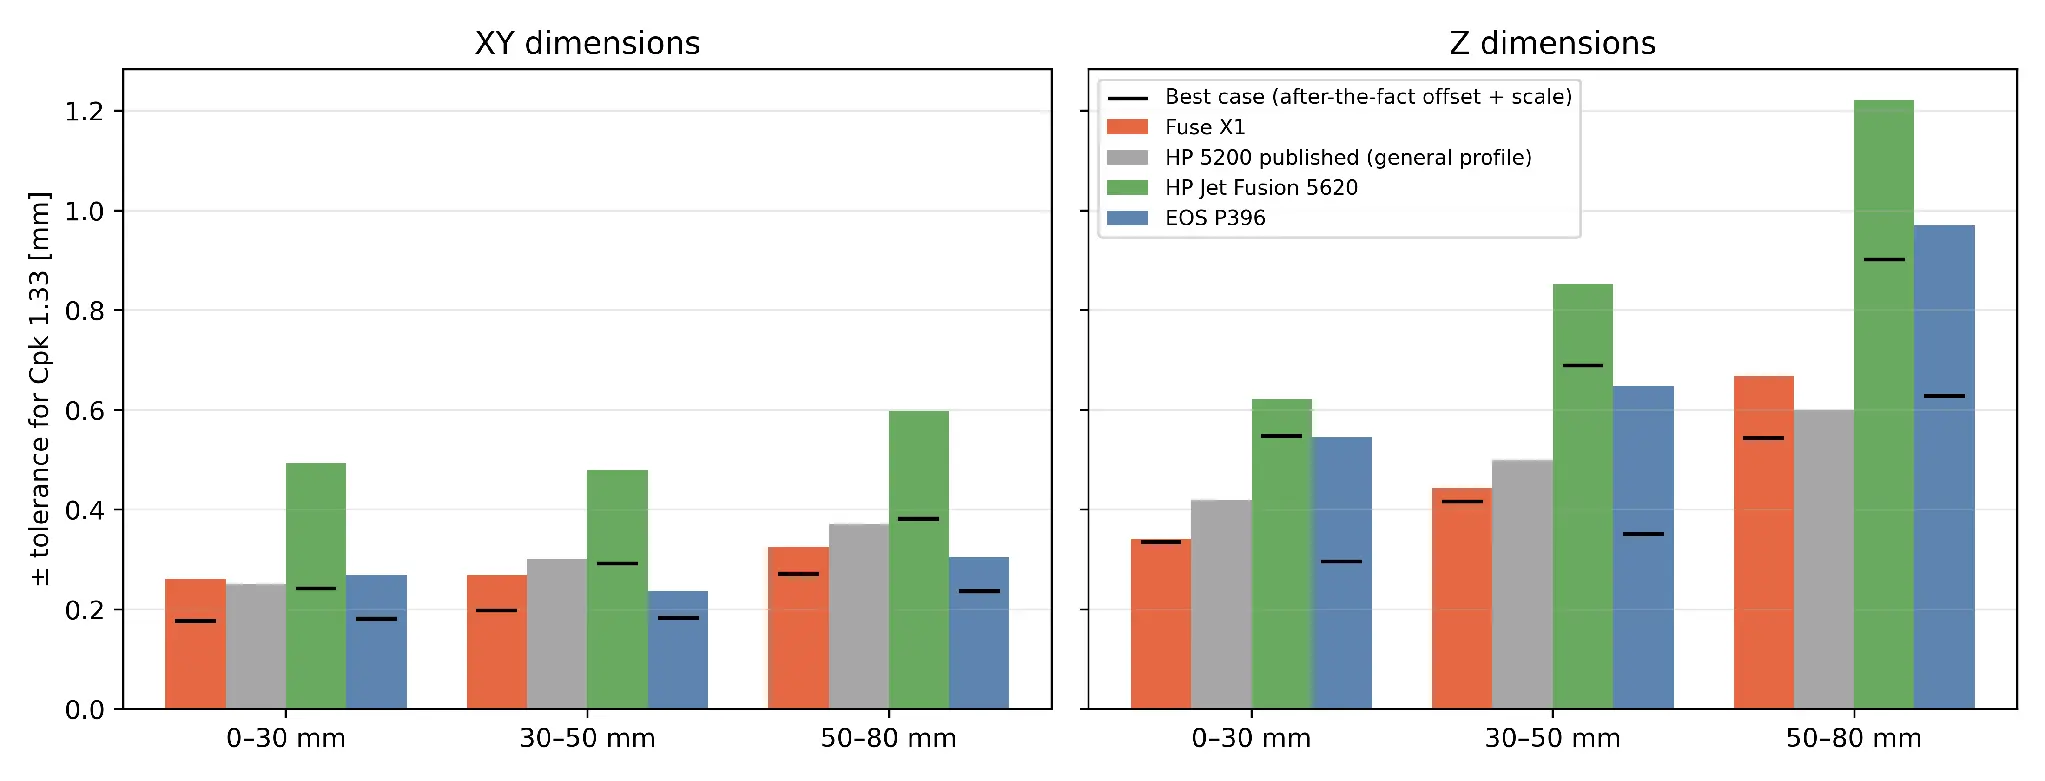
Figura 6. Tolerancia ± para un Cpk de 1,33 en intervalo nominal. Barras: las piezas tal y como se imprimen; marcas negras: el mejor de los casos.
Rendimiento con las piezas recién salidas de la impresora
La Fuse X1 y la EOS P396 demuestran un rendimiento comparable en los ejes X/Y, y ambos se alinean con el perfil de precisión general publicado por HP. La HP Jet Fusion 5620 que se midió en este estudio requiere aproximadamente el doble de tolerancia, principalmente por la variación entre impresiones en sus márgenes de variación en los ejes X/Y (0,04-0,30 mm).
En el eje Z, las tolerancias necesarias aumentan con el tamaño de los detalles en todas las plataformas, pero la Fuse X1 siempre requiere las tolerancias más pequeñas. Para los detalles que miden entre 50 y 80 mm, la Fuse X1 requiere ±0,67 mm, mientras que la EOS P396 requiere ±0,97 mm de la EOS P396 y la HP Jet Fusion 5620 requiere ±1,22 mm.
Rendimiento corregido en el mejor de los casos
Tras aplicar las correcciones de márgenes y escala a posteriori, la EOS P396 iguala o supera ligeramente a la Fuse X1 en X/Y (±0,18-0,24 mm frente a ±0,18-0,27 mm) y en Z para detalles de hasta 50 mm. Sin embargo, la Fuse X1 mantiene la tolerancia en Z más baja para los detalles de mayor tamaño (50-80 mm): ±0,54 mm, mientras que la EOS P396 requiere ±0,63 mm.
La EOS P396 es la que más se beneficia de estas correcciones, porque su error dimensional está dominado por un sesgo muy uniforme en ambas impresiones: un desplazamiento de +0,11 a +0,14 mm en X/Y y +0,24 mm en Z, junto con un error de escala de −0,2 % en X/Y. Estos errores sistemáticos son adecuados para la calibración.
La Fuse X1 es la que menos se beneficia en el eje Z, porque sus mediciones ya están centradas cerca del valor nominal, lo que deja menos errores sistemáticos que corregir. La HP Jet Fusion 5620 mejora en el eje X/Y tras la corrección, pero sigue requiriendo la tolerancia más amplia en el eje Z.
|
Dimensión |
Intervalo nominal |
Fuse X1 |
HP 5200 (valores publicados)¹ |
HP Jet Fusion 5620 |
EOS P396 |
|---|---|---|---|---|---|
|
XY |
0-30 mm |
0,21 |
0,19 |
0,40 |
0,22 |
|
XY |
30–50 mm |
0,21 |
0,23 |
0,39 |
0,19 |
|
XY |
50–80 mm |
0,25 |
0,28 |
0,47 |
0,23 |
|
Z |
0-30 mm |
0,26 |
0,34 |
0,48 |
0,47 |
|
Z |
30–50 mm |
0,34 |
0,40 |
0,68 |
0,56 |
|
Z |
50–80 mm |
0,52 |
0,47 |
0,97 |
0,81 |
Tabla 5. Tolerancia ± [mm] para un Cpk de 1,00, con la pieza tal y como se imprime.
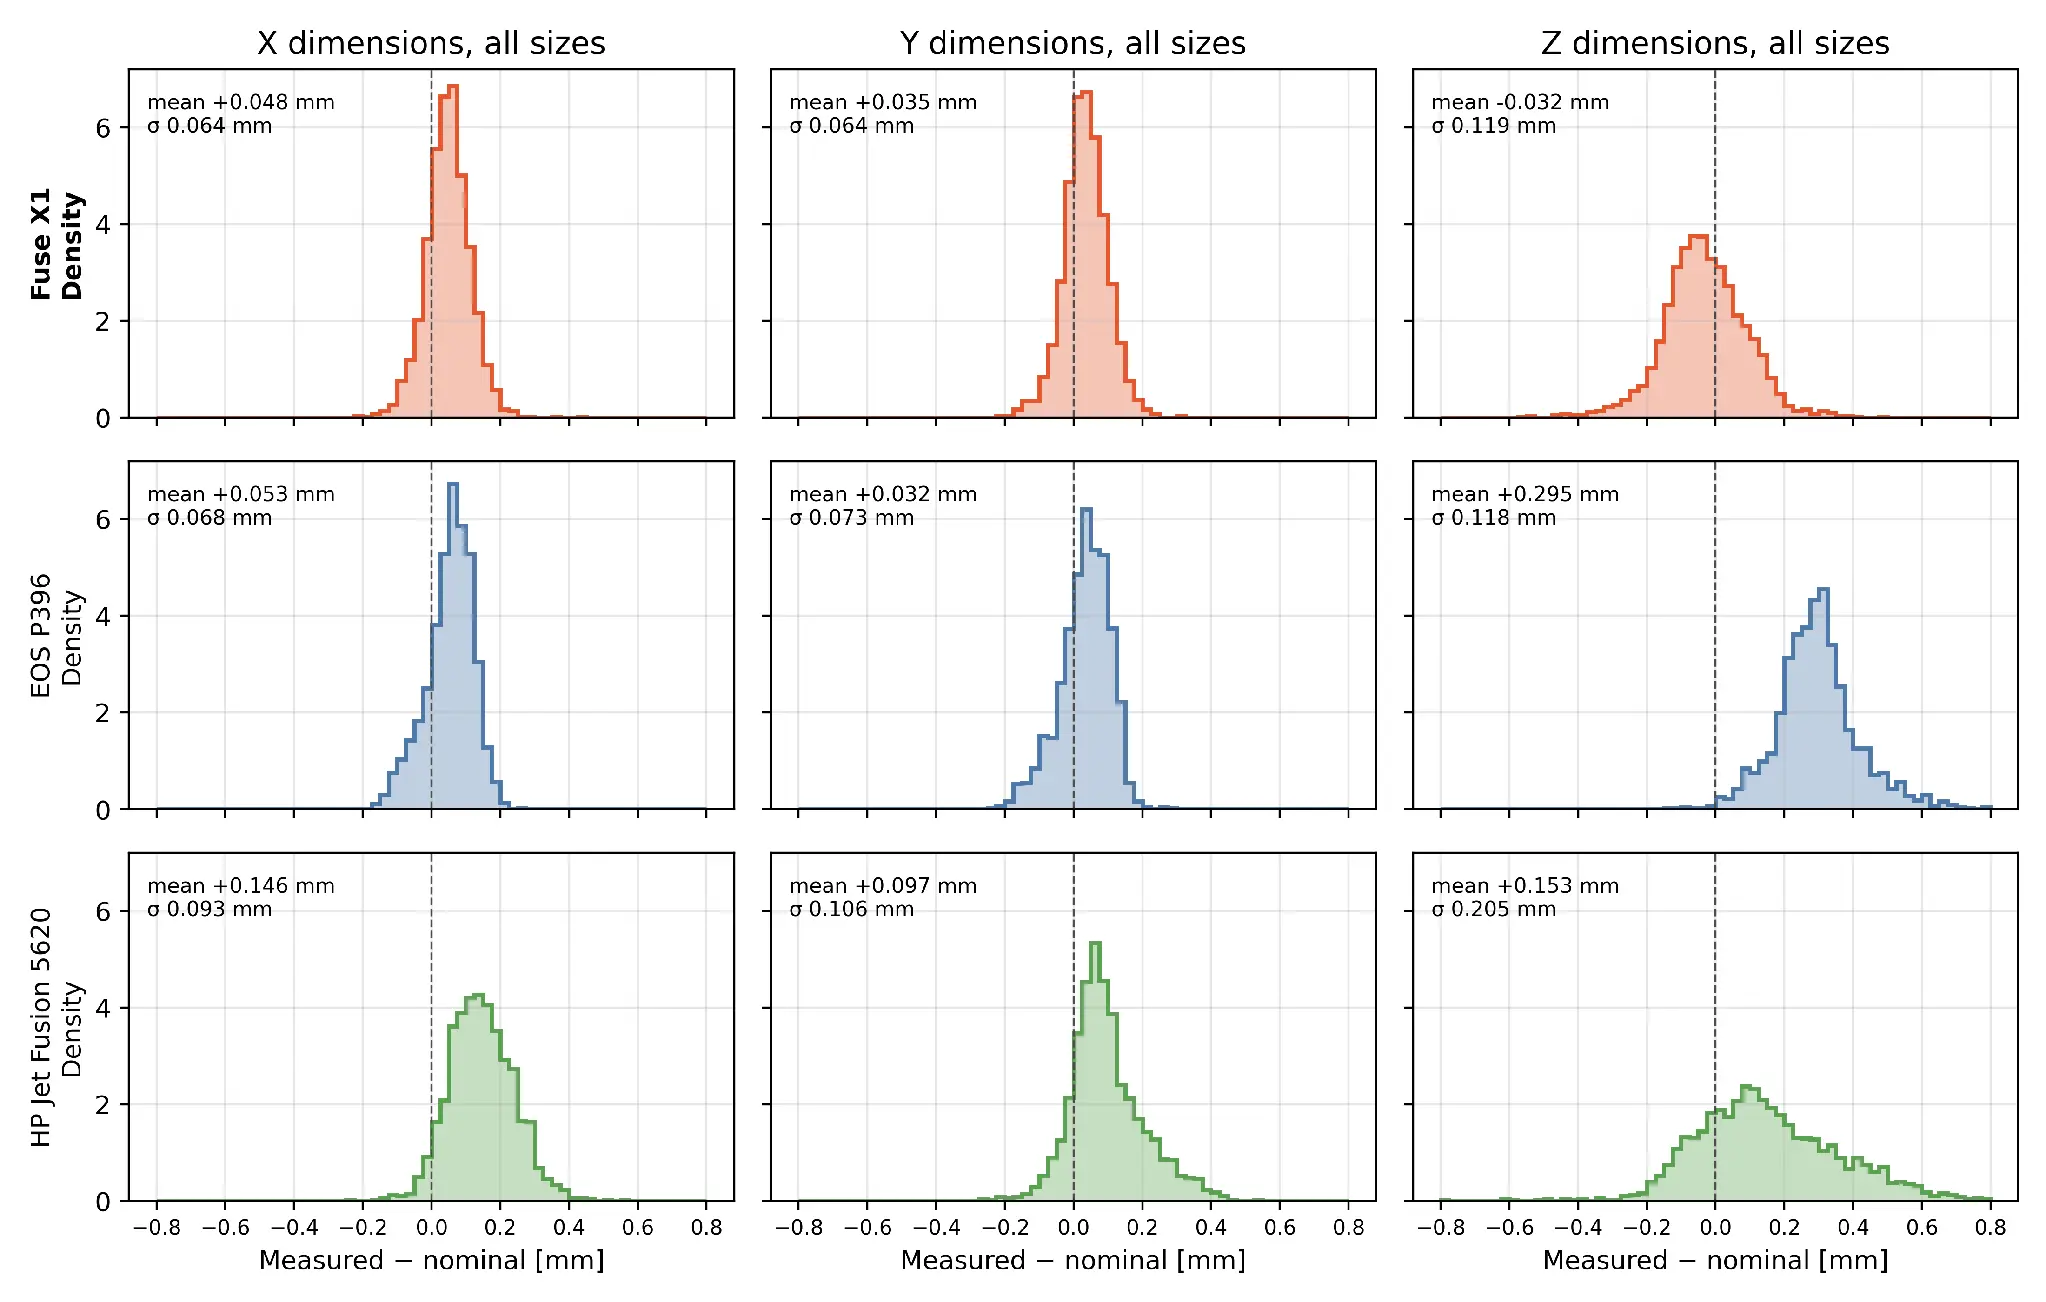
Figura 7. Distribución de los valores medidos y los valores nominales para todos los tamaños, por plataforma, con las piezas tal y como salen de la impresora.
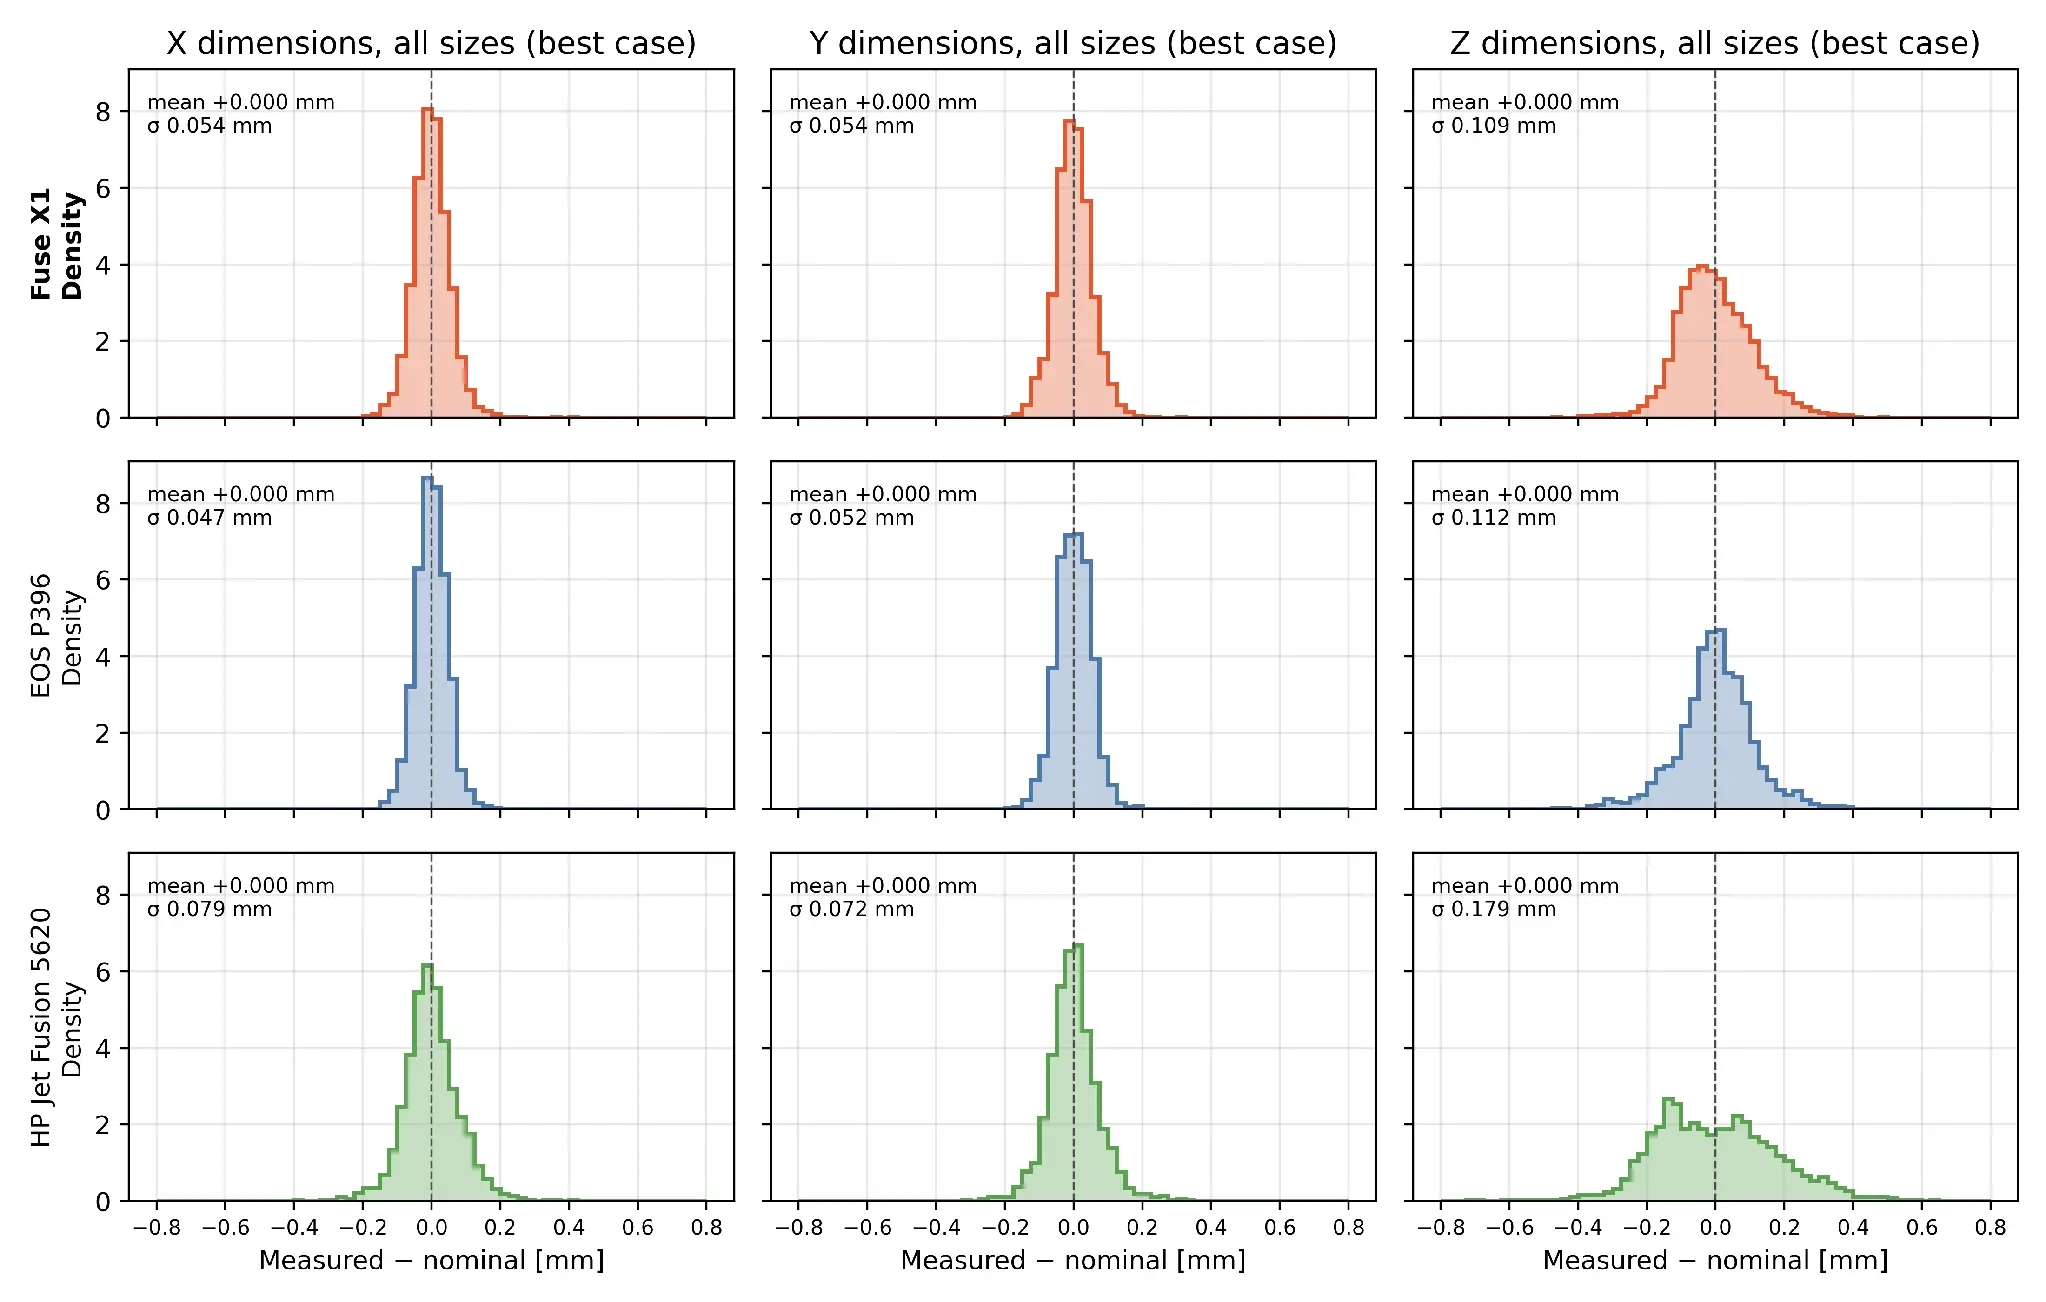
Figura 8. Distribución de los valores medidos y los valores nominales para todos los tamaños, por plataforma, con la corrección de márgenes y escala a posteriori (en el mejor de los casos).
6. Resultados: El rendimiento de las piezas y su relación con la tolerancia
El Cpk evalúa la capacidad de dimensiones individuales, pero para la producción, la pregunta más importante es si todas las dimensiones importantes de una pieza cumplen con las tolerancias al mismo tiempo. En este análisis, una pieza solo aprueba si las 18 dimensiones medidas se encuentran dentro de la banda de tolerancia especificada; una sola medida fuera de tolerancia da lugar a una pieza fallida.
Se evalúan dos bandas de tolerancia:
-
Tolerancia estándar del SLS: El mayor valor entre ±0,3 mm o ±0,5 % de la dimensión nominal.
-
Tolerancia estricta: El mayor valor entre ±0,2 mm o ±0,3 % de la dimensión nominal.
|
Plataforma |
Piezas |
±0,3 mm o ±0,5 %: tal y como se imprime |
±0,3 mm o ±0,5 %: el mejor de los casos |
±0,2 mm o ±0,3 %: tal y como se imprime |
±0,2 mm o ±0,3 %: el mejor de los casos |
|---|---|---|---|---|---|
|
Fuse X1 |
467 |
93 % |
96 % |
70 % |
79 % |
|
EOS P396 |
328 |
30 % |
97 % |
3 % |
72 % |
|
HP Jet Fusion 5620 |
377 |
44 % |
79 % |
11 % |
38 % |
Tabla 6. Rendimiento de las piezas: la proporción de las piezas que tiene las 18 dimensiones dentro de la tolerancia, en todas las impresiones agrupadas. El mejor de los casos: corrección de la escala y los márgenes a posteriori en cada impresión.
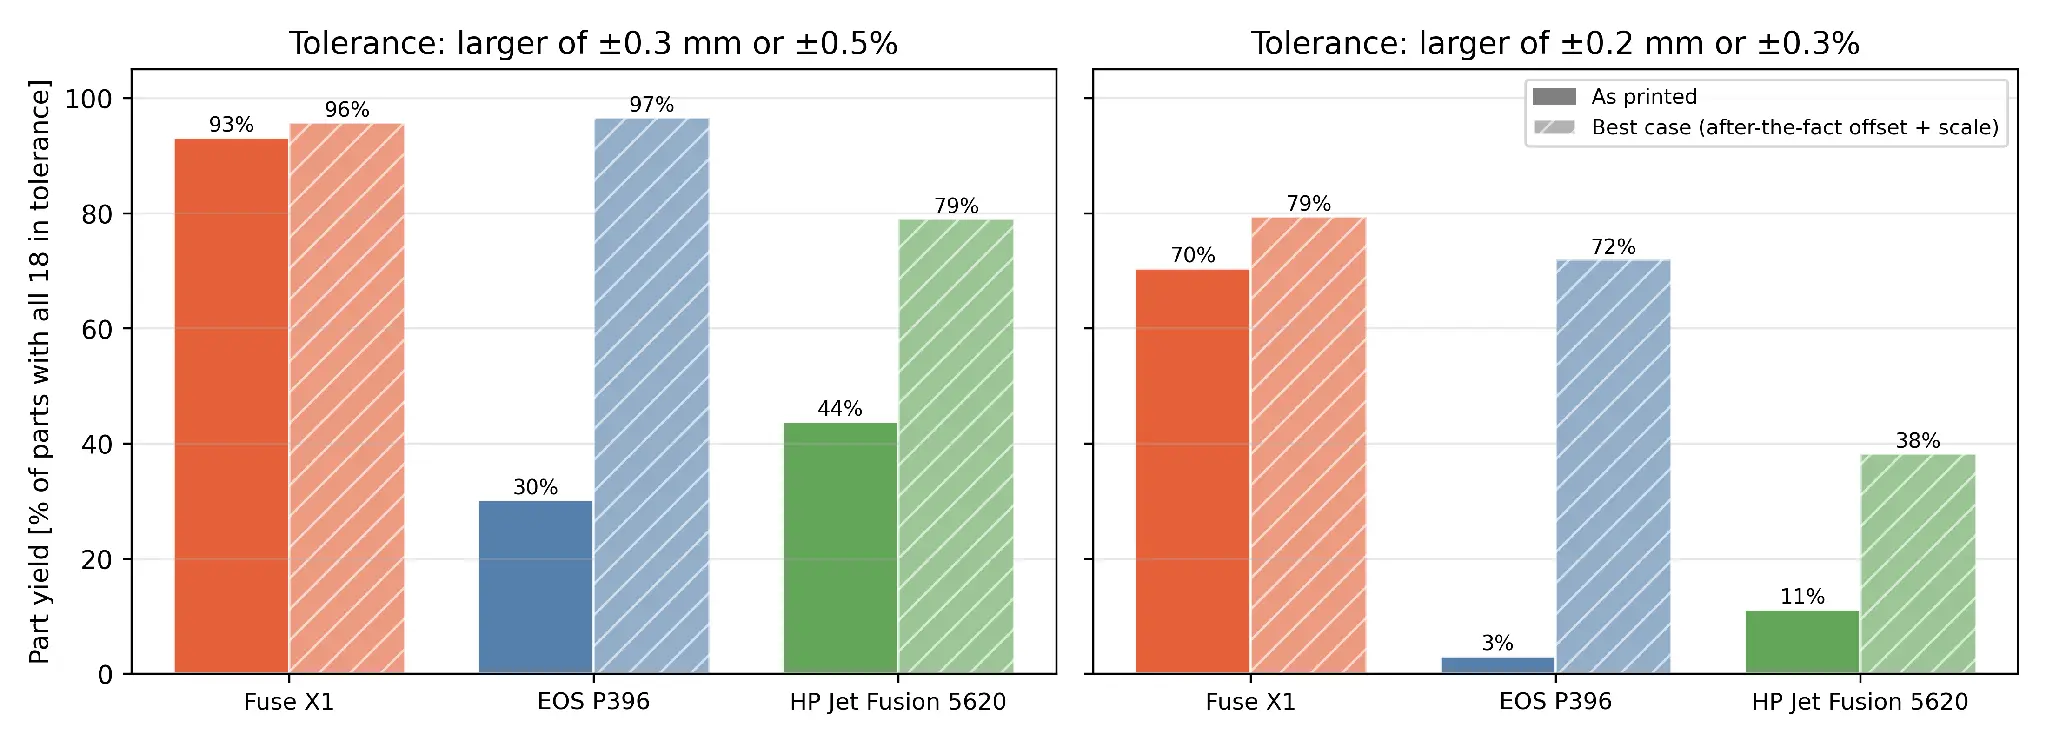
Figura 9. El rendimiento o porcentaje de piezas válidas en las dos bandas de tolerancia, tal y como se imprimieron y en el mejor de los casos.
Rendimiento de la producción con las piezas tal y como se imprimen
Con la tolerancia estándar (±0,3 mm o ±0,5 %), la Fuse X1 alcanzó un rendimiento en las piezas del 90-100 % en las impresiones que contenían al menos 10 muestras cúbicas. En comparación, el porcentaje es del 24-36 % para la EOS P396 y del 41-46 % para la HP Jet Fusion 5620.
Las causas del fallo varían de una plataforma a otra. La EOS P396 falla principalmente debido a un sesgo de constante de exceso de tamaño, especialmente en el eje Z, mientras que la HP Jet Fusion 5620 tiene fallos tanto en el eje Z como en los ejes X/Y.
Rendimiento de producción corregido en el mejor de los casos
Después de aplicar las correcciones de margen y escala a posteriori, el rendimiento de la EOS aumenta considerablemente hasta el 97 % con la tolerancia estándar y el 72 % con la tolerancia estricta. Si se elimina su sesgo dimensional sistemático, se elimina la principal fuente de sus fallos.
La Fuse X1 alcanza un rendimiento del 96 % con la tolerancia estándar y del 79 % con la tolerancia estricta, manteniendo el mayor rendimiento incluso con los requisitos más ajustados.
La HP Jet Fusion 5620 mejora hasta el 79 % y el 38 %, respectivamente, pero sigue por detrás de las otras dos plataformas. Los fallos que sigue teniendo se deben principalmente a variaciones entre las piezas, que no se pueden eliminar mediante correcciones de margen y escala en cada impresión.
Conclusión
La Fuse X1 ofrece el mayor rendimiento de producción en cuanto a las piezas tal y como salen de la impresora y mantiene el mejor rendimiento bajo tolerancias estrictas, incluso cuando los competidores reciben a posteriori las correcciones de calibración para un caso óptimo.
7. Resultados: La capacidad dimensional y su relación con los grados IT
La Tabla 7 convierte la tolerancia con un Cpk de 1,33 en cada tamaño nominal en el grado IT de la Norma ISO 286 más estricto al que se ajusta. La Figura 10 muestra la tolerancia necesaria en relación con las bandas de grados IT, con la pieza tal como se imprime (arriba) y en el mejor de los casos (abajo).
|
Plataforma |
Dimensión |
8 mm |
18 mm |
30 mm |
45 mm |
60 mm |
80 mm |
|---|---|---|---|---|---|---|---|
|
Fuse X1 |
XY |
IT14 (IT13) |
IT13 (IT12) |
IT13 (IT12) |
IT13 (IT12) |
IT13 (IT12) |
IT13 (IT12) |
|
Fuse X1 |
Z |
IT14 |
IT14 |
IT14 |
IT14 |
IT14 |
IT14 |
|
EOS P396 |
XY |
IT14 (IT13) |
IT13 (IT12) |
IT13 (IT12) |
IT12 |
IT12 |
IT12 |
|
EOS P396 |
Z |
IT15 (IT14) |
IT15 (IT13) |
IT15 (IT13) |
IT15 (IT14) |
IT15 (IT14) |
IT15 |
|
HP Jet Fusion 5620 |
XY |
IT15 (IT14) |
IT15 (IT13) |
IT14 (IT13) |
IT14 (IT13) |
IT14 (IT13) |
IT14 (IT13) |
|
HP Jet Fusion 5620 |
Z |
IT15 |
IT15 |
IT15 |
IT15 |
IT15 |
IT16 (IT15) |
Tabla 7. El grado IT más ajustado que se consigue con un Cpk de 1,33 para cada tamaño nominal, con la pieza tal como se imprime (el mejor de los casos se indica entre paréntesis cuando es diferente).
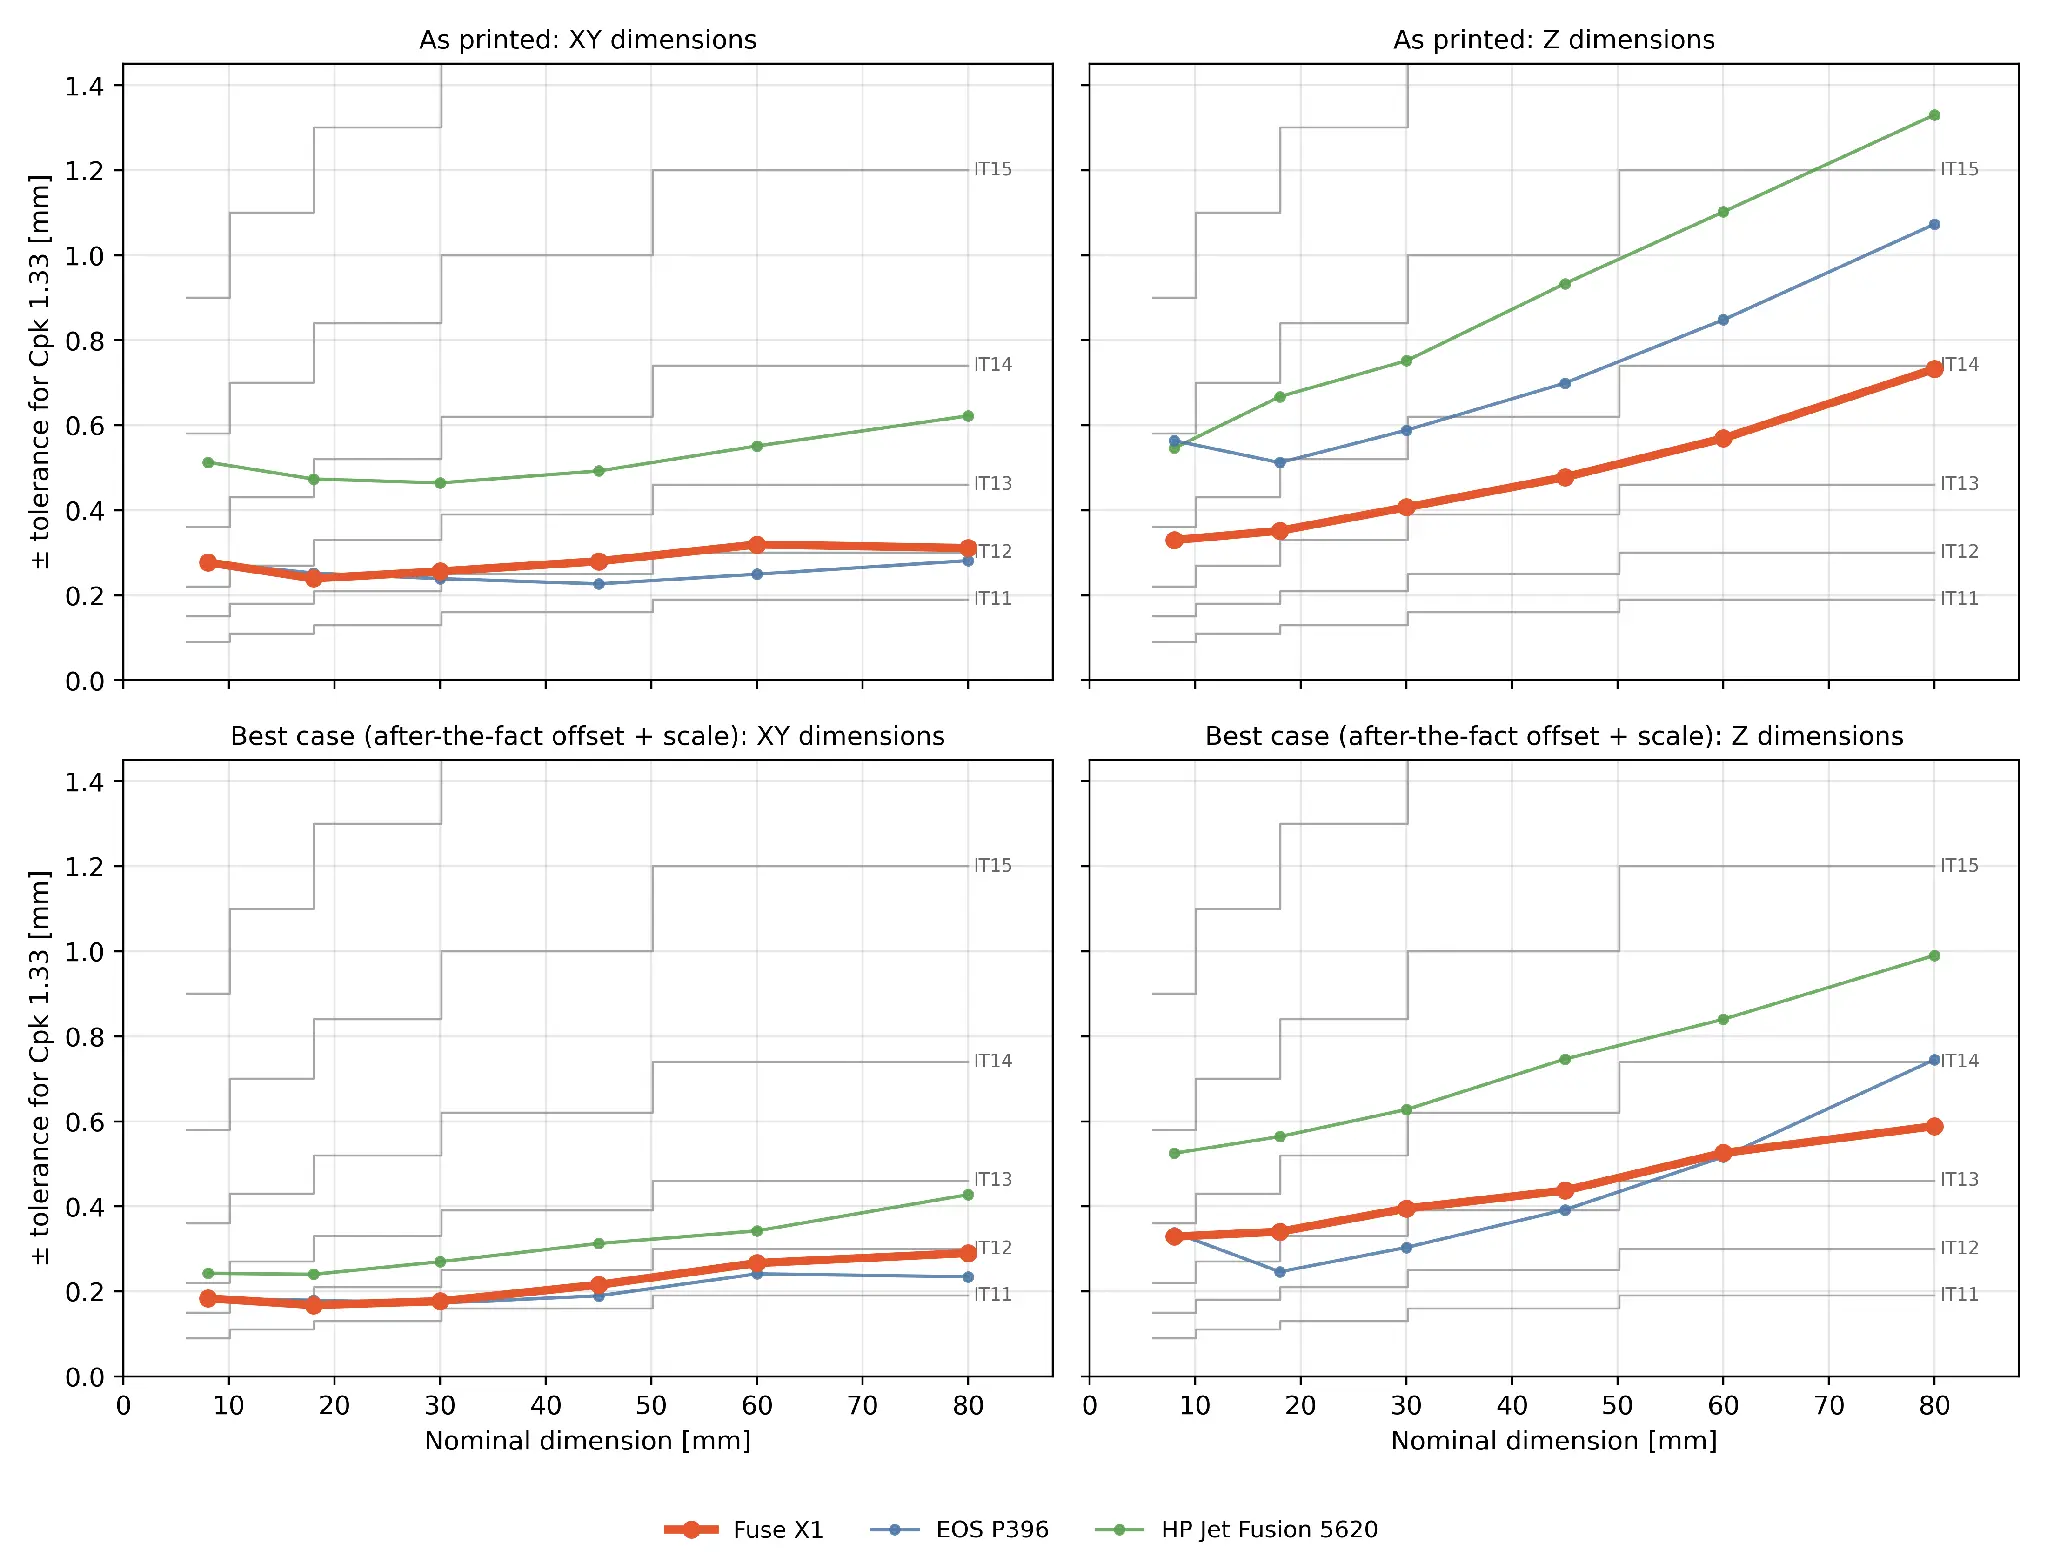
Figura 10. Tolerancia ± para un Cpk de 1,33 frente al tamaño nominal, en comparación con las bandas de grados IT de la Norma ISO 286. Arriba: la pieza tal y como se imprime; abajo: el mejor resultado posible (con corrección de la escala y márgenes a posteriori). Los valores de la Fuse X1 son los más resaltados.
Capacidad dimensional con la pieza tal y como se imprime
La Fuse X1 alcanza grados de tolerancia de la Norma ISO 286 de IT13-IT14 en los ejes X/Y y de IT14 en el eje Z. La EOS P396 iguala o supera ligeramente a la Fuse X1 en los ejes X/Y (IT12-IT14), pero requiere un grado de tolerancia menos estricto en el eje Z (IT15). La HP Jet Fusion 5620 medida en este estudio alcanza grados de IT14-IT15 en X/Y e IT15-IT16 en Z.
En el caso de la Fuse X1 y la EOS P396, los detalles de 8 mm en los ejes X/Y caen un grado de tolerancia por debajo de otros detalles más grandes. Esto refleja el comportamiento del sistema de tolerancias ISO 286: las tolerancias permisibles disminuyen con el tamaño del elemento de diseño en cuestión, mientras que los componentes del error medido, como la textura de la superficie y la resolución de la medición, no disminuyen necesariamente de forma proporcional.
Rendimiento corregido en el mejor de los casos
Después de aplicar las correcciones de margen y escala a posteriori, la Fuse X1 alcanza grados de IT12-IT13 en X/Y y de IT14 en Z. La EOS P396 alcanza grados de IT12-IT13 en X/Y y de IT13-IT15 en Z, mientras que la HP Jet Fusion 5620 alcanza grados de IT13-IT14 en X/Y y de IT15 en Z.
Conclusión
La Fuse X1 ofrece un rendimiento constante de IT13-IT14 en los ejes X/Y y de IT14 en el eje Z con la pieza directamente salida de la impresora, con una precisión especialmente alta en el eje Z respecto a otras plataformas.
8. Repetibilidad de la Fuse X1: Qué esperar en la producción
Este apartado se centra exclusivamente en el rendimiento de la Fuse X1. Con 14 impresiones en 4 impresoras y situando las piezas en los mismos lugares de la cámara, el conjunto de datos es lo suficientemente grande como para distinguir las fuentes de variación dimensional y caracterizar el rendimiento esperado en tres niveles: dentro de una misma impresora, en un parque de impresoras y en el límite de la repetibilidad. Los conjuntos de datos de los competidores son demasiado limitados para permitir el mismo nivel de análisis.
8.1 De dónde proviene la variación
La variación de cada detalle medido se dividió en cuatro fuentes:
-
De una impresora a otra: Cuánto difiere el tamaño medio de un detalle de una impresora a otra.
-
Entre impresiones: Cuánto difiere el tamaño medio de un detalle entre una impresión y otra en la misma impresora. Esto mide la estabilidad del sistema a lo largo del tiempo.
-
Dentro de una impresión, repetible por ubicación: Diferencias entre las piezas de la misma impresión que vuelven al mismo lugar de la cámara en cada impresión. Se deben al historial térmico de cada ubicación, como su altura en la impresión y su distancia respecto a las paredes de la cámara, y son previsibles.
-
Dentro de una impresión, aleatorio: La dispersión restante entre piezas, procedente de fuentes como el polvo de impresión, la textura de la superficie y la repetibilidad de las mediciones.
Cada proporción se calcula para cada tamaño nominal y se agrupa en el intervalo de tamaños. La parte de la variación que corresponde a la ubicación se estima a partir de cuánto varía la misma ubicación entre distintas impresiones, en relación con la variación total dentro de una impresión.
|
Eje |
Intervalo nominal |
σ general [mm] |
De una impresora a otra |
De una impresión a otra |
En una impresión: por ubicación |
En una impresión: aleatorio |
|---|---|---|---|---|---|---|
|
X |
0-30 mm |
0,05 |
21 % |
8 % |
43 % |
28 % |
|
X |
30–50 mm |
0,05 |
21 % |
5 % |
36 % |
38 % |
|
X |
50–80 mm |
0,07 |
17 % |
7 % |
35 % |
41 % |
|
Y |
0-30 mm |
0,05 |
25 % |
10 % |
41 % |
23 % |
|
Y |
30–50 mm |
0,05 |
15 % |
9 % |
40 % |
36 % |
|
Y |
50–80 mm |
0,07 |
8 % |
7 % |
43 % |
42 % |
|
Z |
0-30 mm |
0,08 |
1 % |
4 % |
80 % |
16 % |
|
Z |
30–50 mm |
0,11 |
3 % |
6 % |
70 % |
22 % |
|
Z |
50–80 mm |
0,15 |
5 % |
11 % |
56 % |
27 % |
Tabla 8. Fuentes de variación dimensional de la Fuse X1 (proporción de la variación total).
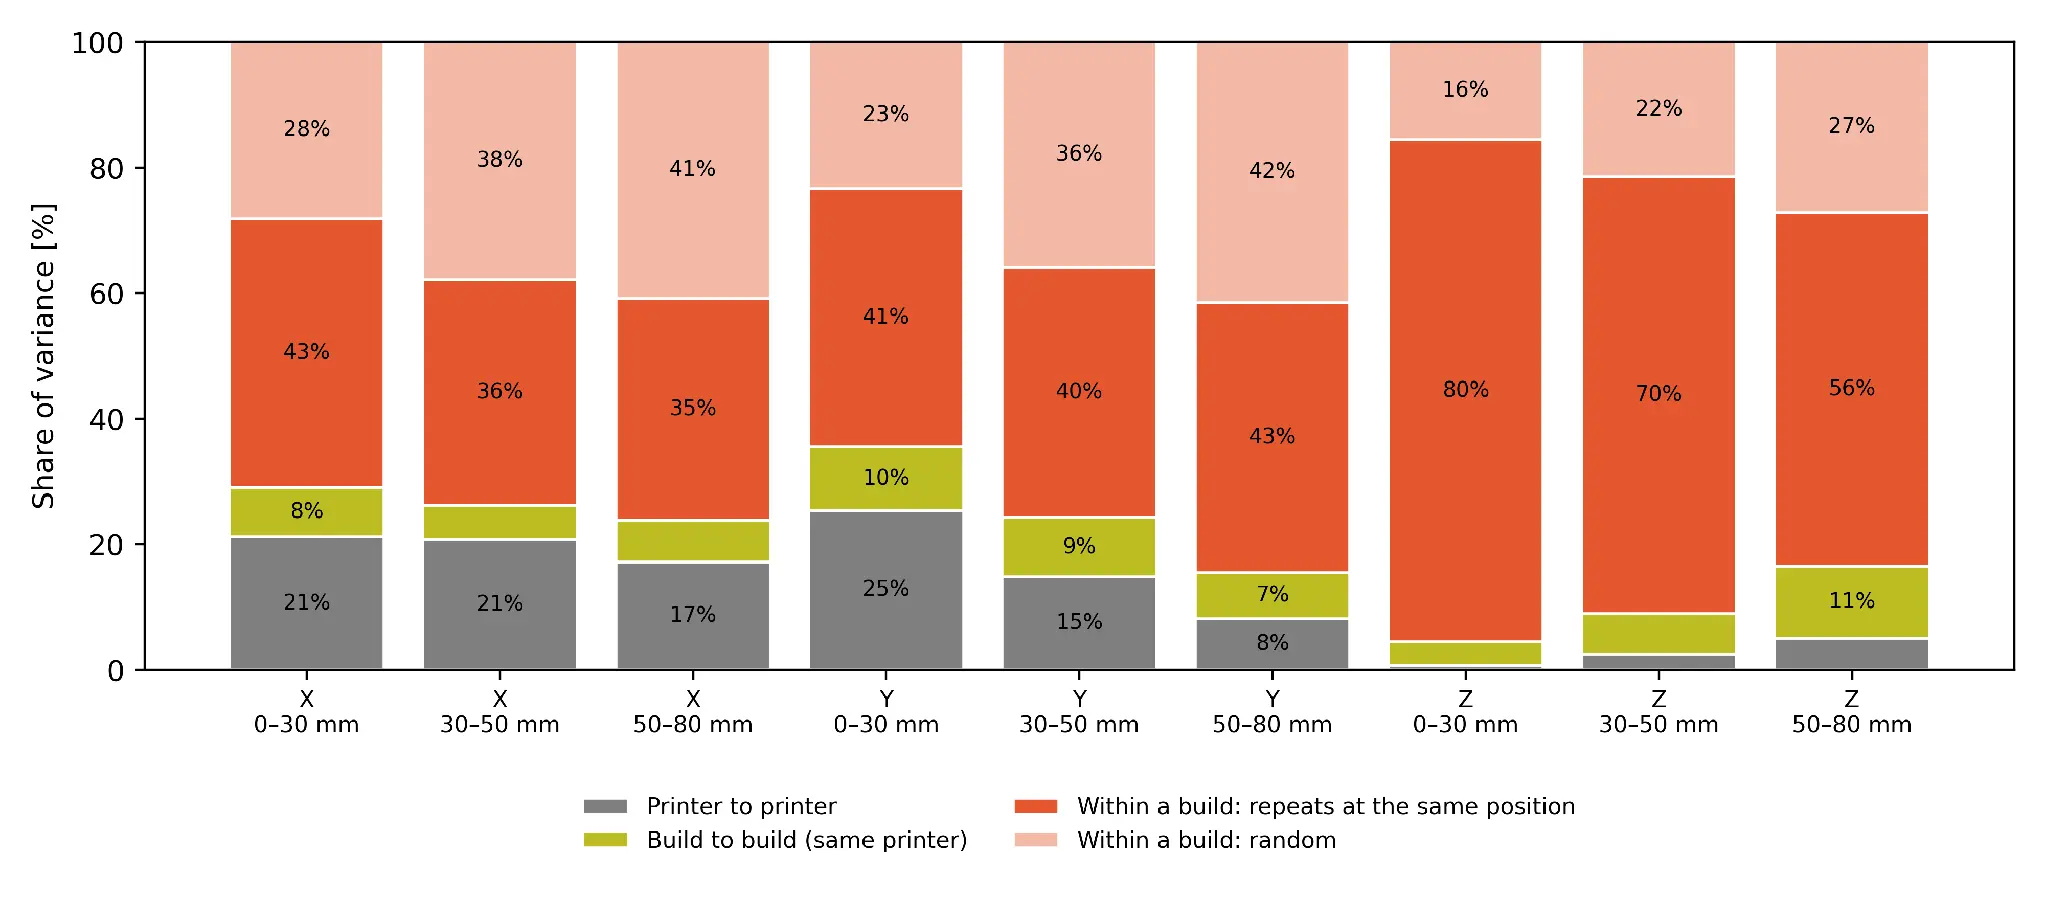
Figura 11. Proporción de la variación de la Fuse X1 según su fuente, para cada eje e intervalo nominal.
La mayor parte de la variación se produce dentro de una sola impresión. En el eje Z, el 56-80 % de la variación se repite en el mismo lugar de la cámara y, en los ejes X/Y, el 35-43 %. Las diferencias entre impresoras son entre el 8 % y el 25 % de la variación en el eje X/Y y el 5 % o menos en el eje Z, y las diferencias entre impresiones en la misma impresora son entre el 4 % y el 11 %.
8.2 Qué significa esto para los usuarios de la Fuse X1
La Tabla 9 y la Figura 12 traducen estas fuentes a la tolerancia con un Cpk de 1,33 que un usuario de la Fuse X1 puede esperar en cuatro situaciones.
|
Eje |
Intervalo nominal |
Varias impresoras, tal y como se imprime |
Una impresora, tal y como se imprime |
Una impresora, calibración de escala individual |
Misma ubicación, impresiones repetidas |
|---|---|---|---|---|---|
|
XY |
0-30 mm |
±0,26 |
±0,17–0,30 |
±0,17–0,28 |
±0,12 |
|
XY |
30–50 mm |
±0,27 |
±0,21–0,28 |
±0,19–0,24 |
±0,13 |
|
XY |
50–80 mm |
±0,33 |
±0,27–0,35 |
±0,27–0,33 |
±0,19 |
|
Z |
0-30 mm |
±0,34 |
±0,32–0,37 |
±0,32–0,37 |
±0,13 |
|
Z |
30–50 mm |
±0,44 |
±0,41–0,50 |
±0,38–0,51 |
±0,21 |
| Z | 50–80 mm |
±0,67 |
±0,61–0,69 |
±0,57–0,59 |
±0,33 |
Tabla 9. Tolerancia ± [mm] para un Cpk de 1,33 que puede esperar un usuario de la Fuse X1. Los valores de una sola impresora dan el intervalo entre las tres impresoras, con al menos 50 muestras cúbicas medidas.
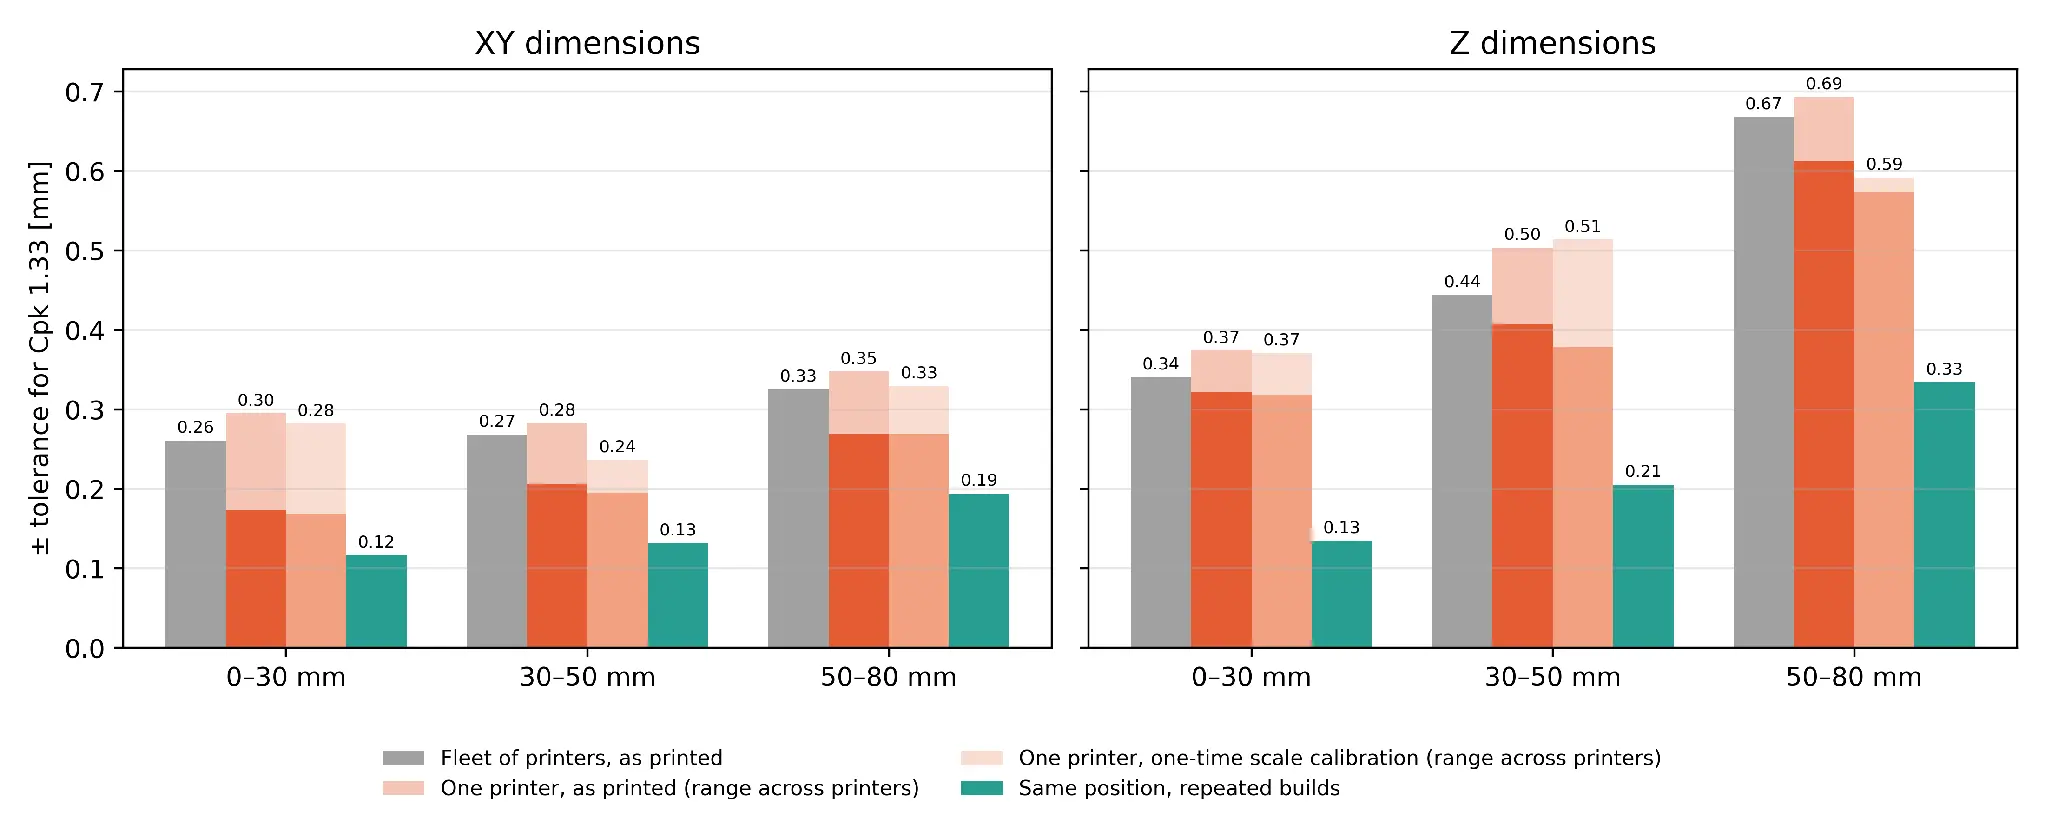
Figura 12. Tolerancia con un Cpk de 1,33 para un usuario de la Fuse X1. Las barras claras muestran el intervalo entre impresoras.
-
Con una impresora: Una sola impresora Fuse X1 requería una tolerancia con un Cpk de 1,33 de ±0,17–0,35 mm en los ejes X/Y y de ±0,32–0,69 mm en el eje Z, dependiendo de la impresora y del tamaño de los detalles.
-
Con varias impresoras: Las cuatro impresoras se utilizaron tal y como llegaron desde la fábrica, sin ajustes dimensionales, y demostraron un rendimiento comparable. En todos los tamaños de los detalles, la tolerancia requerida para el parque de impresoras en su conjunto se mantuvo dentro del rango de las impresoras individuales. Las diferencias de escala medias entre impresoras fueron como máximo del 0,12 %, equivalente a unos 0,10 mm en un detalle de 80 mm. Una calibración de escala única de cada impresora, usando la configuración de escala de la impresora, elimina la mayor parte de esta diferencia y mejora ligeramente la capacidad dimensional. Para una sola impresora calibrada, la tolerancia necesaria se reduce a ±0,17–0,33 mm en X/Y y ±0,32–0,59 mm en Z.
-
Estabilidad entre impresiones: En la misma impresora, el tamaño medio de un detalle dado varió solo entre 0,02 y 0,07 mm (una desviación estándar) entre impresiones, incluso con diferentes organizaciones en las impresiones. Esto demuestra una gran estabilidad dimensional en sucesivas impresiones y configuraciones de producción típicas.
-
El límite: La misma ubicación en impresiones repetidas. Las piezas impresas en el mismo lugar de la cámara, impresión tras impresión, en la misma impresora, mostraron una desviación estándar de solo 0,03-0,08 mm. Cuando se compensan los pequeños desfases de posición repetibles, la tolerancia con Cpk de 1,33 que hace falta se reduce a ±0,12–0,19 mm en los ejes X/Y y a ±0,13–0,33 mm en el eje Z, lo que supone aproximadamente la mitad de la tolerancia necesaria para un parque de impresoras sin calibrar. Los usuarios que producen grandes cantidades de las mismas piezas repetidamente pueden acercarse a este nivel de rendimiento manteniendo una organización de impresión fija y aplicando ajustes específicos de ubicación a los modelos basados en una impresión inicial.
Notas sobre la metodología
La calibración única utiliza un único factor de escala por impresora y eje, que se aplica a todas las impresiones de esa impresora y se ajusta a los datos del estudio.
El análisis de repetibilidad en la misma posición utiliza 115 ubicaciones repetidas en la cámara en impresiones realizadas en tres impresoras.
9. Resumen de los resultados
La Fuse X1 ofrece una precisión en el eje Z líder en el sector y el mayor rendimiento de las piezas tal y como salen de la impresora, con un rendimiento constante en todas las impresoras y un potencial adicional significativo para la producción de alto volumen.
-
Precisión en los ejes X/Y: La Fuse X1 requiere una tolerancia de ±0,26-0,33 mm para alcanzar un Cpk de 1,33 en detalles de 8-80 mm. Esto es comparable a la EOS P396 (±0,24-0,30 mm) y a la capacidad de perfil general publicada por HP (±0,25-0,37 mm), y requiere aproximadamente la mitad de la tolerancia medida en la HP Jet Fusion 5620 en este estudio (±0,48-0,60 mm).
-
Precisión en Z: La Fuse X1 requiere ±0,34–0,67 mm para alcanzar un Cpk de 1,33, mientras que la EOS P396 requiere ±0,55–0,97 mm y la HP Jet Fusion 5620 requiere ±0,62–1,22 mm. La Fuse X1 demostró la mejor precisión en el eje Z en todos los intervalos de tamaño de los detalles evaluados en las tres impresoras puestas a prueba.
-
Rendimiento de las piezas: Cuando las 18 dimensiones medidas deben cumplir con la tolerancia al mismo tiempo, el 93 % de las piezas de la Fuse X1 aprueban con la tolerancia estándar (±0,3 mm o ±0,5 %), en comparación con el 30 % de la EOS P396 y el 44 % de la HP Jet Fusion 5620. Con la tolerancia más estricta (±0,2 mm o ±0,3 %), la Fuse X1 alcanza un rendimiento del 70 %, mientras que las otras impresoras alcanzan un 3 % y un 11 %, respectivamente.
-
Rendimiento corregido en el mejor de los casos: Tras aplicar correcciones de margen y escala a posteriori adaptadas a las mediciones de cada impresión, la Fuse X1 alcanza un rendimiento del 96 % con las tolerancias estándar y del 79 % con las tolerancias estrictas. La EOS P396 alcanza el 97 %/72 %, mientras que la HP Jet Fusion 5620 alcanza el 79 %/38 %. La Fuse X1 mantiene el mayor rendimiento con la tolerancia más estricta.
-
Grados de tolerancia ISO: Con un Cpk de 1,33, la Fuse X1 alcanza los grados IT13–IT14 en X/Y e IT14 en Z. La EOS P396 alcanza los grados IT12–IT14 en X/Y e IT15 en Z, mientras que la HP Jet Fusion 5620 alcanza los grados IT14–IT15 en X/Y e IT15–IT16 en Z.
-
Repetibilidad de la Fuse X1: Cuando se repite el mismo lugar de la cámara para una pieza en varias impresiones en una sola impresora Fuse X1, compensar su desviación permite obtener tolerancias con un Cpk de 1,33 de ±0,12-0,19 mm en el eje X/Y y de ±0,13-0,33 mm en el eje Z (apartado 8). Esto demuestra el potencial de conseguir tolerancias mucho más estrictas en una producción controlada de gran volumen.
|
Plataforma |
Impresiones / Piezas totales |
Cpk 1,33 tol. XY [mm] |
Cpk 1,33 tol. Z [mm] |
Rendimiento, ±0,3 mm o ±0,5 % |
Rendimiento, ±0,2 mm o ±0,3 % |
Grado IT XY / Z (Cpk 1,33) |
|---|---|---|---|---|---|---|
|
Fuse X1 |
14 / 467 |
0,26–0,33 |
0,34–0,67 |
93 % (96 %) |
70 % (79 %) |
IT13–IT14 / IT14 |
|
EOS P396 |
2 / 328 |
0,24–0,30 |
0,55–0,97 |
30 % (97 %) |
3 % (72 %) |
IT12–IT14 / IT15 |
|
HP Jet Fusion 5620 |
3 / 377 |
0,48–0,60 |
0,62–1,22 |
44 % (79 %) |
11 % (38 %) |
IT14–IT15 / IT15–IT16 |
Tabla 10. El resumen, con la pieza tal y como se imprime. Los rendimientos entre paréntesis son los mejores casos: cada impresión corregida a posteriori con su propio margen y escala ajustados en los ejes X/Y/Z (apartado 4.4). Las tolerancias abarcan los intervalos nominales de 0-30 mm, 30-50 mm y 50-80 mm.
10. Conclusión y recomendaciones de diseño
La Fuse X1 ofrece una capacidad dimensional en el eje X/Y comparable a la de la EOS P396 y a la capacidad publicada de la impresora MJF de HP, así como la mejor capacidad en el eje Z de las tres plataformas probadas. Al salir de la impresora, el 93 % de las muestras cúbicas de la Fuse X1 mantuvieron las 18 dimensiones dentro del valor más alto entre los intervalos de ±0,3 mm o ±0,5 %, mientras que los porcentajes de las impresiones de la EOS y la HP fueron del 30 % y el 44 %, respectivamente. Incluso cuando cada impresión se corrige a posteriori, que es algo que ningún usuario puede hacer antes de imprimir, la Fuse X1 sigue siendo comparable a la EOS P396 y superior a la HP Jet Fusion 5620. La Fuse X1 obtiene estos resultados en cuatro impresoras tal y como llegan desde la fábrica, con varias organizaciones de las piezas en la impresión, y una pieza impresa en la misma ubicación se repite de forma similar de una impresión a otra.
Reglas generales para diseñar y ajustar piezas para la Fuse X1:
-
Diseña los detalles en los ejes X/Y con una tolerancia de ±0,3 mm cuando tengan un tamaño de hasta 50 mm y con una tolerancia de ±0,35 mm si su tamaño está entre los 50 a 80 mm. En todas las impresoras probadas, la Fuse X1 mantiene estas tolerancias con un Cpk de 1,33 sin un escalado específico para cada pieza.
-
Permite una mayor tolerancia en los detalles altos en el eje Z; el error en el eje Z aumenta con la altura del detalle y la ubicación de la impresión.
-
Cuando se utilizan varias impresoras, una calibración de escala única de cada impresora con la configuración de escala de la impresora alinea el conjunto de las impresoras. Para disfrutar de un control aún más preciso, se puede utilizar el Editor de ajustes de impresión para afinar los márgenes y compensaciones.
-
Para producir grandes cantidades de la misma pieza, mantén fija la disposición de las piezas y compensa la ubicación de cada modelo después de una primera impresión para acercarte a los ±0,12–0,19 mm en el eje X/Y.
Si quieres ver todas las dimensiones importantes y las consideraciones de diseño que hay que tener en cuenta cuando se diseñan piezas para las impresoras de la serie Fuse, lee la Guía de diseño de la serie Fuse.
¿Quieres ver la calidad del SLS por tu cuenta? Solicita una pieza de muestra o ponte en contacto con nuestro equipo de ventas para recibir una pieza de muestra personalizada impresa en la Fuse X1. ¿Tienes otras preguntas? Estamos aquí para ayudarte.