LIBRO BLANCO
Formlabs Logo
Uso de la True Cast Resin

Uso de la True Cast Resin

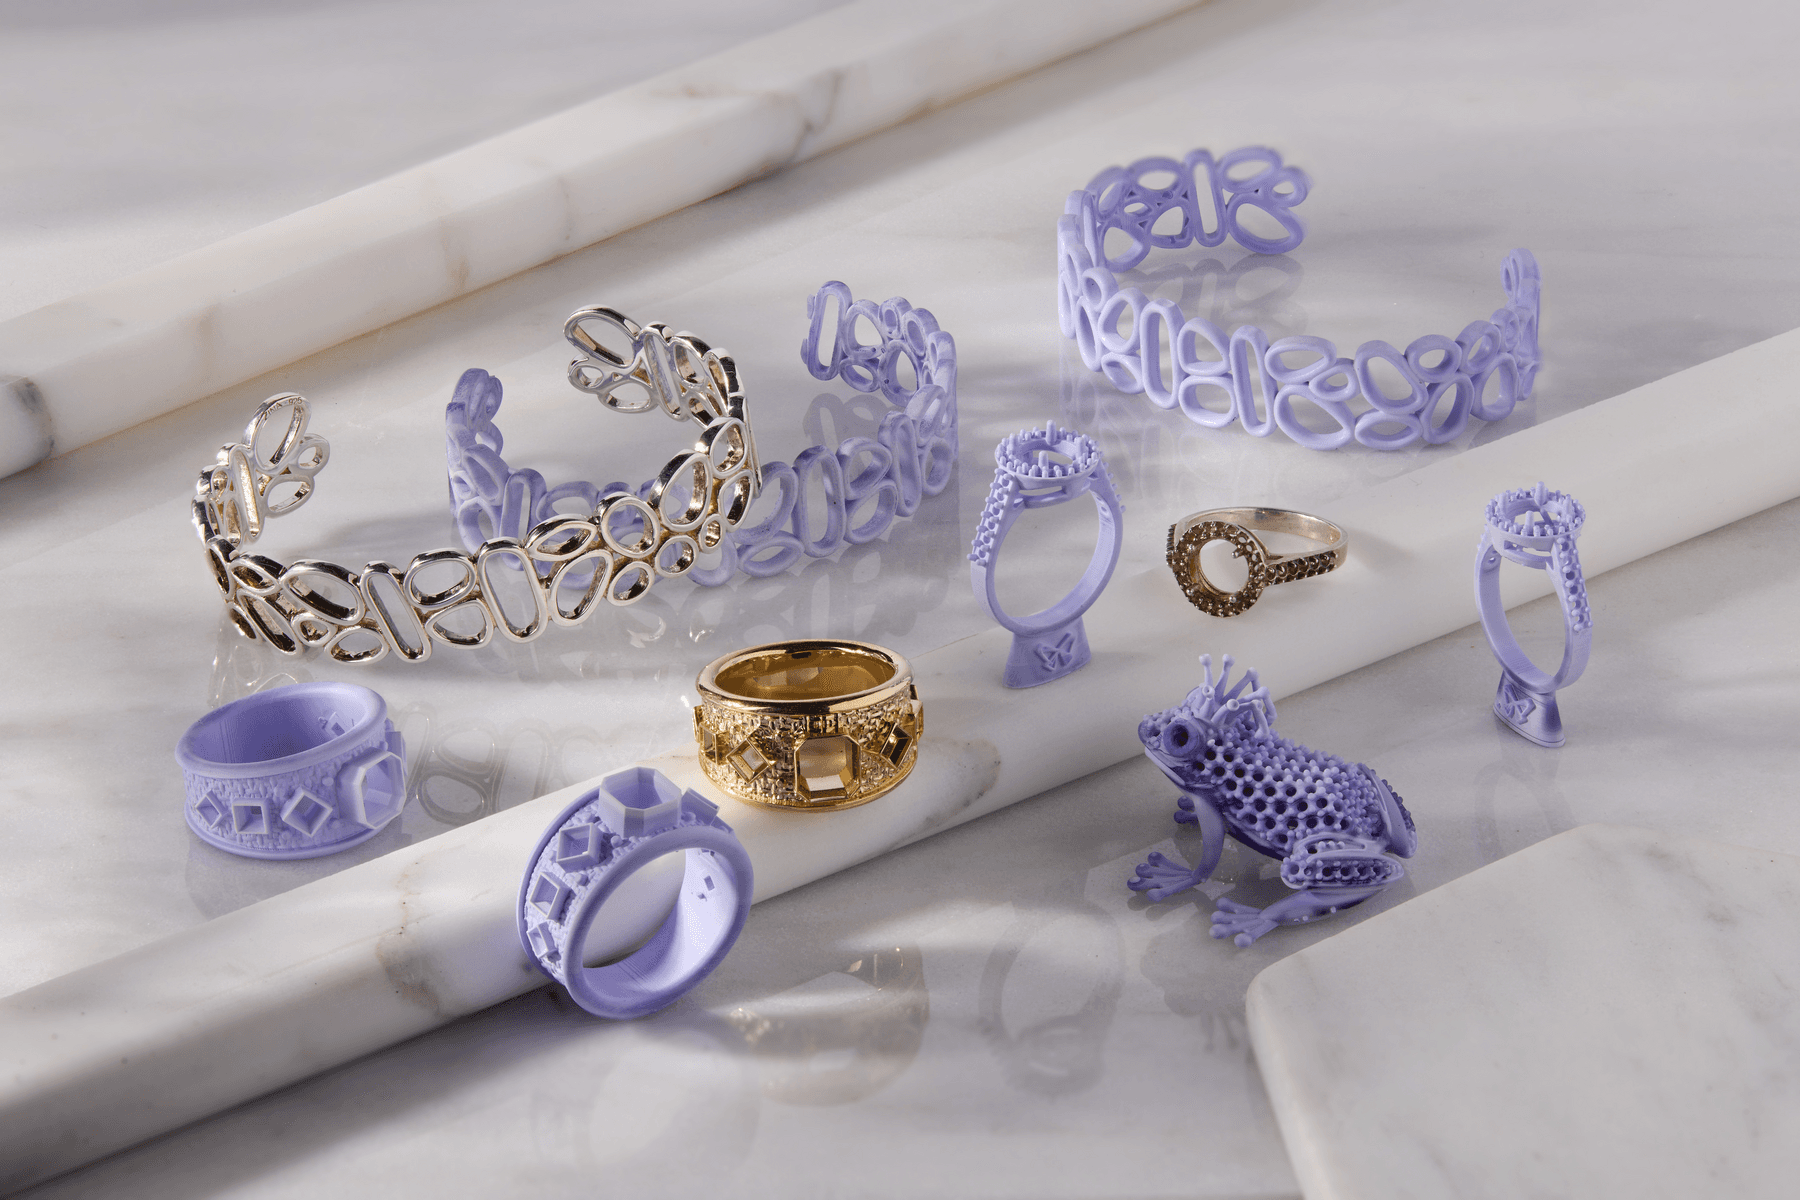
Usa la True Cast Resin para fundir con precisión joyas detalladas y componentes de ingeniería complejos de hasta 5 mm de grosor. Las piezas impresas con la True Cast Resin ofrecen un excelente nivel de detalle y superficies lisas con una amplia gama de procesos de trabajo y condiciones de fundición.

La True Cast Resin es un material pensado para ofrecer fiabilidad, calidad y versatilidad, que se integra en programas de quemado muy diversos. Su baja expansión térmica, su ínfima contracción y su 0,03 % de contenido en cenizas aseguran un quemado limpio y resultados constantemente excelentes en la fundición.

Piezas impresas con la True Cast Resin

Nota:

Si necesitas más información sobre el rendimiento o las propiedades específicas de la True Cast Resin como material, consulta la ficha de datos de seguridad (FDS) y la ficha técnica. Consulta siempre las FDS como fuente principal de información para entender la seguridad y el manejo de los materiales de Formlabs.

Se recomienda para:

  • Joyería de tamaño mediano
  • Joyería pesada
  • Medallones y figuras
  • Componentes de ingeniería

No se recomienda para:

  • Filigranas de alambre - usa la Castable Wax Resin
  • Piezas de más de 5 mm de grosor - usa la Clear Cast Resin

La True Cast Resin se imprime a 25 micras y 50 micras. Para acceder a la experiencia y la ayuda de otros usuarios que imprimen con este material, únete al grupo de Joyería/Fundición con Formlabs en Facebook.

Materiales necesarios

Vendidos por Formlabs:

Vendidos por terceros:

  • Impresora de resina compatible
  • Horno de quemado
  • Equipamiento de fundición (cámara de vacío y máquina de fundir, como la Neutec J2R)
  • Equipamiento auxiliar que incluye alicates de corte, cajas de moldeo, materiales de revestimiento, máquinas de vacío, cera, herramientas de encerado, etc.
  • Alcohol isopropílico o alcohol etílico (concentración del 91 % o superior)
  • Aire comprimido
  • Papel de lija (grano 1000)
  • Calentador de resina

Resumen del proceso de trabajo

1 - Pattern Design
1 - Diseño de los patrones
Diseña la pieza en software CAD.
2 - Pre-Heat and Mix
2 - Precalentamiento y mezclado de la resina
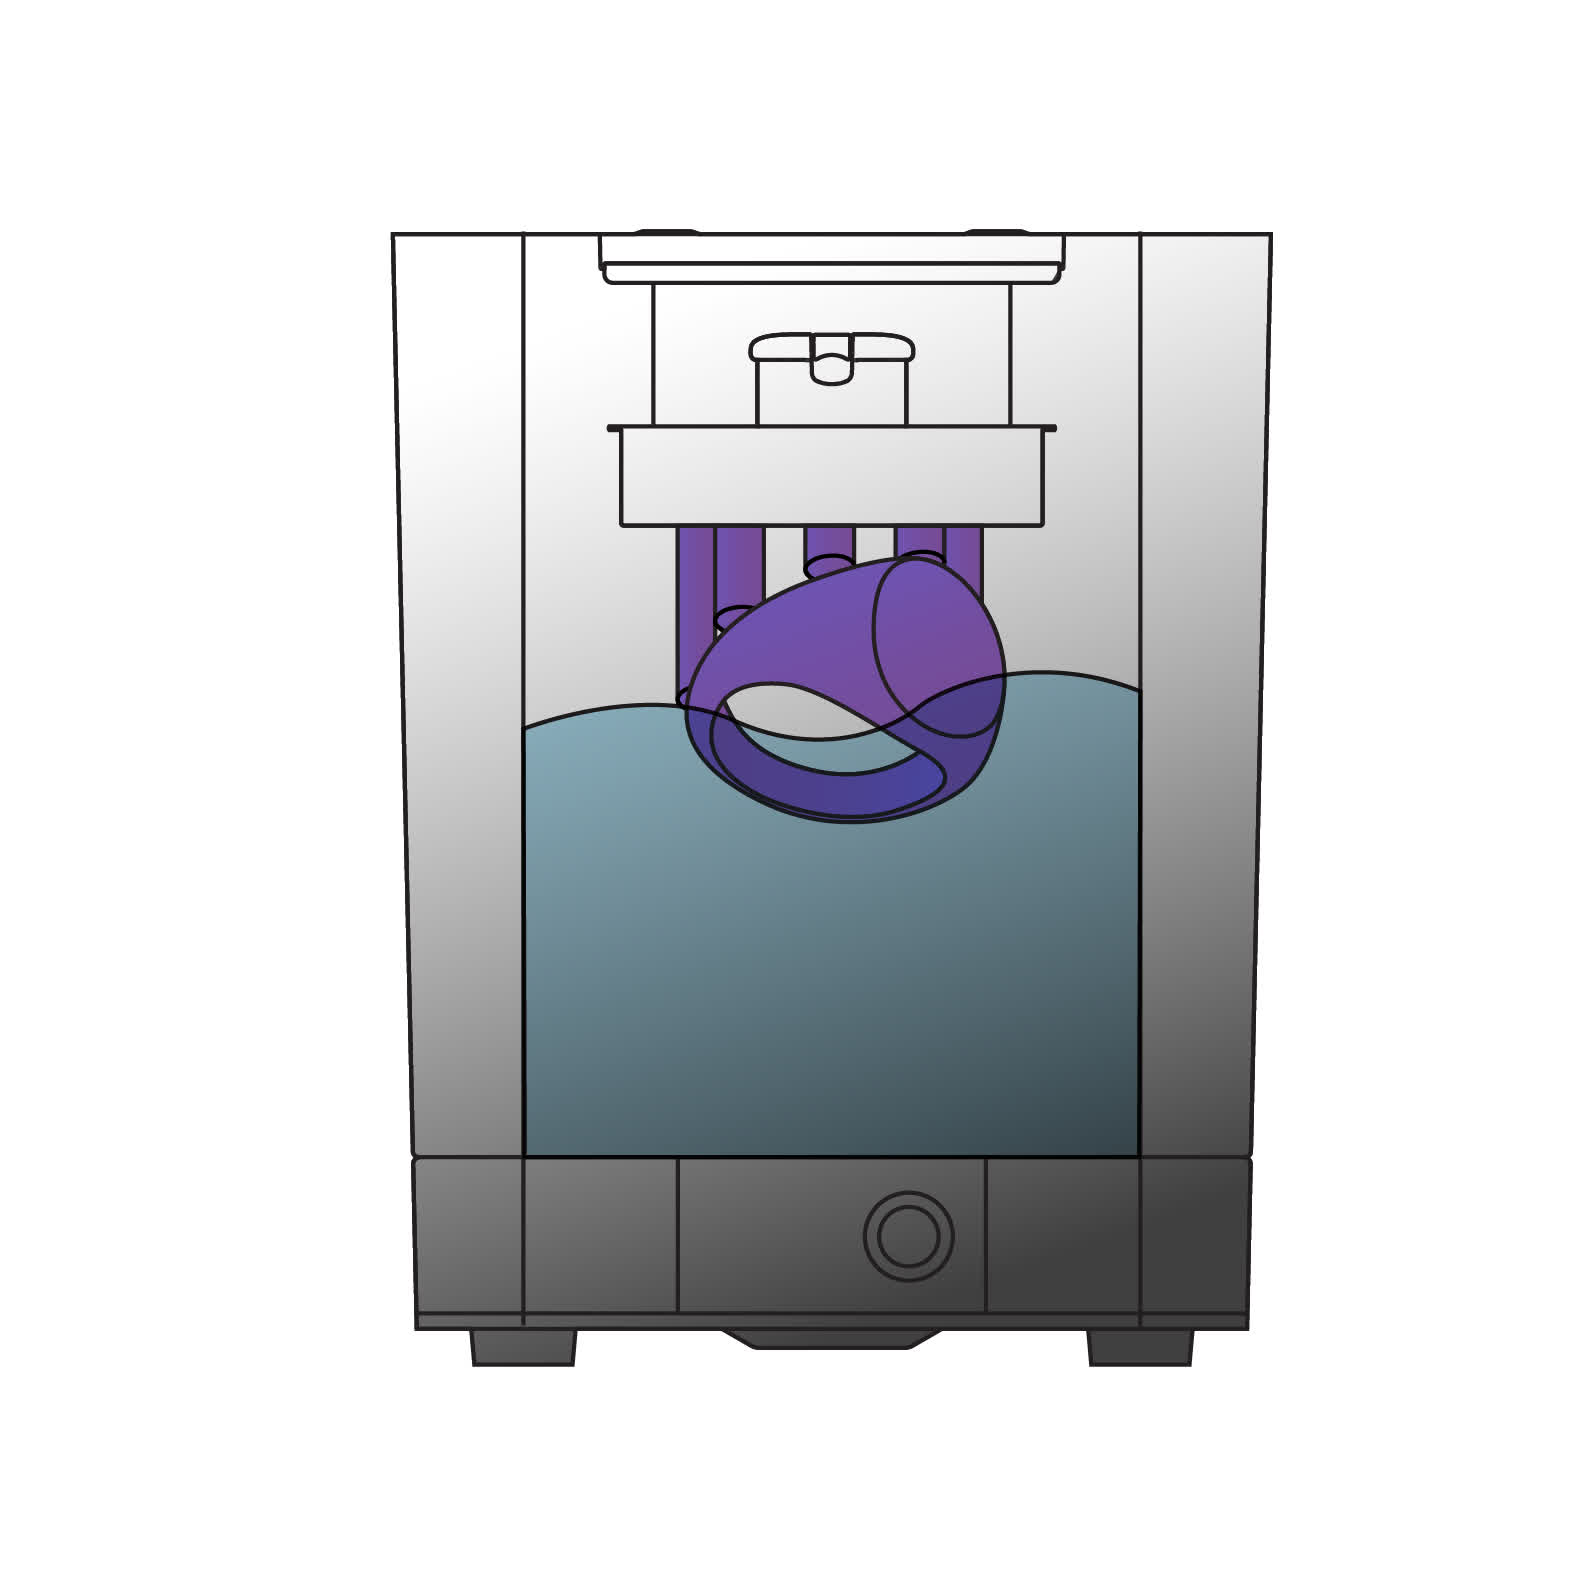
Calienta y después mezcla la resina antes de imprimir para asegurarte de que el componente de cera quede completamente líquido y distribuido de forma uniforme.
3 - Pattern Printing
3 - Impresión de los patrones
Imprime en 3D con la True Cast Resin, siguiendo las instrucciones de Formlabs.
4 - Wash Patterns
4 - Lavado de los patrones
Limpia exhaustivamente los patrones impresos con alcohol isopropílico durante 4 minutos para eliminar los residuos de resina sin curar. Aclara las piezas por segunda vez en alcohol isopropílico limpio para asegurarte de que los patrones estén completamente limpios. La resina sin curar que quede sobre las piezas puede provocar defectos de fundición.
5 - Dry With Compressed Air
5 - Secado con aire comprimido
Utiliza aire comprimido para secar completamente las piezas impresas. Esto hará que las piezas estén libres de resina sin curar y alcohol isopropílico antes de la fundición.
6 - Post-Cure Patterns
6 - Poscurado de los patrones
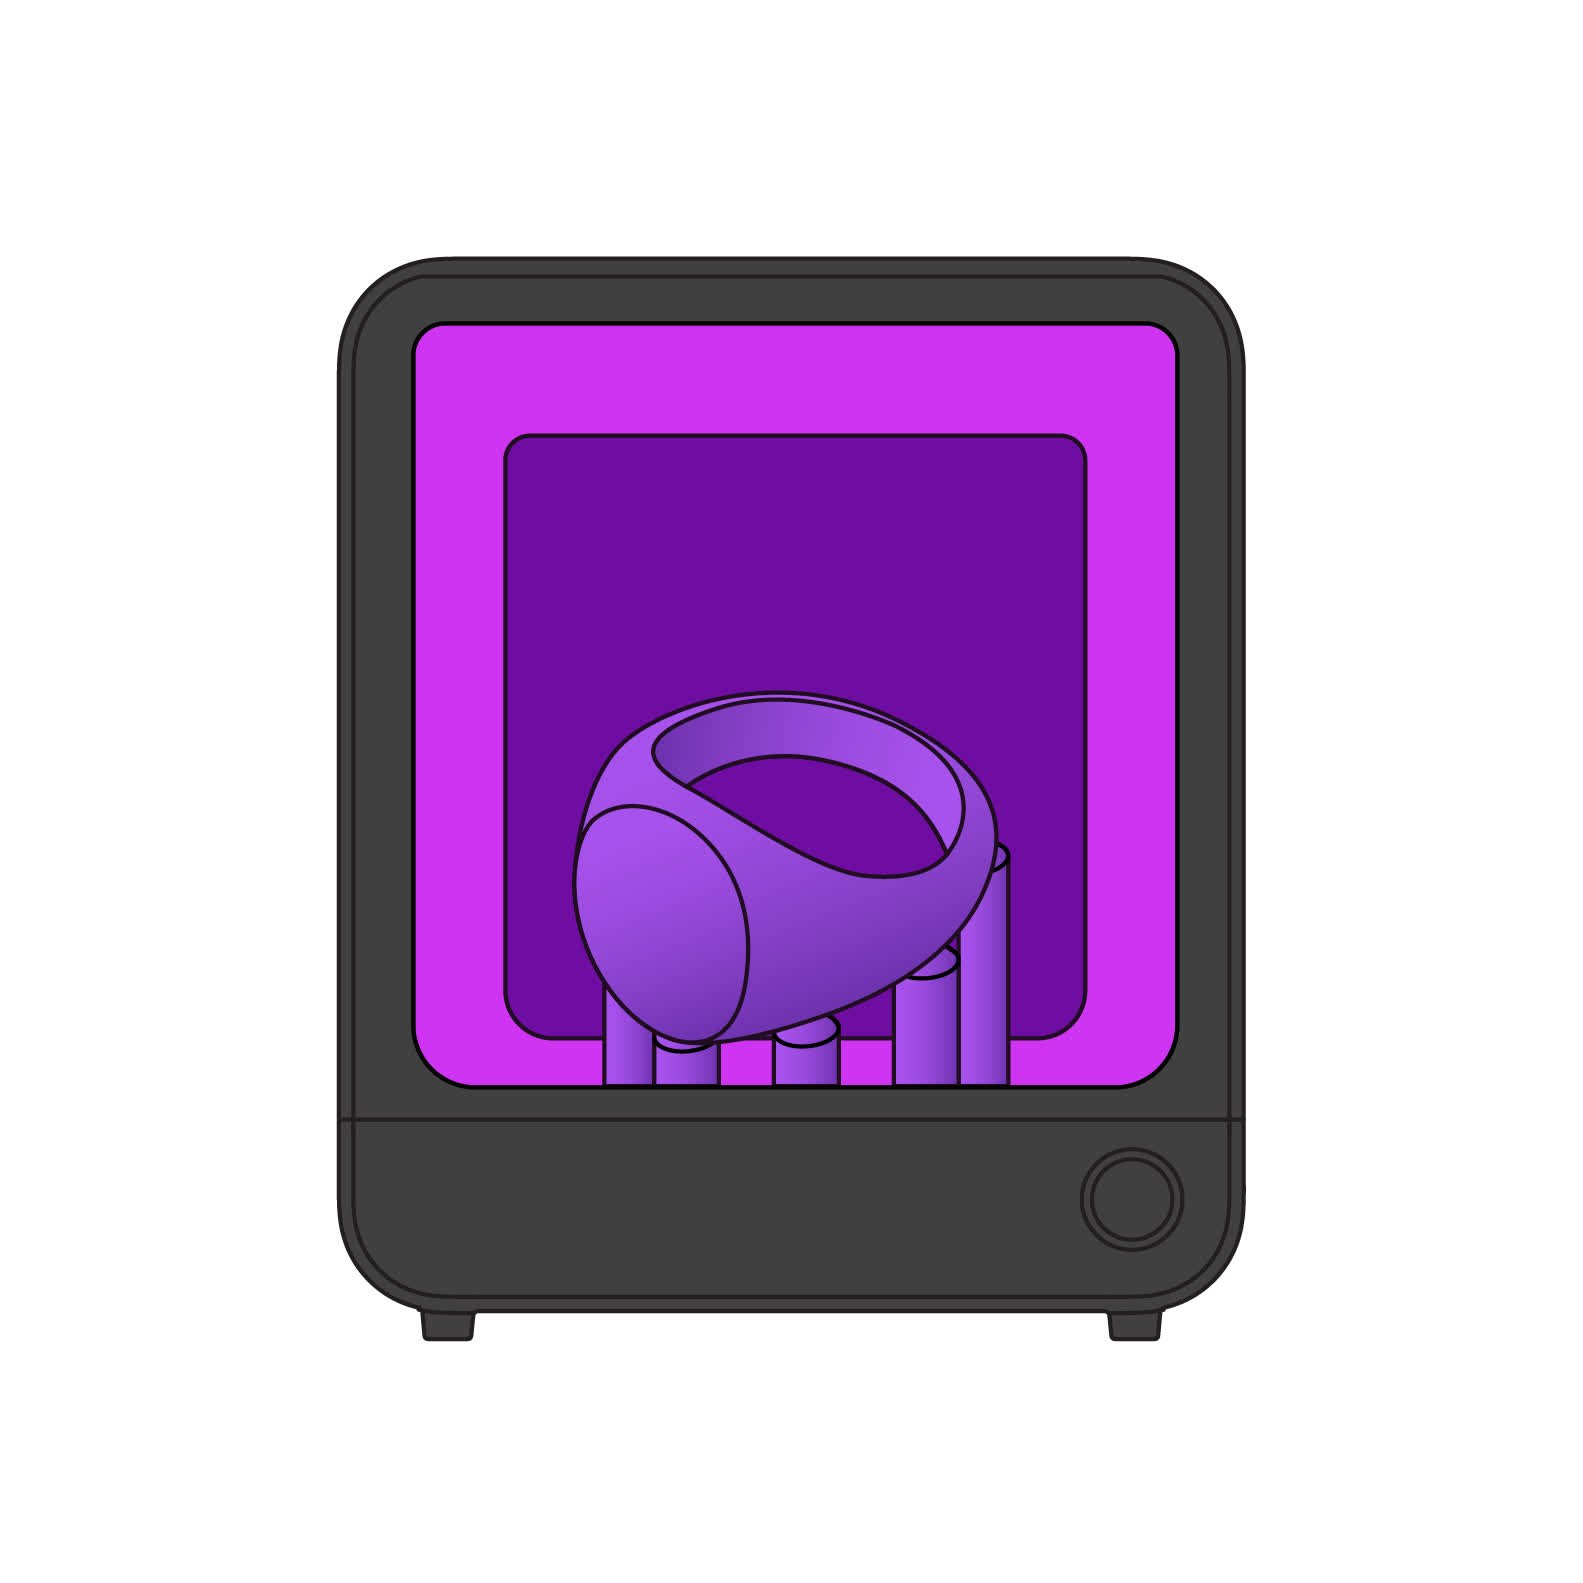
Para una fundición óptima, poscura las piezas para completar la reacción de polimerización iniciada durante la impresión. Esto aumentará la resistencia y la solidez de los patrones y reducirá los defectos durante el proceso de fundición.
7 - Build the Sprue Tree
7 - Preparación del árbol de fundición
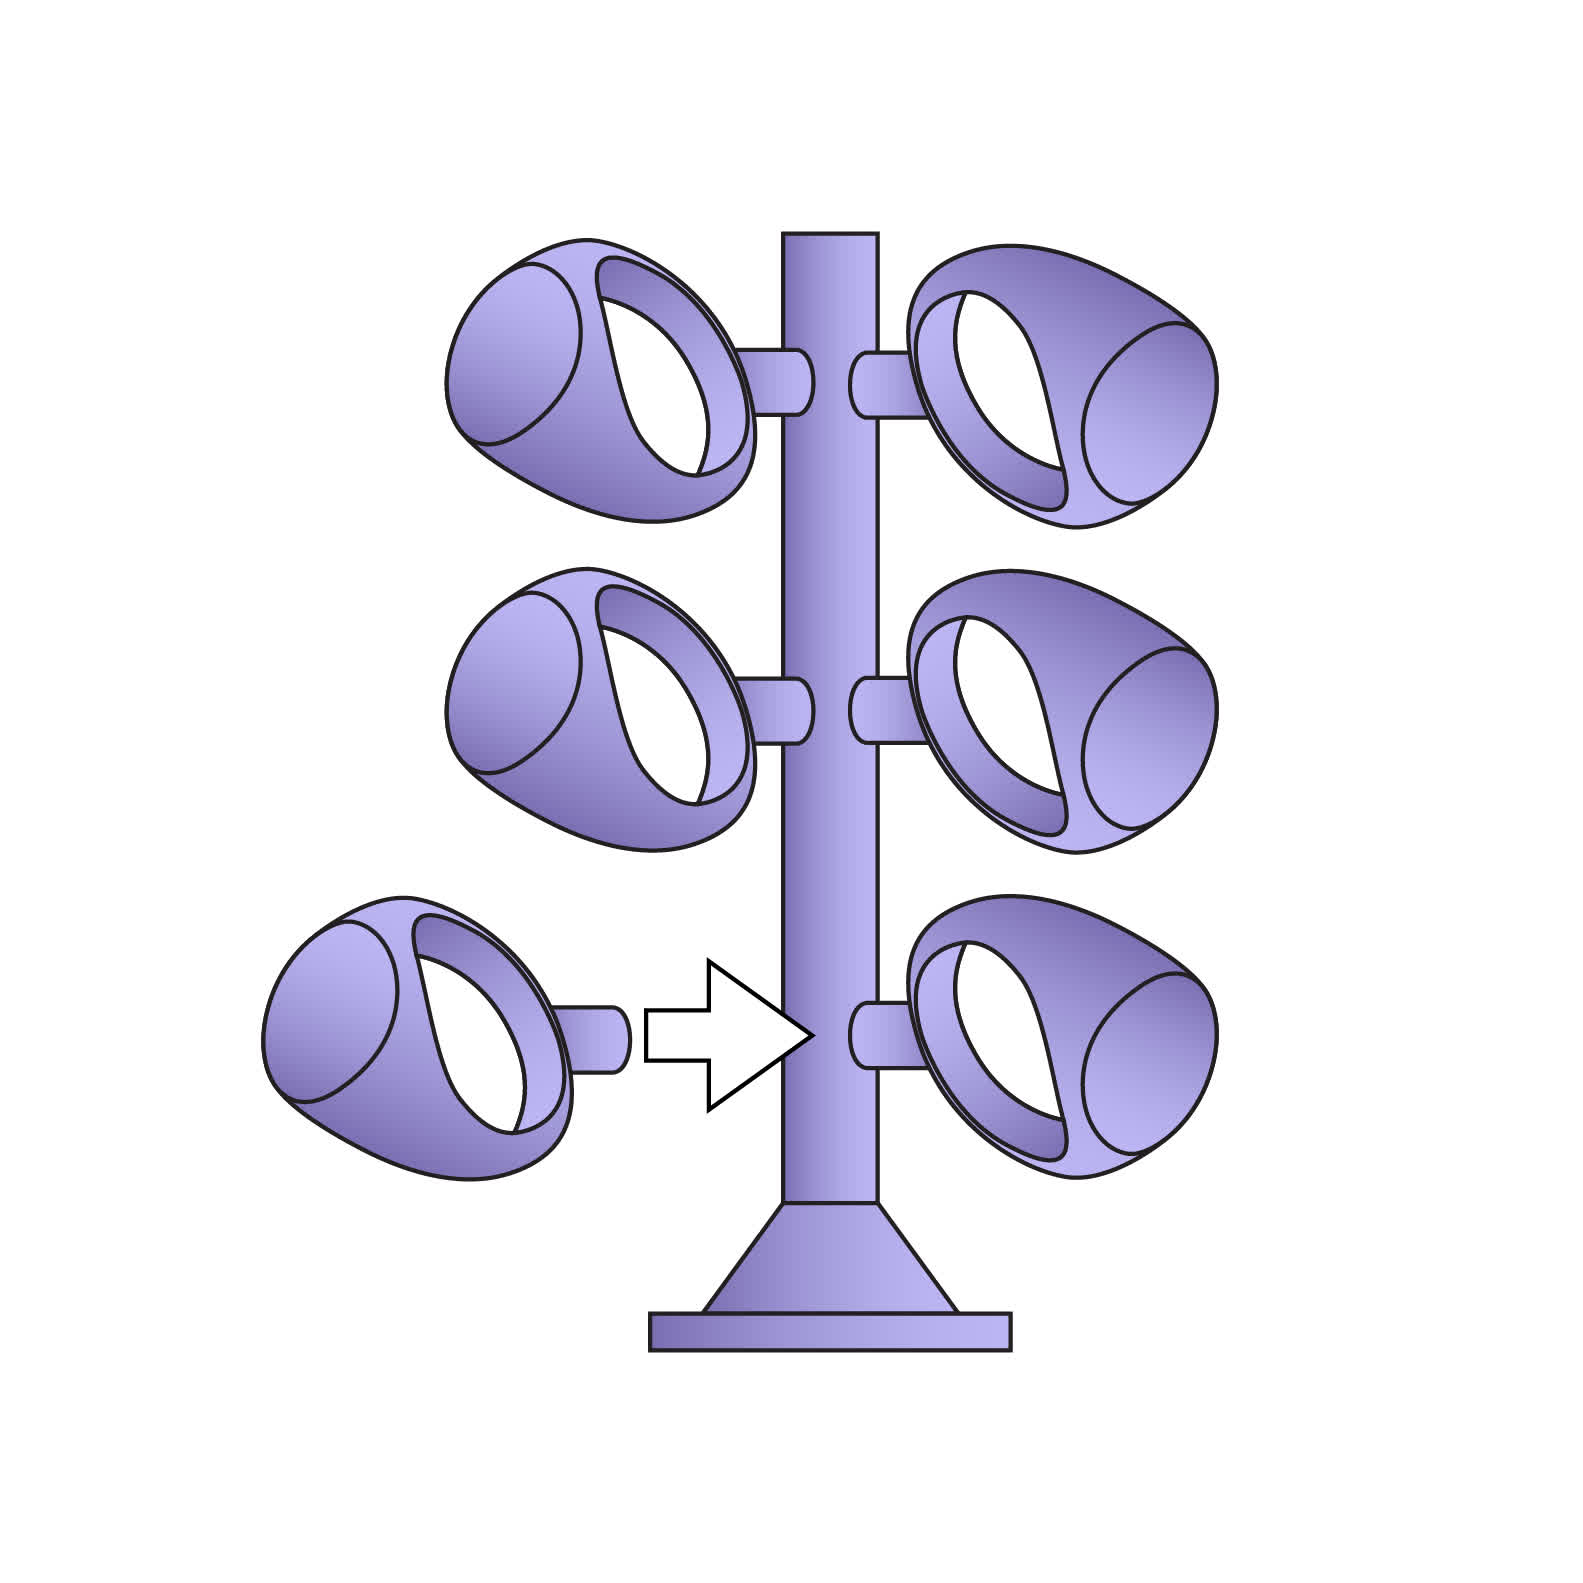
Prepara la fundición uniendo las impresiones a un árbol de cera usando cera para bebederos. Une el árbol a una caja de moldeo.
8 - Prepare the Mold
8 - Preparación del molde
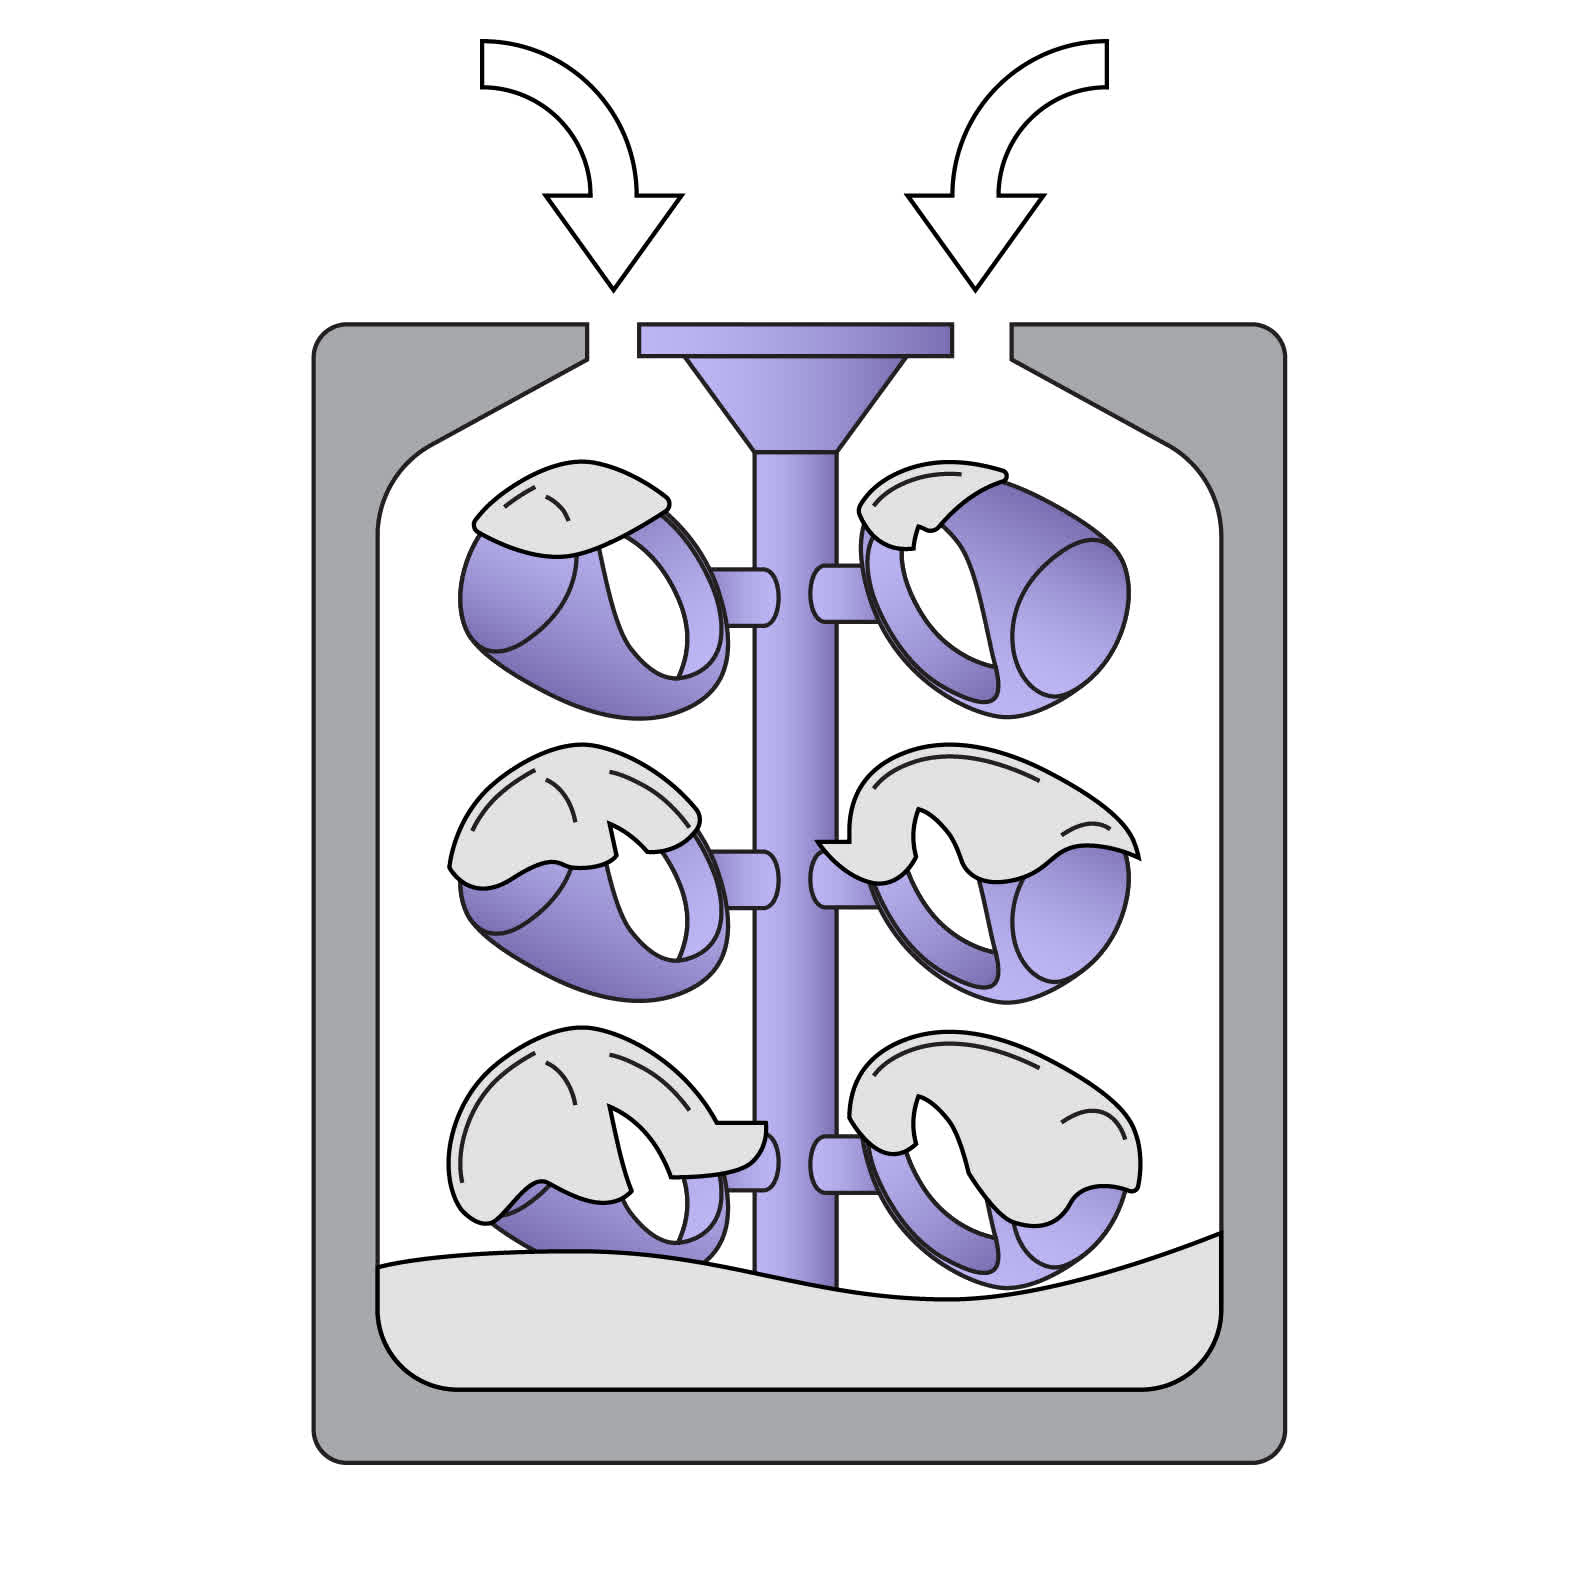
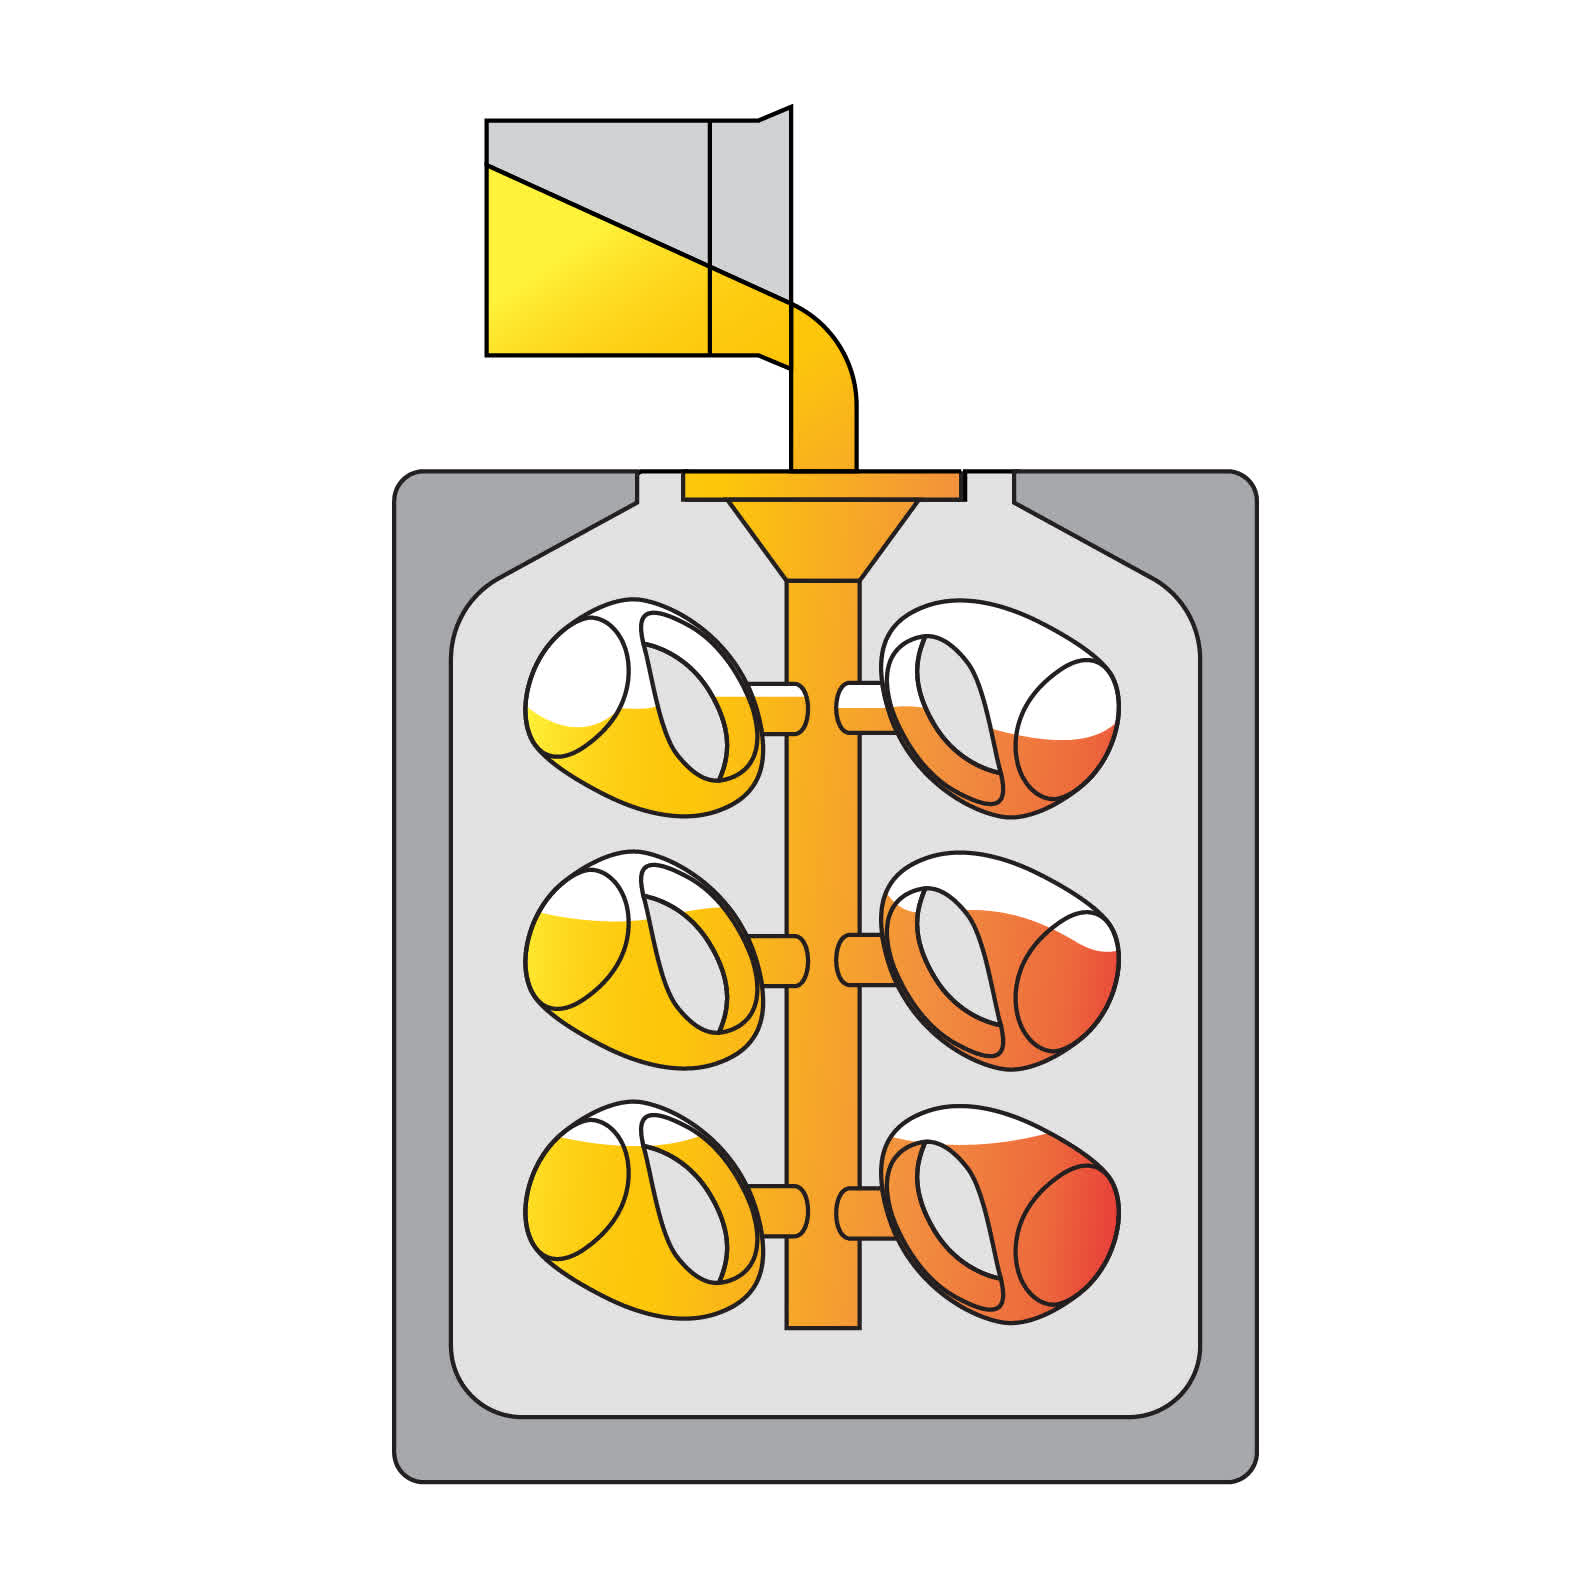
Mezcla el revestimiento con agua según las instrucciones del fabricante del revestimiento. Vierte lentamente el revestimiento dentro de la caja de moldeo.
9 - Burnout
9 - Quemado
Coloca las cajas de moldeo en un horno y sigue el programa de quemado recomendado por tu material de revestimiento.
10 - Cast
10 - Fundición
Vierte el metal en la caja de moldeo.
11 - Recover the Parts
11 - Recuperación de las piezas
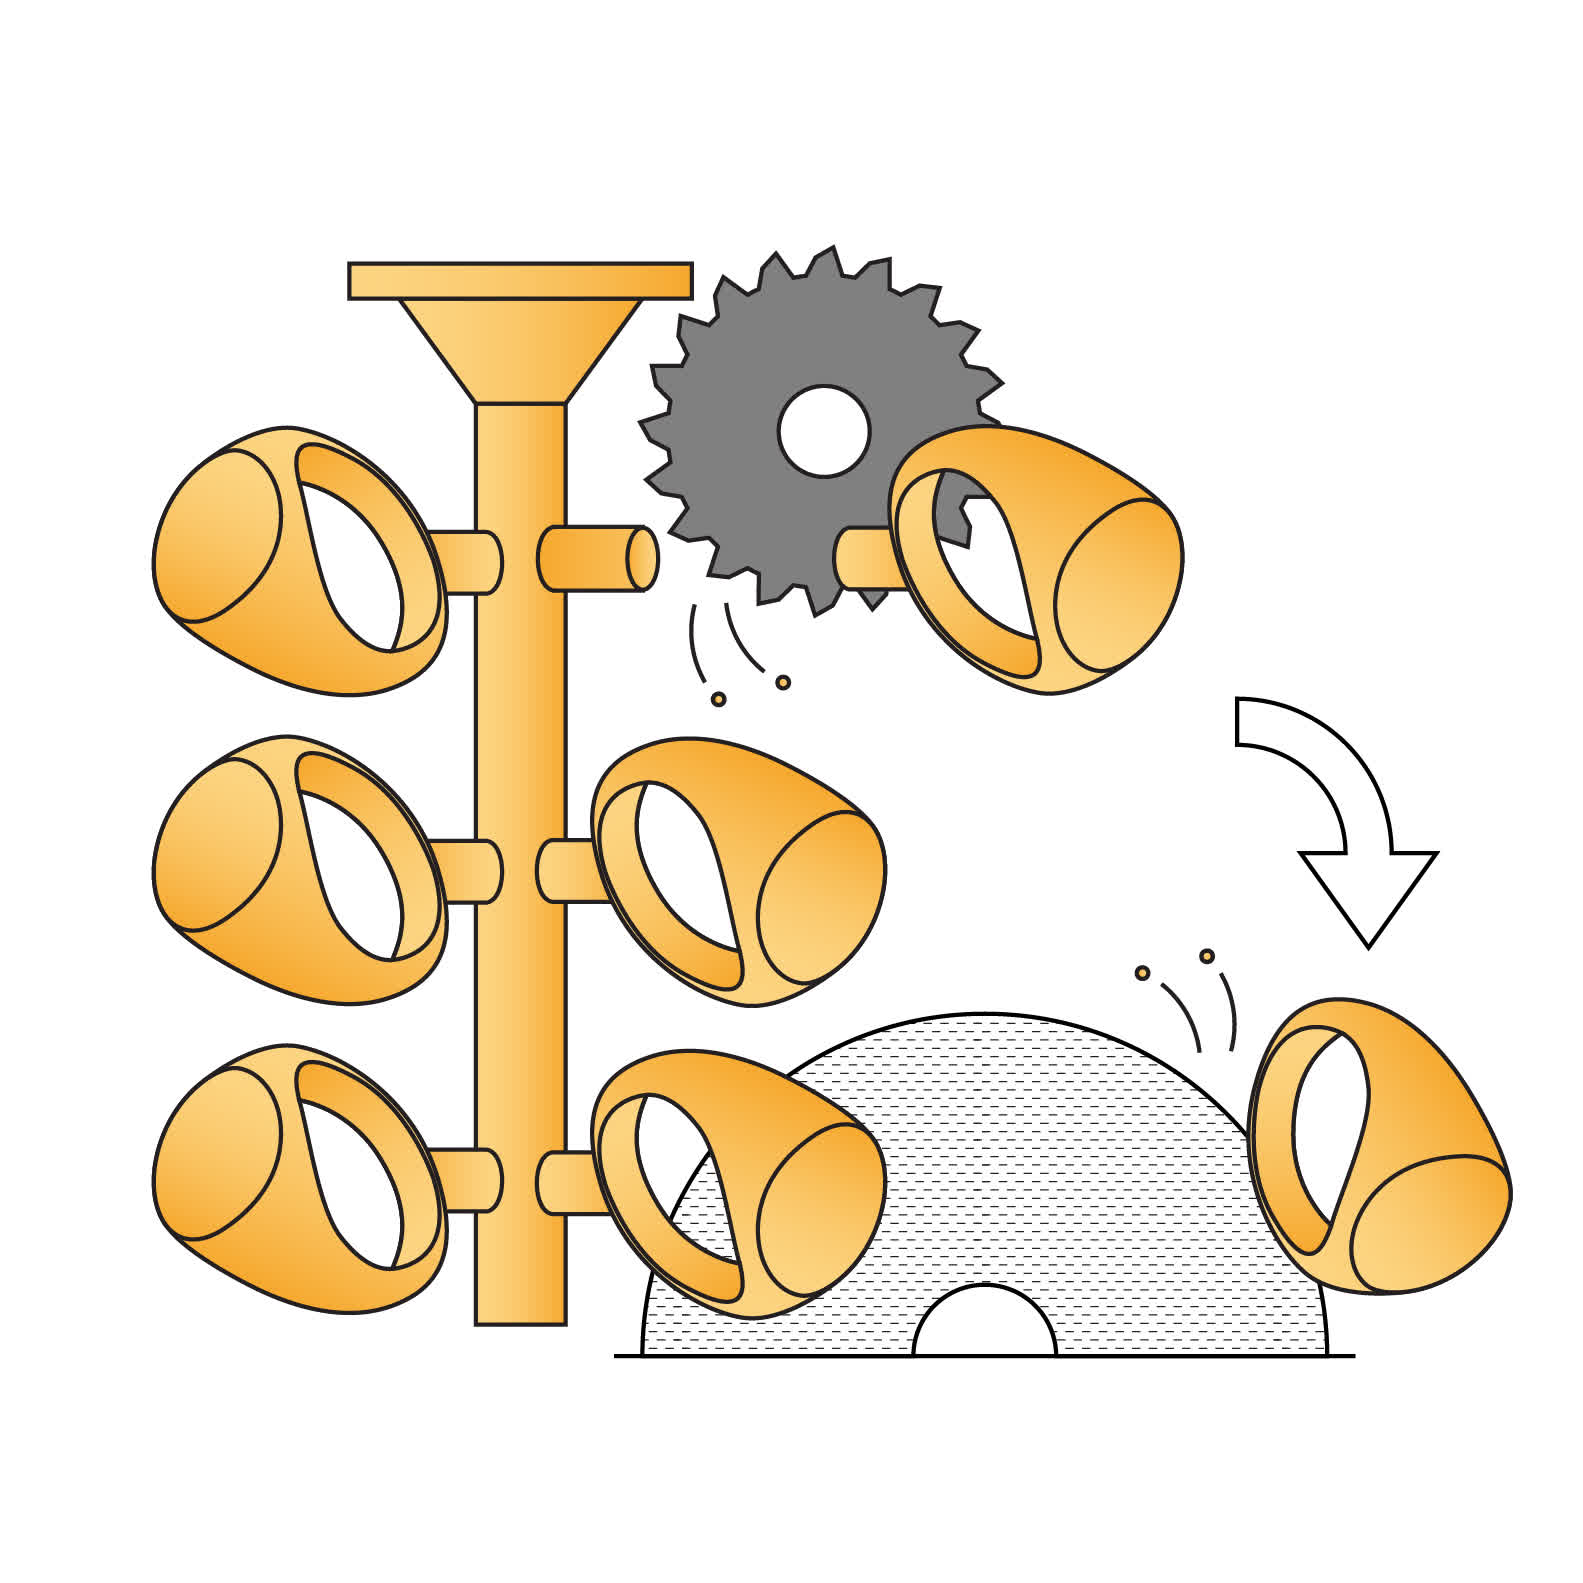
Recupera las piezas fundidas, retíralas del árbol y usa una arenadora para limpiar los residuos de revestimiento de ser necesario.
12 - Finish
12 - Acabado
Posacaba y aplica acabados a las piezas según sea necesario.

Antes de imprimir

La True Cast Resin contiene cera y se solidifica con el tiempo a temperatura ambiente. Es una característica normal de la True Cast Resin y no es una señal de que la resina esté caducada.

Formlabs recomienda calentar la resina del cartucho semanalmente o según sea necesario para evitar que se separe. Para calentar la resina, elige una de las siguientes opciones de calentamiento:

  • Mete el cartucho o la botella de resina en un horno de baja temperatura a 45 °C durante una hora.
  • Coloca el cartucho o la botella de resina en una bolsa hermética y sumérgelos en un baño de agua a 45 °C durante una hora.

Aviso:

No introduzcas el cartucho de resina directamente en el agua. Sumergir el cartucho de resina en agua puede dañar la pegatina RFID e impedir que la impresora detecte correctamente el cartucho.

  • Coloca el cartucho o la botella de resina en un calentador de resina/filamentos a 45 °C durante 30-60 minutos.
  • Solo con botellas de resina de terceros: Introduce la botella de resina en el microondas durante 30 segundos.

Aviso:

No introduzcas los cartuchos de resina de Formlabs en el microondas, ya que hacerlo daña la pegatina RFID e impide que la impresora detecte correctamente el cartucho.

Cuando la resina esté caliente, agita enérgicamente el cartucho o botella de resina durante 30 segundos para incorporar completamente la cera a la resina. La resina caliente tiene una baja viscosidad y puede ser propensa a manchar. Se debe manipular con cuidado.

Formlabs no recomienda recalentar la True Cast Resin que ya esté presente en los tanques de resina de Formlabs. La resina se diluye y se licua cuando la impresora calienta el tanque de resina durante el proceso de preimpresión. En el caso de los tanques de resina de terceros, es posible que los usuarios tengan que retirar la True Cast Resin del tanque mientras no se esté utilizando para evitar que la cera se solidifique.

Recomendaciones de diseño

La fundición es tanto una habilidad como un arte. El diseño de la pieza que se va a fundir es tan importante como las propiedades de los materiales a la hora de obtener un buen resultado. Presta atención al diseño de elementos específicos, el flujo del material en el revestimiento y la configuración de impresión. Infórmate sobre los mejores parámetros de diseño para los relieves habituales en joyería, como puntas, filigranas, grabados, superficies, texto en relieve y milgrain en el libro blanco Impresión 3D de joyería: Parámetros de diseño básicos, soportes y orientación [EN] [DE] [FR] [IT] [ZH] de Formlabs.

Recomendaciones de diseño para impresión

Al imprimir con la True Cast Resin, Formlabs recomienda diseñar modelos con un grosor de pared de entre 500 micras y 5 mm.

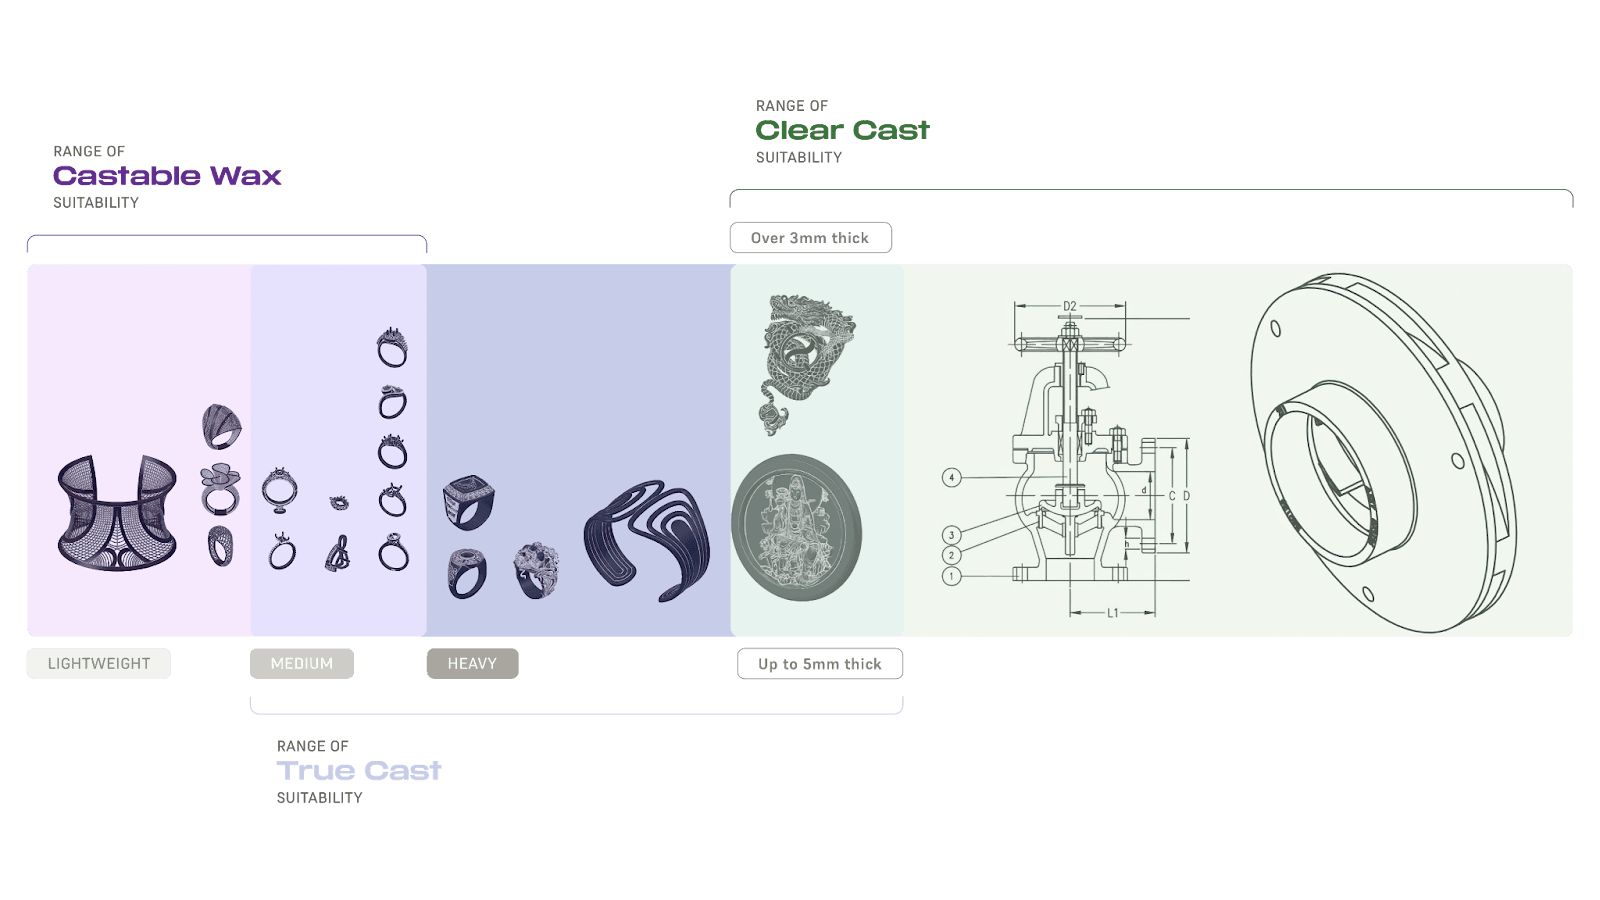
Cuando elijas una resina para fundición, ten en cuenta las propiedades de fundición de cada material. Para piezas pequeñas o filigranas de alambre, utiliza la Castable Wax Resin. Para piezas de joyería medianas o pesadas o pequeños componentes de ingeniería, utiliza la True Cast Resin. Para la fundición a la cera perdida de piezas de gran tamaño, utiliza la Clear Resin.

Gama de adecuación de las resinas para fundición de Formlabs

Evita la rotura del revestimiento

Diseña los modelos para que el material fluya con suavidad por su superficie. Evita crear esquinas y bordes afilados. Los ángulos afilados no solo aumentan la turbulencia en el metal, sino que también concentran los esfuerzos a los que se ve sometido el molde por la expansión.

El esfuerzo de expansión concentrado provoca la rotura del revestimiento. Una de las señales de la rotura del revestimiento es que en la pieza fundida relieves deprimidos que deberían estar vacíos están llenos, como los grabados o los orificios para piedras preciosas. La rotura del revestimiento suele estar acompañada por superficies rugosas tras la fundición o corrosión por picadura, provocadas por restos del revestimiento.

Ejemplos de modelos con bordes afilados, orificios para piedras preciosas o grabados.

Take care when designing models with knife edges, stone holes, or engraves.

Be mindful of the depth of small, negative features with fragile investments. Keep engraved channels and holes wider than they are deep.

Example of small negative features on a ring.
Avoid sharp corners.

Sprues

Formlabs recommends designing sprues that are straight or taper down towards the piece. Supports added in PreForm should not be used as sprues. Incorporate 3D printed sprues into the design process for increased printing and casting success.

Only use 3D printed feed sprues if there would be physical difficulty placing a wax sprue. Wax sprues promote better cast part quality as they provide early access to oxygen to the part when melted in the casting process.

To prevent casting failures, add a sprue attachment point such as a hole in the bottom of a ring or a small hollow post to your CAD model.

Add a sprue attachment point.

Print sprues directly on the model to reduce waxing time and reduce the number of supports. During the CAD design phase, add a sprue joining the part to the wax tree with a single point of connection. A self-supporting model with a hollowed-out main tree can fully eliminate the need for additional supports.

Printed model with multiple sprues joining parts to the wax tree.
The same model, cast in bronze.
Printed model with multiple sprues joining parts to the wax tree.
The same model, cast in bronze.

Printing with True Cast Resin

Printing with Formlabs printers

Before printing with True Cast Resin, either on a Formlabs printer or a third-party printer, be sure to heat the resin cartridge or resin bottle if it has been sitting at room temperature for more than a week.

Install or update PreForm, then set up the next print job.

To prepare a model for printing in PreForm:

  1. Open a model.
  2. Select the resin, resin version, and the desired layer thickness.
  3. Orient your models.
    • Rings and other similar small parts: Orient vertically to minimize support touchpoints.
    • All other models: Follow Formlabs best practices for orienting parts. Orient the model 30–45 degrees relative to the build platform.
  4. Generate supports.
    • Formlabs recommends turning off internal supports on latticed parts, as they may interfere with the lattice structure.
    • Use internal sprues and supports to prevent two thin features from merging and creating wishbones.
    • Make sure any overhangs or joins are sufficiently supported.
  5. Send the print job to the printer.

If the resin cartridge has been sitting at room temperature for over a week, warm the resin cartridge and shake to ensure the resin is mixed completely.

Printing with third-party printers

True Cast Resin is compatible with most third-party resin 3D printers. Formlabs recommends using the recommended print settings for third-party printers.

Design self-supporting models that are large enough to fully resolve. Formlabs recommends using spherical support settings on Lychee and Chitubox.

Chitubox

Chitubox settings for small and medium sized rings.
Chitubox settings for larger parts.
For small and medium sized rings, use 600 micron touch tips.
For larger parts, use 1 mm touch tips with a contact depth of 600 microns.

Lychee

Lychee settings for small and medium sized rings.
Lychee settings for larger parts.
For small and medium sized rings, use 600 micron touch tip breaking points with a 400 micron touch tip.
For larger parts, use 1.5 mm touch tips.

Acabado

Parts printed in True Cast Resin turn a dark purple when rinsed in solvent and lighten to a pale lavender color when dried. The color does not affect the burnout or final casting of the part, but may indicate how clean the part is of solvent. Larger parts with internal cavities may not dry evenly, leaving parts with a marbled color effect.

Marbled color effect on a part printed in True Cast Resin

A part printed in True Cast Resin changing color as it is dried with compressed air

Marbled color effect on a part printed in True Cast Resin

True Cast Resin color change is not always uniform, especially for thick parts or when parts cannot be dried completely with compressed air. The color change does not affect the castability of the part as long as it is fully cleaned and cured.

The Form Wash and other washing systems agitate the solvent bath and remove parts from the bath after a set time. Wash parts according to the support article for your device. Formlabs recommends removing supports with a high-quality flush cutter to avoid tear-outs after the first wash. Spray or rinse parts with fresh solvent before drying.

If the model is hollow or has internal channels, ensure liquid resin is flushed out thoroughly from these features. Dry the parts thoroughly with compressed or forced air after removing from the solvent bath. Allow parts to fully dry before post-curing.

Requisitos de poscurado

True Cast Resin does not require post-curing, although Formlabs recommends post-curing to reduce defects during the casting process. Refer to instructions for your particular machine for appropriate recommendations:

Sand down remaining touch tips with 1000 grit sandpaper after post-curing.

Casting with True Cast Resin

Parts printed in True Cast Resin do not require a specialized burnout schedule. Follow the recommended process for general casting in your desired investment material. Printed parts are shelf-stable and can be cast up to six months after printing without experiencing shrinkage.

For detailed information on casting with Formlabs resins, read the application guide Introduction to casting with Formlabs resins [EN] [DE] [ES] [FR] [IT] [JA] [ZH] and other Formlabs resources. For peer support for printing with this material, join the Formlabs Jewelry/Casting group on Facebook.

Below is a sampling of prints and castings that have worked well for other customers using different printers, investments, burnout schedules, metals, casting machines, and cleanup methods.

PartBurnout Rate (°C/hr)Burnout End Temperature (°C)Burnout Hold Time (hrs)InvestmentMetalMetal Temp (°C)Flask Temp (°C)Casting MachineCleanup Method
Small RingFULL933Prestige Optima™Silver1000482Neutec J2RWater Break, Sandblast
3307323
180Casting temperature1
Small RingFULL933Prestige Optima™Ancient Bronze1120600Neutec J2RWater Break, Sandblast
3307323
180Casting temperature1
Heavy RingFULL933Prestige Optima™Ancient Bronze1120600Neutec J2RWater Break, Sandblast
3307323
180Casting temperature1
Ring1202Ransom & Randolph® Plasticast®White Gold1300650Indutherm VC500Water Break, Pickle Pot
4002.5
7001
Ring1202Ransom & Randolph® Plasticast®Yellow Gold1130600Indutherm VC500Water Break, Pickle Pot
4002.5
7001
Ring1202Ransom & Randolph® Plasticast®Silver1050550Indutherm VC500Water Break, Pickle Pot
4002.5
7001
Ring1202Ransom & Randolph® Plasticast®Brass950520Indutherm VC500Water Break, Pickle Pot
4002.5
7001
Ring1502Ransom & Randolph® Plasticast®Gold980425VIGOR CentrifugalWater Break, Pickle Pot
4252
6903
Casting temperature
Pendant1502Ransom & Randolph® Plasticast®Gold980425VIGOR CentrifugalWater Break, Pickle Pot
4252
6903
Casting temperature
Ring150932.5Prestige Optima™Silver950–1100550Neycraft CentrifugeWater Break, Ultrasonic, Pickle Pot
1501502.5
2857904
200Casting temperature1
Ring150932.5Prestige Optima™14k Gold1000–1175550Neycraft CentrifugeWater Break, Ultrasonic, Pickle Pot
1501502.5
2857904
200Casting temperature1
Ring150932.5Prestige Optima™14k White1000–1175550Neycraft CentrifugeWater Break, Ultrasonic, Pickle Pot
1501502.5
2857904
200Casting temperature1
Ring3009Prestige Optima™White GoldPickle Pot
7502
5002
Ring3009Prestige Optima™SilverPickle Pot
7502
5002
Small Ring932Prestige Optima™14k Gold
7305
Mini-sculpture933Prestige Optima™Bronze1100–1200425Sandblast
7303
Ring, figurine, pendantFULL1003Prestige Optima™Bronze, silver960560Ultraflex J4 LiteManual pick, Ultrasonic, Tumble, Steam
1504502
1757804
Casting temperature

Recursos adicionales