WHITEPAPER
Formlabs Logo

Linee guida di design per modelli 3D (generazione Form 4)

Linee guida di design per modelli 3D (generazione Form 4)

Una buona stampa 3D inizia con un modello ben progettato. Segui le nostre buone pratiche per ottimizzare i design e ridurre gli errori di stampa.

Le dimensioni consigliate dei particolari elencati di seguito rappresentano le dimensioni previste nel modello CAD. La tabella di confronto alla fine dell'articolo confronta questo dato con il valore misurato delle dimensioni effettive dei particolari stampati rilevato durante i test di Formlabs. Le deviazioni sono minime e generalmente impercettibili all'occhio umano. La tabella include anche un confronto con le prestazioni della Form 3 e mostra come la Form 4 riesca a soddisfare meglio le dimensioni previste dei particolari.

NOTA:

Le linee guida riportate di seguito sono state sviluppate utilizzando la Grey Resin V5 di Formlabs stampata a 50 micron sulla Form 4. È possibile che si verifichino lievi variazioni con altre resine Formlabs, diverse stampanti Formlabs e vari spessori dello strato.
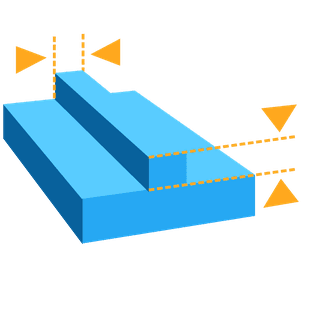
Spessore minimo delle pareti con supporti

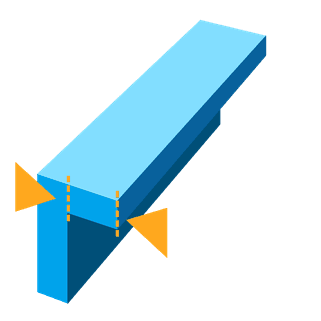
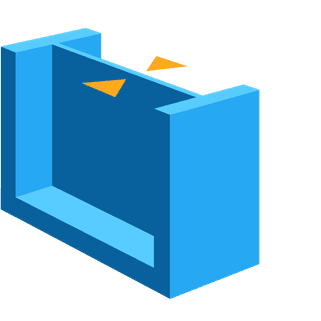
Diagramma dello spessore minimo delle pareti supportate

Consigliato: 0,2 mm/200 micron

Una parete con supporti è una parete collegata ad altre pareti su due o più lati. Una parete con supporti avente spessore uguale o inferiore a 0,2 mm può deformarsi a causa delle forze esercitate sulla parte durante il processo di distacco.

Nota:

Le parti con pareti sottili vanno lavate con attenzione, perché possono assorbire i solventi come l'alcool isopropilico durante il processo di lavaggio. Una permanenza prolungata in una soluzione di lavaggio può provocare la deformazione della parte, pertanto è necessario ridurre al minimo il tempo di immersione nell'alcool isopropilico per limitare questo effetto.

Spessore minimo delle pareti senza supporti

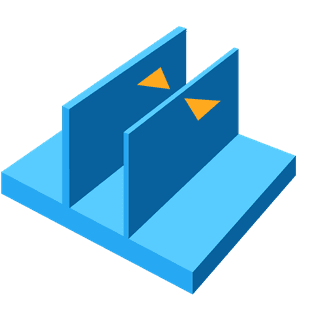
Diagramma dello spessore minimo delle pareti non supportate

Consigliato: 0,2 mm/200 micron

Una parete non supportata è collegata ad altre pareti su meno di due lati. Una parete senza supporti con uno spessore uguale o inferiore a 0,2 mm può deformarsi o staccarsi dal modello durante la stampa.

Nota:

Le parti con pareti sottili vanno lavate con attenzione, perché possono assorbire i solventi come l'alcool isopropilico durante il processo di lavaggio. Una permanenza prolungata in una soluzione di lavaggio può provocare la deformazione della parte, pertanto è necessario ridurre al minimo il tempo di immersione nell'alcool isopropilico per limitare questo effetto.

Lunghezza massima delle sporgenze prive di supporti

Diagramma della lunghezza massima delle sporgenze senza supporti

Consigliata: 5,0 mm/5000 micron

Per "sporgenza" si intende una parte del modello che sporge in maniera parallela alla piattaforma di stampa. La stampa di tali particolari senza supporti è sconsigliata, perché gli strati che non possono mantenere la loro struttura spesso di deformano o si staccano. Le sporgenze orizzontali oltre i 5 mm non si formano completamente e si deformano sempre più aumentando la loro sporgenza. Per garantire il supporto corretto delle sporgenze, modifica l'orientamento del modello o clicca su Supports (Supporti)e seleziona Internal Supports (Supporti interni) su PreForm.

Angolazione minima delle sporgenze prive di supporti

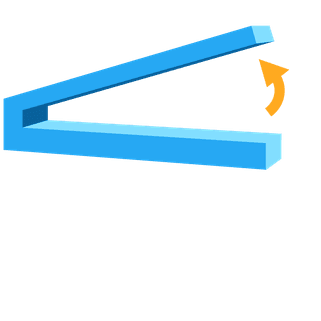
Diagramma dell'angolo minimo di sporgenza non supportata

Raccomandata: 10° dal piano

(35 mm di lunghezza x 10 mm di larghezza x 3 mm di spessore)
Una sporgenza con un angolo uguale o inferiore a 10° può rompere il modello durante il processo di distacco. Consulta l'articolo di assistenza Spostamento e rotazione di un modello in PreForm per ruotare le superfici piane in modo che siano più autoportanti.

Lunghezza massima della spaziatura del supporto orizzontale

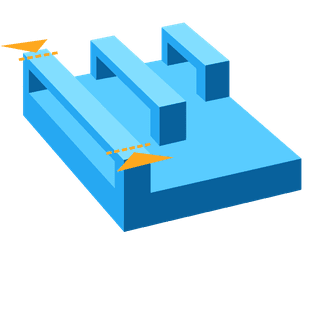
Diagramma della lunghezza massima dell'apertura orizzontale dei supporti

Consigliato: 29 mm/29 000 micron

(5 mm di larghezza x 3 mm di spessore)
La spaziatura è la distanza tra due supporti. La stampa di spaziature orizzontali è sconsigliata, tuttavia alcune geometrie consentono di ottenere buoni risultati. In caso di traverse larghe 5 mm e spesse 3 mm, le spaziature oltre i 29 mm potrebbero causare la rottura del modello. Le traverse più larghe devono essere accorciate per evitare errori di stampa.

Diametro minimo per cilindri in verticale

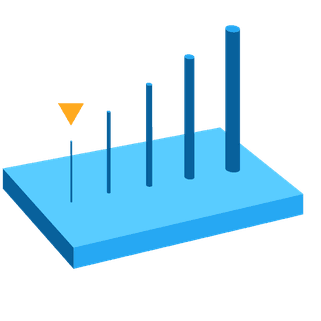
Diagramma del diametro minimo dei dettagli verticali

Consigliata per un filo alto 7 mm: 0,3 mm/300 micron di diametro
Consigliato per un filo alto 30 mm: 0,6 mm/600 micron di diametro

Un cilindro è un particolare la cui lunghezza è almeno due volte maggiore della sua larghezza. Un cilindro con una larghezza di 0,3 mm può essere alto fino a 7 mm prima che inizi a deformarsi. Allo stesso modo, un cilindro con una larghezza di 0,6 mm può essere alto fino a 30 mm prima che inizi a deformarsi.

Nota:

Presta particolare attenzione durante il lavaggio di cilindri sottili, poiché sono indeboliti dall'alcool isopropilico e possono essere facilmente danneggiati. Per limitare questo effetto, riduci al minimo il tempo di immersione della parte nell'alcool isopropilico.

Dimensione minima dei dettagli goffrati

Schema dei dettagli in rilievo minimi

Consigliate: 0,1 mm/100 micron

I dettagli goffrati sono particolari in rilievo poco profondi sulla superficie del modello, come ad esempio un testo. Sulla stampa completata, i dettagli con uno spessore inferiore a 0,1 mm e altezza di 0,1 mm potrebbero non essere visibili.

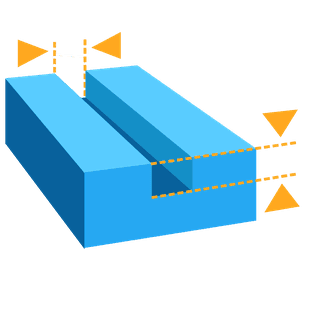
Altezza minima dei dettagli incisi

Diagramma dei dettagli minimi incisi

Consigliate: 0,15 mm/150 micron

I dettagli incisi sono particolari impressi o incassati sulla superficie del modello. I dettagli incassati a una profondità inferiore a 0,15 mm o larghi 0,15 mm possono fondersi con il resto del modello durante la stampa.

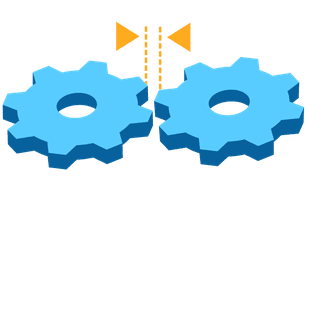
Gioco minimo

Diagramma dello spazio minimo

Consigliato: 0,4 mm/400 micron

Il gioco è la distanza tra due parti di un modello (ad esempio, la distanza tra una coppia di ingranaggi). Le parti potrebbero fondersi se il gioco è inferiore a 0,4 mm.

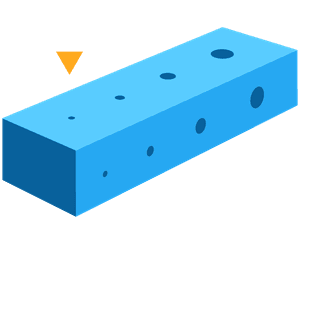
Diametro minimo dei fori

Diagramma del diametro minimo dei fori

Consigliato: 0,5 mm/500 micron

I fori con un diametro inferiore a 0,5 mm negli assi X, Y e Z possono chiudersi durante la stampa.

Diametro minimo dei fori di drenaggio

Diagramma del diametro minimo dei fori di drenaggio

Consigliato: diametro di 0,75 mm/750 micron

I fori di drenaggio sono consigliati per far fuoriuscire la resina dai modelli cavi e completamente chiusi (come una sfera vuota o un cilindro cavo stampato direttamente sulla piattaforma di stampa). Senza fori di drenaggio di almeno 0,75 mm di diametro, la parte può intrappolare resina o aria e causare un errore di rottura a ventosa.

Come riferimento, consulta l'elenco delle tolleranze dimensionali tipiche per i dettagli stampati sul piano XY sulle stampanti della generazione Form 4. Un modello di prova con diverse dimensioni dei dettagli è stato stampato in 3D su tre stampanti diverse utilizzando la Grey Resin V5 e uno spessore dello strato di 100 µm, sottoposta a polimerizzazione post-stampa per cinque minuti a temperatura ambiente.

  • Dettagli da 1 a 30 mm: ±0,15% (limite inferiore: ±0,02 mm)
  • Dettagli da 31 a 80 mm: ±0,2% (limite inferiore: ±0,06 mm)
  • Dettagli da 81 a 150 mm: ±0,3% (limite inferiore: ±0,15 mm)

Confronto tra le stampanti Form 4 e Form 3

La tabella seguente confronta i valori di design raccomandati o le dimensioni previste nel CAD con i valori misurati delle dimensioni effettive dei particolari stampati rilevati durante i test di Formlabs. Quanto più le dimensioni dei particolari stampati sono vicine a quelle previste nel CAD, tanto più precisa è la stampante. Le deviazioni tra le dimensioni previste nel CAD e quelle dei particolari stampati sono minime e generalmente impercettibili all'occhio umano. Le seguenti informazioni si applicano alle stampanti di generazione Form 4 e Form 3:

  1. I valori di progettazione consigliati per le dimensioni minime dei dettagli tra Form 4 e Form 3 non sono cambiati.
  2. Rispetto alle stampanti Form 3, la Form 4 stampa con maggiore precisione i valori raccomandati del design o le dimensioni previste nel CAD per i particolari.
Form 4/Form 4B
Grey V5 a 50 micron (predefinita)
Form 3/Form 3B
Grey V4 a 50 micron (predefinita)
Dimensione prevista del particolare CADDimensione effettiva del particolare stampatoDimensione prevista del particolare CADDimensione effettiva del particolare stampato
Spessore minimo della parete con supporti0,2 mm0,17 mm0,2 mm0,25 mm
Spessore minimo della parete senza supporti0,2 mm0,18 mm0,2 mm0,26 mm
Lunghezza massima della sporgenza senza supporti5,0 mm5,00 mm5,0 mm5,03 mm
Angolo minimo della sporgenza senza supporti10°10°10°10°
Lunghezza massima dell'apertura orizzontale senza supporti29 mm29,00 mm29 mm29,00 mm
Diametro minimo del filo verticale0,3 mm (7 mm di altezza)
0,6 mm (30 mm di altezza)
0,20 mm
0,59 mm
0,3 mm (7 mm di altezza)
0,6 mm (30 mm di altezza)
0,35 mm
0,68 mm
Dettaglio minimo in rilievo0,1 mm0,13 mm0,1 mm0,24 mm
Dettaglio minimo inciso0,15 mm0,15 mm0,15 mm0,14 mm
Distanza minima0,4 mm0,34 mm0,4 mm0,15 mm
Diametro minimo del foro0,5 mm0,42 mm0,5 mm0,26 mm
Diametro minimo del foro di drenaggio0,75 mm0,91 mm0,75 mm0,90 mm