

Questo whitepaper illustra i metodi e i risultati di uno studio sull'accuratezza dimensionale della Fuse X1 con Nylon 12 Powder, confrontando i risultati con quelli ottenuti con una stampante 3D SLS P396 di EOS e una stampante 3D MJF Jet Fusion 5620 di HP, utilizzando la stessa geometria di test. Su 467 parti realizzate in 14 cicli di stampa con la Fuse X1 su 4 stampanti, la Fuse X1 mantiene una precisione di ±0,26–0,33 mm sull'asse X/Y e di ±0,34–0,67 mm sull'asse Z, con una capacità di processo di Cpk 1,33 per le caratteristiche fino a 80 mm. Inoltre, il 93% delle parti presenta tutte le 18 dimensioni misurate entro ±0,3 mm o ±0,5% (a seconda di quale sia il valore maggiore), subito dopo la stampa, senza alcun adattamento in scala specifico delle parti.
Studio sull'accuratezza dimensionale e sulla ripetibilità della Fuse X1
Questo whitepaper illustra i metodi e i risultati di uno studio sull'accuratezza dimensionale della Fuse X1 con Nylon 12 Powder, confrontando i risultati con quelli ottenuti con una stampante 3D SLS P396 di EOS e una stampante 3D MJF Jet Fusion 5620 di HP, utilizzando la stessa geometria di test. Su 467 parti realizzate in 14 cicli di stampa con la Fuse X1 su 4 stampanti, la Fuse X1 mantiene una precisione di ±0,26–0,33 mm sull'asse X/Y e di ±0,34–0,67 mm sull'asse Z, con una capacità di processo di Cpk 1,33 per le caratteristiche fino a 80 mm. Inoltre, il 93% delle parti presenta tutte le 18 dimensioni misurate entro ±0,3 mm o ±0,5% (a seconda di quale sia il valore maggiore), subito dopo la stampa, senza alcun adattamento in scala specifico delle parti.
1. Introduzione
Le stampanti 3D a fusione su letto di polvere plastica consentono ai produttori di realizzare in serie parti in nylon per uso finale, ma solo se ogni stampa produce parti che si adattano all'assemblaggio senza bisogno di selezionare o rilavorare i pezzi. Per raggiungere questo obiettivo, sono necessari due requisiti: le parti devono essere accurate (in media, vicine alle loro dimensioni nominali) e ripetibili (uniformi da parte a parte, da stampa a stampa e da stampante a stampante).
La variazione dimensionale nella fusione a letto di polvere ha tre cause principali:
-
Variazione tra le parti all'interno di una stampa, determinata in gran parte dalla posizione di una parte nella camera
-
Variazioni tra le stampe su una stessa stampante
-
Variazioni tra le stampanti di una flotta
Questo studio quantifica tutti e tre i fattori per la Fuse X1 e confronta i risultati con due piattaforme industriali ampiamente utilizzate: la stampante 3D a sinterizzazione laser selettiva (SLS) P396 di EOS e la stampante 3D Multi Jet Fusion (MJF) Jet Fusion 5620 di HP. Ogni piattaforma ha stampato lo stesso cubo di prova e le camere delle stampanti della concorrenza sono state riempite con la funzione di riempimento automatico di PreForm. I risultati sono riportati nei formati utilizzati in tutto il settore: tolleranza a una capacità di processo target (Cpk), resa delle parti a una determinata tolleranza e gradi di tolleranza internazionale (IT) secondo la norma ISO 286.
2. Abstract
La Fuse X1 offre un'accuratezza dimensionale di livello industriale per le parti in Nylon 12, eguagliando o superando due delle piattaforme di fusione a letto di polvere industriali più utilizzate, e lo fa in modo costante su più stampanti, lavori di stampa e layout di stampa.
-
Stessa accuratezza in X/Y, migliore in Z: la Fuse X1 è paragonabile alla P396 di EOS e alla Multi Jet Fusion di HP in X e Y e, subito dopo la stampa, è la più accurata delle tre piattaforme testate in Z, a ogni dimensione delle caratteristiche.
-
Maggiore resa delle parti, subito dopo la stampa: quando tutte le dimensioni critiche devono rispettare contemporaneamente le tolleranze previste, la Fuse X1 offre la percentuale più alta di parti che soddisfano tutti i requisiti dimensionali direttamente dalla stampante, sia con le tolleranze standard che con quelle strette della SLS.
-
Risultati migliori rispetto al caso ideale: anche dopo aver applicato correzioni di offset e scala adattate ai risultati misurati, un aggiustamento successivo non disponibile agli utenti prima della stampa, la Fuse X1 rimane competitiva con la P396 di EOS e supera la Jet Fusion 5620 di HP.
-
Uniformità tra le diverse stampanti: quattro stampanti Fuse X1 hanno fornito prestazioni uniformi così come sono state consegnate dalla fabbrica, senza alcuna regolazione dimensionale. L'espansione da una singola stampante a un'intera flotta non ha richiesto praticamente alcuna modifica delle tolleranze dimensionali.
-
Coerenza tra le diverse stampe, elevata ripetibilità in base alla posizione: le parti stampate sulla stessa stampante mostrano una forte coerenza, con parti stampate nella stessa posizione che si ripetono entro pochi centesimi di millimetro. Per la produzione di grandi volumi, questa ripetibilità offre l'opportunità di ottenere tolleranze ancora più strette mediante la compensazione specifica per posizione.
-
Risultati confermati su layout di produzione reali: i risultati della Fuse X1 includono camere piene di parti di prova e di parti prodotte in modo misto, con diverse storie termiche, tempi di stampa e tavolette di polvere. Gli utenti della Fuse X1 possono aspettarsi questa precisione anche sulle proprie stampe, non solo su un layout di prova.
La sezione 9 riassume i risultati dettagliati.
3. Contesto: comprensione della capacità del processo
3.1 Accuratezza e precisione
L'accuratezza misura quanto la dimensione media si avvicina a quella nominale, mentre la precisione (ripetibilità) misura quanto le parti si somigliano tra loro. Un offset costante può essere corretto tramite la calibrazione, mentre la variazione tra le parti no.

Figura 1. Accuratezza e precisione.
3.2 Cp e Cpk
La capacità del processo Cp confronta l'ampiezza della banda di tolleranza con la dispersione del processo (Cp = (USL − LSL) / 6σ). L'indice di capacità del processo Cpk tiene anche conto della distanza della media del processo μ dal valore nominale: Cpk = min(USL − μ, μ − LSL) / 3σ. Per una tolleranza simmetrica ±T, la tolleranza minima che raggiunge un Cpk target è T = |μ − nominale| + 3·Cpk·σ. Questo documento segue la convenzione di HP e riporta T per Cpk 1,33 (|μ| + 4σ) e Cpk 1,00 (|μ| + 3σ).
|
Cpk (indice di capacità del processo) |
Livello sigma |
Dimensioni conformi alle specifiche |
Fuori specifica (ppm) |
|---|---|---|---|
|
0,67 |
2 |
95,45% |
45.500 |
|
1,00 |
3 |
99,73% |
2.700 |
|
1,33 |
4 |
99,994% |
63 |
|
1,67 |
5 |
99,99994% |
0,6 |
Tabella 1. Cpk e la corrispondente percentuale di dimensioni conformi alle specifiche, assumendo un processo distribuito normalmente e centrato.
In pratica: questo report fornisce la tolleranza ± necessaria per raggiungere Cpk 1,33. Ad esempio, la Fuse X1 richiede una tolleranza di ±0,26 mm per le caratteristiche X/Y di 0–30 mm (Tabella 3). Se le caratteristiche X/Y di una parte di queste dimensioni presentano tolleranze a ±0,26 mm, al massimo circa 63 caratteristiche stampate su un milione dovrebbero essere fuori tolleranza.
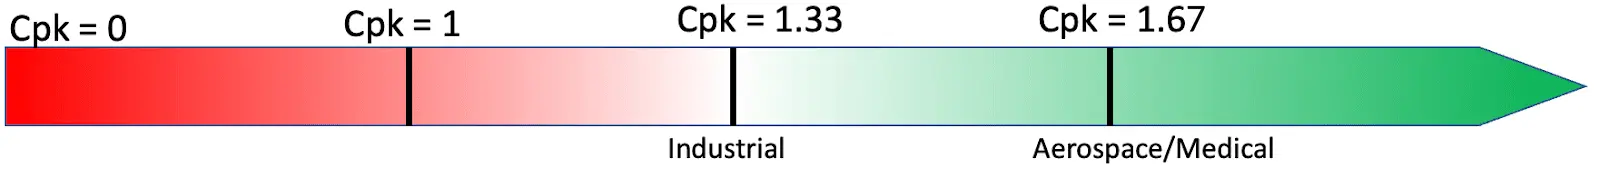
Figura 2. Rappresentazione grafica dell'intervallo accettabile di Cpk per i processi di fabbricazione.
Un Cpk di 1,33 è il valore minimo abituale per la produzione, mentre 1,67 è il valore tipico per il settore medico e aerospaziale. Il Cpk presuppone dati approssimativamente normali. Gli errori della fusione a letto di polvere sono spesso distorti dalla posizione nella camera, per cui questo documento riporta anche il rendimento empirico delle parti (Sezione 6), che conta le parti effettivamente entro le tolleranze invece di fare affidamento su un modello statistico.
3.3 Gradi di tolleranza internazionale (IT)
La norma ISO 286 definisce gradi di tolleranza standard (gradi IT) in cui la tolleranza consentita aumenta con la dimensione nominale. I gradi inferiori sono più stretti: i gradi fino a circa IT11 coprono le aderenze precise, mentre IT12–IT16 coprono le tolleranze generali di produzione. Seguendo la convenzione utilizzata nei rapporti sulle capacità dimensionali pubblicati da HP e Formlabs, il valore IT viene applicato come tolleranza ±.
4. Metodo di valutazione e test
4.1 Parte di prova
Ogni cubo di prova presenta elementi nidificati di sei dimensioni nominali (8, 18, 30, 45, 60 e 80 mm) lungo ciascuno dei tre assi della stampante, per un totale di 18 misurazioni per parte. Queste dimensioni corrispondono alle sei misurazioni critiche utilizzate nella parte diagnostica di HP, consentendo un confronto diretto, intervallo per intervallo, con i valori pubblicati da HP.
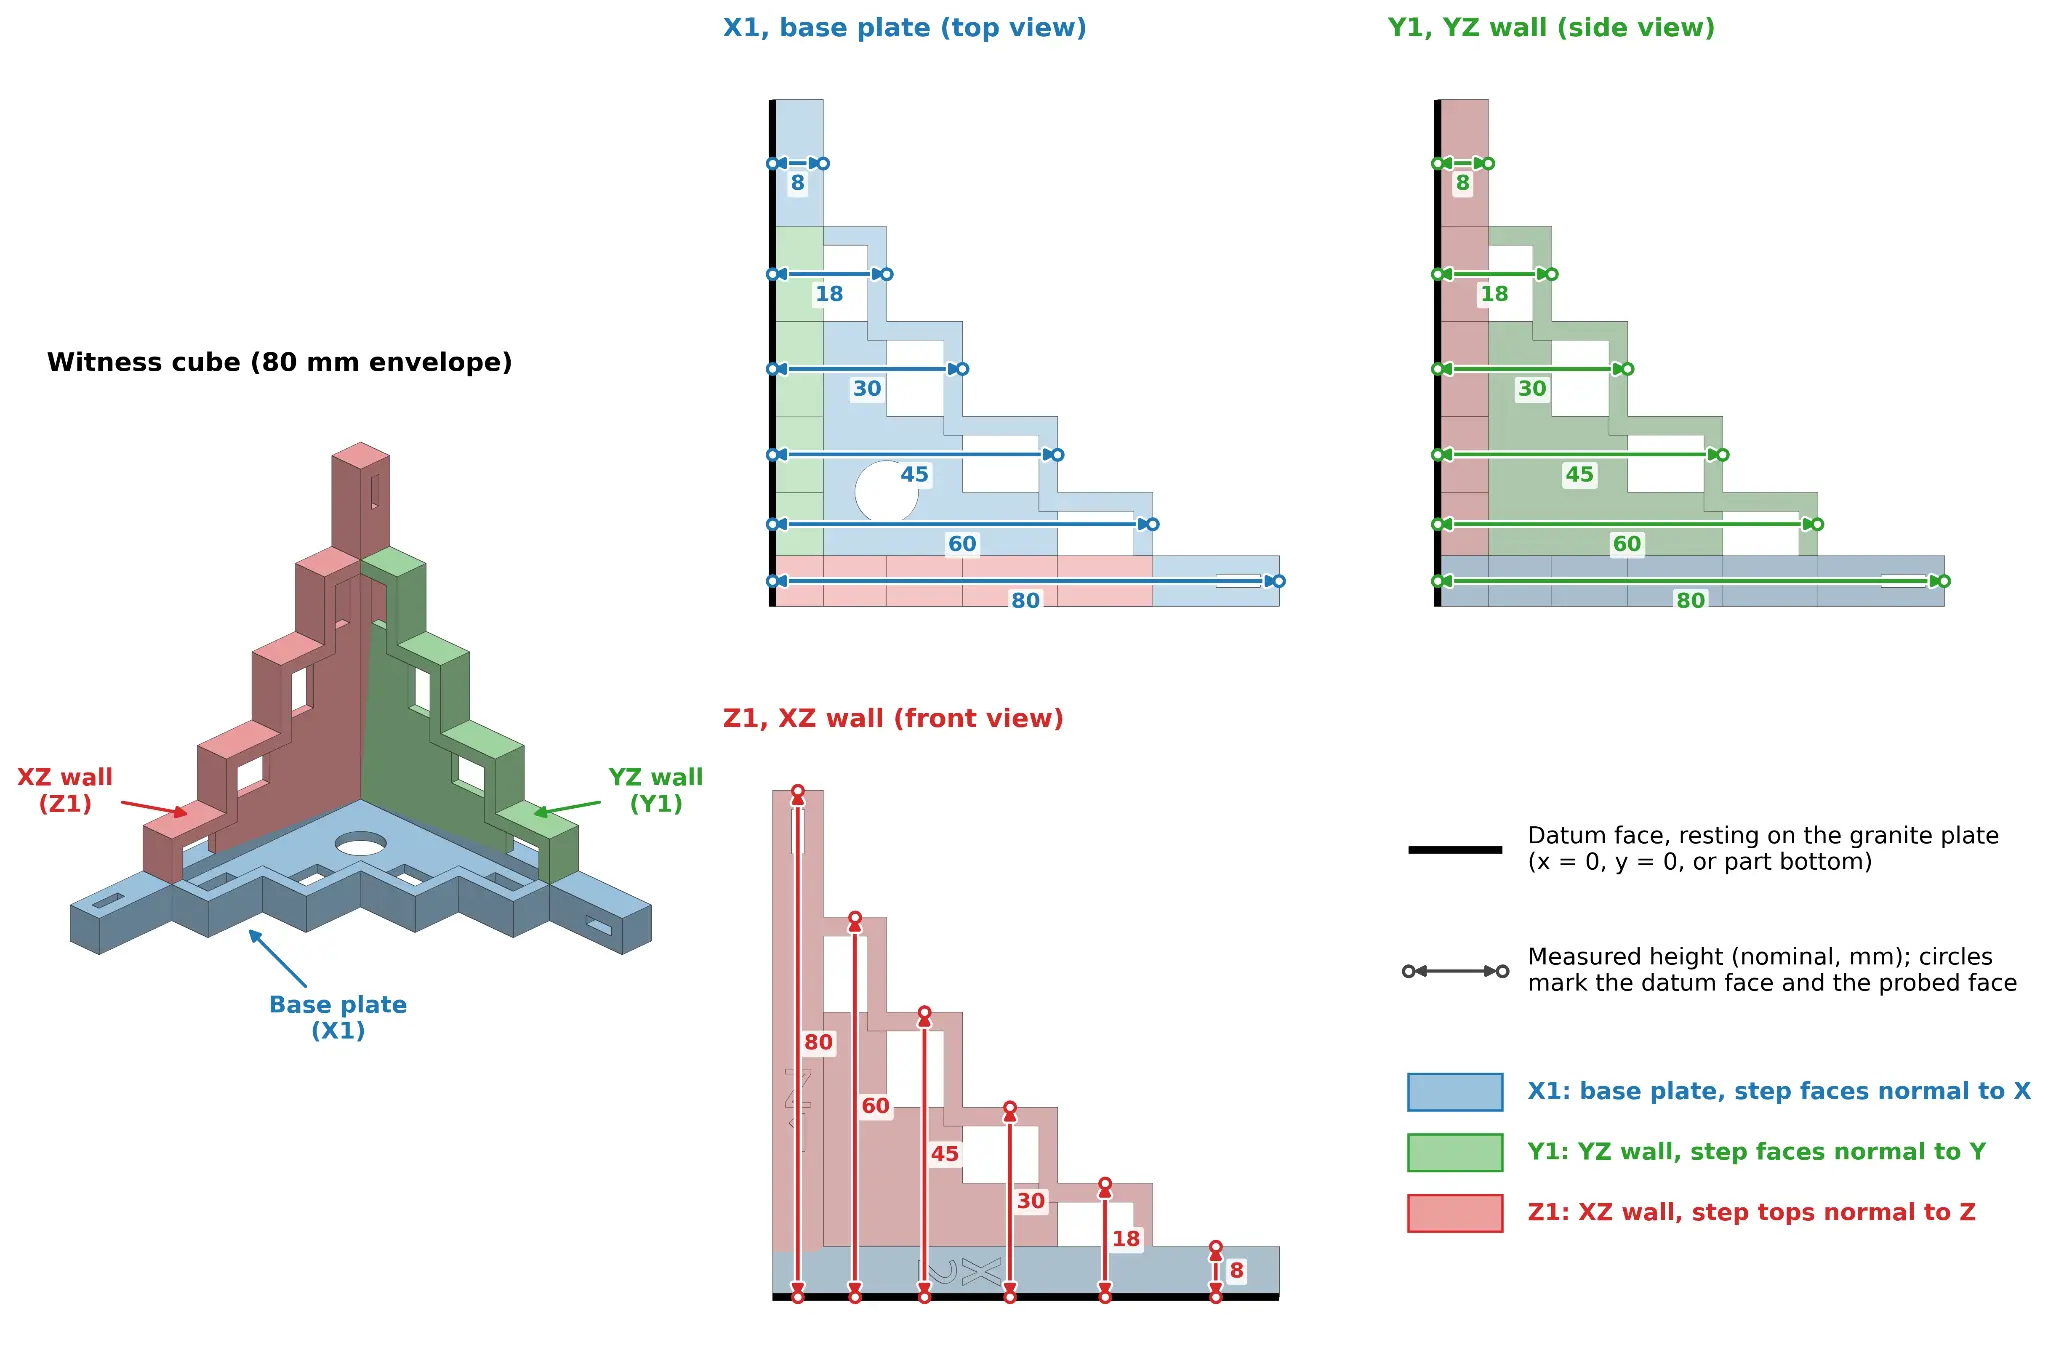
Figura 3. Cubo di prova e 18 dimensioni misurate
4.2 Stampe
Sono stati ordinati cubi di prova da fornitori di servizi che utilizzano le stampanti P396 di EOS e Jet Fusion 5620 di HP. Le camere di stampa sono state riempite utilizzando la funzione di posizionamento automatico di PreForm. Le parti sono state stampate in-house su quattro stampanti Fuse X1 configurate in fabbrica, utilizzate così come ricevute, senza alcuna regolazione dimensionale.
Il set di dati della Fuse X1 include intenzionalmente camere complete di cubi di prova e stampe di produzione con cubi di prova accanto ad altre parti. Il layout di stampa influisce sulla storia termica di ciascuna parte, sui tempi di stampa degli strati e sulla struttura del letto di polvere, tutti fattori che possono contribuire alle variazioni dimensionali. Includere una serie di configurazioni di stampa aiuta a dimostrare che i risultati non dipendono da stampe di prova ottimizzate in modo specifico e che gli utenti possono aspettarsi un'accuratezza e una ripetibilità comparabili in condizioni di produzione tipiche.
|
Piattaforma |
Stampe |
Stampanti |
Parti misurate |
Misure |
|---|---|---|---|---|
|
Fuse X1 |
14 |
4 |
467 |
8406 |
|
P396 di EOS |
2 |
Sconosciuto (1 fornitore di servizi) |
328 |
5904 |
|
Jet Fusion 5620 di HP |
3 |
Sconosciuto (1 fornitore di servizi) |
377 |
6779 |
Tabella 2. Set di dati (parti e misurazioni totali, dopo lo screening dei valori anomali nella sezione 4.4).
Stampe Fuse X1
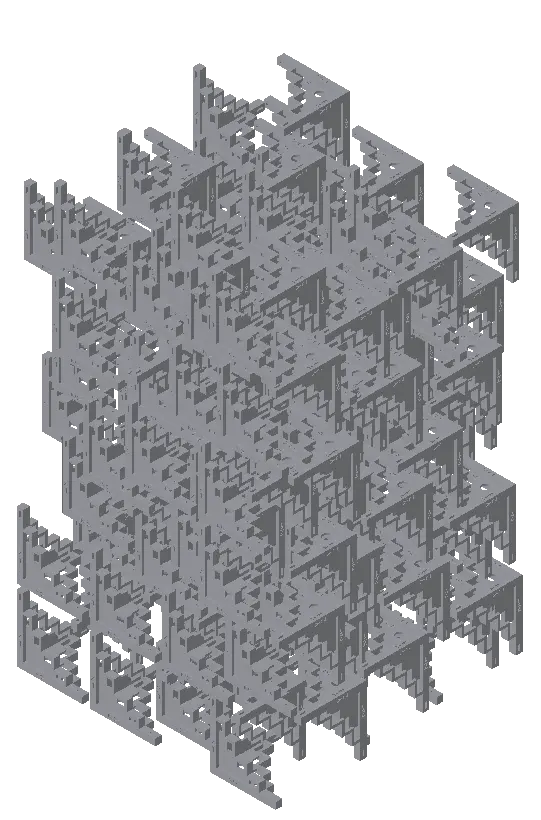
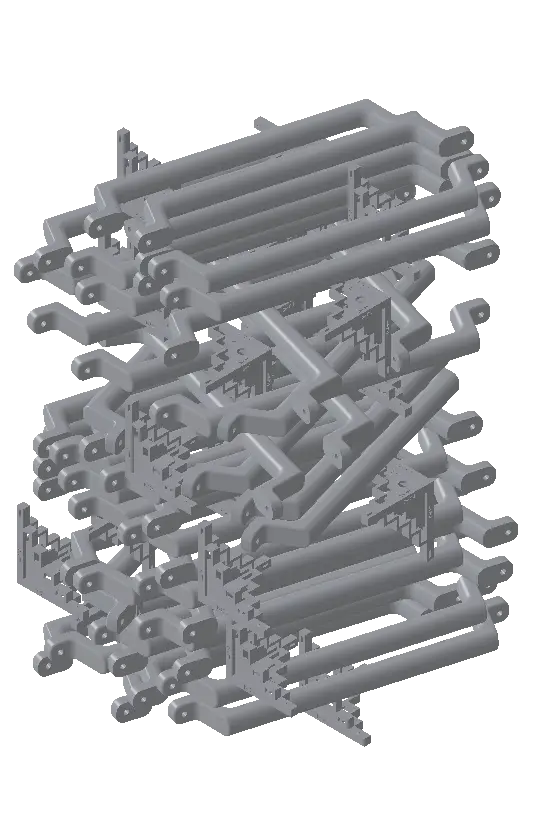
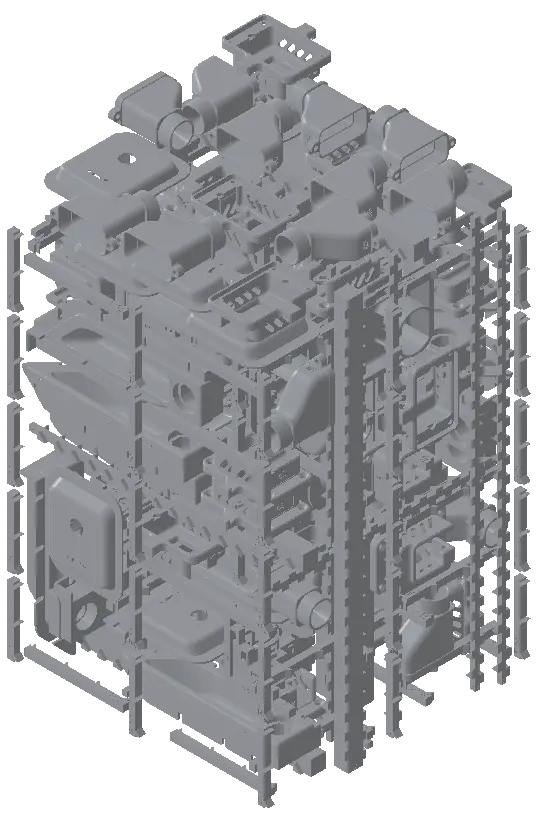
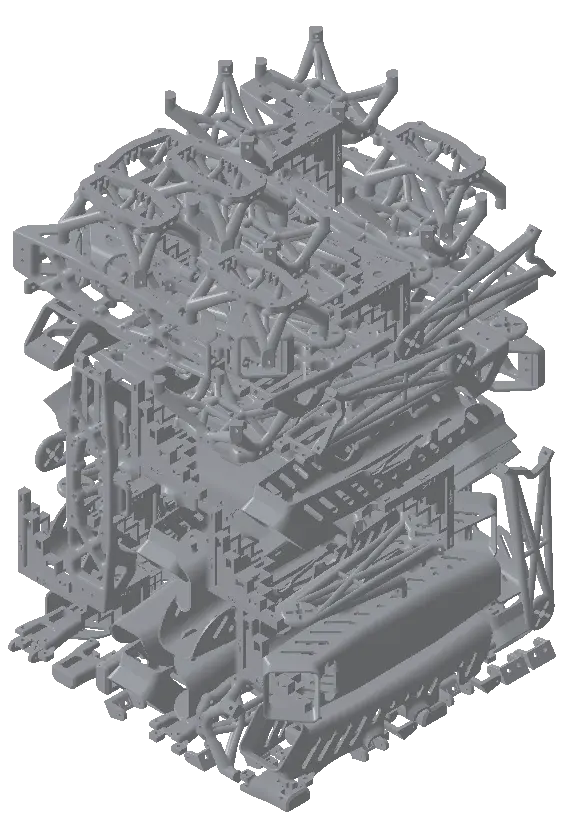
Stampa con P396 di EOS (a sinistra) e stampa con Jet Fusion 5620 di HP (a destra)
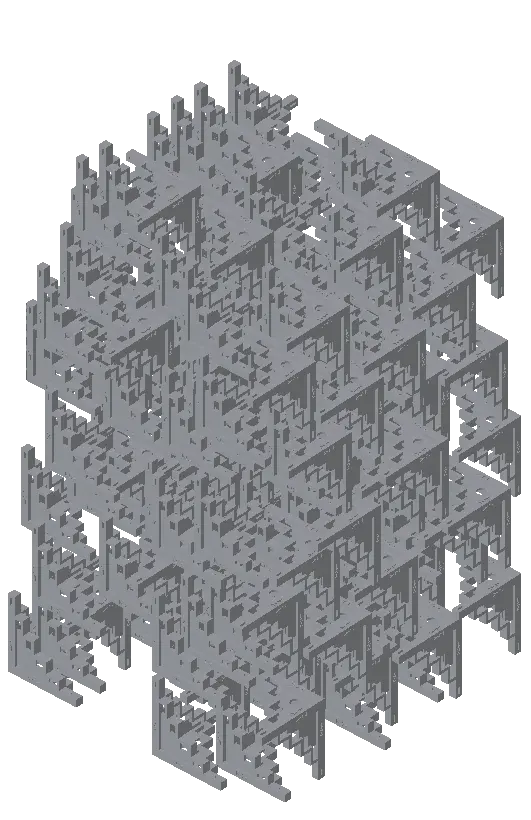
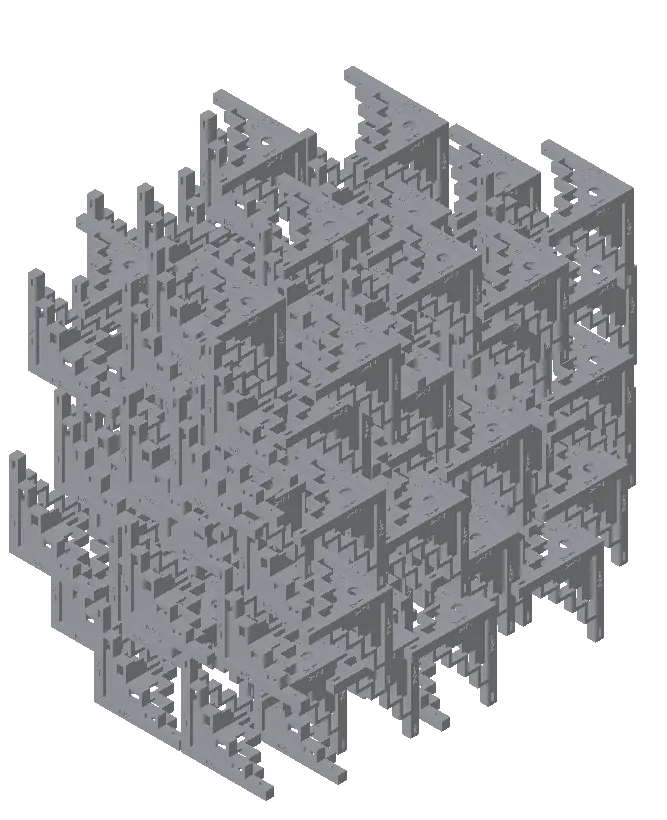
Figura 4. Layout di stampa.
4.3 Misurazione
Tutti i cubi di prova sono stati misurati con un misuratore di altezza TESA-HITE MAGNA 700 su un blocco di granito. Ogni cubo poggiava sulla faccia di riferimento esterna della piastra da misurare, con la sonda a contatto con ogni gradino (Figura 3). Le parti stampate con la Fuse X1 sono state lasciate raffreddare fino a 60 °C prima di essere rimosse, mentre i cubi di controllo sono stati puliti dalla polvere con la Fuse Blast.
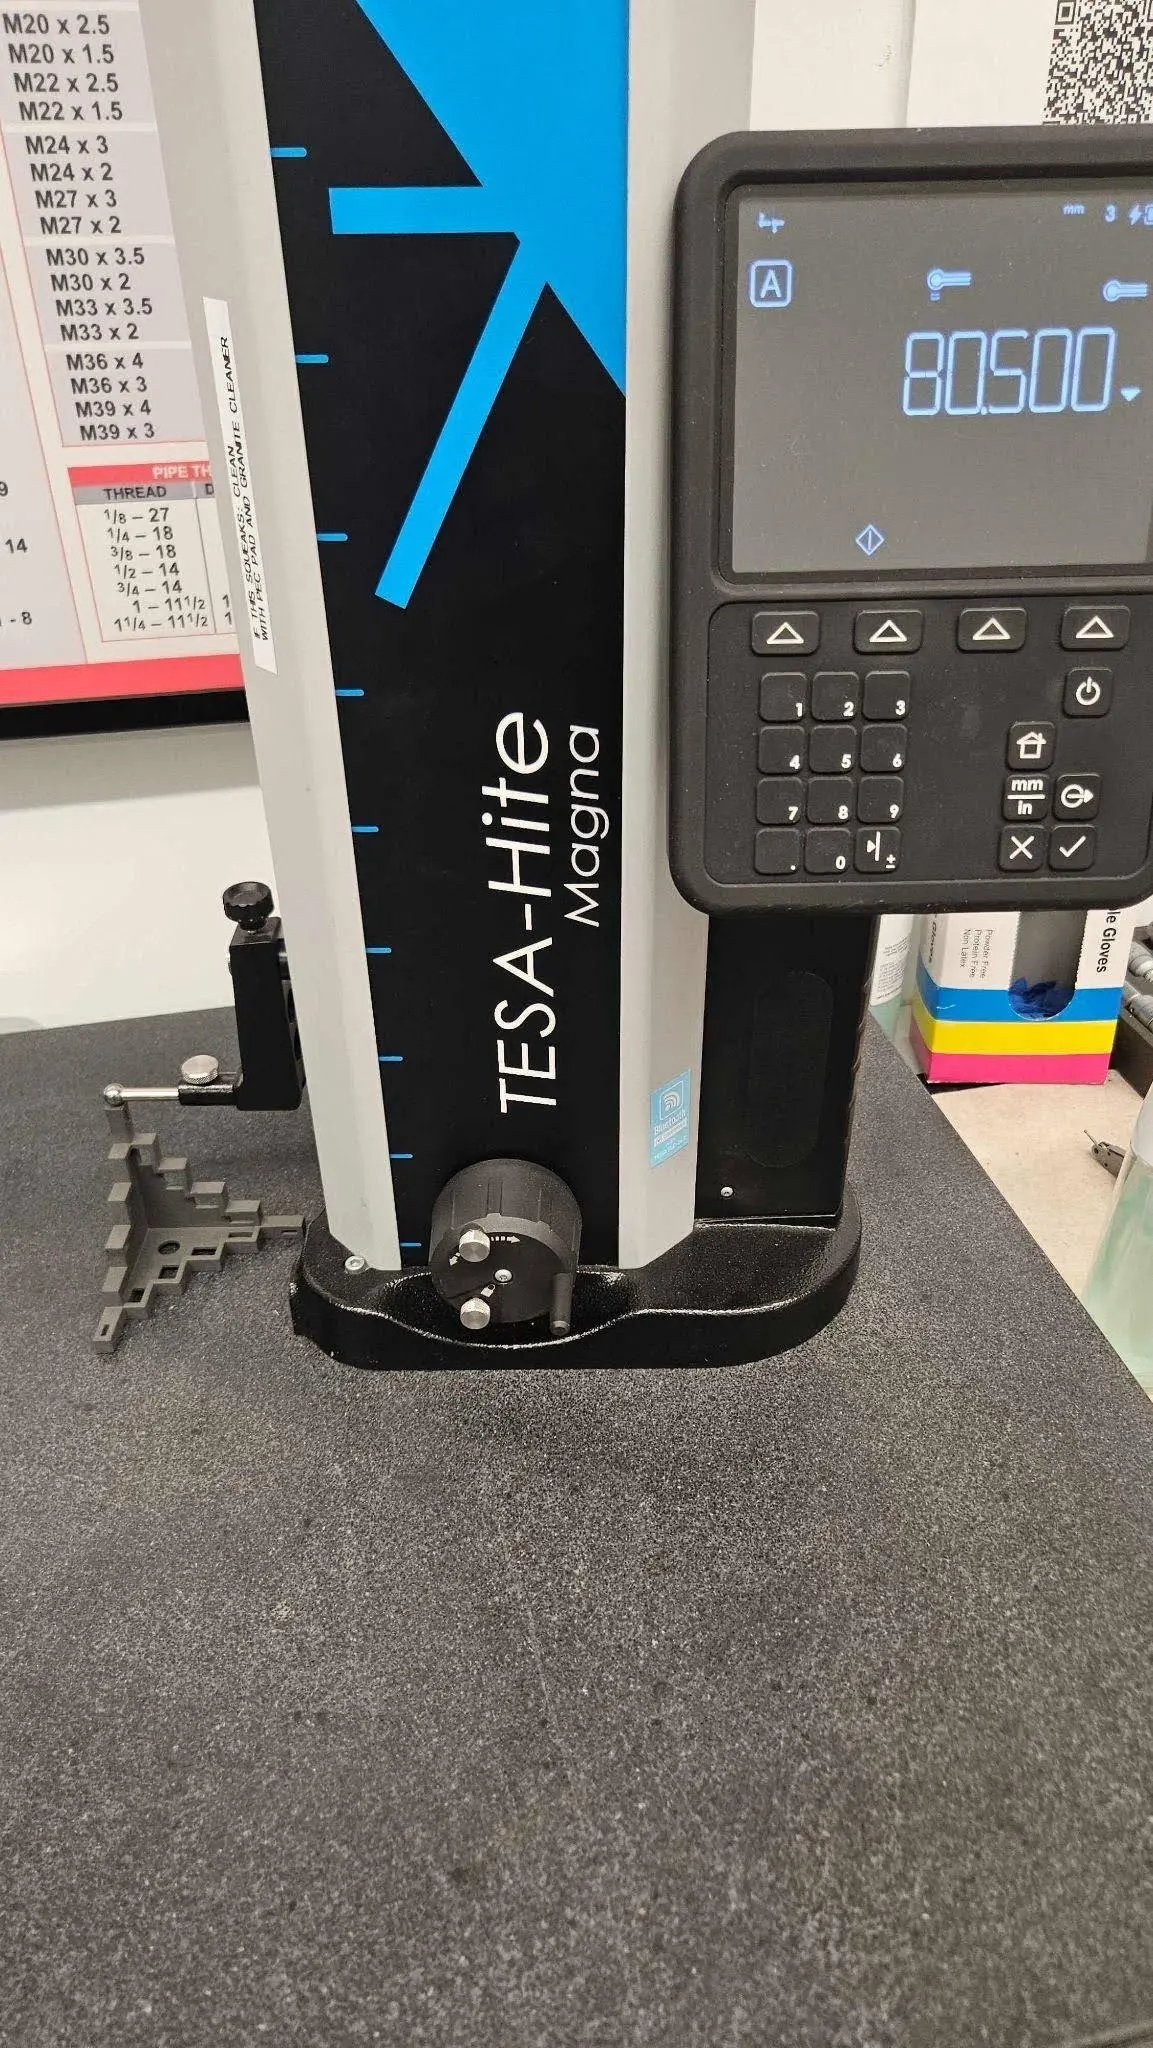
Figura 5. Configurazione di misurazione con altimetro
4.4 Trattamento dei dati
-
Valori anomali: le letture sono state escluse solo quando soddisfacevano entrambi i seguenti criteri: erano valori anomali statistici rispetto alla loro popolazione di stampa (>4 σ robusti) e si discostavano di oltre 0,3 mm (>5 σ robusti) dalle misurazioni della stessa parte in altre dimensioni nominali. Questa combinazione di criteri è stata utilizzata per identificare probabili errori di misurazione o trascrizione piuttosto che variazioni reali del processo. Sono state escluse sette letture della concorrenza (Appendice A).
-
Miglior caso (correzione successiva): le correzioni di scala e offset sono strumenti di calibrazione comuni nei flussi di lavoro SLS. I fattori di scala compensano il ritiro del materiale e vengono generalmente configurati durante la preparazione della stampa, mentre gli offset compensano la larghezza del bordo sinterizzato. Durante il normale funzionamento, queste impostazioni vengono calibrate periodicamente e mantenute costanti per più stampe.
Per questo studio, abbiamo anche valutato un metodo di correzione più generoso per ottenere il miglior risultato possibile per ciascuna piattaforma. A ogni stampa sono state applicate correzioni indipendenti di offset e scala su tutti e tre gli assi (X, Y e Z), adattate con il metodo dei minimi quadrati alle dimensioni misurate della stampa utilizzando il modello:
Errore ≈ Offset + Scala × Nominale
Le correzioni risultanti sono state quindi applicate retrospettivamente a tutte le parti di quella stampa. Poiché queste correzioni vengono calcolate utilizzando le misurazioni dello stesso lavoro di stampa che correggono, non possono essere determinate o applicate da un utente prima della stampa. Quest'analisi rappresenta quindi il limite superiore teorico di ciò che la calibrazione potrebbe ottenere per ciascuna piattaforma, piuttosto che l'accuratezza dimensionale che gli utenti dovrebbero aspettarsi durante il normale funzionamento.
-
Dimensione del campione: i risultati della Fuse X1 rappresentano un campione più ampio, che copre 4 stampanti e 14 stampe, compresi i layout di produzione. I risultati della P396 di EOS e della Jet Fusion 5620 di HP si basano rispettivamente su 2 e 3 stampe, realizzate da un unico fornitore di servizi per piattaforma. Di conseguenza, i dati della concorrenza potrebbero sottorappresentare la variazione da stampante a stampante e da stampa a stampa in un ambiente di produzione con più stampanti.
5. Risultati: capacità del processo
La tabella 3 mostra la tolleranza ± richiesta per ciascuna piattaforma per raggiungere un Cpk di 1,33, raggruppata in base agli intervalli di dimensioni nominali di HP, con misurazioni raccolte su tutte le stampe. La tabella 4 presenta la stessa analisi dopo aver applicato le correzioni di offset e scala migliori a ciascuna stampa.
|
Dimensione |
Intervallo nominale |
Fuse X1 |
5200 di HP pubblicata¹ |
Jet Fusion 5620 di HP |
P396 di EOS |
|---|---|---|---|---|---|
|
XY |
0–30 mm |
0,26 |
0,25 |
0,49 |
0,27 |
|
XY |
30–50 mm |
0,27 |
0,30 |
0,48 |
0,24 |
|
XY |
50–80 mm |
0,33 |
0,37 |
0,60 |
0,30 |
|
Z |
0–30 mm |
0,34 |
0,42 |
0,62 |
0,55 |
|
Z |
30–50 mm |
0,44 |
0,50 |
0,85 |
0,65 |
|
Z |
50–80 mm |
0,67 |
0,60 |
1,22 |
0,97 |
Tabella 3. Tolleranza ± [mm] per Cpk 1,33, subito dopo la stampa.
¹HP 3D HR PA 12 S, profilo dimensionale generale, dal whitepaper sulle capacità dimensionali della serie Jet Fusion 5200 di HP.
|
Dimensione |
Intervallo nominale |
Fuse X1 |
5200 di HP pubblicata¹ |
Jet Fusion 5620 di HP |
P396 di EOS |
|---|---|---|---|---|---|
|
XY |
0–30 mm |
0,18 |
0,25 |
0,24 |
0,18 |
|
XY |
30–50 mm |
0,20 |
0,30 |
0,29 |
0,18 |
|
XY |
50–80 mm |
0,27 |
0,37 |
0,38 |
0,24 |
|
Z |
0–30 mm |
0,33 |
0,42 |
0,55 |
0,30 |
|
Z |
30–50 mm |
0,42 |
0,50 |
0,69 |
0,35 |
|
Z |
50–80 mm |
0,54 |
0,60 |
0,90 |
0,63 |
Tabella 4. Tolleranza ± [mm] per Cpk 1,33, caso migliore (correzione postuma dell'offset e della scala X/Y/Z per ogni stampa).
¹HP 3D HR PA 12 S, profilo dimensionale generale, dal whitepaper sulle capacità dimensionali della serie Jet Fusion 5200 di HP. I valori pubblicati sono invariati.
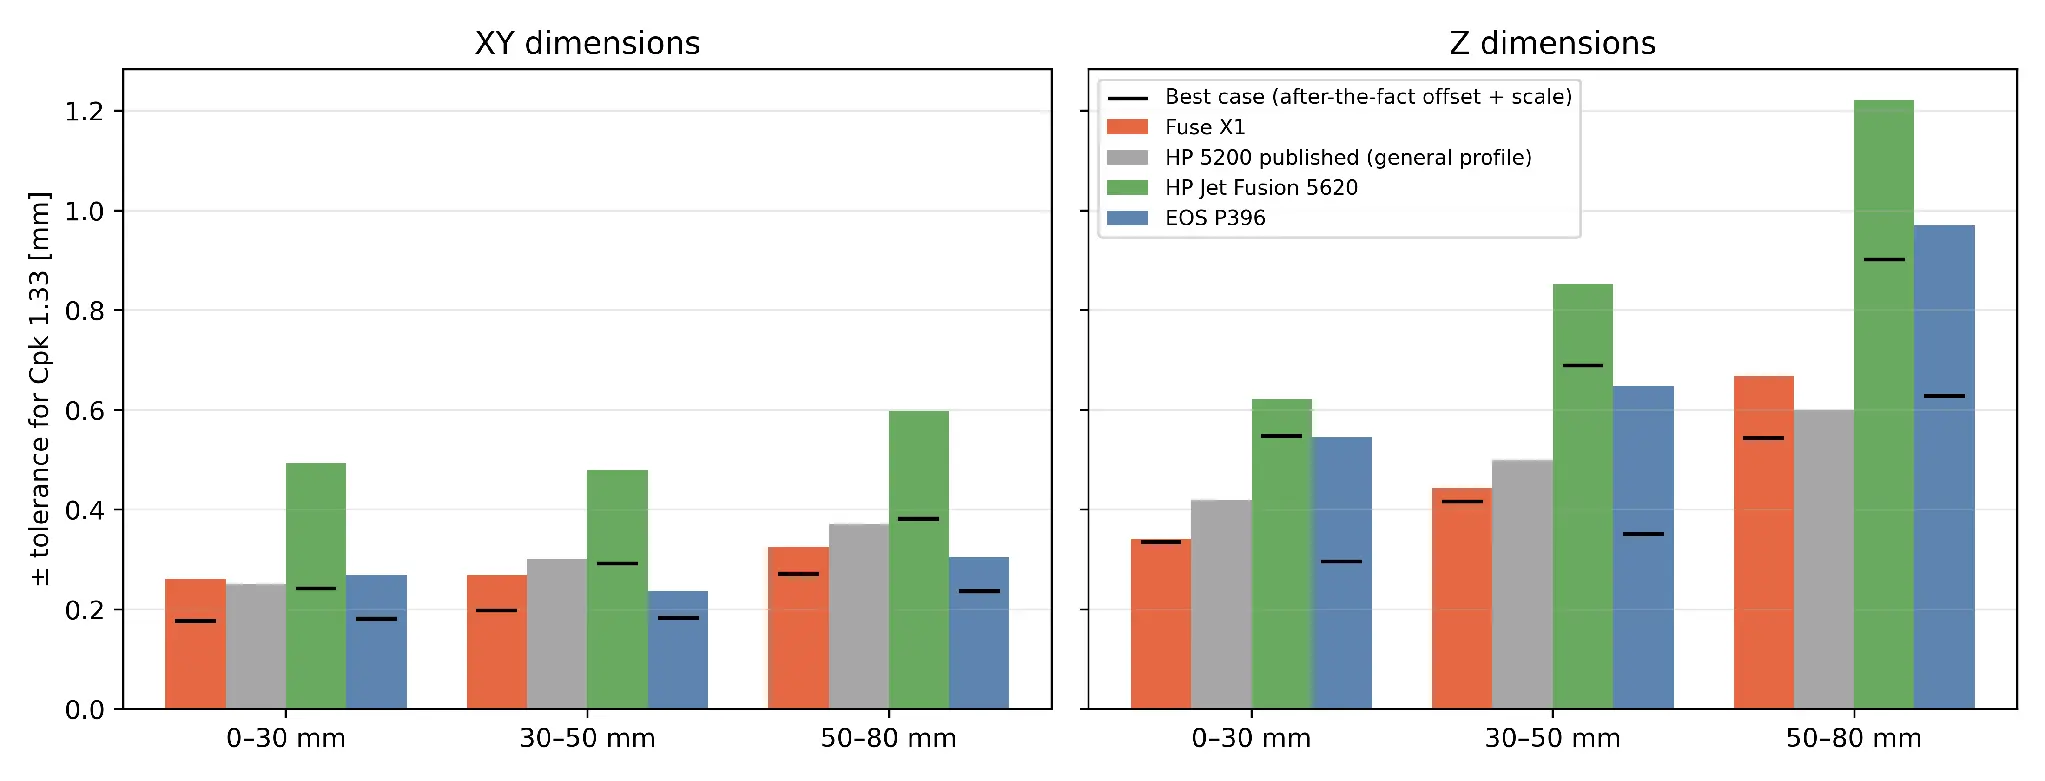
Figura 6. Tolleranza ± per Cpk 1,33 per intervallo nominale. Barre: subito dopo la stampa; segni neri: caso migliore.
Prestazioni subito dopo la stampa
La Fuse X1 e la P396 di EOS presentano prestazioni X/Y comparabili, che corrispondono al profilo di precisione generale pubblicato da HP. La Jet Fusion 5620 di HP misurata in questo studio richiede una tolleranza circa doppia, principalmente a causa della variazione tra le diverse stampe dell'offset X/Y (0,04-0,30 mm).
Lungo l'asse Z, le tolleranze richieste aumentano con le dimensioni delle caratteristiche in tutte le piattaforme, ma la Fuse X1 richiede costantemente le tolleranze minori. Per le caratteristiche che misurano 50–80 mm, la Fuse X1 richiede ±0,67 mm, rispetto a ±0,97 mm della P396 di EOS e a ±1,22 mm della Jet Fusion 5620 di HP.
Prestazioni corrette nel migliore dei casi
Dopo aver applicato le correzioni di offset e scala a posteriori, la P396 di EOS eguaglia o supera leggermente la Fuse X1 in X/Y (±0,18–0,24 mm contro ±0,18–0,27 mm) e in Z per le caratteristiche fino a 50 mm. Tuttavia, la Fuse X1 mantiene la tolleranza Z più bassa per le caratteristiche più grandi (50–80 mm), richiedendo ±0,54 mm rispetto a ±0,63 mm per la P396 di EOS.
La P396 di EOS è la macchina che trae maggior vantaggio da queste correzioni, poiché il suo errore dimensionale è dominato da una distorsione molto coerente tra le due stampe: un offset di +0,11-0,14 mm in X/Y e +0,24 mm in Z, insieme a un errore di scala di −0,2% in X/Y. Questi errori sistematici sono ben adatti alla calibrazione.
La Fuse X1 beneficia meno in Z perché le sue misure sono già centrate vicino al valore nominale, lasciando meno errori sistematici da correggere. La Jet Fusion 5620 di HP migliora in X/Y dopo la correzione, ma continua a richiedere la tolleranza Z più ampia.
|
Dimensioni |
Intervallo nominale |
Fuse X1 |
5200 di HP pubblicata¹ |
Jet Fusion 5620 di HP |
P396 di EOS |
|---|---|---|---|---|---|
|
XY |
0–30 mm |
0,21 |
0,19 |
0,40 |
0,22 |
|
XY |
30–50 mm |
0,21 |
0,23 |
0,39 |
0,19 |
|
XY |
50–80 mm |
0,25 |
0,28 |
0,47 |
0,23 |
|
Z |
0–30 mm |
0,26 |
0,34 |
0,48 |
0,47 |
|
Z |
30–50 mm |
0,34 |
0,40 |
0,68 |
0,56 |
|
Z |
50–80 mm |
0,52 |
0,47 |
0,97 |
0,81 |
Tabella 5. Tolleranza ± [mm] per Cpk 1,00, subito dopo la stampa.
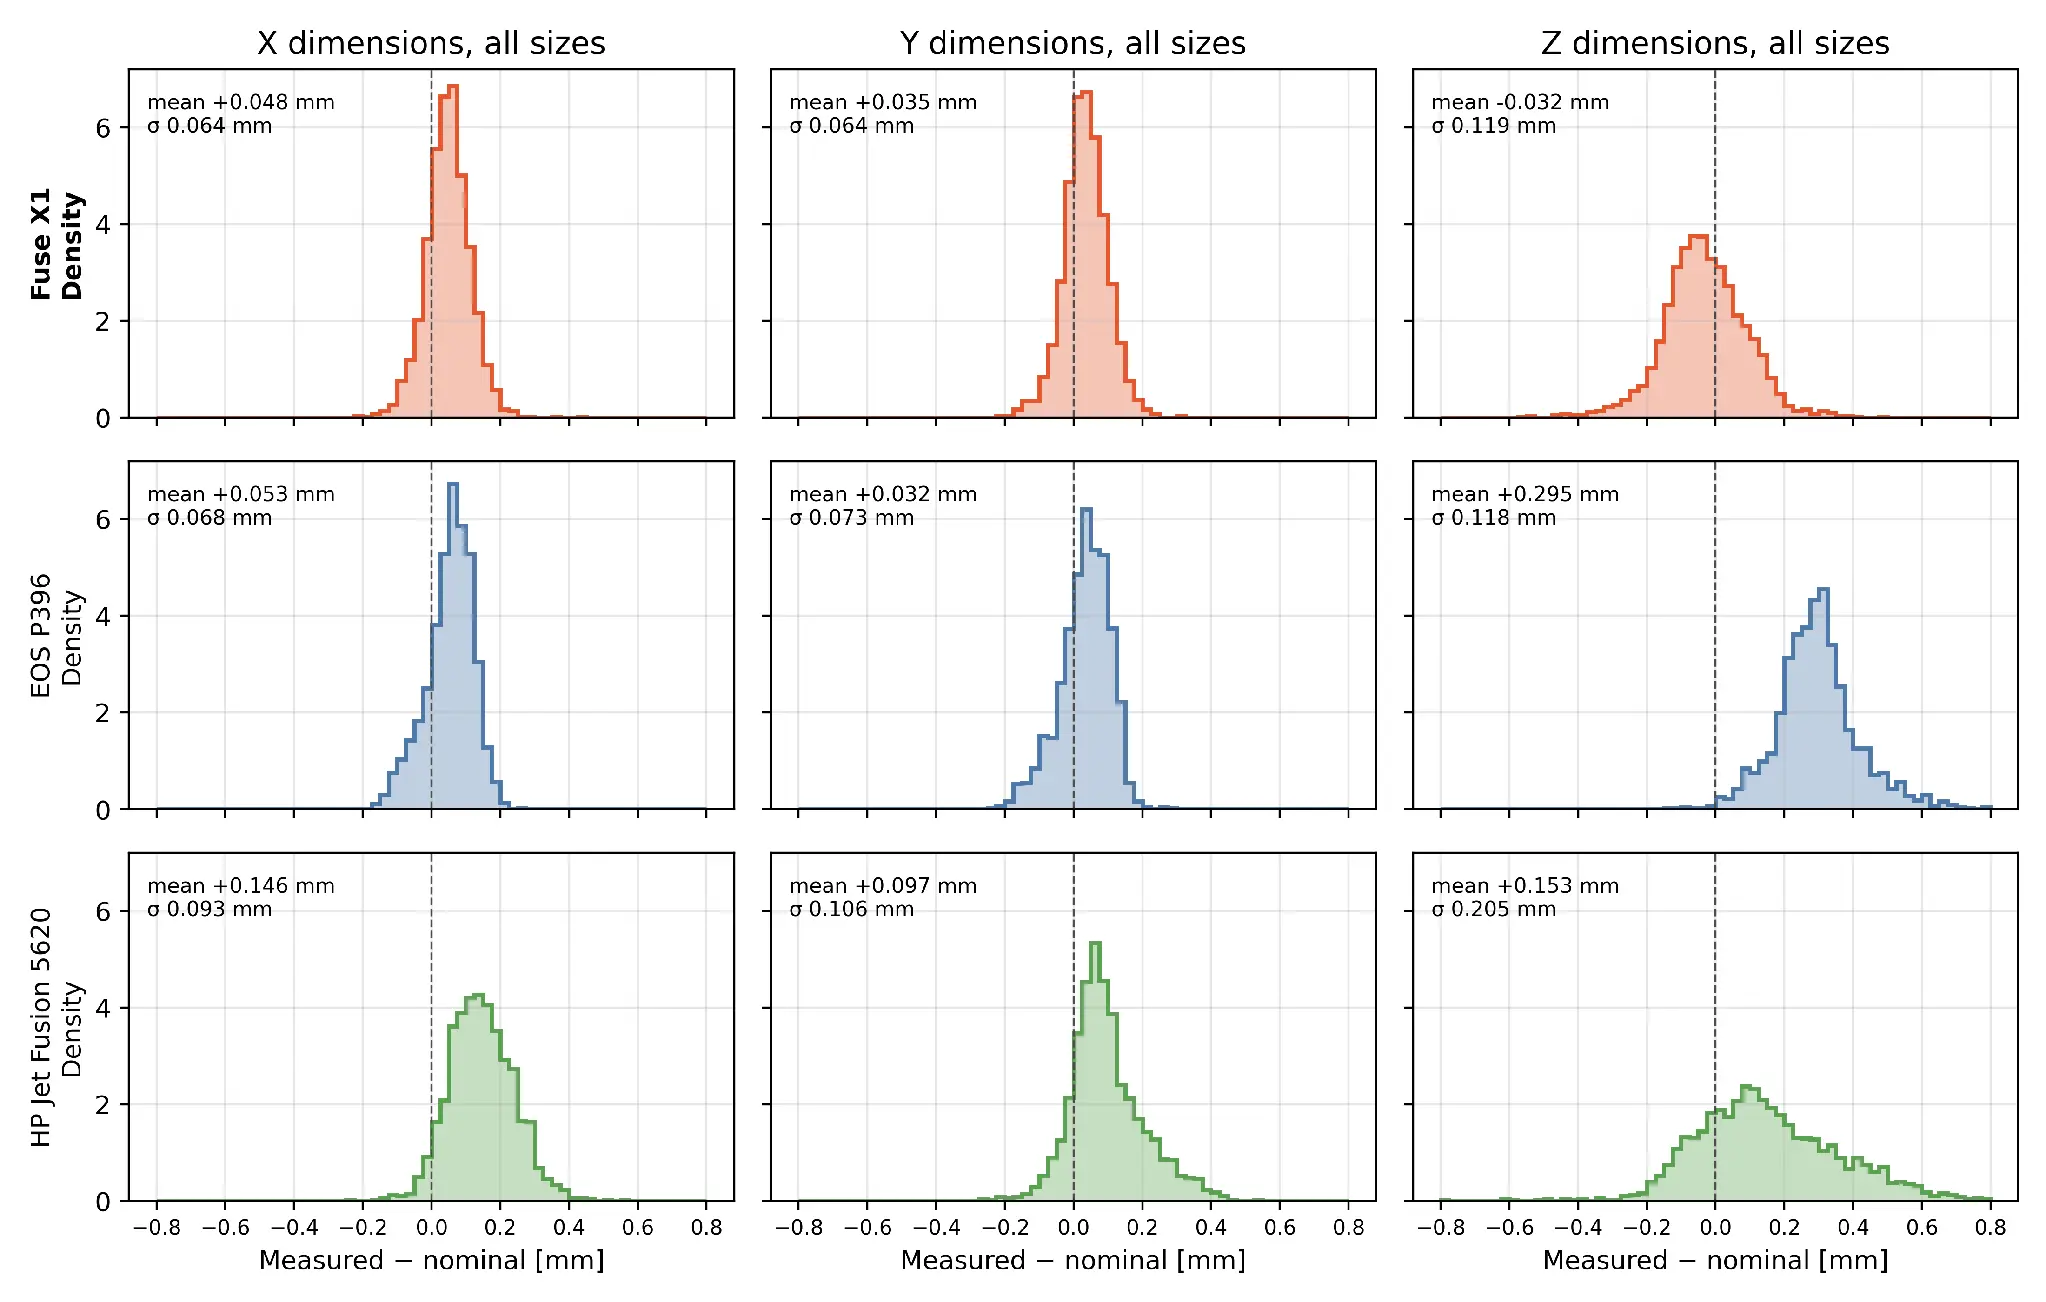
Figura 7. Distribuzione della differenza tra dimensioni misurate e nominali per tutte le taglie, per piattaforma, subito dopo la stampa.
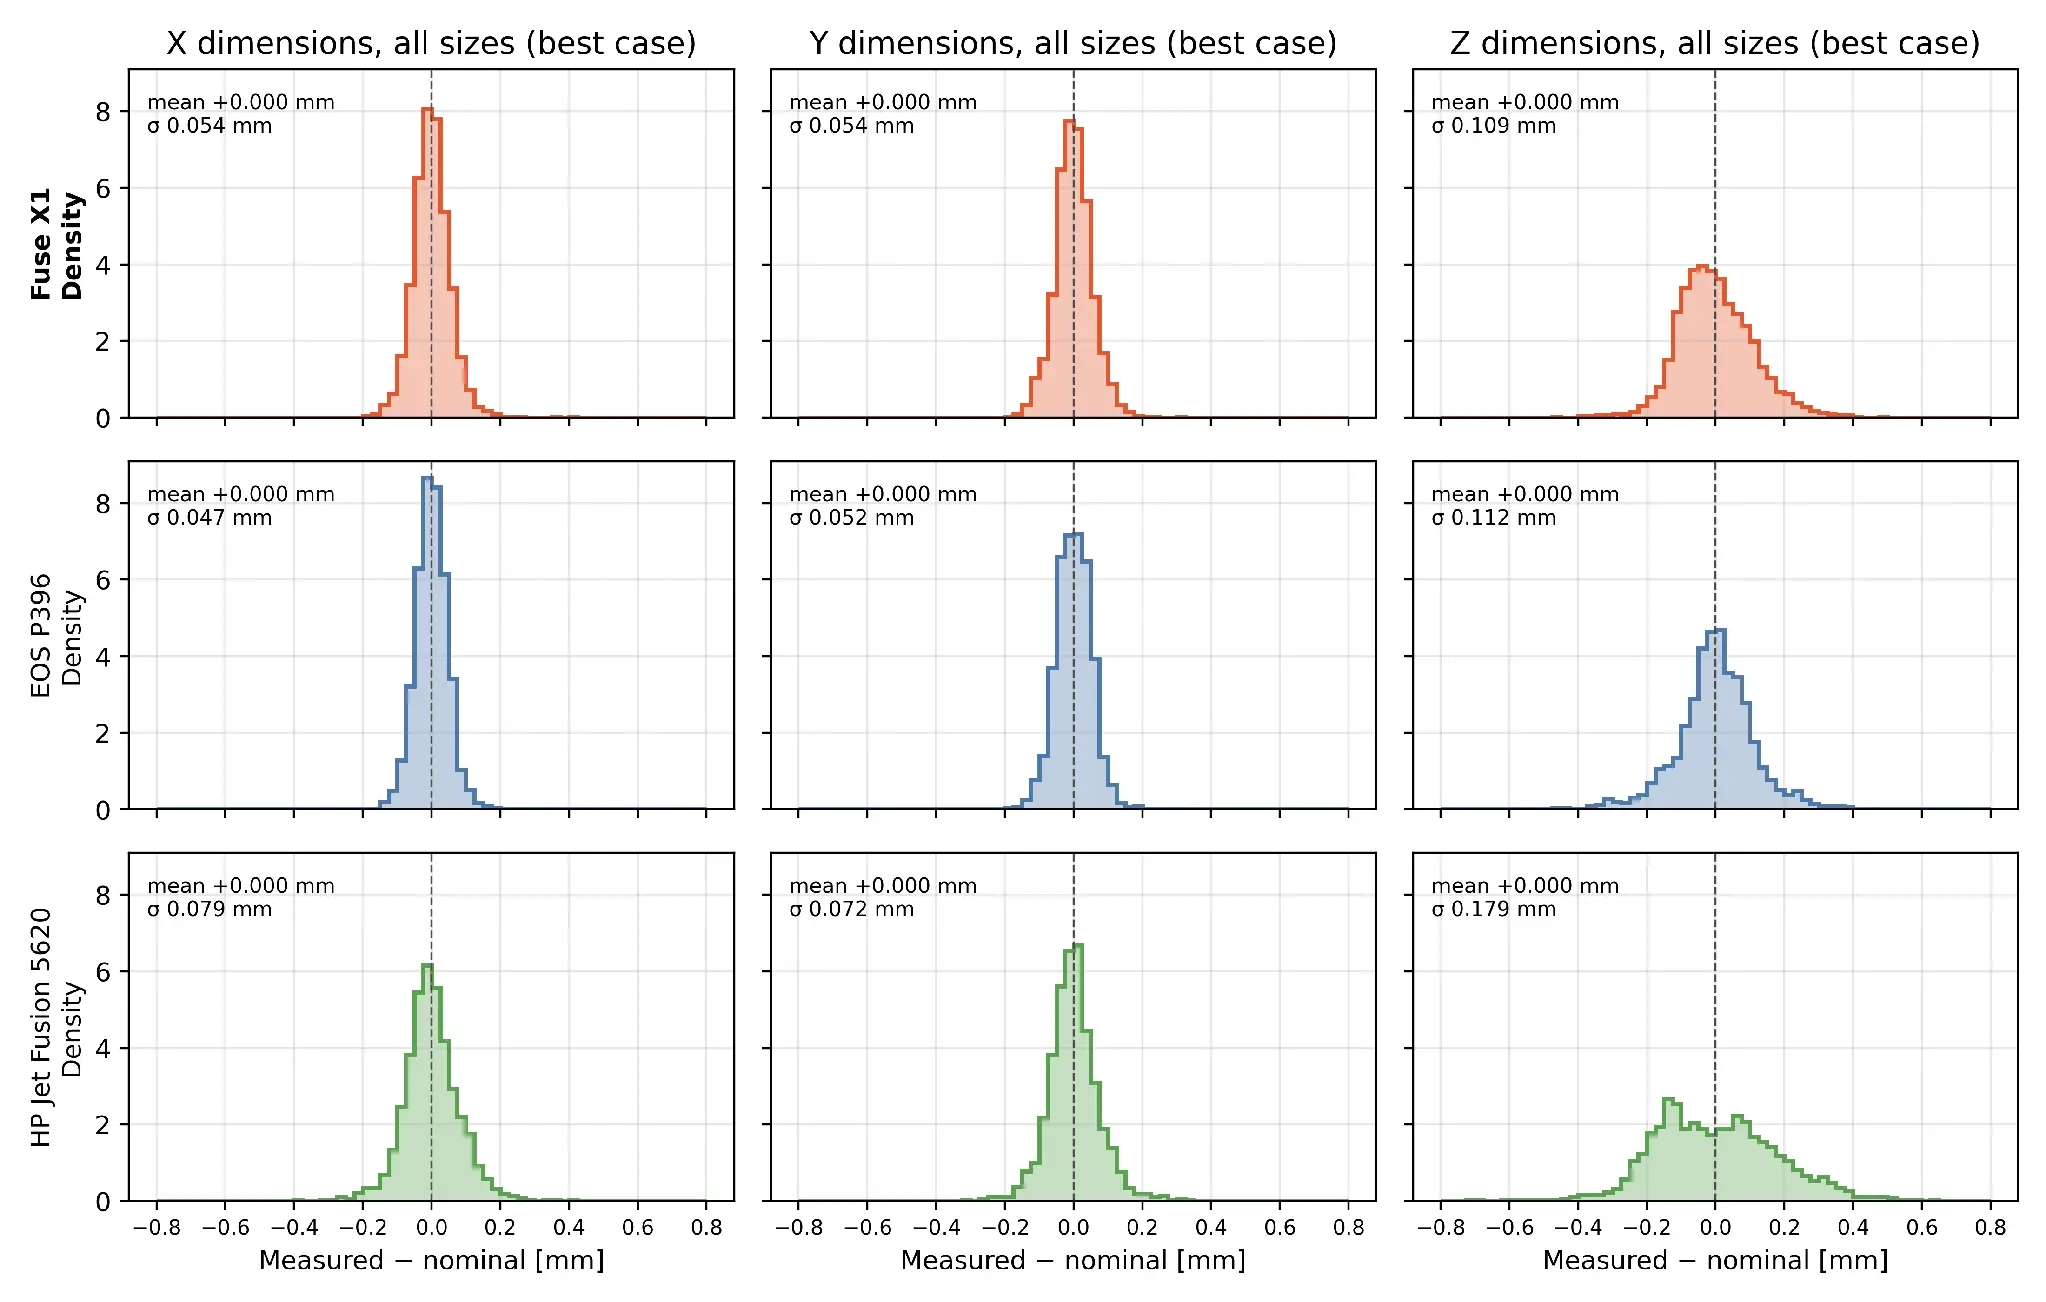
Figura 8: distribuzione della differenza tra misurazione e valore nominale per tutte le dimensioni, in base alla piattaforma, con correzione dell'offset e della scala (migliore dei casi).
6. Risultati: resa delle parti rispetto alla tolleranza
Il Cpk valuta la capacità delle singole dimensioni, ma per la produzione la domanda più importante è se ogni dimensione critica di una parte rientra contemporaneamente nella tolleranza. In questa analisi, una parte viene approvata solo se tutte le 18 dimensioni misurate rientrano nella banda di tolleranza specificata; una singola dimensione fuori tolleranza comporta il fallimento della parte.
Vengono valutate due fasce di tolleranza:
-
Tolleranza standard per la SLS: la maggiore tra ±0,3 mm o ±0,5% della dimensione nominale.
-
Tolleranza stretta: il valore più grande tra ±0,2 mm e ±0,3% della dimensione nominale.
|
Piattaforma |
Parti |
±0,3 mm o ±0,5%: subito dopo la stampa |
±0,3 mm o ±0,5%: caso migliore |
±0,2 mm o ±0,3%: subito dopo la stampa |
±0,2 mm o ±0,3%: caso migliore |
|---|---|---|---|---|---|
|
Fuse X1 |
467 |
93% |
96% |
70% |
79% |
|
P396 di EOS |
328 |
30% |
97% |
3% |
72% |
|
Jet Fusion 5620 di HP |
377 |
44% |
79% |
11% |
38% |
Tabella 6. Resa delle parti: quota di parti con tutte le 18 dimensioni entro le tolleranze, tutti i lavori di stampa combinati. Migliore dei casi: correzione post-stampa di offset e scala.
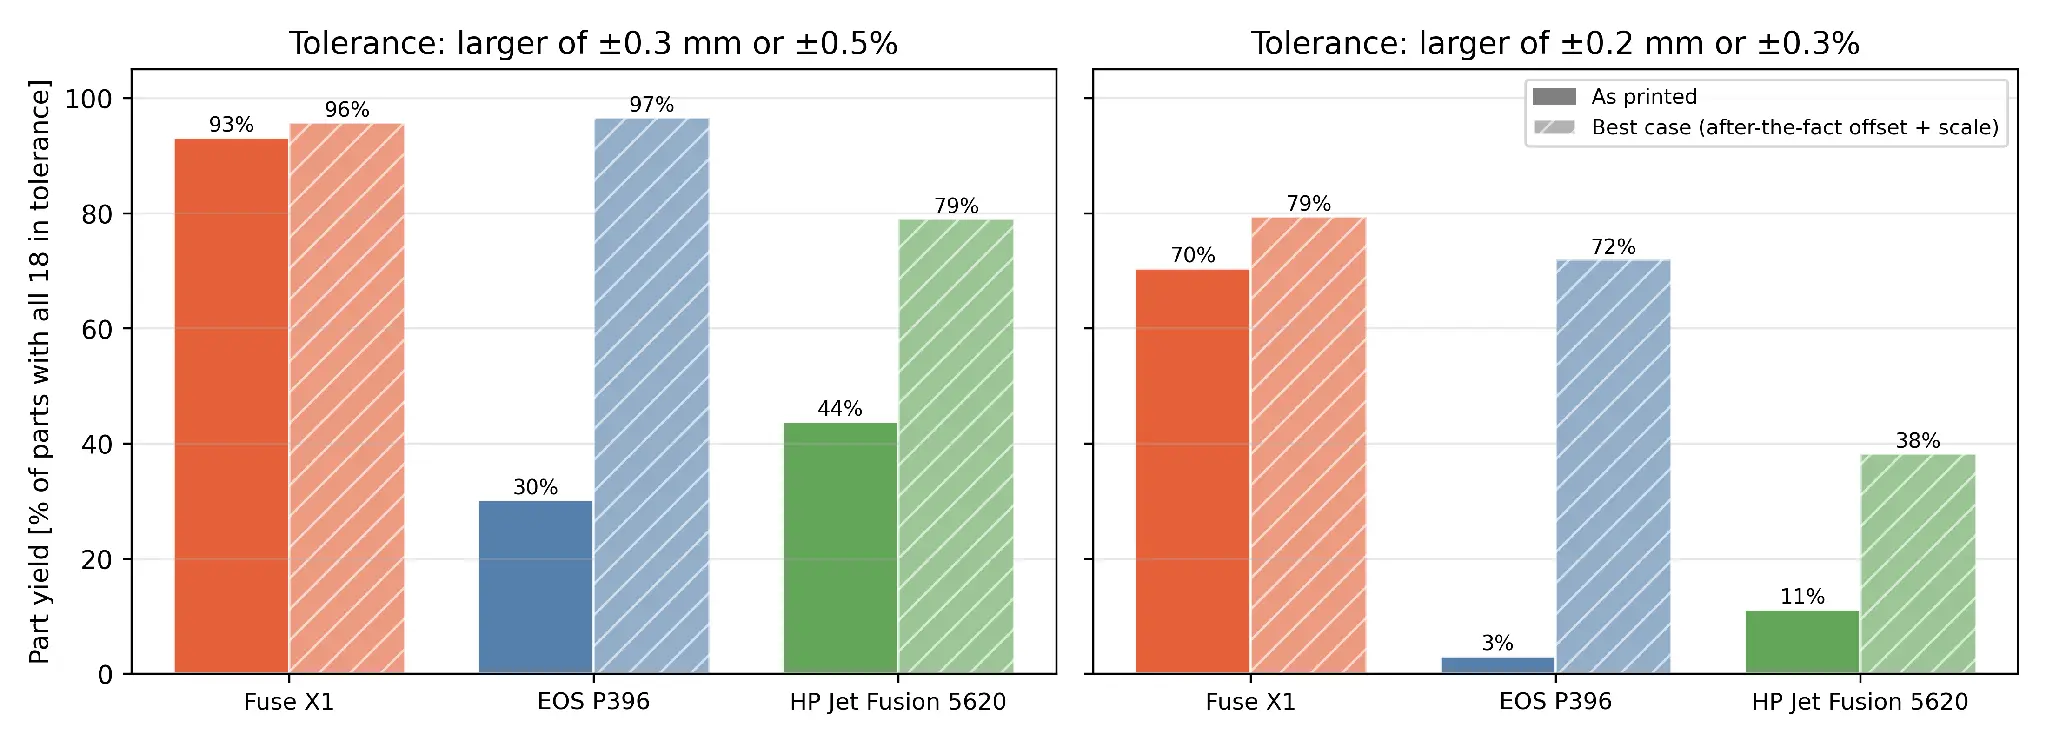
Figura 9. Percentuale di parti conformi alle due tolleranze, subito dopo la stampa e nel caso migliore.
Resa di produzione subito dopo la stampa
Con la tolleranza standard (±0,3 mm o ±0,5%), la Fuse X1 ha ottenuto una resa a livello di parte del 90-100% in tutte le stampe contenenti almeno 10 cubi di prova. In confronto, la percentuale è del 24-36% per la P396 di EOS e del 41-46% per la Jet Fusion 5620 di HP.
Le cause di errore variano a seconda della piattaforma. La P396 di EOS fallisce principalmente a causa di una costante sovrastima delle dimensioni, in particolare sull'asse Z, mentre la Jet Fusion 5620 di HP presenta errori sia sull'asse Z che sugli assi X/Y.
Resa di produzione corretta nel migliore dei casi
Dopo aver applicato le correzioni di offset e scala a posteriori, la resa della EOS aumenta sostanzialmente al 97% con la tolleranza standard e al 72% con la tolleranza ristretta. Eliminare il suo errore sistematico sulle dimensioni elimina la principale causa di errore.
La Fuse X1 raggiunge un rendimento del 96% con la tolleranza standard e del 79% con la tolleranza stretta, mantenendo il rendimento più elevato in presenza di requisiti più stringenti.
La Jet Fusion 5620 di HP migliora rispettivamente al 79% e al 38%, ma continua a essere inferiore a entrambe le piattaforme. I restanti errori sono dovuti principalmente alla variazione tra le parti, che non può essere eliminata tramite correzioni di offset e scala per ogni singola stampa.
Osservazione principale
La Fuse X1 offre il più alto rendimento di produzione con le parti appena stampate e mantiene le prestazioni migliori anche quando le stampanti della concorrenza vengono calibrate in un secondo momento.
7. Risultati: capacità dimensionale rispetto ai gradi IT
La tabella 7 converte la tolleranza Cpk 1,33 per ogni dimensione nominale nel grado IT più stretto della norma ISO 286 a cui essa soddisfa. La figura 10 mostra la tolleranza richiesta in relazione alle fasce di grado IT, subito dopo la stampa (in alto) e nel caso migliore (in basso).
|
Piattaforma |
Dimensione |
8 mm |
18 mm |
30 mm |
45 mm |
60 mm |
80 mm |
|---|---|---|---|---|---|---|---|
|
Fuse X1 |
XY |
IT14 (IT13) |
IT13 (IT12) |
IT13 (IT12) |
IT13 (IT12) |
IT13 (IT12) |
IT13 (IT12) |
|
Fuse X1 |
Z |
IT14 |
IT14 |
IT14 |
IT14 |
IT14 |
IT14 |
|
P396 di EOS |
XY |
IT14 (IT13) |
IT13 (IT12) |
IT13 (IT12) |
IT12 |
IT12 |
IT12 |
|
P396 di EOS |
Z |
IT15 (IT14) |
IT15 (IT13) |
IT15 (IT13) |
IT15 (IT14) |
IT15 (IT14) |
IT15 |
|
Jet Fusion 5620 di HP |
XY |
IT15 (IT14) |
IT15 (IT13) |
IT14 (IT13) |
IT14 (IT13) |
IT14 (IT13) |
IT14 (IT13) |
|
Jet Fusion 5620 di HP |
Z |
IT15 |
IT15 |
IT15 |
IT15 |
IT15 |
IT16 (IT15) |
Tabella 7. Grado IT più stretto raggiunto a Cpk 1,33 per ciascuna dimensione nominale, subito dopo la stampa (il caso migliore è indicato tra parentesi, se diverso).
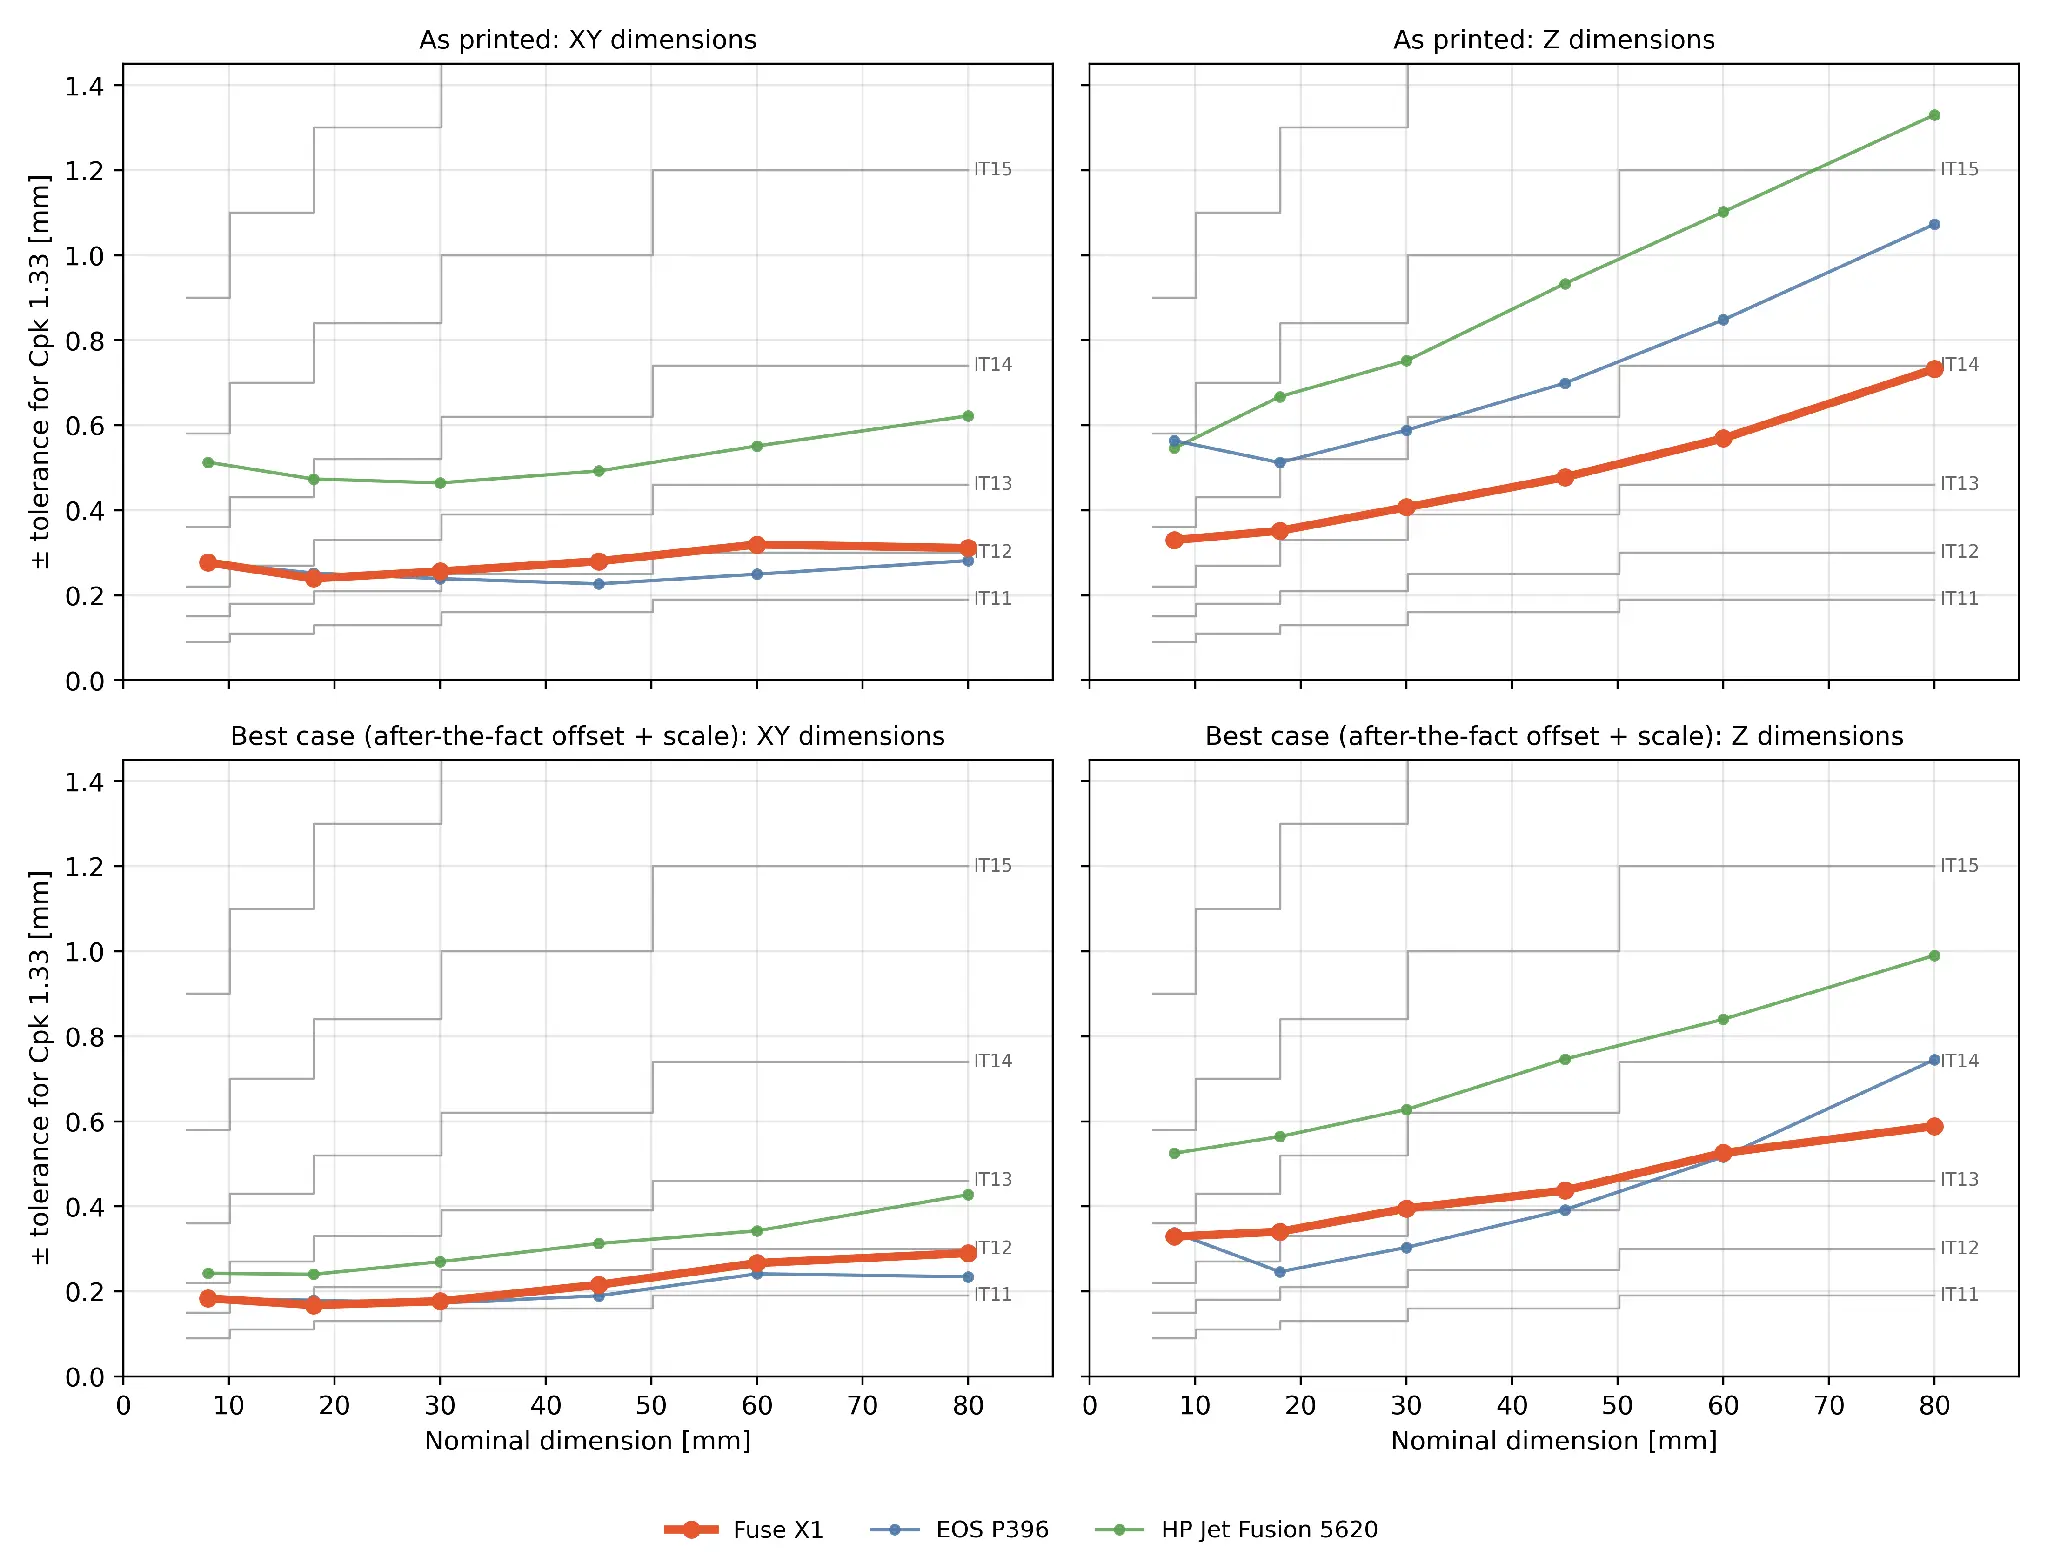
Figura 10. Tolleranza ± per Cpk 1,33 rispetto alle dimensioni nominali, in relazione alle fasce di grado IT ISO 286. In alto: subito dopo la stampa; in basso: caso migliore (correzione di offset e scala a posteriori). La Fuse X1 è evidenziata in grassetto.
Capacità dimensionale delle parti subito dopo la stampa
La Fuse X1 raggiunge i gradi di tolleranza ISO 286 IT13–IT14 in X/Y e IT14 in Z. La P396 di EOS eguaglia o supera leggermente la Fuse X1 in X/Y (IT12–IT14), ma richiede un grado di tolleranza più ampio in Z (IT15). La Jet Fusion 5620 di HP misurata in questo studio raggiunge IT14-IT15 in X/Y e IT15-IT16 in Z.
Per la Fuse X1 e la P396 di EOS, le caratteristiche X/Y da 8 mm rientrano in una classe di tolleranza inferiore rispetto alle caratteristiche più grandi. Questo riflette il comportamento del sistema di tolleranza ISO 286: le tolleranze consentite diminuiscono con la dimensione della caratteristica, mentre le componenti dell'errore di misurazione, come la trama superficiale e la risoluzione di misurazione, non diminuiscono necessariamente in modo proporzionale.
Prestazioni corrette nel migliore dei casi
Dopo aver applicato le correzioni di offset e scala, la Fuse X1 raggiunge IT12–IT13 in X/Y e IT14 in Z. La P396 di EOS raggiunge IT12–IT13 in X/Y e IT13–IT15 in Z, mentre la Jet Fusion 5620 di HP raggiunge IT13–IT14 in X/Y e IT15 in Z.
Osservazione principale
La Fuse X1 offre prestazioni costanti IT13-IT14 in X/Y e IT14 in Z direttamente dalla stampante, con una precisione in Z particolarmente elevata rispetto alle piattaforme concorrenti.
8. Ripetibilità della Fuse X1: cosa aspettarsi nella produzione
Questa sezione si concentra esclusivamente sulle prestazioni della Fuse X1. Con 14 stampe su 4 stampanti e posizioni della camera ripetute nelle diverse stampe, il set di dati è sufficientemente ampio per distinguere le fonti di variazione dimensionale e caratterizzare le prestazioni attese a tre livelli: all'interno di una singola stampante, in una flotta di stampanti e al limite della ripetibilità. I set di dati della concorrenza sono troppo limitati per supportare lo stesso livello di analisi.
8.1 Da dove provengono le variazioni
La variazione di ogni caratteristica misurata è stata suddivisa in quattro fonti:
-
Da una stampante all'altra: quanto differisce la dimensione media di una caratteristica da una stampante all'altra.
-
Da una stampa all'altra: quanto varia la dimensione media di una caratteristica da una stampa all'altra sulla stessa stampante. Questo misura la stabilità del sistema nel tempo.
-
All'interno di una stampa, ripetibile per posizione: differenze tra le parti nella stessa stampa che tornano alla stessa posizione nella camera in ogni stampa. Queste dipendono dalla storia termica di ciascuna posizione, come l'altezza nella stampa e la distanza dalle pareti della camera, e sono prevedibili.
-
All'interno di una stampa, casuale: la dispersione residua tra le parti, dovuta a fonti come la polvere, la consistenza superficiale e la ripetibilità delle misurazioni.
Ogni quota viene calcolata per ogni dimensione nominale e raggruppata nell'intervallo di dimensioni. La quota di posizione viene stimata in base alla variazione della stessa posizione tra le diverse stampe rispetto alla variazione totale all'interno di una stampa.
|
Asse |
Intervallo nominale |
Scarto complessivo σ [mm] |
Da stampante a stampante |
Da una stampa all'altra |
All'interno della stampa: per posizione |
All'interno della stampa: casuale |
|---|---|---|---|---|---|---|
|
X |
0–30 mm |
0,05 |
21% |
8% |
43% |
28% |
|
X |
30–50 mm |
0,05 |
21% |
5% |
36% |
38% |
|
X |
50–80 mm |
0,07 |
17% |
7% |
35% |
41% |
|
Y |
0–30 mm |
0,05 |
25% |
10% |
41% |
23% |
|
Y |
30–50 mm |
0,05 |
15% |
9% |
40% |
36% |
|
Y |
50–80 mm |
0,07 |
8% |
7% |
43% |
42% |
|
Z |
0–30 mm |
0,08 |
1% |
4% |
80% |
16% |
|
Z |
30–50 mm |
0,11 |
3% |
6% |
70% |
22% |
|
Z |
50–80 mm |
0,15 |
5% |
11% |
56% |
27% |
Tabella 8. Fonti di variazione dimensionale della Fuse X1 (quota di variazione).
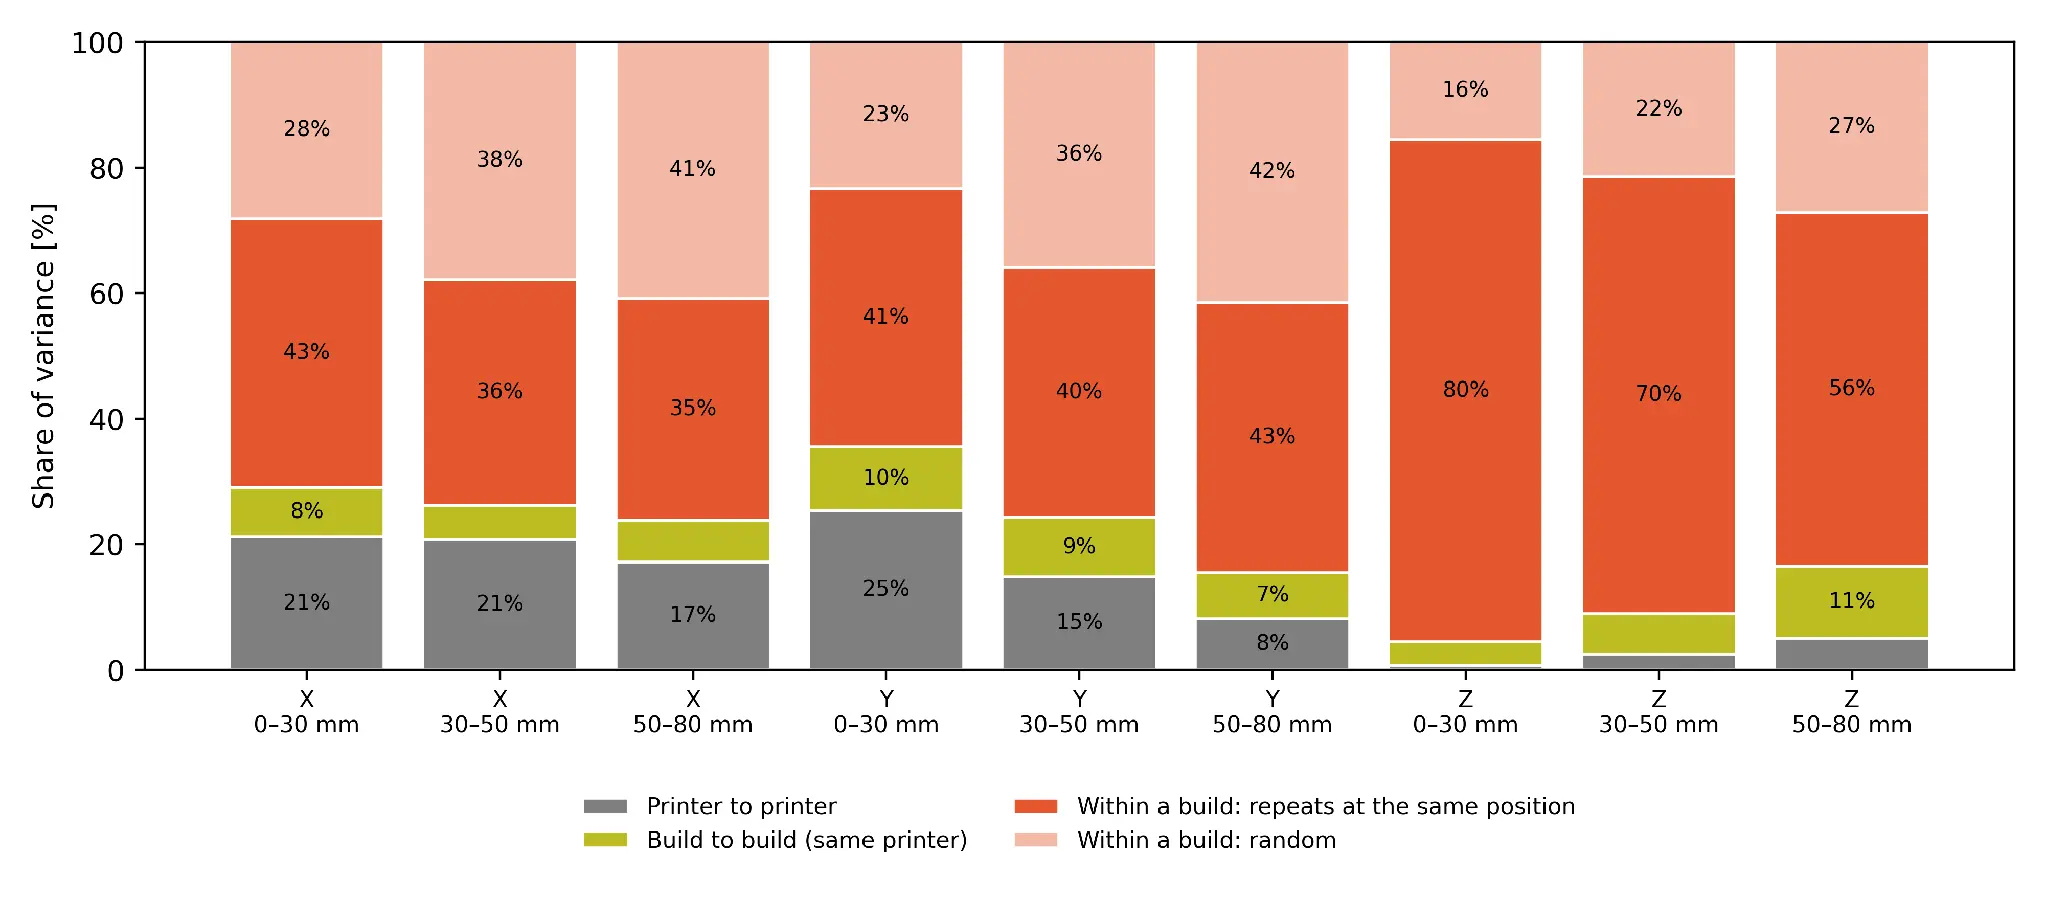
Figura 11. Quota della varianza della Fuse X1 per fonte, per ciascun asse e intervallo nominale.
La maggior parte della variazione si verifica all'interno di una singola stampa. In Z, il 56-80% della variazione si ripete nella stessa posizione della camera, mentre in X/Y la percentuale si attesta al 35-43%. Le differenze tra le stampanti rappresentano l'8-25% della variazione in X/Y e il 5% o meno in Z, mentre le differenze tra le stampe sulla stessa stampante rappresentano il 4-11%.
8.2 Cosa significa per gli utenti della Fuse X1
La tabella 9 e la figura 12 traducono queste fonti nella tolleranza Cpk 1,33 che un utente della Fuse X1 può aspettarsi in quattro situazioni.
|
Asse |
Intervallo nominale |
Flotta di stampanti, subito dopo la stampa |
Una stampante, subito dopo la stampa |
Una stampante, una sola calibrazione della scala |
Stessa posizione, ripetizione delle stampe |
|---|---|---|---|---|---|
|
XY |
0–30 mm |
±0,26 |
±0,17–0,30 |
±0,17–0,28 |
±0,12 |
|
XY |
30–50 mm |
±0,27 |
±0,21–0,28 |
±0,19–0,24 |
±0,13 |
|
XY |
50–80 mm |
±0,33 |
±0,27–0,35 |
±0,27–0,33 |
±0,19 |
|
Z |
0–30 mm |
±0,34 |
±0,32–0,37 |
±0,32–0,37 |
±0,13 |
|
Z |
30–50 mm |
±0,44 |
±0,41–0,50 |
±0,38–0,51 |
±0,21 |
| Z | 50–80 mm |
±0,67 |
±0,61–0,69 |
±0,57–0,59 |
±0,33 |
Tabella 9. Tolleranza ± [mm] per Cpk 1,33 che un utente della Fuse X1 può aspettarsi. I valori relativi a una singola stampante rappresentano l'intervallo tra le tre stampanti, con almeno 50 cubi misurati.
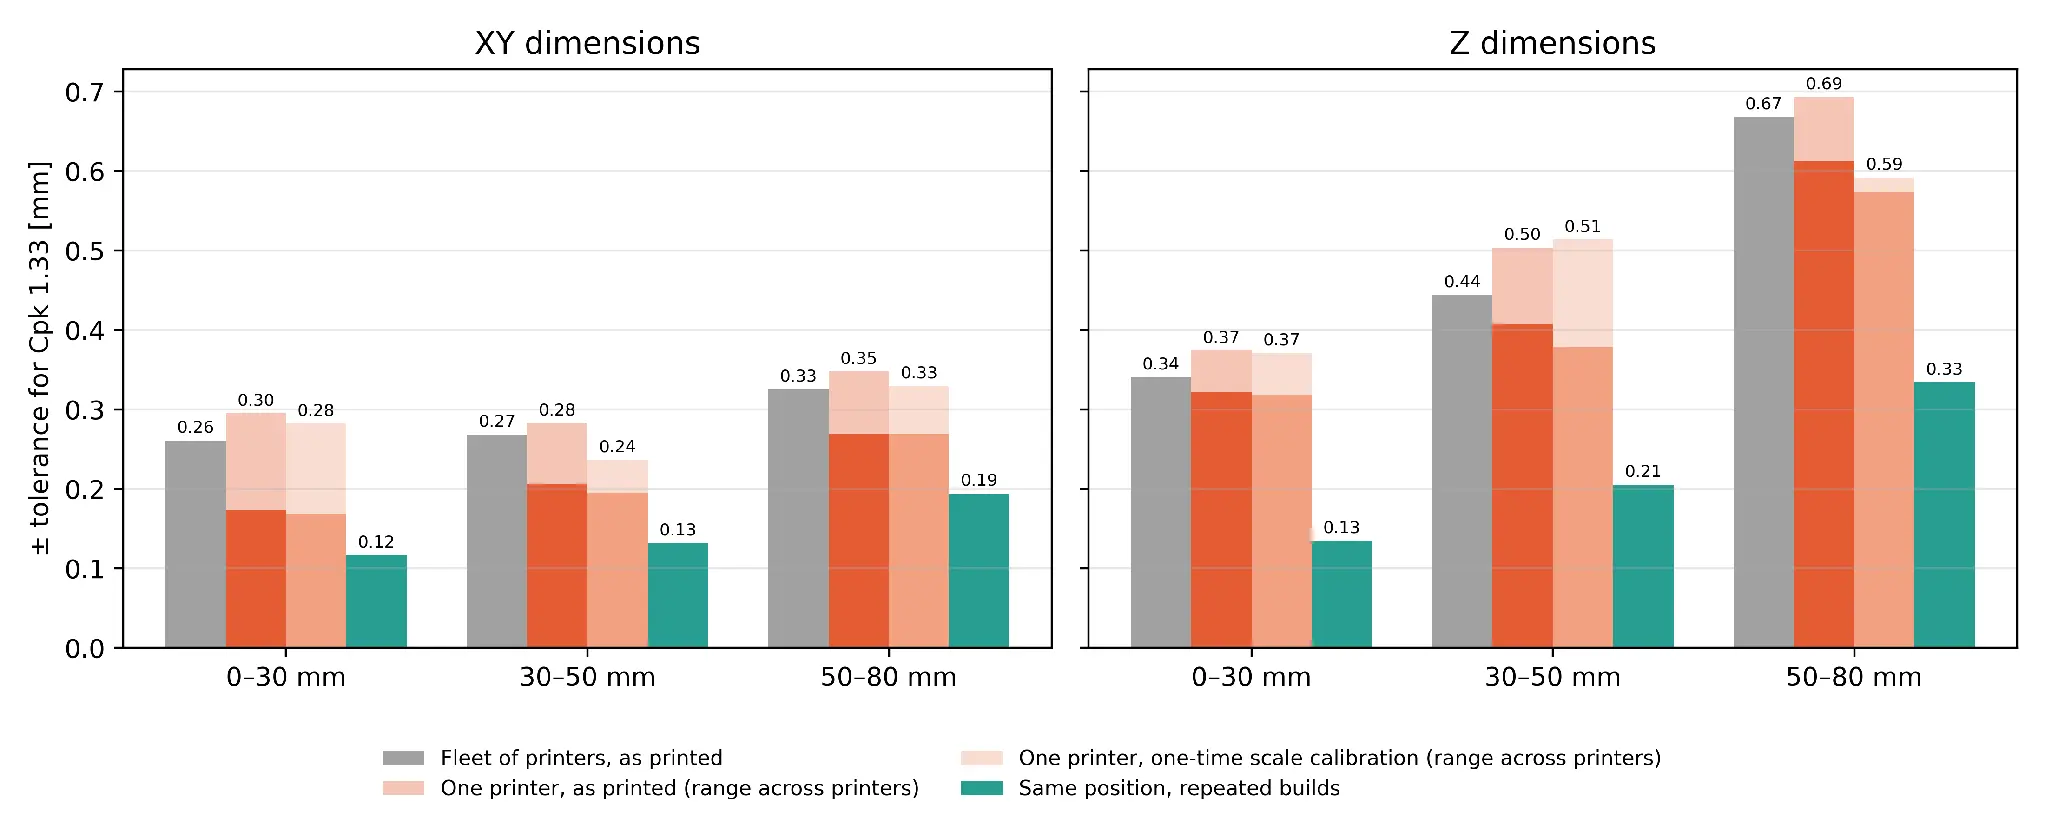
Figura 12. Tolleranza Cpk 1,33 per un utente della Fuse X1. Le barre chiare mostrano l'intervallo tra le stampanti.
-
Gestione di una stampante: una singola stampante Fuse X1 richiede una tolleranza Cpk 1,33 di ±0,17–0,35 mm in X/Y e ±0,32–0,69 mm in Z, a seconda della stampante e delle dimensioni delle caratteristiche.
-
Gestione di una flotta: tutte e quattro le stampanti sono state utilizzate come consegnate dalla fabbrica, senza alcuna regolazione dimensionale, e hanno dimostrato prestazioni comparabili. A ogni dimensione delle caratteristiche, la tolleranza richiesta per la flotta combinata rientrava nell'intervallo delle singole stampanti. Le differenze di scala medie tra le stampanti non superano circa lo 0,12%, equivalente a circa 0,10 mm su una caratteristica di 80 mm. Una calibrazione della scala una tantum di ciascuna stampante, utilizzando l'impostazione della scala sulla stampante, elimina la maggior parte di questa differenza e migliora leggermente la capacità dimensionale. Per una singola stampante calibrata, la tolleranza richiesta si restringe a ±0,17–0,33 mm in X/Y e ±0,32–0,59 mm in Z.
-
Stabilità tra le diverse stampe: sulla stessa stampante, la dimensione media di una determinata caratteristica variava solo di 0,02-0,07 mm (una deviazione standard) tra le diverse stampe, anche con diverse disposizioni dei modelli. Questo dimostra una forte stabilità dimensionale tra le diverse stampe e le configurazioni di produzione tipiche.
-
Il limite: stessa posizione in tutte le stampe ripetute. Le parti stampate nella stessa posizione della camera, stampa dopo stampa, sulla stessa stampante hanno mostrato una deviazione standard di soli 0,03-0,08 mm. Quando i piccoli offset ripetibili di posizione vengono compensati, la tolleranza Cpk 1,33 richiesta scende a ±0,12–0,19 mm in X/Y e ±0,13–0,33 mm in Z, ovvero circa la metà della tolleranza richiesta per una flotta non calibrata. Gli utenti che producono grandi volumi di parti identiche possono raggiungere questo livello di prestazioni mantenendo un layout di stampa fisso e applicando regolazioni specifiche per la posizione in base a una stampa iniziale.
Note sulla metodologia
La calibrazione una tantum utilizza un singolo fattore di scala per ogni stampante e asse, applicato a tutte le stampe realizzate con la stampante e adattato ai dati dello studio.
L'analisi di ripetibilità nella stessa posizione utilizza 115 posizioni della camera ripetute tra le stampe su tre stampanti.
9. Riepilogo dei risultati
La Fuse X1 offre una precisione Z senza precedenti e la più alta resa di parti stampate, con prestazioni costanti su tutte le stampanti e un potenziale significativo per la produzione ad alto volume.
-
Precisione X/Y: la Fuse X1 richiede una tolleranza di ±0,26–0,33 mm per ottenere un Cpk di 1,33 su caratteristiche di 8–80 mm. Questi valori sono paragonabili a quelli della P396 di EOS (±0,24–0,30 mm) e alla capacità di profilo generale pubblicata da HP (±0,25–0,37 mm), e richiedono circa la metà della tolleranza misurata sulla Jet Fusion 5620 di HP in questo studio (±0,48–0,60 mm).
-
Precisione Z: la Fuse X1 richiede ±0,34–0,67 mm per raggiungere un Cpk di 1,33, rispetto a ±0,55–0,97 mm della P396 di EOS e ±0,62–1,22 mm della Jet Fusion 5620 di HP. La Fuse X1 ha dimostrato la migliore precisione sull'asse Z in tutte le dimensioni delle caratteristiche tra le tre stampanti testate.
-
Resa delle parti: quando tutte le 18 dimensioni misurate devono rientrare contemporaneamente nelle tolleranze, il 93% delle parti realizzate con la Fuse X1 rientra nella tolleranza standard (±0,3 mm o ±0,5%), rispetto al 30% della P396 di EOS e al 44% della Jet Fusion 5620 di HP. Con la tolleranza più stretta (±0,2 mm o ±0,3%), la Fuse X1 raggiunge una resa del 70%, rispetto al 3% e all'11% delle altre due piattaforme.
-
Resa corretta nel migliore dei casi: dopo aver applicato le correzioni di offset e scala a posteriori adattate alle misurazioni di ciascuna stampa, la Fuse X1 raggiunge una resa del 96% e del 79% rispettivamente per le tolleranze standard e strette. La P396 di EOS raggiunge il 97%/72%, mentre la Jet Fusion 5620 di HP raggiunge il 79%/38%. La Fuse X1 mantiene la resa più elevata anche con tolleranze più strette.
-
Gradi di tolleranza ISO: con un Cpk di 1,33, la Fuse X1 raggiunge IT13–IT14 in X/Y e IT14 in Z. La P396 di EOS raggiunge IT12–IT14 in X/Y e IT15 in Z, mentre la Jet Fusion 5620 di EOS raggiunge IT14–IT15 in X/Y e IT15–IT16 in Z.
-
Ripetibilità della Fuse X1: quando la stessa posizione della camera viene ripetuta in più lavori di stampa su una singola Fuse X1, la compensazione dell'offset posizionale consente di ottenere tolleranze Cpk 1,33 di ±0,12–0,19 mm in X/Y e ±0,13–0,33 mm in Z (sezione 8). Questo dimostra il potenziale per tolleranze significativamente più ristrette in una produzione controllata su larga scala.
|
Piattaforma |
Stampe/Parti totali |
Cpk 1,33 o superiore XY [mm] |
Cpk 1,33 o superiore Z [mm] |
Resa, ±0,3 o ±0,5% mm |
Resa, ±0,2 o ±0,3% mm |
Grado IT XY/Z (Cpk 1,33) |
|---|---|---|---|---|---|---|
|
Fuse X1 |
14/467 |
0,26–0,33 |
0,34–0,67 |
93% (96%) |
70% (79%) |
IT13–IT14/IT14 |
|
P396 di EOS |
2/328 |
0,24–0,30 |
0,55–0,97 |
30% (97%) |
3% (72%) |
IT12–IT14/IT15 |
|
Jet Fusion 5620 di HP |
3/377 |
0,48–0,60 |
0,62–1,22 |
44% (79%) |
11% (38%) |
IT14–IT15/IT15–IT16 |
Tabella 10. Riepilogo, subito dopo la stampa. Le rese in parentesi sono quelle ottimali: ogni stampa è stata corretta a posteriori con il proprio offset e la propria scala X/Y/Z (Sezione 4.4). Le tolleranze sono suddivise in tre intervalli nominali: 0–30 mm, 30–50 mm e 50–80 mm.
10. Conclusioni e linee guida per la progettazione
La Fuse X1 offre una precisione dimensionale in X/Y paragonabile a quella della P396 di EOS e della tecnologia Multi Jet Fusion di HP, e la migliore precisione in Z tra le tre piattaforme testate. Subito dopo la stampa, il 93% dei cubi test stampati con la Fuse X1 ha mantenuto tutte le 18 dimensioni entro ±0,3 mm o ±0,5%, rispetto al 30% e al 44% delle parti stampate con EOS e HP. Anche quando ogni stampa viene corretta a posteriori, cosa che nessun utente può fare prima della stampa, la Fuse X1 rimane comparabile alla P396 di EOS e superiore alla Jet Fusion 5620 di HP. La Fuse X1 raggiunge questo risultato su quattro stampanti così come vengono consegnate dalla fabbrica, con diversi layout di stampa e una parte stampata nella stessa posizione si ripete in modo simile da una stampa all'altra.
Regole generali per la progettazione e la messa a punto delle parti Fuse X1:
-
Progetta le caratteristiche X/Y con una tolleranza di ±0,3 mm fino a 50 mm e di ±0,35 mm da 50 a 80 mm. Nell'intera flotta testata, la Fuse X1 mantiene queste tolleranze a Cpk 1,33 senza alcun adattamento in scala della parte.
-
Consentire una maggiore tolleranza sulle caratteristiche di altezza Z; l'errore Z aumenta con l'altezza della caratteristica e la posizione di stampa.
-
Quando si utilizzano più stampanti, è possibile allineare la flotta eseguendo una sola calibrazione della scala di ciascuna stampante con l'impostazione della scala sulla stampante. Per un controllo ancora più preciso, è possibile utilizzare l'Editor delle impostazioni di stampa per regolare gli offset.
-
Per la produzione in grandi volumi della stessa parte, mantieni fisso il layout di stampa e compensa ogni modello per la sua posizione dopo una prima stampa per raggiungere una precisione di ±0,12–0,19 mm in X/Y.
Per conoscere tutte le dimensioni e le considerazioni di progettazione da tenere a mente quando si progettano parti per le stampanti della serie Fuse, consulta la Guida alla progettazione per la serie Fuse.
Vuoi toccare con mano la qualità delle stampe SLS? Richiedi un campione o contatta il nostro team vendite per ricevere un campione personalizzato stampato sulla Fuse X1. Hai altre domande? Siamo qui per aiutarti.