LIVRE BLANC
Formlabs Logo

Spécifications de conception pour les modèles 3D (génération Form 4)

Spécifications de conception pour les modèles 3D (génération Form 4)

Une bonne impression 3D commence par un modèle bien conçu. Suivez bien ces bonnes pratiques pour optimiser vos modèles et réduire les erreurs d’impression.

Les tailles de caractéristiques recommandées énumérées ci-dessous représentent la taille de caractéristiques prévue dans votre modèle CAO. Le tableau de comparaison figurant à la fin de l’article compare cette valeur à la valeur mesurée de la taille réelle de la caractéristique imprimée, telle qu’elle a été constatée lors des tests effectués par Formlabs. Les écarts sont minimes et généralement imperceptibles à l’œil nu. Le tableau comprend également une comparaison avec les performances de la Form 3, qui montre que la Form 4 correspond mieux à la taille des caractéristiques prévues.

REMARQUE :

Les recommandations ci-dessous ont été élaborées en utilisant Grey Resin V5 de Formlabs, imprimée à 50 microns sur la Form 4. De légères variations sont possibles avec d’autres résines Formlabs, d’autres imprimantes Formlabs et d’autres épaisseurs de couche.
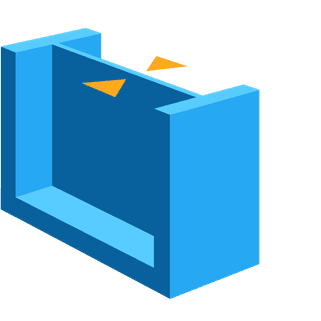
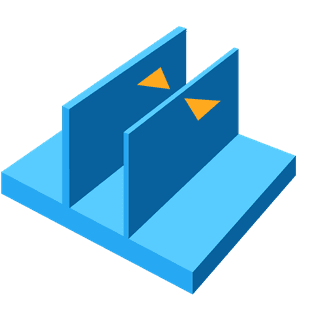
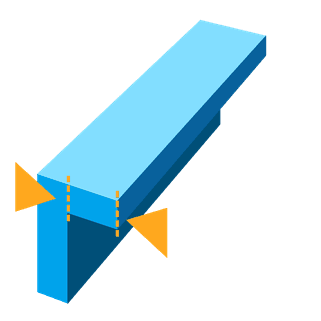
Épaisseur minimale des parois avec supports

Schéma de l’épaisseur minimale des parois

Recommandé : 0,2 mm/200 microns

Une paroi avec supports est une paroi reliée à d’autres parois sur deux côtés ou plus. Une paroi avec supports d’une épaisseur inférieure ou égale à 0,2 mm risque de se déformer à cause des forces exercées sur la pièce pendant la phase de décollement.

Remarque :

Faites attention en lavant les pièces comportant des parois fines, qui peuvent absorber des solvants tels que de l’alcool isopropylique pendant le lavage. La pièce peut se déformer si elle reste trop longtemps plongée dans la solution de lavage. Minimisez cette durée pour éviter cet effet.

Épaisseur minimale des parois sans supports

Schéma de l’épaisseur minimale des parois sans support

Recommandé : 0,2 mm/200 microns

Une paroi sans supports est une paroi reliée à d’autres parois sur moins de deux côtés. Une paroi sans supports avec une épaisseur inférieure ou égale à 0,2 mm peut se déformer ou se détacher du modèle pendant l’impression.

Remarque

Faites attention en lavant les pièces comportant des parois fines, qui peuvent absorber des solvants tels que de l’alcool isopropylique pendant le lavage. La pièce peut se déformer si elle reste trop longtemps plongée dans la solution de lavage. Minimisez cette durée pour éviter cet effet.

Longueur maximale d’une partie en surplomb non soutenue

Schéma de la longueur maximale des surplombs non soutenus

Recommandé : 5,0 mm/5000 microns

Un surplomb fait référence à une partie du modèle qui dépasse horizontalement, parallèlement à la plateforme de fabrication. Il est déconseillé d’imprimer de tels éléments sans supports, car les couches ne peuvent conserver leur structure et il arrive souvent que cette partie se déforme ou se détache de la pièce. Les parties en surplomb horizontales de plus de 5 mm seront légèrement déformées et se déformeront de plus en plus à mesure que leur longueur augmente. Vous pouvez changer l’orientation du modèle ou cliquer sur Supports et sélectionner Internal Supports (Supports internes) dans PreForm pour vous assurer que les parties en surplomb sont soutenues.

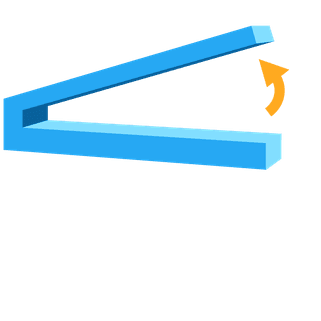
Angle minimum pour parties en surplomb non soutenues

Schéma de l’angle minimum des surplombs non soutenus

Angle recommandé : 10°

(35 mm de long × 10 mm de large × 3 mm d’épaisseur)
Si l’angle est inférieur ou égal à 10°, la partie en surplomb risque de se détacher du modèle pendant le processus de décollement. Reportez-vous à l’article d’assistance Déplacement et rotation d’un modèle dans PreForm pour faire pivoter des surfaces planes de façon à ce qu’elles soient davantage autoportantes.

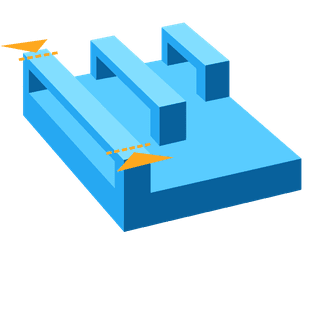
Portée horizontale maximale des supports

Schéma de la longueur maximale de la portée des supports horizontaux

Recommandée : 29 mm/29 000 microns

(5 mm de largeur × 3 mm d’épaisseur)
La portée est la distance entre deux supports. Même si l’impression de portées horizontales est déconseillée, certaines formes géométriques s’impriment bien. Une partie en longueur de 5 mm de large et de 3 mm d’épaisseur risque de se casser si sa portée est supérieure à 29 mm. Les portées plus larges doivent être réduites pour éviter les erreurs d’impression.

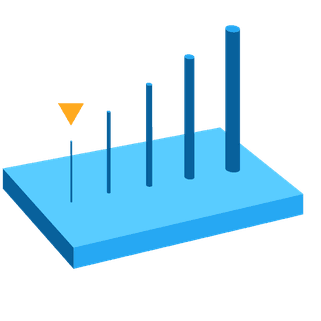
Diamètre minimum des fils verticaux

Schéma du diamètre minimum des cylindres verticaux

Recommandé pour un fil de 7 mm de haut : 0,3 mm/300 microns de diamètre
Recommandé pour un fil de 30 mm de haut : 0,6 mm/600 microns de diamètre

Un fil est un élément dont la longueur est au moins deux fois supérieure à sa largeur. Un fil de 0,3 mm de diamètre peut avoir une hauteur de 7 mm avant de commencer à se déformer. De même, un fil d’une largeur de 0,6 mm peut atteindre une hauteur de 30 mm avant de commencer à se déformer.

Remarque

Il faut faire très attention en lavant les éléments filaires de faible diamètre, car ils sont fragilisés par l’alcool isopropylique et peuvent facilement être endommagés. Réduisez le temps d’immersion dans l’alcool isopropylique pour limiter cet effet.

Épaisseur minimale des détails en relief

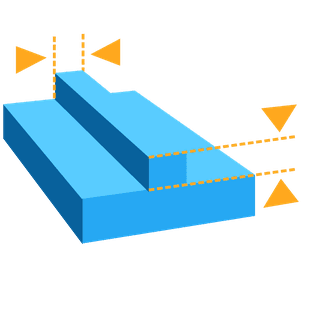
Schéma des détails en relief minimum

Recommandé : 0,1 mm/100 microns

Les détails en relief sont des éléments peu épais qui dépassent à la surface du modèle, comme du texte par exemple. Les détails inférieurs à 0,1 mm d’épaisseur et de hauteur peuvent ne pas être visibles sur la pièce imprimée.

Épaisseur minimale des détails gravés

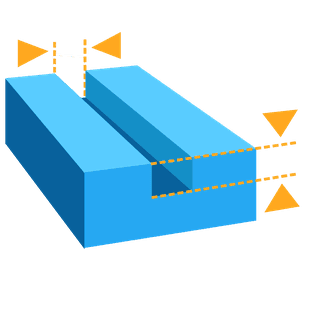
Schéma des détails minimums gravés

Recommandé : 0,15 mm/150 microns

Les détails gravés sont des éléments imprimés ou en creux à la surface du modèle. Les détails gravés de moins de 0,15 mm d’épaisseur et de hauteur risquent de se fondre au reste du modèle pendant l’impression.

Jeu minimum

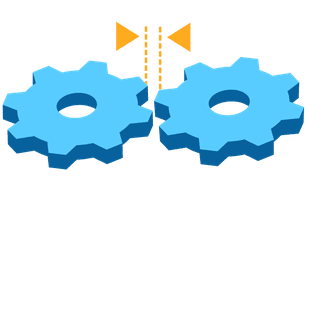
Schéma de l’espace libre minimum

Recommandé : 0,4 mm/400 microns

Le jeu est la distance nécessaire entre deux parties d’un modèle (la distance entre deux engrenages, par exemple). Ces parties peuvent se fondre ensemble si le jeu est inférieur à 0,4 mm.

Diamètre minimum des alésages

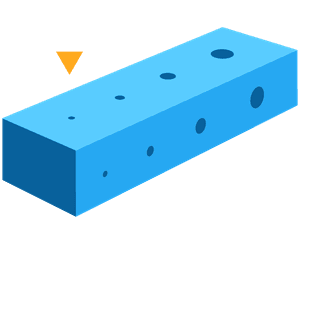
Schéma du diamètre minimum des trous

Recommandé : 0,5 mm/500 microns

Les alésages de diamètre inférieur à 0,5 mm dans les directions des axes X, Y et Z peuvent se boucher pendant l’impression.

Diamètre minimal des trous de drainage

Schéma du diamètre minimum des trous de drainage

Recommandé : diamètre de 0,75 mm/750 microns

Les trous de drainage sont recommandés pour permettre à la résine de s’écouler dans le cas de modèles avec des cavités entièrement fermées (comme une sphère creuse ou un cylindre creux imprimé directement sur la plateforme de fabrication). Sans trous de drainage d’au moins 0,75 mm de diamètre, la pièce peut emprisonner de la résine ou de l’air et entraîner une défaillance de type éclatement par effet de ventouse.

Pour référence, veuillez consulter la liste des tolérances dimensionnelles typiques pour les caractéristiques imprimées dans le plan XY sur les imprimantes de génération Form 4. Un modèle de test avec différentes tailles de caractéristiques 3D a été imprimé sur trois imprimantes différentes en utilisant Grey Resin V5 et une hauteur de couche de 100 µm, puis post-polymérisé pendant cinq minutes à température ambiante.

  • Caractéristiques de 1 à 30 mm : ±0,15 % (limite inférieure : ±0,02 mm)
  • Caractéristiques de 31 à 80 mm : ±0,2 % (limite inférieure : ±0,06 mm)
  • Caractéristiques de 81 à 150 mm : ±0,3 % (limite inférieure : ±0,15 mm)

Comparaison entre la Form 4 et la Form 3

Le tableau suivant compare les valeurs de conception recommandées ou la taille de la caractéristique prévue par la CAO à la valeur mesurée de la taille réelle de la caractéristique imprimée constatée lors des tests de Formlabs. Plus la taille de la caractéristique imprimée est proche de la taille de la caractéristique prévue par la CAO, plus l’imprimante est précise. Les écarts entre la taille des caractéristiques prévues par la CAO et la taille des caractéristiques imprimées sont minimes et généralement imperceptibles à l’œil nu. Les points suivants s’appliquent aux imprimantes de génération Form 4 et Form 3 :

  1. Les valeurs de conception recommandées pour les tailles minimales des caractéristiques entre les Form 4 et les Form 3 n’ont pas changé.
  2. La Form 4 imprime les valeurs de conception recommandées ou les tailles de caractéristiques prévues par la CAO avec plus de précision que les imprimantes Form 3.
Form 4/Form 4B
Grey V5 à 50 microns (par défaut)
Form 3/Form 3B
Grey V4 à 50 microns (par défaut)
Taille prévue de la caractéristique CAOTaille réelle de la caractéristique impriméeTaille prévue de la caractéristique CAOTaille réelle de la caractéristique imprimée
Épaisseur minimale de paroi avec support0,2 mm0,17 mm0,2 mm0,25 mm
Épaisseur minimale de paroi sans support0,2 mm0,18 mm0,2 mm0,26 mm
Longueur maximale de surplomb sans support5,0 mm5,00 mm5,0 mm5,03 mm
Angle minimal de surplomb sans support10°10°10°10°
Longueur maximale de la portée horizontale du support29 mm29,00 mm29 mm29,00 mm
Diamètre minimal du fil vertical0,3 mm (7 mm de haut)
0,6 mm (30 mm de haut)
0,20 mm
0,59 mm
0,3 mm (7 mm de haut)
0,6 mm (30 mm de haut)
0,35 mm
0,68 mm
Détail minimal en relief0,1 mm0,13 mm0,1 mm0,24 mm
Détail minimal gravé0,15 mm0,15 mm0,15 mm0,14 mm
Dégagement minimal0,4 mm0,34 mm0,4 mm0,15 mm
Diamètre minimal du trou0,5 mm0,42 mm0,5 mm0,26 mm
Diamètre minimal du trou de drainage0,75 mm0,91 mm0,75 mm0,90 mm