

Ce livre blanc présente les méthodes et les résultats d’une étude sur la précision dimensionnelle de la Fuse X1 avec Nylon 12 Powder, comparée à deux imprimantes 3D concurrentes, l’EOS P396 (SLS) et la HP Jet Fusion 5620 (MJF), à l’aide de cubes témoins de géométrie identique. Sur un total de 467 pièces produites lors de 14 impressions réalisées sur 4 imprimantes Fuse X1, la Fuse X1 respecte des tolérances de ±0,26 à ±0,33 mm sur les axes X/Y et de ±0,34 à ±0,67 mm sur l’axe Z, pour un indice de capabilité du processus Cpk de 1,33 et des éléments mesurant jusqu’à 80 mm. De plus, en sortie d’impression, 93 % des pièces respectent, pour chacune de leurs 18 dimensions mesurées, la plus élevée des deux tolérances suivantes : ±0,3 mm ou ±0,5 %, sans ajustement du facteur d’échelle propre à chaque pièce.
Étude sur la précision dimensionnelle et la répétabilité de la Fuse X1
Ce livre blanc présente les méthodes et les résultats d’une étude sur la précision dimensionnelle de la Fuse X1 avec Nylon 12 Powder, comparée à deux imprimantes 3D concurrentes, l’EOS P396 (SLS) et la HP Jet Fusion 5620 (MJF), à l’aide de cubes témoins de géométrie identique. Sur un total de 467 pièces produites lors de 14 impressions réalisées sur 4 imprimantes Fuse X1, la Fuse X1 respecte des tolérances de ±0,26 à ±0,33 mm sur les axes X/Y et de ±0,34 à ±0,67 mm sur l’axe Z, pour un indice de capabilité du processus Cpk de 1,33 et des éléments mesurant jusqu’à 80 mm. De plus, en sortie d’impression, 93 % des pièces respectent, pour chacune de leurs 18 dimensions mesurées, la plus élevée des deux tolérances suivantes : ±0,3 mm ou ±0,5 %, sans ajustement du facteur d’échelle propre à chaque pièce.
1. Introduction
Les imprimantes 3D à fusion sur lit de poudre plastique permettent aux fabricants de produire en série des pièces en nylon destinées à une utilisation finale, à condition que chaque impression fournisse des pièces pouvant être assemblées sans tri ni retouche. Cela nécessite deux qualités : l’exactitude (des dimensions moyennes proches des valeurs nominales) et la répétabilité (des dimensions constantes d’une pièce à l’autre, d’une impression à l’autre et d’une imprimante à l’autre).
Les variations dimensionnelles dans la fusion sur lit de poudre ont trois sources principales :
-
Les variations d’une pièce à l’autre au sein d’une même impression, qui dépendent principalement de la position des pièces dans la chambre de fabrication
-
Les variations d’une impression à l’autre sur une même imprimante
-
Variation d'une imprimante à l'autre
Cette étude quantifie ces trois types de variations pour la Fuse X1 et compare les résultats à ceux de deux plateformes industrielles largement utilisées : l’imprimante 3D à
frittage sélectif par laser (SLS) EOS P396 et l’imprimante 3D Multi Jet Fusion (MJF) HP Jet Fusion 5620. Toutes les plateformes ont imprimé le même cube témoin, et les chambres de fabrication des imprimantes concurrentes ont été remplies à l’aide de la fonction de placement automatique des pièces de PreForm. Les résultats sont présentés dans les formats utilisés dans l'industrie : tolérance à une capabilité du processus cible (Cpk), rendement des pièces à une tolérance donnée et classes de tolérance internationale (IT) ISO 286.2. Résumé
La Fuse X1 offre une précision dimensionnelle de niveau industriel pour les pièces en Nylon 12, comparable ou supérieure à celle de deux des plateformes industrielles de fusion sur lit de poudre les plus utilisées. Elle garantit également des résultats constants d’une imprimante à l’autre, d’une impression à l’autre et quelle que soit la disposition des pièces dans la chambre de fabrication.
-
Précision équivalente en X/Y, supérieure en Z : la Fuse X1 offre une précision comparable à celle de l’EOS P396 et aux performances publiées par HP pour sa technologie Multi Jet Fusion sur les axes X et Y. En sortie d’impression, elle est la plus précise des trois plateformes testées sur l’axe Z, quelle que soit la taille des éléments.
-
Rendement de pièces le plus élevé en sortie d’impression : lorsque toutes les dimensions critiques doivent simultanément respecter les tolérances, la Fuse X1 affiche le pourcentage le plus élevé de pièces conformes à l’ensemble des exigences dimensionnelles dès leur sortie de l’imprimante, aussi bien avec les tolérances SLS standard qu’avec des tolérances plus strictes.
-
Des performances qui restent compétitives même dans les conditions les plus favorables aux concurrents : même après application de corrections de décalage et d’échelle ajustées aux résultats mesurés, des corrections a posteriori que les utilisateurs ne peuvent pas appliquer avant l’impression, la Fuse X1 reste compétitive face à l’EOS P396 et surpasse la HP Jet Fusion 5620.
-
Des résultats constants d’une imprimante à l’autre : quatre imprimantes Fuse X1 ont fourni des résultats homogènes dès leur sortie d’usine, sans aucun ajustement dimensionnel. Le passage d’une imprimante unique à un parc d’impression n’a pratiquement nécessité aucun élargissement des tolérances dimensionnelles.
-
Des résultats constants d’une impression à l’autre et une excellente répétabilité à position identique : les impressions réalisées sur une même imprimante présentent une grande régularité, les dimensions des pièces imprimées à la même position dans la chambre de fabrication ne variant que de quelques centièmes de millimètre. Pour la production en grande série, cette répétabilité permet d’envisager des tolérances encore plus strictes grâce à des corrections propres à chaque position.
-
Des performances démontrées dans des configurations de production réelles : les résultats de la Fuse X1 reposent aussi bien sur des chambres entièrement remplies de pièces de test que sur des impressions de production combinant différents types de pièces, avec des historiques thermiques, des durées d’impression par couche et des structures de gâteau de poudre variés. Les utilisateurs de la Fuse X1 peuvent donc s’attendre à obtenir cette précision dans leurs propres impressions, et pas uniquement dans une configuration de test.
La section 9 présente une synthèse des résultats détaillés.
3. Contexte : comprendre la capabilité du processus
3.1 Exactitude et précision
L’exactitude mesure à quel point la dimension moyenne se rapproche de la valeur nominale, tandis que la précision (répétabilité) mesure à quel point les dimensions des pièces sont similaires entre elles. Un décalage constant peut être corrigé par étalonnage, contrairement aux variations d’une pièce à l’autre.

Figure 1. Exactitude et précision.
3.2 Cp et Cpk
L’indice de capabilité du processus Cp compare la largeur de la plage de tolérance à la dispersion du processus (Cp = (USL − LSL) / 6σ). L’indice de capabilité du processus Cpk tient également compte de l’écart entre la moyenne du processus μ et la valeur nominale : Cpk = min(USL − μ, μ − LSL) / 3σ. Pour une tolérance symétrique ±T, la tolérance minimale permettant d’atteindre un Cpk cible est T = |μ − valeur nominale| + 3·Cpk·σ. Ce document suit la convention de HP et indique la valeur de T pour un Cpk de 1,33 (|μ| + 4σ) et un Cpk de 1,00 (|μ| + 3σ).
|
Cpk |
Niveau Sigma |
Dimensions conformes aux spécifications |
Hors spécifications (ppm) |
|---|---|---|---|
|
0,67 |
2 |
95,45 % |
45 500 |
|
1,00 |
3 |
99,73 % |
2 700 |
|
1,33 |
4 |
99,994 % |
63 |
|
1,67 |
5 |
99,99994 % |
0,6 |
Tableau 1. Cpk et proportion correspondante de dimensions conformes aux spécifications, en supposant un processus centré suivant une loi normale.
En pratique, ce rapport indique la tolérance ± nécessaire pour atteindre un Cpk de 1,33. Par exemple, la Fuse X1 nécessite une tolérance de ±0,26 mm pour les éléments de 0 à 30 mm sur les axes X/Y (tableau 3). Si les éléments d’une pièce compris dans cette plage de dimensions présentent une tolérance de ±0,26 mm sur les axes X/Y, on peut s’attendre à ce qu’au maximum 63 éléments imprimés sur un million soient hors tolérance.
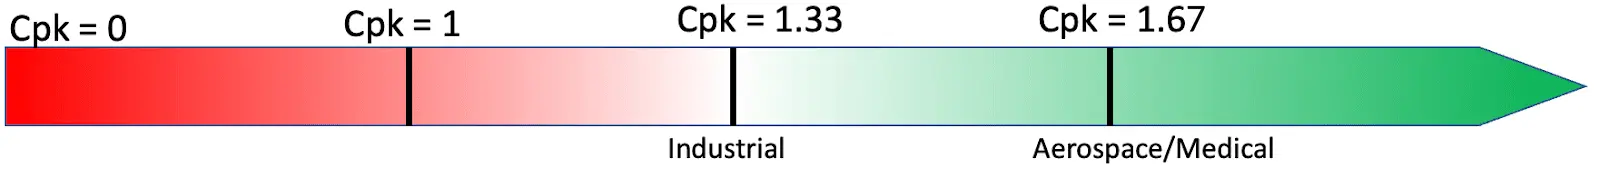
Figure 2. Représentation graphique de la plage de valeurs Cpk acceptables pour les processus de fabrication.
Un Cpk de 1,33 constitue généralement le minimum requis pour la production, tandis qu’un Cpk de 1,67 est courant dans les secteurs médical et aérospatial. Le calcul du Cpk suppose que les données suivent approximativement une loi normale. Les erreurs de fusion sur lit de poudre sont souvent influencées par la position des pièces dans la chambre de fabrication. C’est pourquoi ce document présente également le taux de pièces conformes observé (section 6), qui repose sur le nombre réel de pièces respectant les tolérances, plutôt que sur un modèle statistique.
3.3 Classes de tolérance internationales (IT)
La norme ISO 286 définit des classes de tolérance normalisées (classes IT), dont les tolérances admissibles augmentent avec les dimensions nominales. Plus le numéro de la classe est faible, plus les tolérances sont strictes : les classes jusqu’à IT11 environ correspondent aux ajustements de précision, tandis que les classes IT12 à IT16 couvrent les tolérances générales de fabrication. Conformément à la convention utilisée dans les rapports publiés par HP et Formlabs sur la capabilité dimensionnelle, la valeur IT est appliquée sous forme de tolérance ±.
4. Méthode d'évaluation et de test
4.1 Pièce de test
Chaque cube témoin comporte des éléments imbriqués de six dimensions nominales (8, 18, 30, 45, 60 et 80 mm) sur chacun des trois axes de l’imprimante, soit 18 mesures par pièce. Ces dimensions correspondent aux six mesures critiques utilisées sur la pièce de diagnostic de HP, ce qui permet une comparaison directe avec les valeurs publiées par HP pour chaque plage de dimensions.
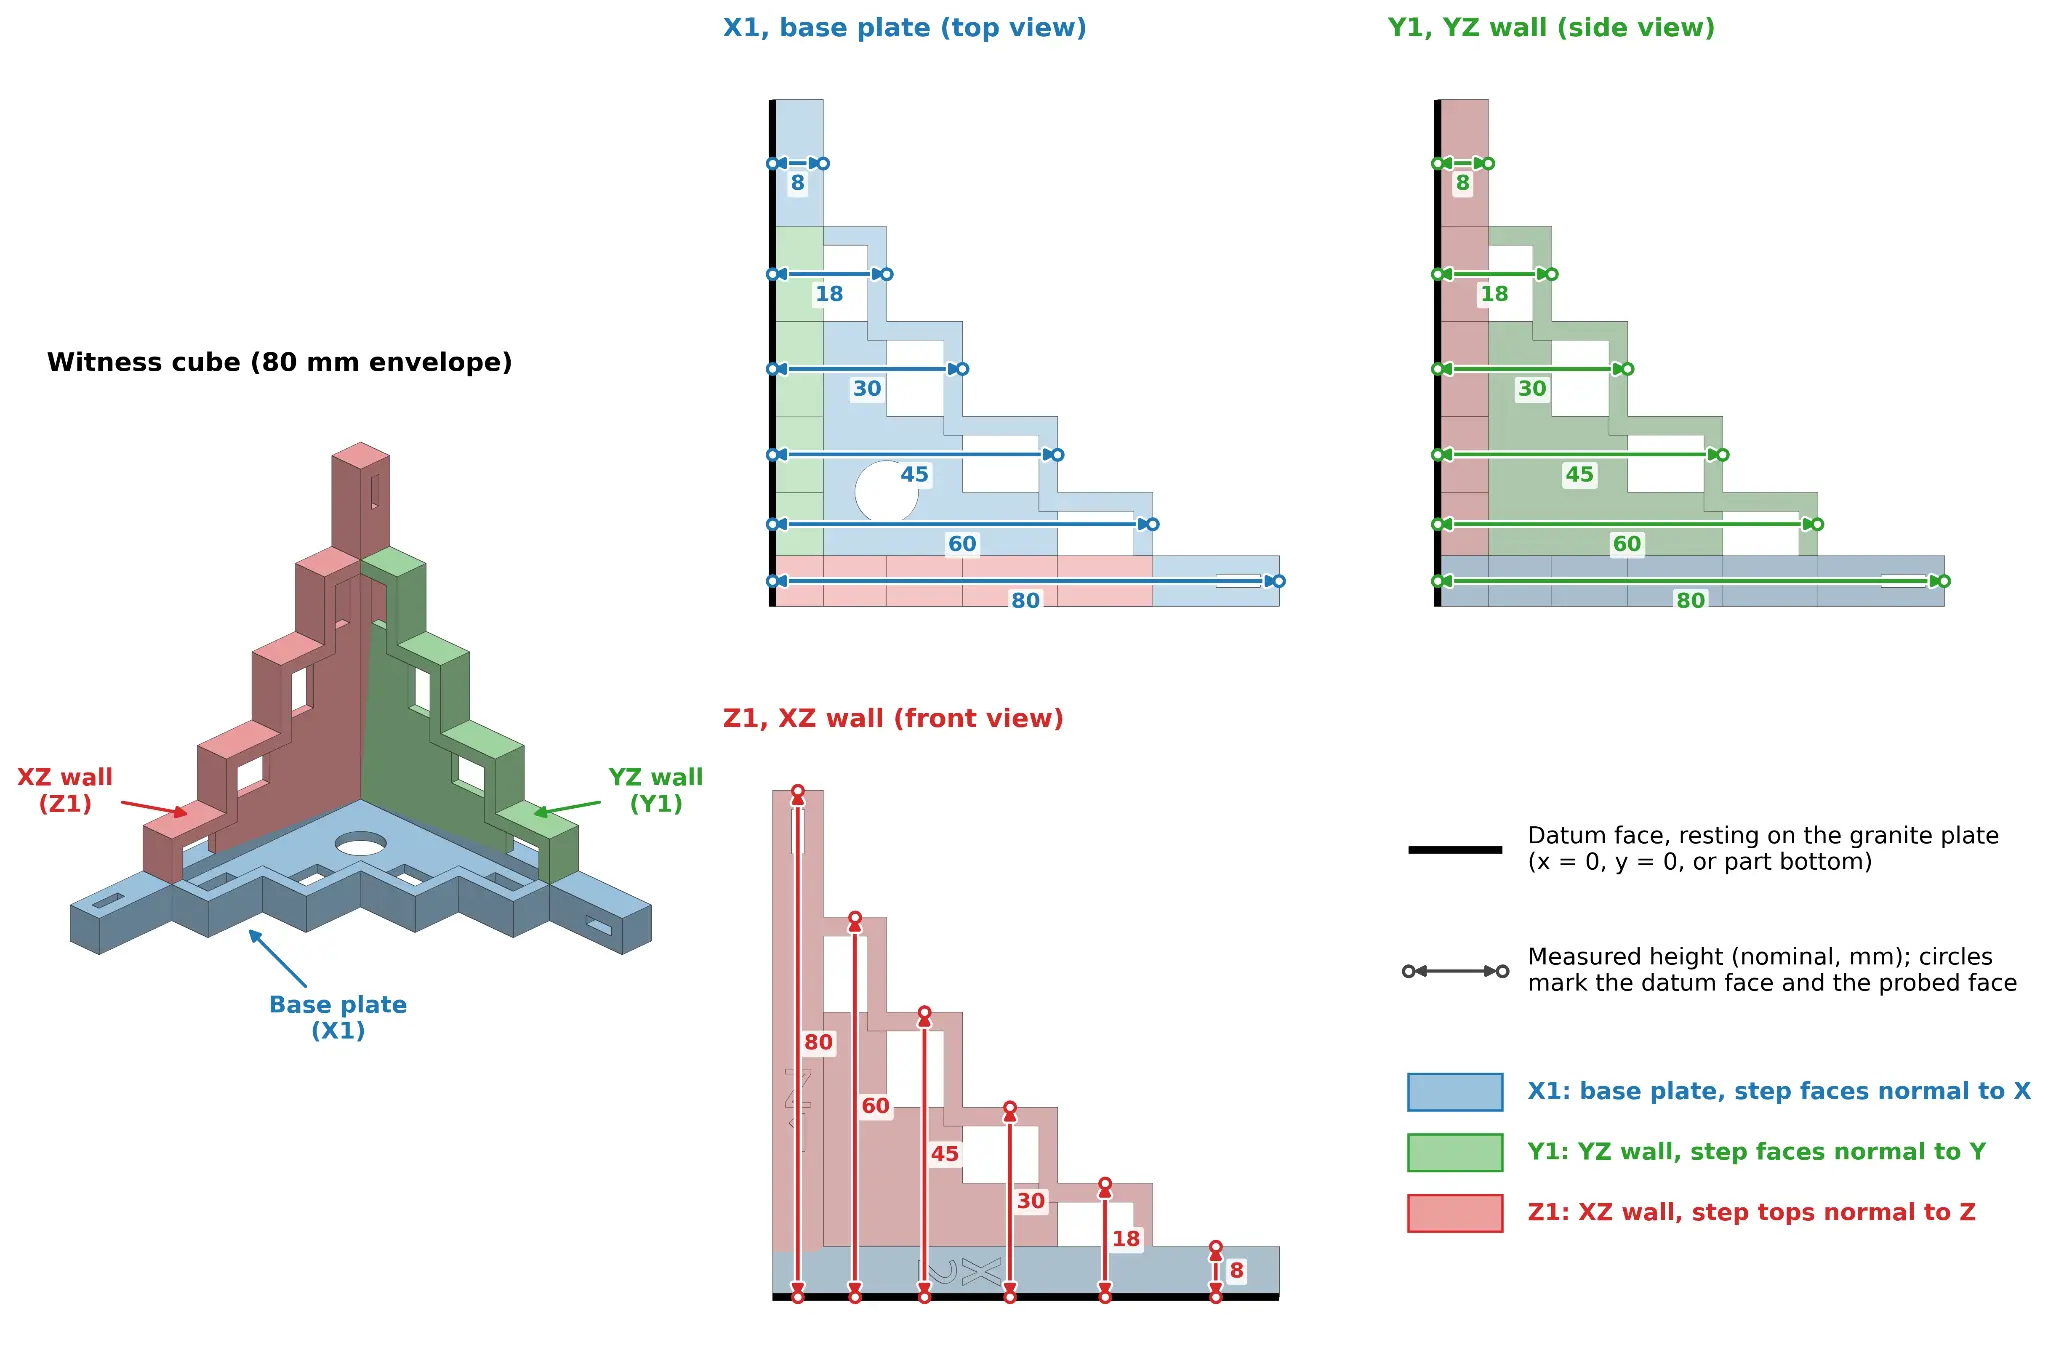
Figure 3. Cube témoin et les 18 dimensions mesurées.
4.2 Impressions
Des impressions de cubes témoins ont été commandées auprès de prestataires de services utilisant une EOS P396 et une HP Jet Fusion 5620. Leurs chambres de fabrication ont été remplies à l’aide de la fonction de placement automatique des pièces de PreForm. Les impressions sur la Fuse X1 ont été réalisées en interne sur quatre imprimantes configurées en usine, utilisées telles quelles, sans aucun ajustement dimensionnel.
L’ensemble de données de la Fuse X1 comprend volontairement des chambres entièrement remplies de cubes témoins ainsi que des impressions de production dans lesquelles les cubes témoins sont placés aux côtés d’autres pièces. La disposition des pièces dans la chambre de fabrication influe sur l’historique thermique de chaque pièce, la durée d’impression des couches et la structure du gâteau de poudre, autant de facteurs susceptibles de contribuer aux variations dimensionnelles. L’utilisation de différentes configurations d’impression permet de démontrer que les résultats ne dépendent pas de configurations de test spécialement optimisées et que les utilisateurs peuvent s’attendre à une précision et à une répétabilité comparables dans des conditions de production habituelles.
|
Plateforme |
Impressions |
Imprimantes |
Pièces mesurées |
Mesures |
|---|---|---|---|---|
|
Fuse X1 |
14 |
4 |
467 |
8 406 |
|
EOS P 396 |
2 |
Inconnu (1 prestataire de services) |
328 |
5 904 |
|
Jet Fusion 5620 de HP |
3 |
Inconnu (1 prestataire de services) |
377 |
6 779 |
Tableau 2. Ensemble de données (nombre total de pièces et de mesures, après exclusion des valeurs aberrantes selon la méthode décrite à la section 4.4).
Impressions sur la Fuse X1
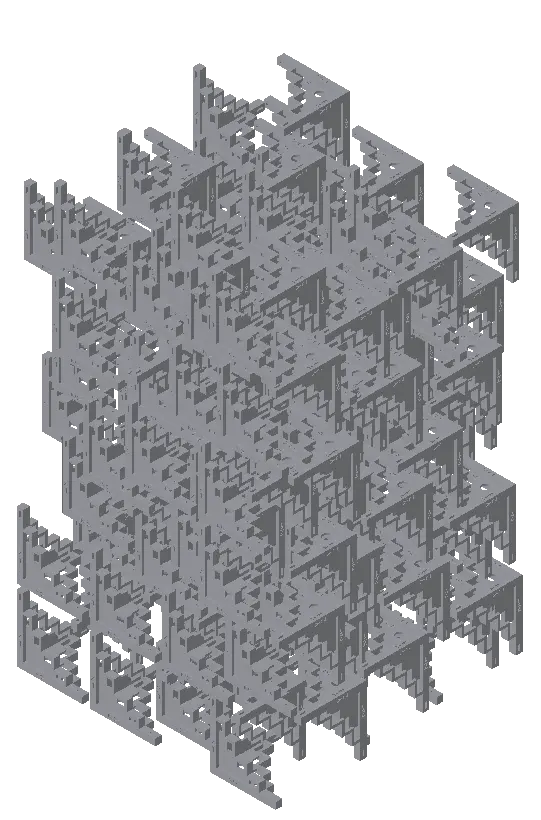
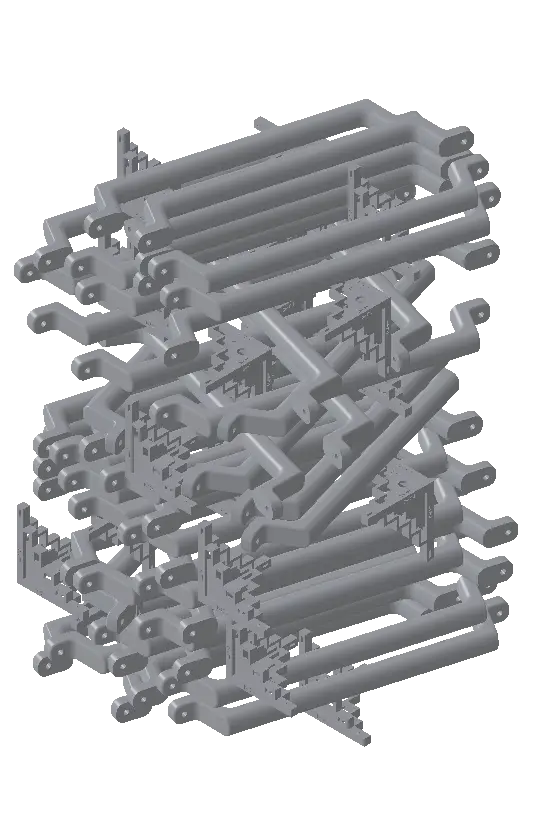
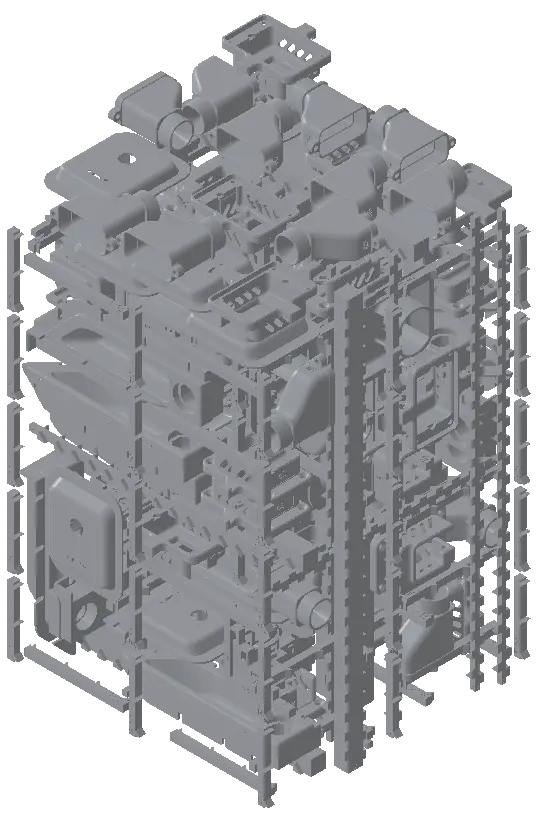
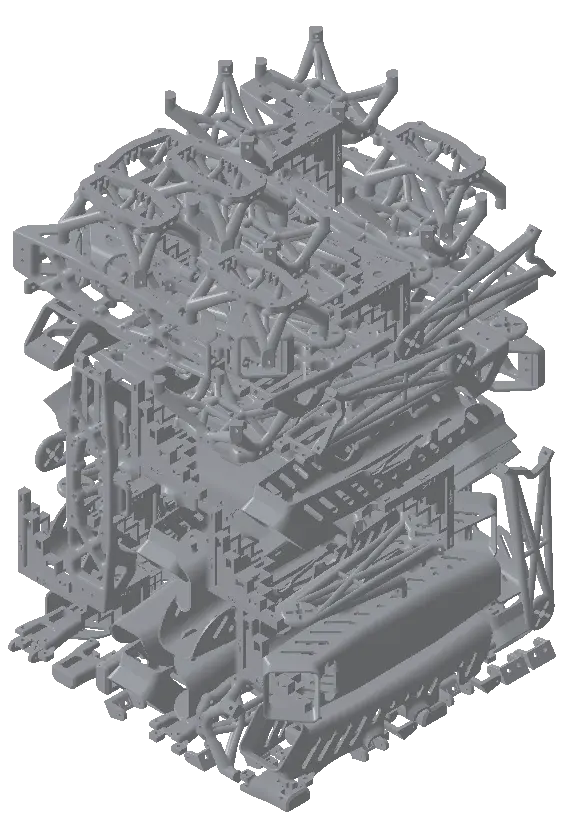
Impression sur l’EOS P396 (à gauche) et sur la HP Jet Fusion 5620 (à droite)
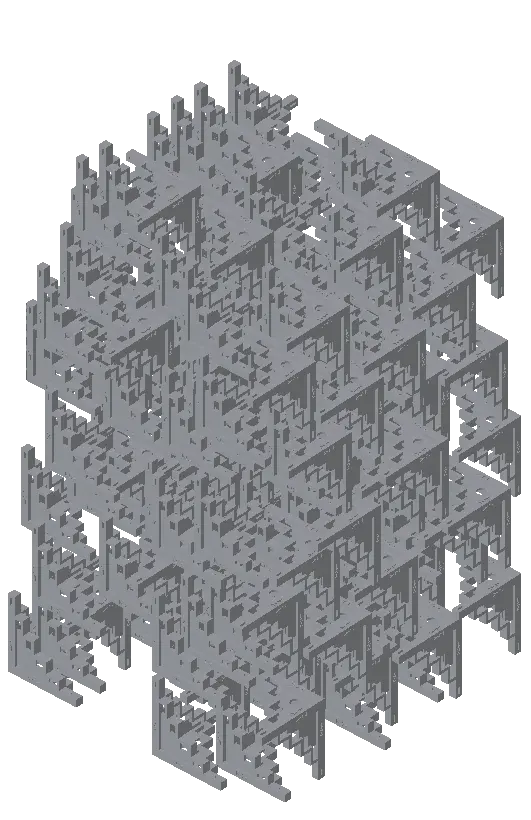
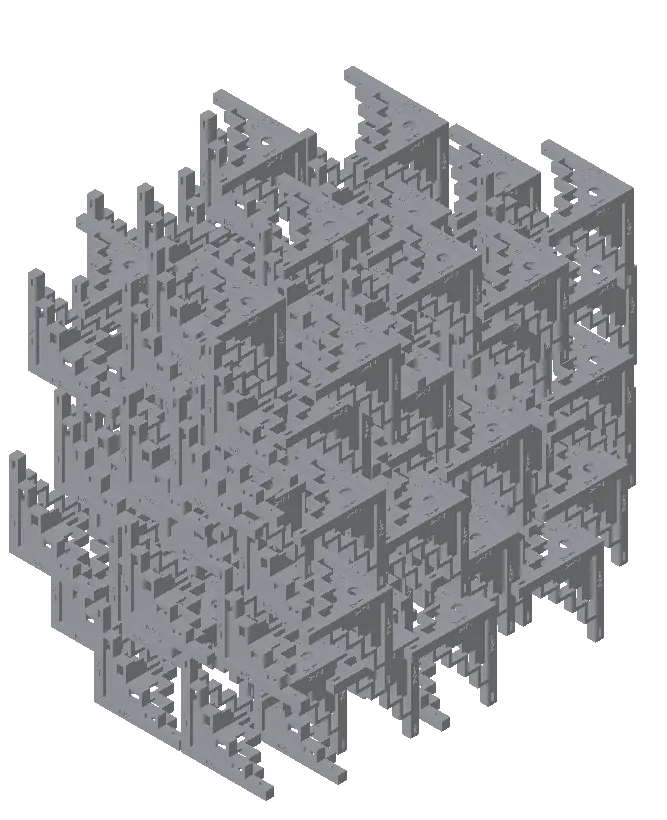
Figure 4. Agencements d'impression.
4.3 Mesure
Tous les cubes témoins ont été mesurés à l’aide d’un trusquin de mesure TESA-HITE MAGNA 700, sur un marbre de contrôle en granit. Chaque cube reposait sur la face de référence extérieure de la plaque mesurée, tandis que le palpeur entrait en contact avec chacune des faces des différents niveaux (figure 3). Les impressions réalisées sur la Fuse X1 ont été laissées à refroidir jusqu’à 60 °C avant le déballage, puis les cubes témoins ont été dépoudrés à l’aide de la Fuse Blast.
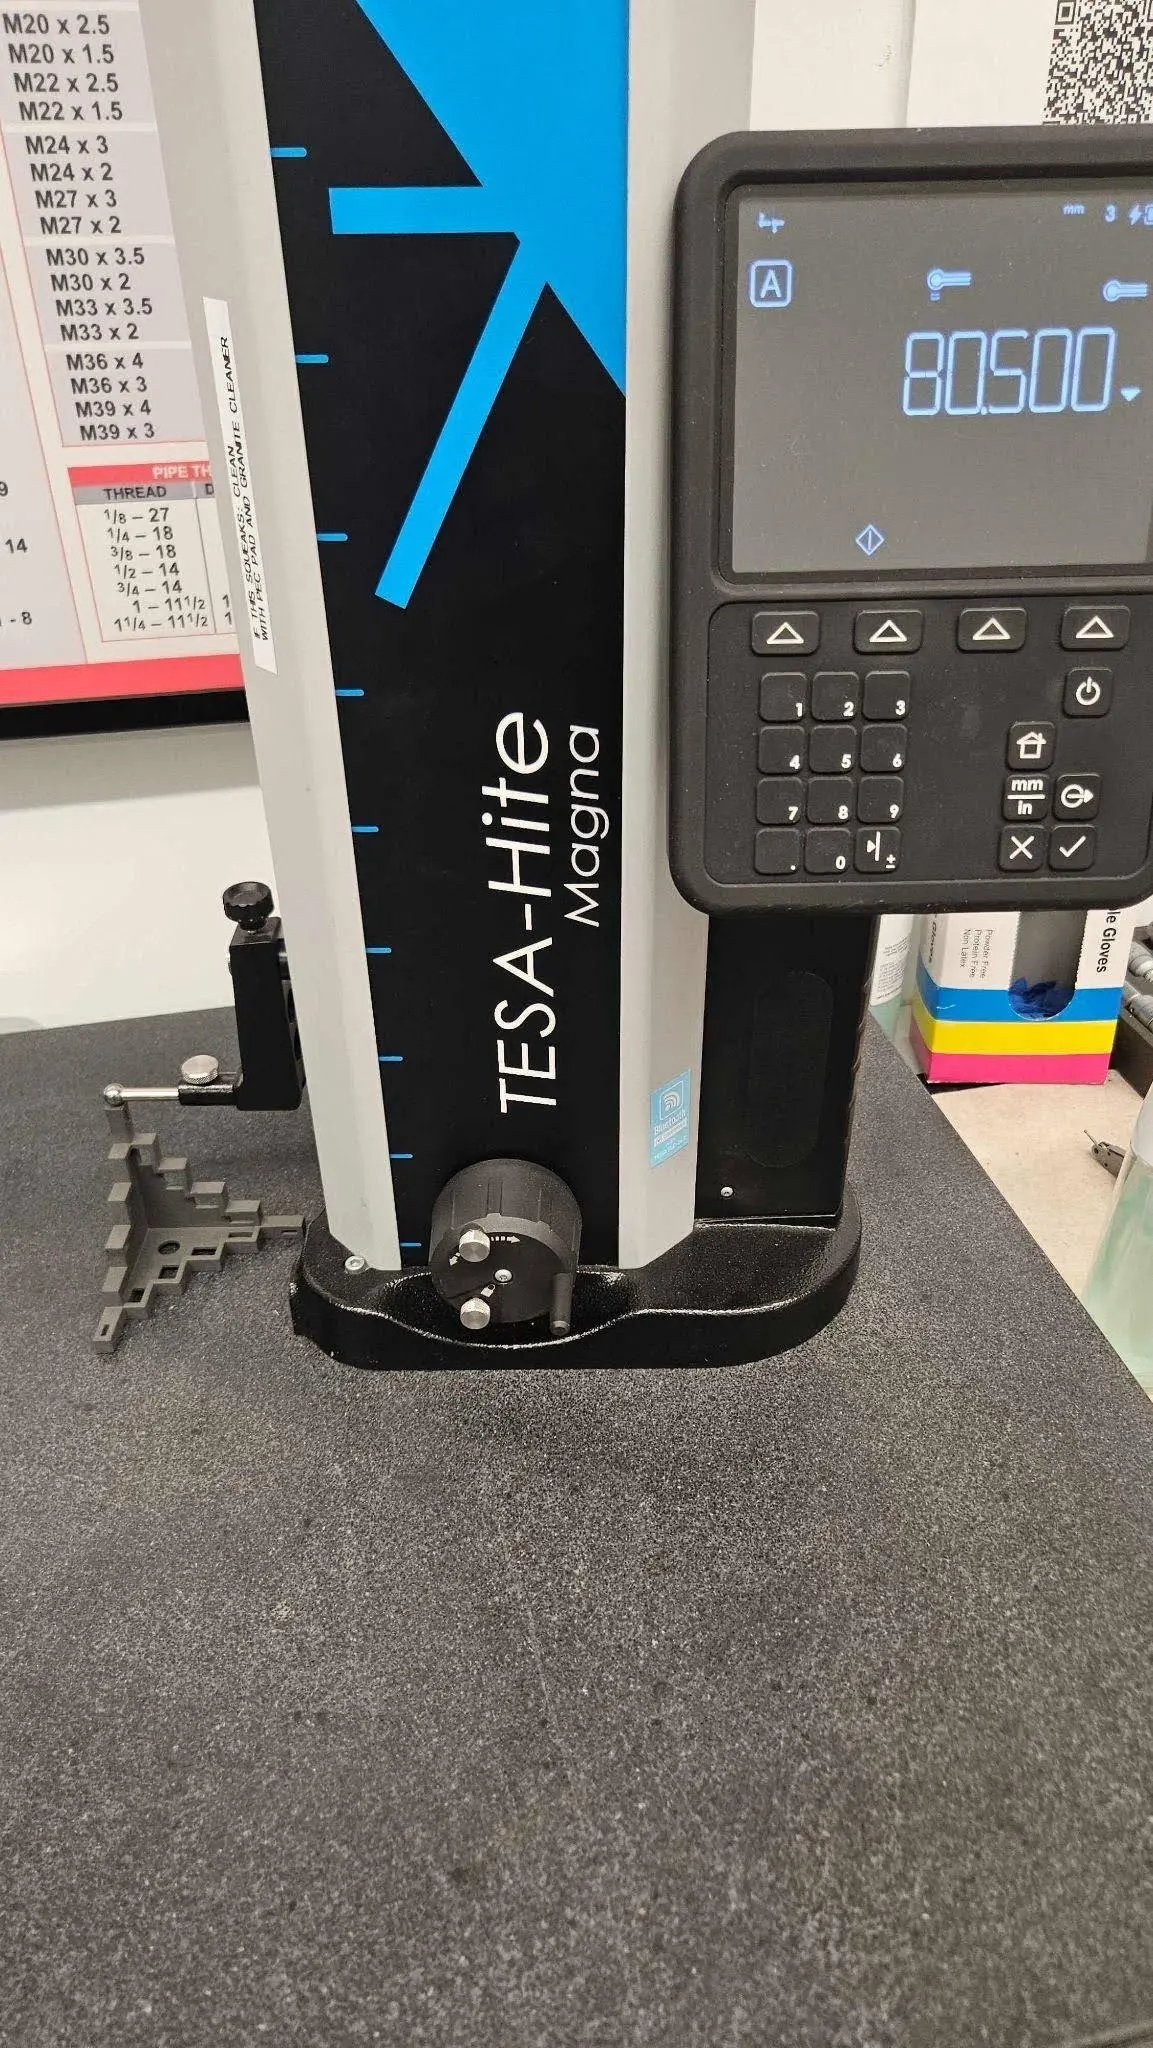
Figure 5. Dispositif de mesure avec un trusquin.
4.4 Traitement des données
-
Valeurs aberrantes : les mesures n’ont été exclues que lorsqu’elles remplissaient simultanément les deux critères suivants : elles constituaient des valeurs aberrantes statistiques par rapport à l’ensemble des mesures de leur impression (écart supérieur à 4 écarts-types robustes σ) et présentaient un écart de plus de 0,3 mm (supérieur à 5 écarts-types robustes σ) par rapport aux mesures de la même pièce pour d’autres dimensions nominales. Cette combinaison de critères a permis d’identifier les erreurs probables de mesure ou de transcription, plutôt que de véritables variations du processus. Sept mesures provenant des plateformes concurrentes ont été exclues (annexe A).
-
Meilleur scénario (correction a posteriori) : les corrections de mise à l’échelle et de décalage sont des méthodes d’étalonnage couramment utilisées dans les processus SLS. Les facteurs d’échelle compensent le retrait du matériau et sont généralement configurés lors de la préparation de l’impression, tandis que les décalages compensent la largeur des bords frittés. En fonctionnement normal, ces paramètres sont étalonnés périodiquement et restent constants sur plusieurs impressions.
Pour cette étude, nous avons également évalué une méthode de correction plus favorable afin d’obtenir les meilleurs résultats possibles pour chaque plateforme. Chaque impression a fait l’objet de corrections indépendantes de décalage et d’échelle sur les trois axes (X, Y et Z), ajustées par la méthode des moindres carrés aux dimensions mesurées lors de cette impression, selon le modèle suivant :
Erreur ≈ Décalage + Échelle × Nominal
Les corrections ainsi obtenues ont ensuite été appliquées rétrospectivement à toutes les pièces de l’impression concernée. Comme ces corrections sont calculées à partir des mesures des pièces de l’impression à laquelle elles sont appliquées, elles ne peuvent pas être déterminées ni appliquées par l’utilisateur avant l’impression. Cette analyse représente donc la limite supérieure théorique des résultats que l’étalonnage pourrait permettre d’obtenir pour chaque plateforme, et non la précision dimensionnelle à laquelle les utilisateurs peuvent s’attendre en conditions normales d’utilisation.
-
Taille de l'échantillon : les résultats de la Fuse X1 reposent sur un échantillon plus large, comprenant 14 impressions réalisées sur 4 imprimantes, dont des configurations de production. Les résultats de l’EOS P396 et de la HP Jet Fusion 5620 reposent respectivement sur 2 et 3 impressions, réalisées par un seul prestataire de services pour chaque plateforme. Par conséquent, les données des plateformes concurrentes pourraient sous-estimer les variations d’une imprimante à l’autre et d’une impression à l’autre dans un environnement de production utilisant plusieurs imprimantes.
5. Résultats : capabilité du processus
Le tableau 3 présente la tolérance ± nécessaire pour atteindre un Cpk de 1,33 sur chaque plateforme, selon les plages de dimensions nominales définies par HP, en regroupant les mesures de toutes les impressions. Le tableau 4 présente la même analyse après application, à chaque impression, des corrections de décalage et d’échelle a posteriori correspondant au meilleur cas.
|
Dimension |
Plage nominale |
Fuse X1 |
HP 5200 (valeurs publiées)¹ |
Jet Fusion 5620 de HP |
EOS P 396 |
|---|---|---|---|---|---|
|
XY |
0–30 mm |
0,26 |
0,25 |
0,49 |
0,27 |
|
XY |
30–50 mm |
0,27 |
0,30 |
0,48 |
0,24 |
|
XY |
50–80 mm |
0,33 |
0,37 |
0,60 |
0,30 |
|
Z |
0 à 30 mm |
0,34 |
0,42 |
0,62 |
0,55 |
|
Z |
30 à 50 mm |
0,44 |
0,50 |
0,85 |
0,65 |
|
Z |
50 à 80 mm |
0,67 |
0,60 |
1,22 |
0,97 |
Tableau 3. Tolérance ± en [mm] pour un Cpk de 1,33, en sortie d’impression.
¹HP 3D HR PA 12 S, profil dimensionnel général, d’après le livre blanc de HP sur la capabilité dimensionnelle de la série Jet Fusion 5200.
|
Dimension |
Plage nominale |
Fuse X1 |
HP 5200 (valeurs publiées)¹ |
Jet Fusion 5620 de HP |
EOS P 396 |
|---|---|---|---|---|---|
|
XY |
0 à 30 mm |
0,18 |
0,25 |
0,24 |
0,18 |
|
XY |
30–50 mm |
0,20 |
0,30 |
0,29 |
0,18 |
|
XY |
50 à 80 mm |
0,27 |
0,37 |
0,38 |
0,24 |
|
Z |
0-30 mm |
0,33 |
0,42 |
0,55 |
0,30 |
|
Z |
30–50 mm |
0,42 |
0,50 |
0,69 |
0,35 |
|
Z |
50–80 mm |
0,54 |
0,60 |
0,90 |
0,63 |
Tableau 4. Tolérance ± en [mm] pour un Cpk de 1,33, dans le meilleur des cas (après correction a posteriori du décalage et de l’échelle sur les axes X/Y/Z pour chaque impression).
¹HP 3D HR PA 12 S, profil dimensionnel général, d’après le livre blanc de HP sur la capabilité dimensionnelle de la série Jet Fusion 5200. Les valeurs publiées restent inchangées.
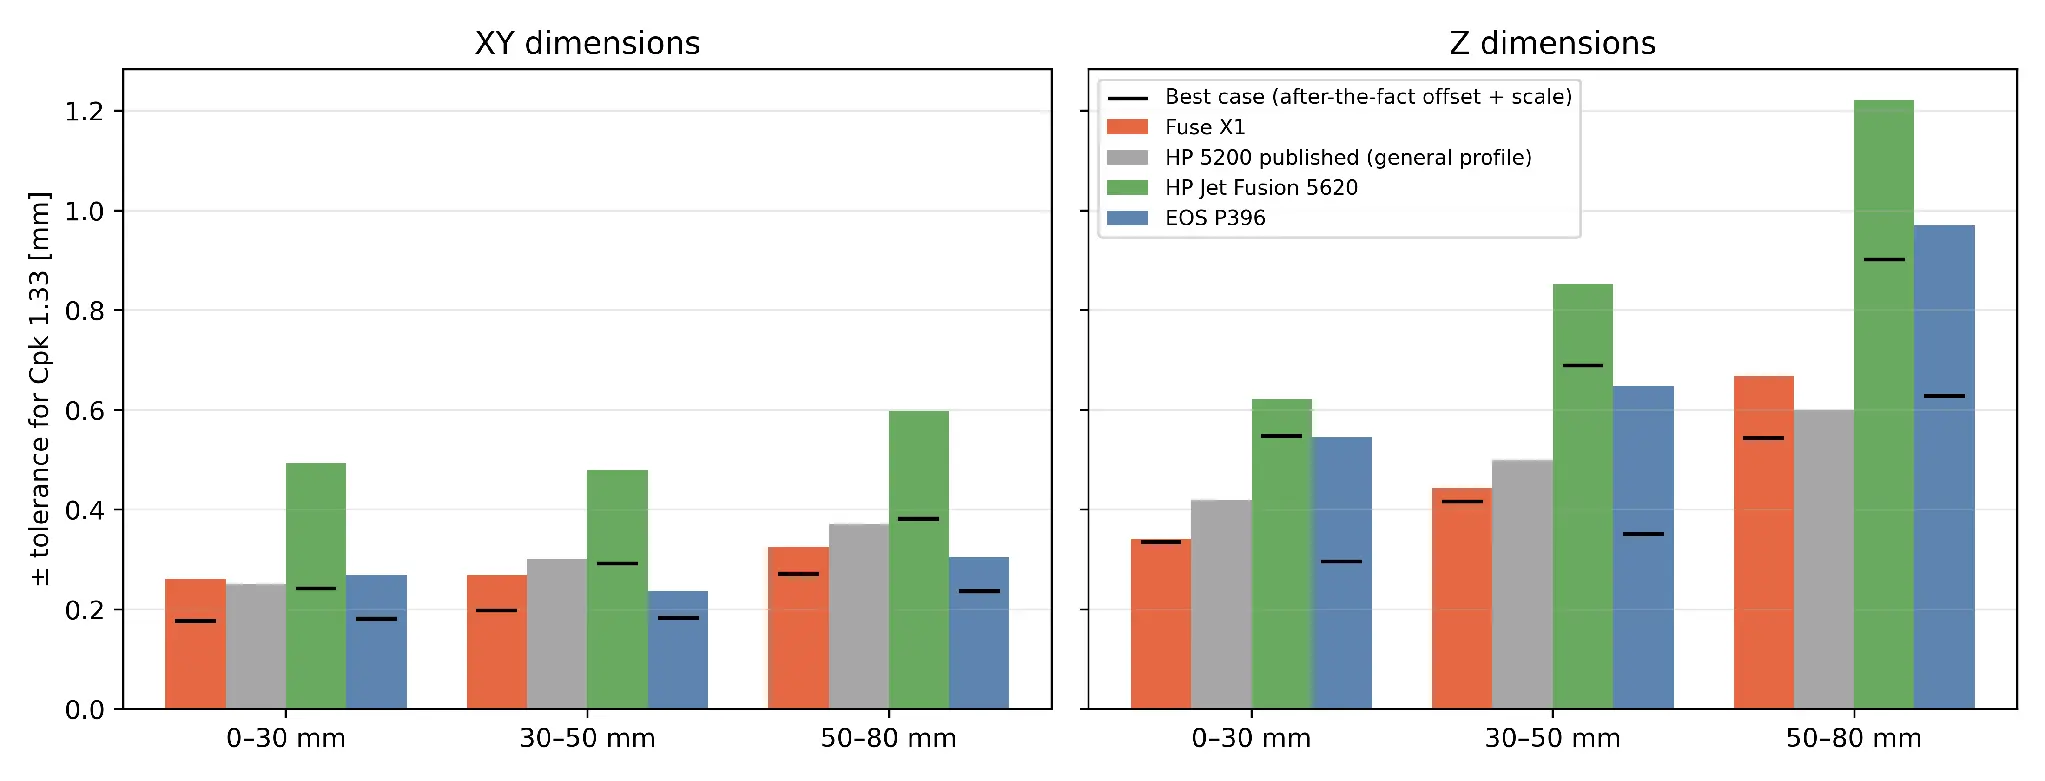
Figure 6. Tolérance ± pour un Cpk de 1,33 par plage nominale. Barres : en sortie d’impression ; repères noirs : meilleur cas.
Performances en sortie d’impression
La Fuse X1 et l’EOS P396 affichent des performances comparables sur les axes X/Y, toutes deux conformes au profil de précision général publié par HP. La HP Jet Fusion 5620 évaluée dans cette étude nécessite des tolérances environ deux fois plus larges, principalement en raison des variations de décalage sur les axes X/Y d’une impression à l’autre (0,04 à 0,30 mm).
Sur l’axe Z, les tolérances nécessaires augmentent avec la taille des éléments sur toutes les plateformes, mais la Fuse X1 nécessite systématiquement les tolérances les plus faibles. Pour les éléments mesurant de 50 à 80 mm, la Fuse X1 nécessite une tolérance de ±0,67 mm, contre ±0,97 mm pour l’EOS P396 et ±1,22 mm pour la HP Jet Fusion 5620.
Performances après correction dans le meilleur des cas
Après application des corrections de décalage et d’échelle a posteriori, l’EOS P396 affiche des performances équivalentes ou légèrement supérieures à celles de la Fuse X1 sur les axes X/Y (±0,18 à ±0,24 mm contre ±0,18 à ±0,27 mm), ainsi que sur l’axe Z pour les éléments mesurant jusqu’à 50 mm. Toutefois, la Fuse X1 conserve la tolérance la plus faible sur l’axe Z pour les éléments de grande taille (50 à 80 mm), avec ±0,54 mm contre ±0,63 mm pour l’EOS P396.
L’EOS P396 bénéficie le plus de ces corrections, car ses erreurs dimensionnelles sont principalement dues à un biais très constant sur les deux impressions : un décalage de +0,11 à +0,14 mm sur les axes X/Y et de +0,24 mm sur l’axe Z, ainsi qu’une erreur de mise à l’échelle de −0,2 % sur les axes X/Y. Ces erreurs systématiques se prêtent particulièrement bien à une correction par étalonnage.
La Fuse X1 bénéficie moins de ces corrections sur l’axe Z, car ses mesures sont déjà très proches des valeurs nominales, ce qui laisse moins d’erreurs systématiques à corriger. Les performances de la HP Jet Fusion 5620 s’améliorent sur les axes X/Y après correction, mais elle continue de nécessiter les tolérances les plus larges sur l’axe Z.
|
Dimension |
Plage nominale |
Fuse X1 |
HP 5200 (valeurs publiées)¹ |
Jet Fusion 5620 de HP |
EOS P 396 |
|---|---|---|---|---|---|
|
XY |
0–30 mm |
0,21 |
0,19 |
0,40 |
0,22 |
|
XY |
30 à 50 mm |
0,21 |
0,23 |
0,39 |
0,19 |
|
XY |
50–80 mm |
0,25 |
0,28 |
0,47 |
0,23 |
|
Z |
0–30 mm |
0,26 |
0,34 |
0,48 |
0,47 |
|
Z |
30–50 mm |
0,34 |
0,40 |
0,68 |
0,56 |
|
Z |
50 à 80 mm |
0,52 |
0,47 |
0,97 |
0,81 |
Tableau 5. Tolérance ± en [mm] pour un Cpk de 1,00, en sortie d’impression.
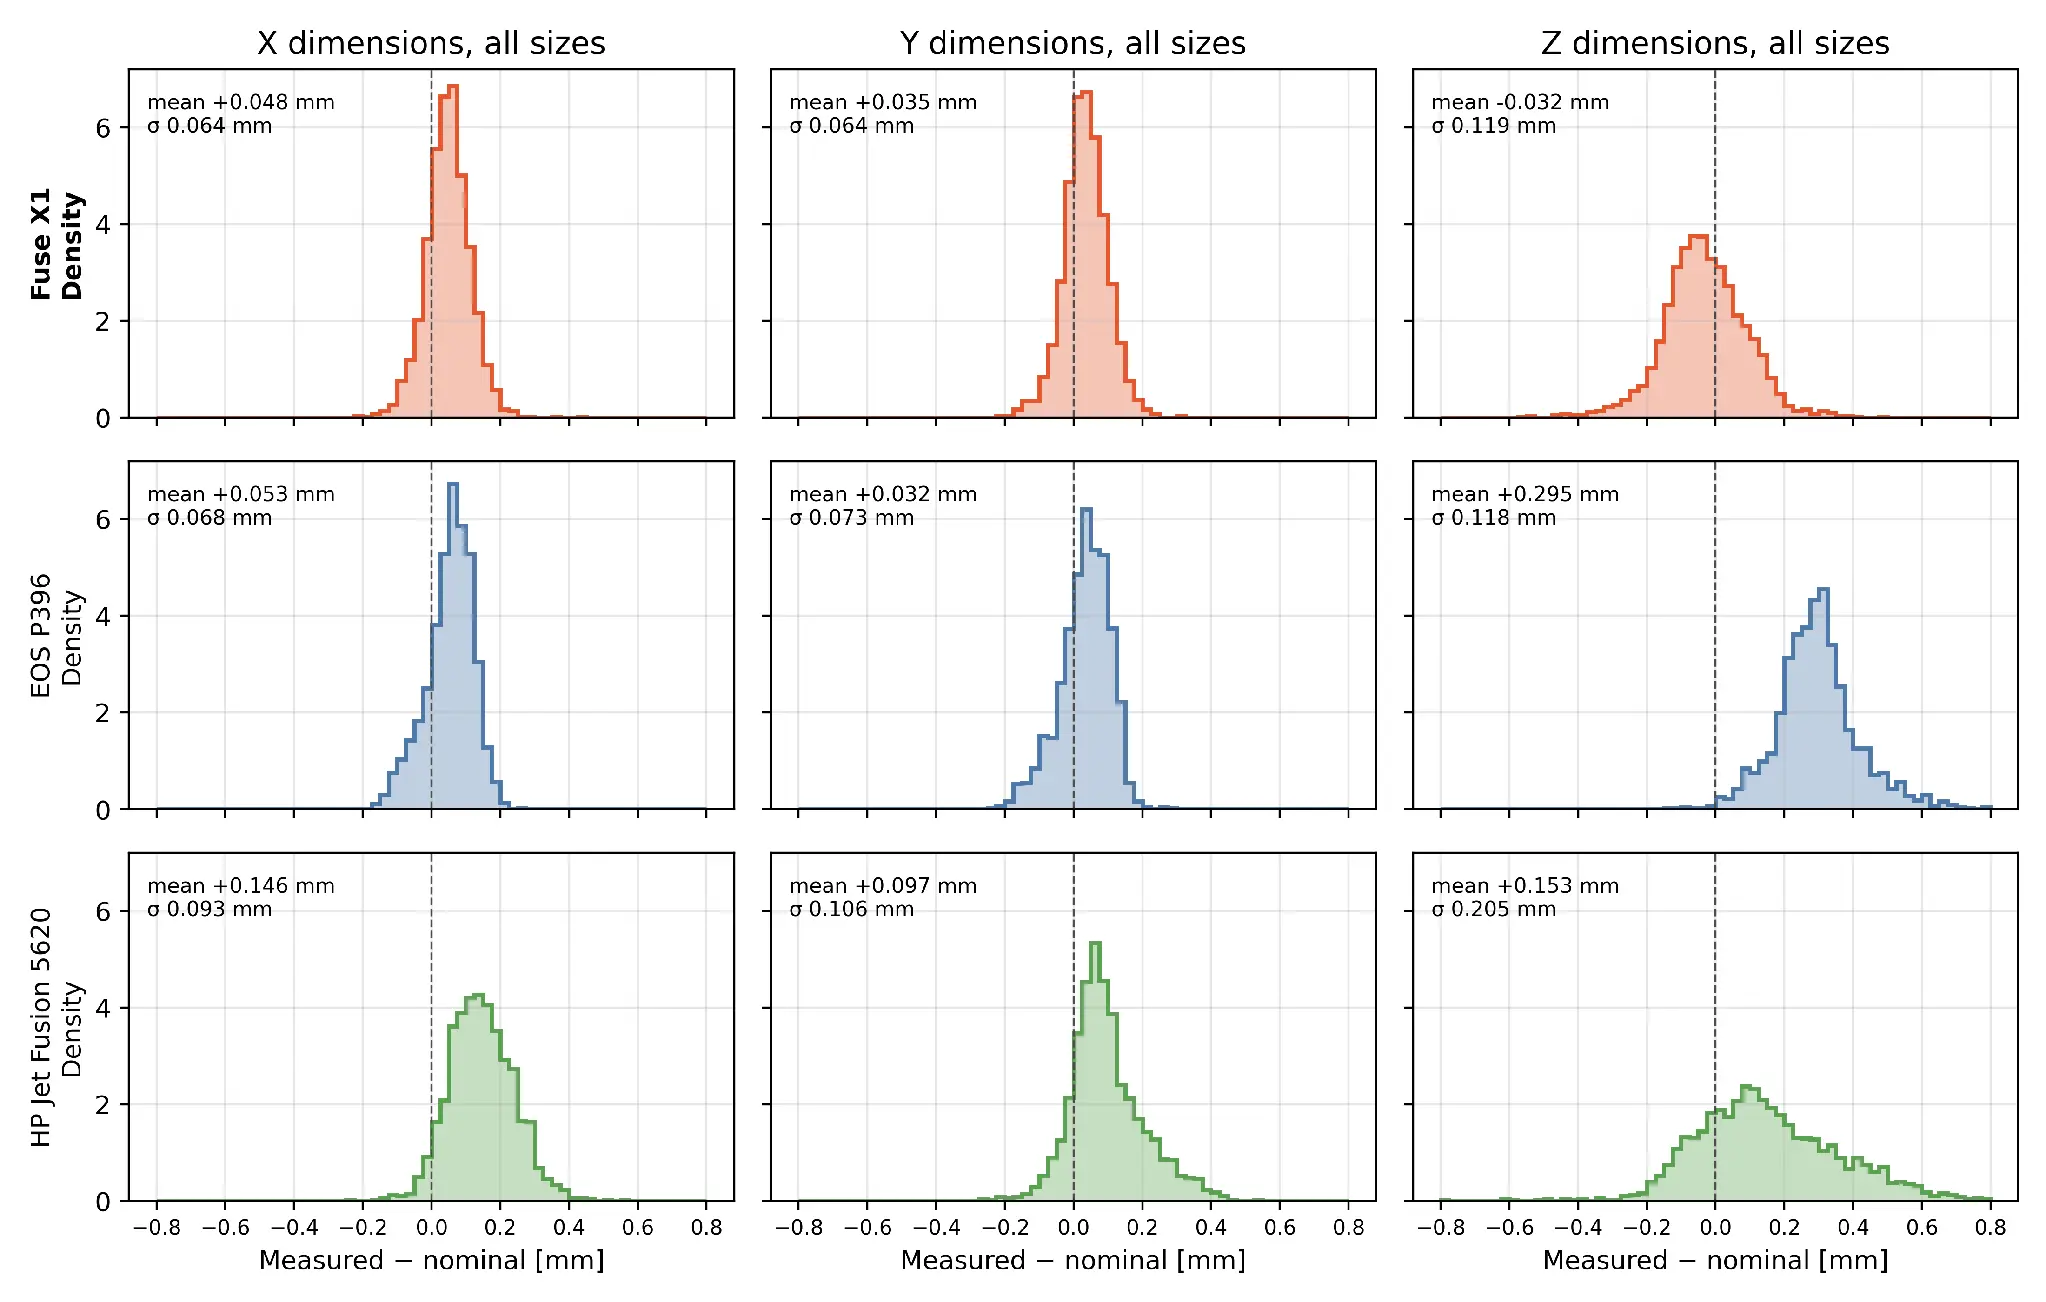
Figure 7. Distribution des écarts entre les valeurs mesurées et les valeurs nominales pour toutes les dimensions, par plateforme, en sortie d’impression.
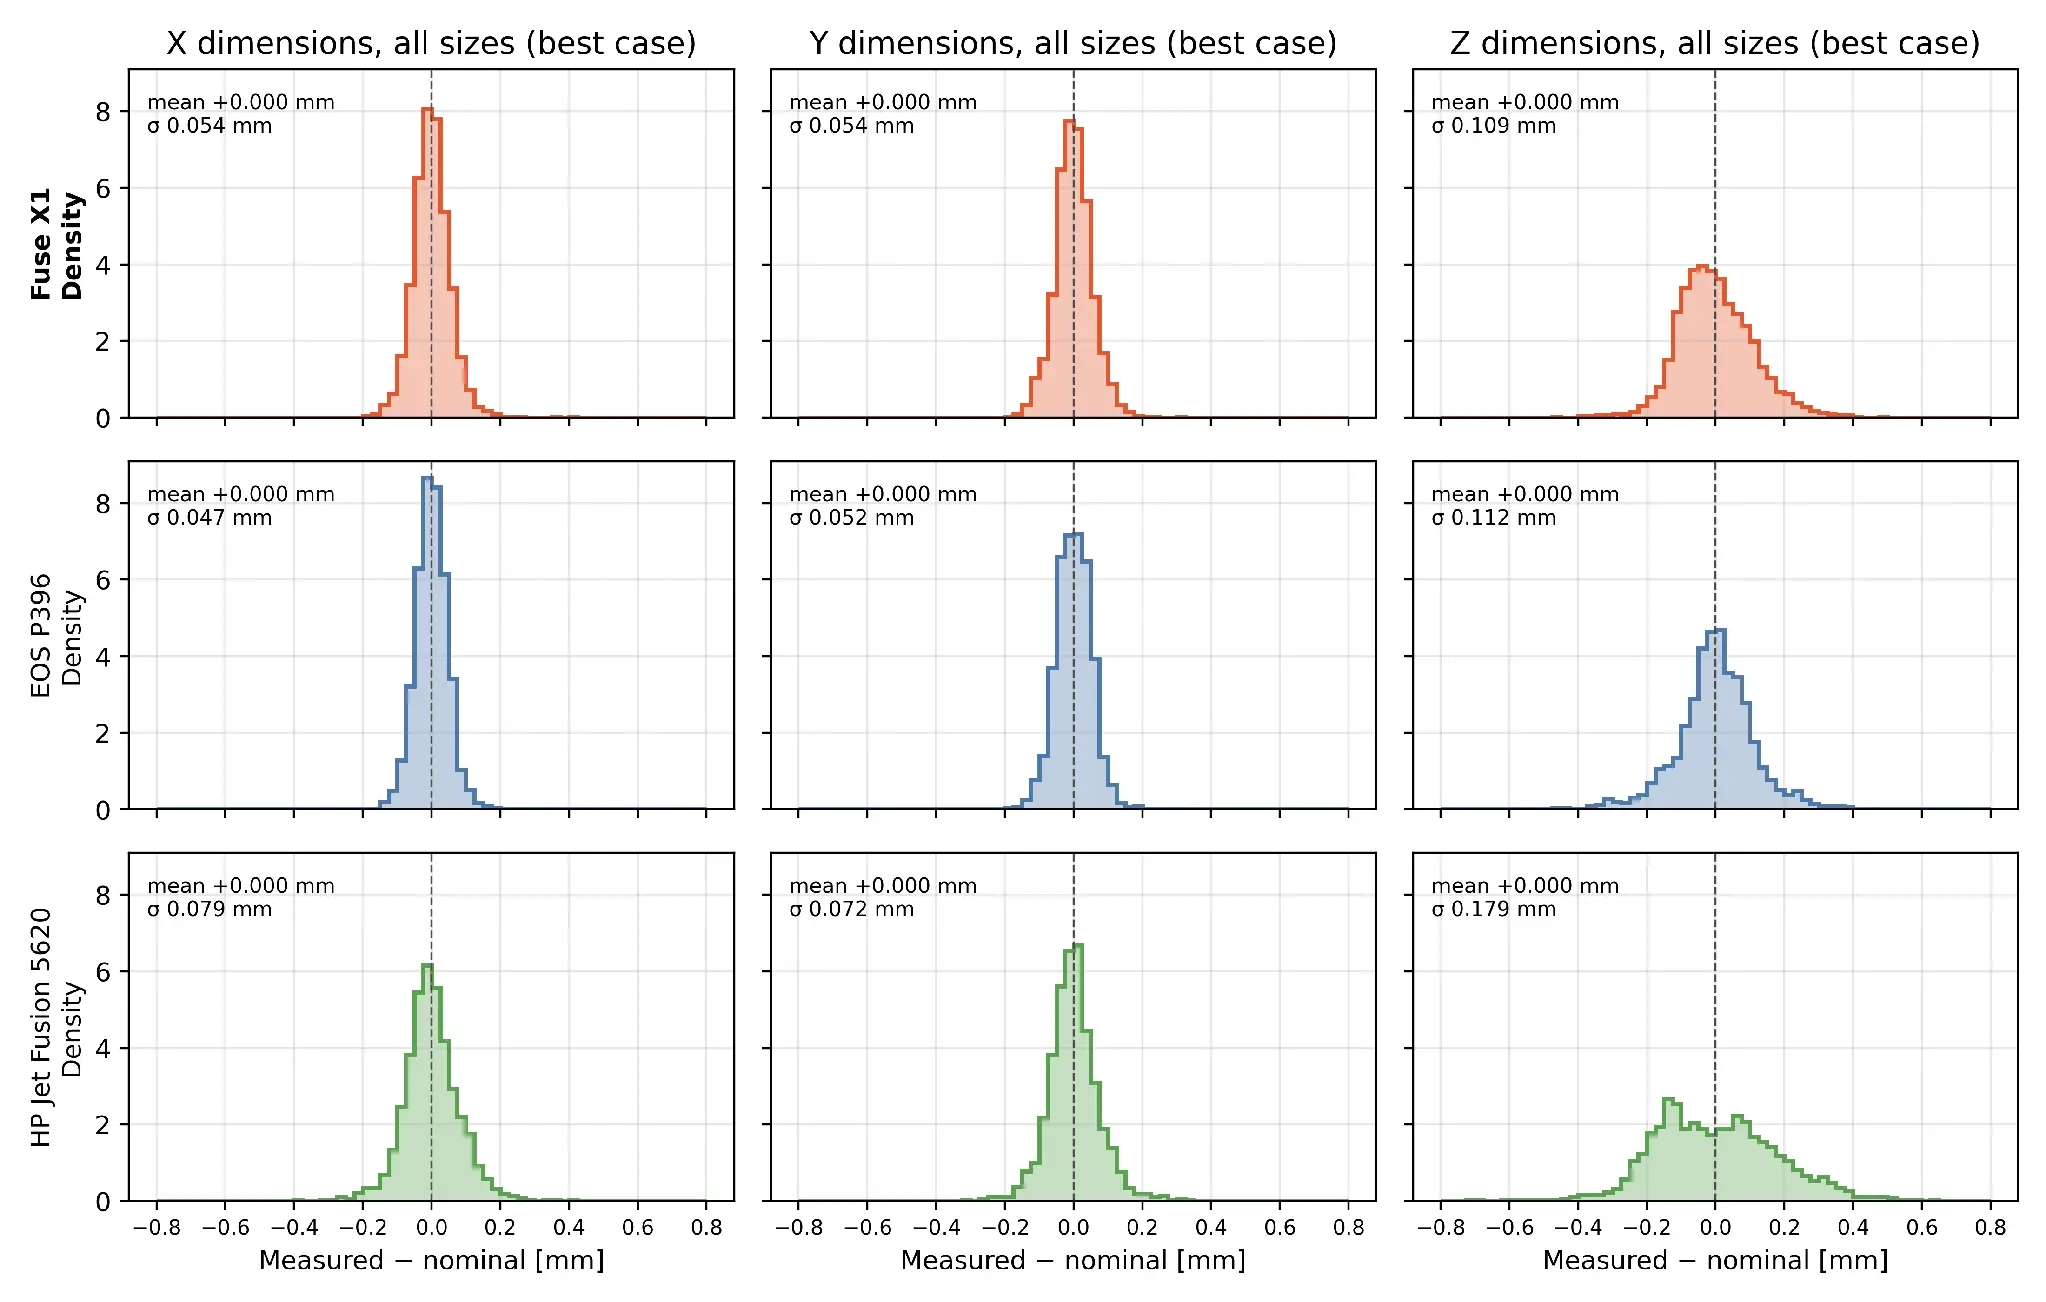
Figure 8. Distribution des écarts entre les valeurs mesurées et les valeurs nominales pour toutes les dimensions, par plateforme, après correction a posteriori du décalage et de l’échelle (meilleur cas).
6. Résultats : taux de pièces conformes en fonction des tolérances
Le Cpk évalue la capabilité du processus pour chaque dimension prise individuellement, mais en production, la question la plus importante est de savoir si toutes les dimensions critiques d’une pièce respectent simultanément les tolérances. Dans cette analyse, une pièce n’est considérée comme conforme que si les 18 dimensions mesurées se situent dans la plage de tolérance spécifiée. Une seule dimension hors tolérance suffit à rendre la pièce non conforme.
Deux plages de tolérance sont évaluées :
-
Tolérance SLS standard : la plus élevée des deux valeurs suivantes : ±0,3 mm ou ±0,5 % de la dimension nominale.
-
Tolérance stricte : la plus élevée des deux valeurs suivantes : ±0,2 mm ou ±0,3 % de la dimension nominale.
|
Plateforme |
Pièces |
±0,3 mm ou ±0,5 % : en sortie d’impression |
±0,3 mm ou ±0,5 % : meilleur cas |
±0,2 mm ou ±0,3 % : en sortie d’impression |
±0,2 mm ou ±0,3 % : meilleur cas |
|---|---|---|---|---|---|
|
Fuse X1 |
467 |
93 % |
96 % |
70 % |
79 % |
|
EOS P 396 |
328 |
30 % |
97 % |
3 % |
72 % |
|
Jet Fusion 5620 de HP |
377 |
44 % |
79 % |
11 % |
38 % |
Tableau 6. Taux de pièces conformes : proportion de pièces dont les 18 dimensions respectent les tolérances, toutes impressions confondues. Meilleur cas : correction a posteriori du décalage et de l’échelle pour chaque impression.
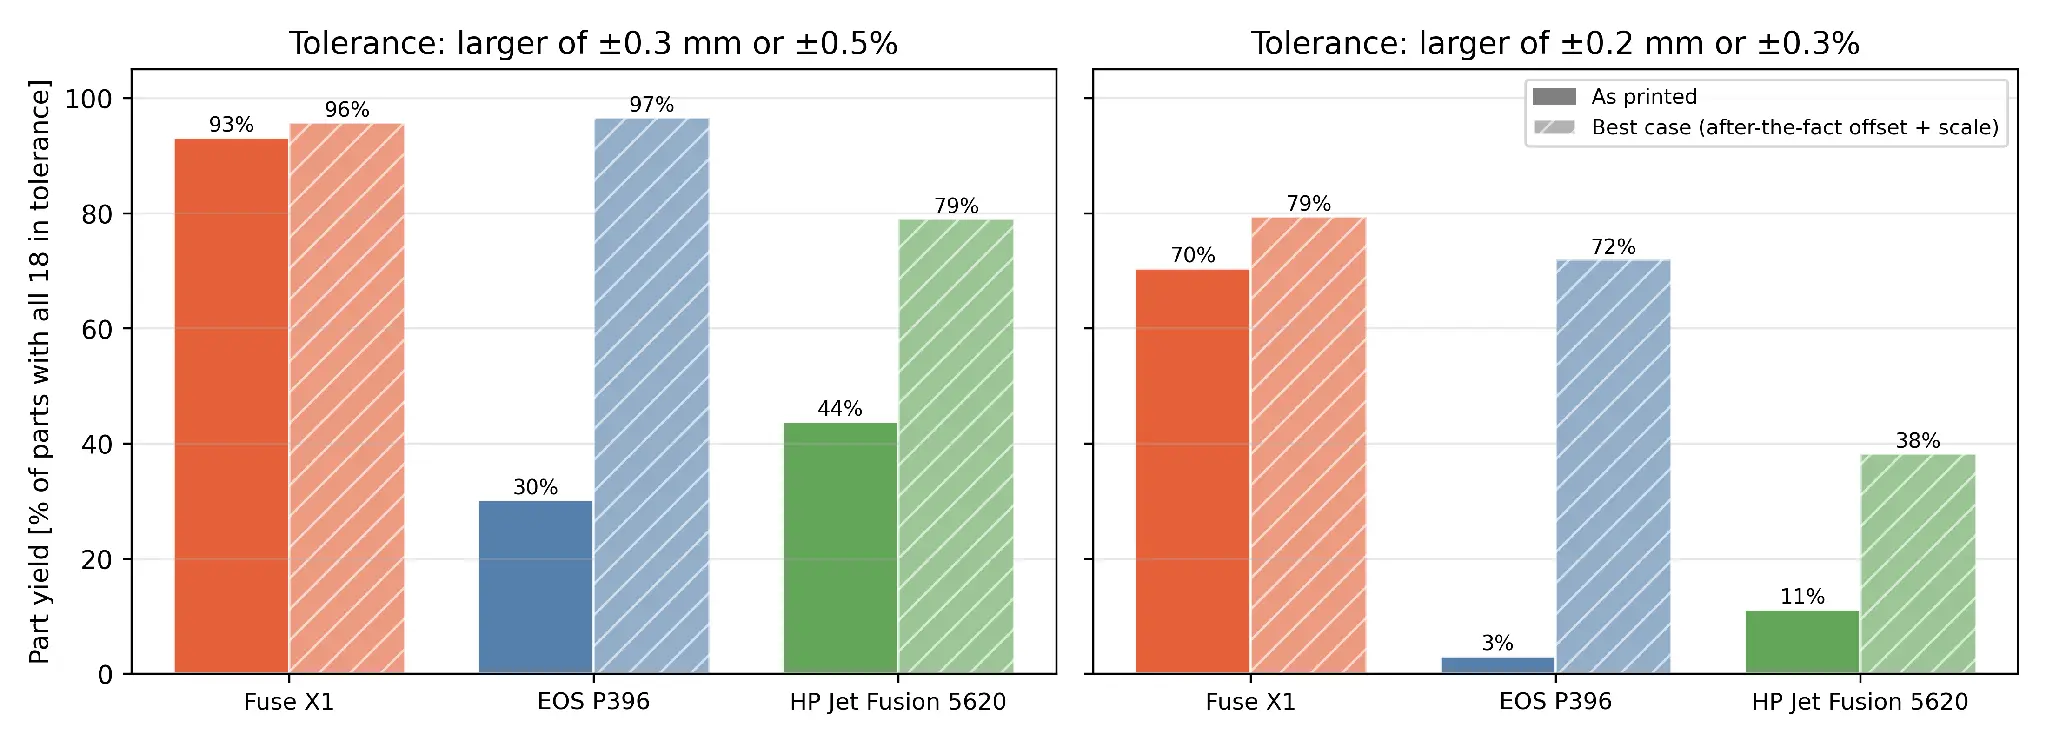
Figure 9. Taux de pièces conformes pour les deux plages de tolérance, en sortie d’impression et dans le meilleur des cas.
Taux de pièces conformes en sortie d’impression
Avec la tolérance standard (±0,3 mm ou ±0,5 %), la Fuse X1 a atteint un taux de pièces conformes de 90 à 100 % sur les impressions contenant au moins 10 cubes témoins. À titre de comparaison, ce taux était de 24 à 36 % pour l’EOS P396 et de 41 à 46 % pour la HP Jet Fusion 5620.
Les causes de non-conformité varient selon les plateformes. Les pièces produites sur l’EOS P396 sont principalement non conformes en raison d’une tendance systématique au surdimensionnement, notamment sur l’axe Z, tandis que celles produites sur la HP Jet Fusion 5620 présentent des défauts dimensionnels sur les axes Z et X/Y.
Taux de pièces conformes après correction dans le meilleur des cas
Après application des corrections de décalage et d’échelle a posteriori, le taux de pièces conformes de l’EOS P396 augmente considérablement, atteignant 97 % avec la tolérance standard et 72 % avec la tolérance stricte. La correction de ce biais dimensionnel systématique élimine la principale cause de non-conformité des pièces.
La Fuse X1 atteint un taux de pièces conformes de 96 % avec la tolérance standard et de 79 % avec la tolérance stricte, conservant ainsi le meilleur taux lorsque les exigences de tolérance sont plus strictes.
La HP Jet Fusion 5620 atteint respectivement 79 % et 38 %, mais reste derrière les deux autres plateformes. Les non-conformités restantes sont principalement dues aux variations dimensionnelles d’une pièce à l’autre, qui ne peuvent pas être éliminées par des corrections de décalage et d’échelle propres à chaque impression.
À retenir
La Fuse X1 offre le taux de pièces conformes le plus élevé en sortie d’impression et conserve les meilleures performances avec des tolérances strictes, même lorsque les plateformes concurrentes bénéficient de corrections d’étalonnage a posteriori correspondant au meilleur cas.
7. Résultats : capabilité dimensionnelle selon les classes de tolérance IT
Le tableau 7 convertit la tolérance nécessaire pour atteindre un Cpk de 1,33 à chaque dimension nominale en la classe de tolérance IT la plus stricte correspondante, selon la norme ISO 286. La figure 10 présente les tolérances requises par rapport aux plages des classes IT, en sortie d’impression (en haut) et dans le meilleur des cas (en bas).
|
Plateforme |
Dimension |
8 mm |
18 mm |
30 mm |
45 mm |
60 mm |
80 mm |
|---|---|---|---|---|---|---|---|
|
Fuse X1 |
XY |
IT14 (IT13) |
IT13 (IT12) |
IT13 (IT12) |
IT13 (IT12) |
IT13 (IT12) |
IT13 (IT12) |
|
Fuse X1 |
Z |
IT14 |
IT14 |
IT14 |
IT14 |
IT14 |
IT14 |
|
EOS P 396 |
XY |
IT14 (IT13) |
IT13 (IT12) |
IT13 (IT12) |
IT12 |
IT12 |
IT12 |
|
EOS P 396 |
Z |
IT15 (IT14) |
IT15 (IT13) |
IT15 (IT13) |
IT15 (IT14) |
IT15 (IT14) |
IT15 |
|
HP Jet Fusion 5620 |
XY |
IT15 (IT14) |
IT15 (IT13) |
IT14 (IT13) |
IT14 (IT13) |
IT14 (IT13) |
IT14 (IT13) |
|
HP Jet Fusion 5620 |
Z |
IT15 |
IT15 |
IT15 |
IT15 |
IT15 |
IT16 (IT15) |
Tableau 7. Classe IT la plus stricte atteinte pour un Cpk de 1,33 à chaque dimension nominale, en sortie d’impression (meilleur cas entre parenthèses lorsqu’il est différent).
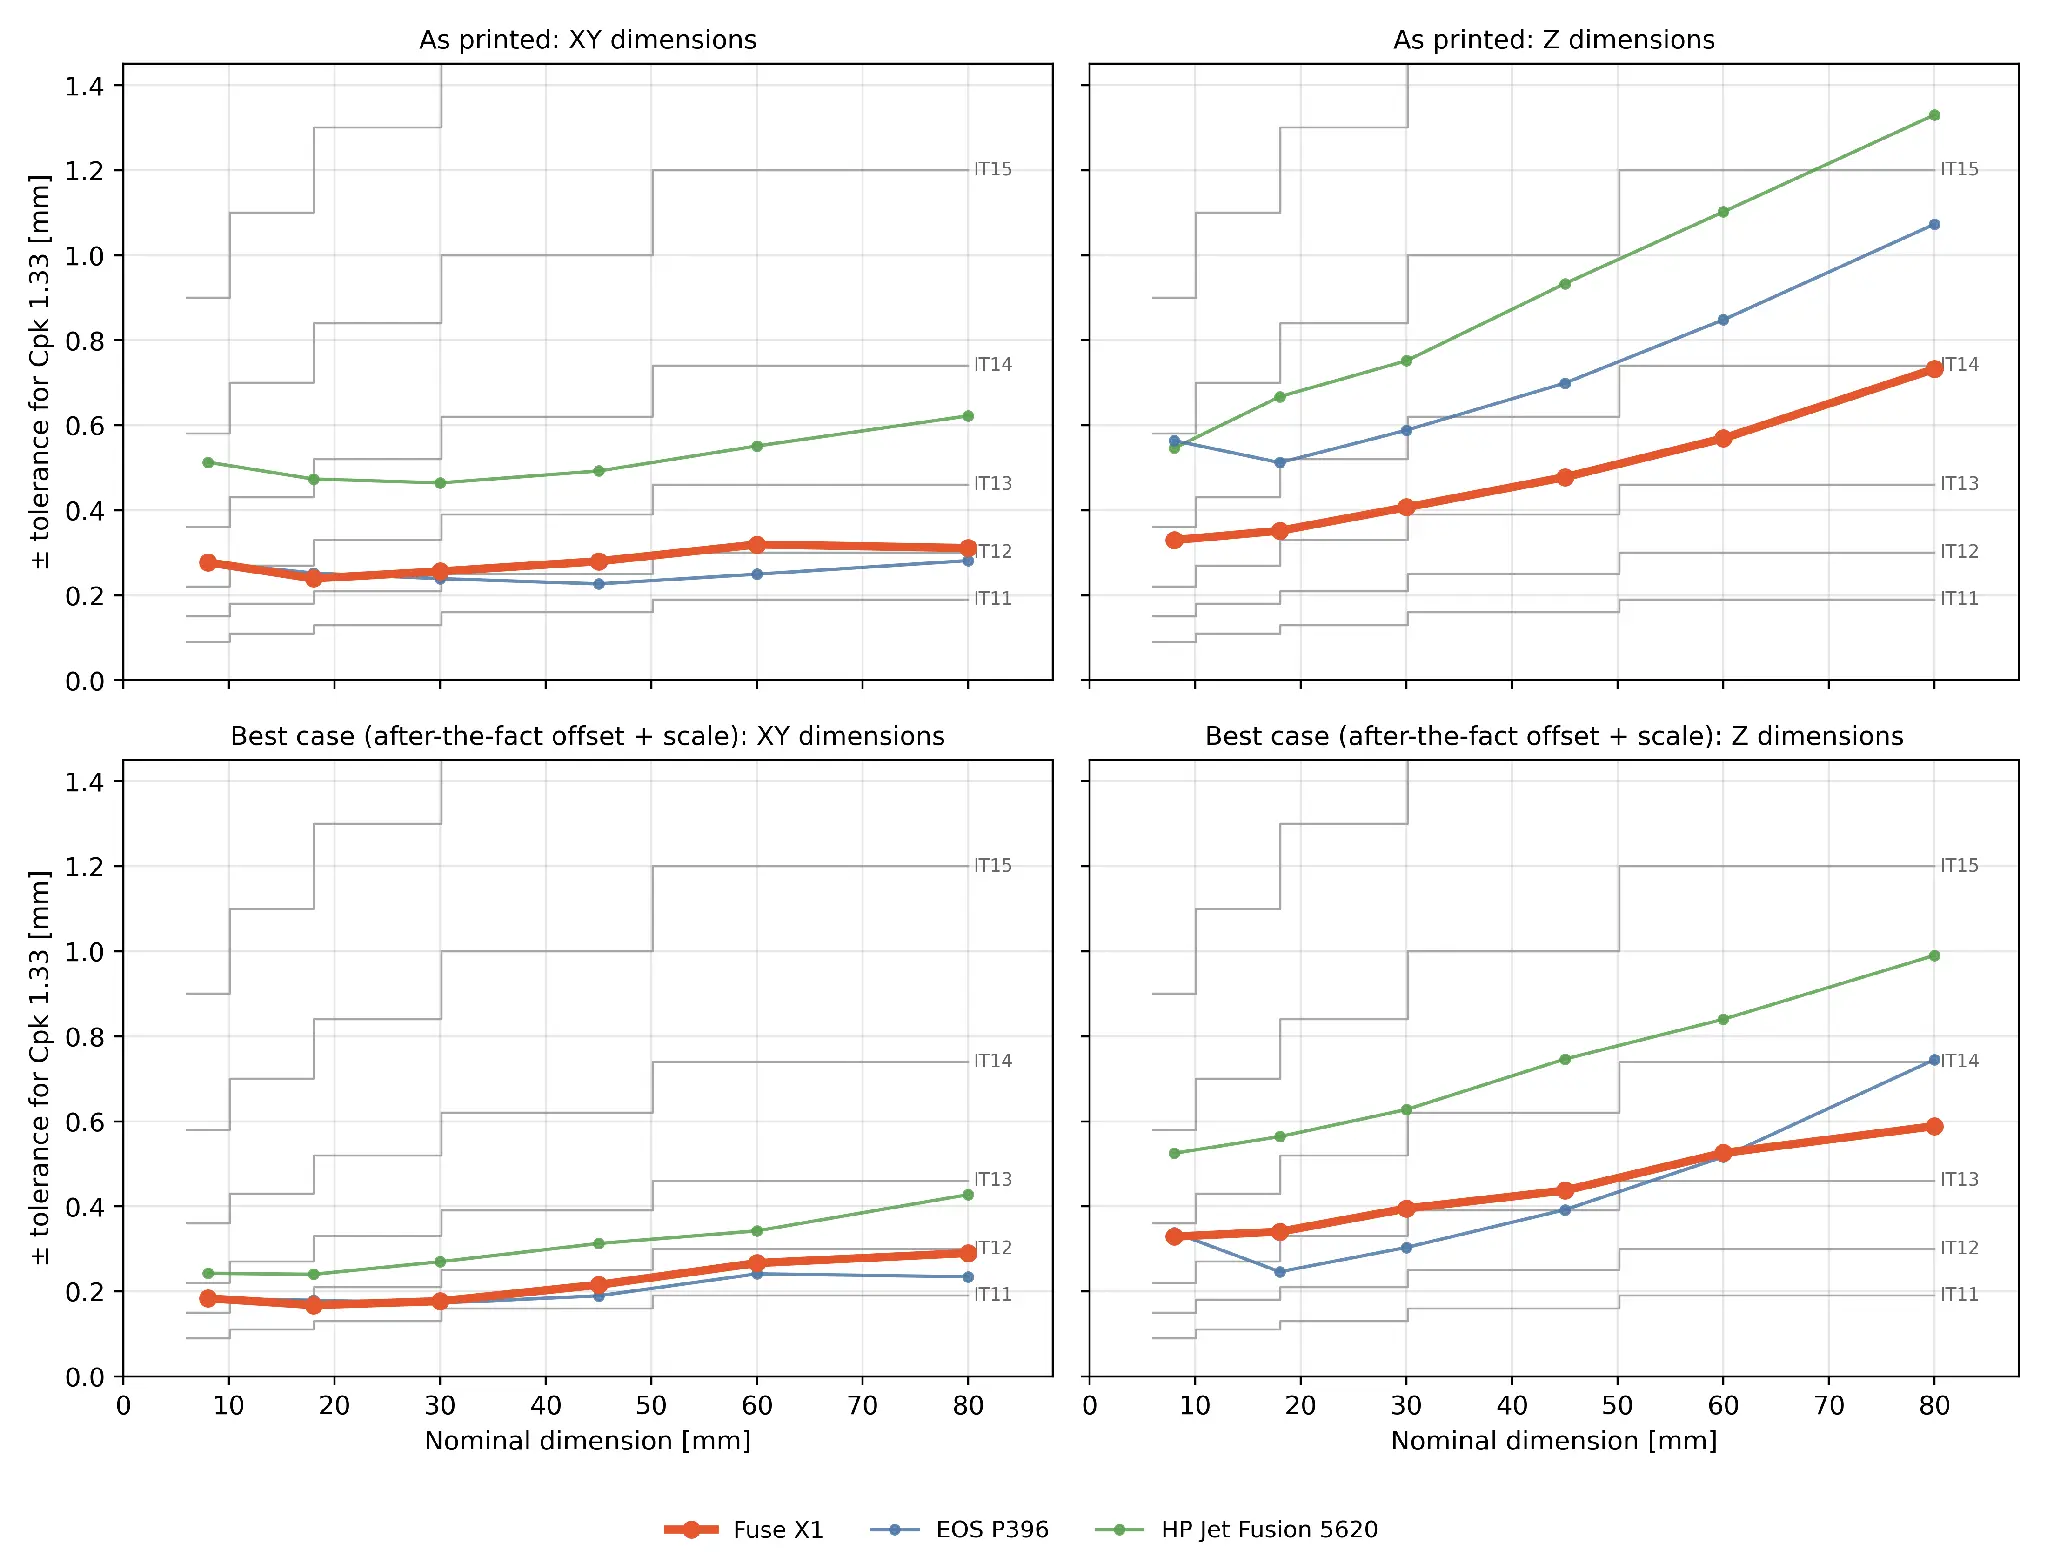
Figure 10. Tolérance ± pour un Cpk de 1,33 en fonction de la dimension nominale, par rapport aux plages des classes de tolérance IT définies par la norme ISO 286. En haut : en sortie d’impression ; en bas : meilleur cas (après correction a posteriori du décalage et de l’échelle). La Fuse X1 est représentée en gras.
Capabilité dimensionnelle en sortie d’impression
La Fuse X1 atteint les classes de tolérance ISO 286 IT13–IT14 sur les axes X/Y et IT14 sur l’axe Z. L’EOS P396 affiche des performances équivalentes ou légèrement supérieures à celles de la Fuse X1 sur les axes X/Y (IT12–IT14), mais nécessite une classe de tolérance moins stricte sur l’axe Z (IT15). La HP Jet Fusion 5620 évaluée dans cette étude atteint les classes IT14–IT15 sur les axes X/Y et IT15–IT16 sur l’axe Z.
Pour la Fuse X1 et l’EOS P396, les éléments de 8 mm sur les axes X/Y se situent dans une classe de tolérance moins stricte que les éléments de plus grande taille. Cela s’explique par le fonctionnement du système de tolérances ISO 286 : les tolérances admissibles diminuent avec la taille des éléments, tandis que certaines composantes de l’erreur mesurée, comme la texture de surface et la résolution des mesures, ne diminuent pas nécessairement dans les mêmes proportions.
Performances après correction dans le meilleur des cas
Après application des corrections de décalage et d’échelle a posteriori, la Fuse X1 atteint les classes IT12–IT13 sur les axes X/Y et IT14 sur l’axe Z. L’EOS P396 atteint les classes IT12–IT13 sur les axes X/Y et IT13–IT15 sur l’axe Z, tandis que la HP Jet Fusion 5620 atteint les classes IT13–IT14 sur les axes X/Y et IT15 sur l’axe Z.
À retenir
La Fuse X1 offre des performances constantes correspondant aux classes IT13–IT14 sur les axes X/Y et IT14 sur l’axe Z dès la sortie de l’imprimante, avec une précision particulièrement élevée sur l’axe Z par rapport aux plateformes concurrentes.
8. Répétabilité de la Fuse X1 : à quoi s'attendre en production
Cette section porte exclusivement sur les performances de la Fuse X1. Avec 14 impressions réalisées sur 4 imprimantes et des positions identiques dans la chambre de fabrication d’une impression à l’autre, l’ensemble de données est suffisamment vaste pour distinguer les sources de variation dimensionnelle et caractériser les performances attendues à trois niveaux : sur une même imprimante, au sein d’un parc d’imprimantes et à la limite de répétabilité. Les ensembles de données des plateformes concurrentes sont trop limités pour permettre une analyse aussi approfondie.
8.1 Origine des variations
Les variations de chaque élément mesuré ont été réparties en quatre catégories :
-
D’une imprimante à l’autre : variations de la dimension moyenne d’un élément entre différentes imprimantes.
-
D’une impression à l’autre : variations de la dimension moyenne d’un élément entre plusieurs impressions successives sur une même imprimante. Cela permet de mesurer la stabilité du système au fil du temps.
-
Au sein d’une même impression, variations reproductibles selon la position : différences entre les pièces d’une même impression qui se reproduisent aux mêmes emplacements dans la chambre de fabrication d’une impression à l’autre. Ces variations dépendent de l’historique thermique de chaque emplacement, notamment de sa hauteur dans la chambre de fabrication et de sa distance par rapport aux parois. Elles sont donc prévisibles.
-
Au sein d’une même impression, variations aléatoires : dispersion résiduelle des dimensions d’une pièce à l’autre, due notamment à la poudre, à la texture de surface et à la répétabilité des mesures.
La contribution de chaque source de variation est calculée pour chaque dimension nominale, puis regroupée sur l’ensemble de la plage de dimensions. La contribution des variations liées à la position est estimée en comparant les variations observées à un même emplacement entre différentes impressions à la variation totale au sein d’une même impression.
|
Axe |
Plage nominale |
Écart-type global [mm] |
D’une imprimante à l’autre |
D’une impression à l’autre |
Au sein d’une même impression : selon la position |
Au sein d’une même impression : variations aléatoires |
|---|---|---|---|---|---|---|
|
X |
0–30 mm |
0,05 |
21 % |
8 % |
43 % |
28 % |
|
X |
30–50 mm |
0,05 |
21 % |
5 % |
36 % |
38 % |
|
X |
50 à 80 mm |
0,07 |
17 % |
7 % |
35 % |
41 % |
|
Y |
0–30 mm |
0,05 |
25 % |
10 % |
41 % |
23 % |
|
Y |
30–50 mm |
0,05 |
15 % |
9 % |
40 % |
36 % |
|
Y |
50–80 mm |
0,07 |
8 % |
7 % |
43 % |
42 |
|
Z |
0–30 mm |
0,08 |
1 % |
4 % |
80 % |
16 % |
|
Z |
30 à 50 mm |
0,11 |
3 % |
6 % |
70 % |
22 % |
|
Z |
50–80 mm |
0,15 |
5 % |
11 % |
56 % |
27 % |
Tableau 8. Sources de variation dimensionnelle de la Fuse X1 (proportion de la variance).
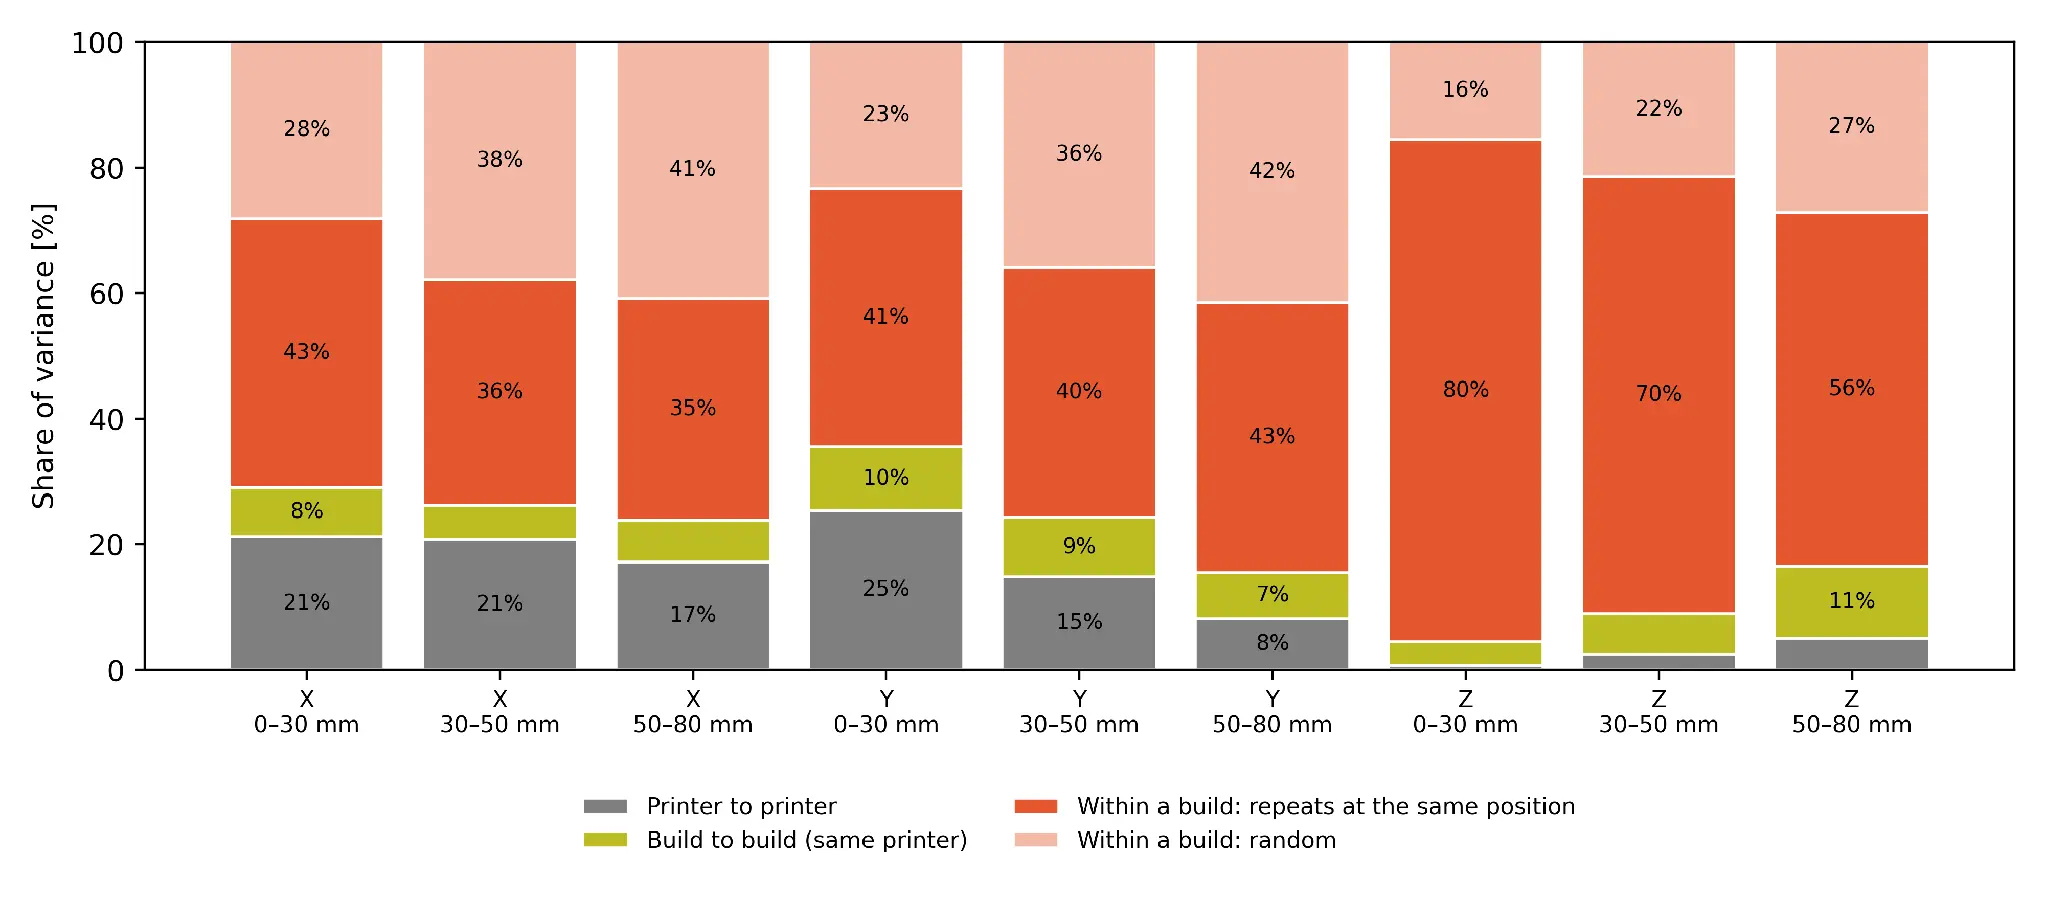
Figure 11. Proportion de la variance de la Fuse X1 selon sa source, pour chaque axe et chaque plage de dimensions nominales.
La plupart des variations se produisent au sein d’une même impression. Sur l’axe Z, 56 à 80 % de la variance se reproduit aux mêmes positions dans la chambre de fabrication, contre 35 à 43 % sur les axes X/Y. Les différences entre imprimantes représentent 8 à 25 % de la variance sur les axes X/Y et 5 % ou moins sur l’axe Z, tandis que les différences entre impressions réalisées sur une même imprimante représentent 4 à 11 %.
8.2 Conséquences pour les utilisateurs de la Fuse X1
Le tableau 9 et la figure 12 montrent comment ces sources de variation se traduisent par les tolérances nécessaires pour atteindre un Cpk de 1,33 auxquelles les utilisateurs de la Fuse X1 peuvent s’attendre dans quatre situations.
|
Axe |
Plage nominale |
Parc d’imprimantes, en sortie d’impression |
Une seule imprimante, en sortie d’impression |
Une seule imprimante, avec un étalonnage unique du facteur d’échelle |
Même position, impressions successives |
|---|---|---|---|---|---|
|
XY |
0-30 mm |
0,26 |
±0,17–0,30 |
±0,17–0,28 |
0,12 |
|
XY |
30–50 mm |
± 0,27 |
±0,21–0,28 |
±0,19–0,24 |
0,13 |
|
XY |
50 à 80 mm |
0,33 |
±0,27–0,35 |
±0,27–0,33 |
0,19 |
|
Z |
0–30 mm |
0,34 |
±0,32–0,37 |
±0,32–0,37 |
0,13 |
|
Z |
30–50 mm |
± 0,44 |
±0,41–0,50 |
±0,38–0,51 |
0,21 |
| Z | 50–80 mm |
0,67 |
±0,61–0,69 |
±0,57–0,59 |
±0,33 |
Tableau 9. Tolérance ± [mm] pour un Cpk de 1,33 qu'un utilisateur de Fuse X1 peut attendre. Les valeurs pour une seule imprimante indiquent la plage observée sur les trois imprimantes pour lesquelles au moins 50 cubes ont été mesurés.
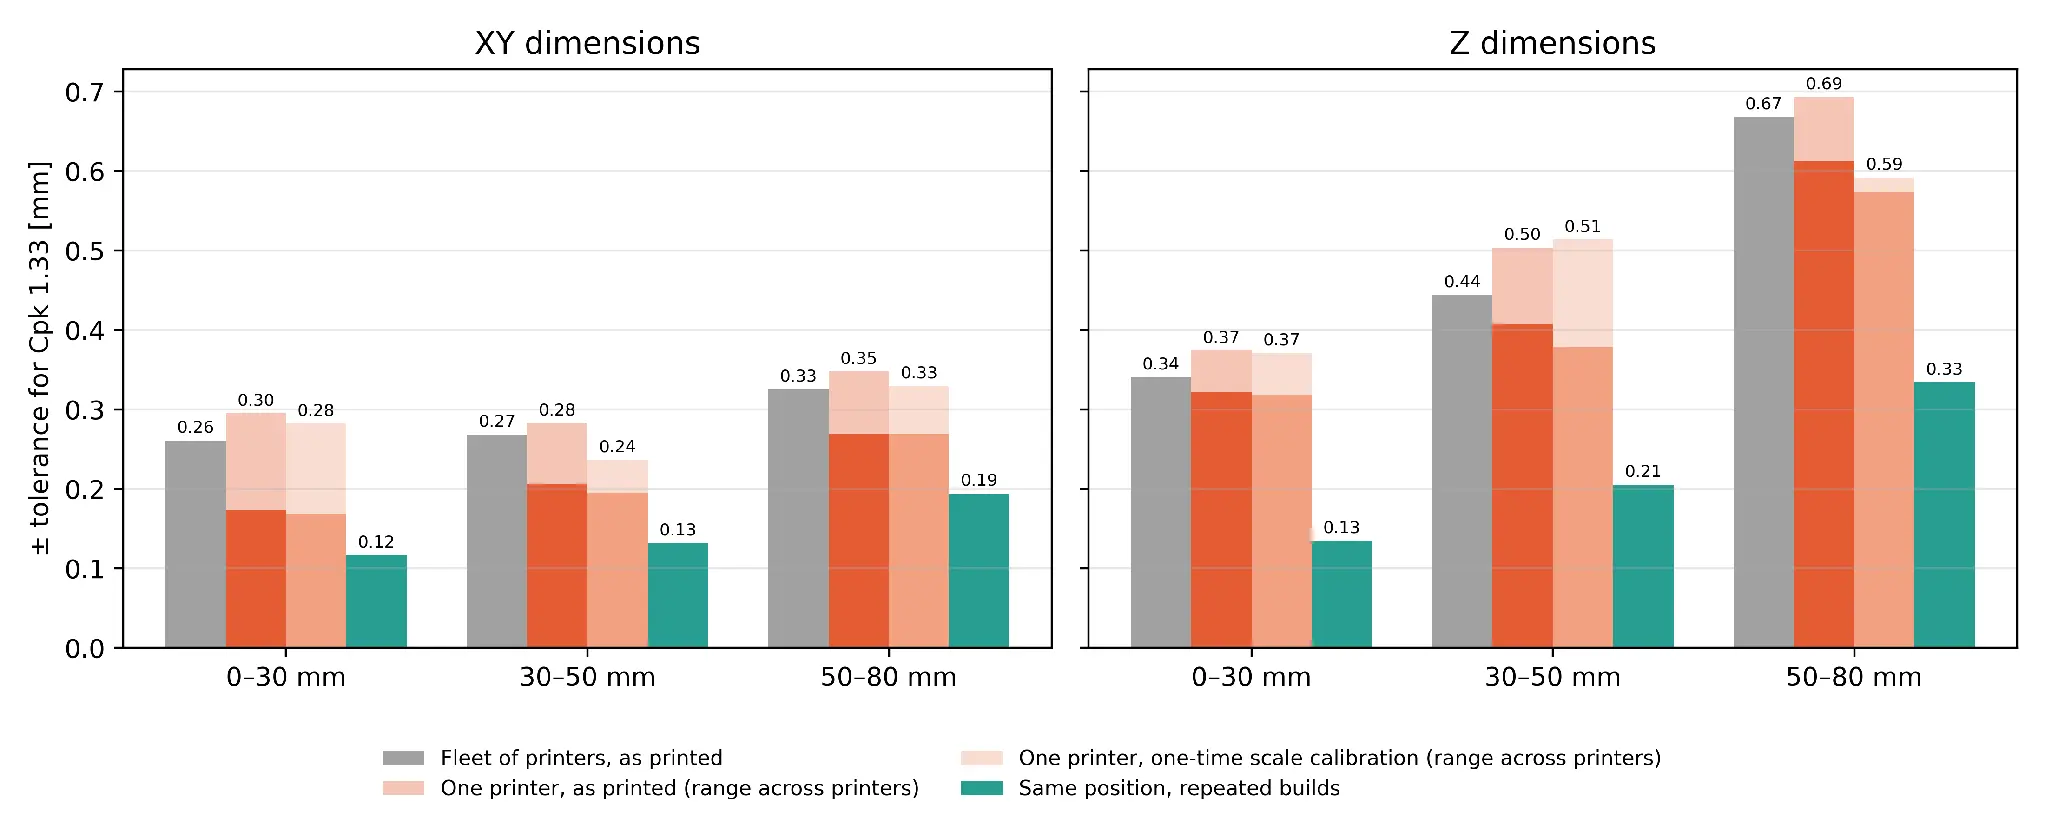
Figure 12. Tolérances pour un Cpk de 1,33 auxquelles les utilisateurs de la Fuse X1 peuvent s’attendre. Les barres claires indiquent la plage de variation entre les imprimantes.
-
Utilisation d'une seule imprimante : une imprimante Fuse X1 nécessite une tolérance de ±0,17 à ±0,35 mm sur les axes X/Y et de ±0,32 à ±0,69 mm sur l’axe Z pour atteindre un Cpk de 1,33, selon l’imprimante et la taille des éléments.
-
Utilisation d’un parc d’imprimantes : les quatre imprimantes ont été utilisées telles qu’elles ont été livrées par l’usine, sans aucun ajustement dimensionnel, et ont affiché des performances comparables. Quelle que soit la taille des éléments, la tolérance nécessaire pour l’ensemble du parc se situait dans la plage des tolérances requises pour les imprimantes prises individuellement. Les différences moyennes de mise à l’échelle entre les imprimantes ne dépassaient pas environ 0,12 %, soit approximativement 0,10 mm pour un élément de 80 mm. Un étalonnage unique du facteur d’échelle de chaque imprimante, à l’aide du paramètre de mise à l’échelle intégré, permet d’éliminer la majeure partie de ces différences et d’améliorer légèrement la capabilité dimensionnelle. Pour une seule imprimante ainsi étalonnée, la tolérance nécessaire se réduit à ±0,17 à ±0,33 mm sur les axes X/Y et à ±0,32 à ±0,59 mm sur l’axe Z.
-
Stabilité d’une impression à l’autre : sur une même imprimante, la dimension moyenne d’un élément donné ne variait que de 0,02 à 0,07 mm (un écart-type) d’une impression à l’autre, même avec des dispositions de pièces différentes. Cela démontre une excellente stabilité dimensionnelle entre les impressions successives et dans les configurations de production habituelles.
-
Limite : même position sur plusieurs impressions successives. Les pièces imprimées au même emplacement dans la chambre de fabrication, d’une impression à l’autre sur une même imprimante, présentaient un écart-type de seulement 0,03 à 0,08 mm. Lorsque les petits décalages de position répétables sont compensés, la tolérance Cpk 1,33 requise tombe à ±0,12-0,19 mm en X/Y et ±0,13-0,33 mm en Z, soit environ la moitié de la tolérance requise pour une flotte non calibrée. Les utilisateurs produisant régulièrement les mêmes pièces en grande série peuvent se rapprocher de ce niveau de performance en conservant une disposition des pièces fixe dans la chambre de fabrication et en appliquant des ajustements aux modèles propres à chaque position, à partir d’une première impression.
Notes sur la méthodologie
L’étalonnage unique repose sur un facteur d’échelle par imprimante et par axe, ajusté aux données de l’étude et appliqué à toutes les impressions réalisées sur l’imprimante concernée.
L’analyse de la répétabilité à position identique repose sur 115 emplacements dans les chambres de fabrication, réutilisés lors de plusieurs impressions sur trois imprimantes.
9. Résumé des résultats
La Fuse X1 offre une précision inégalée sur l’axe Z et le taux de pièces conformes le plus élevé en sortie d’impression, avec des performances constantes d’une imprimante à l’autre et un potentiel d’amélioration considérable pour la production en grande série.
-
Précision sur les axes X/Y : la Fuse X1 nécessite une tolérance de ±0,26 à ±0,33 mm pour atteindre un Cpk de 1,33 sur des éléments de 8 à 80 mm. Ces performances sont comparables à celles de l’EOS P396 (±0,24 à ±0,30 mm) et aux valeurs publiées par HP pour son profil dimensionnel général (±0,25 à ±0,37 mm). La tolérance nécessaire est également environ deux fois plus faible que celle mesurée pour la HP Jet Fusion 5620 dans cette étude (±0,48 à ±0,60 mm).
-
Précision sur l'axe Z : la Fuse X1 nécessite une tolérance de ±0,34 à ±0,67 mm pour atteindre un Cpk de 1,33, contre ±0,55 à ±0,97 mm pour l’EOS P396 et ±0,62 à ±1,22 mm pour la HP Jet Fusion 5620. Parmi les trois imprimantes testées, la Fuse X1 affiche la meilleure précision sur l’axe Z dans toutes les plages de dimensions évaluées.
-
Taux de pièces conformes : lorsque les 18 dimensions mesurées doivent respecter simultanément les tolérances, 93 % des pièces produites sur la Fuse X1 sont conformes à la tolérance standard (±0,3 mm ou ±0,5 %), contre 30 % pour l’EOS P396 et 44 % pour la HP Jet Fusion 5620. Avec la tolérance plus stricte (±0,2 mm ou ±0,3 %), la Fuse X1 atteint un taux de pièces conformes de 70 %, contre respectivement 3 % et 11 %.
-
Taux de pièces conformes après correction dans le meilleur des cas : après application de corrections de décalage et d’échelle a posteriori ajustées aux mesures propres à chaque impression, la Fuse X1 atteint des taux de pièces conformes de 96 % et 79 % avec les tolérances standard et stricte, respectivement. L’EOS P396 atteint respectivement 97 % et 72 %, tandis que la HP Jet Fusion 5620 atteint 79 % et 38 %. La Fuse X1 conserve le taux de pièces conformes le plus élevé avec la tolérance la plus stricte.
-
Classes de tolérance ISO : pour un Cpk de 1,33, la Fuse X1 atteint les classes IT13–IT14 sur les axes X/Y et IT14 sur l’axe Z. L’EOS P396 atteint les classes IT12–IT14 sur les axes X/Y et IT15 sur l’axe Z, tandis que la HP Jet Fusion 5620 atteint les classes IT14–IT15 sur les axes X/Y et IT15–IT16 sur l’axe Z.
-
Répétabilité de la Fuse X1 : lorsque des pièces sont imprimées à plusieurs reprises au même emplacement dans la chambre de fabrication d’une même Fuse X1, la compensation du décalage propre à cette position permet d’atteindre un Cpk de 1,33 avec des tolérances de ±0,12 à ±0,19 mm sur les axes X/Y et de ±0,13 à ±0,33 mm sur l’axe Z (section 8). Ces résultats démontrent qu’il est possible d’atteindre des tolérances nettement plus strictes dans des conditions de production contrôlées à grande échelle.
|
Plateforme |
Impressions / Pièces totales |
Tolérance pour un Cpk de 1,33 XY [ mm] |
Tolérance pour un Cpk de 1,33 Z [mm] |
Taux de pièces conformes, ±0,3 mm ou ±0,5 % |
Taux de pièces conformes, ±0,2 mm ou ±0,3 % |
Classe de tolérance IT sur les axes XY / Z (Cpk de 1,33) |
|---|---|---|---|---|---|---|
|
Fuse X1 |
14 / 467 |
0,26–0,33 |
0,34–0,67 |
93 % (96 %) |
70 % (79 %) |
IT13–IT14 / IT14 |
|
EOS P396 |
2 / 328 |
0,24–0,30 |
0,55–0,97 |
30 % (97 %) |
3 % (72 %) |
IT12–IT14 / IT15 |
|
HP Jet Fusion 5620 |
3 / 377 |
0,48–0,60 |
0,62–1,22 |
44 % (79 %) |
11 % (38 %) |
IT14–IT15 / IT15–IT16 |
Tableau 10. Résumé des résultats en sortie d’impression. Les taux de pièces conformes indiqués entre parenthèses correspondent au meilleur cas : chaque impression fait l’objet de corrections de décalage et d’échelle sur les axes X/Y/Z, calculées et appliquées a posteriori à partir de ses propres résultats (section 4.4). Les tolérances couvrent les plages de dimensions nominales de 0 à 30 mm, de 30 à 50 mm et de 50 à 80 mm.
10. Conclusion et recommandations de conception
La Fuse X1 offre une capabilité dimensionnelle sur les axes X/Y comparable à celle de l’EOS P396 et aux performances publiées par HP pour sa technologie Multi Jet Fusion, ainsi que la meilleure capabilité sur l’axe Z parmi les trois plateformes testées. En sortie d’impression, 93 % des cubes témoins imprimés sur la Fuse X1 respectaient, pour chacune des 18 dimensions mesurées, la plus élevée des deux tolérances suivantes : ±0,3 mm ou ±0,5 %, contre 30 % pour l’EOS P396 et 44 % pour la HP Jet Fusion 5620. Même après application de corrections a posteriori à chaque impression, impossibles à déterminer avant l’impression, la Fuse X1 conserve des performances comparables à celles de l’EOS P396 et supérieures à celles de la HP Jet Fusion 5620. La Fuse X1 atteint ces performances sur quatre imprimantes utilisées telles qu’elles ont été livrées par l’usine, avec différentes dispositions des pièces dans la chambre de fabrication. Les pièces imprimées au même emplacement présentent également une excellente répétabilité d’une impression à l’autre.
Quelques recommandations pratiques pour concevoir et ajuster les pièces imprimées sur la Fuse X1 :
-
Prévoyez une tolérance de ±0,3 mm sur les axes X/Y pour les éléments mesurant jusqu’à 50 mm et de ±0,35 mm pour ceux mesurant de 50 à 80 mm. Sur l’ensemble du parc d’imprimantes testé, la Fuse X1 respecte ces tolérances avec un Cpk de 1,33, sans ajustement du facteur d’échelle propre à chaque pièce.
-
Prévoyez des tolérances plus larges pour les éléments de grande hauteur sur l’axe Z, car les erreurs dimensionnelles augmentent avec la hauteur des éléments et leur position dans la chambre de fabrication.
-
Lorsque plusieurs imprimantes sont utilisées, un étalonnage unique du facteur d’échelle de chaque imprimante, à l’aide du paramètre de mise à l’échelle intégré, permet d’harmoniser les performances du parc. Pour un contrôle encore plus précis, l'éditeur de paramètres d'impression peut être utilisé pour régler les décalages.
-
Pour la production en grande série d’une même pièce, conservez une disposition fixe des pièces dans la chambre de fabrication et appliquez à chaque modèle une correction adaptée à sa position, à partir d’une première impression, afin d’atteindre des tolérances proches de ±0,12 à ±0,19 mm sur les axes X/Y.
Pour découvrir toutes les dimensions importantes et les recommandations à prendre en compte lors de la conception de pièces destinées aux imprimantes de la série Fuse, consultez notre guide de conception de la série Fuse.
Vous souhaitez découvrir la qualité du SLS par vous-même ?Demandez un échantillon ou contactez notre équipe commerciale pour obtenir un échantillon personnalisé imprimé sur la Fuse X1.Vous avez d'autres questions ? Nous sommes là pour vous aider.