
Impression 3D de modèles anatomiques souples avec BioMed Flex 80A Resin et BioMed Elastic 50A Resin
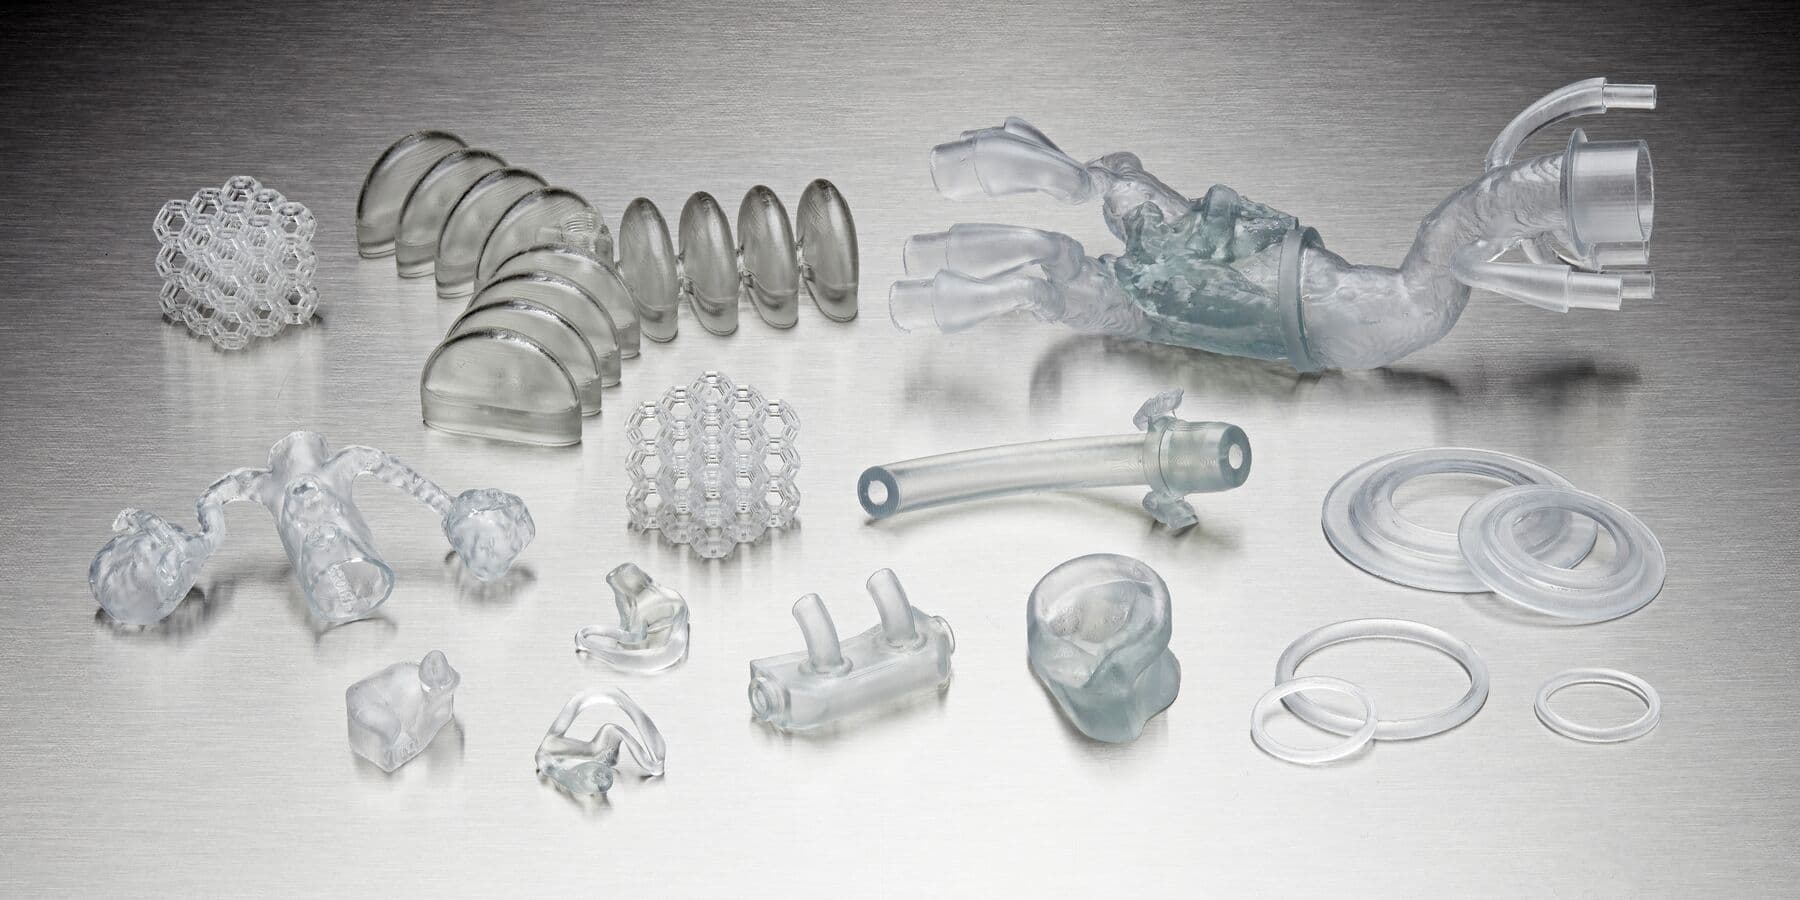
BioMed Flex 80A Resin et BioMed Elastic 50A Resin sont deux nouveaux matériaux élastomères parfaitement adaptés à l'impression 3D directe de modèles anatomiques souples. La fabrication en interne de modèles anatomiques avec des matériaux souples s'est avérée extrêmement précieuse pour la planification des opérations, l'enseignement de la médecine et l'obtention du consentement des patients. Ce guide d'application complet présente les options de matériaux élastomères pour l'impression 3D stéréolithographique (SLA) et l'ensemble du processus de fabrication interne pour les modèles anatomiques souples. L'utilisation de ces modèles permet non seulement d'améliorer les résultats pour les patients, mais aussi de mieux les informer en leur montrant les différentes possibilités de traitement.
Impression 3D de modèles anatomiques souples avec BioMed Flex 80A Resin et BioMed Elastic 50A Resin
BioMed Flex 80A Resin et BioMed Elastic 50A Resin sont deux nouveaux matériaux élastomères parfaitement adaptés à l'impression 3D directe de modèles anatomiques souples. La fabrication en interne de modèles anatomiques avec des matériaux souples s'est avérée extrêmement précieuse pour la planification des opérations, l'enseignement de la médecine et l'obtention du consentement des patients. Ce guide d'application complet présente les options de matériaux élastomères pour l'impression 3D stéréolithographique (SLA) et l'ensemble du processus de fabrication interne pour les modèles anatomiques souples. L'utilisation de ces modèles permet non seulement d'améliorer les résultats pour les patients, mais aussi de mieux les informer en leur montrant les différentes possibilités de traitement.
Introduction
Jusqu’à présent, les professionnels de la santé souhaitant créer des modèles anatomiques en matériaux souples devaient composer avec des procédés complexes de moulage en silicone : des méthodes exigeant une main-d’œuvre importante, offrant une liberté géométrique limitée, produisant des résultats souvent incohérents et impliquant un investissement considérable en temps et en coûts. Ils pouvaient également recourir à des sous-traitants coûteux ou à des modèles rigides.
C'est là que BioMed Flex 80A Resin et BioMed Elastic 50A Resin font toute la différence : elles offrent aux professionnels de la santé la possibilité de combiner les avantages des matériaux élastomères et biocompatibles conventionnels avec l'utilisation intuitive et les flux de travail efficaces des imprimantes 3D SLA Formlabs.
Les modèles anatomiques souples offrent une valeur ajoutée considérable tant aux prestataires de soins qu'aux patients. Plus les cas sont complexes et les interventions médicales spécifiques, plus les modèles anatomiques aident les prestataires de soins de santé à identifier les pathologies, à planifier les interventions, à comprendre les relations spatiales tridimensionnelles des anatomies, à ajuster les instruments médicaux et à s'entraîner aux interventions avant même que les personnes traitées n'entrent dans la salle d'opération. Les modèles en matériaux souples, en particulier, constituent un avantage majeur pour la formation chirurgicale, car ils permettent aux internes, aux stagiaires et aux étudiants d'inciser directement dans un matériau semblable à du tissu. Comme BioMed Flex 80A Resin et BioMed Elastic 50A Resin sont biocompatibles et stérilisables, les modèles peuvent aussi être amenés directement dans la salle d'opération pour servir de référence anatomique ou de référence de taille pendant une intervention.
L'utilisation de modèles anatomiques souples présente également des avantages pour les patients. Non seulement les résultats pour le patient sont meilleurs lorsque le médecin a la possibilité de planifier à l'aide d'un modèle sur mesure, mais le consentement du patient est amélioré lorsqu'un modèle anatomique est utilisé pour l'informer de la solution qui lui est proposée.
Ce guide d'application présente les options de matériaux élastomères SLA pour l'impression directe de modèles anatomiques souples, ainsi que toutes les étapes associées à la fabrication en interne.
Réserver une consultation
Contactez nos experts en impression 3D pour une consultation individuelle afin de trouver la bonne solution pour votre entreprise, recevoir une analyse du retour sur investissement, des essais d’impression, et plus encore.
Expériences d'utilisateurs
DR. PRASHANTH RAVI, UNIVERSITÉ DE CINCINNATI
Le Dr Prashanth Ravi, professeur assistant au département de radiologie de l’université de Cincinnati, utilise depuis des années la gamme de résines biocompatibles de Formlabs. En ce qui concerne les nouvelles applications rendues possibles par BioMed Flex 80A Resin, le Dr Ravi déclare : « BioMed Flex 80A Resin est formidable, car elle est flexible et possède toutes les propriétés de biocompatibilité nécessaires pour produire différentes indications cliniques. Elle nous donne beaucoup plus de possibilités pour aider les chirurgiens sur le terrain. »
Le Dr Ravi a trouvé l'application parfaite pour le nouveau matériau : un modèle anatomique utilisé directement dans la salle d'opération pour déterminer la taille des dispositifs. Selon lui, « un cas d'application très clair est la détermination de la taille des dispositifs lors de la planification des interventions de fermeture de l'oreillette gauche pour le traitement de la fibrillation auriculaire. Si le cardiologue souhaite prendre le modèle anatomique imprimé en 3D et stérilisé dans la salle d'opération pour dimensionner le dispositif et communiquer avec l'équipe chirurgicale avant l'intervention, BioMed Elastic 50A Resin est le matériau rêvé. »
ALLISON NEUWIRTH, NORTHWELL HEALTH
Chez Northwell Health, l'un des principaux fournisseurs de soins de santé de pointe, l'impression 3D est déjà devenue un élément fondamental du flux de travail. Avant le lancement de ces deux nouveaux matériaux, Allison Neuwirth, chef de projet chez Northwell Health, a dû passer par un processus de moulage en silicone complexe comprenant de nombreuses étapes afin de fabriquer des dispositifs médicaux biocompatibles et personnalisés. Elle déclare que « ce matériau est parfait pour produire des pièces personnalisées malléables qui entrent en contact avec le patient. Désormais, nous ne devons plus mouler des prototypes en silicone, ce qui demandait beaucoup de travail et entraînait du gaspillage. »
GREG GAGNON, BAYSTATE HEALTH
Chez Baystate Health, Greg Gagnon, expert en impression 3D, est chargé de préparer des dispositifs de bolus imprimés en 3D et d'autres instruments médicaux pour l'équipe médicale. Ce n'est que depuis le lancement de BioMed Elastic 50A Resin qu'il est en mesure de tirer profit de l'impression 3D directe de matériaux élastomères. Il a « beaucoup apprécié le matériau. Sa densité électronique relative est presque identique à celle de l'eau (1,0 g/cm3), ce qui le rend parfait pour imprimer des dispositifs de bolus. [Nous] avons déjà terminé certaines conceptions pour commencer les essais et étendre son utilisation au domaine chirurgical. »
BRIAN POWELL, CONSULTANT EN DISPOSITIFS MÉDICAUX
Brian Powell est consultant en dispositifs médicaux en Pennsylvanie. Il nous a parlé de son expérience avec les nouveaux matériaux : « BioMed Flex 80A Resin de Formlabs est un complément robuste et durable à la gamme de matériaux de l'entreprise. Elle allie une grande précision qui permet de reproduire de petits détails à une dureté Shore élevée, tout en étant biocompatible. Même en tenant compte de l'étape supplémentaire de post-polymérisation par ultraviolets qui nécessite d'immerger la pièce dans l'eau, j'ai trouvé que ce matériau répondait parfaitement à mes besoins en matière de précision et de facilité générale de post-traitement. Ce produit vient compléter la gamme de matériaux BioMed de Formlabs, qui offre une foule d'options pour créer des composants biocompatibles flexibles. Cela valait la peine d'attendre son lancement, de même que celui de BioMed Elastic 50A Resin. »
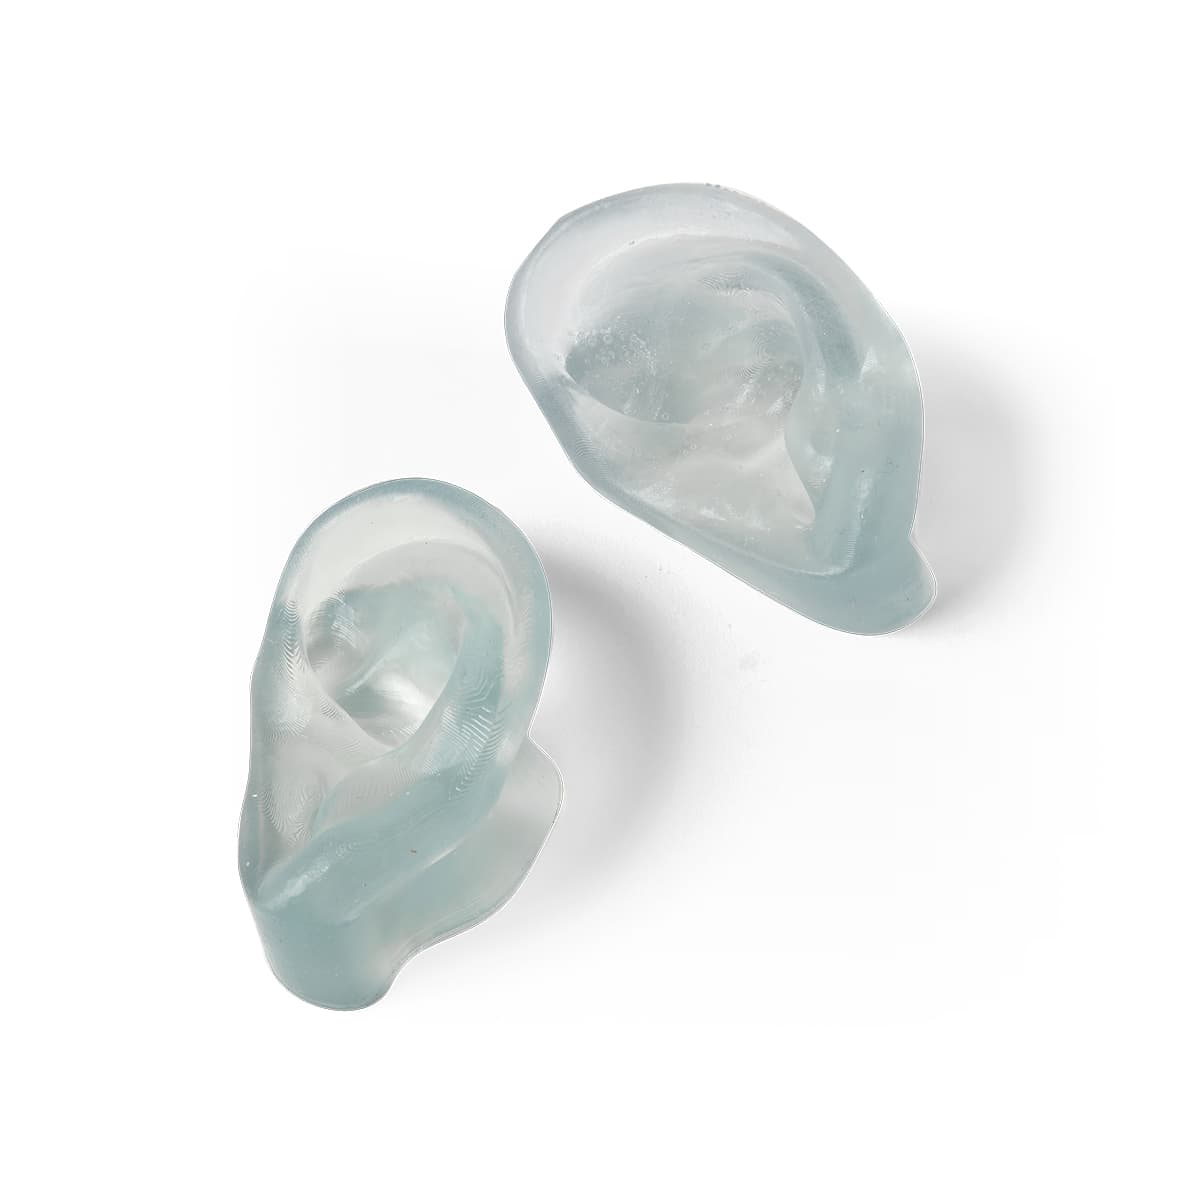
Modèles anatomiques d'oreilles imprimés avec BioMed Flex 80A Resin.
BioMed Flex 80A Resin vs BioMed Elastic 50A Resin
BioMed Flex 80A Resin et BioMed Elastic 50A Resin sont similaires, en ce sens qu'il s'agit d'élastomères transparents et biocompatibles. Cependant, les différences de propriétés mécaniques font que l'un est souvent préféré à l'autre pour certaines applications. Pour la création de modèles anatomiques, les deux matériaux peuvent être utilisés : tout dépend des propriétés mécaniques de l'anatomie à simuler et de la force à laquelle le modèle doit résister.
BioMed Elastic 50A Resin est plus souple et correspond à peu près à la dureté d'une gomme ou d'un tampon en caoutchouc, tandis que BioMed Flex 80A Resin est un matériau plus rigide, avec une dureté similaire à celle d'une ceinture en cuir ou d'un talon de chaussure. Si les matériaux sont utilisés pour des modèles anatomiques, il est possible de faire varier la résistance effective du matériau en adaptant les dimensions du modèle (c'est-à-dire que si les parois d'une pièce sont plus fines, il sera plus facile de la découper, même si la dureté Shore reste la même).
BioMed Flex 80A Resin est le matériau le plus robuste et convient aux modèles anatomiques présentant des formes complexes ou aux modèles devant résister à une force importante. BioMed Elastic 50A Resin est moins robuste, mais est capable de résister à un étirement plus important avant de se déchirer.
|
BioMed Flex 80A Resin |
BioMed Elastic 50A Resin |
|
|---|---|---|
|
Couleur |
Transparent avec une teinte bleue |
Transparent avec une teinte jaune |
|
Dureté Shore A |
80A |
50A |
|
Résistance à la rupture par traction |
7,2 MPa |
2,3 MPa |
|
Contrainte à 50 % d’allongement |
2,6 MPa |
1 MPa |
|
Contrainte à 100 % d’allongement |
4,5 MPa |
1,3 MPa |
|
Allongement |
135 % |
150 % |
|
Résistance au déchirement |
22 kN/m |
11 kN/m |
Les fiches techniques contenant des données plus détaillées sur les propriétés mécaniques sont disponibles ici.
Biocompatibilité
BioMed Flex 80A Resin et BioMed Elastic 50A Resin sont toutes deux certifiées ISO10993 et USP classe VI. Elles sont fabriquées dans une installation ISO 13485 enregistrée auprès de la FDA. Elles peuvent être utilisées pour des applications nécessitant un contact prolongé avec la peau (>30 jours) et un contact à court terme avec les muqueuses (≤24 heures).
L'impression avec les élastomères pas à pas
Que vous faut-il ?
De Formlabs :
- BioMed Flex 80A Resin ou BioMed Elastic 50A Resin de Formlabs
- Form 4B, Form 4BL, Form 3B/+, ou Form 3BL avec firmware à jour
- Logiciel PreForm (version la plus récente)
- Plateforme de fabrication compatible
- Bac à résine compatible (et mélangeur le cas échéant)
- Form Wash, Form Wash L ou Finish Kit
- Form Cure ou Form Cure L
AVERTISSEMENT :
Pour des applications biocompatibles, des accessoires (notamment un bac à résine, une plateforme de fabrication et un Finish Kit) doivent être maintenus séparés afin de respecter les normes de biocompatibilité.
De tiers :
| Élément | Fournisseur | Remarques |
|---|---|---|
|
Alcool isopropylique (99 % ou plus) |
Pour laver les pièces |
|
|
Bécher en verre (capacité d’au moins 500 ml) |
Pour immerger les pièces en BioMed Flex 80A Resin ou en BioMed Elastic 50A Resin dans l'eau pendant l'étape de post-polymérisation |
Commandez un échantillon gratuit
Découvrez concrètement la qualité Formlabs. Nous vous enverrons gratuitement un échantillon imprimé en 3D.
1. Conception
1.1 Scan
Commencez par un scan tomodensitométrique, une IRM, une échographie 3D ou un scan de surface de l'anatomie qui vous intéresse. La qualité de cette image est le plus souvent le facteur qui limitera la résolution des pièces imprimées.
AVEC TOMODENSITOMÉTRIE, IRM OU ÉCHOGRAPHIE 3D
Lors de la capture d'image par tomodensitométrie, IRM ou échographie 3D, prenez en considération ces modalités de scan et l'épaisseur des coupes selon les recommandations du Boston Children's Hospital et ces considérations du groupe d'experts de la Radiology Society of North America (RSNA) pour l'impression 3D. Les utilisateurs sont invités à consulter leur fournisseur de logiciel de segmentation pour obtenir des recommandations plus spécifiques. Avant de procéder à l'imagerie, il convient de confirmer que le scanner et le personnel chargé de l'imagerie disposent d'accréditations à jour et que les images ont été acquises dans un délai raisonnable afin de représenter avec précision l'anatomie et la pathologie du patient.
AVEC UN SCANNER DE SURFACE
Certaines considérations spécifiques doivent être prises en compte lors du choix d'un scanner destiné à des applications dans le domaine de la santé, comme la possibilité pour le sujet de rester parfaitement immobile ou la nécessité de pointer le scanner vers les yeux. Les scanners de surface sont le plus souvent limités par la densité du maillage. Il est donc important de viser la résolution la plus élevée possible pour créer des impressions de la plus haute qualité à partir d'un scan de surface. En outre, il est recommandé d'utiliser un scanner d'une précision de 0,1 mm ou plus avec les imprimantes Formlabs, car nos imprimantes produisent des pièces d'une précision similaire. Cet article peut vous aider à déterminer le meilleur scanner de surface pour votre application générale, et cet article peut vous aider à déterminer le meilleur scanner pour les applications de podologie.
1.2 Segment
Les erreurs de précision surviennent généralement lors de la phase de segmentation des images médicales. Si la segmentation fait partie de votre flux de travail, des précautions supplémentaires doivent être prises pour s'assurer que vous reproduisez l'anatomie avec la plus grande précision possible et que vous répondez aux exigences cliniques définies par le médecin.
Les cliniciens responsables de la segmentation doivent être attentifs aux éventuelles distorsions de l'image et y remédier lors du post-traitement. La segmentation automatisée et toute reconstruction de maillage de surface en 3D doivent être soigneusement examinées, idéalement par un radiologue. La précision du modèle segmenté peut être vérifiée avant l'impression en superposant les contours de la surface sur l'enregistrement médical original.
Les logiciels de segmentation doivent respecter les systèmes internes de gestion de la qualité (QMS) et les normes réglementaires. La validation, par exemple les évaluations de la qualification de l'installation, du fonctionnement et des performances (IQ/OQ/PQ), doit être effectuée régulièrement dans le logiciel de segmentation. Des informations sur certains des partenaires privilégiés de Formlabs en matière de segmentation sont disponibles ici.
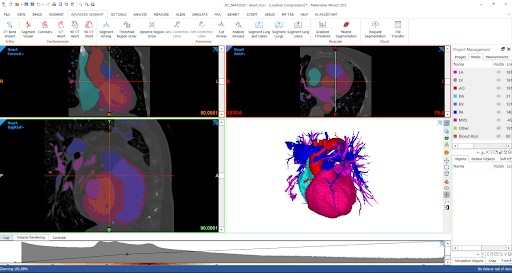
Exemple de segmentation réalisée avec Materialise, le partenaire de Formlabs.
1.3 Optimisation pour l'impression
Certains modèles anatomiques peuvent nécessiter des ajustements supplémentaires pour pouvoir être imprimés avec succès. Dans certains cas, il peut être nécessaire d'ajouter des trous de drainage ou d'augmenter l'épaisseur de la paroi pour que la résistance mécanique du matériau soit proche de celle de l'anatomie simulée. Assurez-vous que le modèle fini est conforme aux instructions de conception de Formlabs. Traitez votre modèle scanné soit dans votre logiciel de segmentation, soit dans un logiciel CAO de votre choix.
Dans certains lieux de soins, une session de planification chirurgicale virtuelle (VSP) peut être conseillée à ce stade. Pour ce faire, une réunion entre le professionnel clinique et l'équipe de segmentation permet d'analyser le modèle afin de procéder aux ajustements nécessaires. Cette planification virtuelle des opérations est particulièrement utile dans les cas où la précision du modèle est une priorité absolue.
1.4 Ajout des identifiants de patients
Les identifiants de patients doivent être déterminés à l'aide d'un numéro de dossier interne ou d'un système de dénomination. Ils peuvent être ajoutés à la base de la pièce en double-cliquant sur le nom de la pièce dans le coin inférieur droit de la fenêtre PreForm et en saisissant l'identifiant du patient comme nom de la pièce. Assurez-vous que la case Raft Label box (Étiquette base) est cochée sous Supports. Cet identifiant patient sera ensuite imprimé sur la base amovible de la pièce et sera enregistré comme nom de la pièce dans Dashboard. Dans certains cas, il peut être souhaitable que l'identifiant du patient soit embossé ou gravé directement dans la pièce imprimée. Dans ce cas, le texte doit être ajouté à la pièce lors de l'étape CAO du flux de travail.
2. Impression
2.1 Fichier d'importation
Vérifiez que votre version de PreForm est à jour en utilisant le menu Help (Aide) et l'option Check for Updates (Vérifier les mises à jour) dans le coin supérieur gauche. Importez ou ouvrez votre fichier de pièce en le faisant glisser dans PreForm, ou en allant dans File (Fichier) puis Open (Ouvrir) dans le coin supérieur droit.
2.2. Choisir le matériau
Sélectionnez BioMed Flex 80A Resin ou BioMed Elastic 50A Resin en cliquant sur la case Printer Type (Type d'imprimante) dans le menu Job Info (Infos sur la tâche d'impression) à droite. Sélectionnez le matériau souhaité dans la grille.
2.3. Orientation
PreForm peut aligner automatiquement les pièces conformément aux meilleures pratiques de Formlabs. Pour orienter automatiquement votre pièce, sélectionnez-la et cliquez sur Orientation dans la partie gauche de la fenêtre. Cliquez ensuite sur Auto-Orient Selected (Orienter automatiquement la sélection).
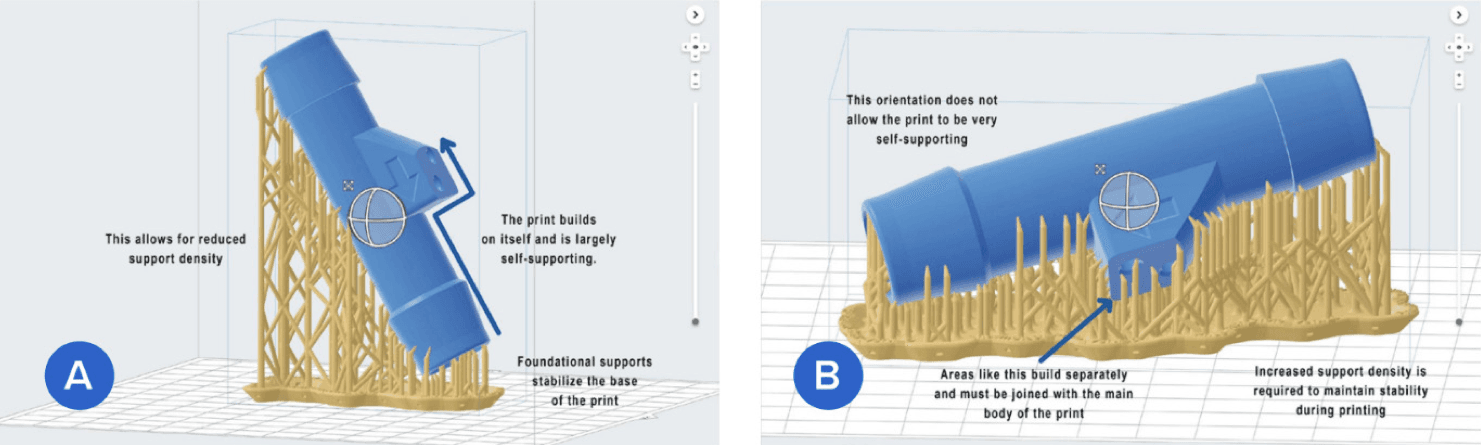
Orientation de la pièce conseillée (A) et moins conseillée (B).
Pour des résultats optimaux, alignez manuellement les pièces autour du modèle à l'aide des commandes rouges, vertes et bleues. Vous trouverez ci-dessous quelques points à prendre en compte lors de l'orientation manuelle. Ne pas en tenir compte augmentera le risque d'échec de l'impression.
- Imprimez directement sur la plateforme de fabrication lorsque cela est possible. Assurez-vous que les dimensions X et Y sont supérieures à la dimension Z.
- Lorsque vous imprimez avec des supports, orientez la pièce de manière à ce qu'elle soit plus petite à la base et plus grande au sommet. Cela réduit la probabilité que la pièce ne se détache des supports pendant l'impression et augmente la stabilité.
- Minimisez le nombre de minima non soutenus dans la mesure du possible.
- Les cavités potentielles doivent être tournées à l'opposé de la plateforme de fabrication afin d'éviter qu'elles ne se remplissent de résine liquide lors de l'impression, ce qui augmenterait le poids de la pièce.
- Tournez également les zones les plus fines de votre objet à l'opposé de la plateforme de construction afin de réduire les forces de décollement et d'éviter les erreurs d'impression.
- Les surfaces planes doivent être orientées en biais. Cette étude menée à l'école d'ingénieurs de l'université Mercer suggère qu'un angle de 60° est idéal pour maintenir la précision dimensionnelle.
- Les pièces doivent être inclinées sur plus d'un axe.
- S'il y a un côté pouvant mieux accueillir les supports qu'un autre, ou si la texture de la surface et les détails fins sont moins importants, ce côté doit être orienté vers la plateforme de fabrication. Les zones où les supports ne sont pas souhaitables (par exemple une partie spécifique ou des surfaces avec des détails fins) doivent être orientées à l'opposé de la plateforme de fabrication pour éviter d'avoir des supports à cet endroit.
- Essayez d'orienter les jonctions entre deux surfaces vers la plateforme de fabrication afin de préserver l'intégrité dimensionnelle aux intersections.
- Une orientation judicieuse permet parfois d'imprimer une grande pièce ou plusieurs pièces à la fois. Une orientation qui réduit la taille de la pièce sur les axes X et Y vous permet de faire tenir plus de pièces sur la plateforme de fabrication. Les orientations ne visant qu'à faire tenir plus de pièces et non à maximiser le taux de succès de l'impression augmentent le risque d'échec. Veillez à ce que les supports soient correctement placés.
- Gardez l'essentiel du poids de la pièce aussi près que possible de la plateforme de fabrication afin de réduire le taux d'échec.
- Alignez les pièces longues parallèlement à l'avant de la plateforme de fabrication pour faciliter le détachement.
2.4. Ajout de supports
Dans la mesure du possible, les pièces en élastomère doivent toujours être imprimées sans structures de support. Si des structures de support sont nécessaires, vous pouvez les générer automatiquement en fonction des propriétés du matériau en sélectionnant votre pièce, en choisissant Supports sur le côté gauche de la fenêtre et en cliquant sur Auto-Generate All (Tout générer automatiquement).
Pour des résultats optimaux, nous recommandons de modifier manuellement les supports générés automatiquement ou de placer manuellement des supports jusqu'à ce que la pièce soit suffisamment soutenue, ce qui est indiqué par un pouce vert à côté de Supports dans le menu Job Setup (Configuration de tâche). PreForm indiquera en rouge les zones qui pourraient nécessiter des supports supplémentaires.
Si la texture de la surface, la prévention des erreurs d'impression ou le temps de retouche sont importants, vous devriez envisager de concevoir des structures de support personnalisées dans un logiciel de CAO. Vous trouverez des directives pour l'ajout de supports cassables ici. Ce document se concentre sur Silicone 40A Resin, mais les concepts présentés s'appliquent également à BioMed Flex 80A Resin et à BioMed Elastic 50A Resin.
2.5. Agencement
Layout (Agencement), puis sur Layout all (Tout agencer) sur le côté droit de la fenêtre. Dans la mesure du possible, les pièces doivent être positionnées au centre de la plateforme de fabrication. Si plusieurs pièces sont imprimées, les bases qui se chevauchent permettent de gagner de la place sur la plateforme de fabrication et d'économiser du matériel.
2.6. Envoi de la tâche à l’imprimante
Envoyez votre tâche d'impression à l'imprimante en cliquant sur le bouton orange Upload Print (Télécharger l'impression) en bas à droite. Lorsque la boîte de dialogue Print (Impression) s'ouvre, sélectionnez l'imprimante que vous souhaitez utiliser.
2.7. Installation de l'imprimante
Vérifiez que la date de péremption de votre cartouche de résine n'est pas dépassée. Secouez la cartouche de résine et insérez-la. Lors de l'utilisation d'une nouvelle cartouche, vérifiez que la valve en silicone s'ouvre correctement en la pressant avec un doigt ganté. Insérez une plateforme de fabrication et un bac à résine compatible dans l'imprimante en portant des gants.
Lancez l’impression en sélectionnant la tâche d’impression sur l’écran tactile de l’imprimante. Suivez toutes les instructions ou boîtes de dialogue qui s'affichent.
ATTENTION :
Pour une conformité et une biocompatibilité totales, BioMed Flex 80A Resin et BioMed Elastic 50A Resin nécessitent un bac à résine et une plateforme de fabrication dédiés.
3. Post-traitement
3.1. Retrait de la pièce
Retirez la pièce de la plateforme de fabrication en fléchissant les poignées en acier inoxydable l’une vers l’autre sur la Flex Build Platform ou la Build Platform 2, ou en insérant l’outil de retrait sous la base de la pièce et en le faisant pivoter. Ne détachez les structures de support qu'après le premier lavage.
3.2 Lavages et retraits des supports
Placez la pièce (avec les structures de soutien) dans une Form Wash remplie d'alcool isopropylique (IPA) à 99 %. Si de nombreuses pièces ont déjà été lavées dans l'IPA, sa concentration diminue avec le temps, de sorte que les pièces imprimées restent collantes. Utilisez cette procédure pour vérifier que la concentration de votre IPA est suffisante.
Lavez vos pièces avec les réglages recommandés pour BioMed Flex 80A Resin et BioMed Elastic 50A Resin que vous trouverez ici. Si le modèle présente des cavités ou des canaux internes, la résine liquide doit être soigneusement évacuée de ces éléments. Une seringue remplie d'IPA convient à cet effet.
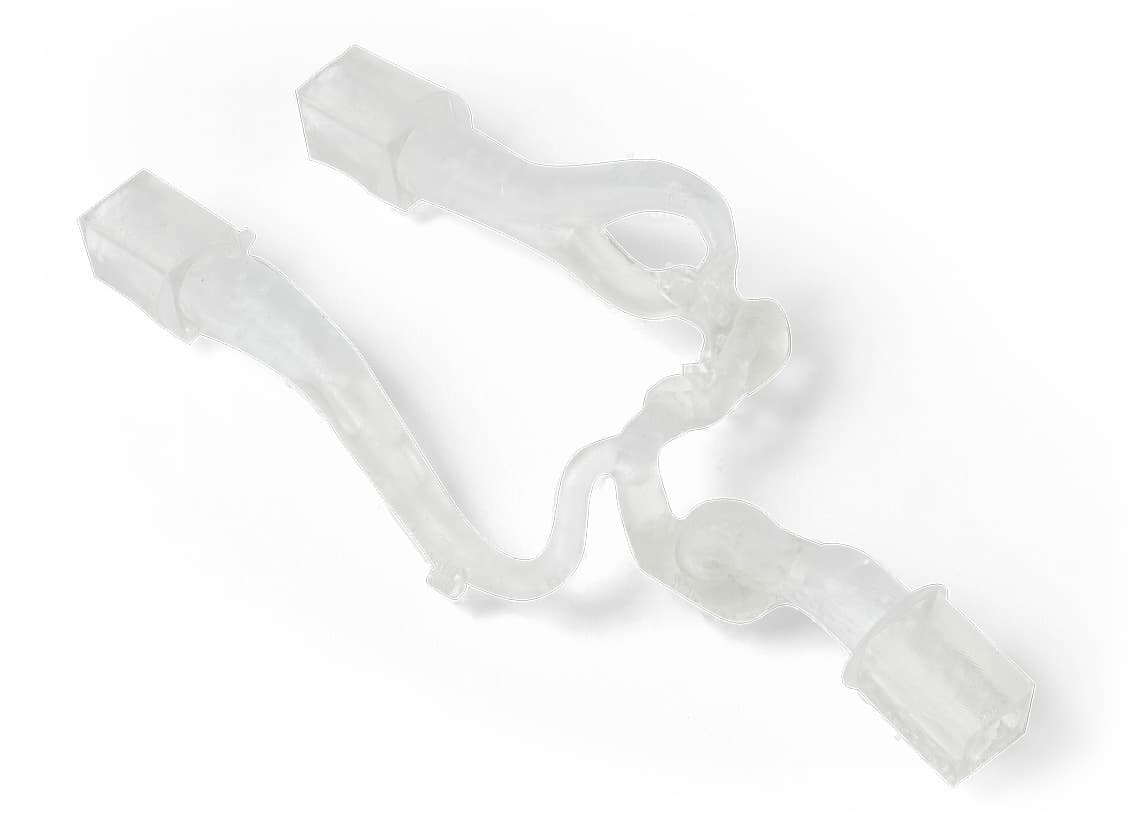
Exemple d'une pièce avec des canaux qui doivent être rincés avec une seringue remplie d'IPA.
Retirez les structures de support en tirant doucement dessus ; elles devraient se détacher facilement. Si les supports ne se détachent pas facilement ou si vous craignez d'endommager les pièces imprimées, vous pouvez également utiliser une pince coupante, un couteau de bricolage ou un cutter à ultrasons pour couper les supports aux points de contact.
Lavez à nouveau la pièce pendant dix minutes après avoir retiré les supports. Laissez les pièces imprimées sécher complètement à l'air libre pendant une heure. Si vous ne laissez pas vos pièces sécher complètement, elles risquent de devenir collantes.
ATTENTION :
Pour une conformité et une biocompatibilité complètes, les résines BioMed nécessitent une Form Wash dédiée. N’utilisez la Form Wash qu’avec d’autres résines biocompatibles Formlabs.
3.3. Post-polymérisation
Immergez complètement la pièce dans un bécher (ou un autre récipient transparent aux UV) et placez le bécher avec la pièce à imprimer dans la Form Cure. Post-polymérisez les pièces en utilisant les réglages de temps et de température indiqués ici.
Laissez les pièces dans l'eau jusqu'à ce que l'eau ait refroidi à température ambiante. Une fois que l'eau a atteint la température ambiante, retirez les pièces et laissez-les sécher sur du papier absorbant. Il est possible d'accélérer le processus de séchage à l'aide d'air comprimé, mais cela peut entraîner une surface floue. Il est possible d'y remédier en essuyant les pièces avec de l'huile minérale, mais cette opération ne doit pas être effectuée avec des pièces nécessitant une biocompatibilité.
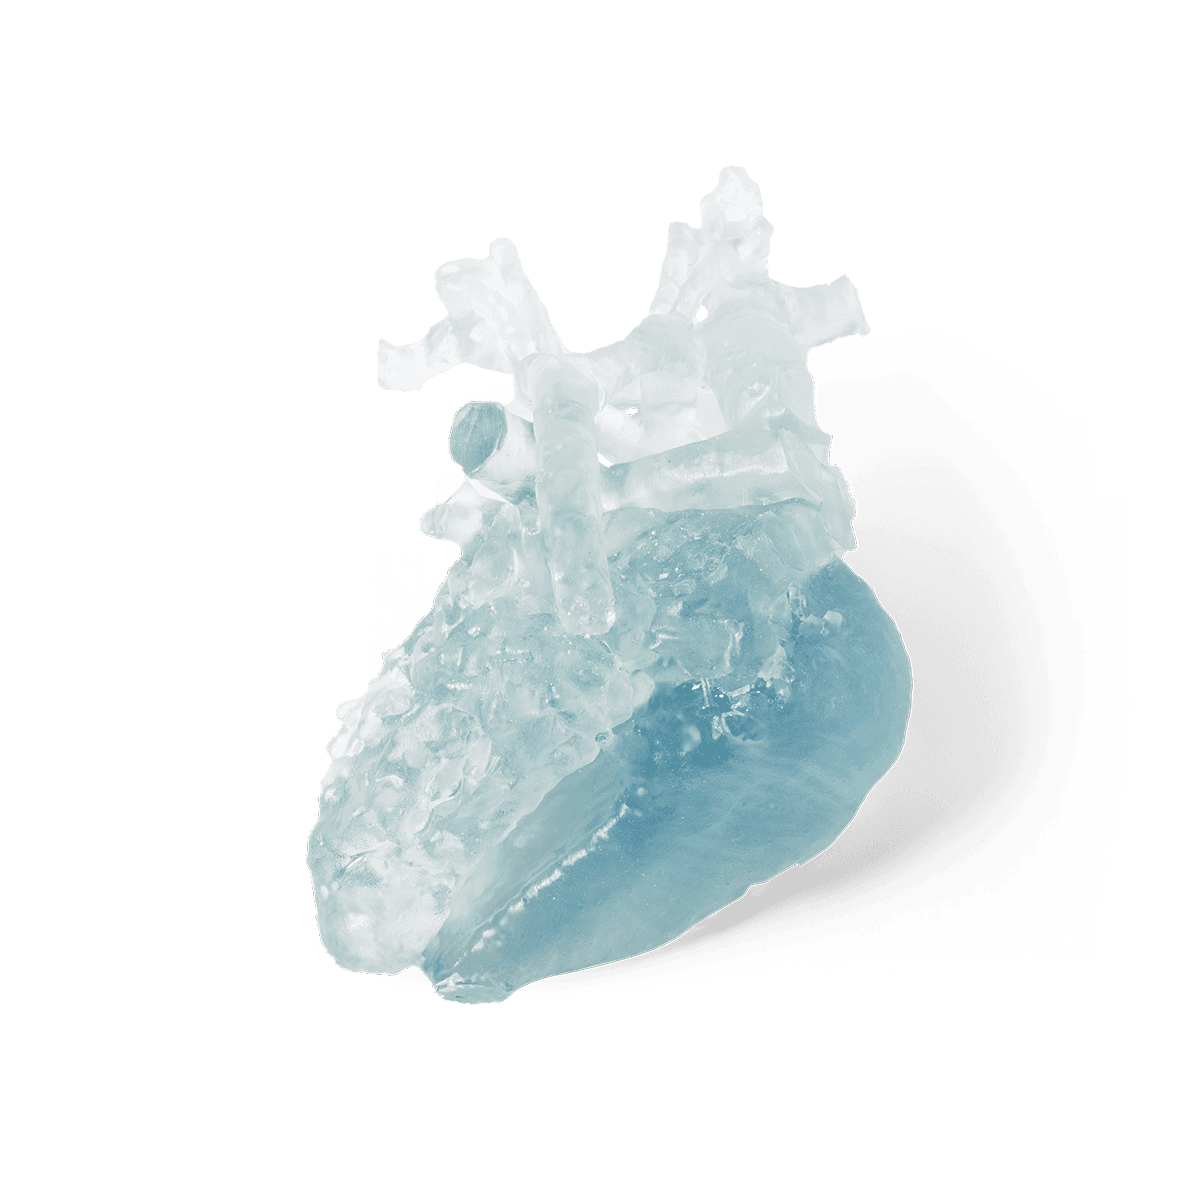
Modèle de cœur imprimé avec BioMed Flex 80A Resin.
Démarrer l'impression de modèles anatomiques souples
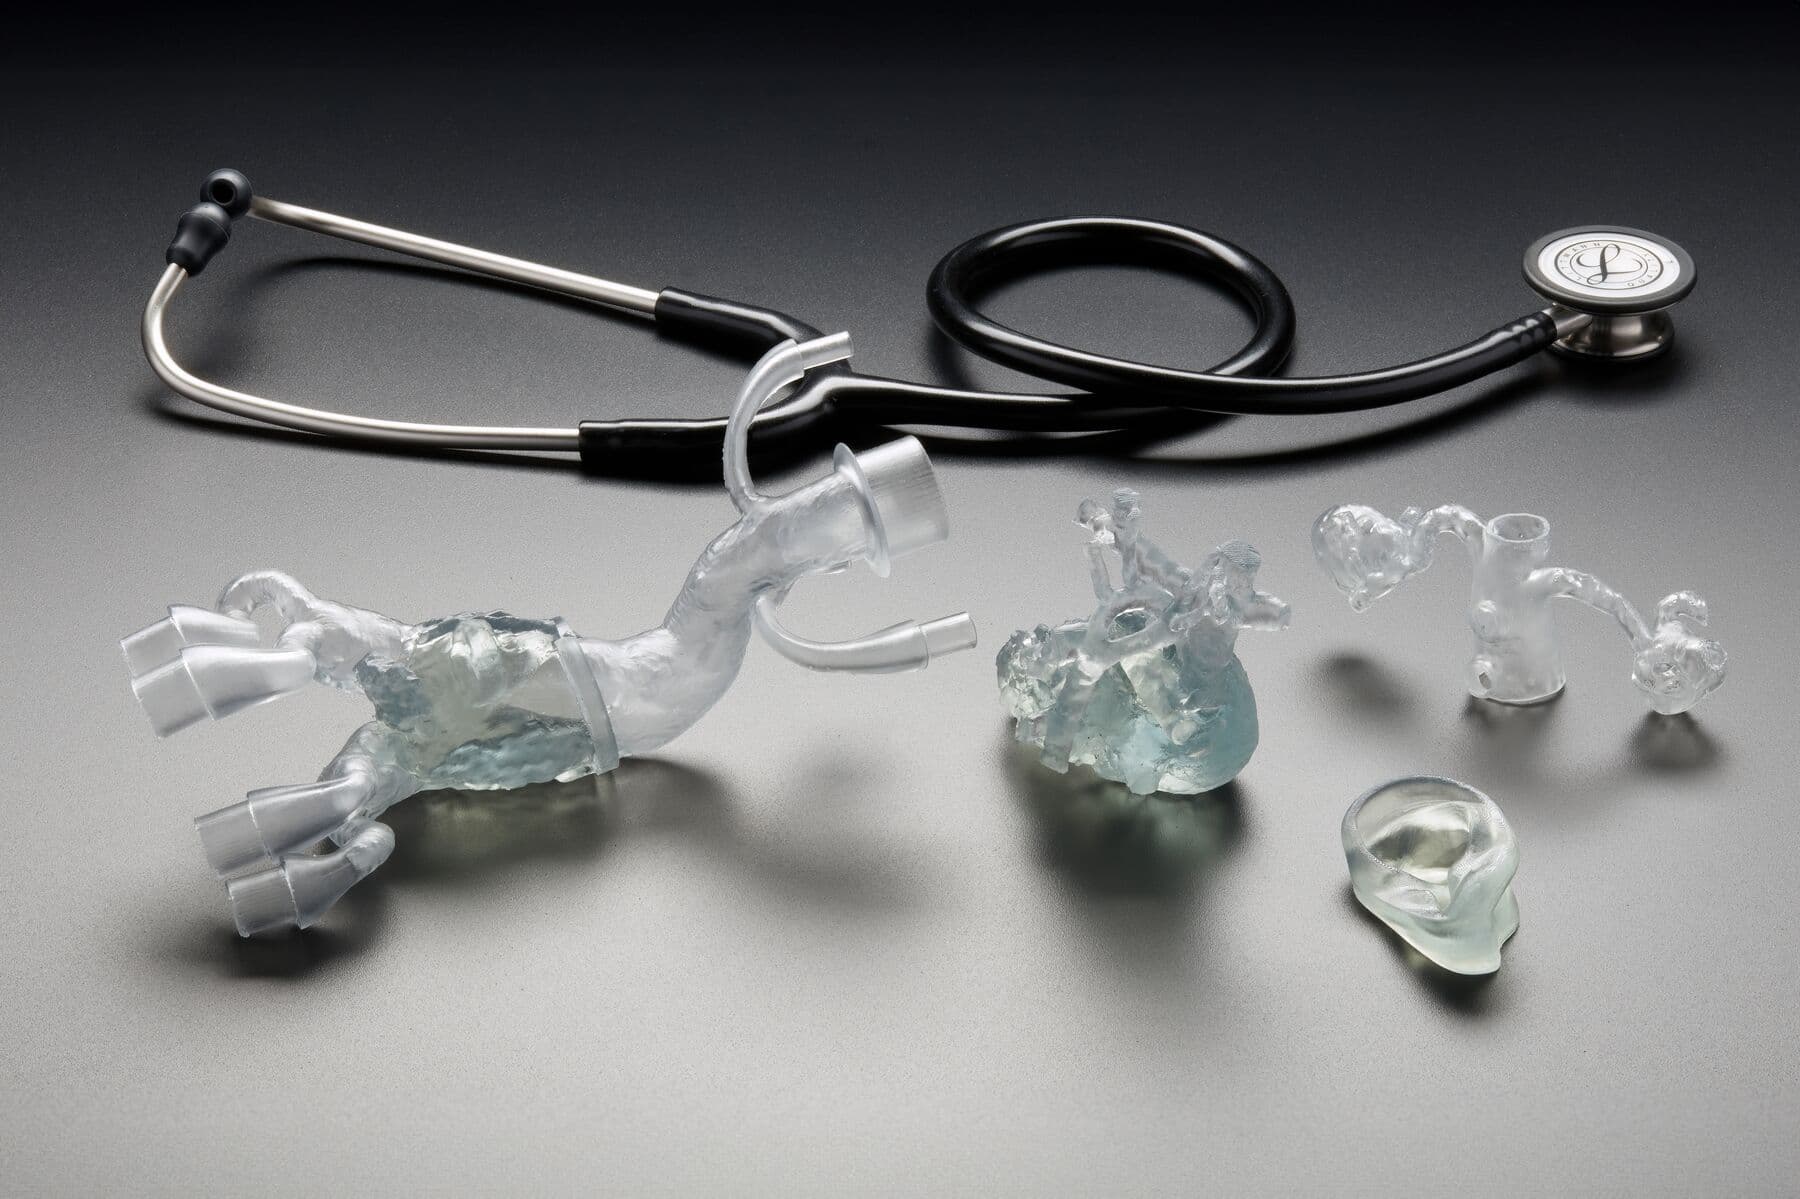
Grâce à l'écosystème complet et convivial de Formlabs, il est très facile de fabriquer des modèles anatomiques souples par impression 3D directe avec BioMed Flex 80A Resin et BioMed Elastic 50A Resin. La fabrication en interne de modèles anatomiques avec des matériaux souples s'est avérée extrêmement précieuse pour la planification des opérations, l'enseignement de la médecine et l'obtention du consentement des patients. Avec BioMed Flex 80A Resin et BioMed Elastic 50A Resin de Formlabs, vous transformez les scans des patients en modèles réalistes imprimés en 3D pour les utiliser dans la salle d'opération comme en dehors.
Vous avez des questions sur l'utilisation de l'impression 3D SLA pour produire des modèles anatomiques souples ou sur le choix de la solution d'impression 3D adaptée à votre entreprise ? Prenez rendez-vous avec un expert Formlabs qui pourra répondre à vos questions. Commandez un échantillon gratuit pour vous rendre compte par vous-même de la qualité des matériaux Formlabs.
Débuter en impression 3D
L’écosystème complet et simple d’utilisation de Formlabs facilite les premiers pas dans l’impression 3D. Découvrez nos imprimantes 3D et nos matériaux afin de trouver ceux qui correspondent le mieux à vos besoins.