CONSEJO:
Para modelos que contengan cavidades internas o cerradas (por ejemplo, una esfera hueca), utiliza un paquete de diseño 3D para rellenar la cavidad o añadir orificios de drenaje para minimizar la succión durante la impresión.

La orientación puede marcar la diferencia entre una pieza impresa correctamente y un fallo de impresión. En la impresión 3D, la orientación se define como la alineación de un objeto dentro del espacio del volumen de impresión. Influye en la estabilidad, el acabado de la superficie y la imprimibilidad.
Para obtener los mejores resultados de impresión, ten en cuenta los siguientes consejos y recomendaciones cuando trabajes con tu impresora SLA de Formlabs.
Diseño del modelo
Para que una impresión 3D salga bien, es necesario que el modelo esté bien diseñado. Consulta las especificaciones de diseño de tu impresora para conocer las buenas prácticas que optimizan los diseños y reducen los fallos.
Preparación de la impresora
Antes de iniciar una impresión, realiza las siguientes comprobaciones para reducir el riesgo de defectos o fallos de impresión debidos a restos.
Buenas prácticas para la orientación de los modelos
Cuando configures un trabajo de impresión, ten en cuenta cómo está orientado tu modelo. Imprimir el mismo modelo en diferentes orientaciones puede dar lugar a resultados notablemente diferentes en cuanto al acabado de la superficie, el tiempo de impresión y la precisión dimensional. En algunos casos, la orientación de un modelo puede incluso marcar la diferencia entre una impresión satisfactoria y un fallo de impresión. Consulta Mover y girar un modelo en PreForm para obtener más información sobre cómo manipular modelos en PreForm.
Esta sección describe algunas recomendaciones generales para la orientación de los modelos al imprimir con las impresoras SLA de Formlabs, pero no todas las recomendaciones se aplican a todos los modelos o trabajos de impresión.
En resumen:
Imprime directamente sobre la base de impresión
Imprime las piezas directamente sobre la base de impresión siempre que sea posible. Esto requiere al menos una cara plana, aunque tener pequeños chaflanes alrededor de los bordes de esa cara puede ayudar a retirar la pieza. Las piezas impresas directamente sobre la base de impresión suelen tener la menor cantidad de deformaciones y contracciones, además de utilizar menos soportes.
Dado que la base de impresión limita la contracción, las capas inferiores suelen estar sobredimensionadas en el plano XY. Es posible que tengas que ajustar tus modelos si un encaje perfecto es fundamental. Aun así, puedes dar soporte a una pieza impresa directamente sobre la base de impresión cambiando el tipo de base a None (Ninguna), aprovechando tanto los soportes como la base de impresión.
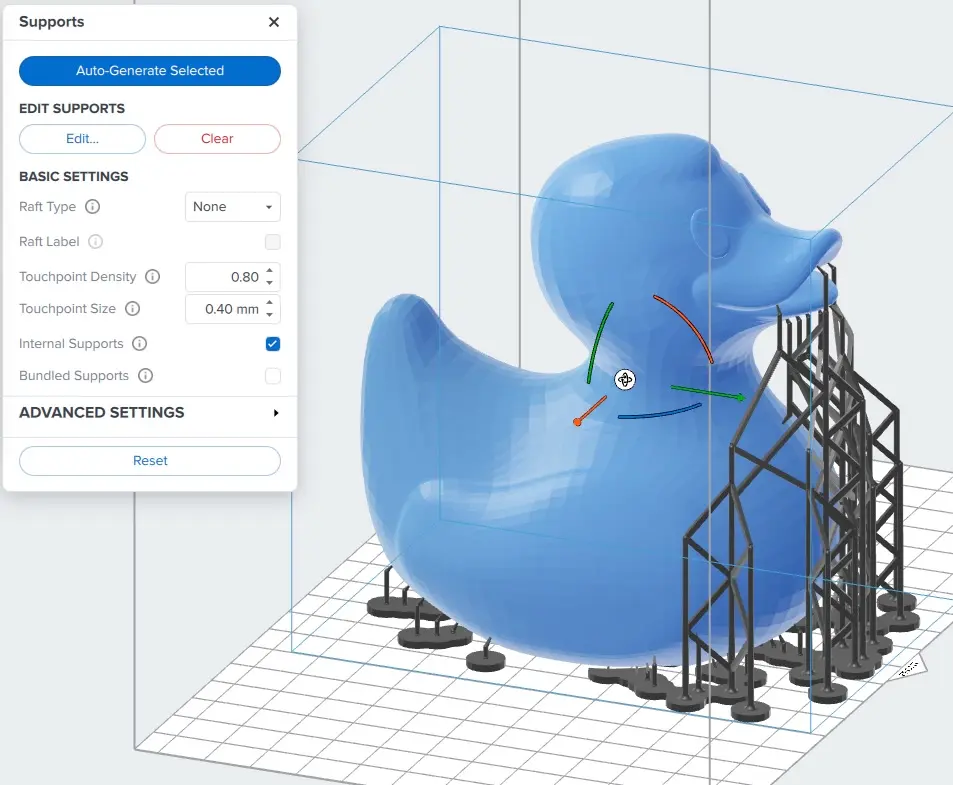
Para piezas impresas directamente sobre la base de impresión sin soportes ni balsas:
Orienta las regiones más grandes para que estén lo más cerca posible de la base de impresión
Orientar los modelos grandes y largos con la parte más pesada del modelo hacia la base de impresión permite que se fijen más puntos de contacto al modelo en las primeras fases de la impresión, lo que reduce la probabilidad de que la pieza se desgarre de los soportes.
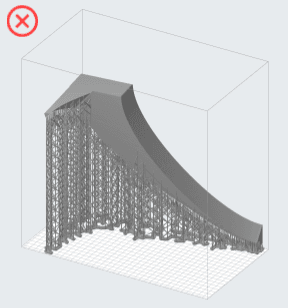
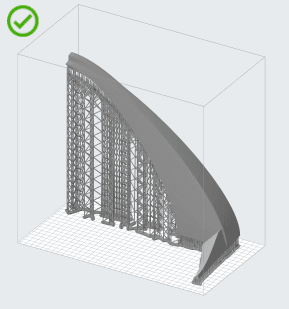
En la orientación de la derecha, la parte del modelo con mayor área de sección transversal se imprime primero, lo que permite que haya más puntos de contacto adheridos al modelo en las primeras capas de la impresión. Inclinar esta pieza más verticalmente también ayudaría a evitar que se curvara la cara plana de la parte inferior del modelo. Para más información, consulta el apartado de abajo sobre cómo orientar los modelos para evitar que las piezas se deformen.
Evita fusionar detalles
Los modelos con elementos ramificados deben orientarse de modo que las ramas se construyan a partir de una base común, en lugar de fusionarse entre sí. Esto también se puede considerar como una disminución del número de mínimos en la muestra.
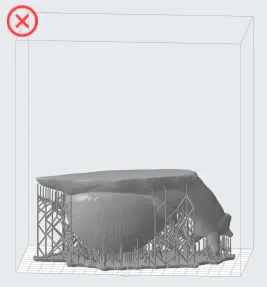
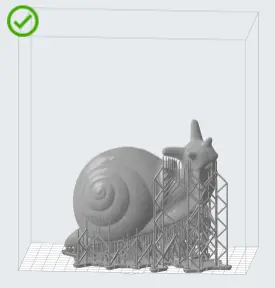
En la orientación de la izquierda, los pedúnculos oculares del caracol se imprimen primero como elementos independientes que se fusionan con la cabeza, lo que puede provocar fallos de impresión. Se prefiere la orientación de la derecha, porque los pedúnculos oculares se construirán a partir de la cabeza del caracol. Esta orientación también permite que los detalles más precisos del modelo estén orientados en dirección opuesta a la base de impresión para evitar marcas de soportes en la parte superior de la concha del caracol.
Evita que las ventosas
Los modelos huecos y las superficies cóncavas corren el riesgo de crear huecos con efecto ventosa durante la impresión. Apuntar una cavidad hacia arriba en PreForm atrapa aire entre la pieza impresa y el tanque de resina, provocando una succión que hace que tu pieza se pegue y se desprenda.
Utiliza PreForm para ver y resolver los huecos con efecto ventosa.
CONSEJO:
Para modelos que contengan cavidades internas o cerradas (por ejemplo, una esfera hueca), utiliza un paquete de diseño 3D para rellenar la cavidad o añadir orificios de drenaje para minimizar la succión durante la impresión.
Reducción del tiempo de impresión
La orientación del modelo con un ángulo determinado genera soportes de distintas longitudes. Si imprimes con una Form 2, puedes colocar los soportes más largos más cerca del lado del limpiador. Esto disminuye la distancia que tiene que recorrer el limpiador en las capas finales, reduciendo así el tiempo que tarda en imprimirse el modelo. Cuando se imprime en una impresora LFS de Formlabs (por ejemplo, la Form 3 o la Form 3L), orientar las piezas en PreForm para que estén más cerca del lado del mezclador minimiza la distancia que la LPU tiene que recorrer a lo largo del eje X durante la impresión.
CONSEJO:
Cambiar el tipo de balsa de un modelo puede ahorrar tiempo en las primeras capas de una impresión.
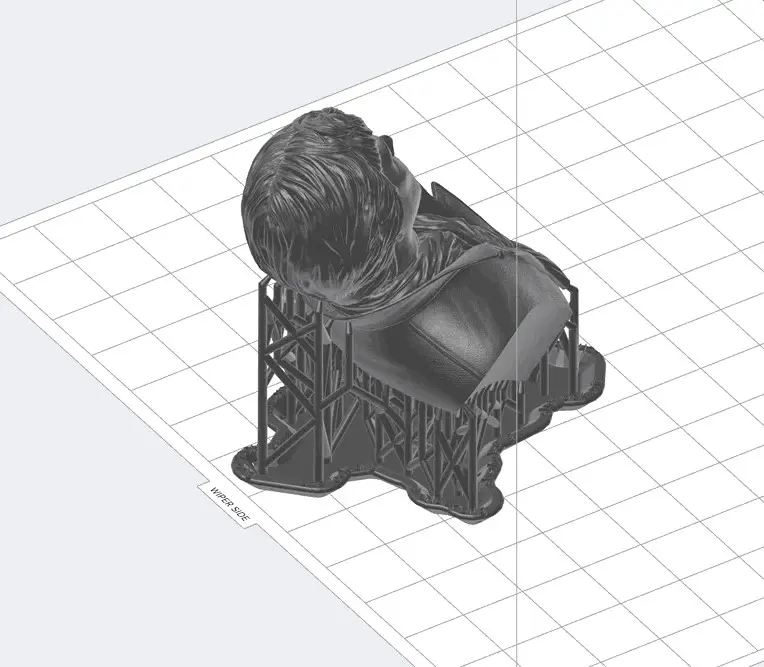
Orientación de los modelos para evitar que las piezas se deformen
La deformación es uno de los problemas más comunes en la impresión 3D, ya que provoca que las piezas tengan imprecisiones dimensionales, presenten defectos en la superficie o incluso fallen por completo al principio del proceso de impresión. A continuación, ofrecemos una tabla de defectos de curvatura que puedes ver al utilizar una impresora de la generación Form 4 o Form 4L, una explicación de por qué se producen y estrategias para mitigarlos o evitarlos.
| Defecto de impresión | Orientación incorrecta del modelo | Causa | Estrategias de mitigación |
|---|---|---|---|
Contracción debida a cambios bruscos en el área de la sección transversal (también conocida como «contracción en forma de H») 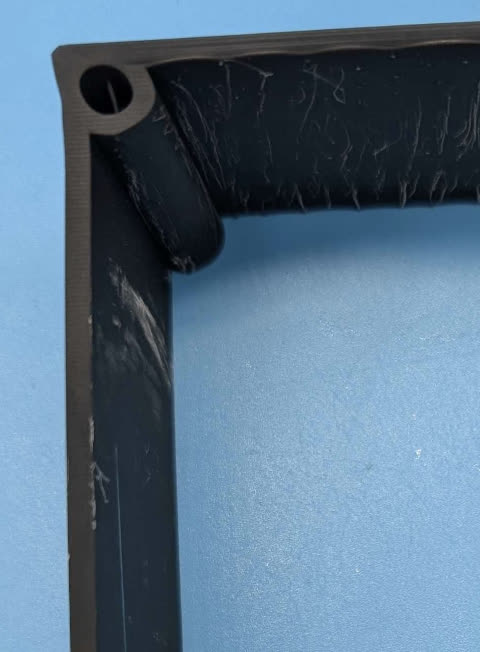 | 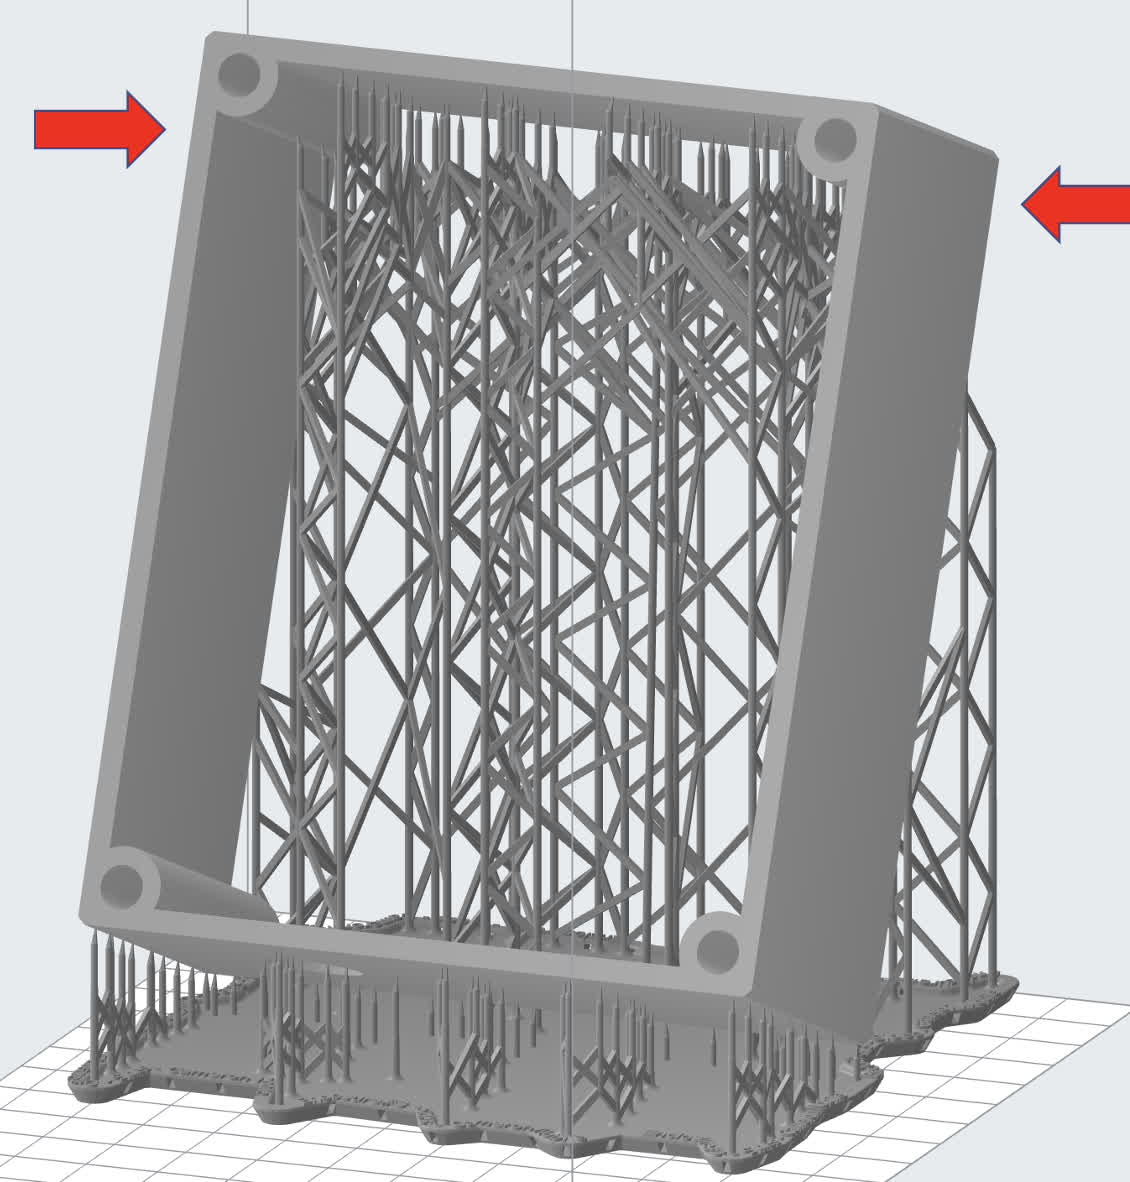 | Contracción a lo largo de una distancia larga o de una gran sección transversal. La figura de abajo muestra un modelo con varias cajas internas. Si se orienta con los cuadros paralelos a la base de impresión, se deformará en la capa que tenga un aumento repentino de la sección transversal. Este concepto se aplica a muchas geometrías, incluidas las piezas con forma de C o con forma de caja. 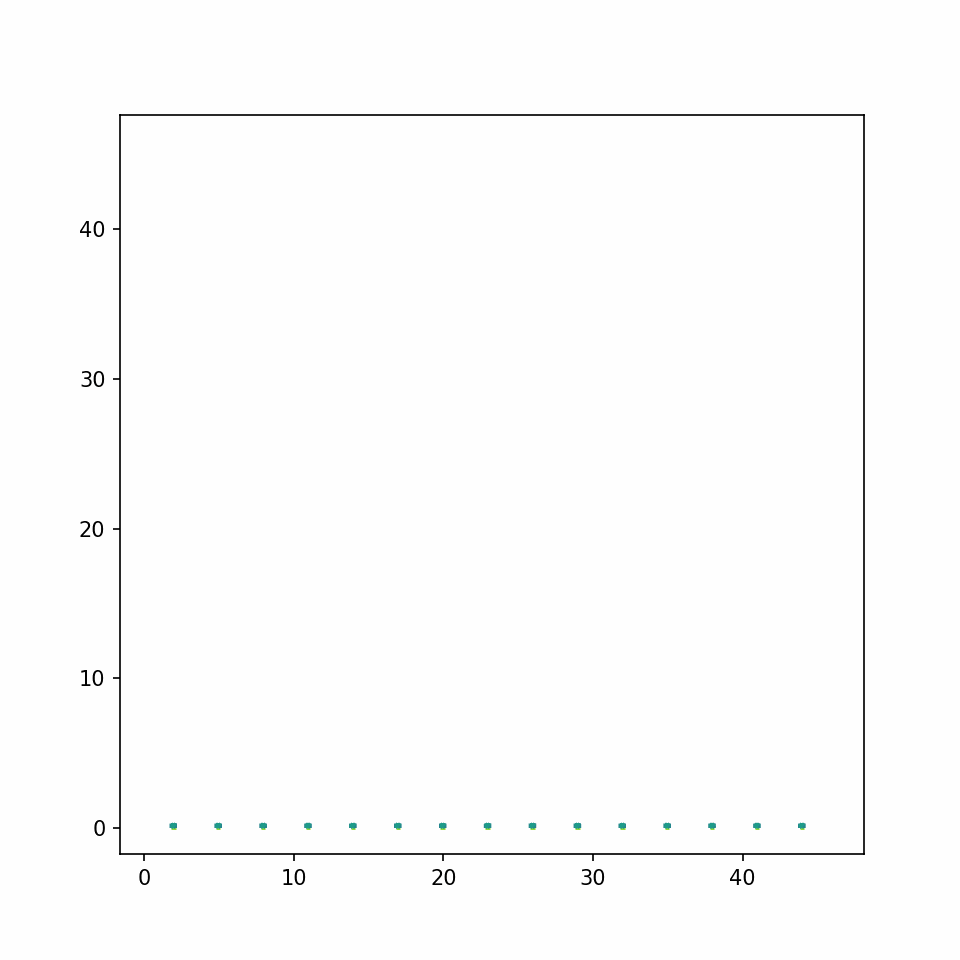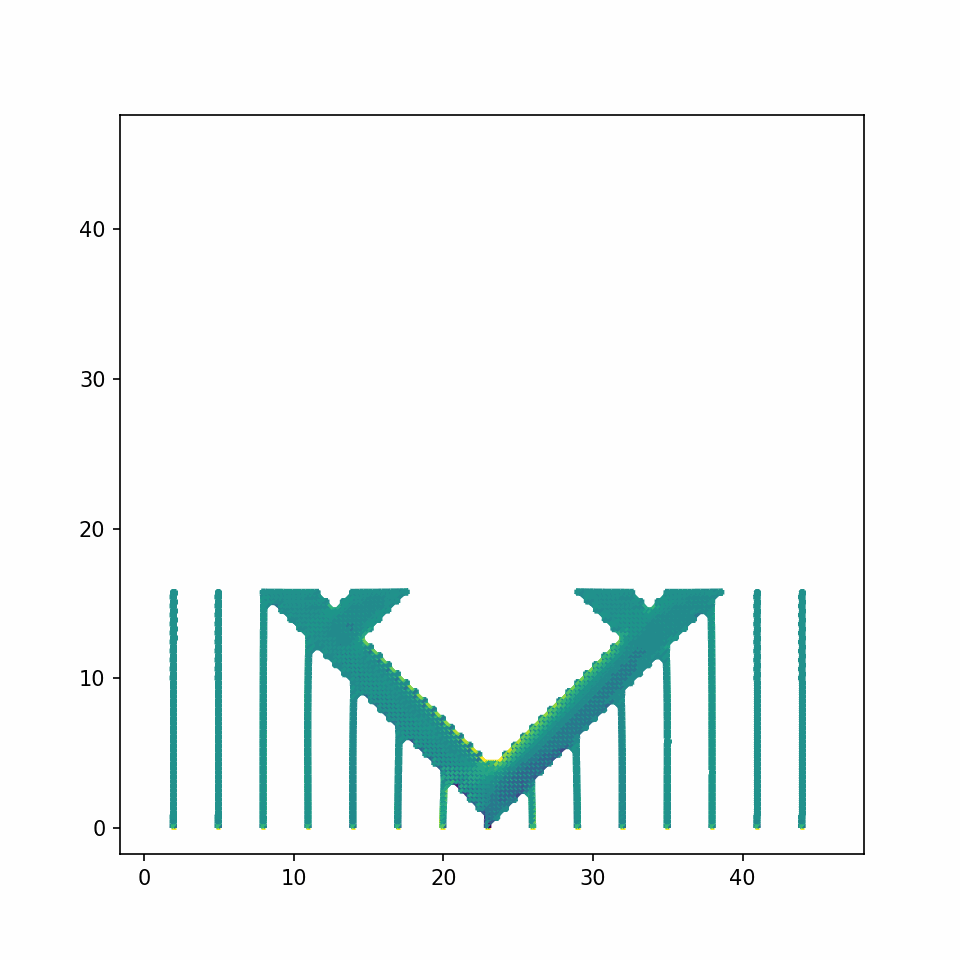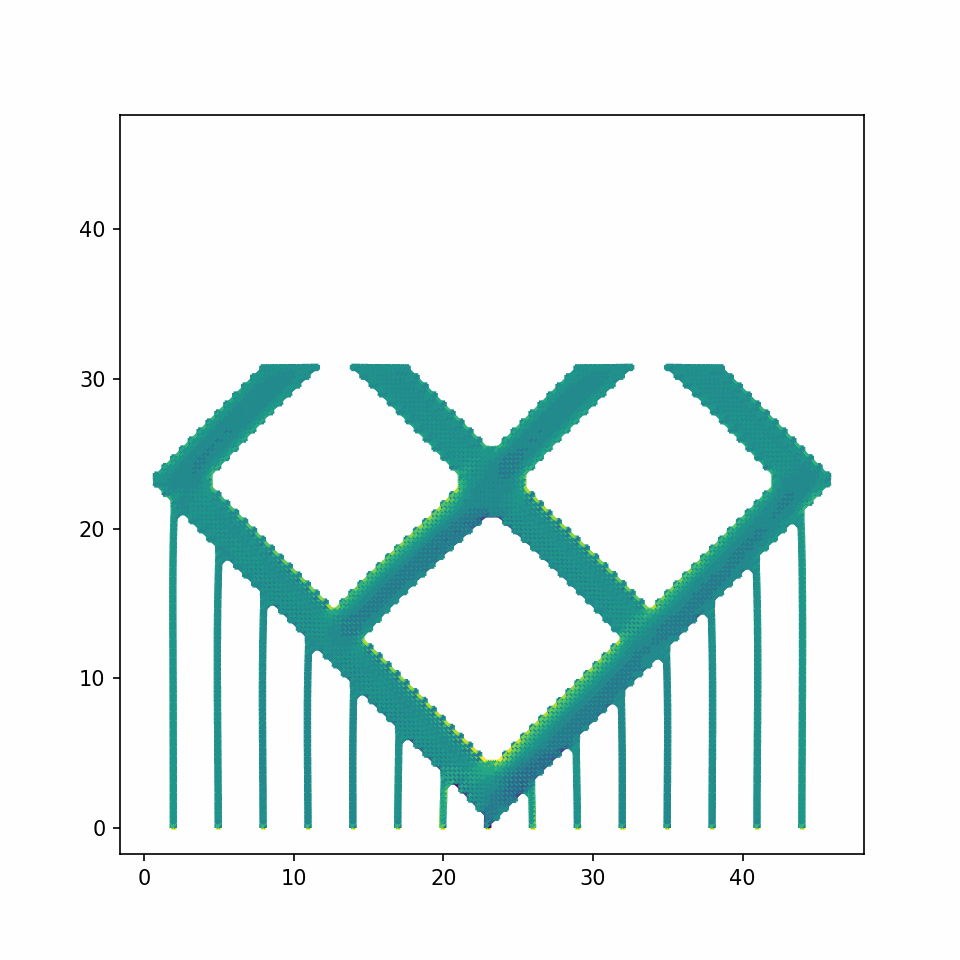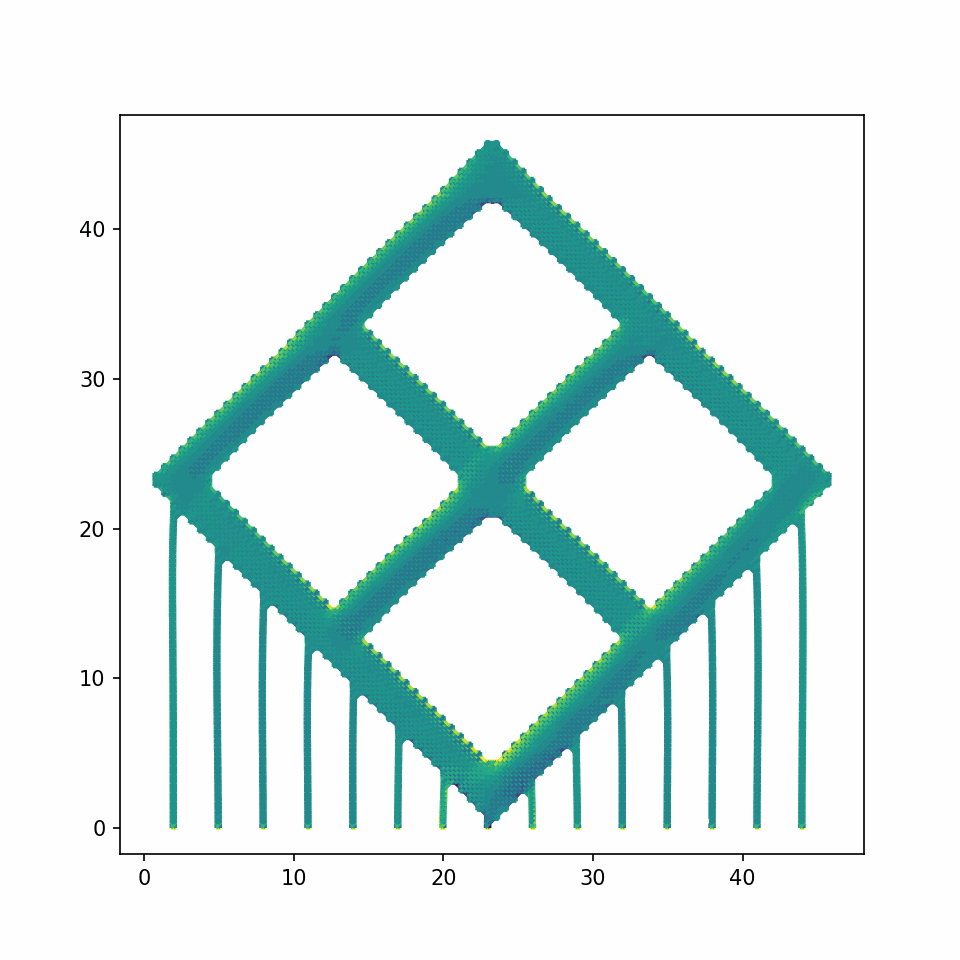
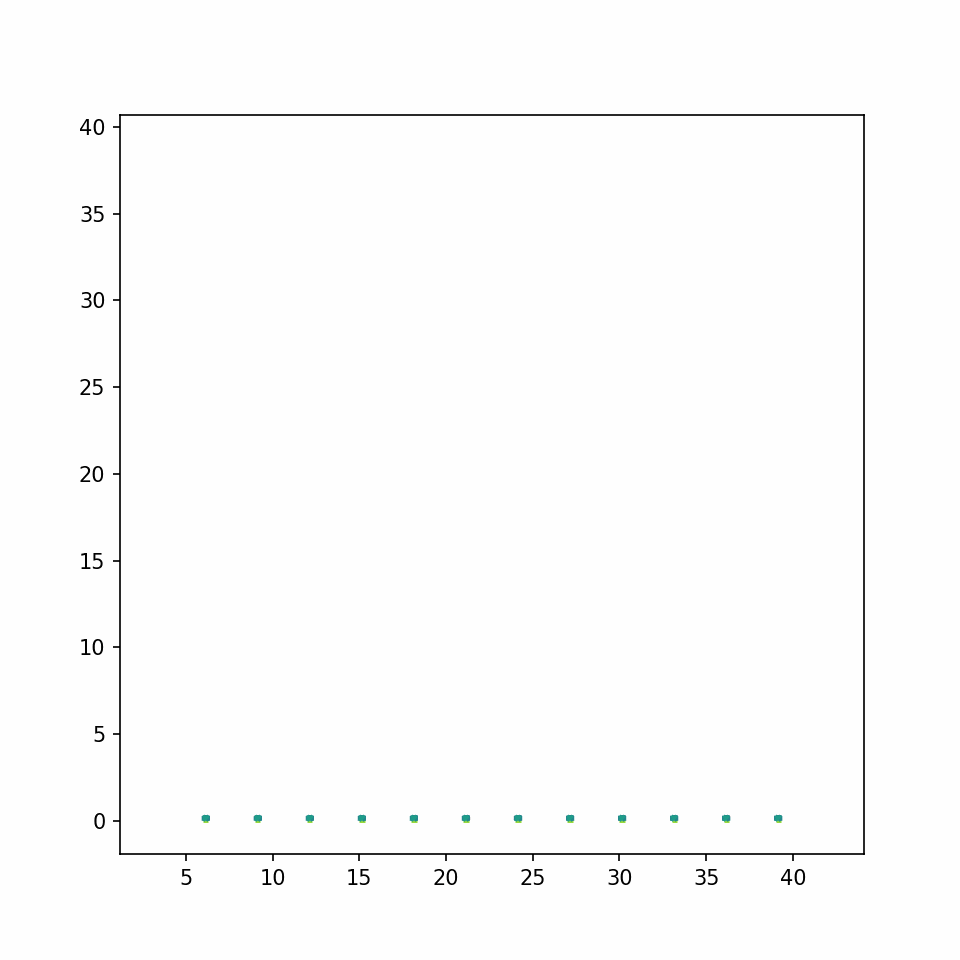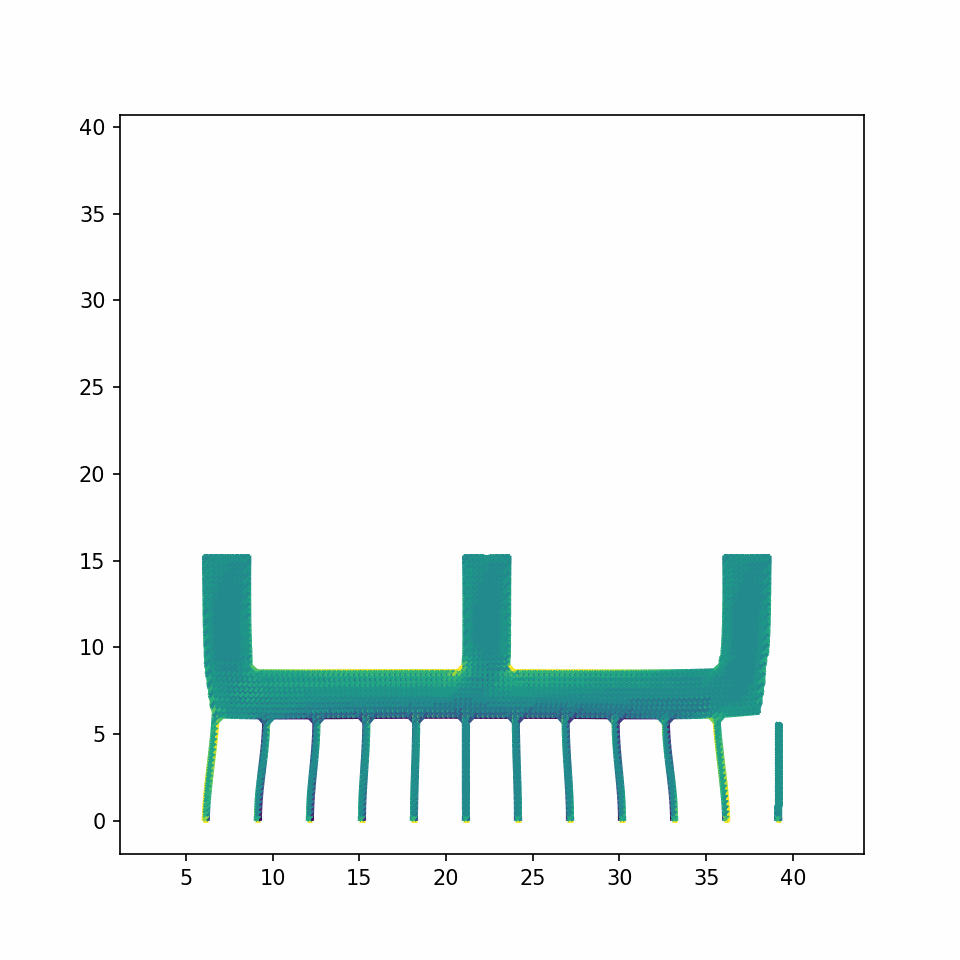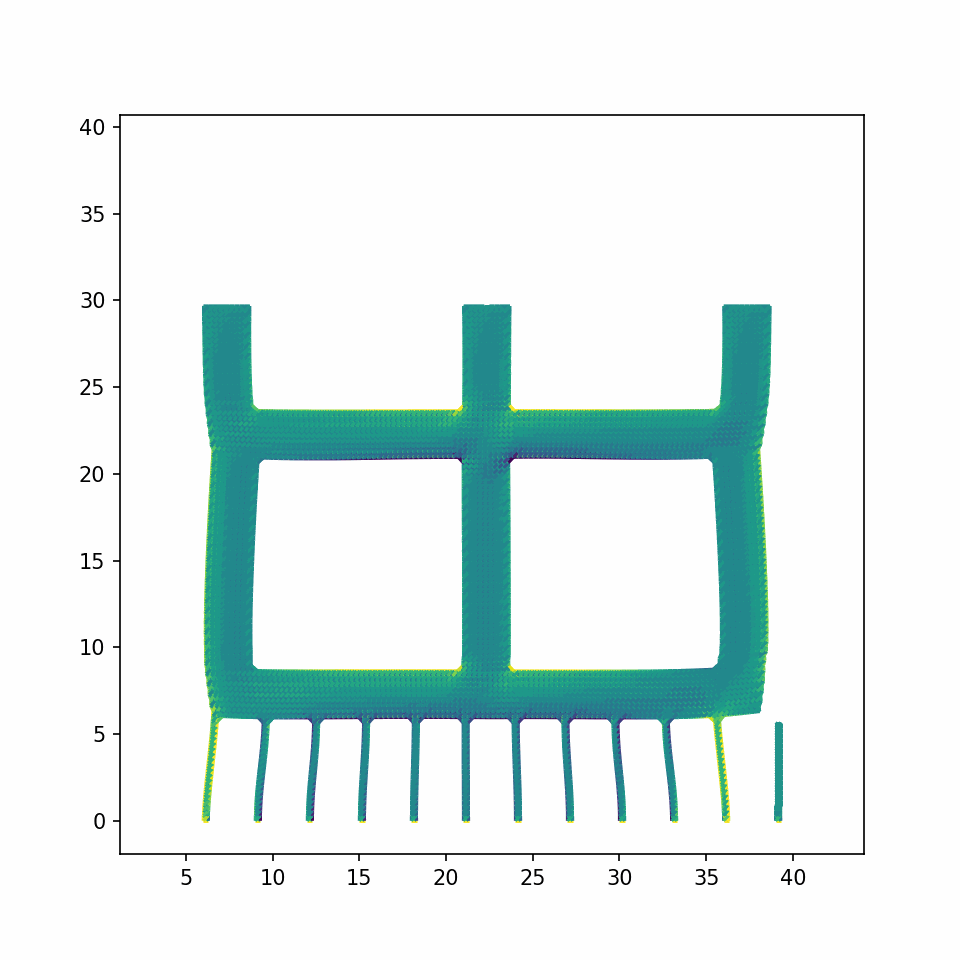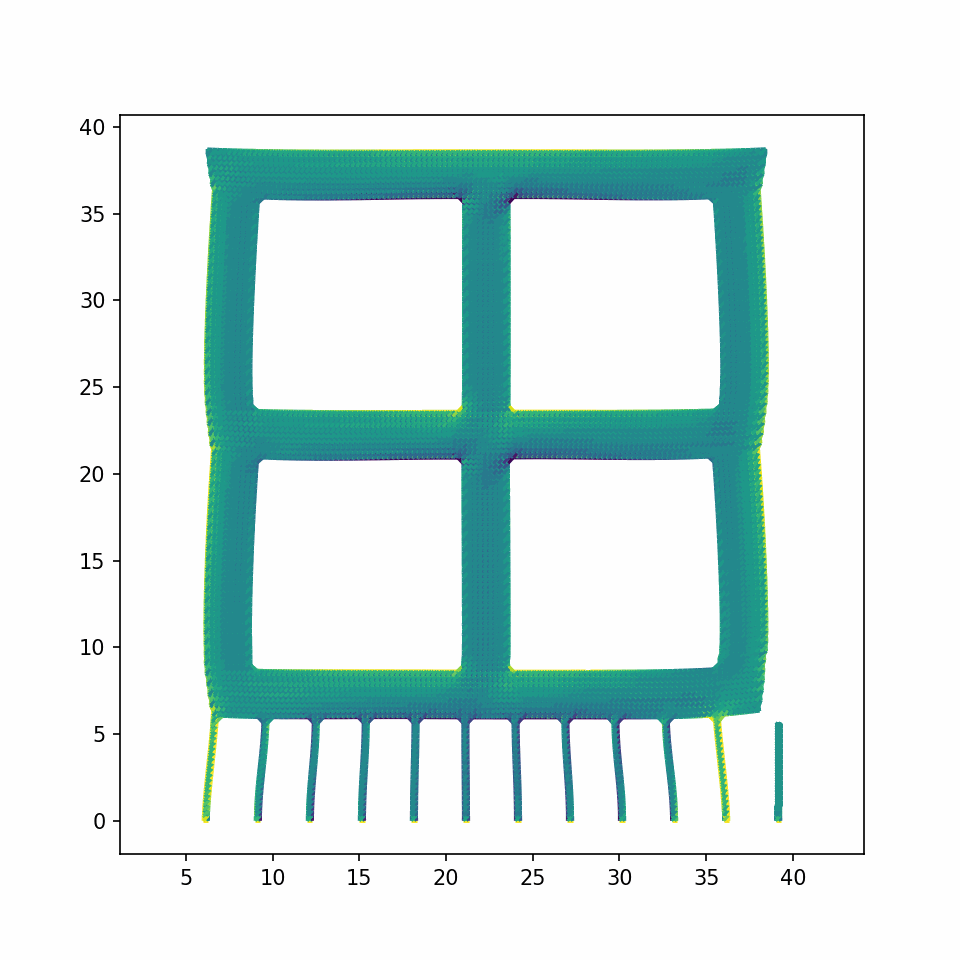
| Reorienta el modelo para que esté orientado a 45° respecto a la horizontal, lo que reducirá el cambio de área de la sección transversal entre capas. Descarga el archivo FORM para probar la pieza por ti mismo. 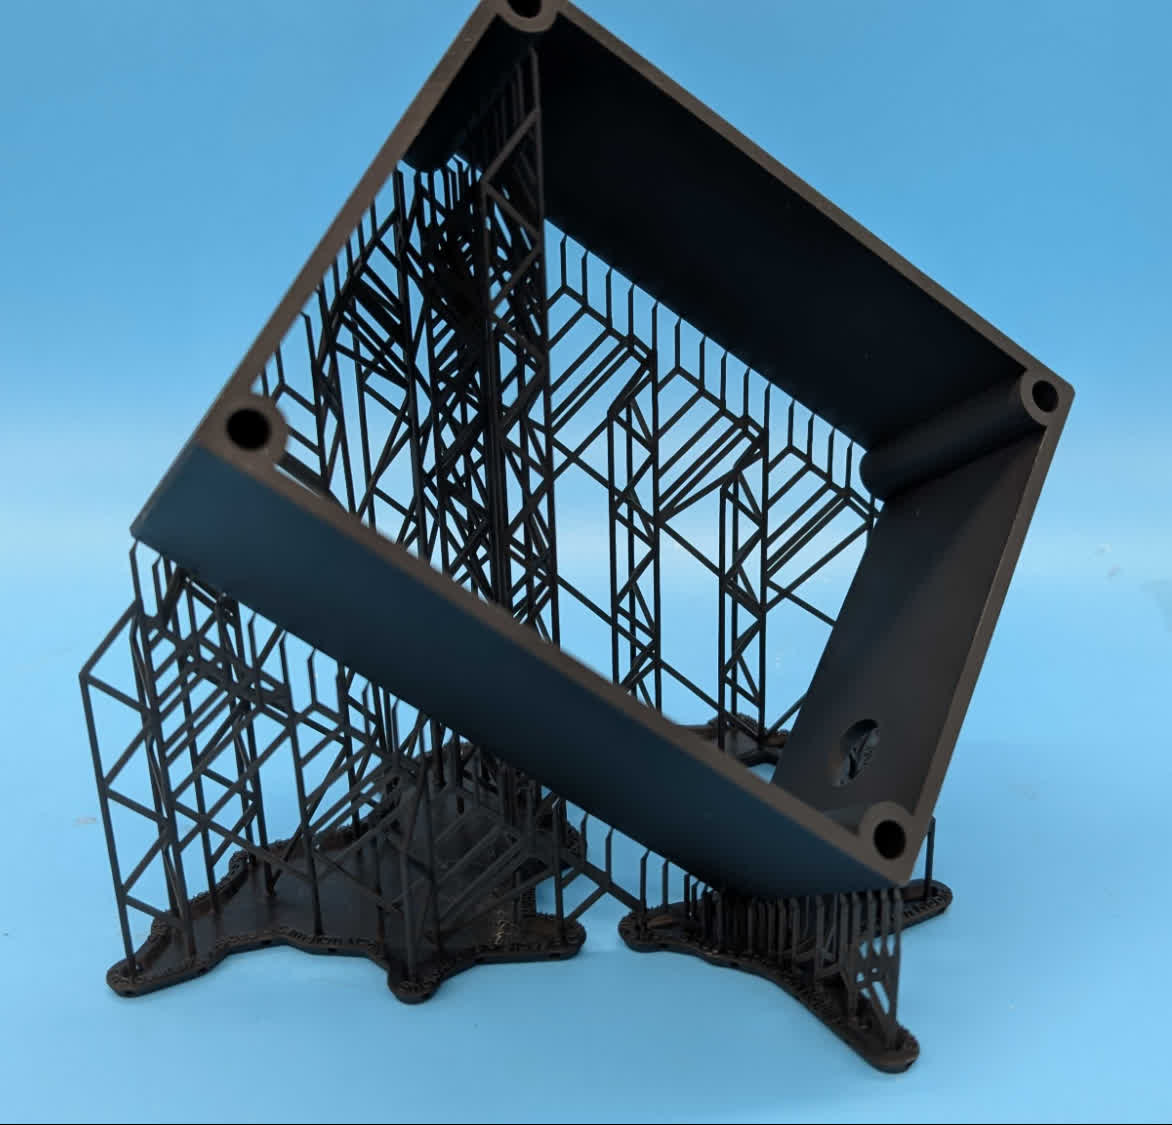 |
Curvatura de los bordes 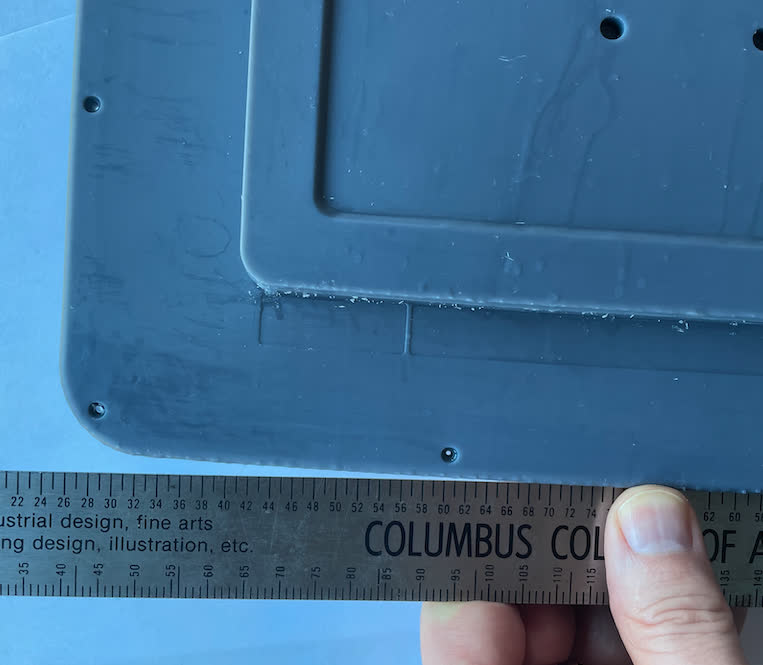 | 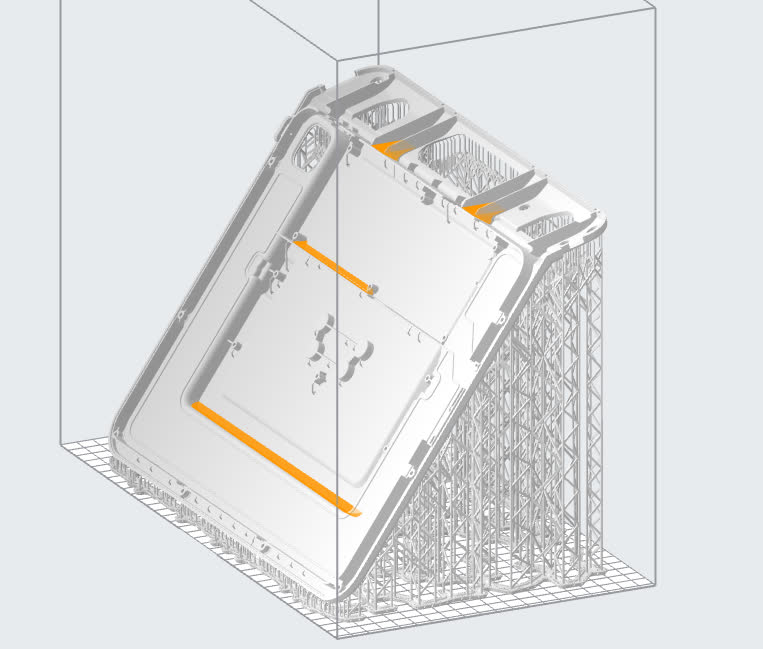 | Cada nueva capa ejerce una fuerza sobre la pieza a medida que se contrae. Con el tiempo, la acumulación de estas fuerzas puede hacer que la pieza se deforme o se desprenda de los soportes. | Reorienta el modelo para que esté orientado a 45° respecto a la horizontal, minimizando la contracción. Descarga el archivo FORM para probar la pieza por ti mismo. 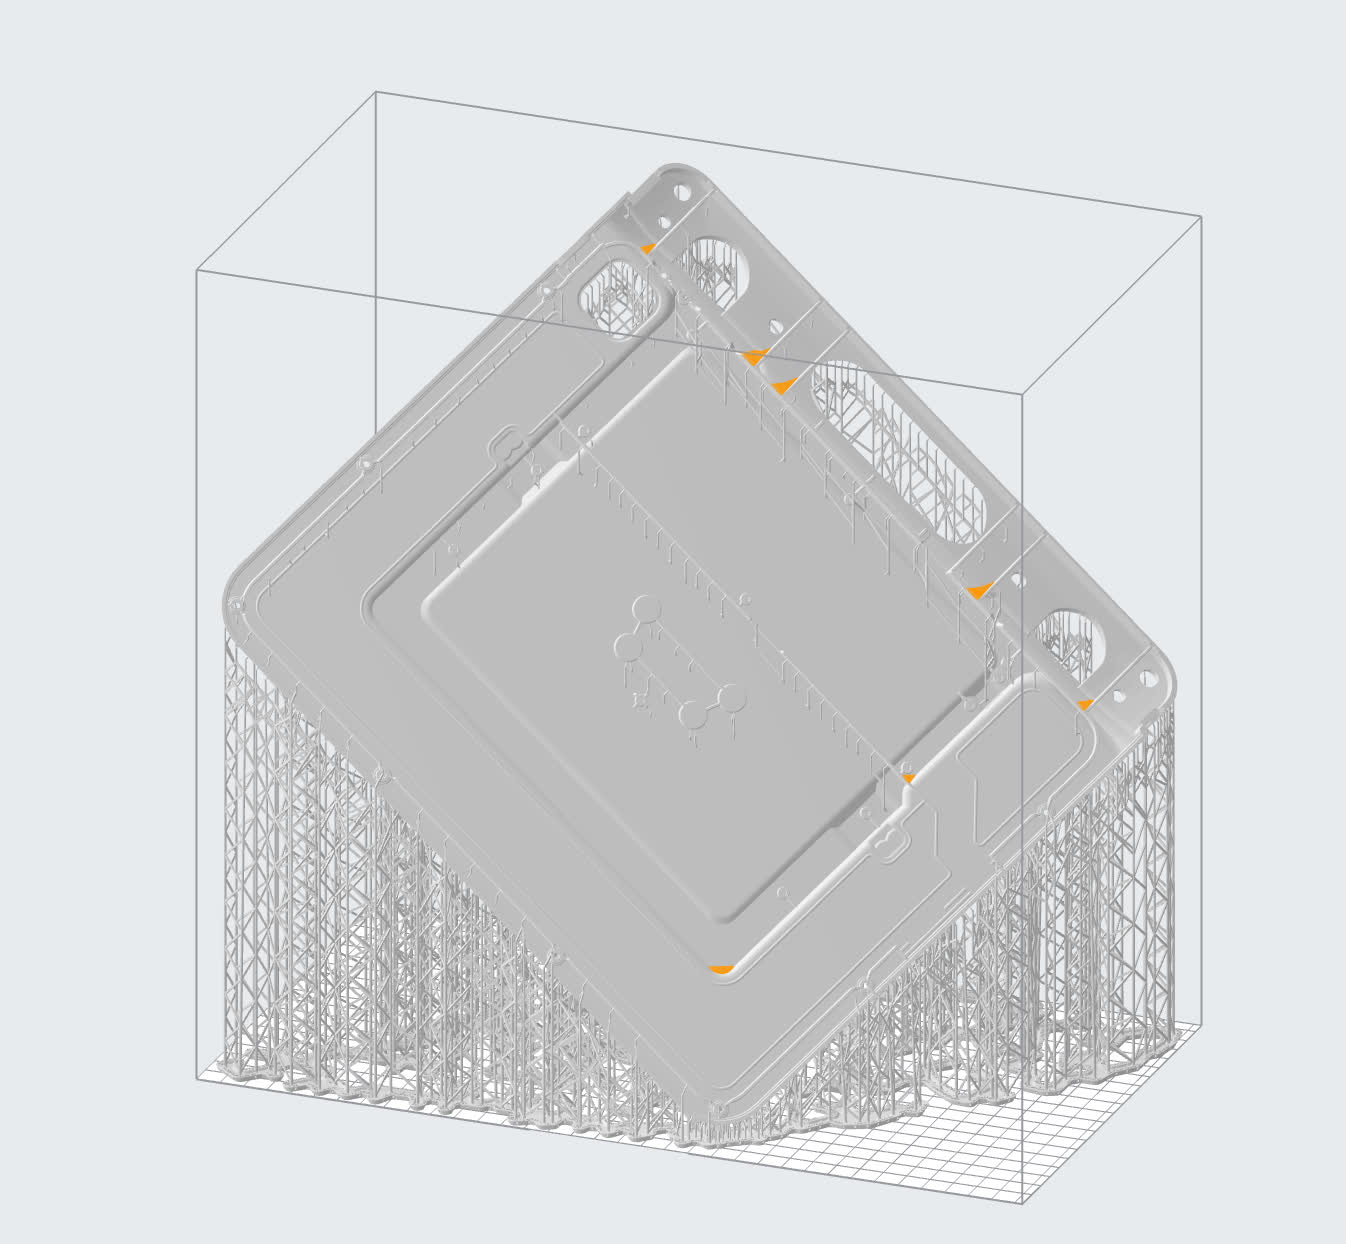 |
Curvatura de grandes superficies 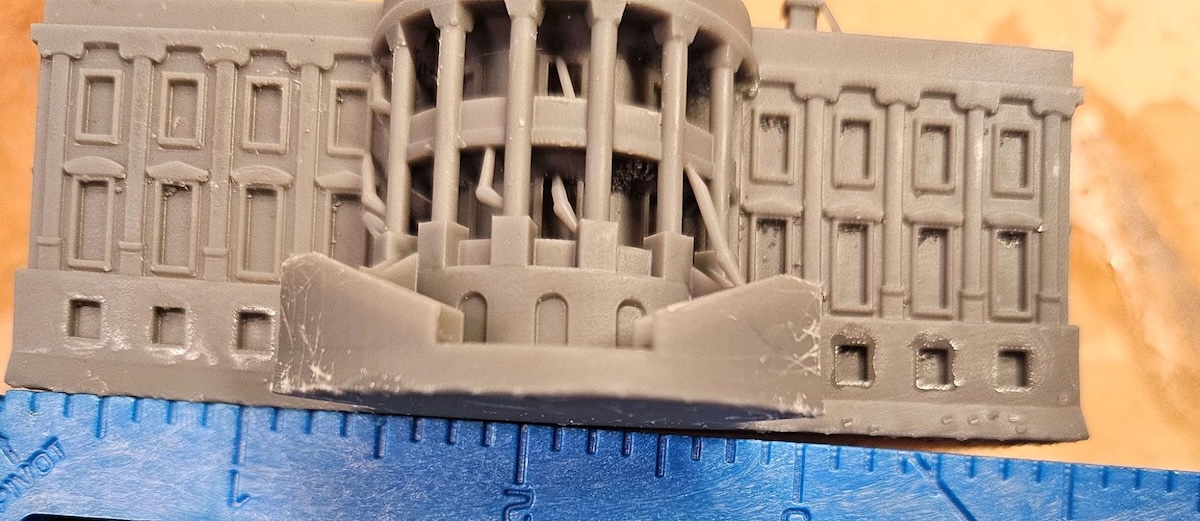 | 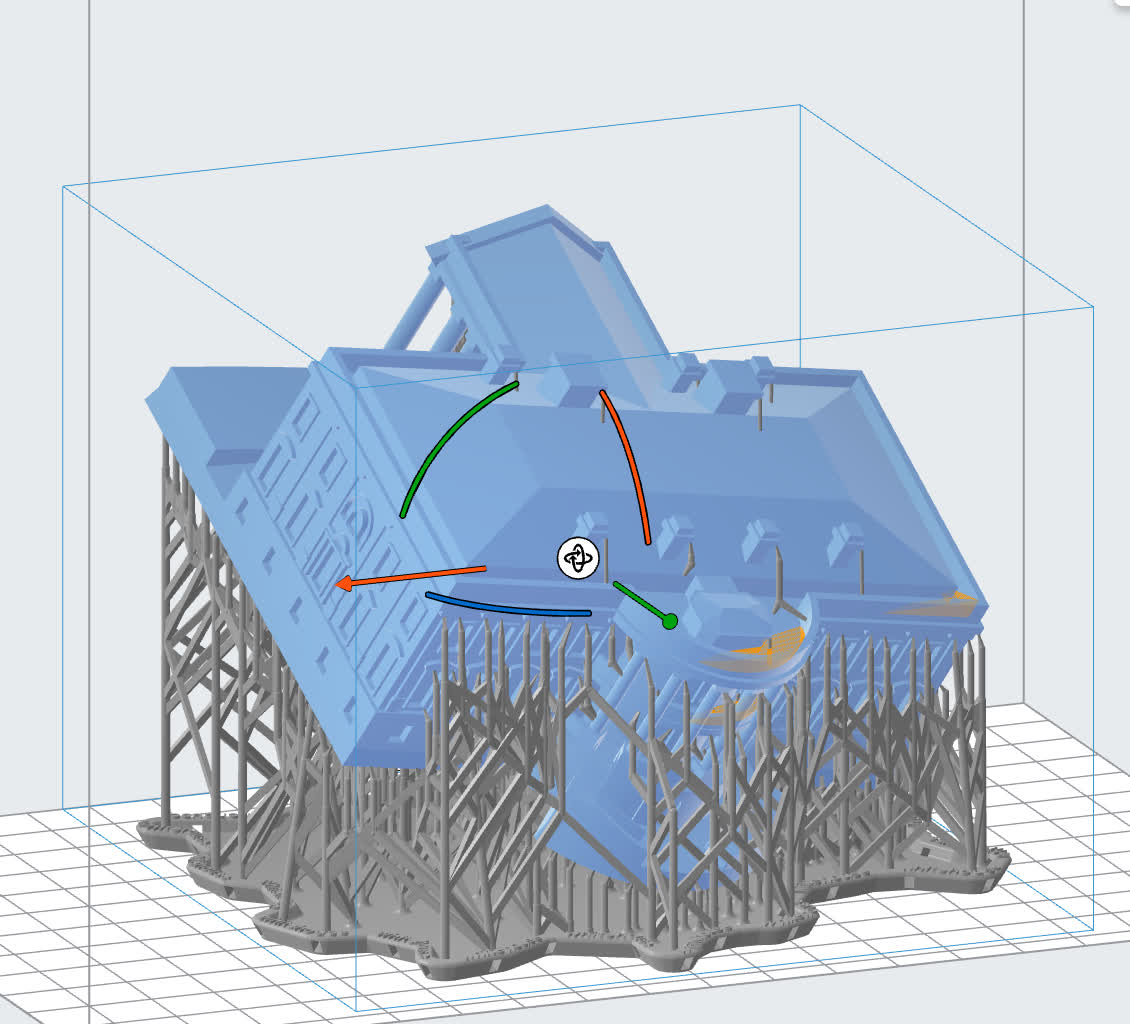 | Las fuerzas descritas anteriormente para la curvatura de los bordes también pueden afectar a las piezas voluminosas y verse en ellas. | Girar la mayor superficie de la pieza para que no esté orientada hacia la base de impresión minimiza el área de la sección transversal y evita que se fusionen detalles de gran tamaño. Imprimir directamente sobre la base de impresión también mantendría probablemente la pieza plana si no se curva durante la impresión. Sin embargo, esto puede hacer que las capas inferiores queden sobredimensionadas. Descarga el archivo FORM para probar la pieza por ti mismo. 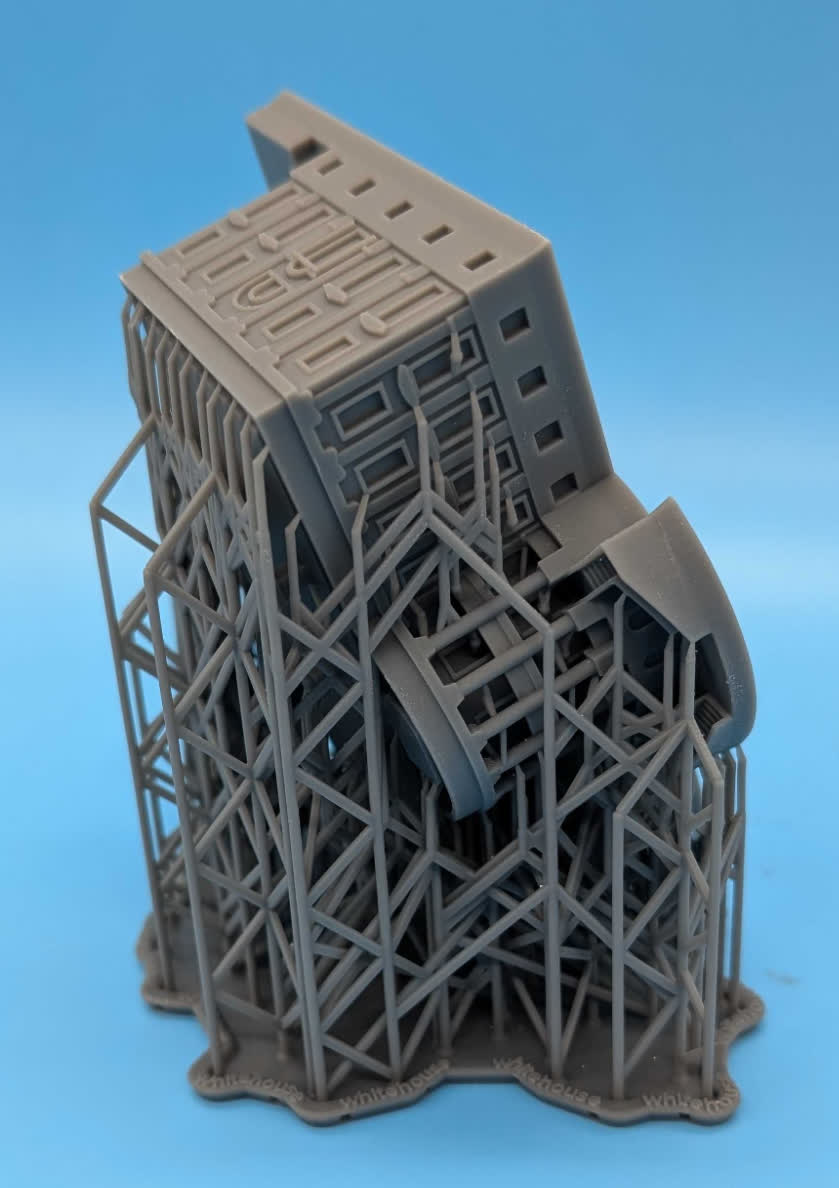 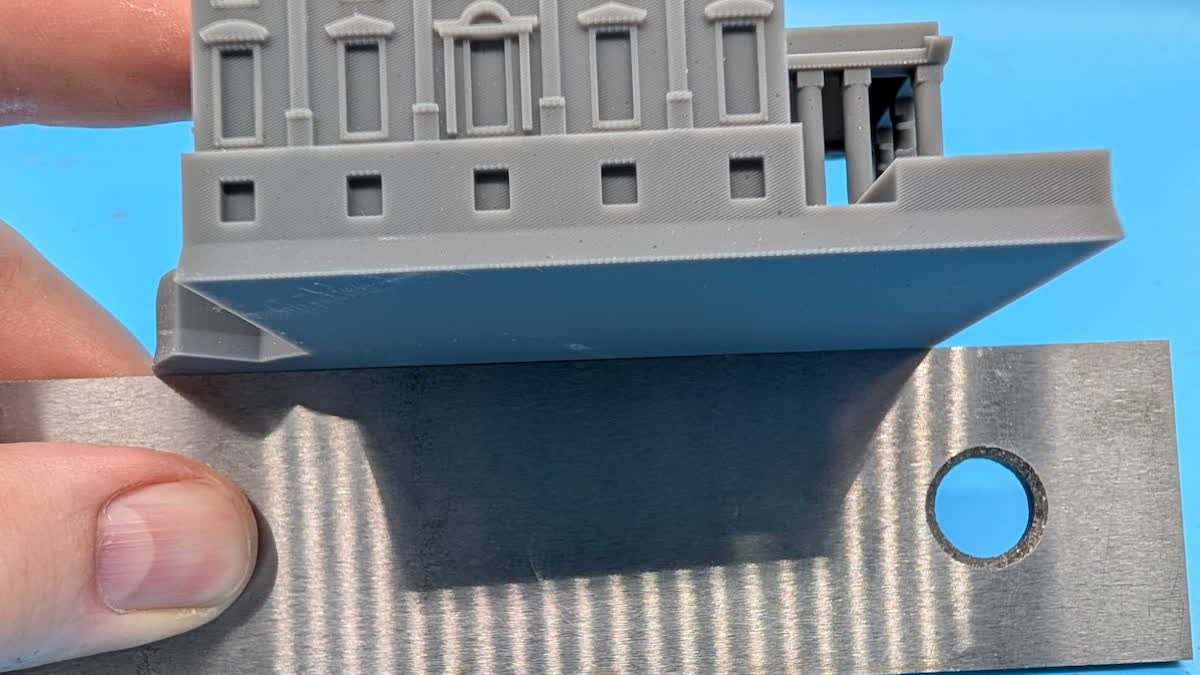 |
Alas de murciélago 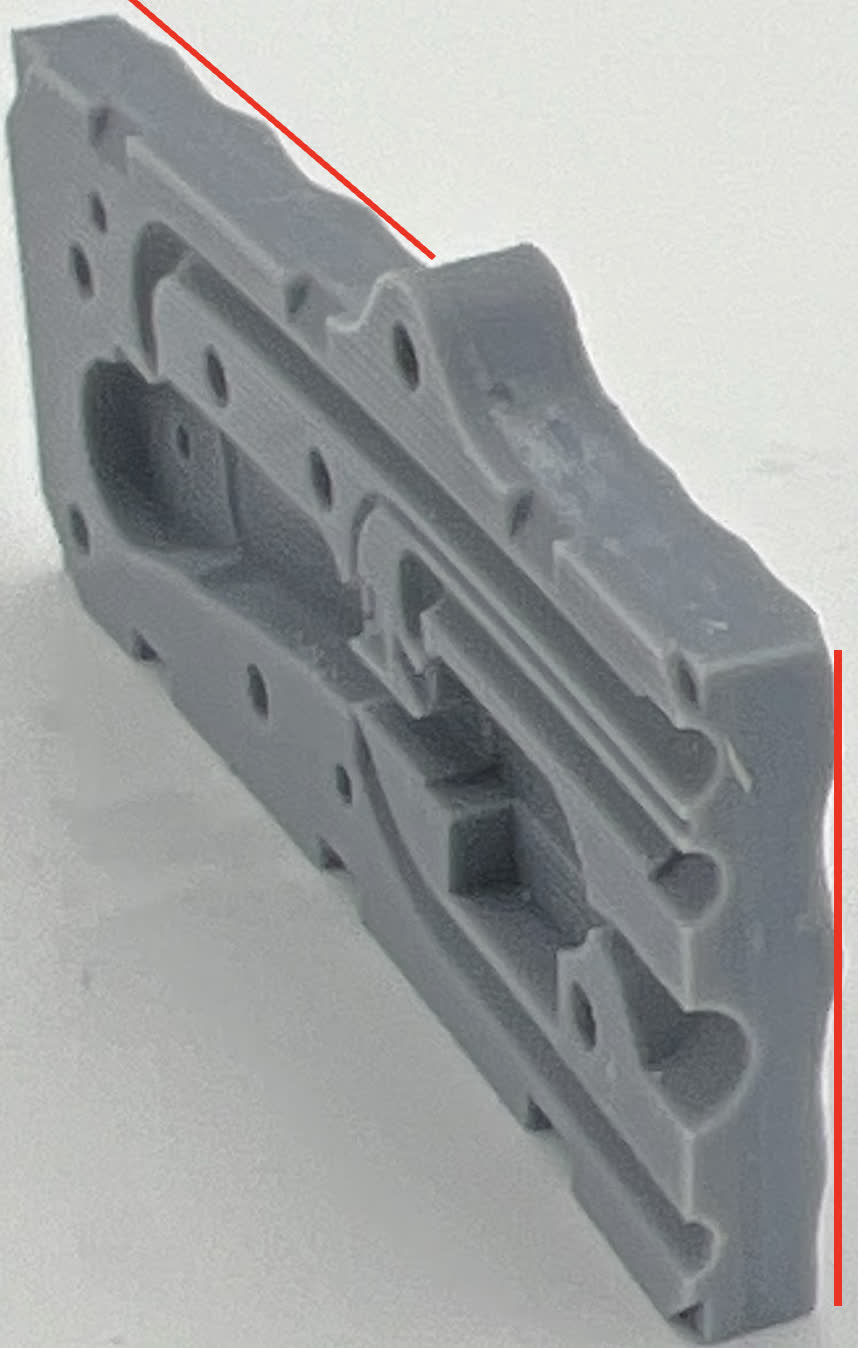 | 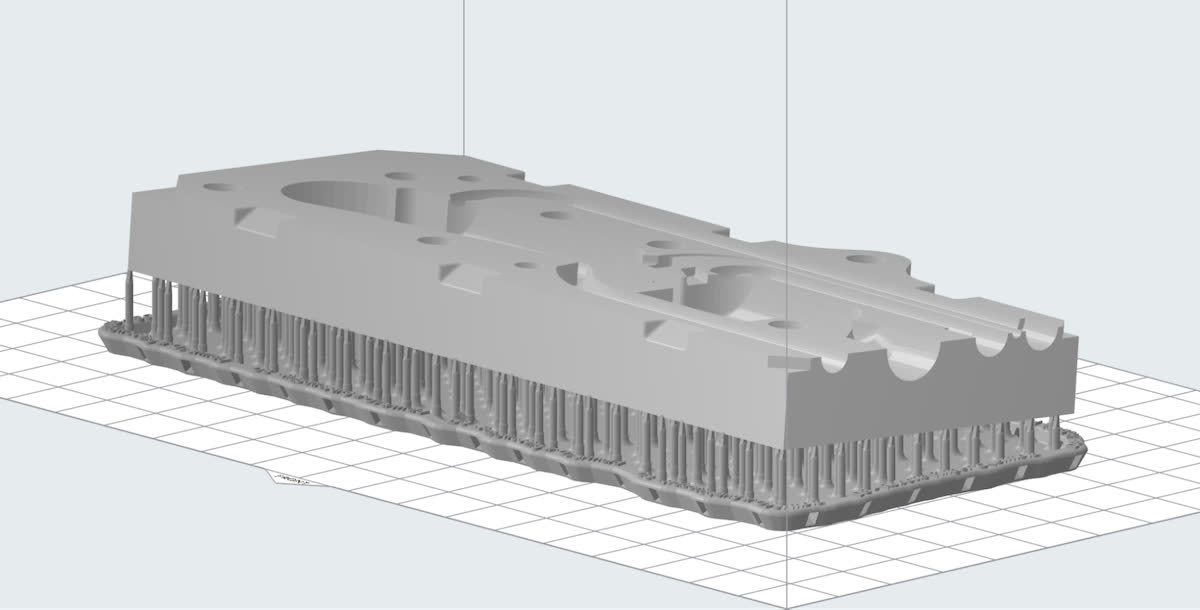 | Las caras inclinadas en un ángulo poco pronunciado con respecto a la base de impresión pueden mostrar una deformación en forma de "alas de murciélago", en la que la pieza se curva alejándose de la base de impresión en los extremos de su eje longitudinal. Esto se debe a una densidad de soportes insuficiente. Los grandes espacios entre los puntos de contacto de los soportes permiten que se produzca deformación debido a las fuerzas de impresión. | Orienta las piezas de forma más vertical. Si eso es imposible, aumenta la densidad de los soportes y asegúrate de que los puntos de contacto estén espaciados de forma uniforme. Descarga el archivo FORM para probar la pieza por ti mismo. 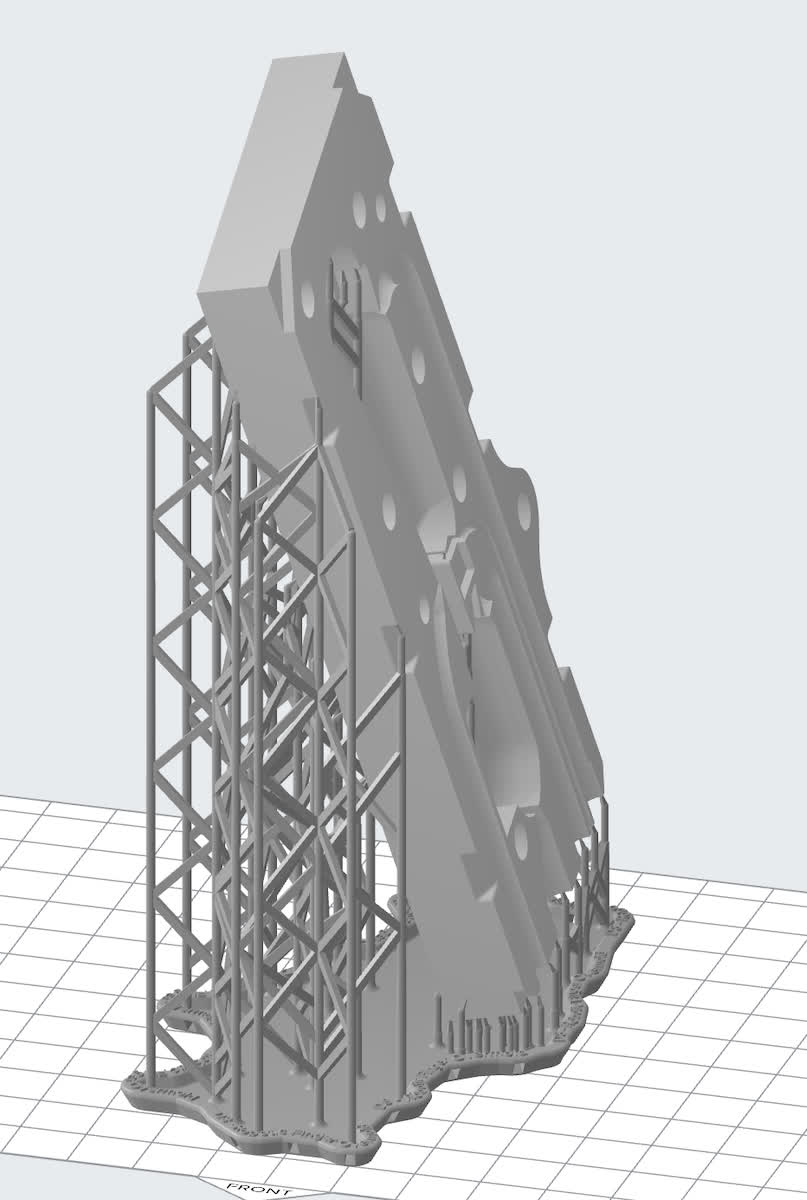 |
Nota:
Los defectos enumerados anteriormente se producen durante la impresión, pero las piezas también pueden hundirse y deformarse durante el poscurado. La caída se produce cuando se colocan piezas pesadas en una cámara de poscurado, como la Form Cure o la Form Cure L, sin un soporte suficiente, lo que hace que la pieza se hunda a medida que se poscura. Los tiempos de curado más largos y los materiales más blandos son más propensos a este defecto.
Cómo evitar defectos en la superficie causados por los puntos de contacto de los soportes y la textura de liberación de la LPU
Orienta las piezas de modo que las superficies que sean complejas, estéticamente críticas o que deban encajar con otra pieza estén orientadas en la medida de lo posible en dirección opuesta a los soportes.
Las piezas impresas en paralelo a la base de impresión pueden tener ligeras hendiduras debidas a la textura de liberación de la Light Processing Unit (LPU). En su lugar, orienta las superficies planas grandes en un ángulo poco pronunciado respecto a la base de impresión. En PreForm, los modelos se pueden girar en incrementos de 15° manteniendo pulsada la tecla Shift mientras se gira la pieza.
Evitar las fuerzas de succión de zonas simétricas que se expanden
En el caso de modelos con uno o más ejes de simetría, como los conos, ten cuidado de no expandir las áreas a lo largo de ese eje. Las capas que se hacen progresivamente más grandes pueden crear fuerzas de succión y provocar defectos de impresión. Inclina los modelos para evitar que se expandan las zonas, colocando las zonas más gruesas hacia la parte inferior. Si eso no es posible, oriéntalas en ángulo para evitar la expansión simétrica.
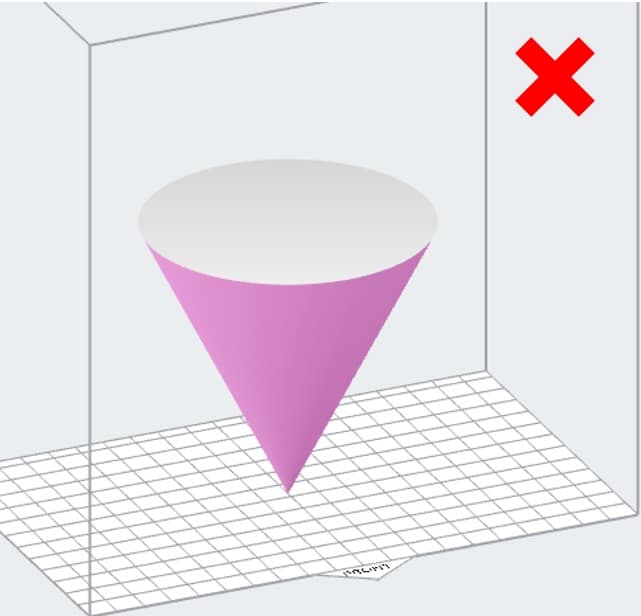
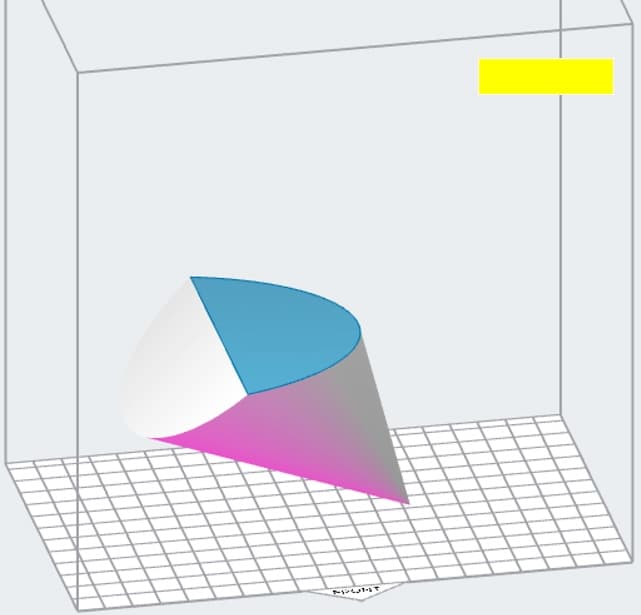
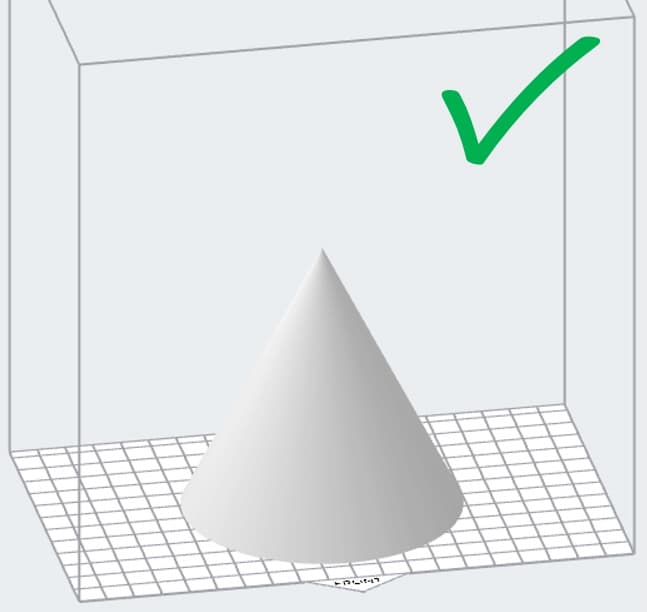
Ejemplos
Los siguientes ejemplos muestran diferentes modelos cuyas geometrías podrían causar los defectos de impresión descritos anteriormente, la orientación ideal para evitar esos defectos y una imagen de la pieza impresa final.
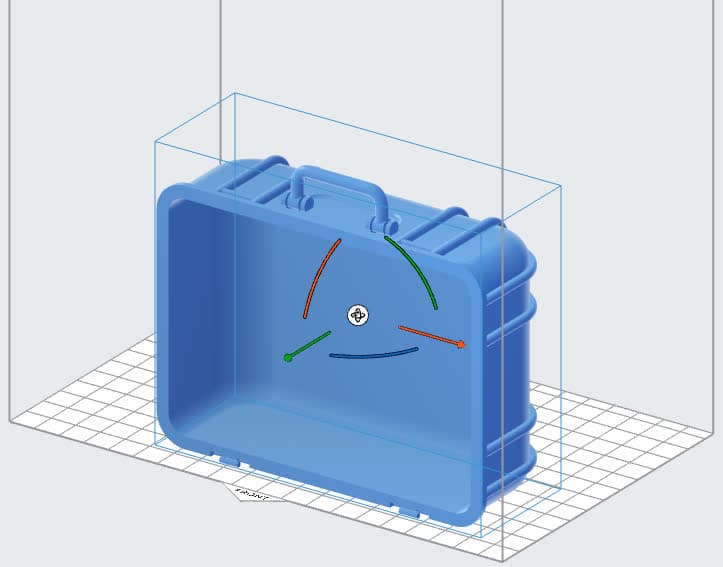
Ejemplo 1: Carcasa
Este modelo tiene múltiples características geométricas y estéticas que pueden dificultar su orientación e impresión correctas. Algunas consideraciones clave para orientar esta pieza son las siguientes:
Descarga el archivo FORM para probar la pieza por tu cuenta.
| Orientación ideal | Motivos | Pieza impresa | Planitud |
|---|---|---|---|
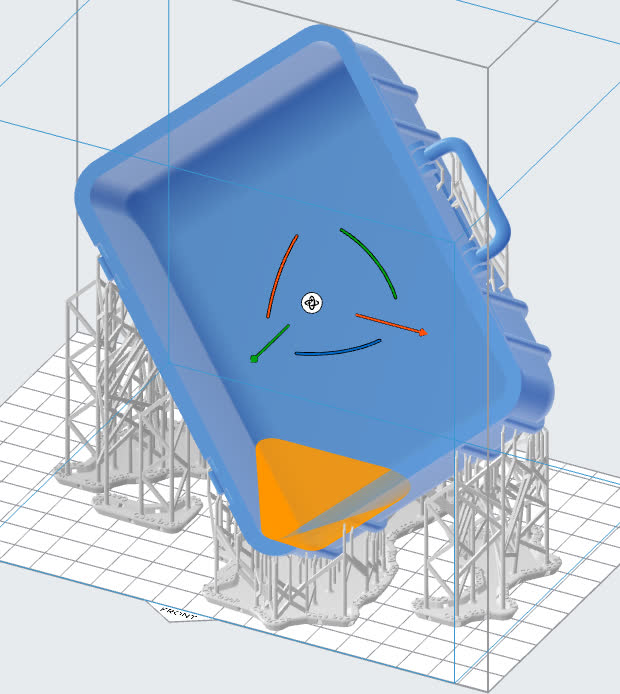 | Esta orientación suele reducir la contracción y la deformación de la barra en H, así como el número de elementos que se fusionan en la pieza. Esta orientación sí introduce una concavidad. Para evitar defectos de la superficie relacionados con este problema, añade un orificio de drenaje. | 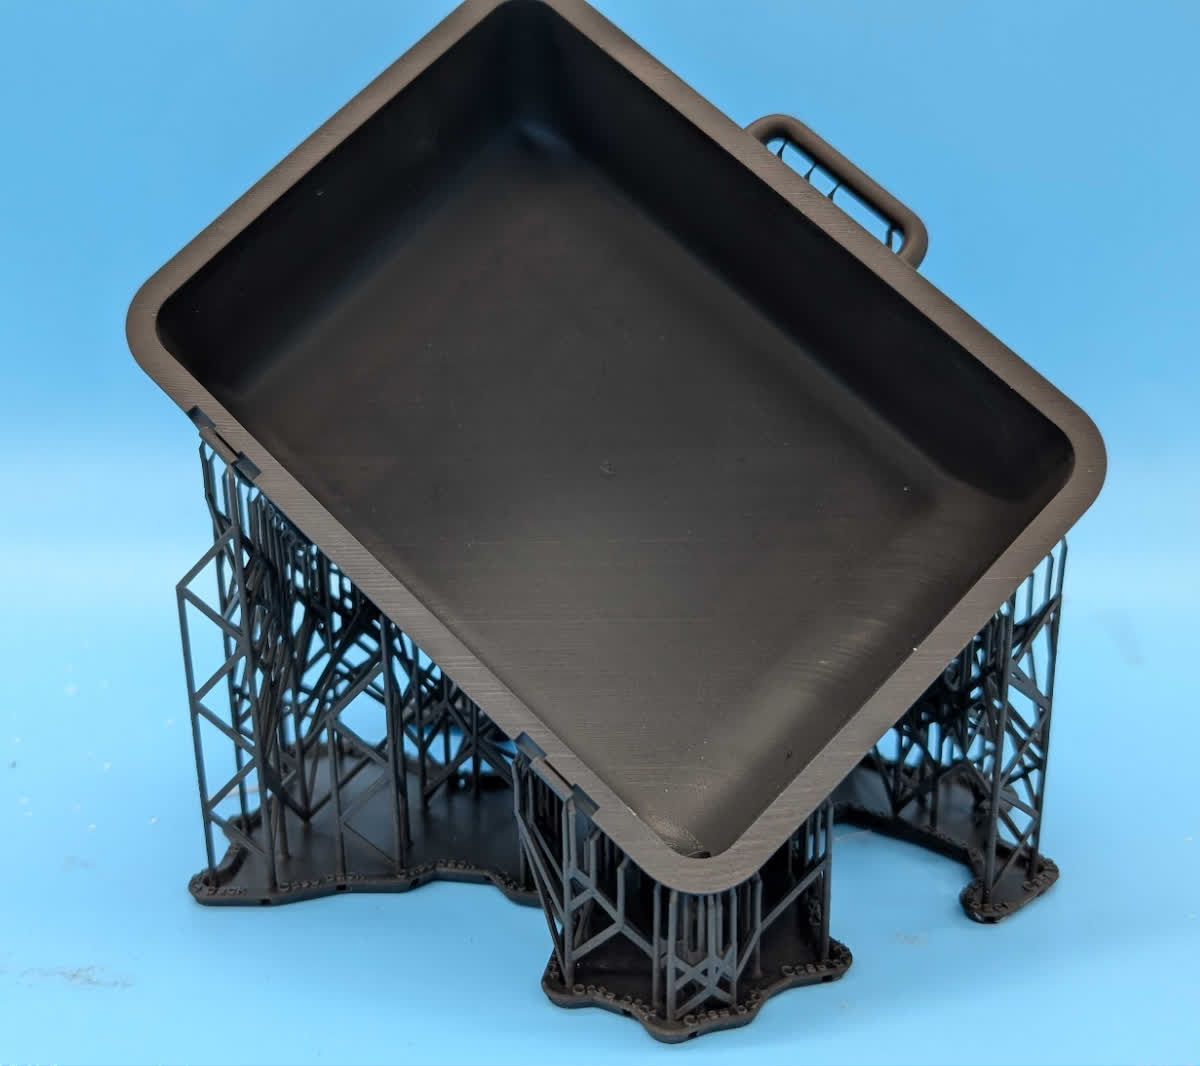 | 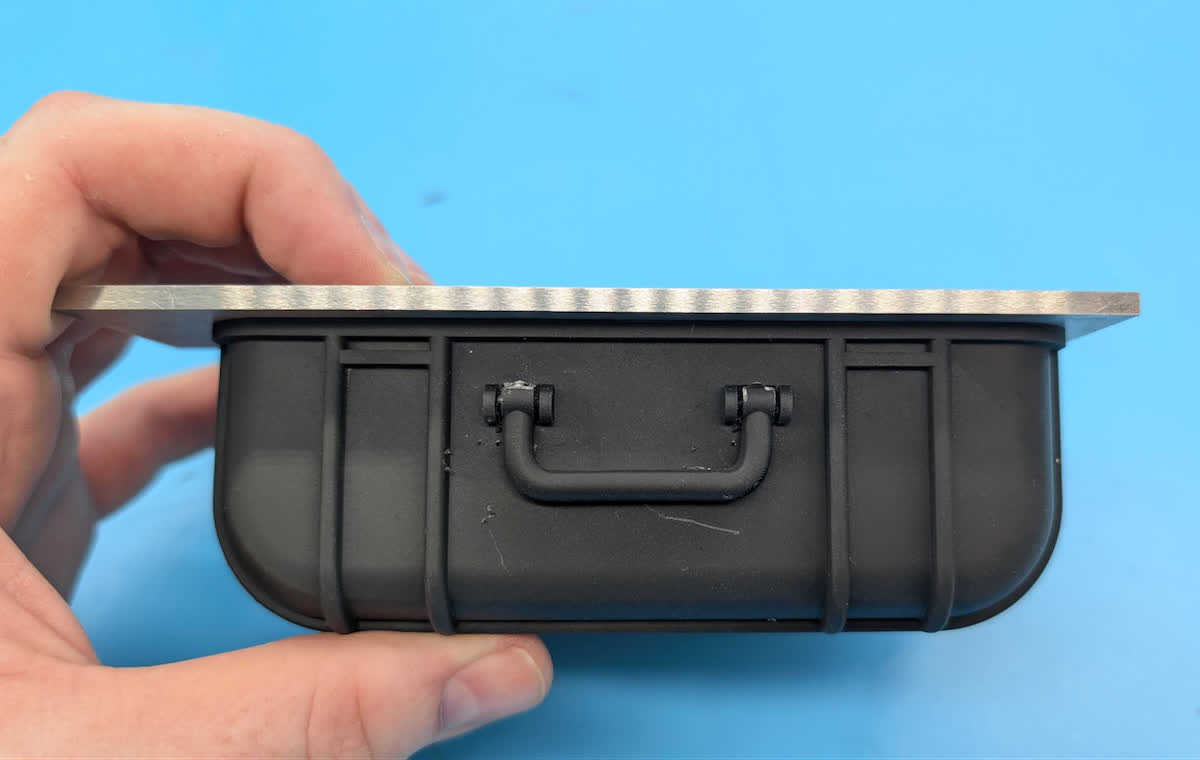
Parte frontal de la carcasa impresa en la orientación recomendada sin deformaciones, mostrada con una escuadra paralela para mecanizado como referencia.
|
Ejemplo 2: Base de la impresora Form 2
Esta pieza puede curvarse de forma drástica cuando se imprime casi plana o cuando se inclina solo en una dirección. Cuando se imprime en ángulo respecto a los ejes X e Y, la deformación se reduce drásticamente.
Descarga el archivo FORM para probar la pieza por tu cuenta.
| Orientación ideal | Motivos | Pieza impresa | Planitud |
|---|---|---|---|
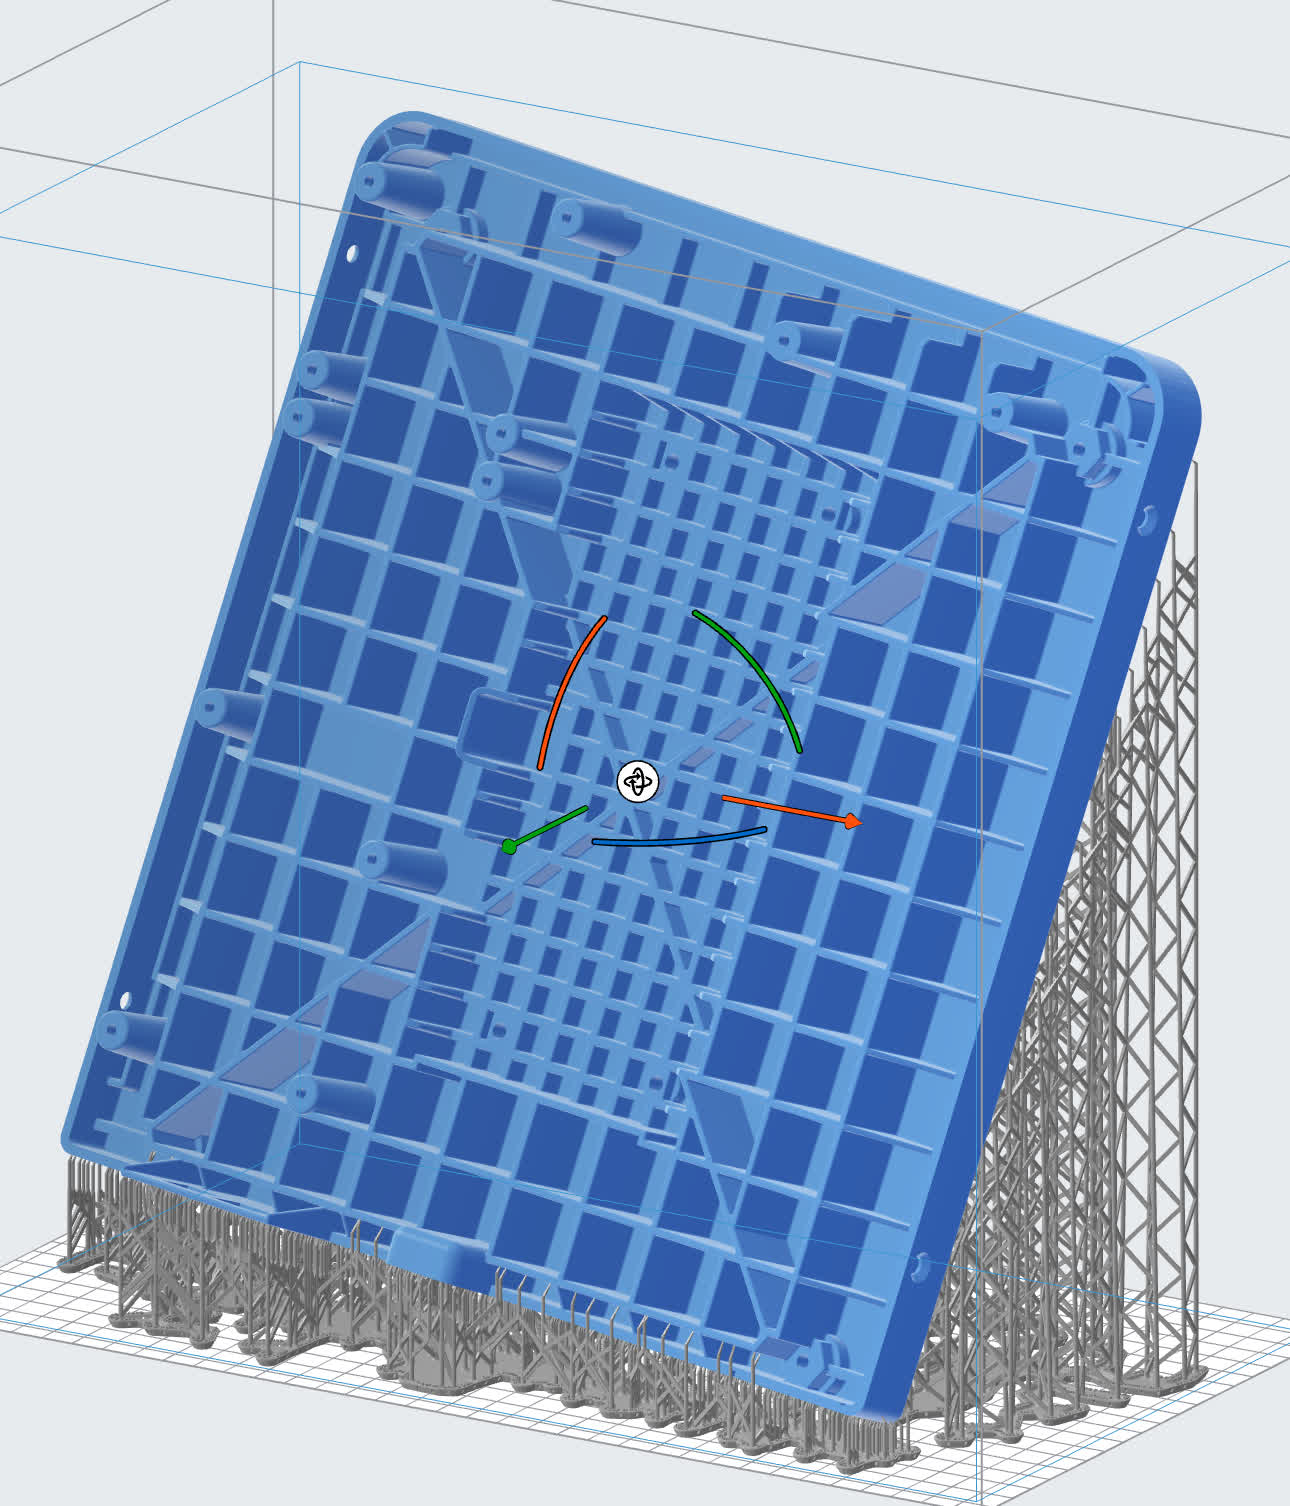 | La contracción y las tensiones internas pueden hacer que toda la pieza se doble hacia arriba, separándose de la base de impresión. Esto es especialmente perceptible en las superficies inferiores. Inclinar la pieza en los ejes X e Y reduce el cambio de área de la sección transversal a medida que se imprimen las costillas. | 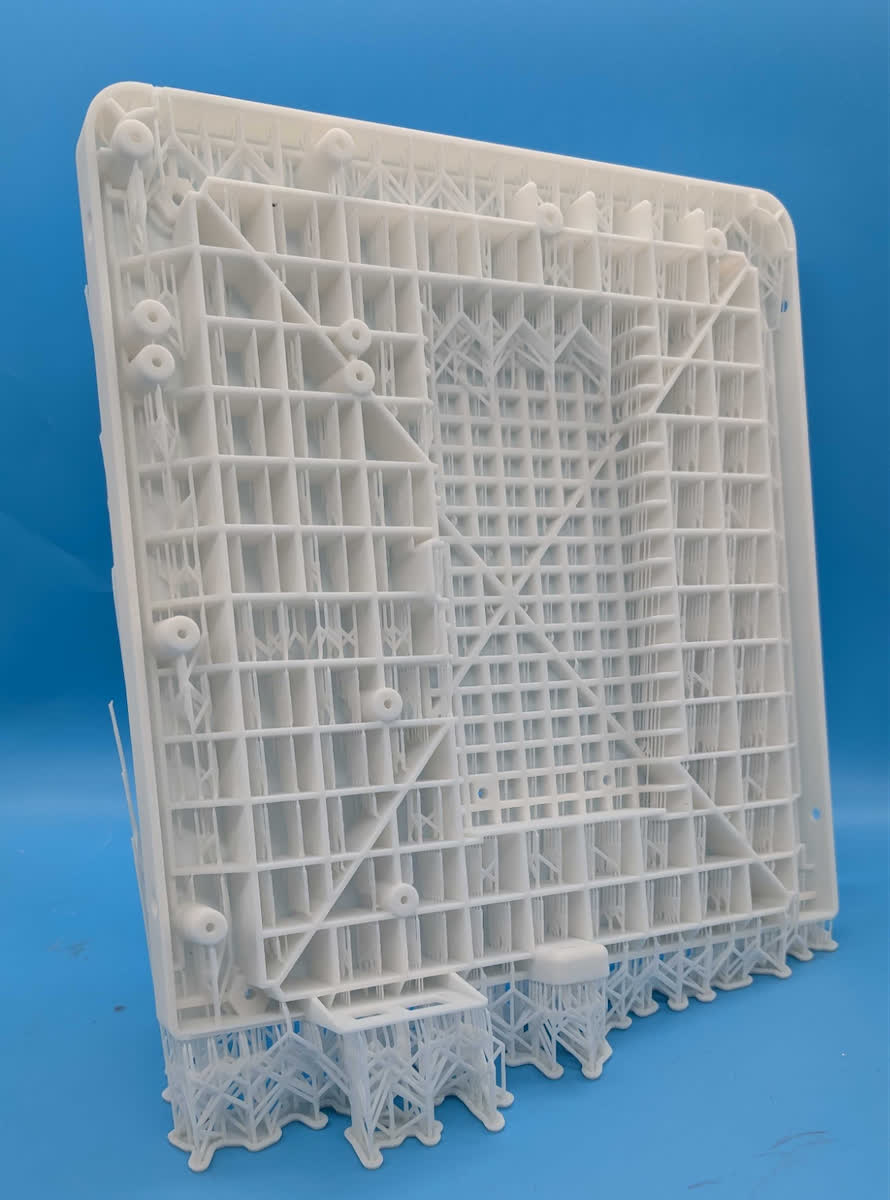 | 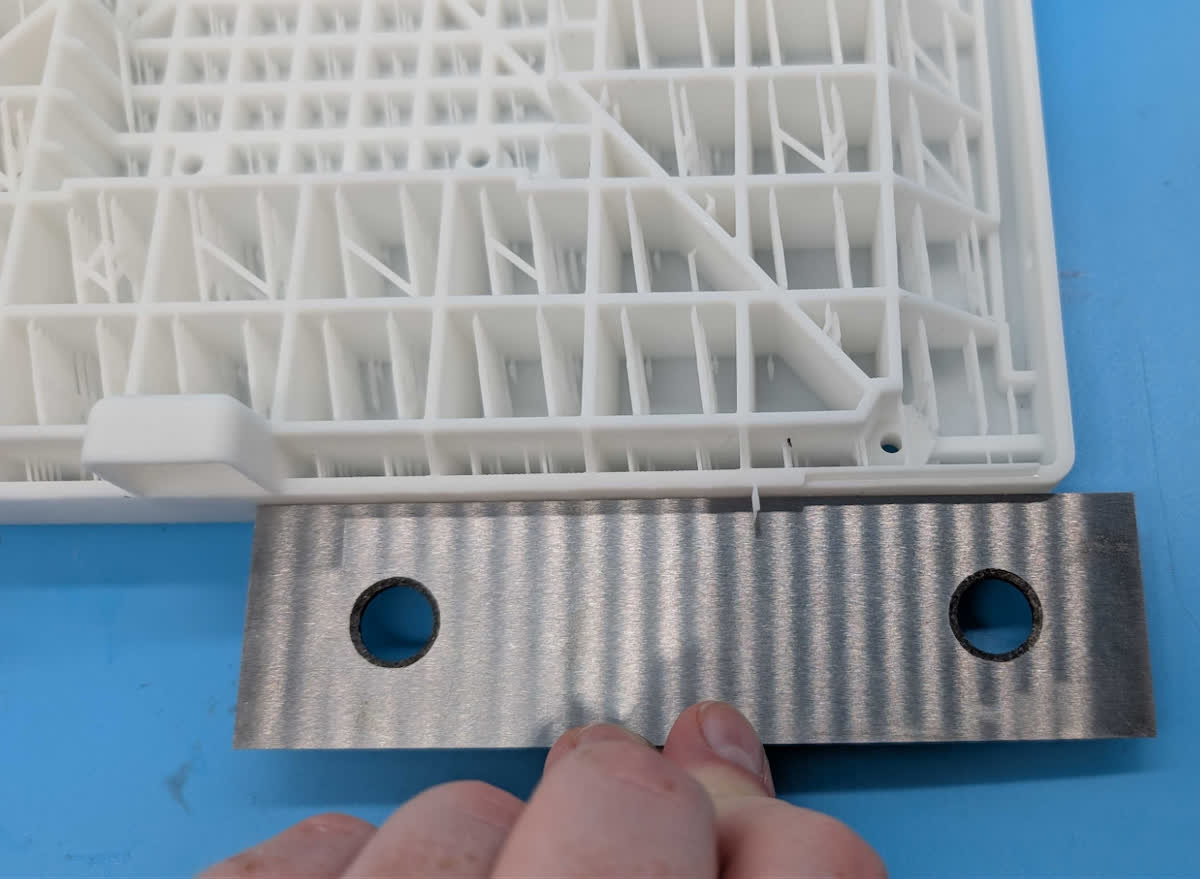
Borde de la pieza impresa en la orientación recomendada, mostrada con un paralelómetro para referencia. Todavía se produce una ligera contracción a lo largo del eje más largo. Lo ideal habría sido que ese borde estuviera inclinado 45°, pero eso no cabría en el volumen de impresión de la impresora.
|
Ejemplo 3: Marco del tanque de resina
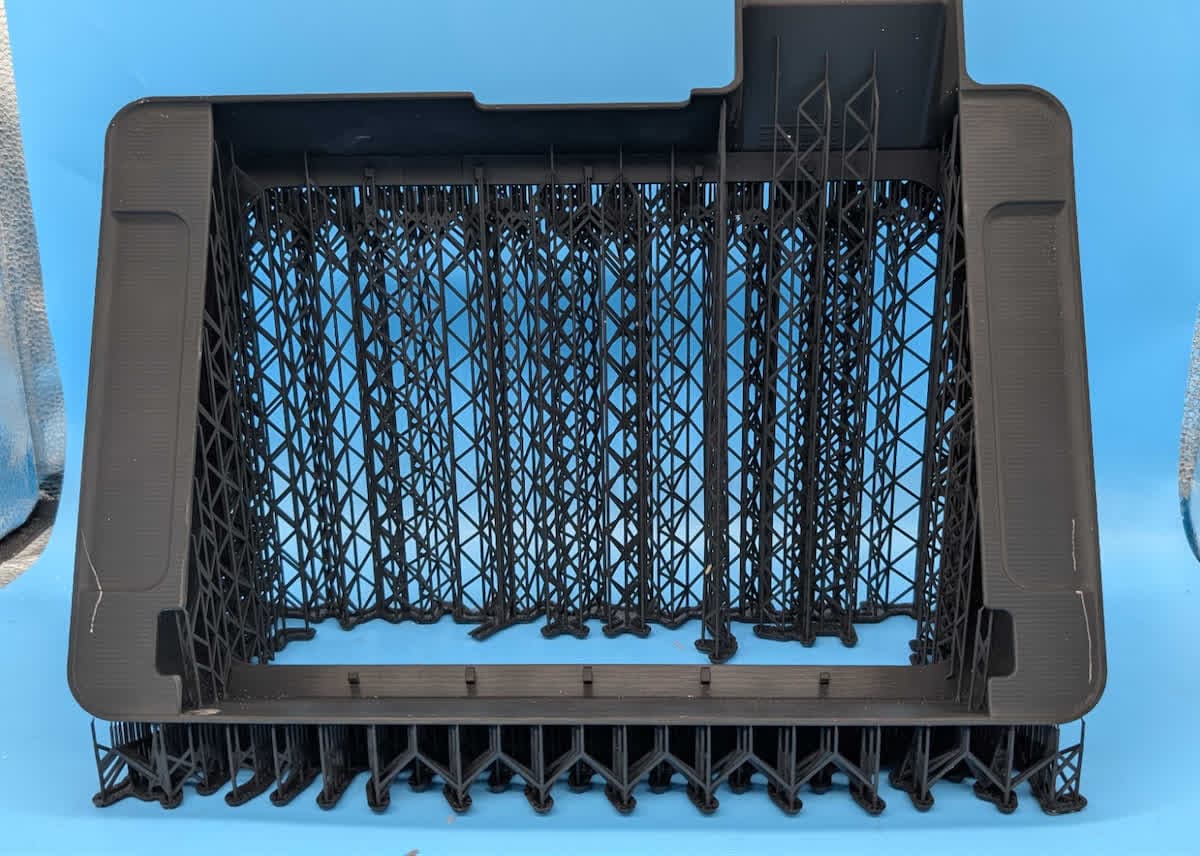
Esta pieza llena casi por completo el volumen de impresión de la Form 4L, lo que limita las orientaciones posibles. Rotar sobre un solo eje crea una fuerte barra en H en la parte superior de la pieza, lo que da lugar a esquinas combadas. Para evitarlo, utiliza todo lo posible el segundo eje.
Descarga el archivo FORM para probar la pieza tú mismo.
| Orientación ideal | Motivos | Pieza impresa | Planitud |
|---|---|---|---|
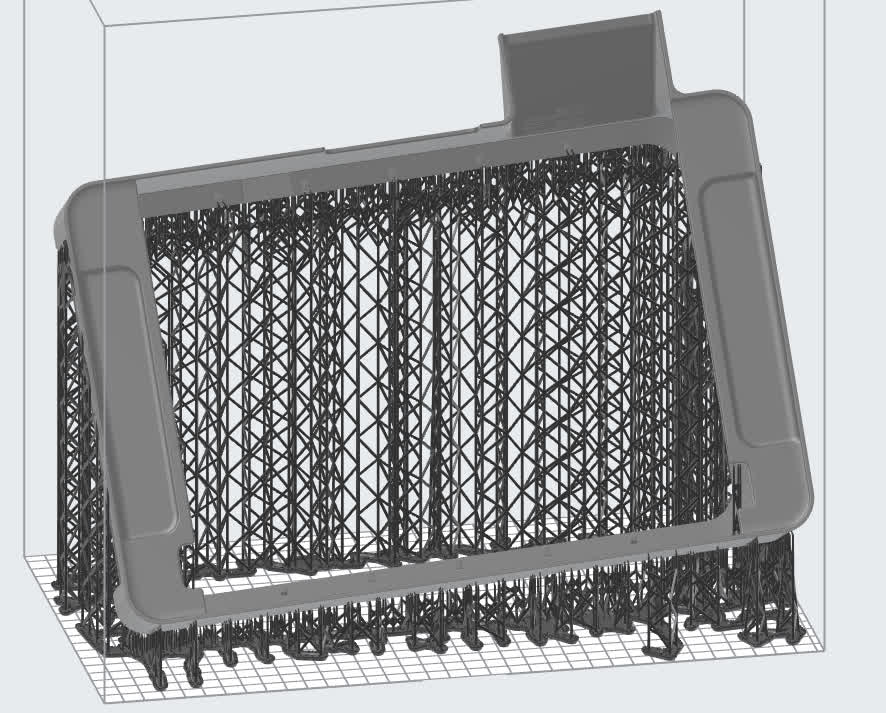 | Minimiza los cambios en el área de la sección transversal entre capas y evita cualquier característica de fusión de mayor tamaño. | 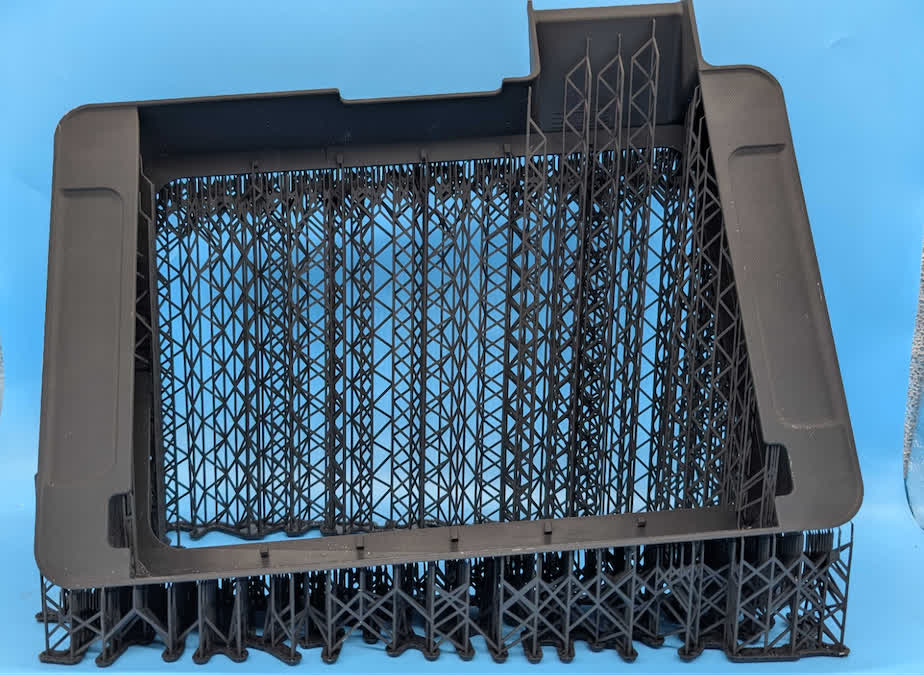 | 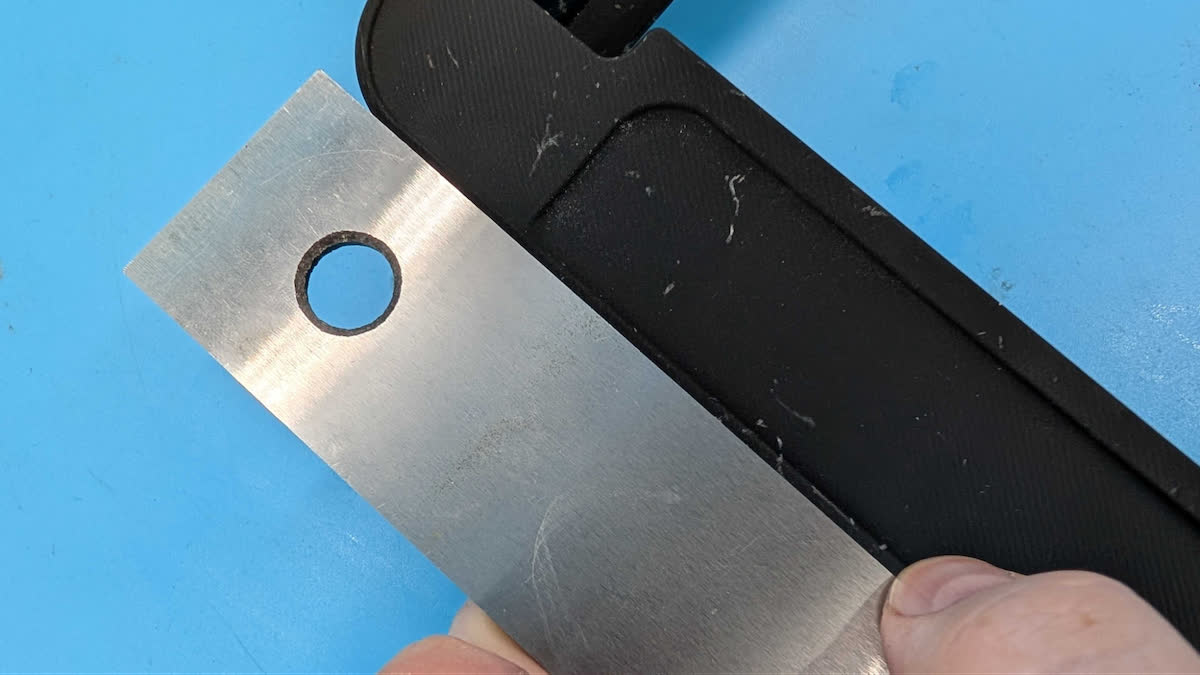
Borde de la pieza impresa en la orientación recomendada sin deformaciones, mostrada con una regla paralela para mecanizado como referencia.
|