LIVRE BLANC
Formlabs Logo
Utilisation de True Cast Resin

Utilisation de True Cast Resin

Utilisez True Cast Resin pour le moulage de précision de bijoux sophistiqués et de composants d’ingénierie complexes d’une épaisseur maximale de 5 mm. Les pièces imprimées en True Cast offrent des détails exceptionnels et des surfaces lisses pour un large éventail de processus de travail et de conditions de moulage.

Conçue pour garantir fiabilité, qualité et polyvalence, True Cast Resin s’intègre à une large gamme de courbes de brûlage. Une faible dilatation thermique, un rétrécissement minimal et une teneur en cendres de 0,03 % garantissent un brûlage propre et des pièces moulées de qualité constante.

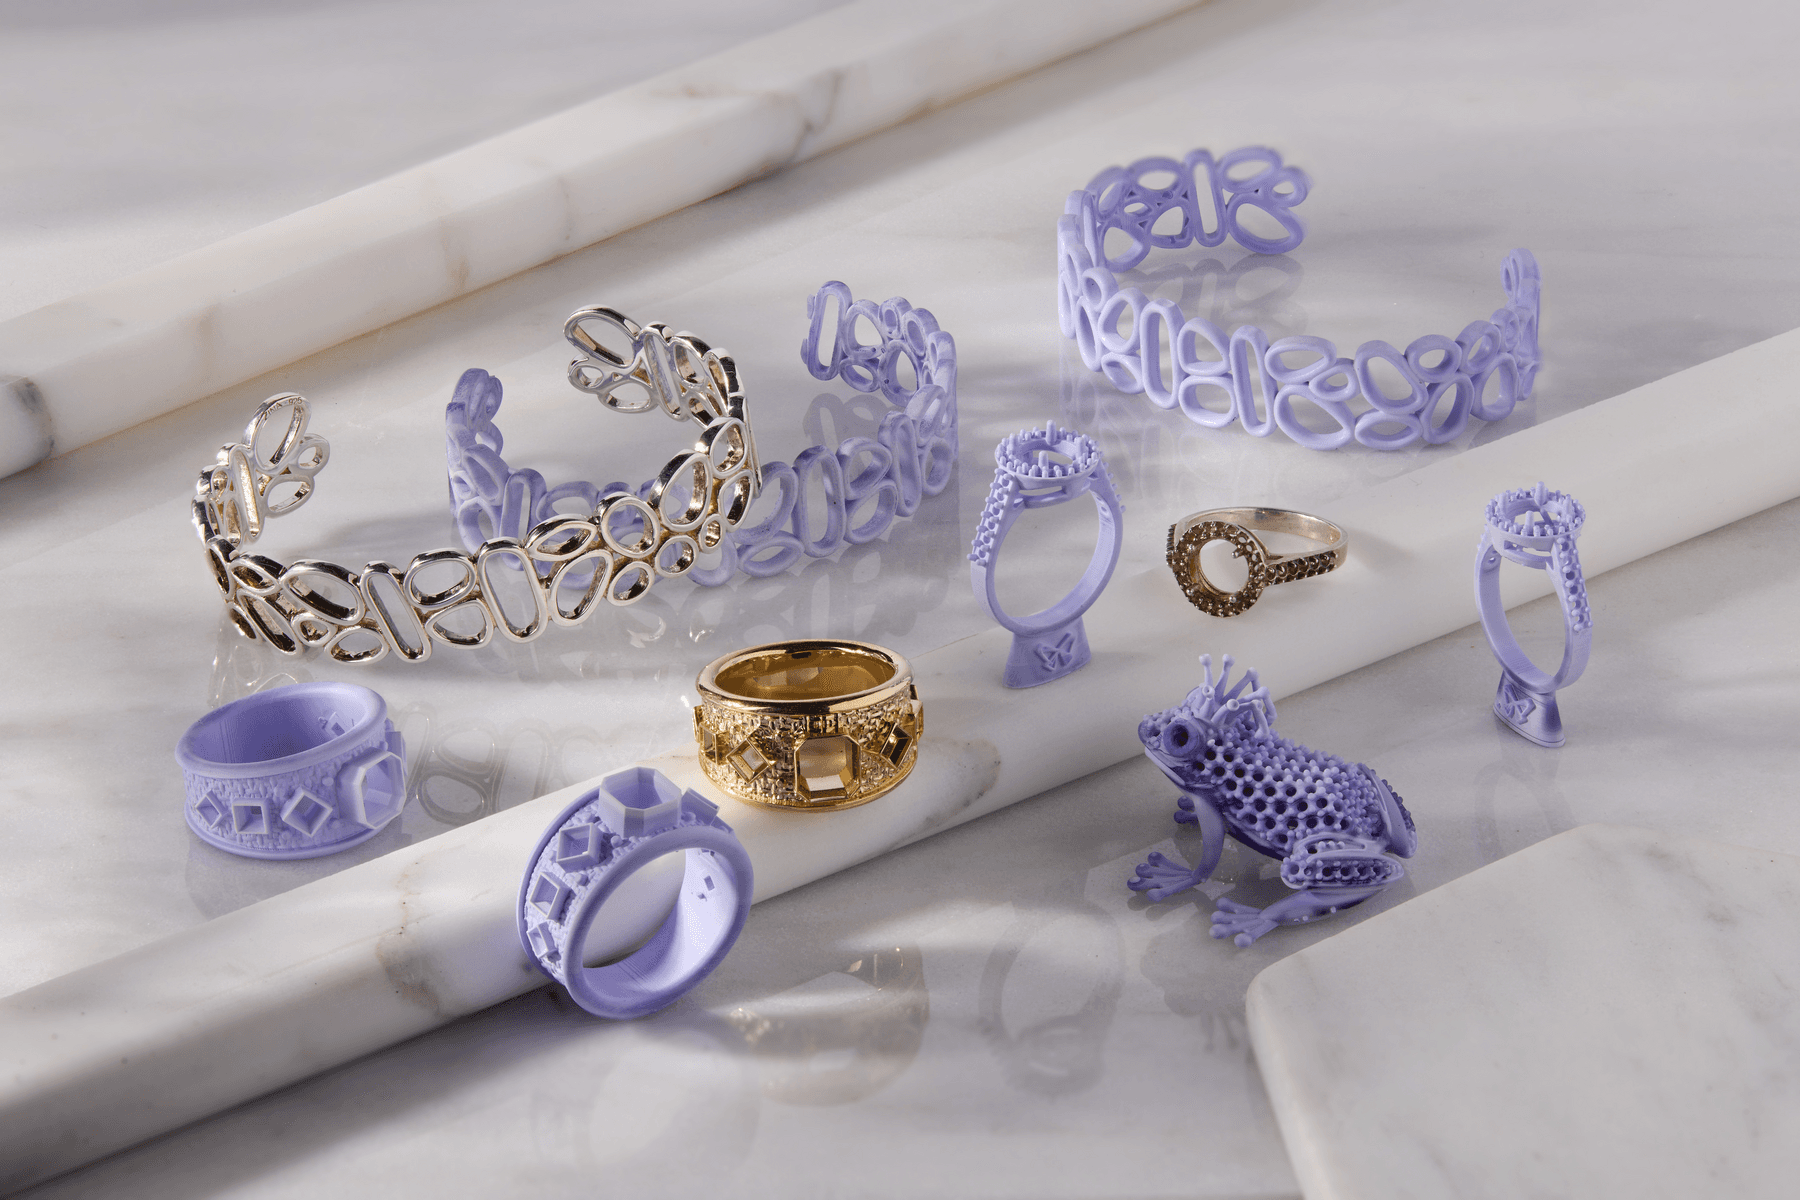
Pièces imprimées en True Cast Resin

Remarque :

Pour en savoir plus sur les performances ou les propriétés spécifiques de True Cast Resin, consultez la fiche de données de sécurité (FDS) et la fiche technique. Consultez toujours la FDS comme source principale d’information pour savoir comment manipuler les matériaux Formlabs correctement et en toute sécurité.

Recommandée pour :

  • Bijoux de taille moyenne
  • Bijoux lourds
  • Médaillons et miniatures
  • Composants d’ingénierie

Non recommandée pour :

  • Filigrane en fil de fer - utilisation de Castable Wax Resin
  • Pièces moulées d’une épaisseur supérieure à 5 mm - utilisation de Clear Cast Resin

True Cast Resin est imprimée à 25 microns et 50 microns. Pour bénéficier de l’assistance de pairs pour l’impression avec ce matériau, rejoignez le groupe Formlabs Jewelry/Casting sur Facebook.

Ressources nécessaires

Vendues par Formlabs :

Vendues par des tiers :

  • Imprimante à résine compatible
  • Four de brûlage
  • Équipement de moulage (chambre à vide et système de moulage, tel que le Neutec J2R)
  • Équipement complet, y compris pinces, moufles, produit de moulage, aspirateur, cire, outils de cirage, etc.
  • Alcool isopropylique ou alcool éthylique (concentration de 91 % ou plus)
  • Air comprimé
  • Papier de verre (grain de 1000)
  • Appareil de chauffage à résine

Aperçu du processus de travail

1 - Pattern Design
1 - Conception du modèle
La conception de la pièce dans un logiciel CAO.
2 - Pre-Heat and Mix
2 - Préchauffage et mélange de la résine
Le chauffage et le mélange de la résine avant l’impression pour s’assurer que le composant cire est complètement liquide et uniformément dispersé.
3 - Pattern Printing
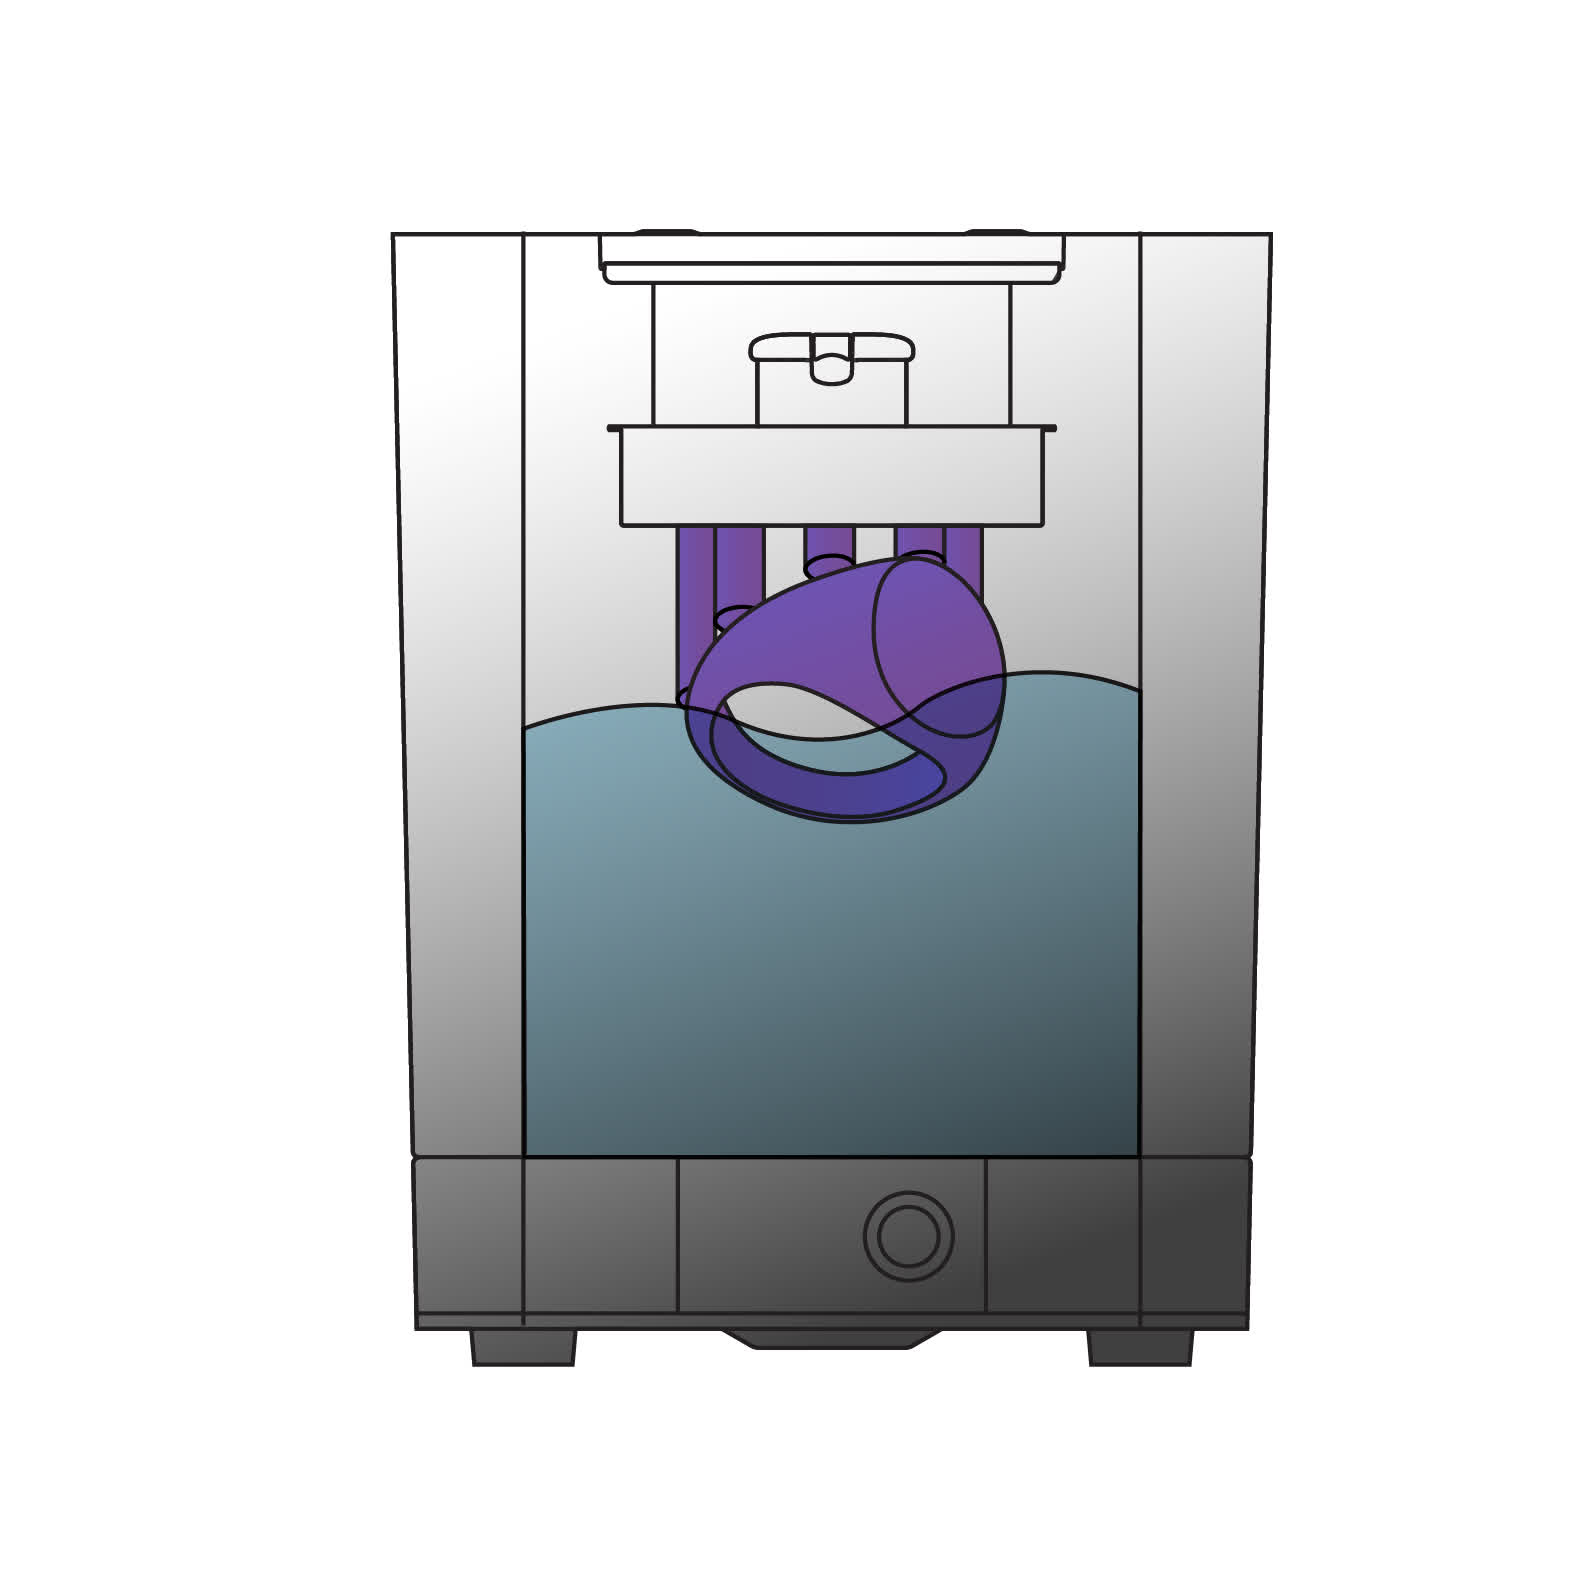
3 - Impression du modèle
Impression 3D avec True Cast Resin en suivant les instructions de Formlabs.
4 - Wash Patterns
4 - Lavage des modèles
Nettoyage minutieux des modèles imprimés avec de l’alcool isopropylique pour retirer tout résidu de résine non polymérisée. Lavez à nouveau la pièce avec de l’alcool isopropylique propre pour vous assurer que le modèle est parfaitement propre. La présence de résidus de résine non polymérisée sur les pièces peut entraîner des défauts de coulage.
5 - Dry With Compressed Air
5 - Séchage à l’air comprimé
Utilisez de l’air comprimé pour sécher complètement les pièces imprimées. Cela garantit l’élimination de tout résidu de résine non polymérisée et d’alcool isopropylique avant le coulage.
6 - Post-Cure Patterns
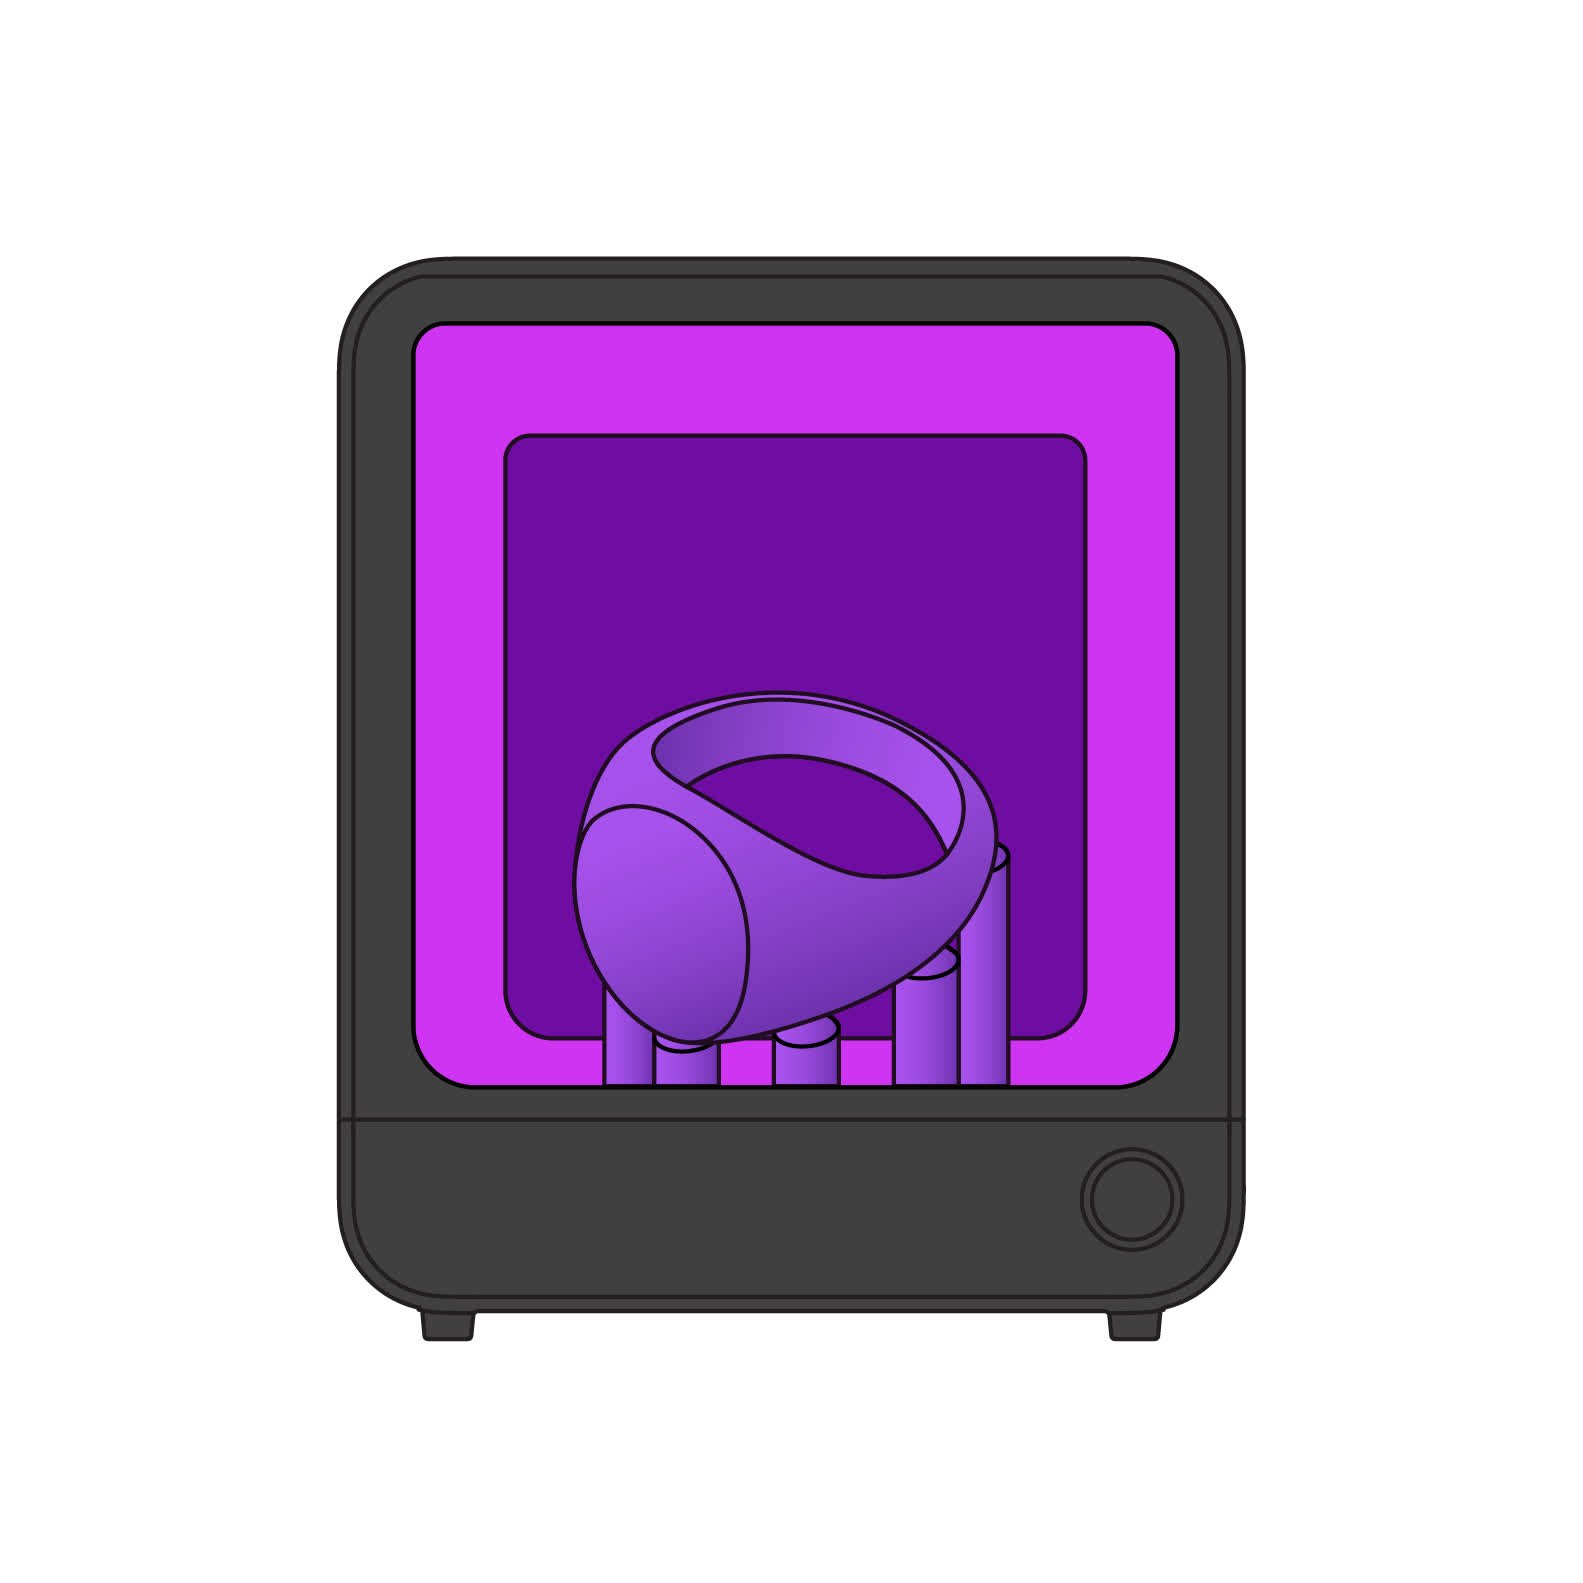
6 - Post-polymérisation des modèles
Pour obtenir les meilleurs résultats de moulage, il faut post-polymériser les pièces pour achever la réaction de polymérisation commencée pendant l’impression. Cela permet d’obtenir des modèles plus résistants et plus robustes et de réduire les défauts pendant le processus de coulage.
7 - Build the Sprue Tree
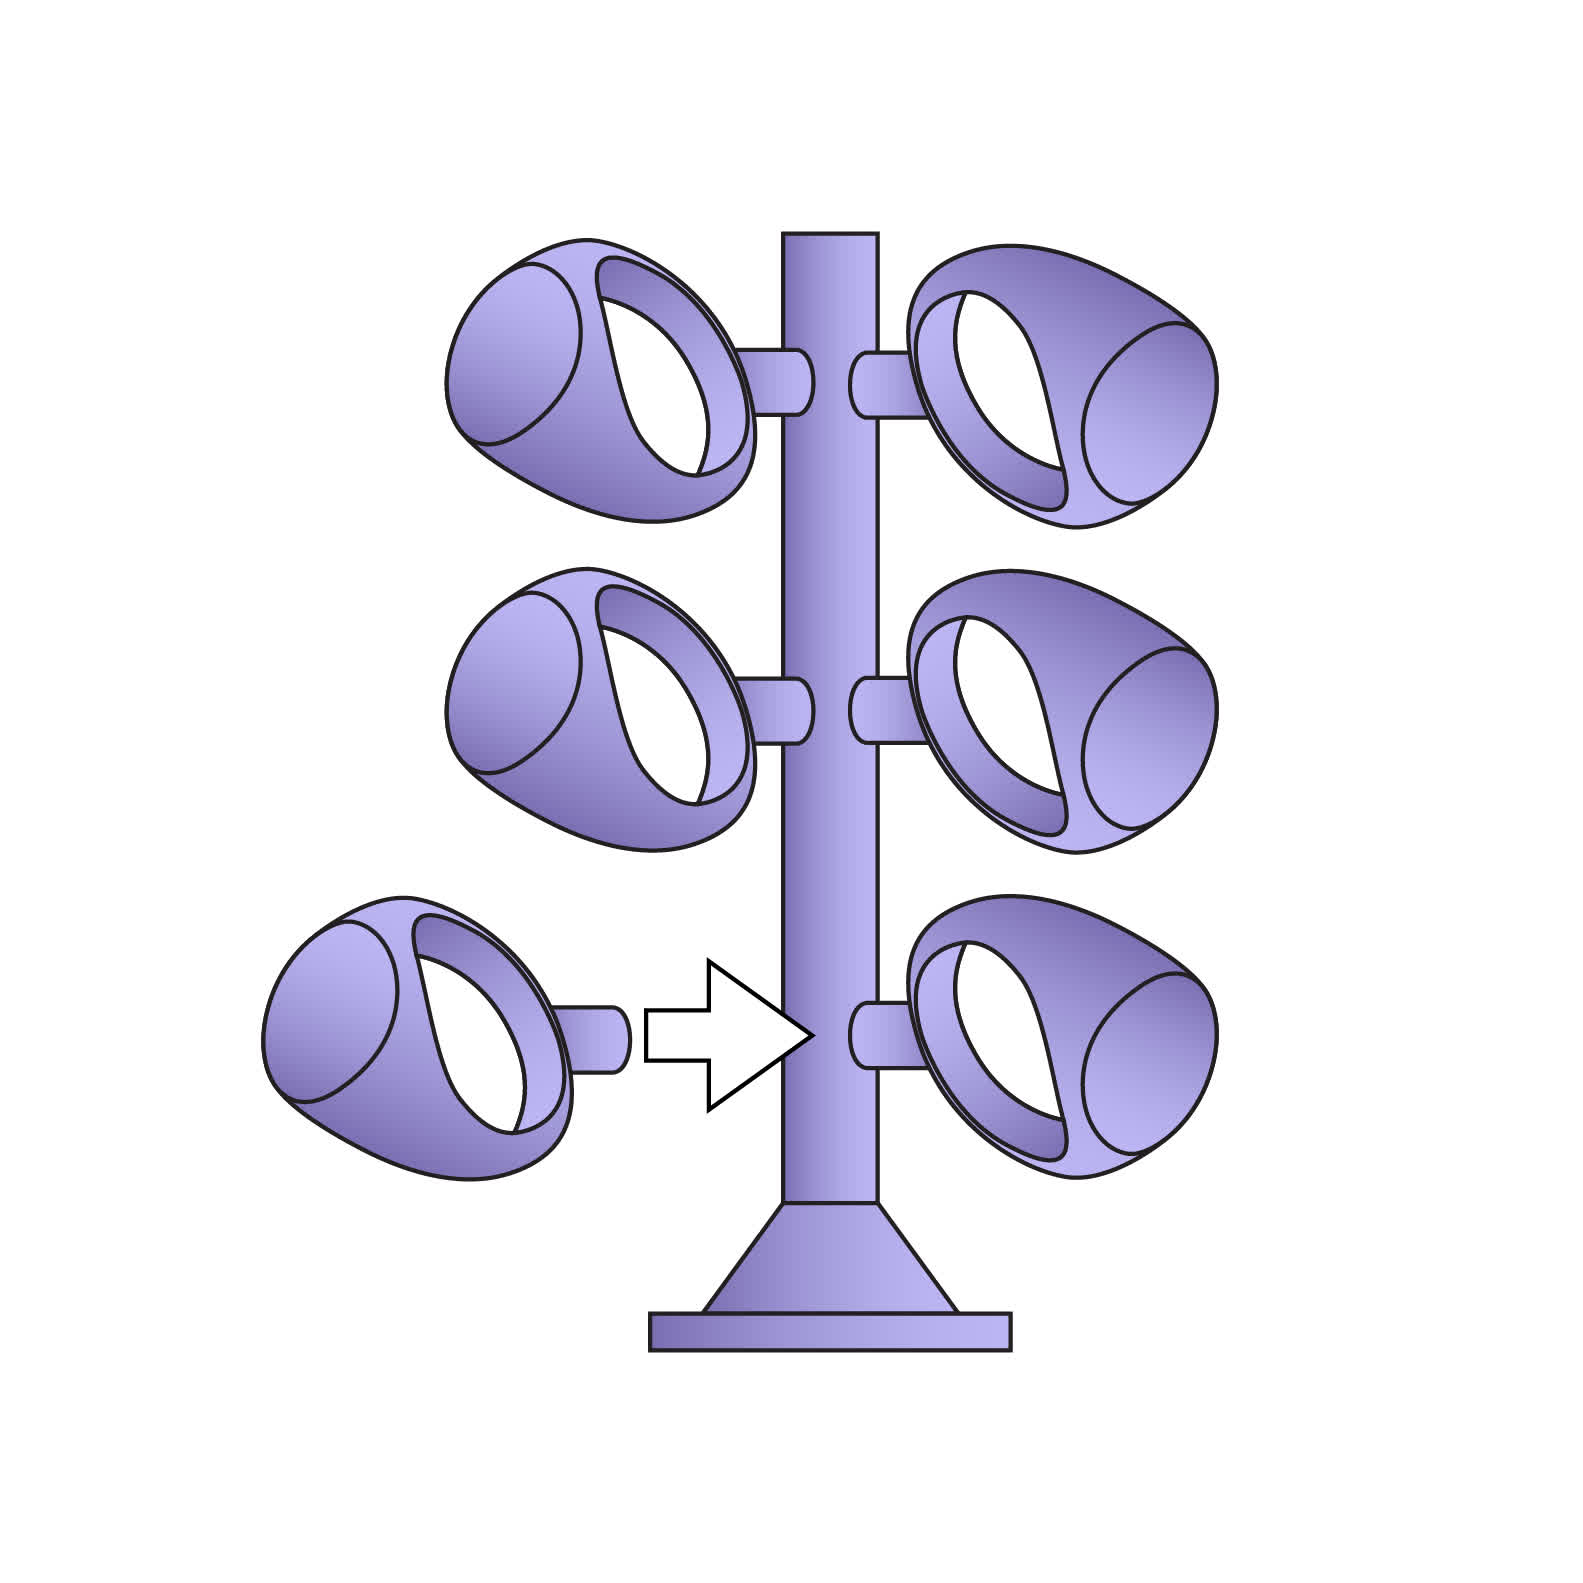
7 - Montage de l’arbre de coulée
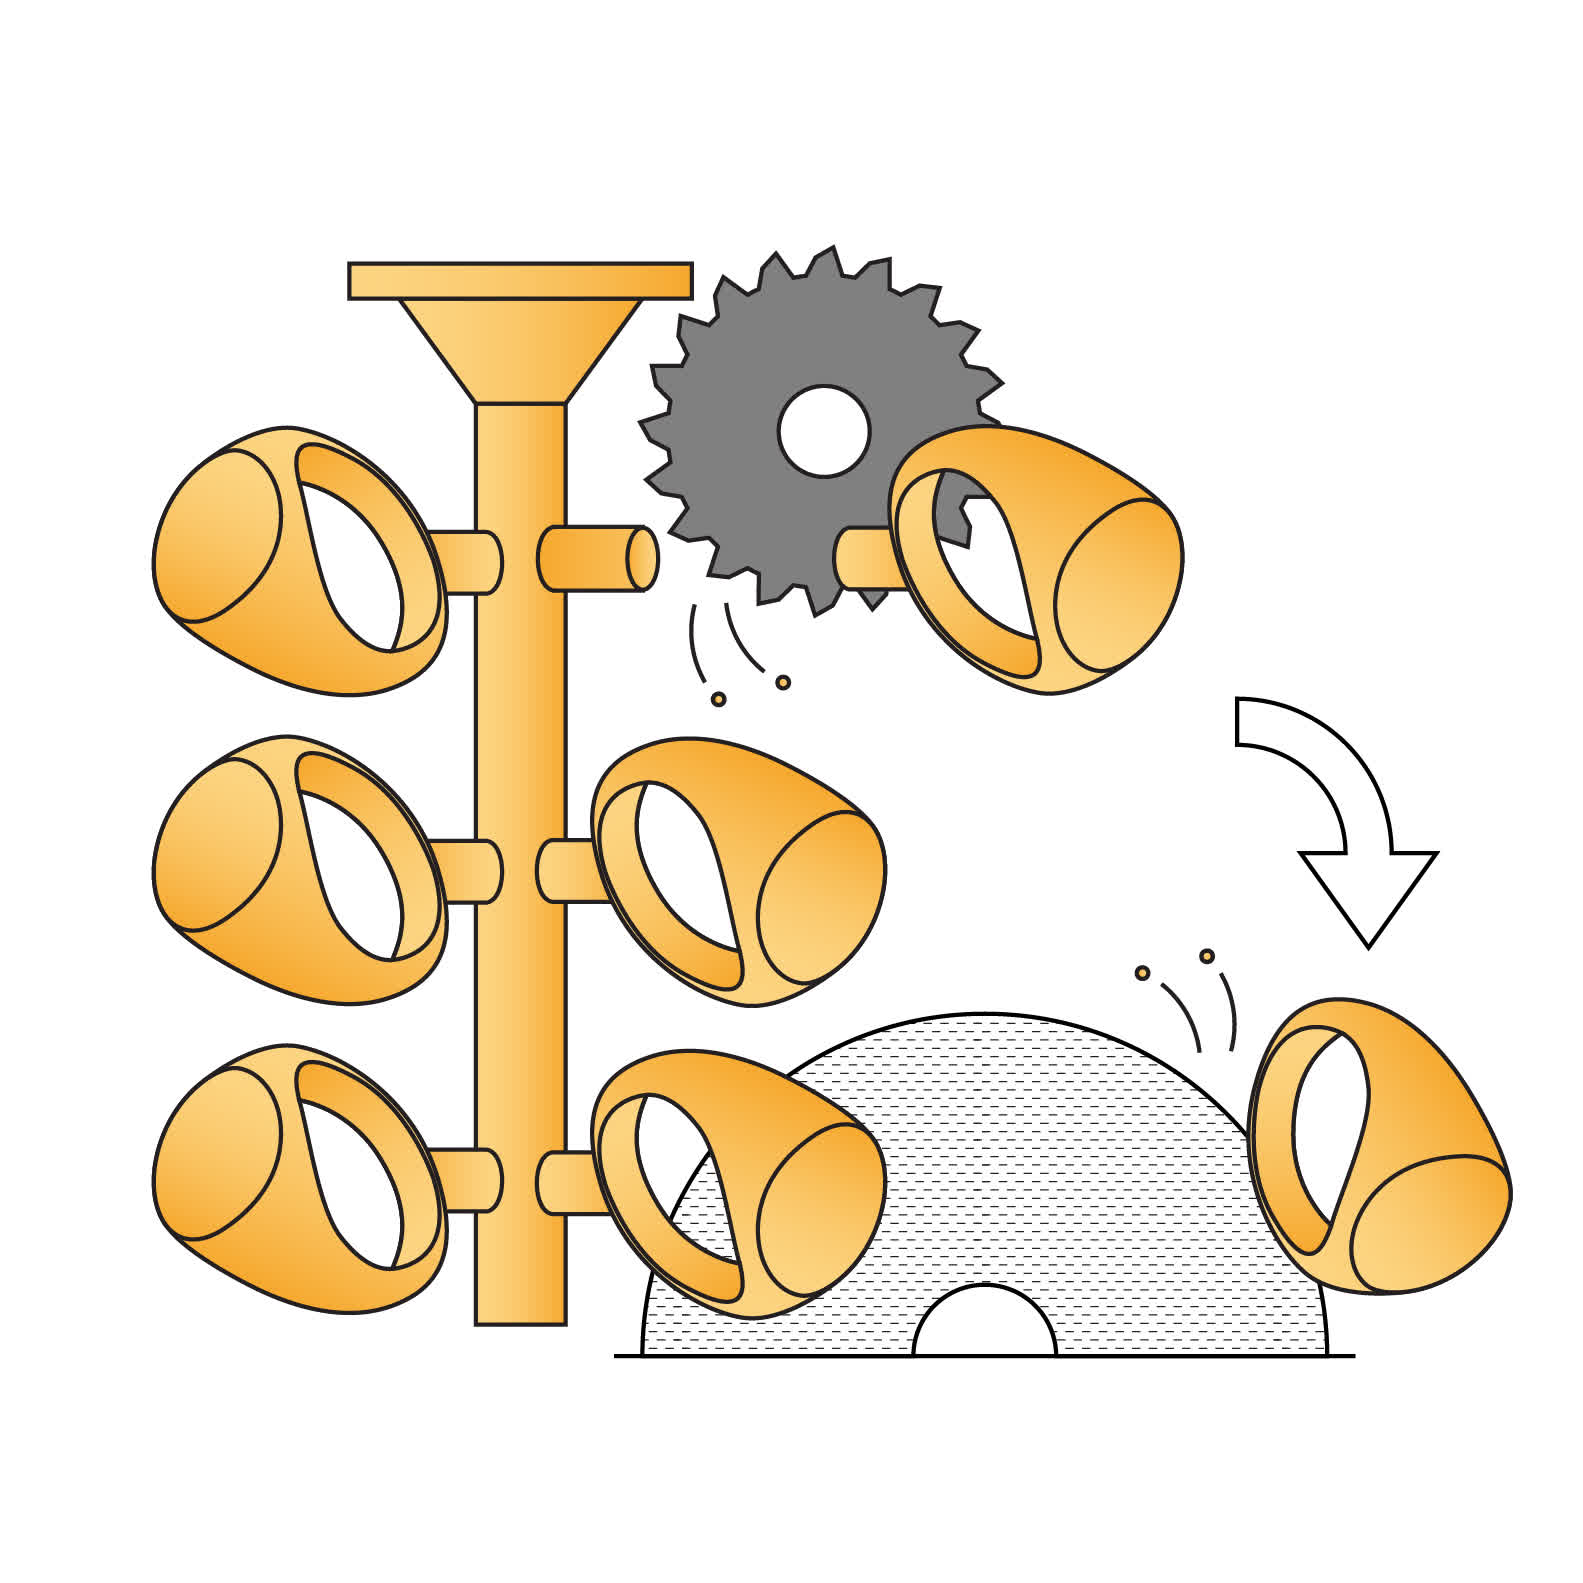
Pour préparer le moulage, fixez les impressions sur un arbre de coulée à l’aide de cire de coulée. Fixez l’arbre à un châssis de moulage.
8 - Prepare the Mold
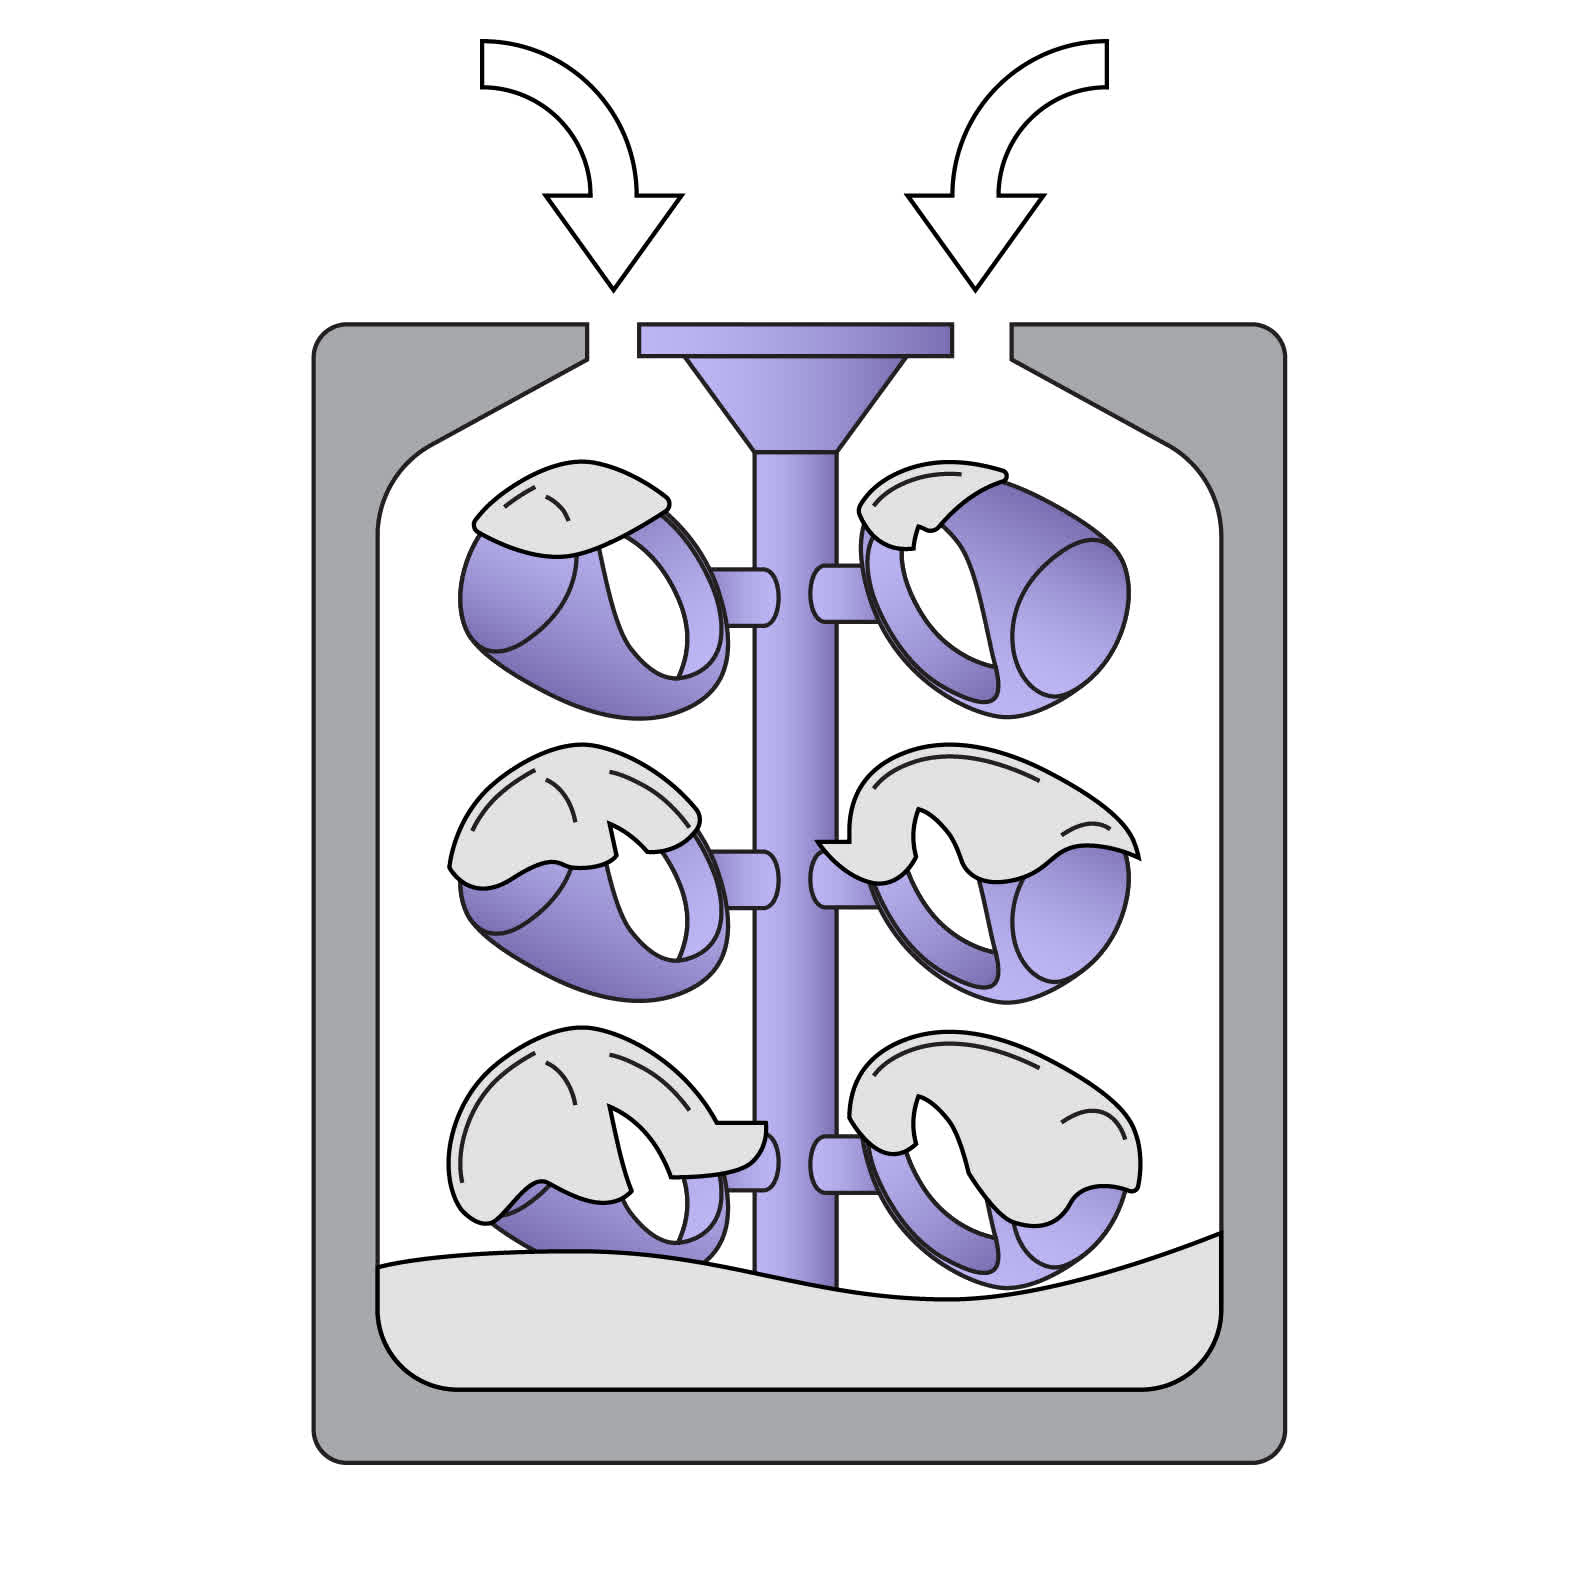
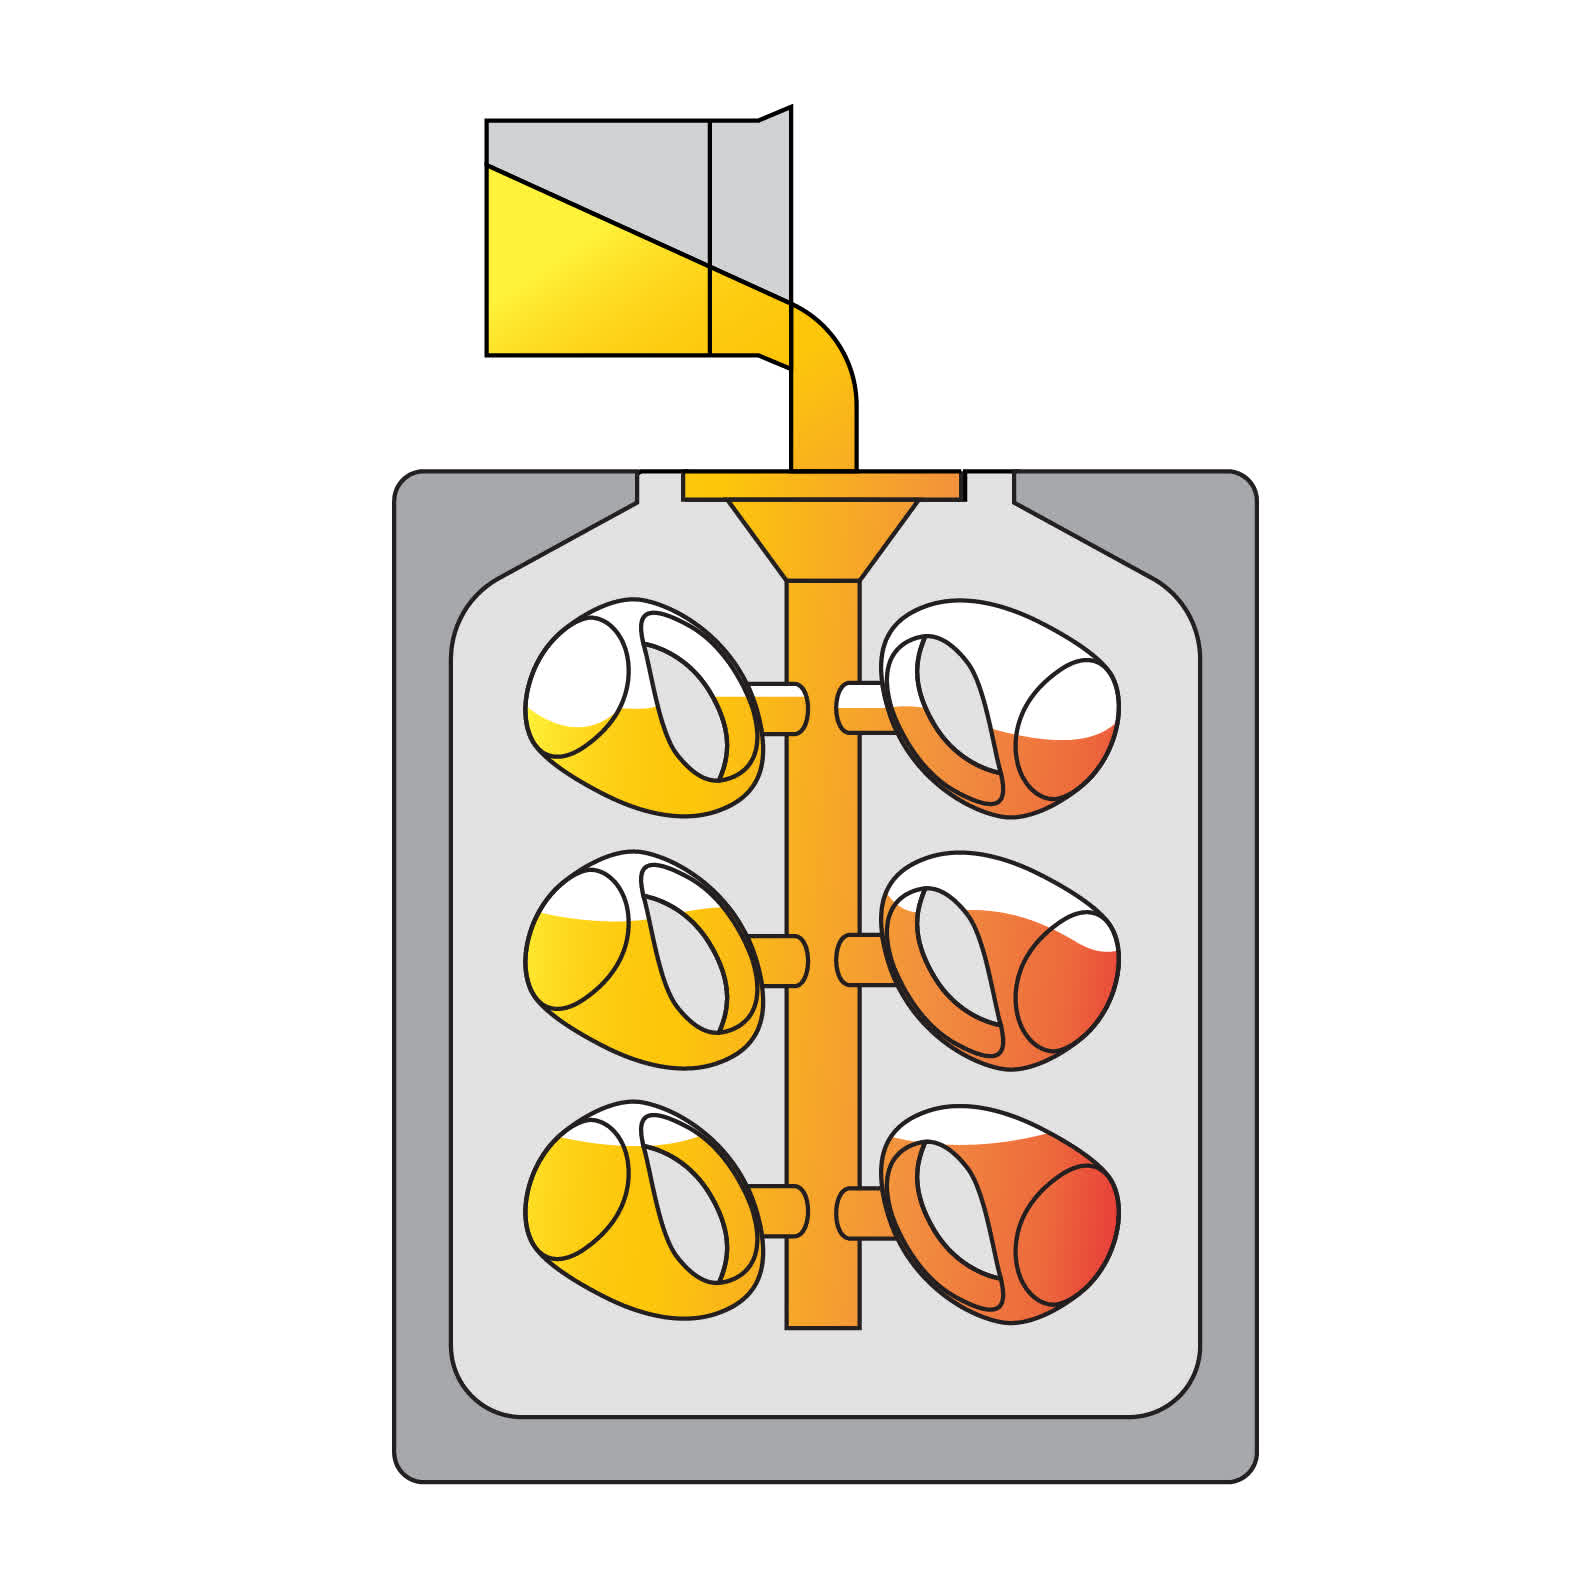
8 - Préparation du moule
Mélangez le matériau réfractaire et l’eau en suivant les instructions du fabricant du matériau réfractaire. Versez lentement le matériau réfractaire dans le moufle.
9 - Burnout
9 - Brûlage
Placez les moufles dans un four et suivez la courbe de brûlage recommandée par votre matériau réfractaire.
10 - Cast
10 - Moulage
Métal coulé dans un moufle.
11 - Recover the Parts
11 - Récupération des pièces
Récupérez les pièces moulées, retirez-les de l’arbre, et utilisez le sablage pour nettoyer tout matériau réfractaire si nécessaire.
12 - Finish
12 - Finition
Traitement après-traitement et finition des parties si nécessaire.

Avant impression

True Cast Resin contient de la cire et se solidifie avec le temps à température ambiante. Il s’agit d’une caractéristique normale de True Cast Resin et non d’un signe que la résine est périmée.

Formlabs recommande de chauffer la résine dans la cartouche chaque semaine ou selon les besoins pour éviter que la résine ne se sépare. Pour chauffer la résine, choisissez l’une des options de chauffage suivantes :

  • Placez la cartouche ou le flacon de résine dans un four à basse température à 45 °C pendant une heure.
  • Placez la cartouche ou la bouteille de résine dans un sac étanche et immergez-la dans un bain-marie à 45 °C pendant une heure.

Avis :

Ne placez pas la cartouche de résine directement dans l’eau. L’immersion de la cartouche de résine dans l’eau risque d’endommager l’autocollant RFID et d’empêcher l’imprimante de détecter correctement la cartouche.

  • Placez la cartouche ou la bouteille de résine dans un appareil de chauffage pour résine/filament à 45 °C pendant 30 à 60 minutes.
  • Bouteilles de résines de fournisseurs tiers uniquement : placez la bouteille de résine au micro-ondes pendant 30 secondes.

Avis :

Ne placez pas les cartouches de résine Formlabs au micro-ondes, car cela endommage l’autocollant RFID et empêche l’imprimante de détecter correctement la cartouche.

Une fois que la résine est chaude, agitez vigoureusement la cartouche de résine ou la bouteille pendant 30 secondes pour incorporer complètement la cire dans la résine. La résine chaude a une faible viscosité et peut tâcher. Manipulez-la avec précaution.

Formlabs ne recommande pas de réchauffer True Cast Resin déjà présente dans les bacs à résine Formlabs. La résine s’amincit et se liquéfie lorsque l’imprimante chauffe le bac à résine pendant le processus de pré-impression. Pour les bacs à résine de fournisseurs tiers, les utilisateurs peuvent avoir besoin de retirer True Cast Resin du bac lorsqu’elle n’est pas utilisée afin d’éviter que la cire ne se solidifie.

Instructions de conception

Le moulage est à la fois une technique et un art. La conception de la pièce à mouler est aussi capitale que les propriétés du matériau pour obtenir de bons résultats. Une attention particulière doit être portée à la conception des caractéristiques spécifiques de la pièce, au comportement du matériau au moulage et à la configuration de l’impression. Pour en savoir plus sur les meilleurs paramètres de conception pour les caractéristiques courantes des bijoux, telles que les griffes, le filigrane, la gravure, les surfaces, le texte en relief et le mille-grain, consultez le livre blanc Impression de joaillerie en 3D : paramètres de conception de base, supports et orientation [[EN] [DE]] [[FR] [IT]] [[ZH] de Formlabs.][][]

Recommandations relatives aux caractéristiques d’impression

Lors de l’impression avec True Cast Resin, Formlabs recommande de concevoir des modèles avec une épaisseur de paroi comprise entre 500 microns et 5 mm.

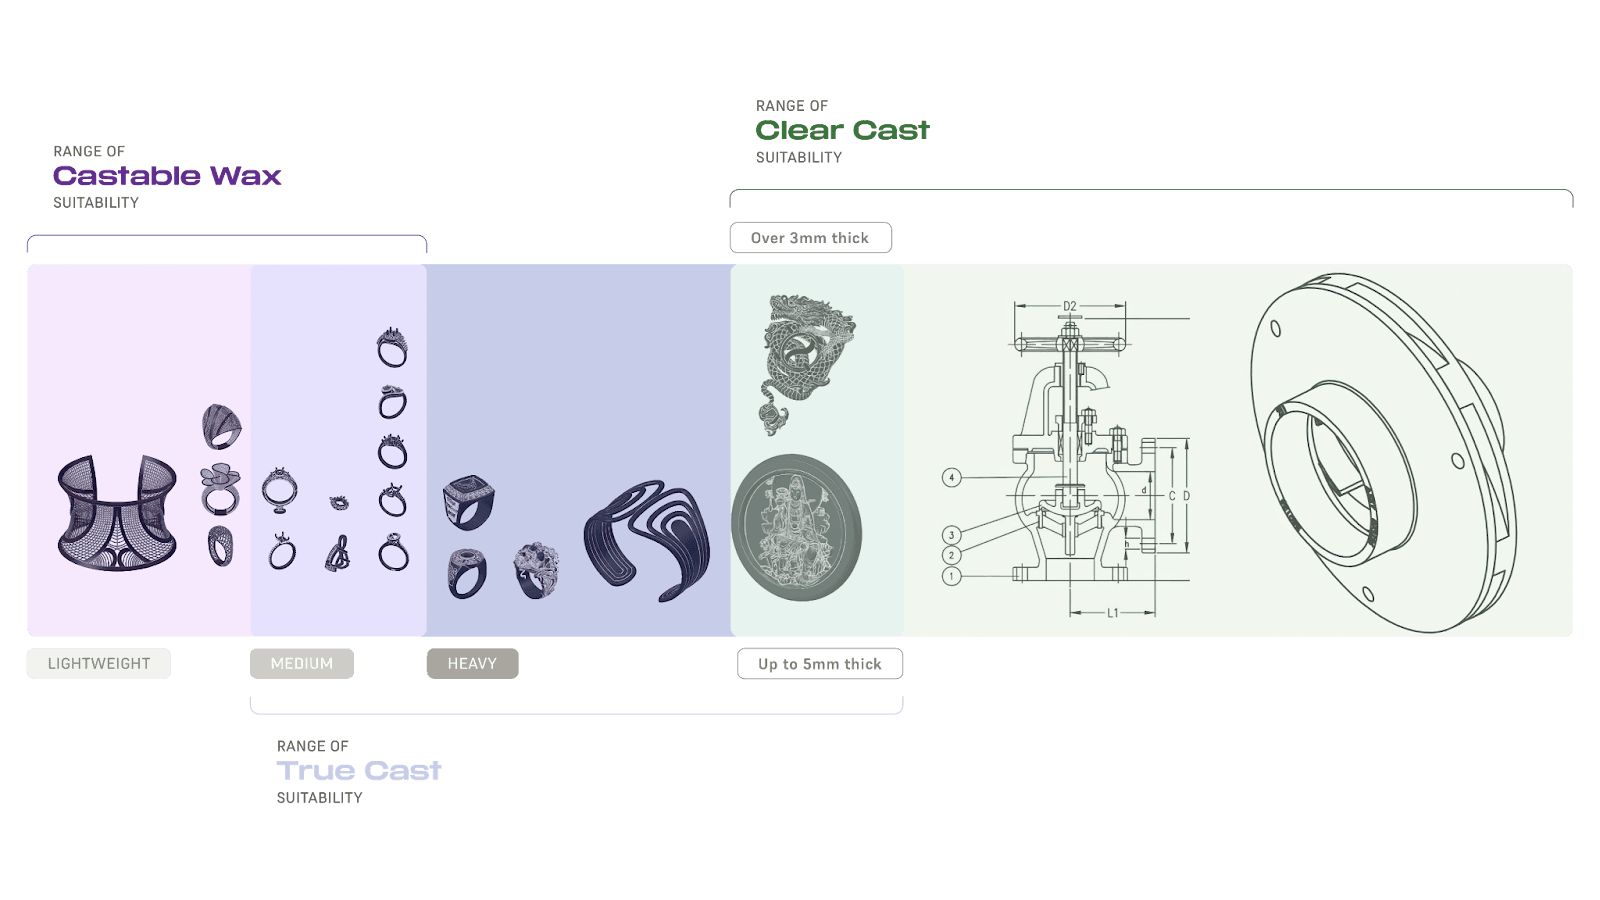
Lors du choix d’une résine de moulage, il convient de tenir compte des propriétés des matériaux de moulage. Pour les petites pièces ou le filigrane, utilisez Castable Wax Resin. Pour les bijoux lourds ou de taille moyenne, ou les petits composants techniques, utilisez True Cast Resin. Pour les fonderies à modèle perdu de plus grande taille, utilisez Clear Cast Resin.


Gamme de compatibilité des résines Castable Resin de Formlabs

Évitez la fracturation du matériau réfractaire

Concevez des modèles avec un débit de surface régulier. Évitez de créer des coins et des bords tranchants. Non seulement les bords saillants augmentent les turbulences dans l’écoulement du métal, mais ils concentrent aussi les contraintes de dilatation dans le moule.

La concentration des contraintes d’expansion entraîne la rupture du matériau réfractaire. Les signes d’une fracturation du matériau réfractaire sont des détails en creux tels que les sertissures et les gravures qui ont été comblés sur la pièce moulée. La fracturation du matériau réfractaire s’accompagne généralement de surfaces de moulage rugueuses ou de points de piqûre dus aux débris de matériau réfractaire.

Exemples de modèles avec angles saillants, sertissures ou gravures.

Take care when designing models with knife edges, stone holes, or engraves.

Be mindful of the depth of small, negative features with fragile investments. Keep engraved channels and holes wider than they are deep.

Example of small negative features on a ring.
Avoid sharp corners.

Sprues

Formlabs recommends designing sprues that are straight or taper down towards the piece. Supports added in PreForm should not be used as sprues. Incorporate 3D printed sprues into the design process for increased printing and casting success.

Only use 3D printed feed sprues if there would be physical difficulty placing a wax sprue. Wax sprues promote better cast part quality as they provide early access to oxygen to the part when melted in the casting process.

To prevent casting failures, add a sprue attachment point such as a hole in the bottom of a ring or a small hollow post to your CAD model.

Add a sprue attachment point.

Print sprues directly on the model to reduce waxing time and reduce the number of supports. During the CAD design phase, add a sprue joining the part to the wax tree with a single point of connection. A self-supporting model with a hollowed-out main tree can fully eliminate the need for additional supports.

Printed model with multiple sprues joining parts to the wax tree.
The same model, cast in bronze.
Printed model with multiple sprues joining parts to the wax tree.
The same model, cast in bronze.

Printing with True Cast Resin

Printing with Formlabs printers

Before printing with True Cast Resin, either on a Formlabs printer or a third-party printer, be sure to heat the resin cartridge or resin bottle if it has been sitting at room temperature for more than a week.

Install or update PreForm, then set up the next print job.

To prepare a model for printing in PreForm:

  1. Open a model.
  2. Select the resin, resin version, and the desired layer thickness.
  3. Orient your models.
    • Rings and other similar small parts: Orient vertically to minimize support touchpoints.
    • All other models: Follow Formlabs best practices for orienting parts. Orient the model 30–45 degrees relative to the build platform.
  4. Generate supports.
    • Formlabs recommends turning off internal supports on latticed parts, as they may interfere with the lattice structure.
    • Use internal sprues and supports to prevent two thin features from merging and creating wishbones.
    • Make sure any overhangs or joins are sufficiently supported.
  5. Send the print job to the printer.

If the resin cartridge has been sitting at room temperature for over a week, warm the resin cartridge and shake to ensure the resin is mixed completely.

Printing with third-party printers

True Cast Resin is compatible with most third-party resin 3D printers. Formlabs recommends using the recommended print settings for third-party printers.

Design self-supporting models that are large enough to fully resolve. Formlabs recommends using spherical support settings on Lychee and Chitubox.

Chitubox

Chitubox settings for small and medium sized rings.
Chitubox settings for larger parts.
For small and medium sized rings, use 600 micron touch tips.
For larger parts, use 1 mm touch tips with a contact depth of 600 microns.

Lychee

Lychee settings for small and medium sized rings.
Lychee settings for larger parts.
For small and medium sized rings, use 600 micron touch tip breaking points with a 400 micron touch tip.
For larger parts, use 1.5 mm touch tips.

Finition

Parts printed in True Cast Resin turn a dark purple when rinsed in solvent and lighten to a pale lavender color when dried. The color does not affect the burnout or final casting of the part, but may indicate how clean the part is of solvent. Larger parts with internal cavities may not dry evenly, leaving parts with a marbled color effect.

Marbled color effect on a part printed in True Cast Resin

A part printed in True Cast Resin changing color as it is dried with compressed air

Marbled color effect on a part printed in True Cast Resin

True Cast Resin color change is not always uniform, especially for thick parts or when parts cannot be dried completely with compressed air. The color change does not affect the castability of the part as long as it is fully cleaned and cured.

The Form Wash and other washing systems agitate the solvent bath and remove parts from the bath after a set time. Wash parts according to the support article for your device. Formlabs recommends removing supports with a high-quality flush cutter to avoid tear-outs after the first wash. Spray or rinse parts with fresh solvent before drying.

If the model is hollow or has internal channels, ensure liquid resin is flushed out thoroughly from these features. Dry the parts thoroughly with compressed or forced air after removing from the solvent bath. Allow parts to fully dry before post-curing.

Conditions de post-polymérisation

True Cast Resin does not require post-curing, although Formlabs recommends post-curing to reduce defects during the casting process. Refer to instructions for your particular machine for appropriate recommendations:

Sand down remaining touch tips with 1000 grit sandpaper after post-curing.

Casting with True Cast Resin

Parts printed in True Cast Resin do not require a specialized burnout schedule. Follow the recommended process for general casting in your desired investment material. Printed parts are shelf-stable and can be cast up to six months after printing without experiencing shrinkage.

For detailed information on casting with Formlabs resins, read the application guide Introduction to casting with Formlabs resins [EN] [DE] [ES] [FR] [IT] [JA] [ZH] and other Formlabs resources. For peer support for printing with this material, join the Formlabs Jewelry/Casting group on Facebook.

Below is a sampling of prints and castings that have worked well for other customers using different printers, investments, burnout schedules, metals, casting machines, and cleanup methods.

PartBurnout Rate (°C/hr)Burnout End Temperature (°C)Burnout Hold Time (hrs)InvestmentMetalMetal Temp (°C)Flask Temp (°C)Casting MachineCleanup Method
Small RingFULL933Prestige Optima™Silver1000482Neutec J2RWater Break, Sandblast
3307323
180Casting temperature1
Small RingFULL933Prestige Optima™Ancient Bronze1120600Neutec J2RWater Break, Sandblast
3307323
180Casting temperature1
Heavy RingFULL933Prestige Optima™Ancient Bronze1120600Neutec J2RWater Break, Sandblast
3307323
180Casting temperature1
Ring1202Ransom & Randolph® Plasticast®White Gold1300650Indutherm VC500Water Break, Pickle Pot
4002.5
7001
Ring1202Ransom & Randolph® Plasticast®Yellow Gold1130600Indutherm VC500Water Break, Pickle Pot
4002.5
7001
Ring1202Ransom & Randolph® Plasticast®Silver1050550Indutherm VC500Water Break, Pickle Pot
4002.5
7001
Ring1202Ransom & Randolph® Plasticast®Brass950520Indutherm VC500Water Break, Pickle Pot
4002.5
7001
Ring1502Ransom & Randolph® Plasticast®Gold980425VIGOR CentrifugalWater Break, Pickle Pot
4252
6903
Casting temperature
Pendant1502Ransom & Randolph® Plasticast®Gold980425VIGOR CentrifugalWater Break, Pickle Pot
4252
6903
Casting temperature
Ring150932.5Prestige Optima™Silver950–1100550Neycraft CentrifugeWater Break, Ultrasonic, Pickle Pot
1501502.5
2857904
200Casting temperature1
Ring150932.5Prestige Optima™14k Gold1000–1175550Neycraft CentrifugeWater Break, Ultrasonic, Pickle Pot
1501502.5
2857904
200Casting temperature1
Ring150932.5Prestige Optima™14k White1000–1175550Neycraft CentrifugeWater Break, Ultrasonic, Pickle Pot
1501502.5
2857904
200Casting temperature1
Ring3009Prestige Optima™White GoldPickle Pot
7502
5002
Ring3009Prestige Optima™SilverPickle Pot
7502
5002
Small Ring932Prestige Optima™14k Gold
7305
Mini-sculpture933Prestige Optima™Bronze1100–1200425Sandblast
7303
Ring, figurine, pendantFULL1003Prestige Optima™Bronze, silver960560Ultraflex J4 LiteManual pick, Ultrasonic, Tumble, Steam
1504502
1757804
Casting temperature

Ressources supplémentaires