
Diagnóstico de un fallo de impresión (SLS)
Diagnóstico de un fallo de impresión (SLS)
Durante una impresión por SLS satisfactoria, el láser sinteriza el polvo para construir las piezas capa a capa. Después de que las piezas se enfríen, separa las piezas impresas del polvo no sinterizado. Posacaba las piezas impresas y reserva el polvo no sinterizado para su reutilización o eliminación.
Normalmente, una pieza impresa en 3D por SLS tiene una superficie ligeramente granulosa. Si la temperatura en el interior de la cámara de impresión es demasiado alta o no lo suficientemente alta, la diferencia de temperatura resultante provoca defectos en la superficie de la pieza. Las obstrucciones en la trayectoria del láser también pueden causar defectos de impresión.
Buenas prácticas
Generación Fuse 1
Para reducir la probabilidad de fallos de impresión, sigue las instrucciones de Formlabs y realiza el mantenimiento programado de tu impresora de la generación Fuse 1:
- Utiliza el índice de renovación recomendado para tu material
- Ajusta la temperatura del lecho para obtener una calidad óptima de las piezas
- Limpia el cassette óptico
- Limpia el sensor IR y la carcasa del sensor IR
- Limpia el recinto de impresión
- Espera a que la temperatura interna descienda a 30 °C antes de retirar o manipular la cámara de impresión
Fuse X1
Para reducir la probabilidad de fallos de impresión, sigue las instrucciones de Formlabs y realiza el mantenimiento programado de tu impresora Fuse X1:
- Utiliza el índice de renovación recomendado para tu material
- Ajusta la temperatura del lecho para obtener una calidad óptima de las piezas
- Limpia la plancha de impresión y los canales entre impresiones
- Limpia el rodillo recubridor entre impresiones
- Limpia la ventana inferior del láser
- Limpia el sensor IR y su carcasa
- Espera a que la temperatura interna descienda a 30 °C antes de retirar o manipular la unidad de impresión
Estos pasos de limpieza y calibración son clave para que las impresiones sean uniformes y satisfactorias.
- Índice de renovación: Cada polvo SLS de Formlabs tiene un índice de renovación recomendado. El índice de renovación define la cantidad de polvo que se puede reutilizar de una impresión anterior. Un índice de renovación más bajo, que utiliza menos polvo nuevo, se considera más rentable, pero puede provocar un aumento de la tasa de defectos de impresión. El índice de renovación que anuncia Formlabs está decidido por Formlabs como el mejor equilibrio entre coste, rendimiento y aspecto.
- Temperatura del lecho: Formlabs recomienda ajustar la temperatura del lecho de la impresora antes de imprimir por primera vez con cualquier polvo de nylon. Formlabs ofrece una impresión de ajuste para cada tipo de polvo. Una temperatura incorrecta del lecho puede provocar defectos de impresión, como un mal acabado de la superficie, o fallos de impresión completos debidos a la fusión.
- Ventanas ópticas: El láser y la cámara de las impresoras de la serie Fuse se encuentran detrás de ventanas ópticas protectoras. Si la ventana del láser está contaminada por polvo o laurolactama, el polvo puede no sinterizarse completamente en los puntos donde el láser esté bloqueado. Si la ventana de la cámara está contaminada, la impresora puede señalar erróneamente la contaminación como un problema con la impresión.
- Sensor IR: El proceso de impresión de las impresoras de la serie Fuse requiere que el material se sinterice a una temperatura precisa, que se mide mediante el sensor IR de la impresora. Si el sensor IR está parcialmente bloqueado o contaminado por polvo o laurolactama, puede medir la temperatura del lecho como inferior a la real. Esto puede hacer que la impresora sobrecaliente el polvo, lo que puede provocar que se funda.
- Recinto de impresión, plancha de impresión y canales: El recubridor y los canales de polvo son piezas clave del sistema de distribución de polvo en las impresoras de la serie Fuse. Mantenlos limpios para evitar la contaminación del polvo, que el polvo parcialmente sinterizado se introduzca en impresiones posteriores y fallos de impresión relacionados.
- Temperatura del bloque de polvo: La cámara de impresión (generación Fuse 1) o la unidad de impresión (Fuse X1) se pueden retirar de la impresora a 100 ºC, pero descompactar la impresión a temperaturas más altas aumenta el riesgo de deformación. Para obtener los mejores resultados posibles, espera a que el bloque de polvo se enfríe por debajo de 30 ºC antes de descompactar las piezas.
Información general sobre los defectos de impresión
Si experimentas defectos de impresión con una impresora SLS de Formlabs, consulta la lista de abajo y visita el artículo de asistencia correspondiente para resolverlos.
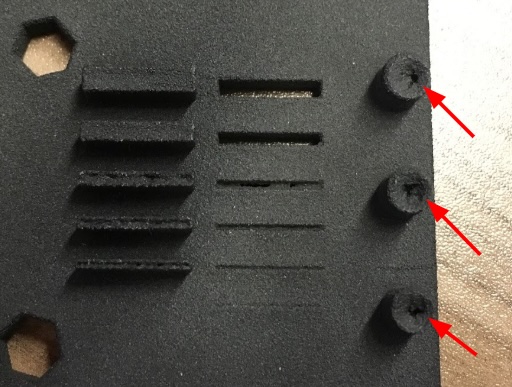
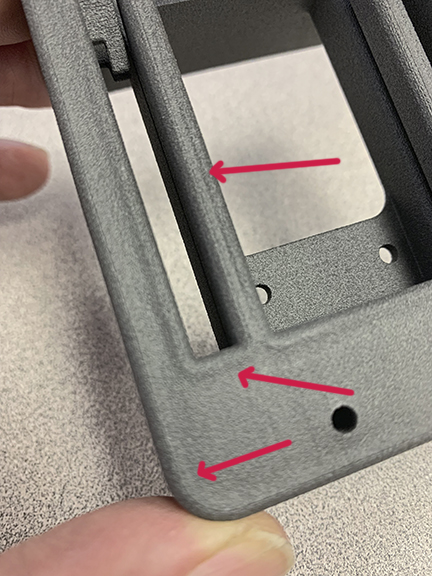
Hoyuelos y picadurasSíntomas:
Pasos para solucionar el problema: |
  |
Desplazamiento de capasSíntomas:
Pasos para solucionar el problema: | 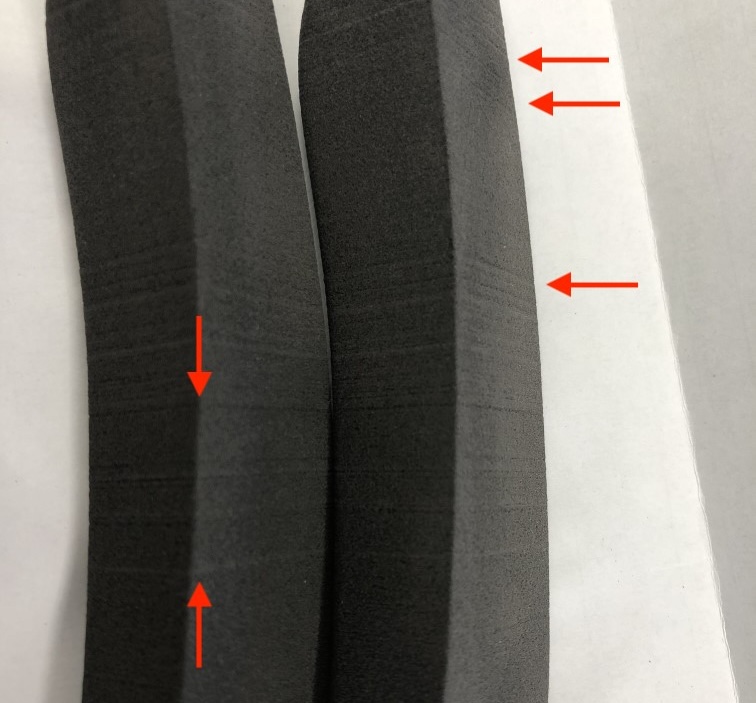 |
Bandas horizontalesSíntomas:
Pasos para solucionar el problema: | 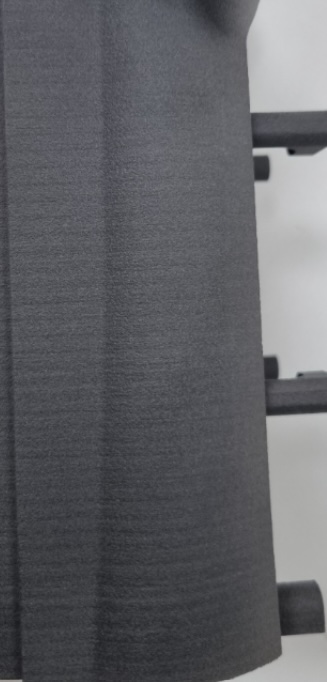 |
Acabado deficiente o textura de piel de naranja en superficies verticalesSíntomas:
Pasos para solucionar el problema: |
 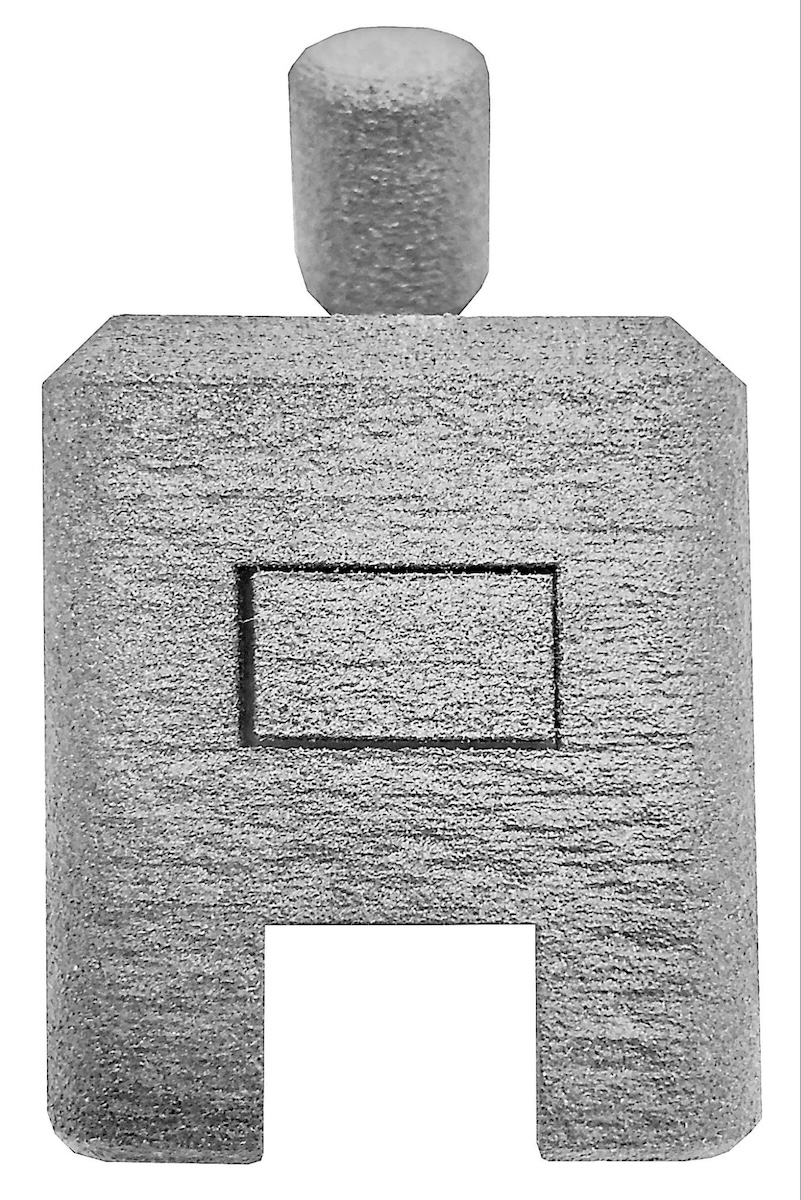 |
DeformaciónSíntomas:
Pasos para solucionar el problema: | 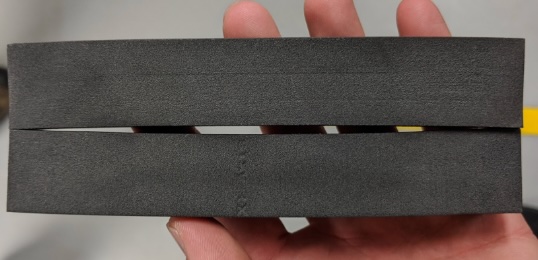 |
Piezas frágilesSíntomas:
Pasos para solucionar el problema: |  |
Protuberancias a lo largo del eje ZSíntomas:
Pasos para solucionar el problema: | 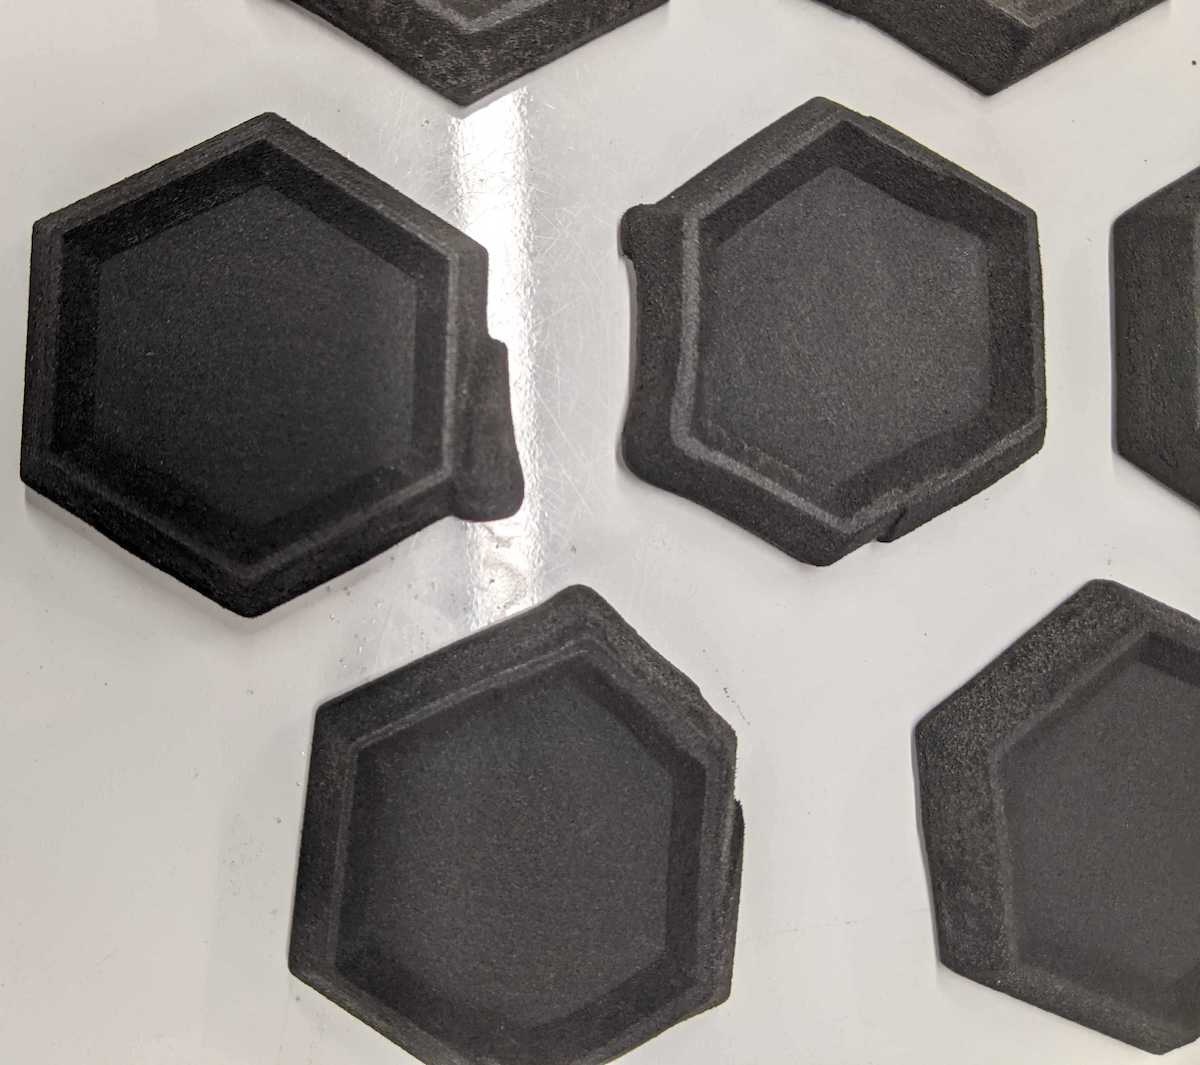 |
Faltan elementos de la pieza o están difuminadosSíntomas:
Pasos para solucionar el problema: | 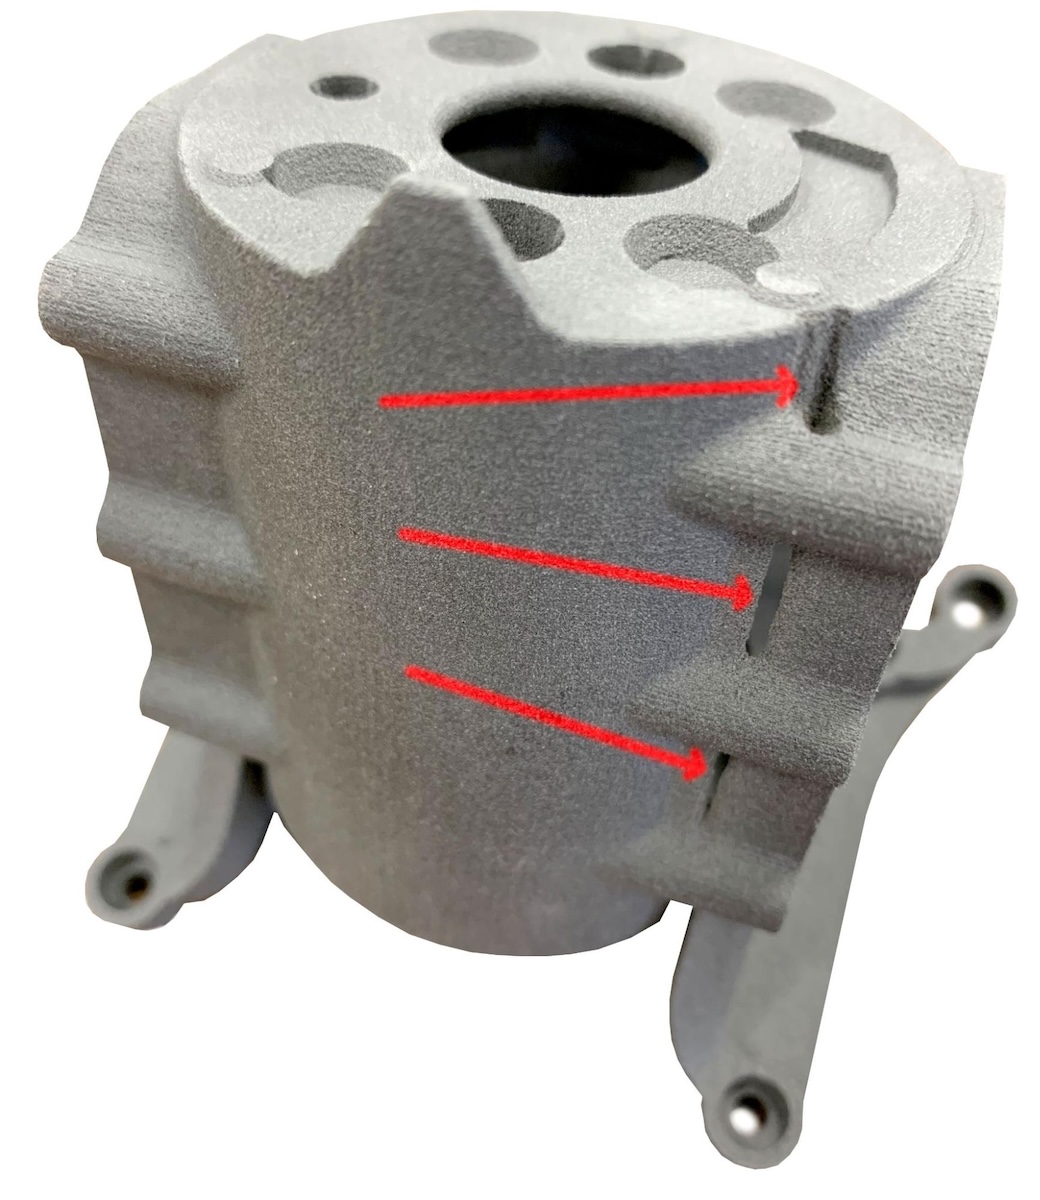 |
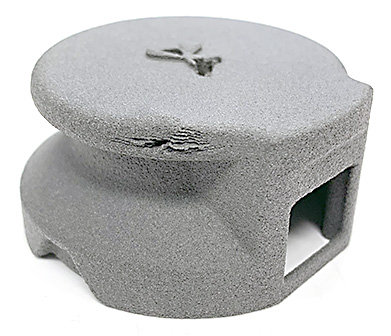
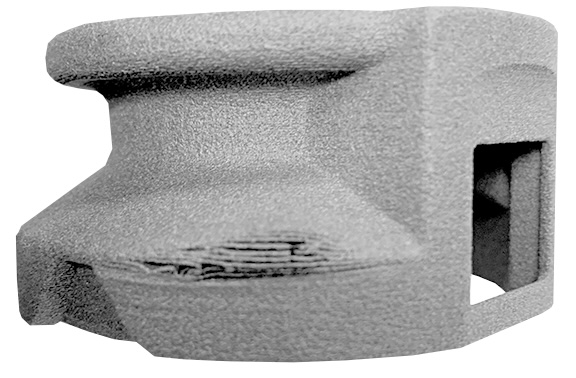
DelaminaciónSíntomas:
Pasos para solucionar el problema: |
  |
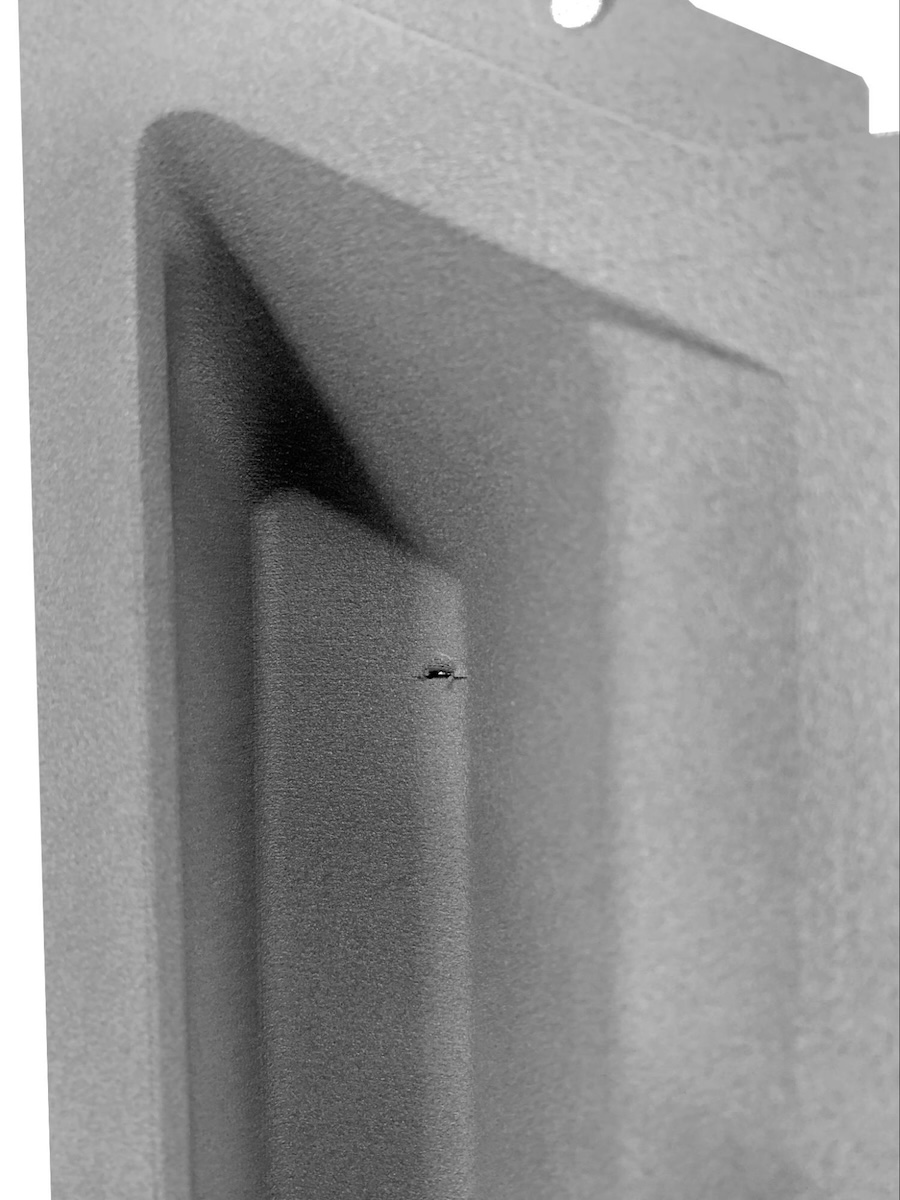
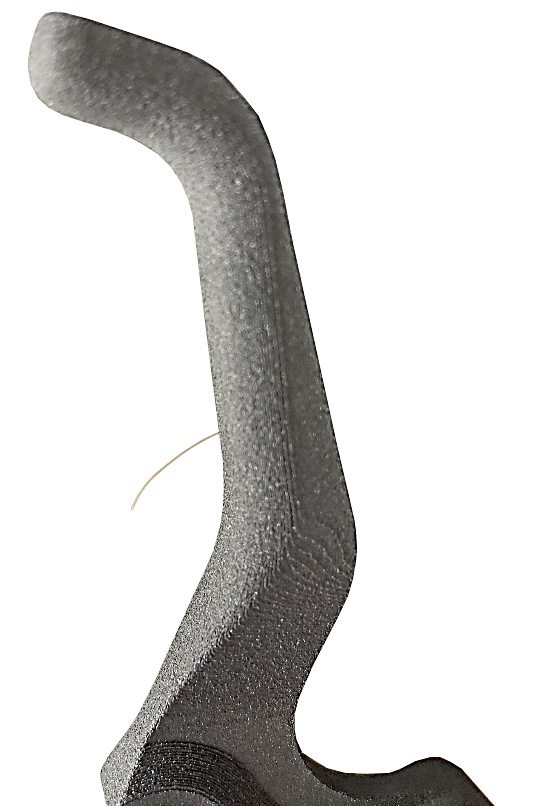
Contaminación del polvoSíntomas:
Pasos para solucionar el problema: |
  |
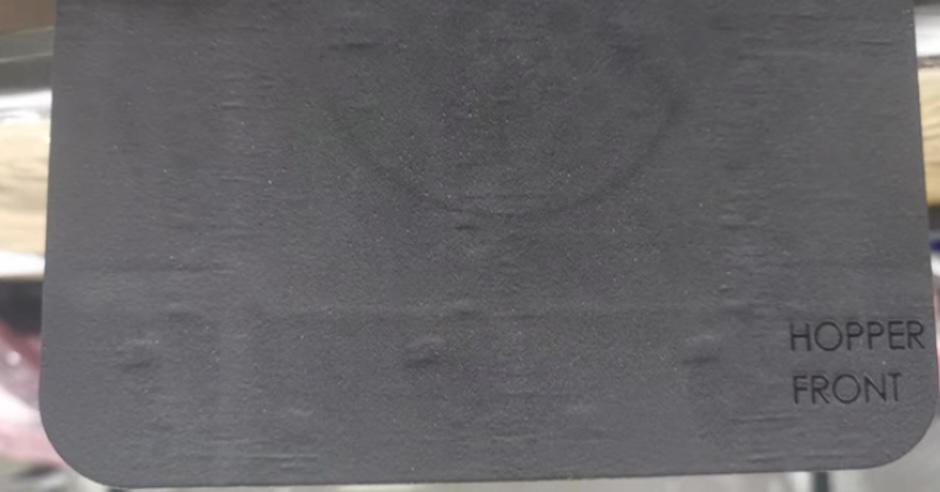
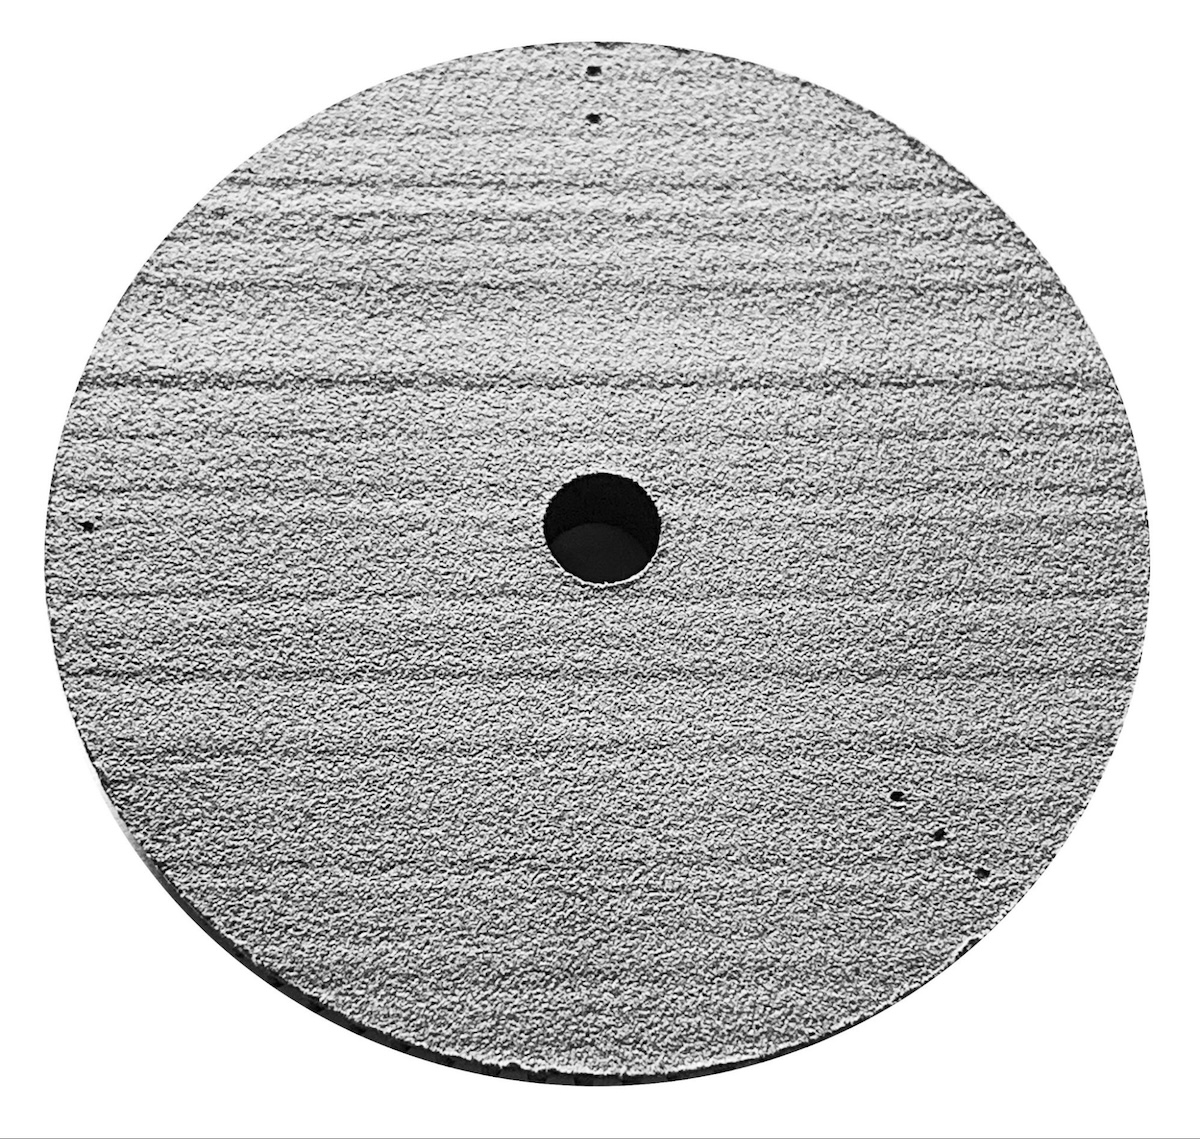
Defectos del recubridorSíntomas:
Pasos para solucionar el problema: |
  |
Endurecimiento del bloque sinterizadoSíntomas:
Pasos para solucionar el problema: | 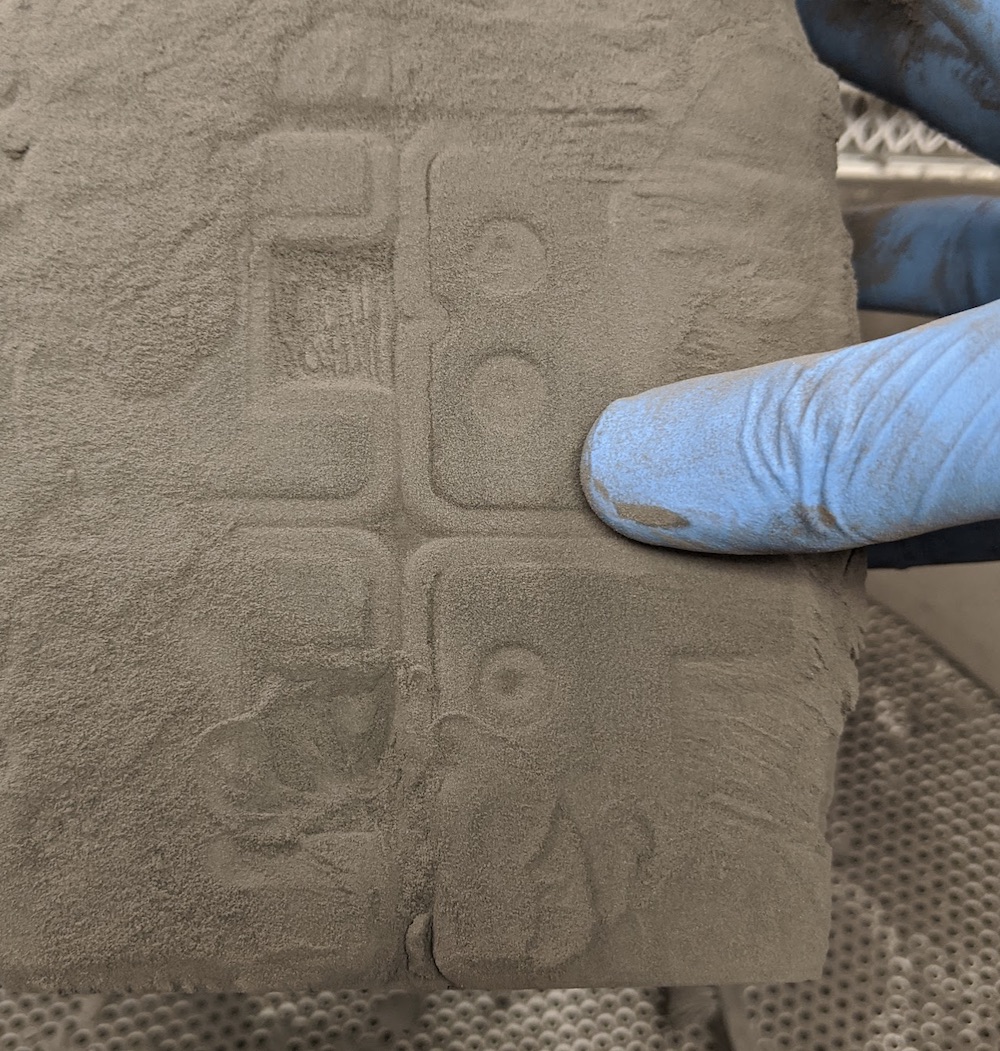 |