WHITEPAPER
Formlabs Logo
Uso della True Cast Resin

Uso della True Cast Resin

Usa la True Cast Resin per la colata di precisione di articoli di gioielleria e componenti ingegneristici complessi con spessore massimo di 5 mm. Le parti stampate con la True Cast Resin offrono dettagli eccezionali e superfici lisce ideali per diversi workflow e varie condizioni di fusione.

Progettata per garantire affidabilità, qualità e versatilità, la True Cast Resin può essere integrata in un'ampia gamma di piani di combustione. Dilatazione termica ridotta, restringimento minimo e un contenuto di cenere dello 0,03% garantiscono combustione pulita e risultati uniformi.

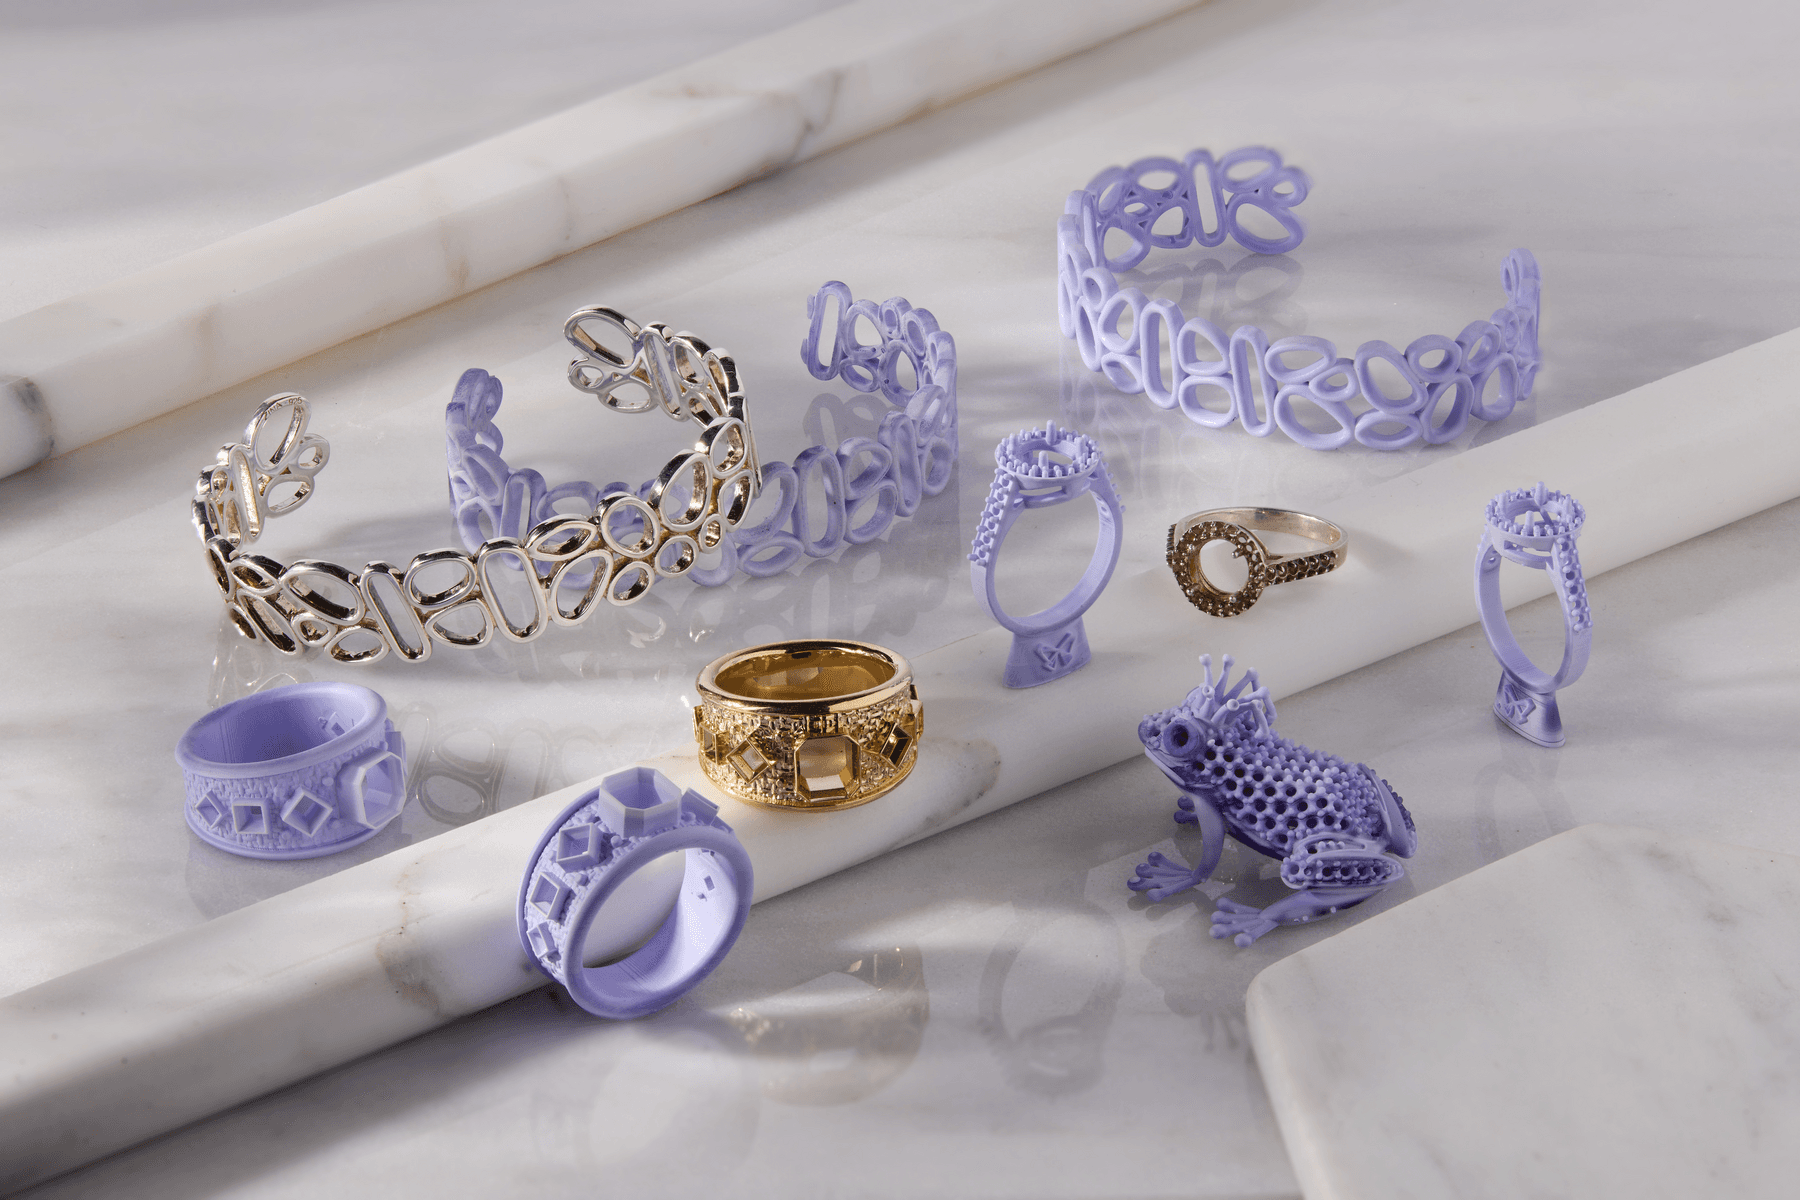
Parti stampate con la True Cast Resin

Nota:

Per ulteriori informazioni sulle prestazioni o sulle proprietà specifiche della True Cast Resin, consulta la scheda dati di sicurezza e la scheda tecnica. Leggi sempre la scheda dati di sicurezza come principale fonte di informazioni per comprendere come manipolare e usare in sicurezza i materiali Formlabs.

È consigliata per:

  • Gioielli di medie dimensioni
  • Gioielli pesanti
  • Medaglioni e miniature
  • Componenti ingegneristici

Non consigliata per:

  • Modelli in filigrana (usa la Castable Wax Resin)
  • Parti di spessore superiore a 5 mm (usa la Clear Cast Resin)

La True Cast Resin stampa a 25 micron e 50 micron. Per avere un supporto da parte dei colleghi che stampano con questo materiale, unisciti al gruppo Formlabs Jewelry/Casting su Facebook.

Risorse richieste

Venduto da Formlabs:

Venduto da terzi:

  • Stampante a resina compatibile
  • Forno di combustione
  • Attrezzatura per la fusione (camera sottovuoto e sistema di fusione, come la serie Neutec J2R)
  • Attrezzatura aggiuntiva come tronchesi, cilindri, materiale di rivestimento, aspirapolvere, cera, attrezzature per la ceratura, ecc.
  • Alcool isopropilico o alcol etilico (concentrazione pari o superiore al 91%)
  • Aria compressa
  • Carta abrasiva (grana 1000)
  • Riscaldatore di resina

Panoramica del workflow

1 - Pattern Design
1- Progettazione del modello
Progetta la parte nel software CAD.
2 - Pre-Heat and Mix
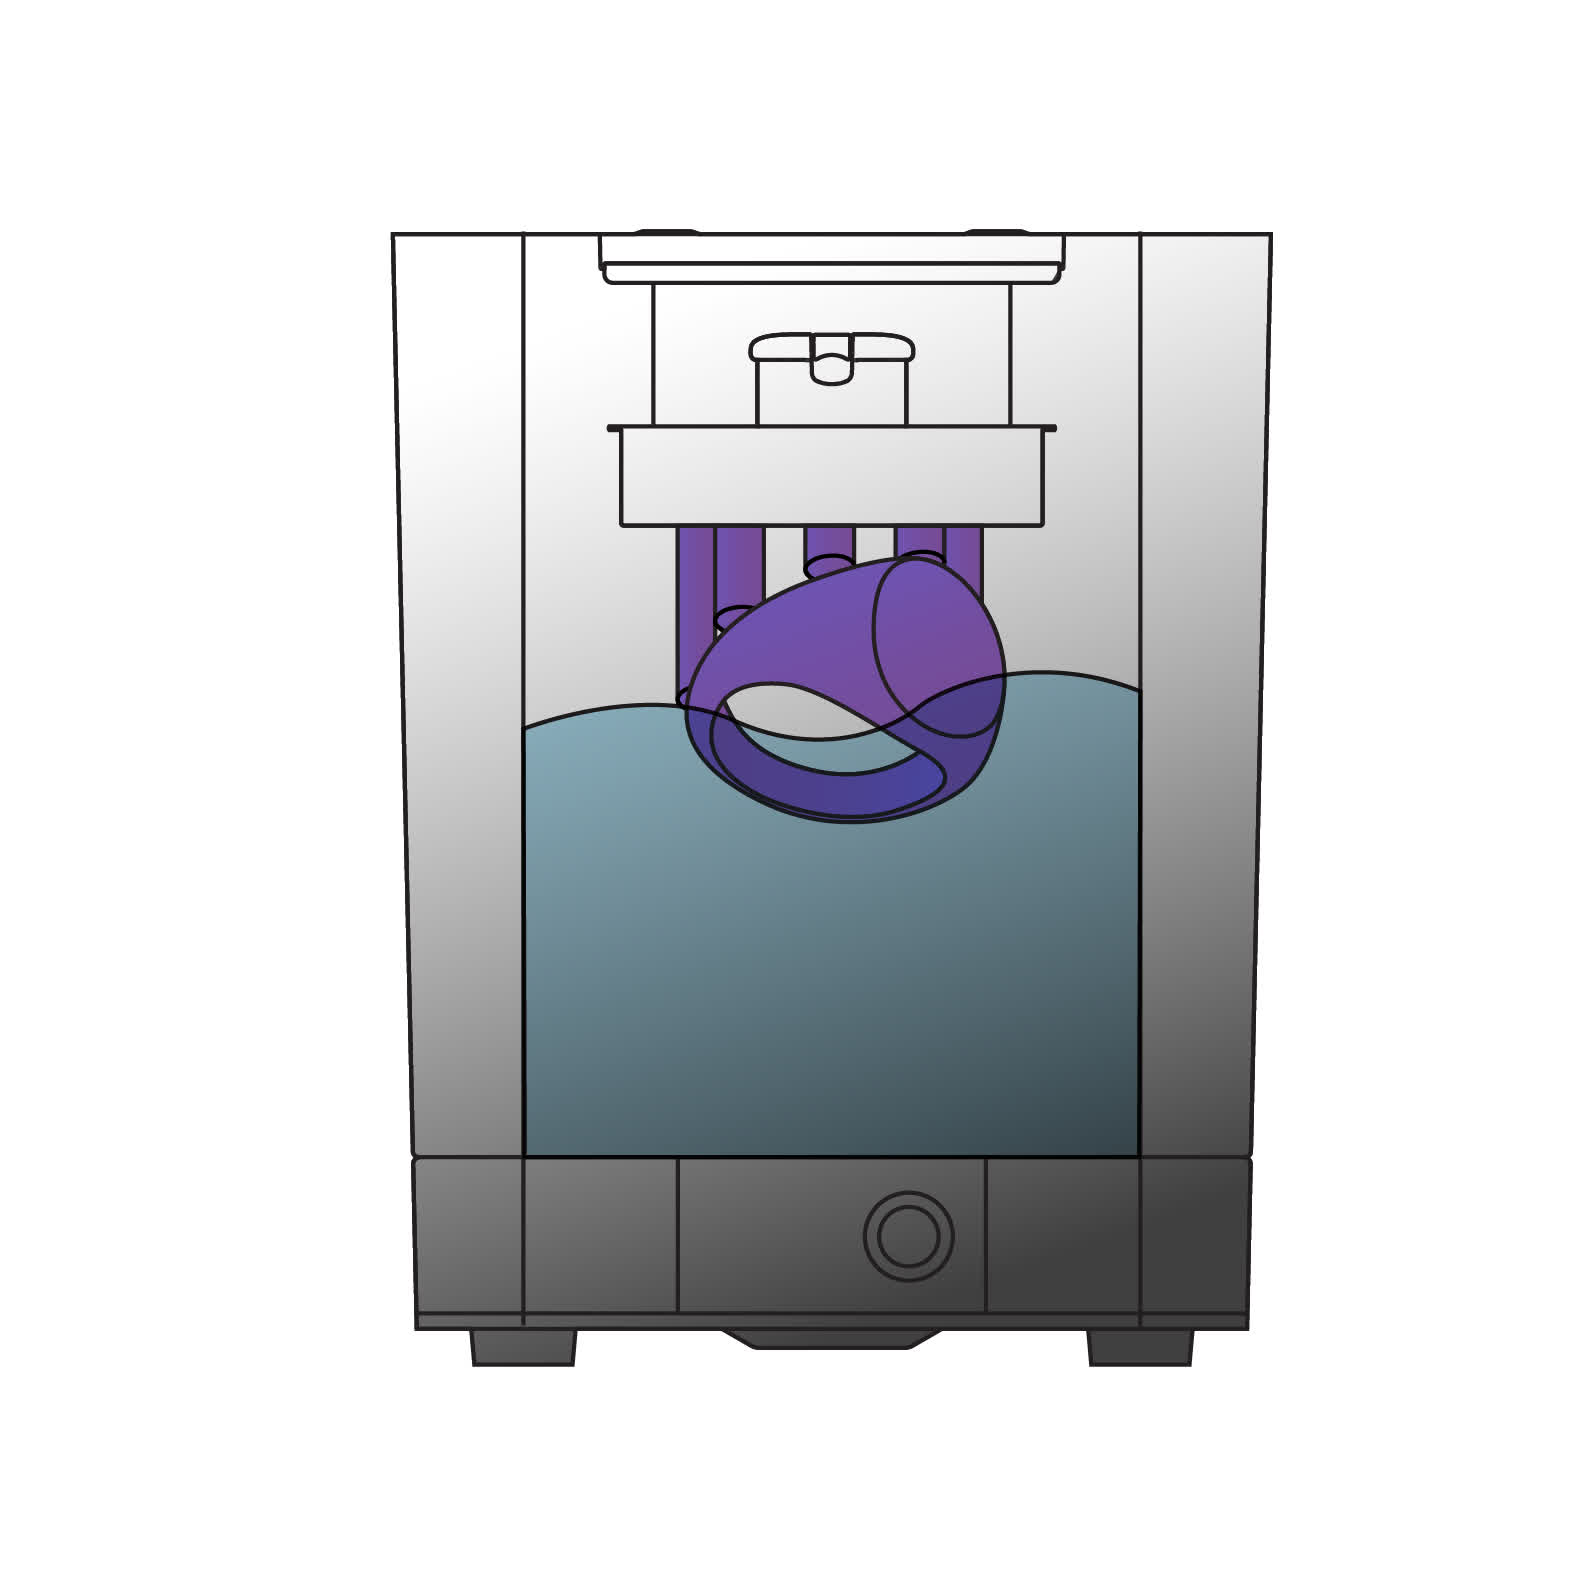
2 - Preriscaldamento e miscelazione
Prima di stampare, riscalda e miscela la resina in modo che la cera contenuta diventi del tutto liquida e si disperda omogeneamente.
3 - Pattern Printing
3 - Stampa del modello
Stampa in 3D con la True Cast Resin seguendo le istruzioni di Formlabs.
4 - Wash Patterns
4 - Lavaggio del modello
Pulisci con cura il modello stampato con alcool isopropilico, in modo da rimuovere eventuali residui di resina non polimerizzata. Lava nuovamente la parte in alcool isopropilico pulito per assicurarti che il modello sia completamente pulito. La presenza di residui di resina non polimerizzata sulle parti può causare difetti nella fusione.
5 - Dry With Compressed Air
5 - Asciugatura con aria compressa
Usa aria compressa per asciugare completamente la parte stampata. Questo garantisce la rimozione di eventuali residui di resina non polimerizzata e alcool isopropilico prima della fusione.
6 - Post-Cure Patterns
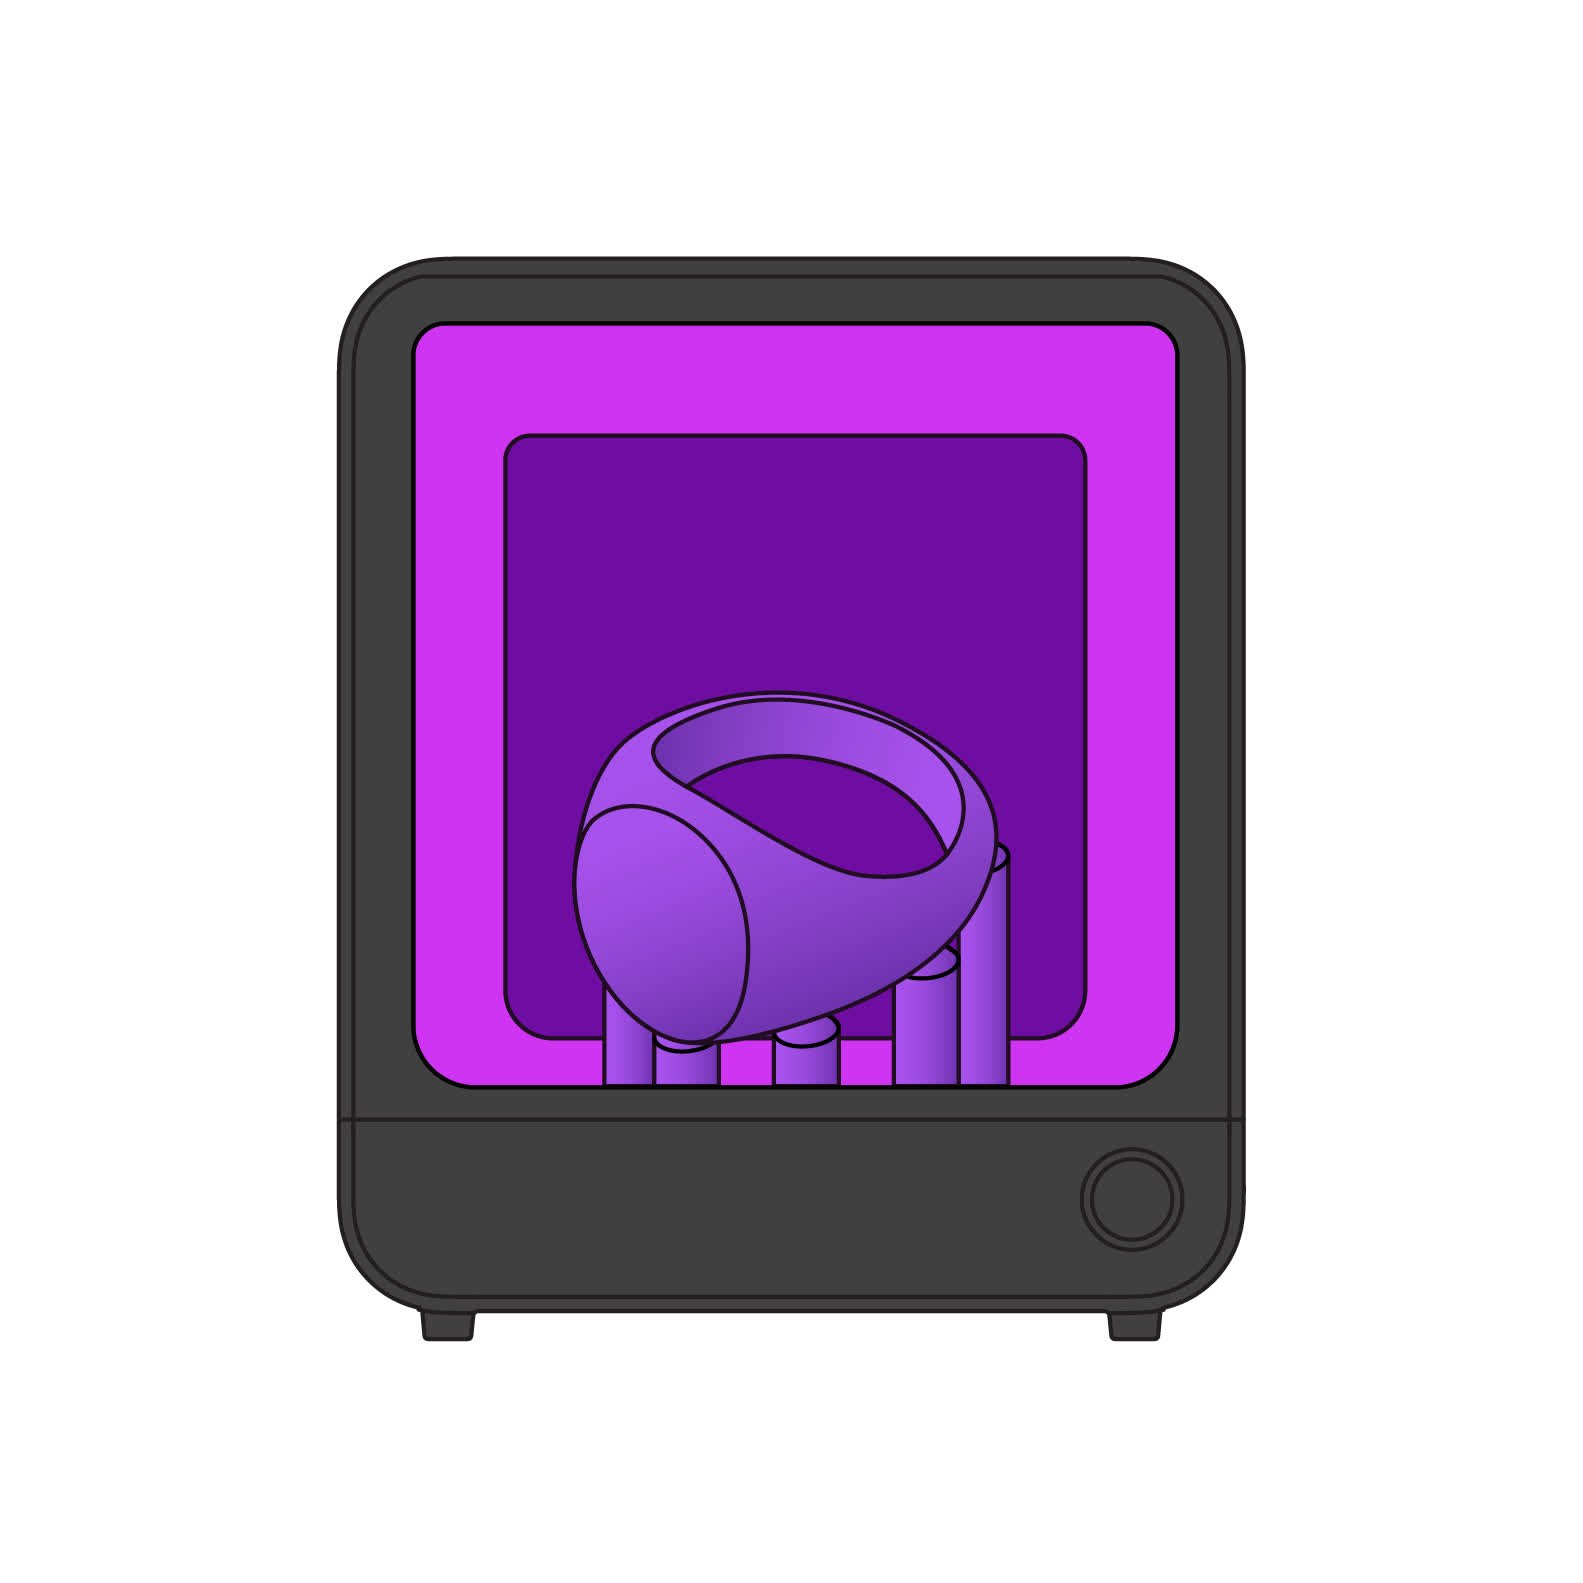
6 - Polimerizzazione post-stampa del modello
Per risultati di fusione ottimali, esegui la polimerizzazione post-stampa delle parti per completare la reazione di polimerizzazione iniziata durante la stampa. Ciò consente di ottenere modelli più resistenti e robusti e ridurre i difetti durante il processo di fusione.
7 - Build the Sprue Tree
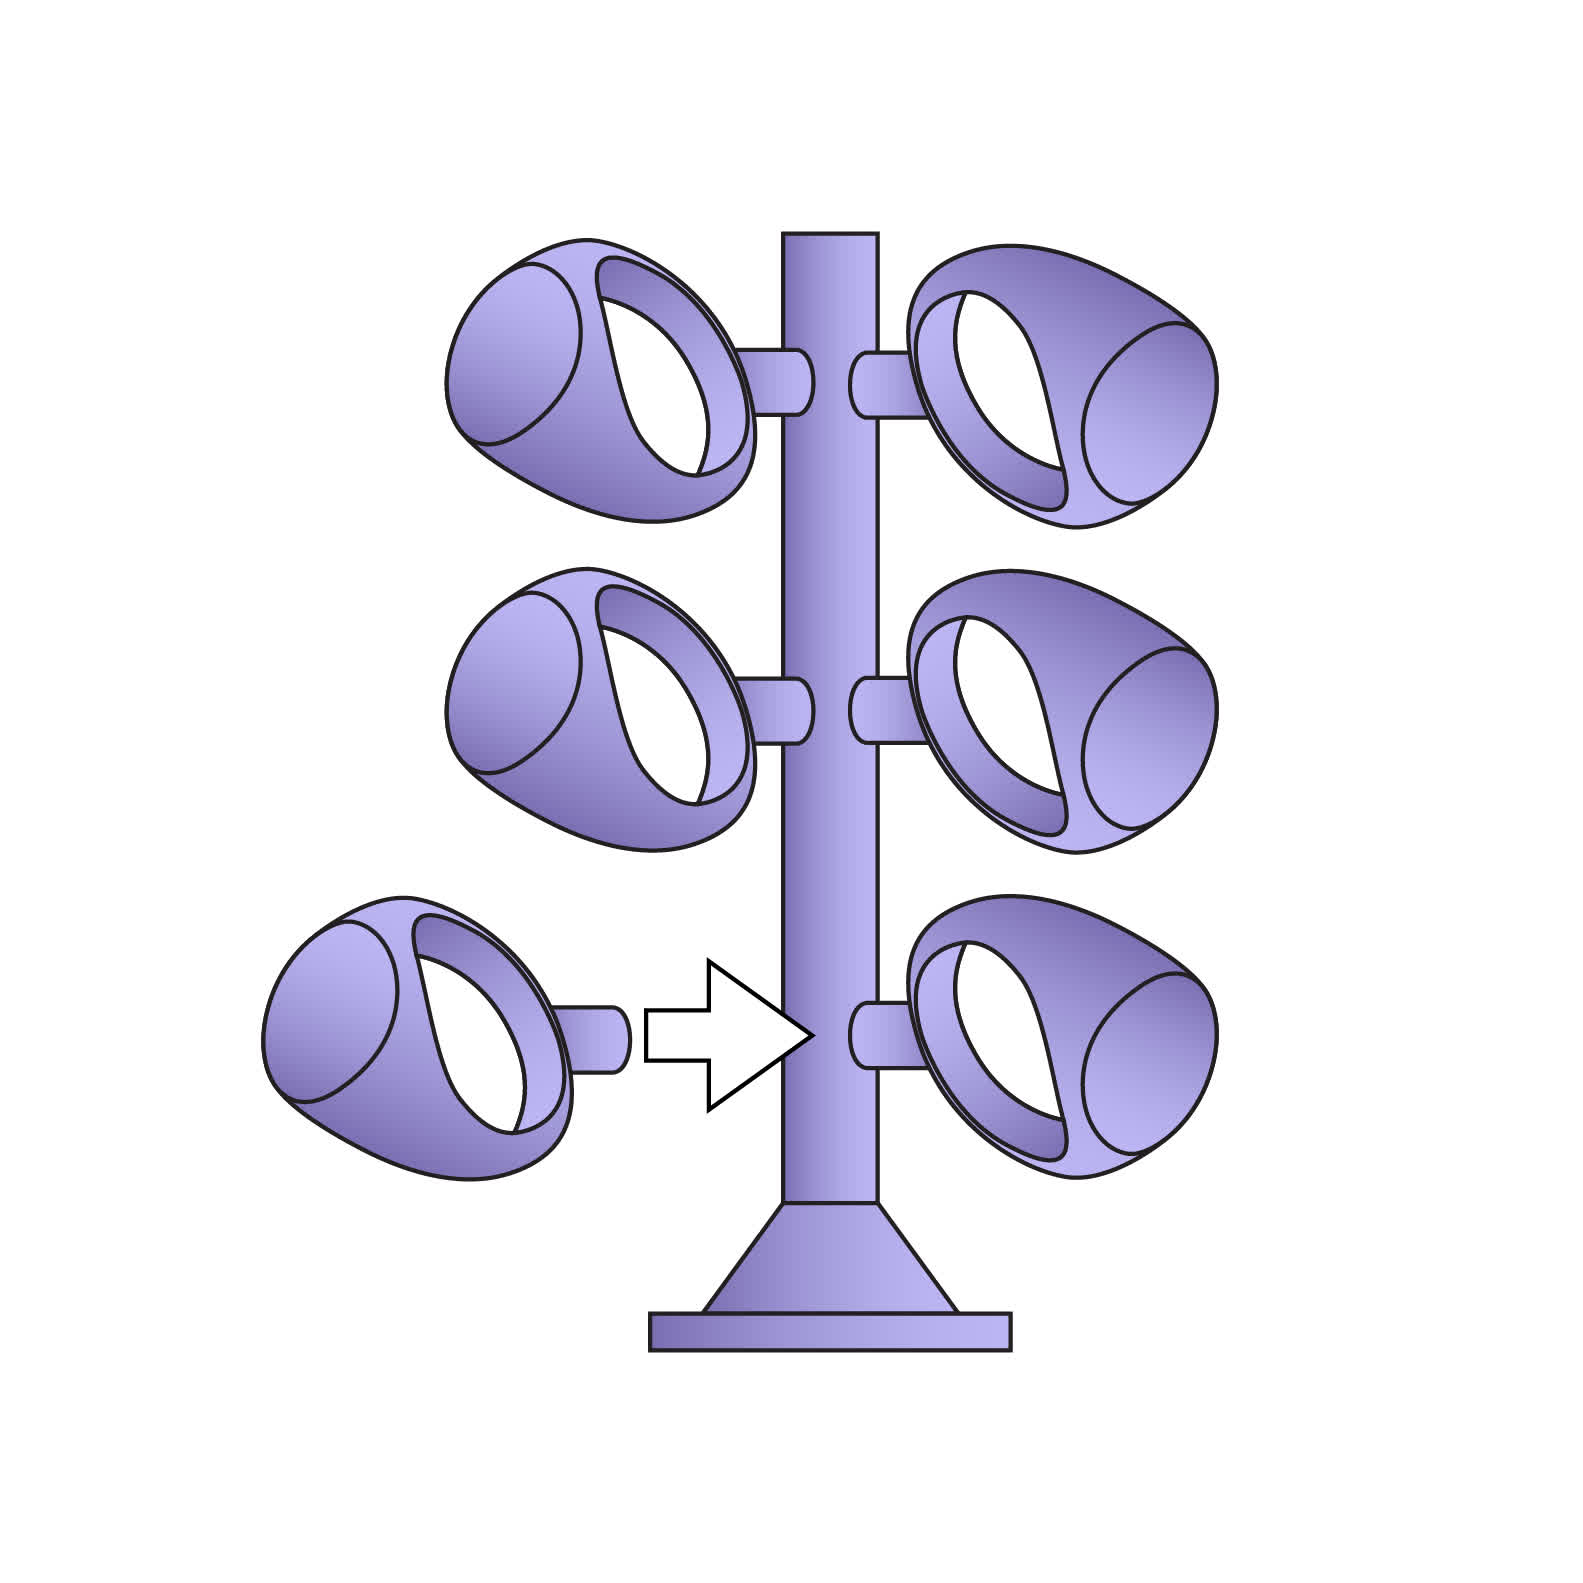
7 - Creazione dell'albero di fusione
Per preparare la fusione, fissa le stampe a un albero di fusione utilizzando la cera del canale. Fissa l'albero a un cilindro di fusione
8 - Prepare the Mold
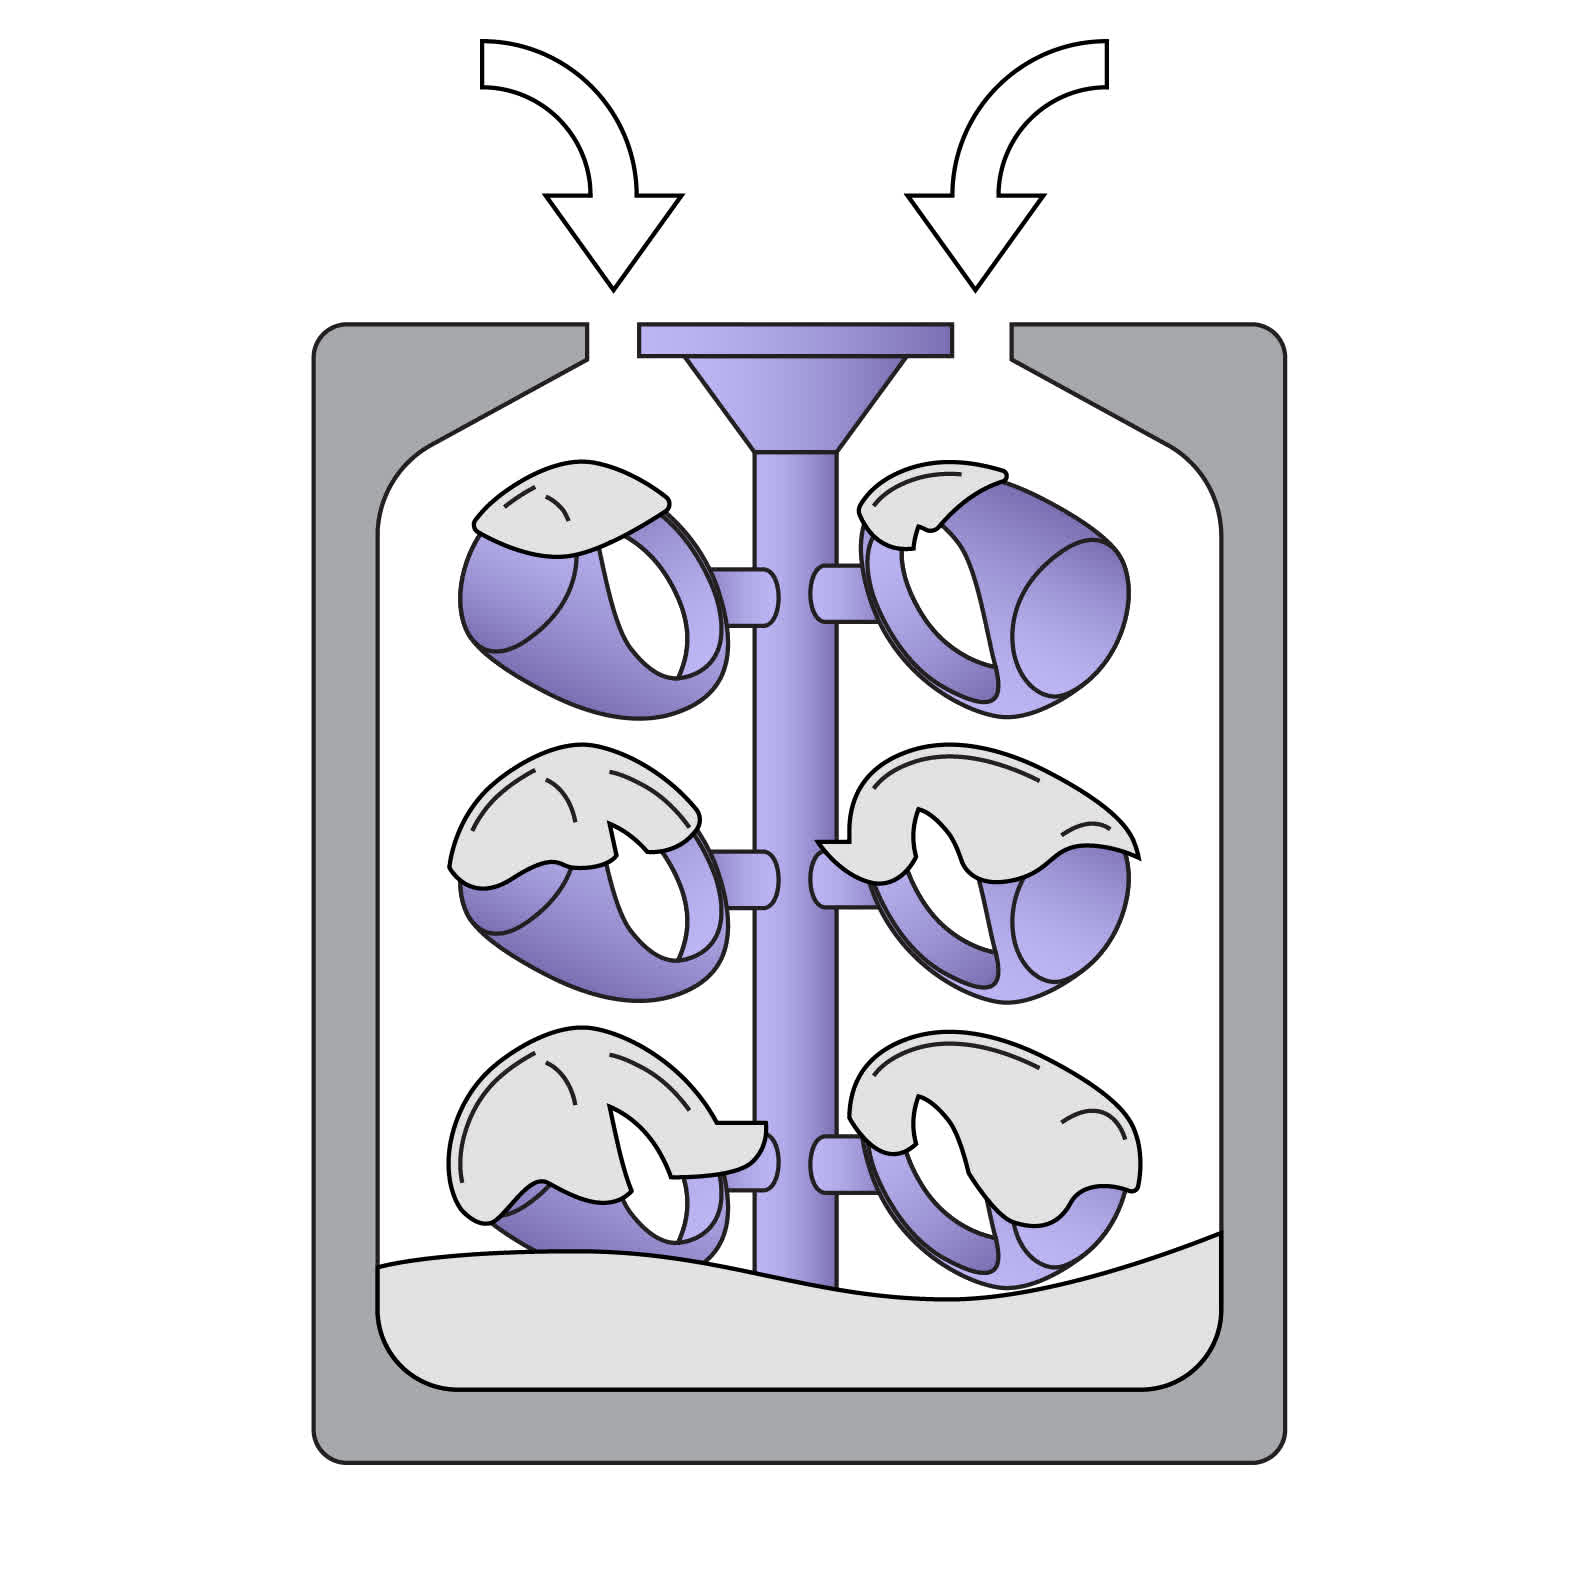
8 - Preparazione dello stampo
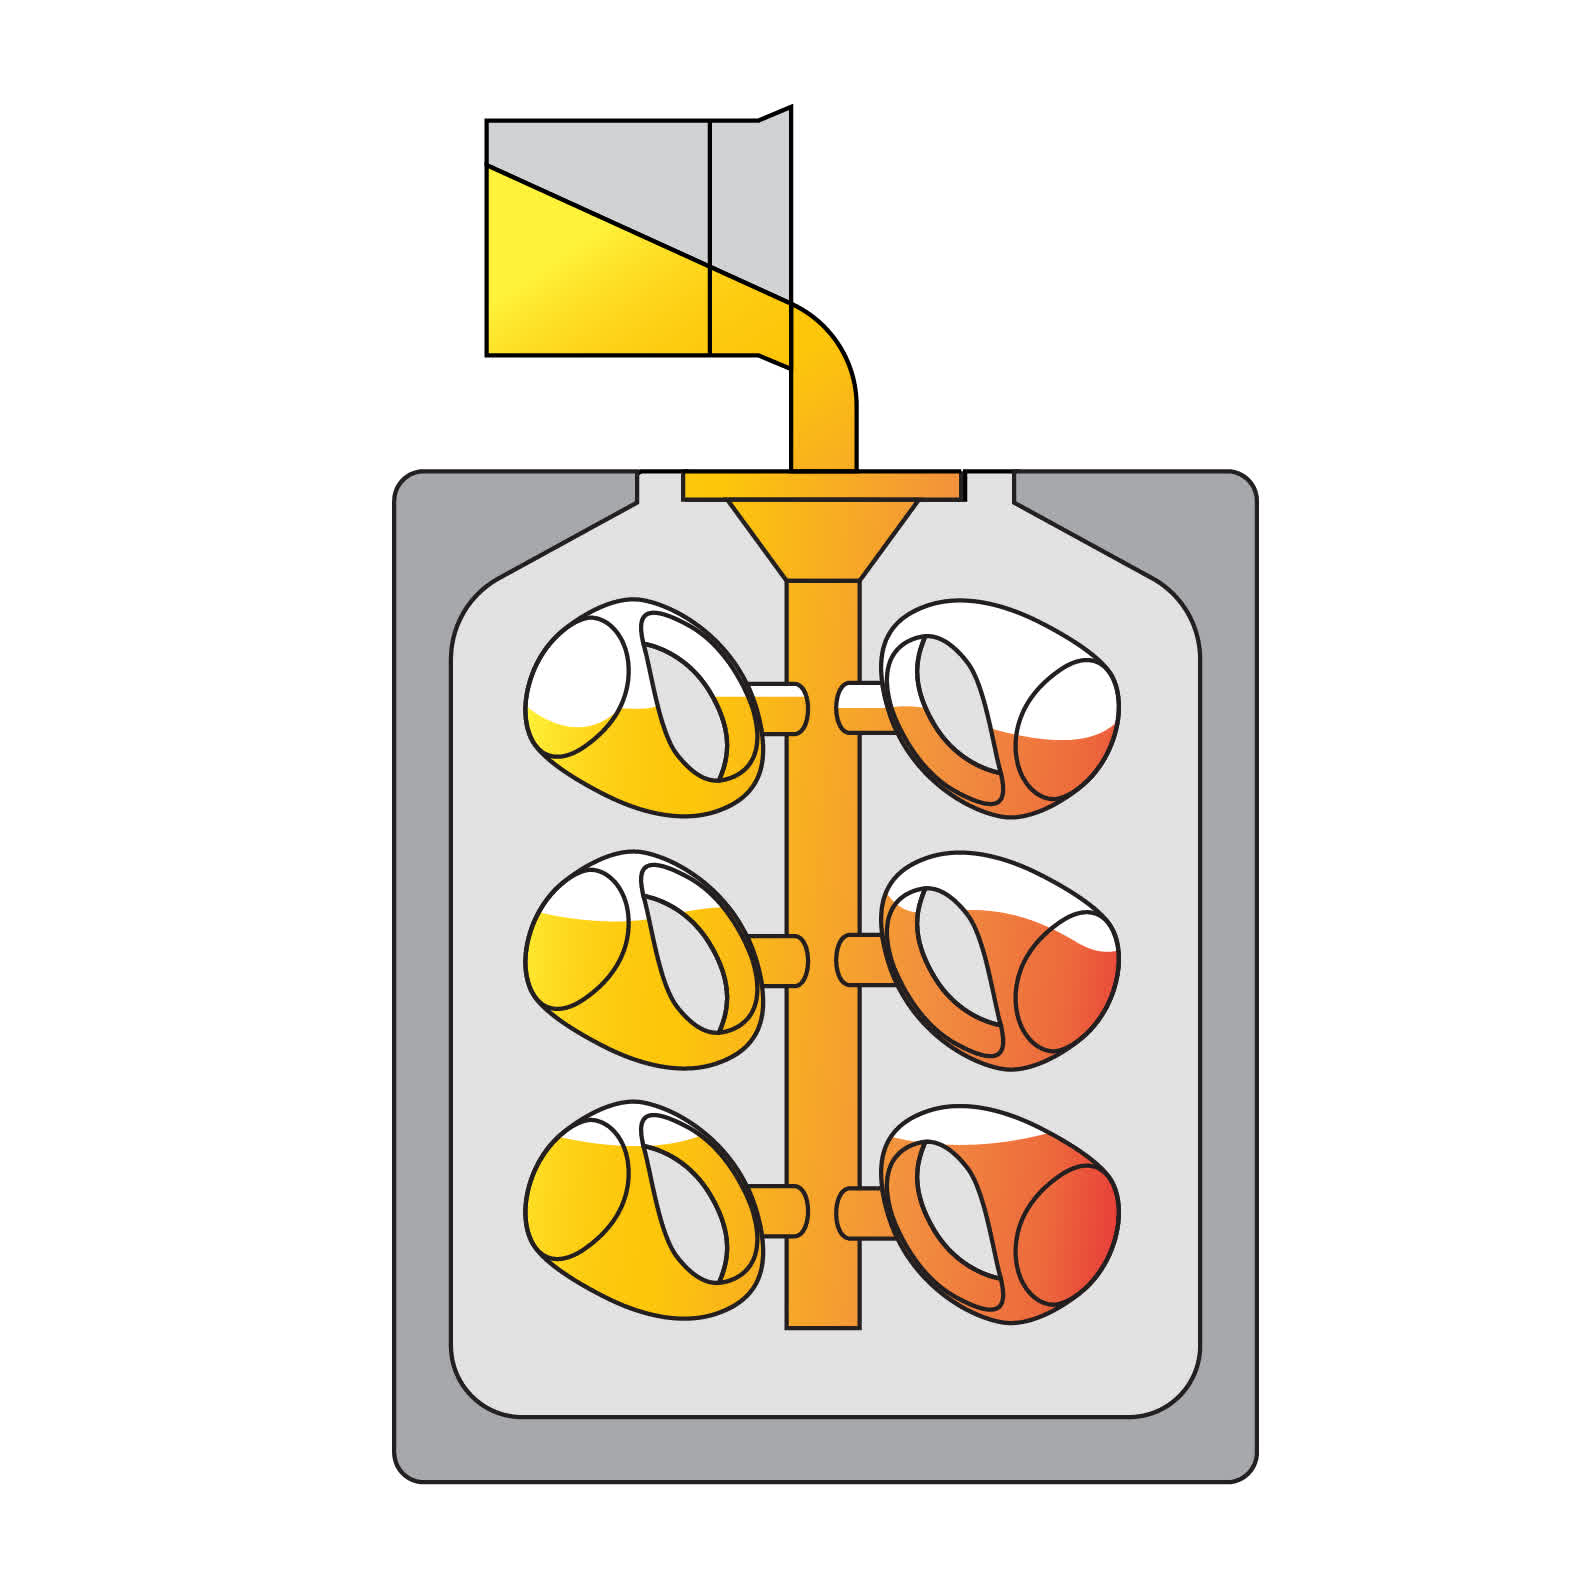
Miscela il materiale di rivestimento con acqua secondo le istruzioni dell'azienda produttrice. Versalo quindi lentamente nel cilindro.
9 - Burnout
9 - Combustione
Inserisci i cilindri in un forno e segui il procedimento di combustione consigliato per il materiale utilizzato.
10 - Cast
10 - Colata
Versa il metallo nel cilindro.
11 - Recover the Parts
11 - Recupero delle parti
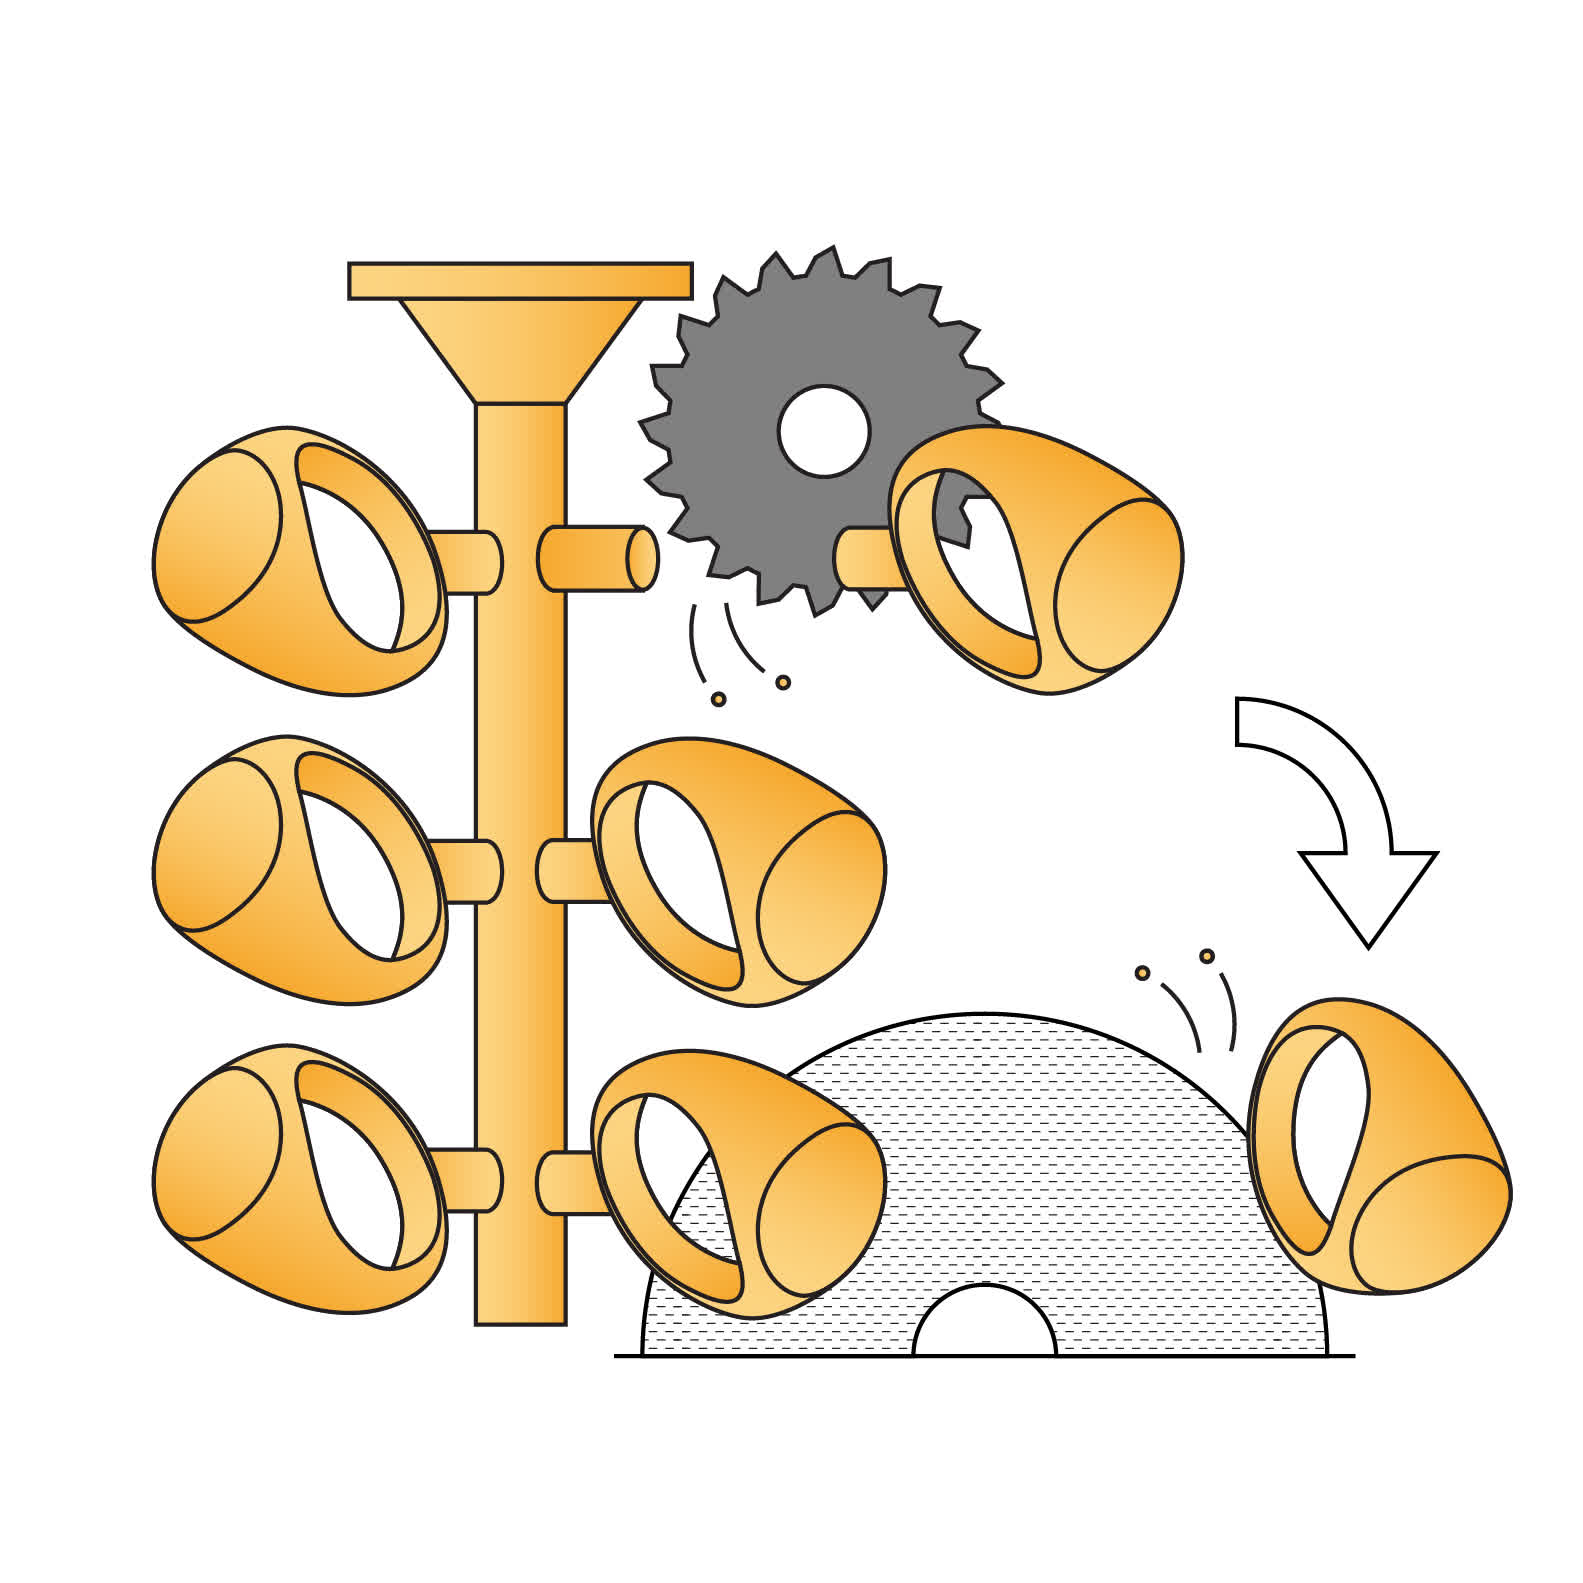
Recupera le parti fuse, rimuovile dall'albero e sottoponile a sabbiatura per eliminare eventuali residui della fusione.
12 - Finish
12 - Finitura
Se necessario, sottoponi le parti a post-elaborazione e finitura.

Prima di stampare

La True Cast Resin contiene cera e si solidifica nel tempo a temperatura ambiente. Si tratta di una caratteristica normale della True Cast Resin e non è sintomo di resina scaduta.

Formlabs consiglia di riscaldare la resina nella cartuccia ogni settimana o quando necessario, per evitare che la resina si separi. Per riscaldare la resina, scegli una delle seguenti opzioni:

  • Posiziona la cartuccia o il flacone di resina in un forno a bassa temperatura a 45 °C per un'ora.
  • Posiziona la cartuccia o il flacone di resina in un sacchetto impermeabile da immergere in acqua a una temperatura di 45° C per un'ora.

Avviso:

Non immergere la cartuccia di resina direttamente nell'acqua. Immergere la cartuccia di resina in acqua può danneggiare l'adesivo RFID e impedire alla stampante di rilevare correttamente la cartuccia.

  • Posiziona la cartuccia o il flacone di resina in un riscaldatore per resina o filamenti a 45° C per 30-60 minuti.
  • Solo per flaconi di resina di terze parti: posiziona il flacone di resina nel microonde per 30 secondi.

Avviso:

non mettere le cartuccia di resina Formlabs nel microonde, poiché l'adesivo RFID potrebbe danneggiarsi, impedendo così alla stampante di rilevare correttamente la cartuccia.

Una volta riscaldata la resina, agita vigorosamente la cartuccia o il flacone di resina per 30 secondi per incorporare completamente la cera nella resina. La resina calda ha una bassa viscosità e può essere soggetta alla formazione di macchie. Maneggiala con cura.

Formlabs non consiglia di riscaldare la True Cast Resin già presente nei serbatoi resina Formlabs. La resina si assottiglia e si liquefà quando la stampante riscalda il serbatoio resina durante il processo di prestampa. Per i serbatoi resina di terze parti, l'utente potrebbe dover rimuovere la True Cast Resin dal serbatoio quando non viene utilizzata per evitare che la cera si solidifichi.

Linee guida per la progettazione

La fusione è un'abilità e allo stesso tempo un'arte. Per ottenere buoni risultati, la progettazione del pezzo da sottoporre a fusione è tanto importante quanto le proprietà dei materiali che vengono utilizzati. Durante la progettazione, presta attenzione ai dettagli specifici, al flusso di materiale nella fusione e alla configurazione di stampa. Per scoprire di più sui migliori parametri di progettazione per le caratteristiche più comuni della gioielleria, quali griffe, filigrana, incisioni, superfici, testo in rilievo e milligranato, consulta il whitepaper Stampa 3D di gioielli: parametri di progettazione di base, supporti e orientamento [EN] [DE] [FR] [IT] [ZH] from Formlabs.

Raccomandazioni per le funzionalità di stampa

Quando stampi con la True Cast Resin, Formlabs consiglia di progettare modelli con uno spessore delle pareti compreso tra 500 micron e 5 mm.

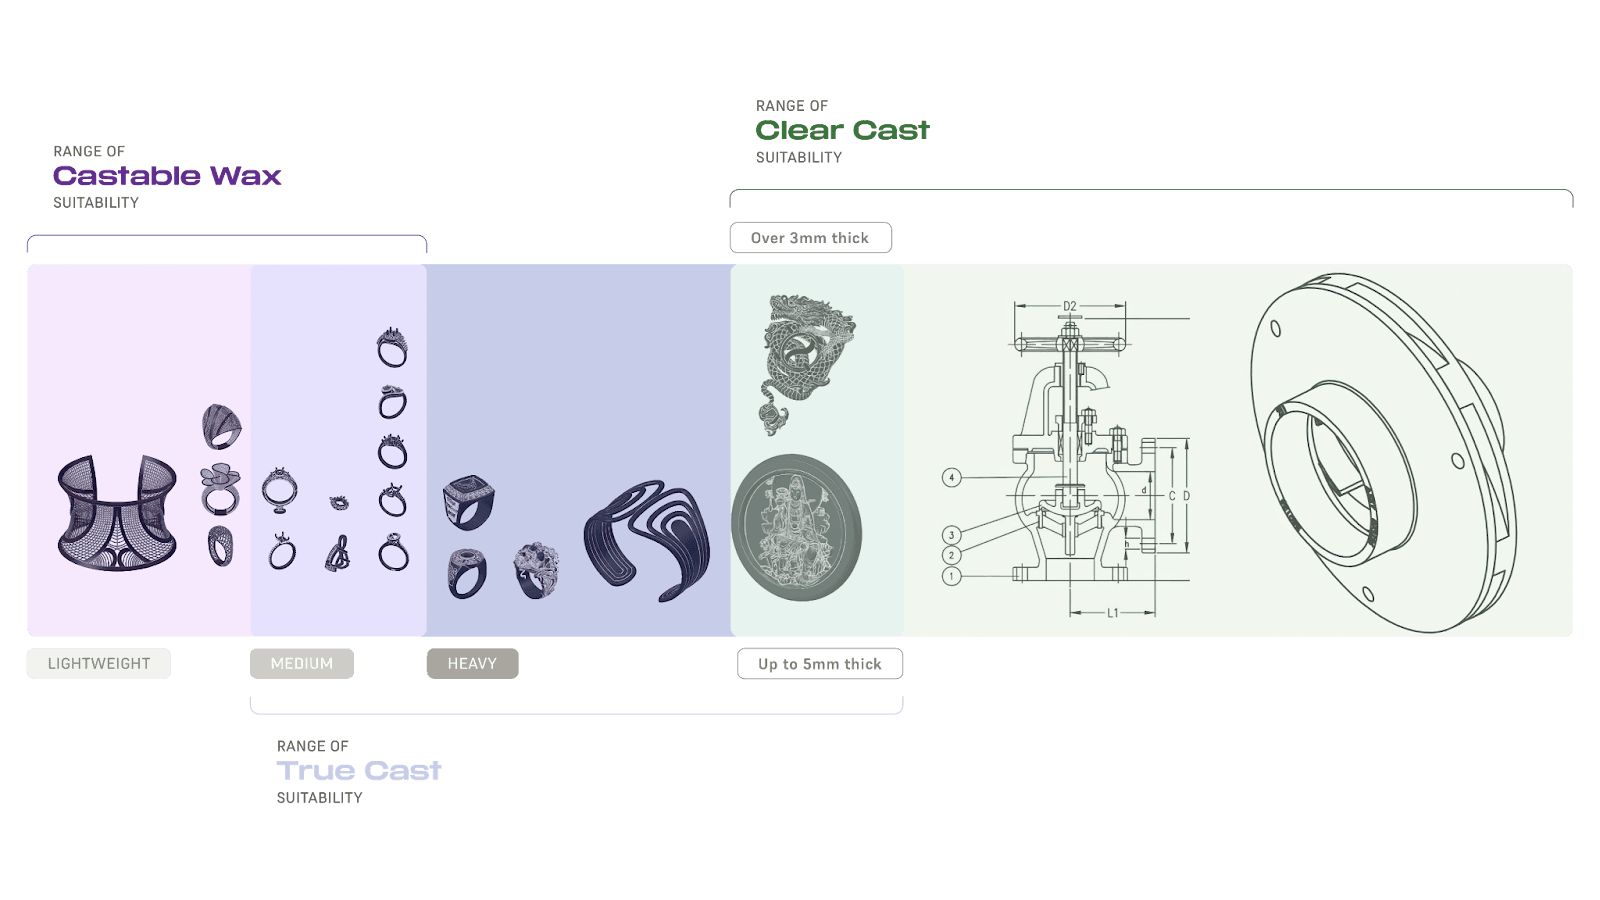
Quando scegli una resina per fusioni, considera le proprietà di ciascuno dei materiali adatti alla colata. Per le parti più piccole o in filigrana, usa la Castable Wax Resin. Per i gioielli di medie e grandi dimensioni o piccoli componenti ingegneristici, usa la True Cast Resin. Per le fusioni a cera persa di parti di grandi dimensioni, usa la Clear Cast Resin.


Gamma di applicazioni delle Castable Resin di Formlabs

Evita la rottura del materiale di rivestimento

Progetta modelli con superfici lisce. Evita di creare angoli e spigoli troppo acuminati, che non aumentano solo le turbolenze nel metallo, ma concentrano anche le sollecitazioni di espansione nello stampo.

Le sollecitazioni di espansione concentrate causano la rottura del materiale di rivestimento. I segni della rottura del materiale di rivestimento sono dettagli negativi pieni nella parte fusa, come le incisioni e i fori per incastonature. La rottura del materiale di rivestimento solitamente causa la presenza di detriti che danno origine a superfici dello stampo ruvide o puntinate.

Esempi di modelli con parti acuminate, fori per incastonature e incisioni.

Take care when designing models with knife edges, stone holes, or engraves.

Be mindful of the depth of small, negative features with fragile investments. Keep engraved channels and holes wider than they are deep.

Example of small negative features on a ring.
Avoid sharp corners.

Sprues

Formlabs recommends designing sprues that are straight or taper down towards the piece. Supports added in PreForm should not be used as sprues. Incorporate 3D printed sprues into the design process for increased printing and casting success.

Only use 3D printed feed sprues if there would be physical difficulty placing a wax sprue. Wax sprues promote better cast part quality as they provide early access to oxygen to the part when melted in the casting process.

To prevent casting failures, add a sprue attachment point such as a hole in the bottom of a ring or a small hollow post to your CAD model.

Add a sprue attachment point.

Print sprues directly on the model to reduce waxing time and reduce the number of supports. During the CAD design phase, add a sprue joining the part to the wax tree with a single point of connection. A self-supporting model with a hollowed-out main tree can fully eliminate the need for additional supports.

Printed model with multiple sprues joining parts to the wax tree.
The same model, cast in bronze.
Printed model with multiple sprues joining parts to the wax tree.
The same model, cast in bronze.

Printing with True Cast Resin

Printing with Formlabs printers

Before printing with True Cast Resin, either on a Formlabs printer or a third-party printer, be sure to heat the resin cartridge or resin bottle if it has been sitting at room temperature for more than a week.

Install or update PreForm, then set up the next print job.

To prepare a model for printing in PreForm:

  1. Open a model.
  2. Select the resin, resin version, and the desired layer thickness.
  3. Orient your models.
    • Rings and other similar small parts: Orient vertically to minimize support touchpoints.
    • All other models: Follow Formlabs best practices for orienting parts. Orient the model 30–45 degrees relative to the build platform.
  4. Generate supports.
    • Formlabs recommends turning off internal supports on latticed parts, as they may interfere with the lattice structure.
    • Use internal sprues and supports to prevent two thin features from merging and creating wishbones.
    • Make sure any overhangs or joins are sufficiently supported.
  5. Send the print job to the printer.

If the resin cartridge has been sitting at room temperature for over a week, warm the resin cartridge and shake to ensure the resin is mixed completely.

Printing with third-party printers

True Cast Resin is compatible with most third-party resin 3D printers. Formlabs recommends using the recommended print settings for third-party printers.

Design self-supporting models that are large enough to fully resolve. Formlabs recommends using spherical support settings on Lychee and Chitubox.

Chitubox

Chitubox settings for small and medium sized rings.
Chitubox settings for larger parts.
For small and medium sized rings, use 600 micron touch tips.
For larger parts, use 1 mm touch tips with a contact depth of 600 microns.

Lychee

Lychee settings for small and medium sized rings.
Lychee settings for larger parts.
For small and medium sized rings, use 600 micron touch tip breaking points with a 400 micron touch tip.
For larger parts, use 1.5 mm touch tips.

Finitura

Parts printed in True Cast Resin turn a dark purple when rinsed in solvent and lighten to a pale lavender color when dried. The color does not affect the burnout or final casting of the part, but may indicate how clean the part is of solvent. Larger parts with internal cavities may not dry evenly, leaving parts with a marbled color effect.

Marbled color effect on a part printed in True Cast Resin

A part printed in True Cast Resin changing color as it is dried with compressed air

Marbled color effect on a part printed in True Cast Resin

True Cast Resin color change is not always uniform, especially for thick parts or when parts cannot be dried completely with compressed air. The color change does not affect the castability of the part as long as it is fully cleaned and cured.

The Form Wash and other washing systems agitate the solvent bath and remove parts from the bath after a set time. Wash parts according to the support article for your device. Formlabs recommends removing supports with a high-quality flush cutter to avoid tear-outs after the first wash. Spray or rinse parts with fresh solvent before drying.

If the model is hollow or has internal channels, ensure liquid resin is flushed out thoroughly from these features. Dry the parts thoroughly with compressed or forced air after removing from the solvent bath. Allow parts to fully dry before post-curing.

Requisiti per la polimerizzazione post-stampa

True Cast Resin does not require post-curing, although Formlabs recommends post-curing to reduce defects during the casting process. Refer to instructions for your particular machine for appropriate recommendations:

Sand down remaining touch tips with 1000 grit sandpaper after post-curing.

Casting with True Cast Resin

Parts printed in True Cast Resin do not require a specialized burnout schedule. Follow the recommended process for general casting in your desired investment material. Printed parts are shelf-stable and can be cast up to six months after printing without experiencing shrinkage.

For detailed information on casting with Formlabs resins, read the application guide Introduction to casting with Formlabs resins [EN] [DE] [ES] [FR] [IT] [JA] [ZH] and other Formlabs resources. For peer support for printing with this material, join the Formlabs Jewelry/Casting group on Facebook.

Below is a sampling of prints and castings that have worked well for other customers using different printers, investments, burnout schedules, metals, casting machines, and cleanup methods.

PartBurnout Rate (°C/hr)Burnout End Temperature (°C)Burnout Hold Time (hrs)InvestmentMetalMetal Temp (°C)Flask Temp (°C)Casting MachineCleanup Method
Small RingFULL933Prestige Optima™Silver1000482Neutec J2RWater Break, Sandblast
3307323
180Casting temperature1
Small RingFULL933Prestige Optima™Ancient Bronze1120600Neutec J2RWater Break, Sandblast
3307323
180Casting temperature1
Heavy RingFULL933Prestige Optima™Ancient Bronze1120600Neutec J2RWater Break, Sandblast
3307323
180Casting temperature1
Ring1202Ransom & Randolph® Plasticast®White Gold1300650Indutherm VC500Water Break, Pickle Pot
4002.5
7001
Ring1202Ransom & Randolph® Plasticast®Yellow Gold1130600Indutherm VC500Water Break, Pickle Pot
4002.5
7001
Ring1202Ransom & Randolph® Plasticast®Silver1050550Indutherm VC500Water Break, Pickle Pot
4002.5
7001
Ring1202Ransom & Randolph® Plasticast®Brass950520Indutherm VC500Water Break, Pickle Pot
4002.5
7001
Ring1502Ransom & Randolph® Plasticast®Gold980425VIGOR CentrifugalWater Break, Pickle Pot
4252
6903
Casting temperature
Pendant1502Ransom & Randolph® Plasticast®Gold980425VIGOR CentrifugalWater Break, Pickle Pot
4252
6903
Casting temperature
Ring150932.5Prestige Optima™Silver950–1100550Neycraft CentrifugeWater Break, Ultrasonic, Pickle Pot
1501502.5
2857904
200Casting temperature1
Ring150932.5Prestige Optima™14k Gold1000–1175550Neycraft CentrifugeWater Break, Ultrasonic, Pickle Pot
1501502.5
2857904
200Casting temperature1
Ring150932.5Prestige Optima™14k White1000–1175550Neycraft CentrifugeWater Break, Ultrasonic, Pickle Pot
1501502.5
2857904
200Casting temperature1
Ring3009Prestige Optima™White GoldPickle Pot
7502
5002
Ring3009Prestige Optima™SilverPickle Pot
7502
5002
Small Ring932Prestige Optima™14k Gold
7305
Mini-sculpture933Prestige Optima™Bronze1100–1200425Sandblast
7303
Ring, figurine, pendantFULL1003Prestige Optima™Bronze, silver960560Ultraflex J4 LiteManual pick, Ultrasonic, Tumble, Steam
1504502
1757804
Casting temperature

Risorse addizionali