WHITEPAPER
Formlabs Logo

Feinabstimmung der Druckerbetttemperatur Ihres Fuse-1+-30W-Druckers zur Verbesserung des Druckertrags mit Nylon 12 Tough Powder

Feinabstimmung der Druckerbetttemperatur Ihres Fuse-1+-30W-Druckers zur Verbesserung des Druckertrags mit Nylon 12 Tough Powder

Nylon 12 Tough Powder muss vor der ersten Verwendung vorgelagert und die Druckbetttemperatur angepasst werden. Nehmen Sie nach dem Altern des Pulvers, aber vor dem normalen Drucken, eine Feinabstimmung an Ihrem Fuse-1+-30W-Drucker vor, um den Druckerfolg zu gewährleisten. Die Feinabstimmung der Druckbetttemperatur vor dem ersten Druck führt zu weniger Oberflächenfehlern an Ihren Teilen. Solche Fehler werden oft durch unterschiedliche Druckertemperaturen verursacht. Dieser Vorgang wird als Diagnose-Druck ausgeführt, der über PreForm an den Drucker gesendet wird. Der Druck enthält mehrere Teile, die gereinigt und geprüft werden müssen, um den erforderlichen Temperaturversatz für Ihren Drucker zu ermitteln.

Formlabs bietet zwei Testdrucke zur Abstimmung der Betttemperatur an: einen für die Druckeinstellungen Default (v2.0) und einen für die Druckeinstellungen Legacy (v1.1). Führen Sie den Test der Standard-Druckeinstellungen mit dem zuvor gealterten Pulver durch, das mit dem gleichen Prozentsatz an frischem Pulver aufgefrischt wurde, den Sie in der Produktion verwenden möchten. Für den Test der Legacy-Druckeinstellungen führen Sie diesen Prozess mit dem zuvor gealterten Pulver durch, das mit 20 % frischem Pulver aufgefrischt wurde.

Anmerkung:

  • An jedem Drucker des Typs Fuse 1+ 30W sollte eine Feinabstimmung vorgenommen werden, wenn er zum ersten Mal mit Nylon 12 Tough Powder druckt.
  • Stimmen Sie Ihren Drucker ab, bevor Sie zum ersten Mal mit den neuen Standard-Druckeinstellungen (v2.0) drucken, auch wenn der Drucker zuvor für die Druckeinstellungen v1.1 abgestimmt wurde. Die neue Druckeinstellung Default (v2.0) wurde in PreForm Version 3.63.0 eingeführt.
  • Verschiedene Drucker in derselben Flotte können unterschiedliche Versätze erfordern.
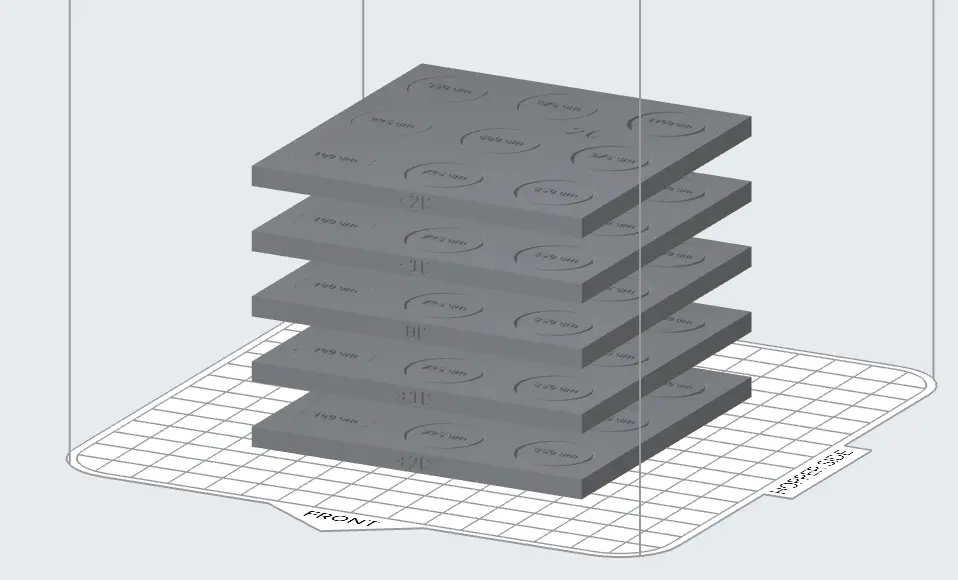
Standard (v2.0) Betttemperatur-Tuning-Druck in PreForm

Standard (v2.0) Betttemperatur-Tuning-Druck in PreForm

alttext

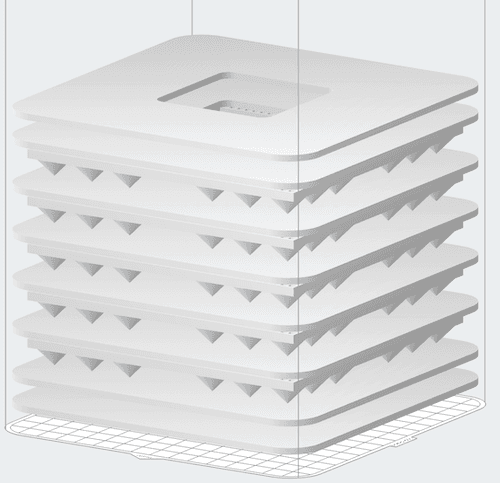
Druck der Legacy (v1.1) Betttemperaturabstimmung in PreForm

Lassen Sie den Betttemperaturfeinabstimmungsdruck laufen

Hinweis:

Wenn Sie den Drucker zuvor mit einem veränderten Versatz verwendet haben, setzen Sie den Versatz des Druckers auf 0 zurück, bevor Sie mit der Feinabstimmung beginnen. Dies kann durch Befolgen der Anweisungen zum Einstellen des Betttemperaturversatzes und durch Einstellen des Druckerversatzes auf 0 erfolgen.

  1. Aktualisieren Sie PreForm auf die neueste Version.
  2. Laden Sie den Druck zur Abstimmung der Betttemperatur für Ihr Pulver und Ihre Druckeinstellungen herunter.
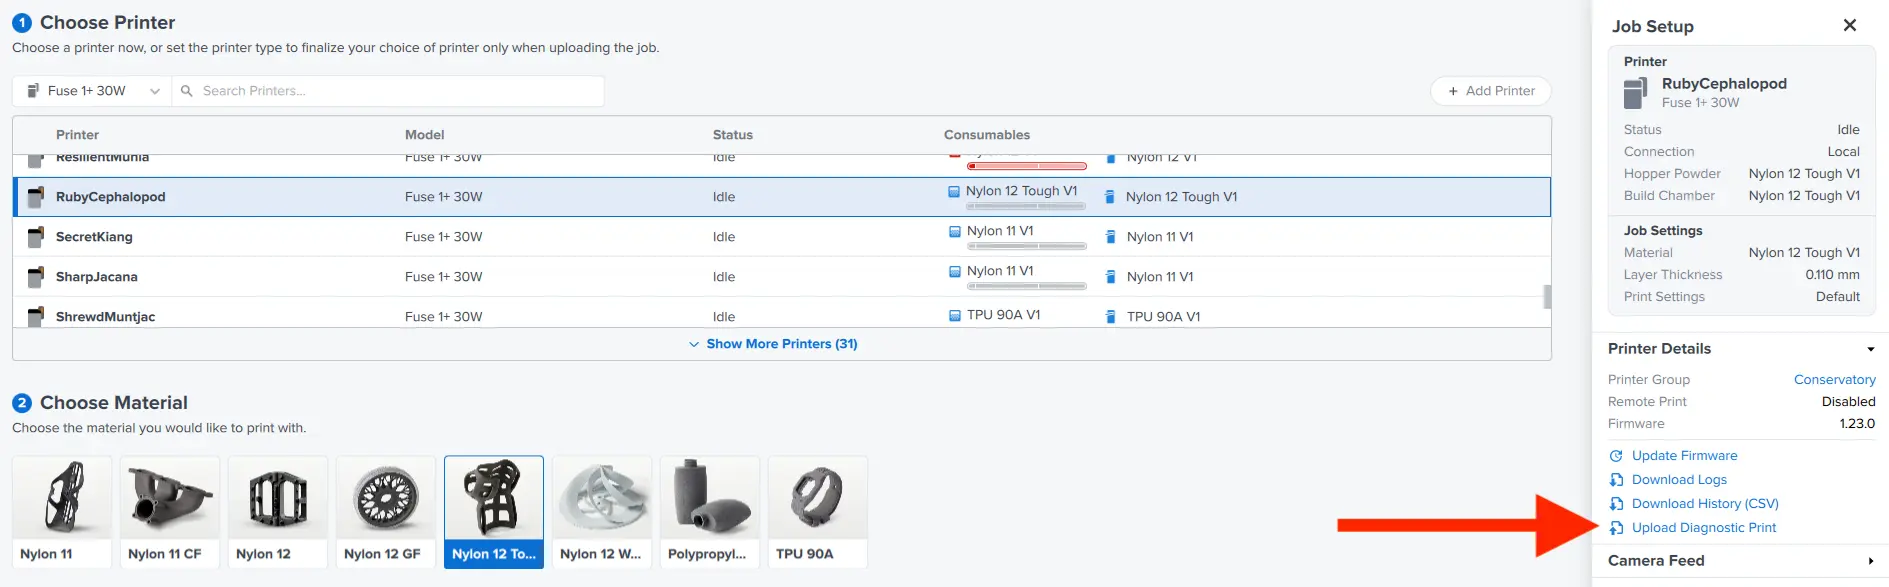
  3. Öffnen Sie PreForm und wählen Sie Job Settings (Druckauftragseinstellungen).
  4. Vergewissern Sie sich im Fenster Job Setup (Druckeinrichtung), dass der richtige Drucker ausgewählt ist, und wählen Sie dann Upload Diagnostic Print (Diagnosedruck hochladen).
alttext
  1. Wählen Sie die Datei von Ihrem Computer aus. Sobald die Datei erfolgreich hochgeladen wurde, starten Sie den Druck mit Ihrem Drucker.
  2. Füllen Sie die erforderliche Menge Pulver ein.
    • Standard (v2.0): Für den Druck werden etwa 1,7 kg Pulver benötigt. Verwenden Sie den Fuse Sift, um gealtertes und frisches Pulver mit der gewünschten Produktionsneuerungsrate (Standard 20 %) zu mischen. Um den Trichter des Druckers mit der erforderlichen Pulvermenge zu befüllen, füllen Sie den Trichter bis zur 4-Liter-Markierung.
    • Legacy (v1.1): Für den Druck werden 3 kg Pulver benötigt. Verwenden Sie den Fuse Sift, um 80 % gealtertes Pulver mit 20 % frischem Pulver zu mischen (20 % Neuzuführung). Um den Einfülltrichter des Druckers mit 3 kg Pulver zu befüllen, füllen Sie ihn bis zur 7-Liter-Marke.
  3. Lassen Sie den Druck gemäß den Empfehlungen von Formlabs vollständig abkühlen.

Anmerkung:

Wenn der Druck zu Beginn aufgrund von Bettrissen fehlschlägt, reduzieren Sie die Betttemperatur-Sollwert um 2 °C und versuchen Sie den Druck erneut.

Reinigen Sie die Teile

Sobald der Druck abgeschlossen ist, können die Teile mit dem Fuse Sift oder dem Fuse Depowdering Kit aus der Konstruktionskammer entnommen werden. Überschüssiges Pulver kann zusammen mit Frischpulver gesiebt und wiederverwendet werden.

Die Teile sollten vor der Inspektion vollständig von Pulver befreit werden, entweder mit dem Fuse Blast oder anderen Strahllösungen. Entnehmen Sie die fünf Platten.

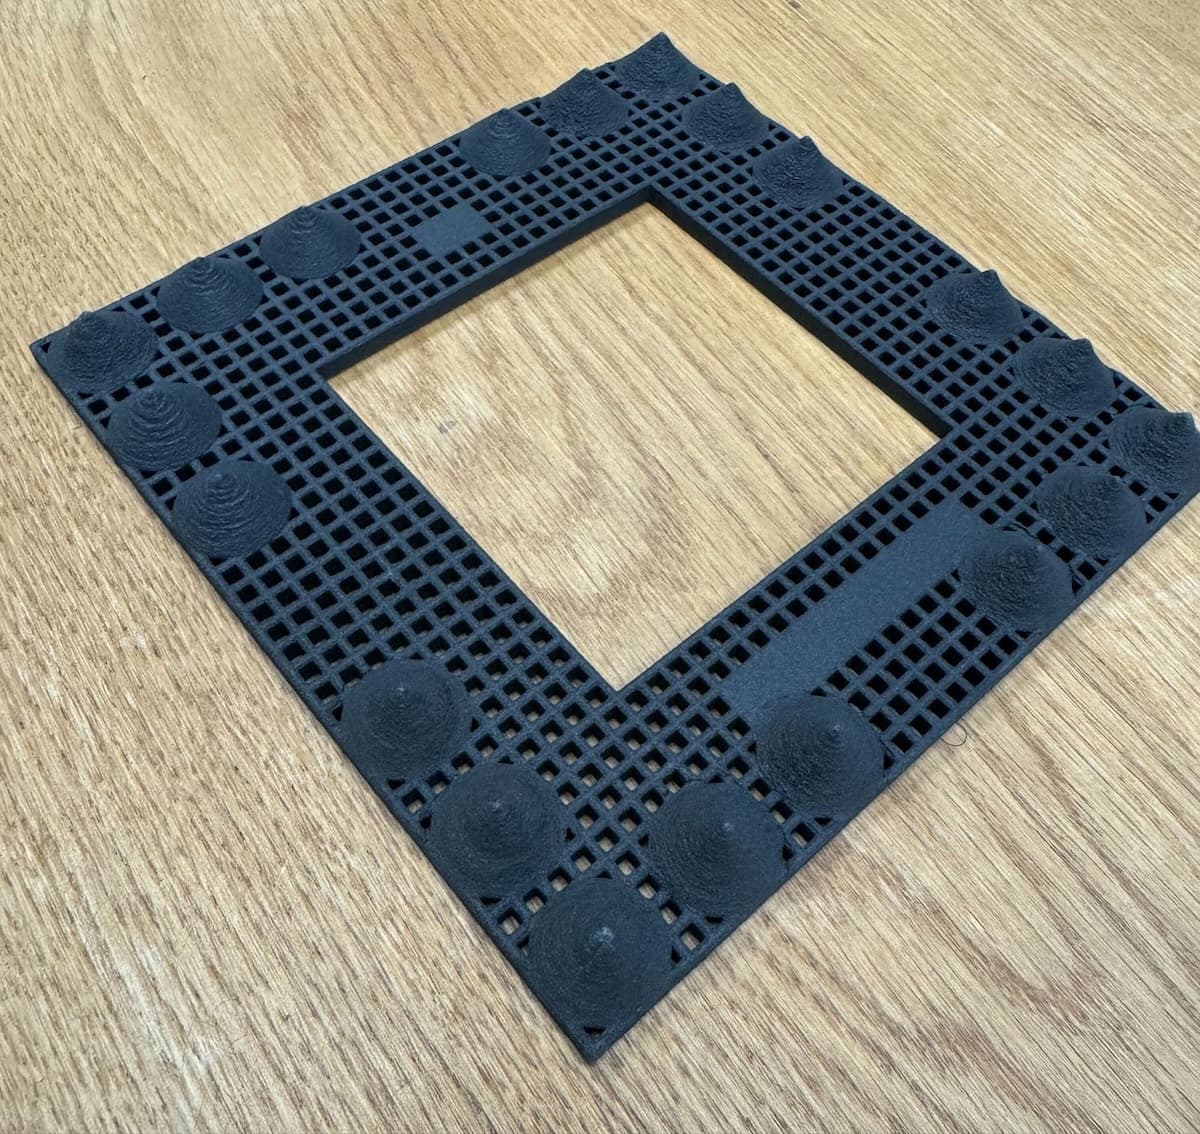
Beim Testdruck mit der Druckeinstellung Default (v2.0) hat jede Platte neun Freiraumstücke. Beim Testdruck der Druckeinstellungen Legacy (v1.1) hat jede Platte Kegel auf einem Gitter. Die zusätzlichen flachen Platten in der Konstruktion werden verwendet, um eine gleichmäßige Abkühlung und Trennung zwischen den einzelnen Kegelplatten zu schaffen, und können entsorgt werden.

Beispiel einer gereinigten Platte aus dem Testdruck mit den Standard-Druckeinstellungen (v2.0), bereit zur Inspektion

Beispiel für eine gereinigte Platte aus dem Testdruck mit den Standard-Druckeinstellungen (v2.0), die zur Inspektion bereit ist.

Ein gereinigter Feinabstimmungsdruck aus Nylon 12 Tough Powder

Beispiel für eine gereinigte Platte aus dem Testdruck mit den Legacy (v1.1) Druckeinstellungen, die zur Inspektion bereit ist.

Jede Platte ist mit dem Versatz der Temperatur aufgeführt, mit der sie gedruckt wurde (-2 ºC; -1 ºC; 0 ºC; +1 ºC; +2 ºC). Legen Sie die Platten von -2 ºC bis +2 ºC aus, um sie für die Prüfung vorzubereiten.

Auswertung des Druckeinstellungstests Default (v2.0)

Prüfen Sie die Platten

Anmerkung:

Wenn der Testdruck fehlschlägt und nicht alle Drucke vollständig sind, schließen Sie die Prüfung mit den Drucken ab, die erfolgreich gedruckt wurden. Der korrekte Versatz wird in den Teilen enthalten sein, die erfolgreich gedruckt wurden.

So ermitteln Sie den geeigneten Temperaturversatz für Ihren Drucker:

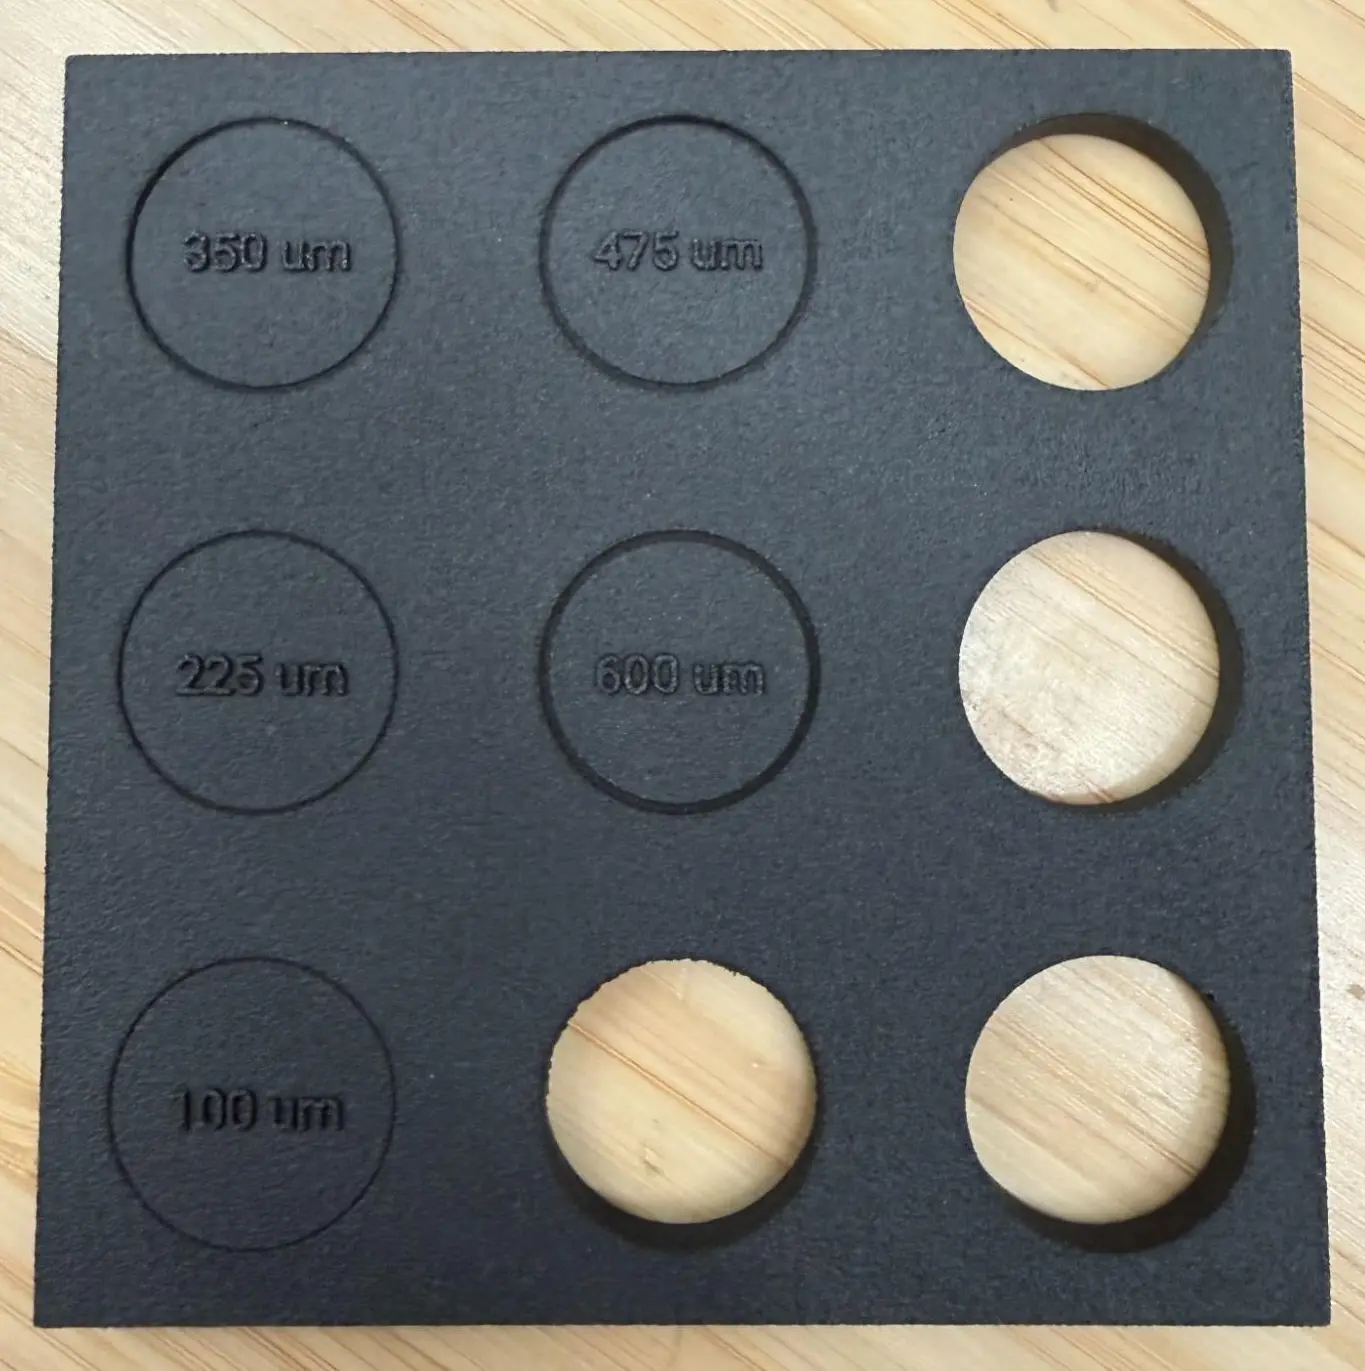
  1. Versuchen Sie, die Freiraumstücke von jeder Platte von Hand herauszudrücken. Die mit größeren Zahlen gekennzeichneten Teile sollten sich leichter ausstanzen lassen.
  2. Prüfen Sie, ob eine der Platten das 600-µm-Stück (in der Mitte) und keines der größeren Stücke zurückgehalten hat. Das bedeutet, dass vier der neun Teile ausgestanzt werden konnten.
    • „Zurückgehalten“ bedeutet, dass das Teil nicht von Hand herausgedrückt werden kann.
  3. Wenden Sie den Betttemperaturversatz von der kältesten/niedrigsten Betttemperaturplakette an, bei der das 600-µm-Stück noch erhalten ist.
  4. Interpolieren Sie Ihren Versatz, falls erforderlich. 
    • Wenn beispielsweise Ihre 0-ºC-Plakette das 475-µm-Stück als größten Abstand aufweist und die +1-ºC-Plakette das 725-µm-Stück als größten Abstand aufweist, wenden Sie einen Betttemperaturversatz von +0,5 ºC an.
Platte mit ausgestanzten Abstandsstücken

Platte mit ausgestanzten Abstandsstücken

Nachdem Sie alle fünf Plaketten geprüft und getestet haben, bestimmen Sie die richtige Temperaturabweichung, die am besten mit den oben genannten Kriterien übereinstimmt, indem Sie die auf den Plaketten angegebenen Temperaturabweichungen verwenden. Dieser Versatz kann dann manuell am Gerät eingestellt werden.

Wenn sich das 725-µm-Stück nicht aus der kältesten Platte herausdrücken lässt, ist -2 ºC immer noch zu heiß. Verringern Sie die Solltemperatur des Druckbetts am Drucker auf -2 ºC und führen Sie den Druck erneut aus. Wenn sich das 725-µm-Stück immer noch nicht aus der kältesten Platte herausdrücken lässt, verringern Sie die Solltemperatur des Druckbetts auf -4 ºC und führen Sie den Druck erneut aus.

Anmerkung:

Die korrekte Versatztemperatur kann zwischen zwei Platten liegen, und der korrekte Versatz kann ein halbes Grad zwischen den gedruckten Platten betragen (d. h. +1,5 ºC).

Beispiel für Testergebnisse

Beispiel 1:

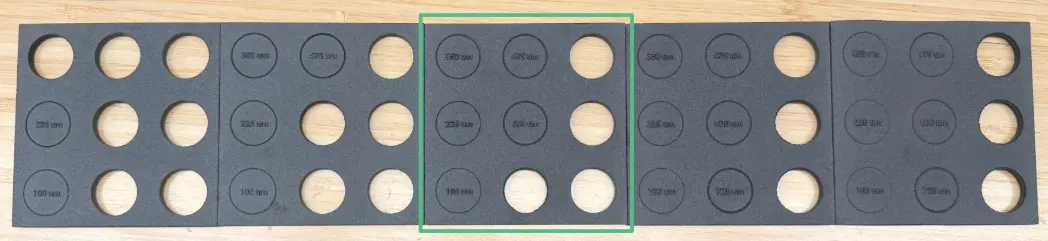
Dieses Ergebnis entspricht der Anwendung eines Betttemperaturversatzes von 0 ºC, da die 0 ºC-Platte die kälteste ist, die das 600-µm-Stück gehalten hat. Die Platten sind von links nach rechts von -2 ºC bis +2 ºC angeordnet.

Nylon 12 Tough: Druck zur Abstimmung der Druckbetttemperatur mit einem Druckbetttemperaturversatz von 0 ºC

Beispiel 2:

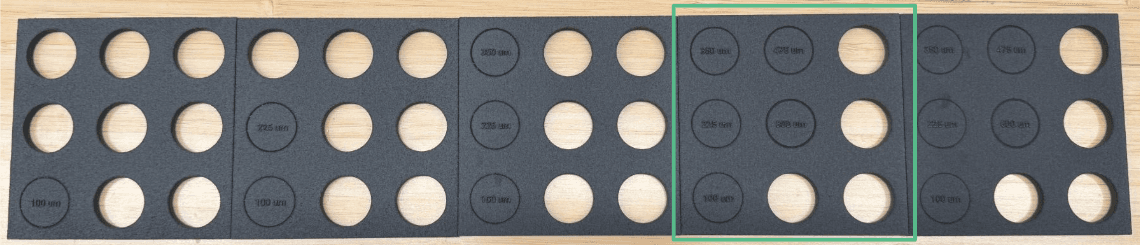
Dieses Ergebnis entspricht der Anwendung eines +1 ºC-Betttemperaturversatzes, da die +1 ºC-Plakette die kälteste ist, die das 600-µm-Stück gehalten hat.Die Plaketten sind von links nach rechts von -2 ºC bis +2 ºC angeordnet.

Nylon 12 Tough: Druck zur Abstimmung der Druckbetttemperatur mit einer Druckbetttemperaturabweichung von +1 ºC

Auswertung des Legacy-Druckeinstellungen-Tests (v1.1)

Prüfen Sie die Platten

Anmerkung:

Wenn der Testdruck fehlschlägt und nicht alle Drucke vollständig sind, schließen Sie die Prüfung mit den Drucken ab, die erfolgreich gedruckt wurden. Der korrekte Versatz wird in den Teilen enthalten sein, die erfolgreich gedruckt wurden.

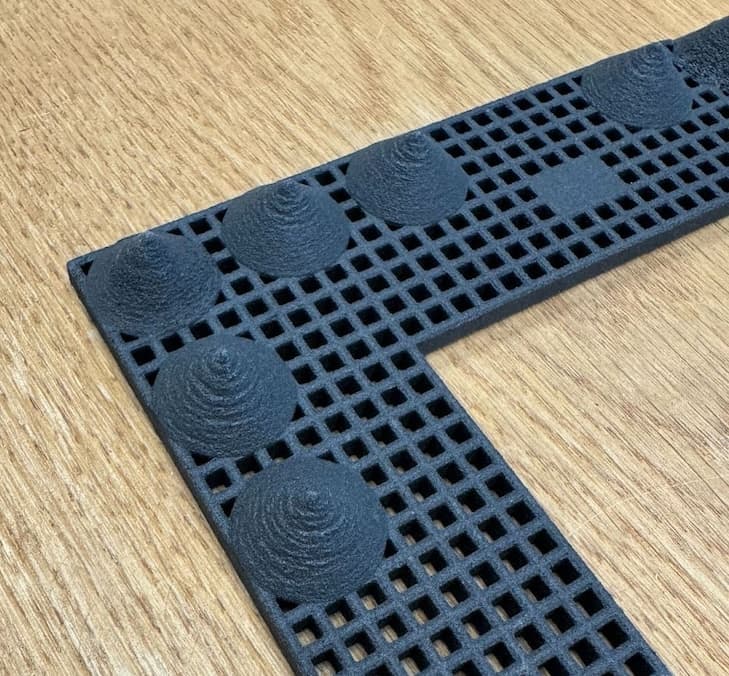
Um den geeigneten Temperaturversatz für Ihren Drucker zu bestimmen, suchen Sie die Plakette bei der kältesten Temperatureinstellung, die die wenigsten oder keine Instanzen von Orangenhaut aufweist.

Drehen Sie die Platten, um die Kegel aus allen Winkeln zu betrachten. Orangenhaut erscheint als leicht geschichtete Oberfläche auf den Kegeln.

Beispiel für Orangenhaut auf einem Teil, das mit Nylon 12 Tough Pulver gedruckt wurde

Nachdem Sie alle fünf Platten untersucht haben, bestimmen Sie die korrekte Versatztemperatur, die den oben genannten Kriterien am besten entspricht, indem Sie die auf den Platten aufgeführten Temperaturversätze verwenden. Dieser Versatz kann dann manuell am Gerät eingestellt werden.

Wenn auf der heißesten Platte starke Orangenhaut vorhanden ist, sind +2 ºC immer noch zu kalt. Erhöhen Sie die Solltemperatur des Druckbetts am Drucker um +2 ºC und führen Sie den Druck erneut aus. Wenn die kälteste Platte (-2 ºC) keine Orangenhaut aufweist, ist sie noch zu heiß. Reduzieren Sie die Solltemperatur des Druckbetts auf -2 ºC und starten Sie den Druck erneut.

Anmerkung:

Die korrekte Versatztemperatur kann zwischen zwei Platten liegen, und der korrekte Versatz kann ein halbes Grad zwischen den gedruckten Platten betragen (d. h. +1,5 ºC).

Einstellen der Bett-Solltemperatur

Die Betttemperatur-Sollwert kann in Schritten von 0,25 °C um bis zu ±5 °C angepasst werden. Nachher Abschluss des Drucks zur Betttemperaturabstimmung die Betttemperatur-Sollwerteinstellung am Drucker an die Offset, das während der Inspektion der Betttemperaturabstimmung ermittelt wurde.

Anmerkung:

Zwei nebeneinander arbeitende Drucker können unterschiedliche Bettsolltemperaturen erfordern.

So passen Sie die Bettsolltemperatur an:

  1. Vergewissern Sie sich, dass der Drucker keinen Druckauftrag ausführt und sich derzeit im Status Leerlauf befindet. Das Druckbett Temperature Target (Temperaturziel) kann nur vor einem Druckvorgang eingestellt werden, nicht während des Druckvorgangs.
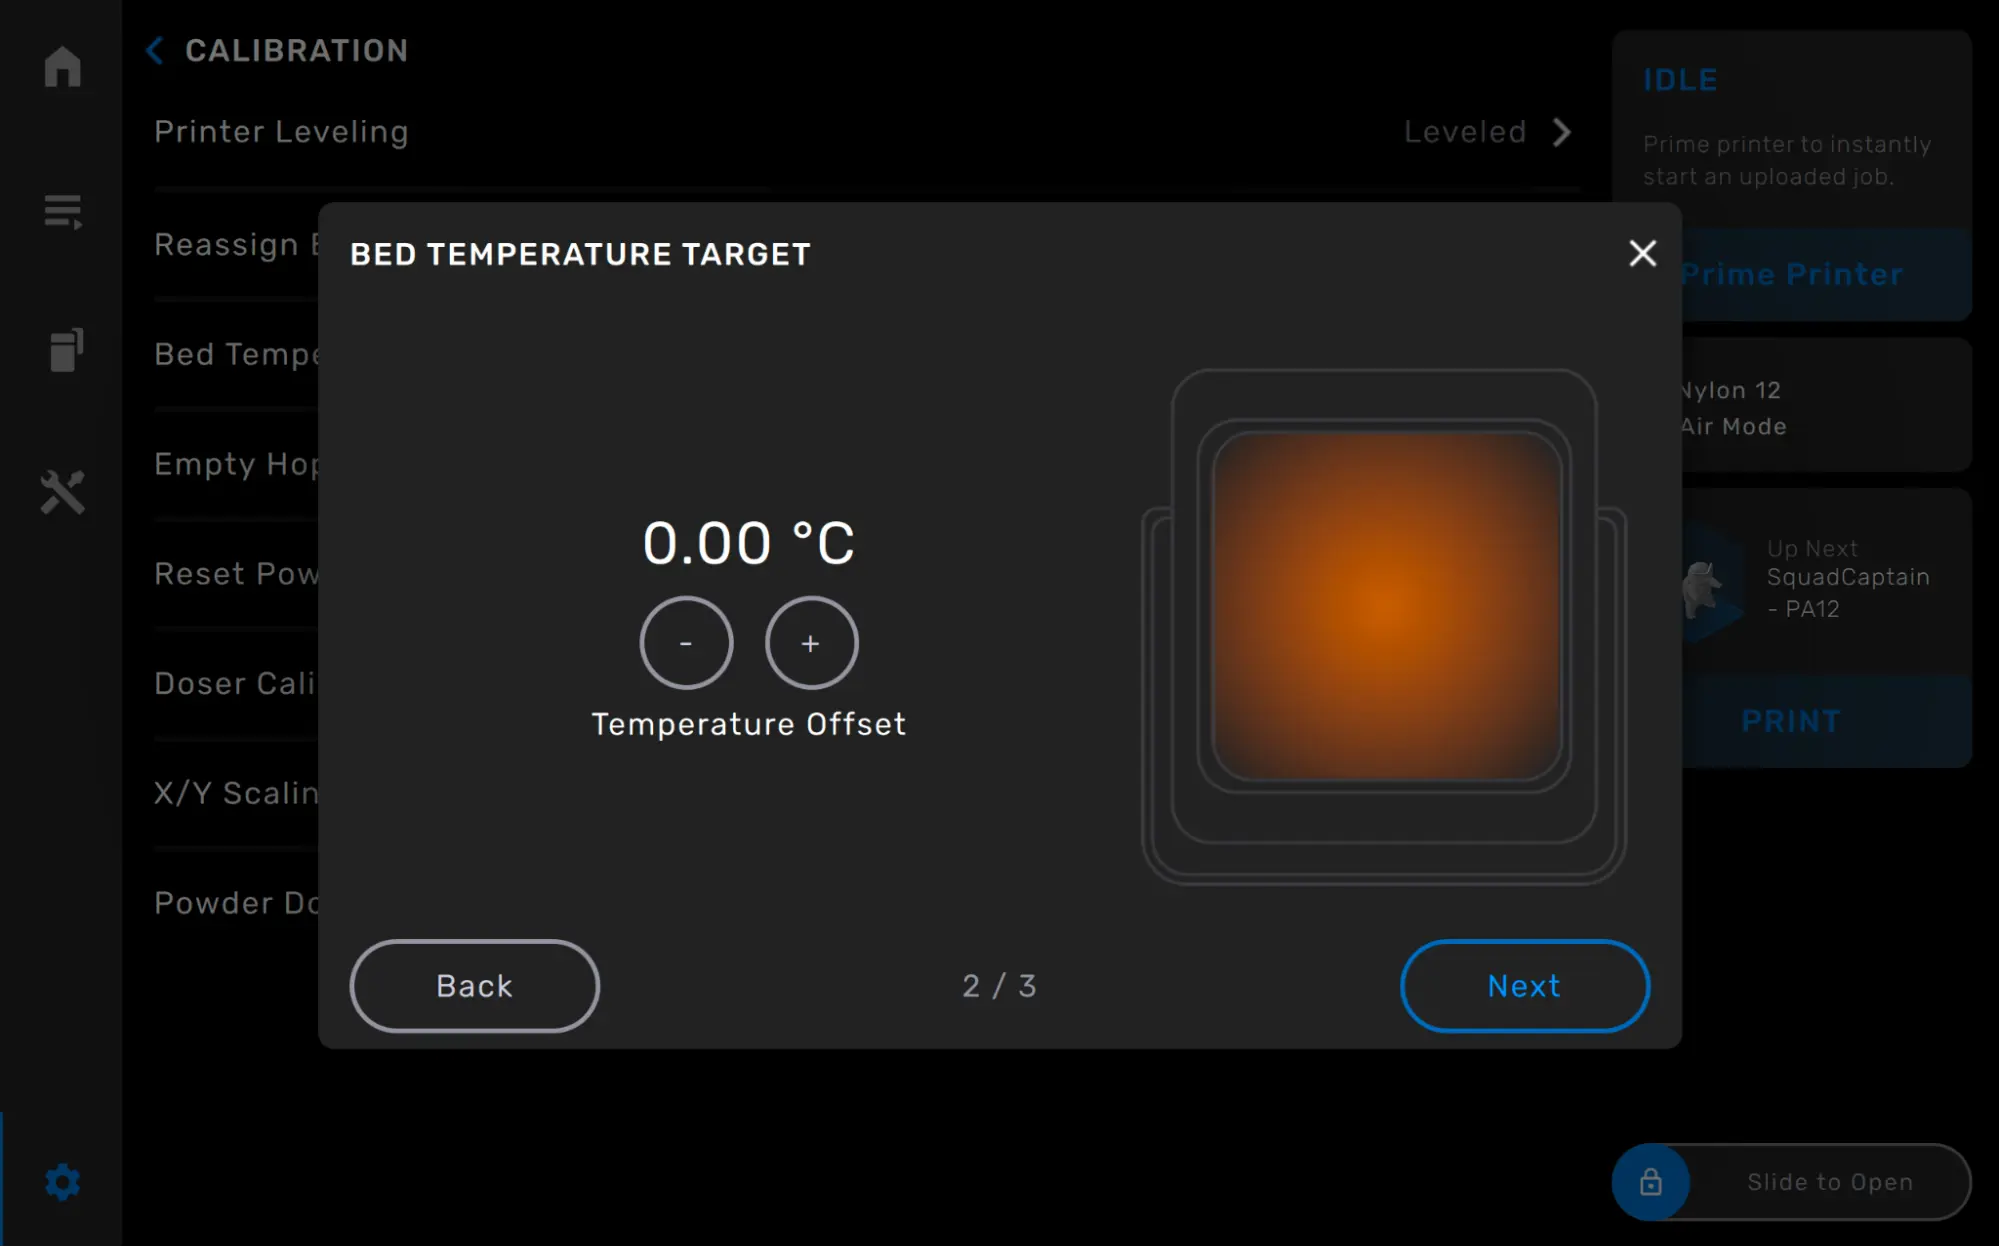
  2. Tippen Sie auf das Zahnradsymbol auf dem Touchscreen Ihres Druckers. Der Bildschirm Settings (Einstellungen) erscheint.
  3. Tippen Sie auf Calibration (Kalibrierung). Der Bildschirm Calibration (Kalibrierung) erscheint.
  4. Tippen Sie auf Bed Temperature Target (Betttemperatur-Sollwert). Es erscheint ein Bildschirm mit Informationen über die Solltemperatur.
  5. Tippen Sie auf Next (Weiter). Der Bildschirm Bed Temperature Target (Bett-Solltemperatur) wird angezeigt.
alttext
  1. Tippen Sie auf + oder - , um die Temperatur zu erhöhen oder zu verringern. Versatz.
  2. Wenn Sie die Temperaturabweichung eingestellt haben, tippen Sie auf Weiter. Bestätigen Sie die neuen Versatz und tippen Sie auf Set.