WHITEPAPER
Formlabs Logo
Verwendung von True Cast Resin

Verwendung von True Cast Resin

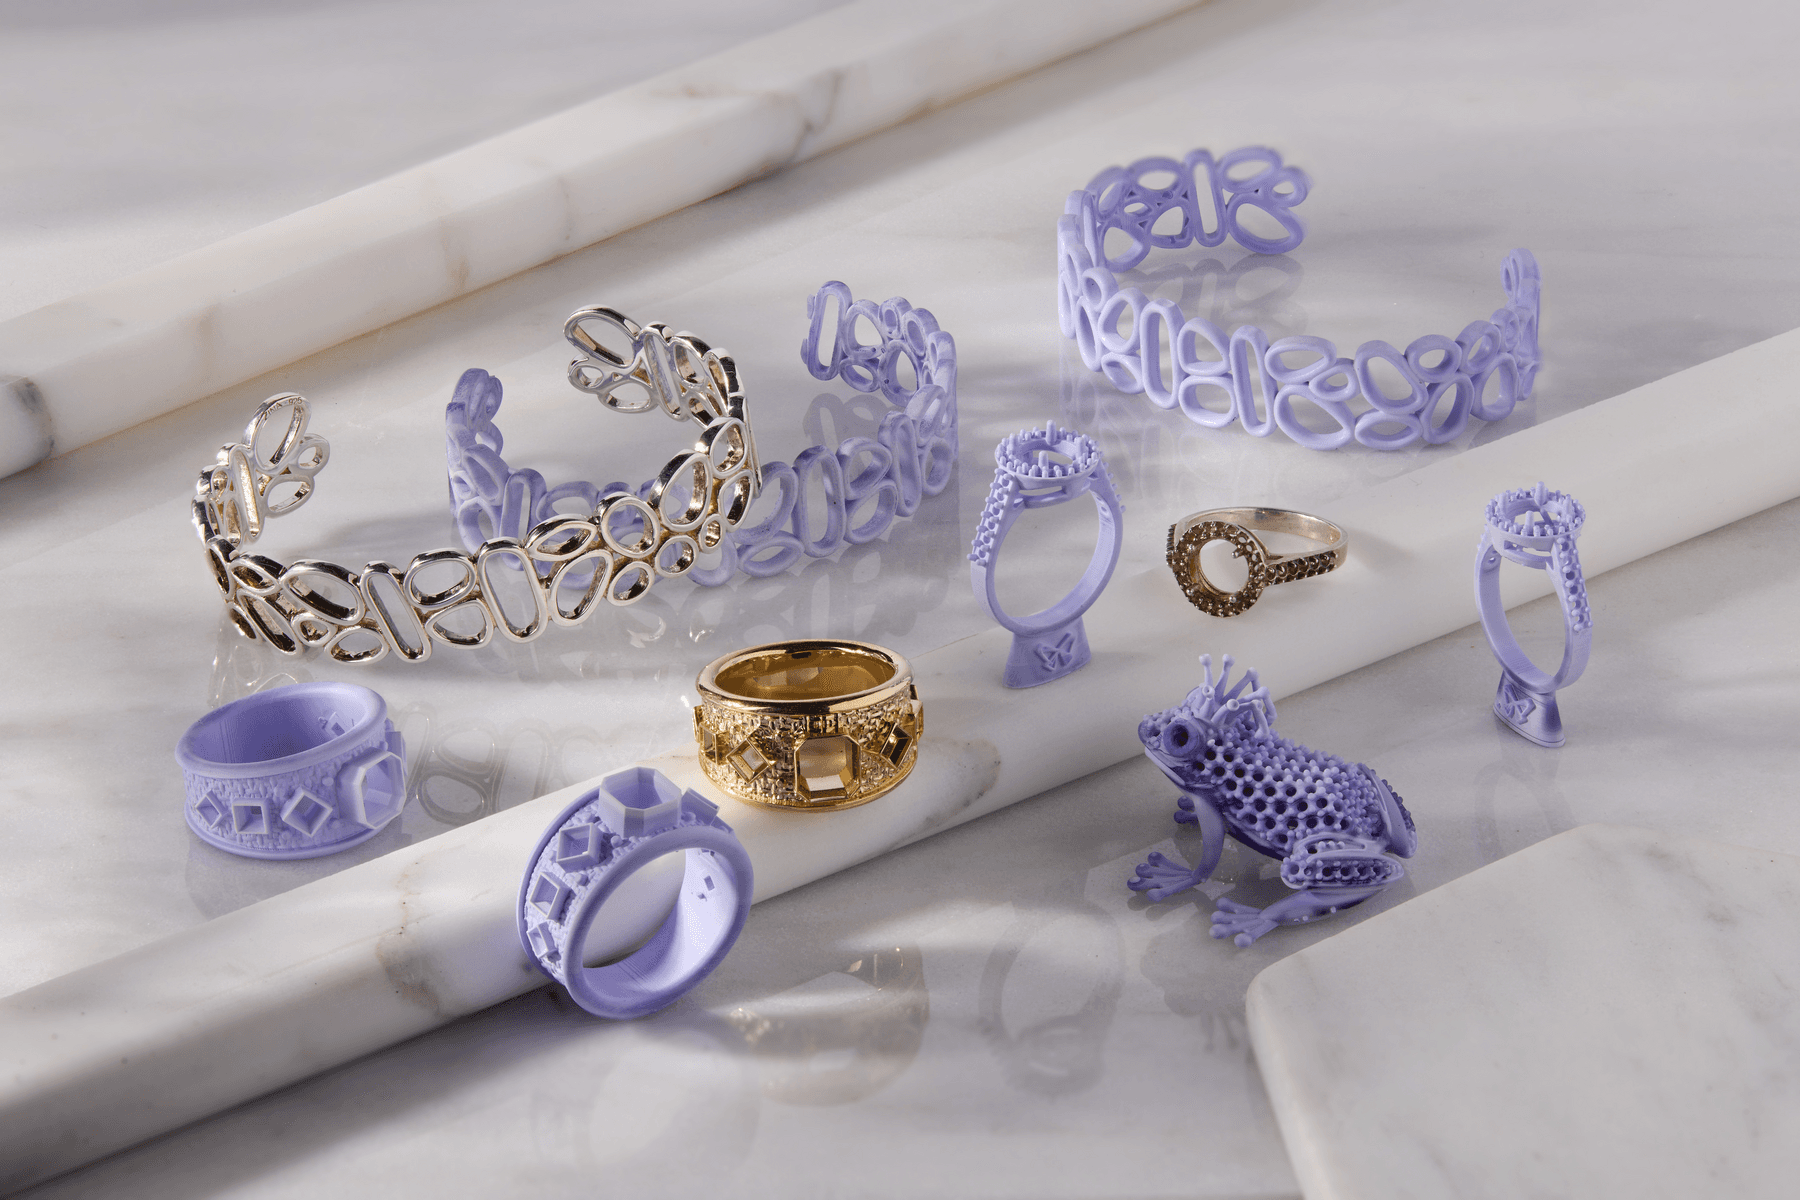
Verwenden Sie True Cast Resin für den Präzisionsguss von aufwendigem Schmuck und komplexen technischen Bauteilen mit einer Dicke von bis zu 5 mm. Druckteile aus True Cast bieten außergewöhnliche Details und glatte Oberflächen unter einer Vielzahl von Arbeitsabläufen und Bedingungen beim Gießen.

Das auf Zuverlässigkeit, Qualität und Vielseitigkeit ausgelegte True Cast Resin lässt sich in eine Vielzahl von Ausbrennzeitplänen integrieren. Seine niedrige Wärmeausdehnung, minimale Schrumpfung und der Aschegehalt von 0,03 % gewährleisten ein sauberes Ausbrennen und durchgehend hochwertige Gussteile.

Druckteile aus True Cast Resin

Anmerkung:

Wenn Sie mehr über die Leistung oder die spezifischen Materialeigenschaften von True Cast Resin erfahren möchten, lesen Sie das Sicherheitsdatenblatt (SDB) und das technische Datenblatt (TDB). Beziehen Sie sich primär auf das SDB zu den Themen Sicherheit und Handhabung von Formlabs Materialien.

Empfohlen für:

  • Mittlere Schmuckstücke
  • Schwere Schmuckstücke
  • Medaillons und Miniaturen
  • Technische Bauteile

Nicht empfohlen für:

  • Draht-Filigranarbeiten – nutzen Sie hierfür Castable Wax Resin
  • Teile mit einer Dicke von mehr als 5 mm – nutzen Sie hierfür Clear Cast Resin

True Cast Resin lässt sich in 25 Mikrometern und 50 Mikrometern drucken. In der Formlab-Gruppe „Formlabs Jewelry/Casting“ auf Facebook finden Sie Unterstützung von anderen Anwendern zum Drucken mit diesem Material.

Erforderliches Zubehör

Verkauft von Formlabs:

Verkauf durch Dritte:

  • Kompatibler Kunstharz-Drucker
  • Ausbrennofen
  • Gießanlage (Vakuumkammer und Gießsystem, z. B. Neutec J2R)
  • Zubehör wie Vornschneider, Gießformen, Gussformen, Sauger, Wachs, Wachswerkzeuge usw.
  • IPA oder Ethylalkohol (Konzentration von 91 % oder höher)
  • Druckluft
  • Schleifpapier (1000er Körnung)
  • Harz-Erwärmer

Übersicht des Arbeitsablaufs

1 - Pattern Design
1 - Modellentwurf
Entwerfen Sie das Teil in einer CAD-Software.
2 - Pre-Heat and Mix
2 - Harz vorheizen und mischen
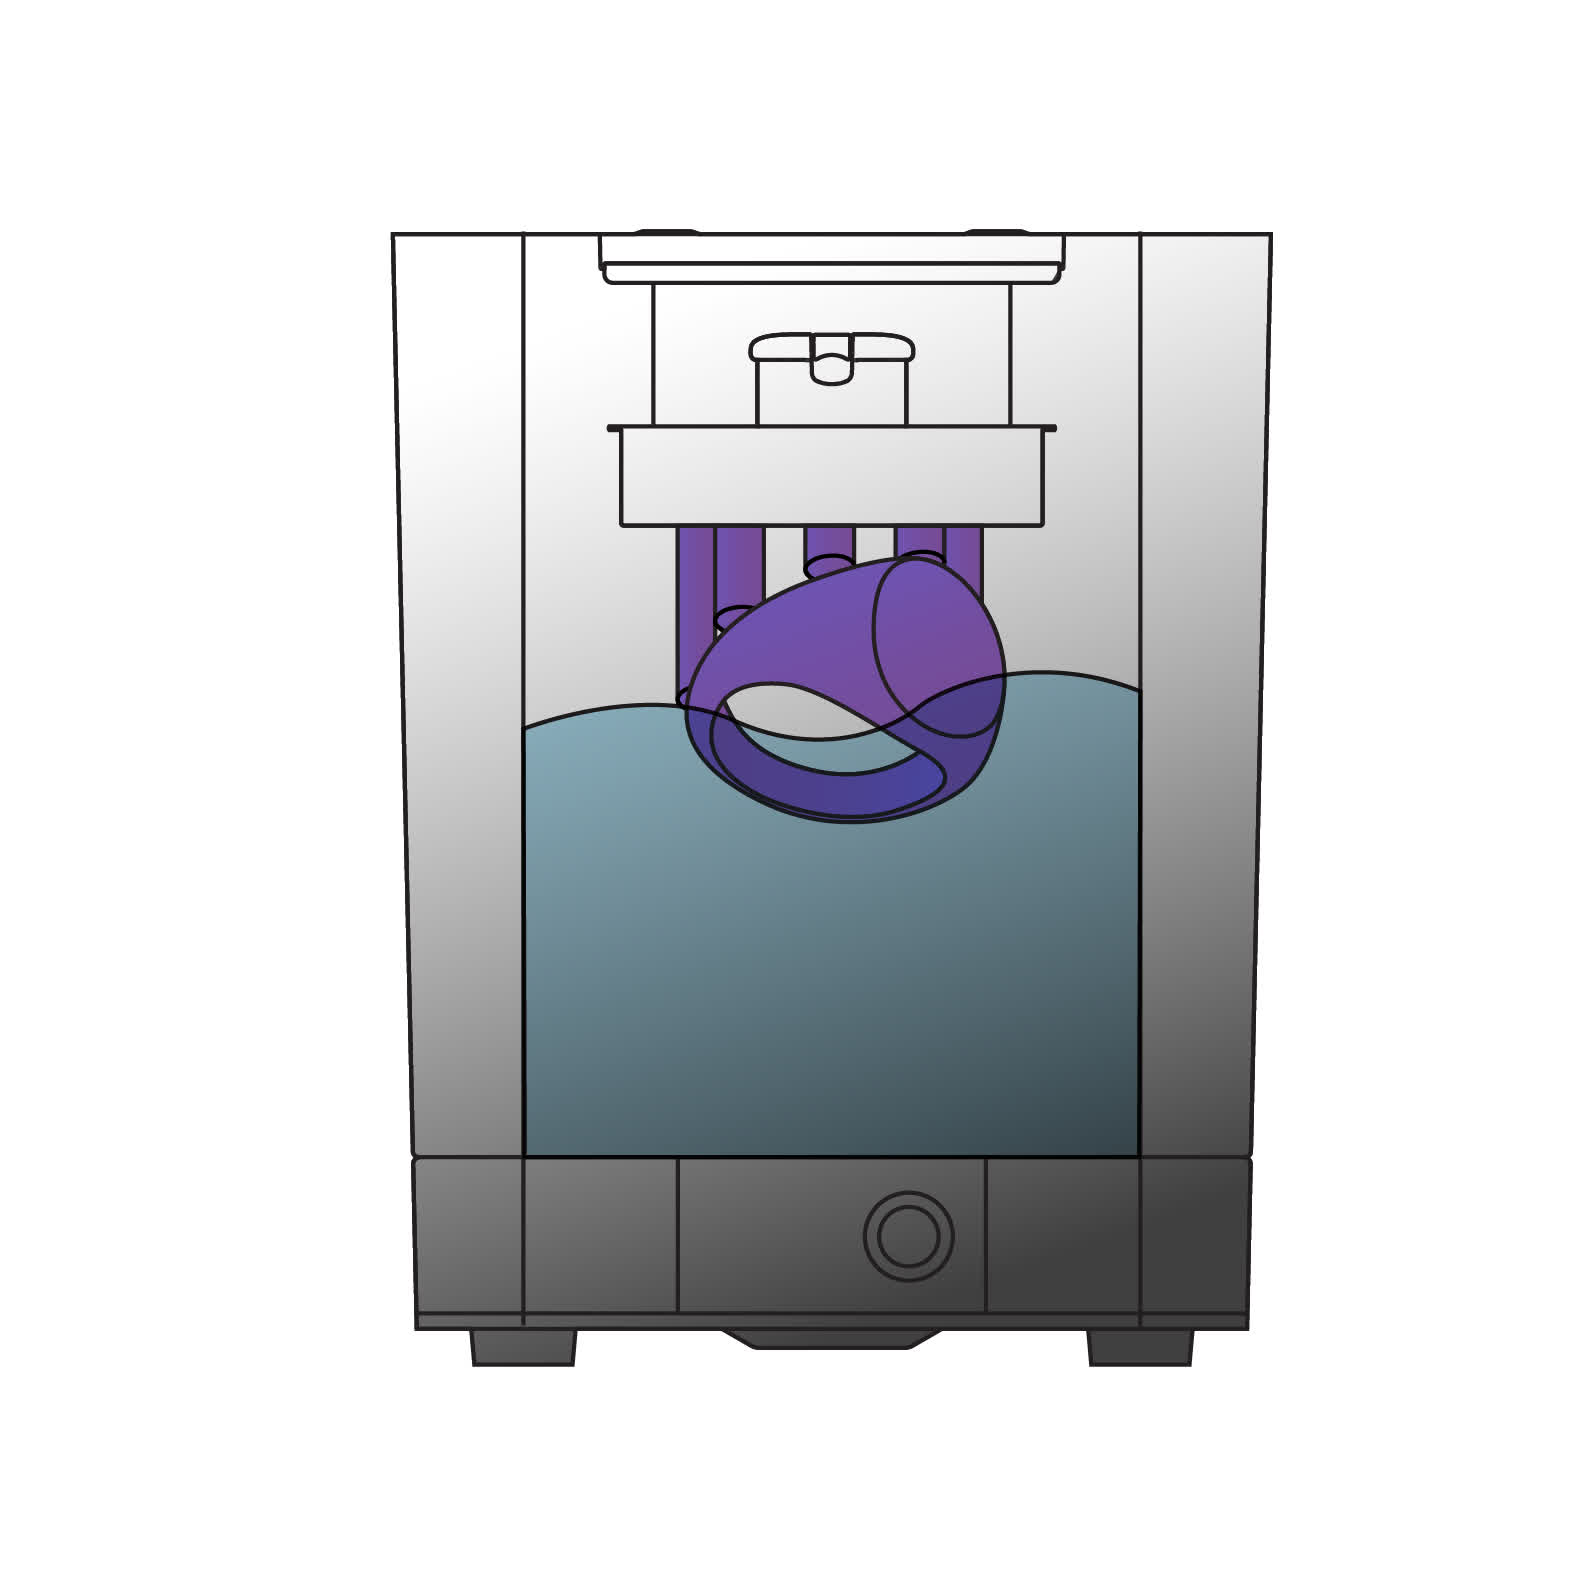
Erhitzen Sie das Harz vor dem Drucken und mischen Sie es anschließend, damit der Wachsanteil vollständig verflüssigt und gleichmäßig verteilt ist.
3 - Pattern Printing
3 - Modelldruck
3D-Druck mit True Cast Resin nach Anleitung von Formlabs.
4 - Wash Patterns
4 - Waschzyklen
Reinigen Sie die gedruckten Modelle gründlich mit IPA, um alle ungehärteten Harzreste abzulösen. Spülen Sie sie mit sauberem IPA ein weiteres Mal ab, um makellose Sauberkeit zu garantieren. Ungehärtetes Kunstharz auf den Teilen kann zu Fehlern beim Gießen führen.
5 - Dry With Compressed Air
5 - Mit Druckluft trocknen
Verwenden Sie Druckluft, um die Druckteile vollständig zu trocknen. So stellen Sie sicher, dass vor dem Guss kein ungehärtetes Harz oder IPA auf den Teilen verbleibt.
6 - Post-Cure Patterns
6 - Modell nachhärten
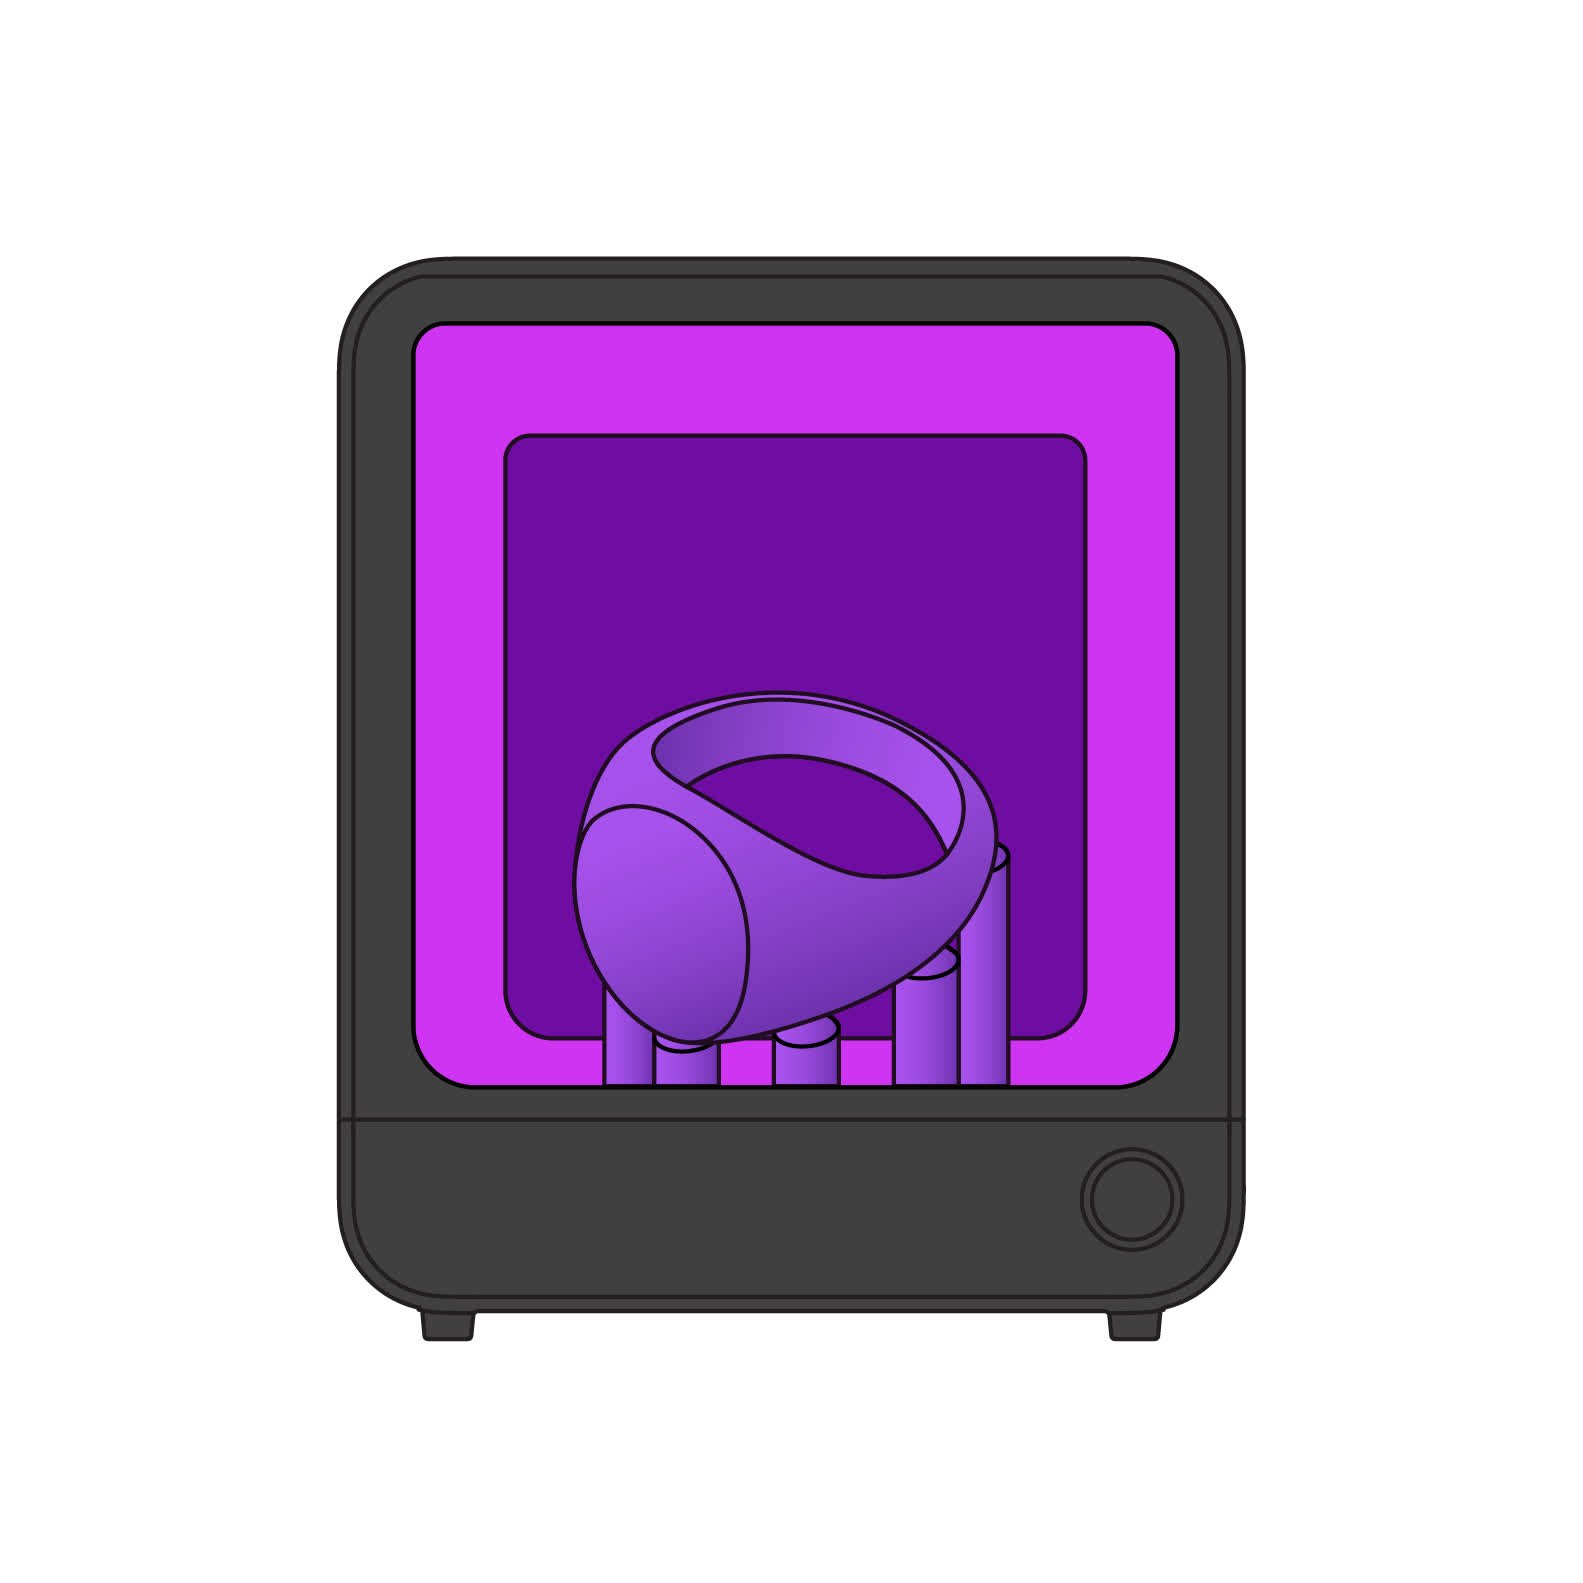
Härten Sie die Teile nach, um die beim Druck begonnene Polymerisierungsreaktion abzuschließen und optimale Gussergebnisse zu gewährleisten Dies verbessert die Festigkeit und Robustheit der Modelle und vermindert somit Fehler beim Gussverfahren.
7 - Build the Sprue Tree
7 - Gussbaum bauen
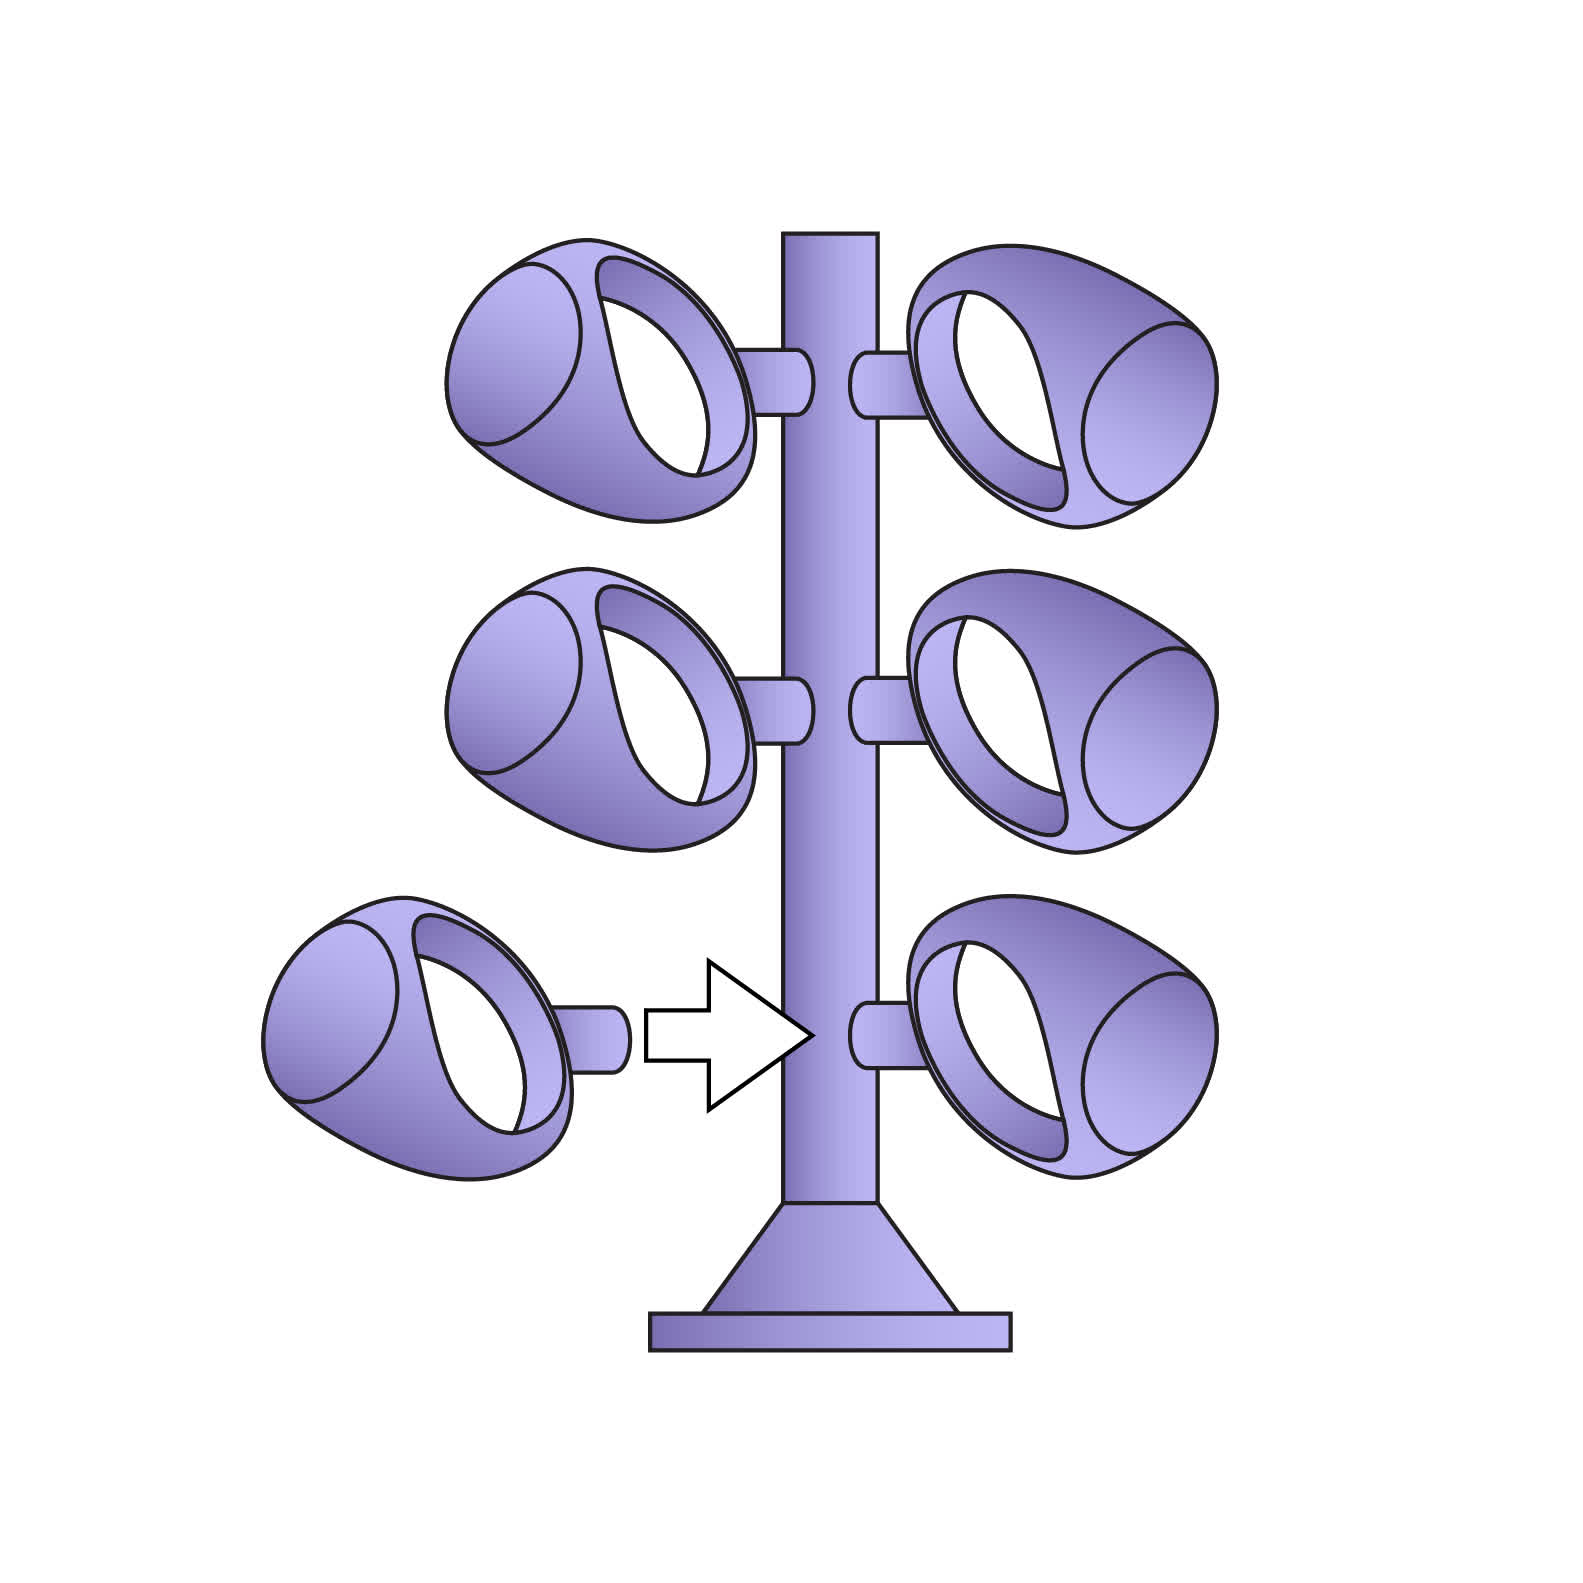
Befestigen Sie die Druckteile mit Wachs an einem Gussbaum, um sie für den Guss vorzubereiten. Befestigen Sie den Baum an einer Gussmuffel.
8 - Prepare the Mold
8 - Form vorbereiten
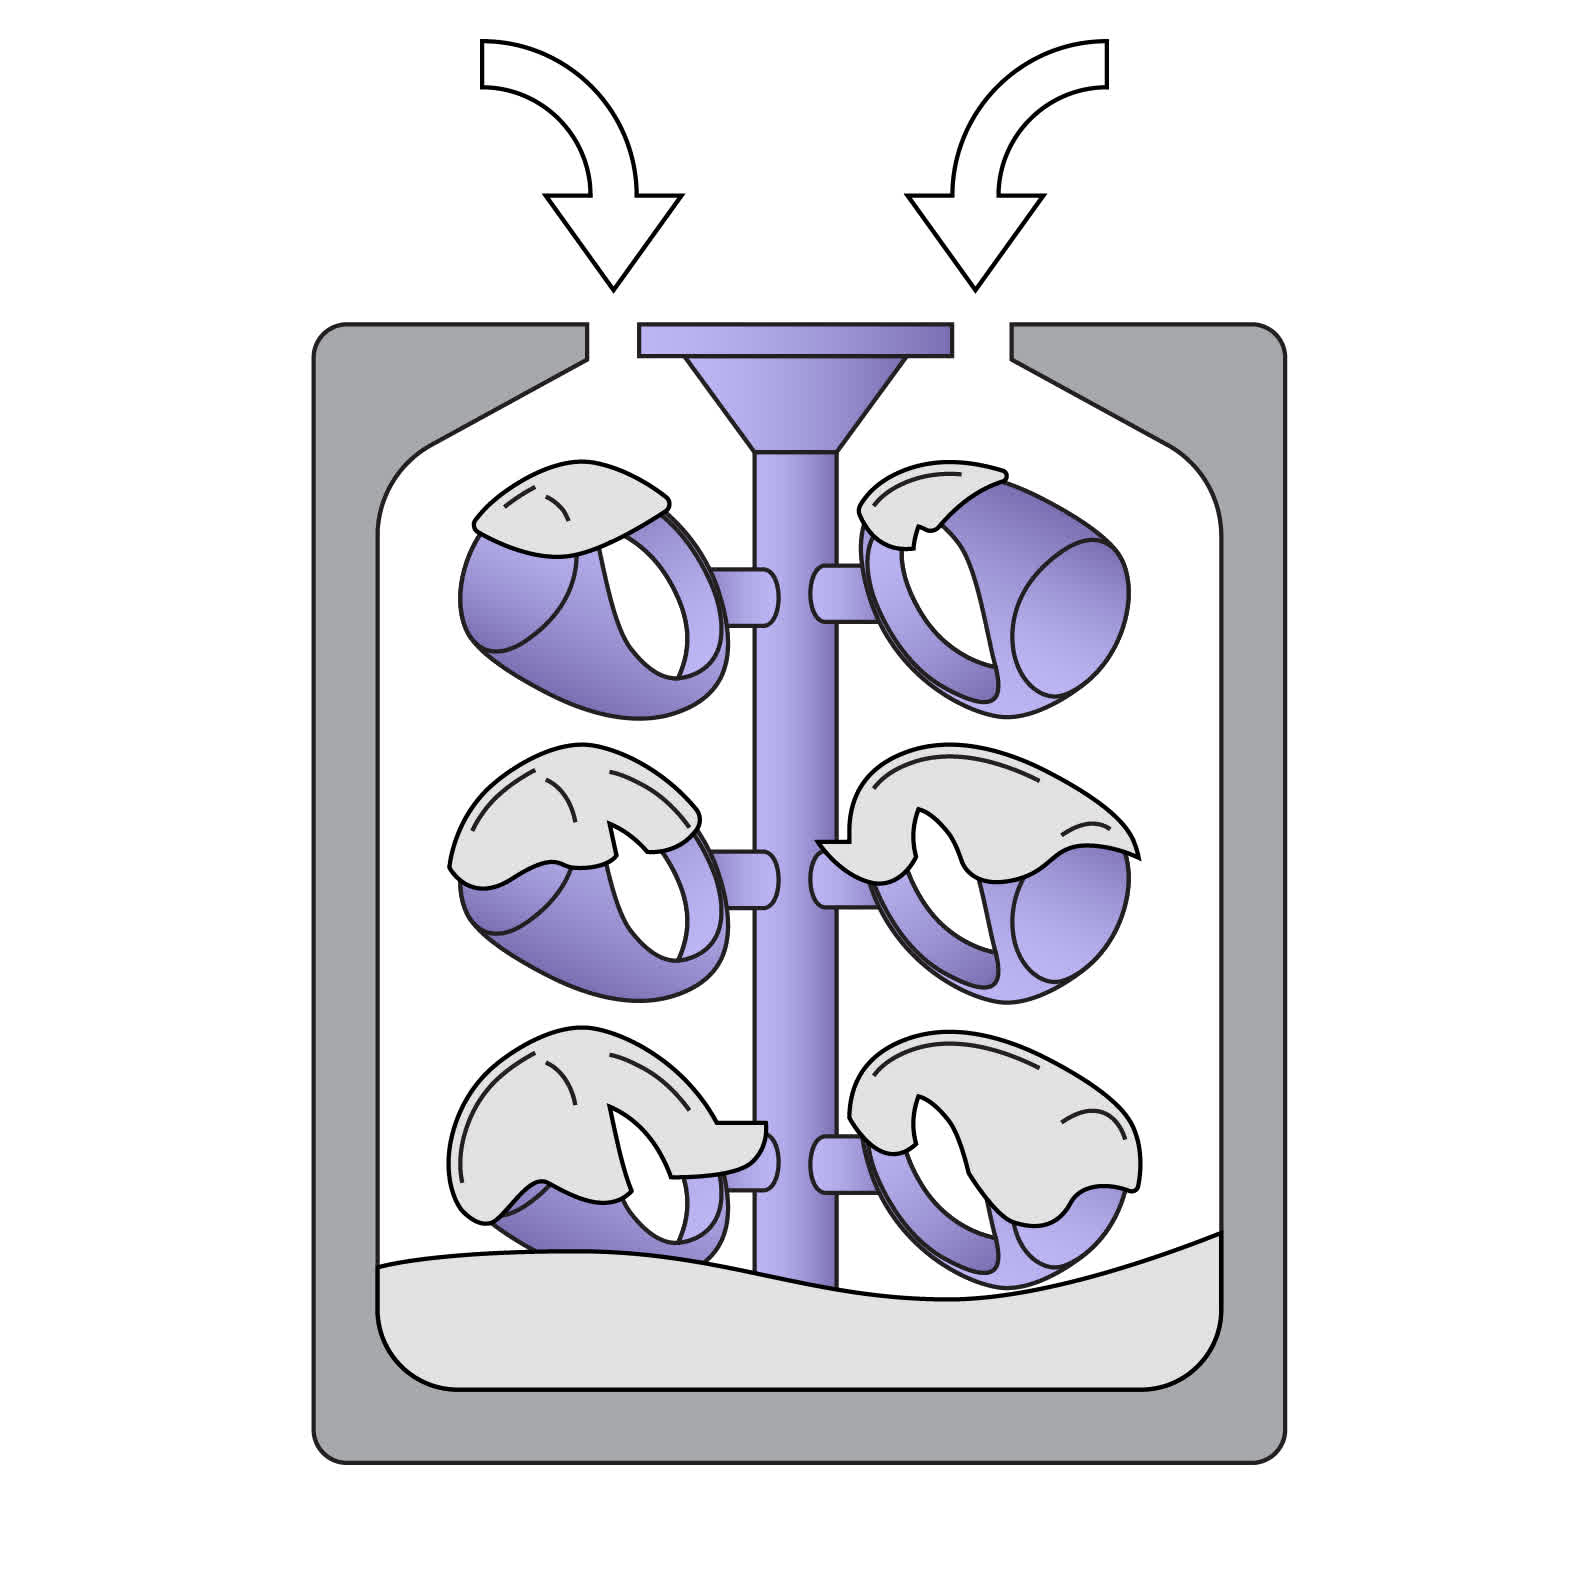
Mischen Sie die Einbettmasse entsprechend den Herstelleranweisungen mit Wasser an. Gießen Sie die Einbettmasse langsam in die Muffel.
9 - Burnout
9 - Ausbrennen
Platzieren Sie die Muffel in einen Ofen und befolgen Sie den Ausbrennzeitplan, der für Ihre Einbettmasse empfohlen wird.
10 - Cast
10 - Gießen
Gießen Sie das Metall in die Muffel.
11 - Recover the Parts
11 - Teile entnehmen
Entnehmen Sie die Gussteile, trennen Sie sie vom Gussbaum und entfernen Sie etwaige Reste der Einbettmasse durch Sandstrahlen (wenn nötig).
12 - Finish
12 - Fertigstellen
Teile nach Bedarf Nachbearbeiten und Fertigstellen.

Vor dem Druck

True Cast Resin enthält Wachs und verfestigt sich mit der Zeit bei Raumtemperatur. Dies ist ein normales Merkmal für True Cast Resin und kein Zeichen für abgelaufenes Harz.

Formlabs empfiehlt, das Harz in der Kartusche wöchentlich oder nach Bedarf zu erhitzen, um eine Trennung des Harzes zu verhindern. Um das Harz zu erhitzen, wählen Sie eine der folgenden Heizoptionen:

  • Legen Sie die Harzkartusche oder -flasche eine Stunde lang in einen Ofen bei 45 °C.
  • Platzieren Sie die Harzkartusche oder -Flasche in einen wasserdichten Beutel und tauchen Sie sie für eine Stunde in ein Wasserbad mit 45 °C.

Hinweis:

Legen Sie die Harzkartusche nicht direkt ins Wasser. Das Eintauchen der Harzkartusche in Wasser kann den RFID-Aufkleber beschädigen und dazu führen, dass der Drucker die Kartusche nicht mehr richtig erkennt.

  • Platzieren Sie die Harzkartusche oder -Flasche für 30–60 Minuten in einen Harz-/Filament-Wärmer bei 45 °C.
  • Nur Drittanbieterharz-Flaschen: Legen Sie die Harzflasche für 30 Sekunden in die Mikrowelle.

Hinweis:

Platzieren Sie Formlabs-Harzkartuschen nicht in die Mikrowelle, da dies den RFID-Aufkleber beschädigt und verhindert, dass der Drucker die Kartusche ordnungsgemäß erkennt.

Sobald das Harz warm ist, müssen Sie die Harzkartusche oder -Flasche 30 Sekunden lang kräftig schütteln, damit sich das Wachs vollständig mit dem Harz verbindet. Warmes Harz hat eine niedrige Viskosität und kann zu Fleckenbildung neigen. Mit Vorsicht behandeln.

Formlabs rät davon ab, bereits in Formlabs-Harztanks vorhandenes True Cast Resin erneut zu erhitzen. Sobald der Drucker den Harztank während der Druckvorbereitung erhitzt, wird das Harz verdünnt und verflüssigt sich. Bei Drittanbieter-Harztanks müssen Nutzer womöglich True Cast Resin aus einem nicht im Einsatz befindlichen Tank entfernen, um ein Erstarren des Wachses zu verhindern.

Designrichtlinien

Gießen ist sowohl eine Fähigkeit als auch eine Kunstform. Für gute Ergebnisse ist das Design des Gussteils genauso wichtig wie die Materialeigenschaften. Seien Sie besonders sorgfältig beim Design einzelner Merkmale, der Auslegung des Materialflusses in der Einbettmasse und bei der Druckkonfiguration. Weitere Informationen über die besten Design-Parameter für häufige Schmuckdetails wie Krappen, Filigranarbeiten, Gravuren, Oberflächen, Reliefschrift und Millgriff finden Sie im Whitepaper 3D-Druck von Schmuck: grundlegende Design-Parameter, Stützstrukturen und Ausrichtung [[EN]] [[DE]] [[FR]] [[IT]] [[ZH]] von Formlabs.

Empfehlungen für Druckfunktionen

Beim Drucken mit True Cast Resin empfiehlt Formlabs, Modelle mit einer Wandstärke zwischen 500 Mikrometern und 5 mm zu entwerfen.

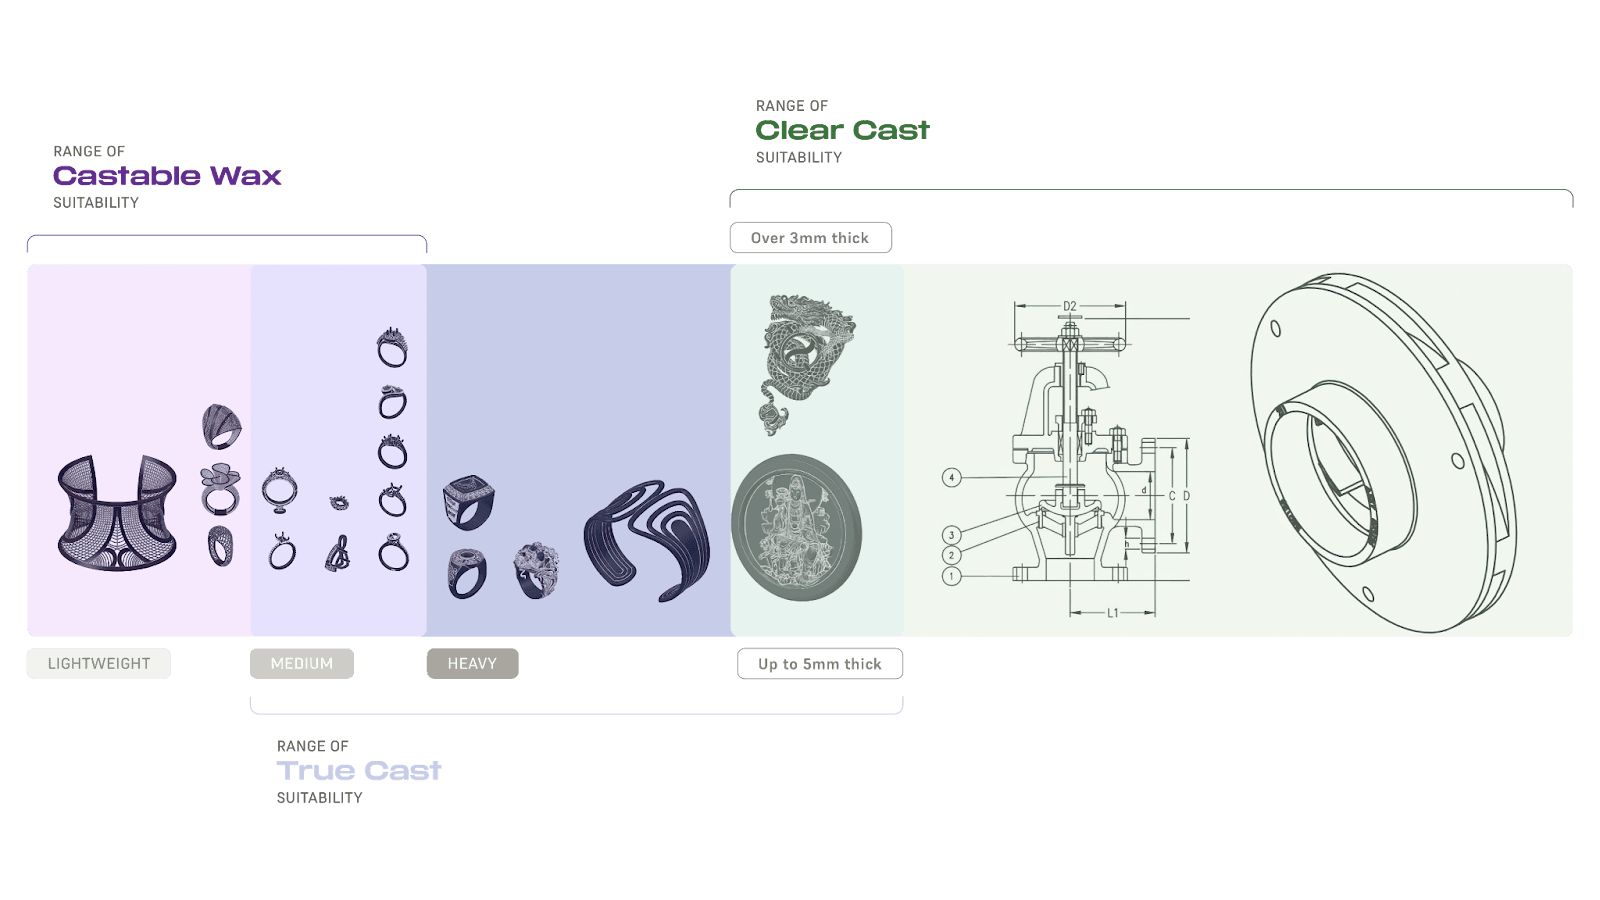
Bei der Auswahl eines Harzes sollten Sie die Eigenschaften des jeweiligen Materials beim Gießen berücksichtigen. Für kleinere Teile oder filigrane Drähte sollten Sie Castable Wax Resin verwenden. Für mittleren bis schweren Schmuck oder kleine technische Bauteile sollten Sie True Cast Resin verwenden. Für größeren Feinguss sollten Sie Clear Cast Resin verwenden.


Eignungsbereich für Formlabs Castable Resin

Brüche der Einbettmasse Vermeiden

Entwerfen Sie Modelle mit einer glatten Flussfläche. Vermeiden Sie es, scharfe Ecken und Kanten zu erstellen. Scharfe Kanten führen nicht nur zu mehr Turbulenzen im Metall, sie konzentrieren auch die Ausdehnungsspannungen in der Form.

Konzentrierte Dehnungsspannung führt zum Bruch der Einbettmasse. Anzeichen für gebrochene Einbettmasse sind gefüllte Vertiefungen wie Gravuren und Steinfassungen im Gussteil. Gebrochene Einbettmasse führt für gewöhnlich zu rauen Gussteiloberflächen oder Lochfraß, die aus Rückständen von Einbettmasse entstehen.

Beispiele für Modelle mit scharfen Kanten, Steinfassungen oder Gravuren.

Take care when designing models with knife edges, stone holes, or engraves.

Be mindful of the depth of small, negative features with fragile investments. Keep engraved channels and holes wider than they are deep.

Example of small negative features on a ring.
Avoid sharp corners.

Sprues

Formlabs recommends designing sprues that are straight or taper down towards the piece. Supports added in PreForm should not be used as sprues. Incorporate 3D printed sprues into the design process for increased printing and casting success.

Only use 3D printed feed sprues if there would be physical difficulty placing a wax sprue. Wax sprues promote better cast part quality as they provide early access to oxygen to the part when melted in the casting process.

To prevent casting failures, add a sprue attachment point such as a hole in the bottom of a ring or a small hollow post to your CAD model.

Add a sprue attachment point.

Print sprues directly on the model to reduce waxing time and reduce the number of supports. During the CAD design phase, add a sprue joining the part to the wax tree with a single point of connection. A self-supporting model with a hollowed-out main tree can fully eliminate the need for additional supports.

Printed model with multiple sprues joining parts to the wax tree.
The same model, cast in bronze.
Printed model with multiple sprues joining parts to the wax tree.
The same model, cast in bronze.

Printing with True Cast Resin

Printing with Formlabs printers

Before printing with True Cast Resin, either on a Formlabs printer or a third-party printer, be sure to heat the resin cartridge or resin bottle if it has been sitting at room temperature for more than a week.

Install or update PreForm, then set up the next print job.

To prepare a model for printing in PreForm:

  1. Open a model.
  2. Select the resin, resin version, and the desired layer thickness.
  3. Orient your models.
    • Rings and other similar small parts: Orient vertically to minimize support touchpoints.
    • All other models: Follow Formlabs best practices for orienting parts. Orient the model 30–45 degrees relative to the build platform.
  4. Generate supports.
    • Formlabs recommends turning off internal supports on latticed parts, as they may interfere with the lattice structure.
    • Use internal sprues and supports to prevent two thin features from merging and creating wishbones.
    • Make sure any overhangs or joins are sufficiently supported.
  5. Send the print job to the printer.

If the resin cartridge has been sitting at room temperature for over a week, warm the resin cartridge and shake to ensure the resin is mixed completely.

Printing with third-party printers

True Cast Resin is compatible with most third-party resin 3D printers. Formlabs recommends using the recommended print settings for third-party printers.

Design self-supporting models that are large enough to fully resolve. Formlabs recommends using spherical support settings on Lychee and Chitubox.

Chitubox

Chitubox settings for small and medium sized rings.
Chitubox settings for larger parts.
For small and medium sized rings, use 600 micron touch tips.
For larger parts, use 1 mm touch tips with a contact depth of 600 microns.

Lychee

Lychee settings for small and medium sized rings.
Lychee settings for larger parts.
For small and medium sized rings, use 600 micron touch tip breaking points with a 400 micron touch tip.
For larger parts, use 1.5 mm touch tips.

Fertigstellung

Parts printed in True Cast Resin turn a dark purple when rinsed in solvent and lighten to a pale lavender color when dried. The color does not affect the burnout or final casting of the part, but may indicate how clean the part is of solvent. Larger parts with internal cavities may not dry evenly, leaving parts with a marbled color effect.

Marbled color effect on a part printed in True Cast Resin

A part printed in True Cast Resin changing color as it is dried with compressed air

Marbled color effect on a part printed in True Cast Resin

True Cast Resin color change is not always uniform, especially for thick parts or when parts cannot be dried completely with compressed air. The color change does not affect the castability of the part as long as it is fully cleaned and cured.

The Form Wash and other washing systems agitate the solvent bath and remove parts from the bath after a set time. Wash parts according to the support article for your device. Formlabs recommends removing supports with a high-quality flush cutter to avoid tear-outs after the first wash. Spray or rinse parts with fresh solvent before drying.

If the model is hollow or has internal channels, ensure liquid resin is flushed out thoroughly from these features. Dry the parts thoroughly with compressed or forced air after removing from the solvent bath. Allow parts to fully dry before post-curing.

Nachhärtungsanforderungen

True Cast Resin does not require post-curing, although Formlabs recommends post-curing to reduce defects during the casting process. Refer to instructions for your particular machine for appropriate recommendations:

Sand down remaining touch tips with 1000 grit sandpaper after post-curing.

Casting with True Cast Resin

Parts printed in True Cast Resin do not require a specialized burnout schedule. Follow the recommended process for general casting in your desired investment material. Printed parts are shelf-stable and can be cast up to six months after printing without experiencing shrinkage.

For detailed information on casting with Formlabs resins, read the application guide Introduction to casting with Formlabs resins [EN] [DE] [ES] [FR] [IT] [JA] [ZH] and other Formlabs resources. For peer support for printing with this material, join the Formlabs Jewelry/Casting group on Facebook.

Below is a sampling of prints and castings that have worked well for other customers using different printers, investments, burnout schedules, metals, casting machines, and cleanup methods.

PartBurnout Rate (°C/hr)Burnout End Temperature (°C)Burnout Hold Time (hrs)InvestmentMetalMetal Temp (°C)Flask Temp (°C)Casting MachineCleanup Method
Small RingFULL933Prestige Optima™Silver1000482Neutec J2RWater Break, Sandblast
3307323
180Casting temperature1
Small RingFULL933Prestige Optima™Ancient Bronze1120600Neutec J2RWater Break, Sandblast
3307323
180Casting temperature1
Heavy RingFULL933Prestige Optima™Ancient Bronze1120600Neutec J2RWater Break, Sandblast
3307323
180Casting temperature1
Ring1202Ransom & Randolph® Plasticast®White Gold1300650Indutherm VC500Water Break, Pickle Pot
4002.5
7001
Ring1202Ransom & Randolph® Plasticast®Yellow Gold1130600Indutherm VC500Water Break, Pickle Pot
4002.5
7001
Ring1202Ransom & Randolph® Plasticast®Silver1050550Indutherm VC500Water Break, Pickle Pot
4002.5
7001
Ring1202Ransom & Randolph® Plasticast®Brass950520Indutherm VC500Water Break, Pickle Pot
4002.5
7001
Ring1502Ransom & Randolph® Plasticast®Gold980425VIGOR CentrifugalWater Break, Pickle Pot
4252
6903
Casting temperature
Pendant1502Ransom & Randolph® Plasticast®Gold980425VIGOR CentrifugalWater Break, Pickle Pot
4252
6903
Casting temperature
Ring150932.5Prestige Optima™Silver950–1100550Neycraft CentrifugeWater Break, Ultrasonic, Pickle Pot
1501502.5
2857904
200Casting temperature1
Ring150932.5Prestige Optima™14k Gold1000–1175550Neycraft CentrifugeWater Break, Ultrasonic, Pickle Pot
1501502.5
2857904
200Casting temperature1
Ring150932.5Prestige Optima™14k White1000–1175550Neycraft CentrifugeWater Break, Ultrasonic, Pickle Pot
1501502.5
2857904
200Casting temperature1
Ring3009Prestige Optima™White GoldPickle Pot
7502
5002
Ring3009Prestige Optima™SilverPickle Pot
7502
5002
Small Ring932Prestige Optima™14k Gold
7305
Mini-sculpture933Prestige Optima™Bronze1100–1200425Sandblast
7303
Ring, figurine, pendantFULL1003Prestige Optima™Bronze, silver960560Ultraflex J4 LiteManual pick, Ultrasonic, Tumble, Steam
1504502
1757804
Casting temperature

Weitere Ressourcen