WHITEPAPER
Formlabs Logo

Utilizzo della Nylon 12 White Powder

Utilizzo della Nylon 12 White Powder

Avviso:

Per evitare danni alle apparecchiature, controlla la tabella di compatibilità in Scelta della polvere più adatta per confermare di utilizzare una stampante compatibile con questo materiale.

La Nylon 12 White Powder richiede l'invecchiamento e la regolazione della temperatura del letto della stampante prima del primo utilizzo. Per maggiori informazioni, leggi la sezione Preparazione alla stampa con la Nylon 12 White Powder.

La Nylon 12 White Powder unisce le caratteristiche avanzate della polvere biocompatibile per usi generici Nylon 12 Powder con la possibilità di personalizzazione offerta dalle parti bianche. Crea modelli e dispositivi medici con dettagli precisi ed elevato contrasto o prototipi funzionali che possono essere tinti con facilità secondo i requisiti dell'applicazione. Per ulteriori informazioni sulla tintura delle parti in Nylon 12 White Powder, leggi il nostro libro bianco.

alttext

Formlabs consiglia di stampare con la Nylon 12 White Powder in atmosfera di azoto per ottenere risultati ottimali. La Nylon 12 White Powder può essere stampata in aria, ma le parti possono ingiallire quando la polvere invecchia. La Nylon 12 White Powder richiede ulteriori passaggi di configurazione, come la regolazione della temperatura del letto di stampa e l'invecchiamento della polvere, che devono essere completati prima di avviare la prima stampa.

Consigliata per:

  • Prototipi con aspetto realistico e brandizzati
  • Dispositivi e modelli medici
  • Guide di sicurezza, parti
  • Produzione in lotti di piccole dimensioni

Confronto con altri materiali

Per confrontare le proprietà rilevanti dei materiali, fai riferimento alla tabella sottostante:

Nylon 12 WhiteNylon 12
Resistenza alla rottura per trazione (MPa)4750
Modulo di trazione (GPa)1,951,85
Allungamento a rottura (%) - X/Y811
Allungamento a rottura (%) - Z6-
Modulo flessionale (GPa)1,51,6
Resistenza all'impatto IZOD (J/m)2870
Temperatura di deflessione sotto carico (HDT) a 1,8 MPa8787
Temperatura di deflessione sotto carico (HDT) a 0,45 MPa177171

Per ulteriori informazioni sulle proprietà prestazionali dei materiali Formlabs, consulta la libreria delle schede tecniche delle proprietà dei materiali.

Preparazione della stampa con la Nylon 12 White Powder

La Nylon 12 White Powder richiede la regolazione della temperatura del letto della stampante prima del primo utilizzo. Regolando la temperatura del letto della Fuse 1+ 30W prima di stampare la prima stampa, si riducono i difetti superficiali causati dalle variazioni di temperatura della stampante. Il processo di regolazione della temperatura del letto di stampa viene eseguito come stampa diagnostica e caricato sulla stampante tramite PreForm.

Nota:

Il processo di regolazione della temperatura del letto deve essere completato su ogni stampante che utilizzerà la Nylon 12 White Powder. Stampanti diverse dello stesso modello e nello stesso ambiente possono richiedere temperature di offset diverse.

After tuning your printer, you may also want to age your powder before starting to print. Certain geometries, specifically those whose cross-sections do not change significantly along the Z-axis, do not print as successfully with fresh Nylon 12 White Powder. If you plan to print those types of models, age your powder after tuning the bed temperature. The aging process only needs to be performed once to create sufficient recycled powder for the first print. Read Aging Nylon 12 White Powder before first use for full instructions.

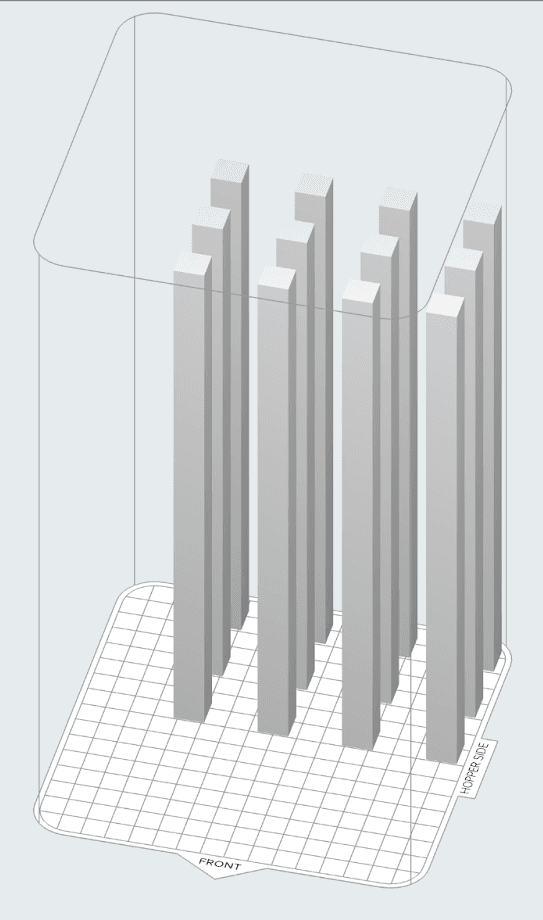
Geometria del modello che potrebbe richiedere il trattamento di invecchiamento prima della stampa con la Nylon 12 White Powder

Stampa con la Nylon 12 White Powder

Avviso:

La Nylon 12 White Powder richiede la regolazione prima del primo utilizzo. Segui le istruzioni dell'articolo di assistenza Regolazione della temperatura del letto di stampa della stampante Fuse 1+ 30W per migliorare la resa delle parti in Nylon 12 White Powder.

La Nylon 12 White Powder ha un tasso di rigenerazione del 30% che permette di massimizzare l’efficienza e l’affidabilità della stampa. Per ottenere risultati ottimali, segui le specifiche di progettazione di Formlabs per la stampa SLS.

Formlabs consiglia di stampare in azoto per mantenere un aspetto bianco uniforme su più stampe e per ottenere proprietà meccaniche più uniformi. Le parti stampate in aria possono ingiallire dopo diverse stampe anche in modo non uniforme man mano che si raffreddano nella camera di stampa. Se l'obiettivo finale è quello di tingere le parti, questo potrebbe non essere un problema. Aumentare il tasso di rigenerazione al 50% quando si stampa in aria può aiutare a rallentare il tasso di ingiallimento da una stampa all'altra.

Buone pratiche per stampare in Nylon 12 White Powder:

  • Orienta delle parti verso il centro della camera di stampa e lontano dalle pareti e dal piano d'appoggio della camera di stampa, in particolare dalla parete posteriore, per ridurre i difetti di superficie.
  • Le superfici piane di grandi dimensioni vengono stampate con la migliore qualità perpendicolarmente al piano di stampa.
  • Evita di rivolgere le superfici piatte verso la parte anteriore della camera di stampa.
  • Le superfici leggermente curve orientate lungo l'asse Z generano linee di strato sulle parti.
  • Lascia uno spazio di almeno 3 mm tra le parti per ottenere la migliore qualità della superficie e facilitare la rimozione della polvere.

Consulta l'articolo di assistenza Avvio di una stampa (SLS) per aprire il modello in PreForm, orientarlo e inviarlo alla stampante.

La Nylon 12 White Powder è più appiccicosa delle altre polveri e può oscurare la finestra del serbatoio. Controlla che il serbatoio sia pieno di polvere aprendo il coperchio in alto.

Estrazione e sabbiatura

Il Nylon 12 White Powder è più appiccicosa della Nylon 12 Powder standard, il che rende più difficile separare le parti dalla tavoletta di polvere. L'uso di una spazzola aiuta a pulire le parti in modo più efficace.

Se stai usando la Fuse Sift, la Nylon 12 White Powder spesso copre e ostacola i sensori e può causare errori, anche se la setacciatura continua.

  • La superficie della Nylon 12 White Powder appare più ruvida rispetto alla Nylon 12 Powder standard.
  • I tratti sottili che vengono stampati con successo con la Nylon 12 Powder standard possono risultare più fragili con la Nylon 12 White Powder.
  • I tratti sottili e gli spigoli vivi possono apparire più opachi e meno precisi con la Nylon 12 White Powder.

La Nylon 12 White Powder è sensibile alla contaminazione da polvere. Utilizza una stazione di rimozione della polvere dedicata o la Fuse Sift e una sabbiatrice dedicata per evitare che le parti appaiano sporche. Una sabbiatura eccessiva può creare macchie opache sulle parti.

Tra una stampa e l'altra

Se non vengono adeguatamente rimosse dopo ogni stampa, la polvere accumulata e il particolato condensato potrebbero causare errori di stampa ai lavori successivi. Pulisci le seguenti aree tra una stampa e l'altra:

Pulizia della parte superiore dell'alloggiamento di stampa

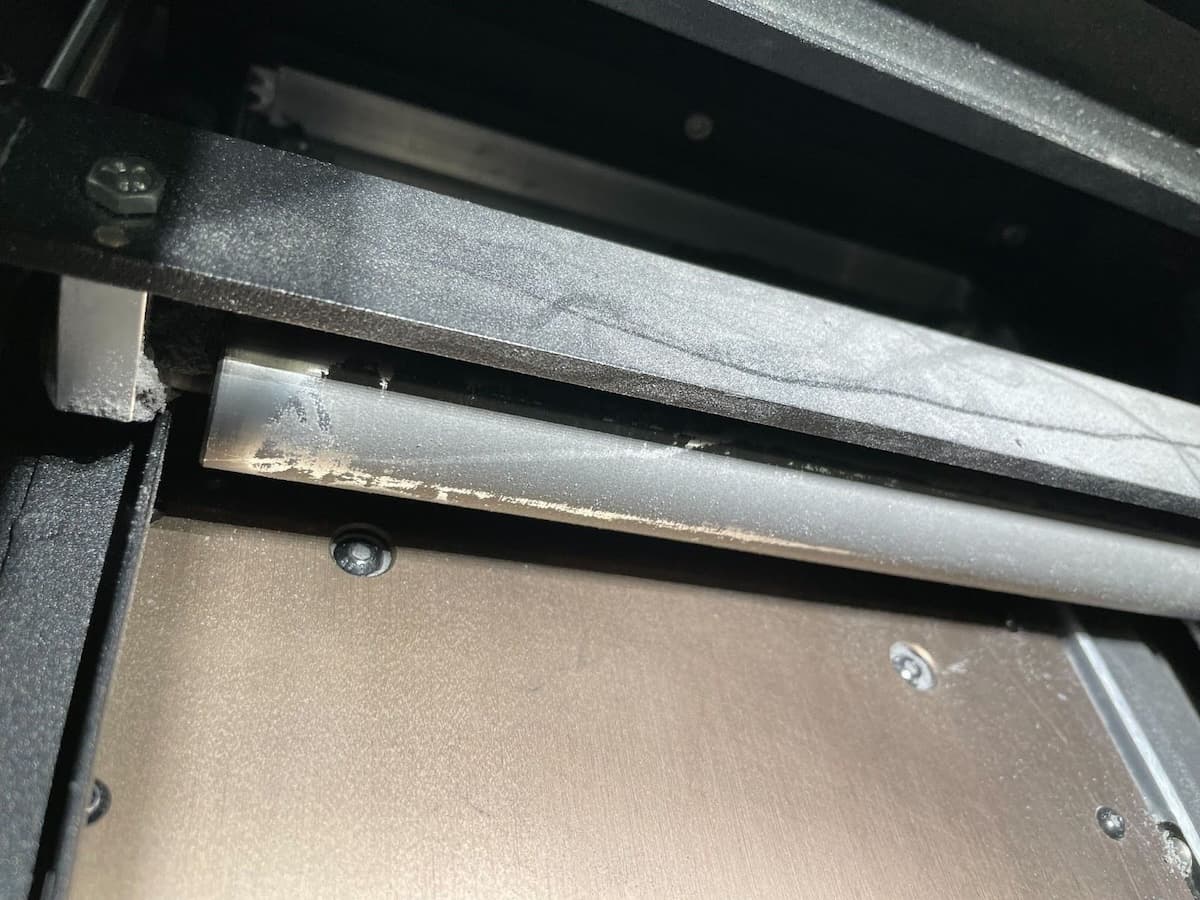
La polvere può accumularsi nella parte superiore dell'alloggiamento di stampa, in particolare sulle guide, nelle aree tra le scanalature per la polvere e nella parte superiore della camera di stampa. Questa polvere in eccesso potrebbe fondersi e venire trascinata nella camera di stampa durante le stampe successive. Aspira accuratamente quest'area per evitare errori di stampa.

L'area attorno alla parte superiore della camera di stampa

Aspirazione delle scanalature

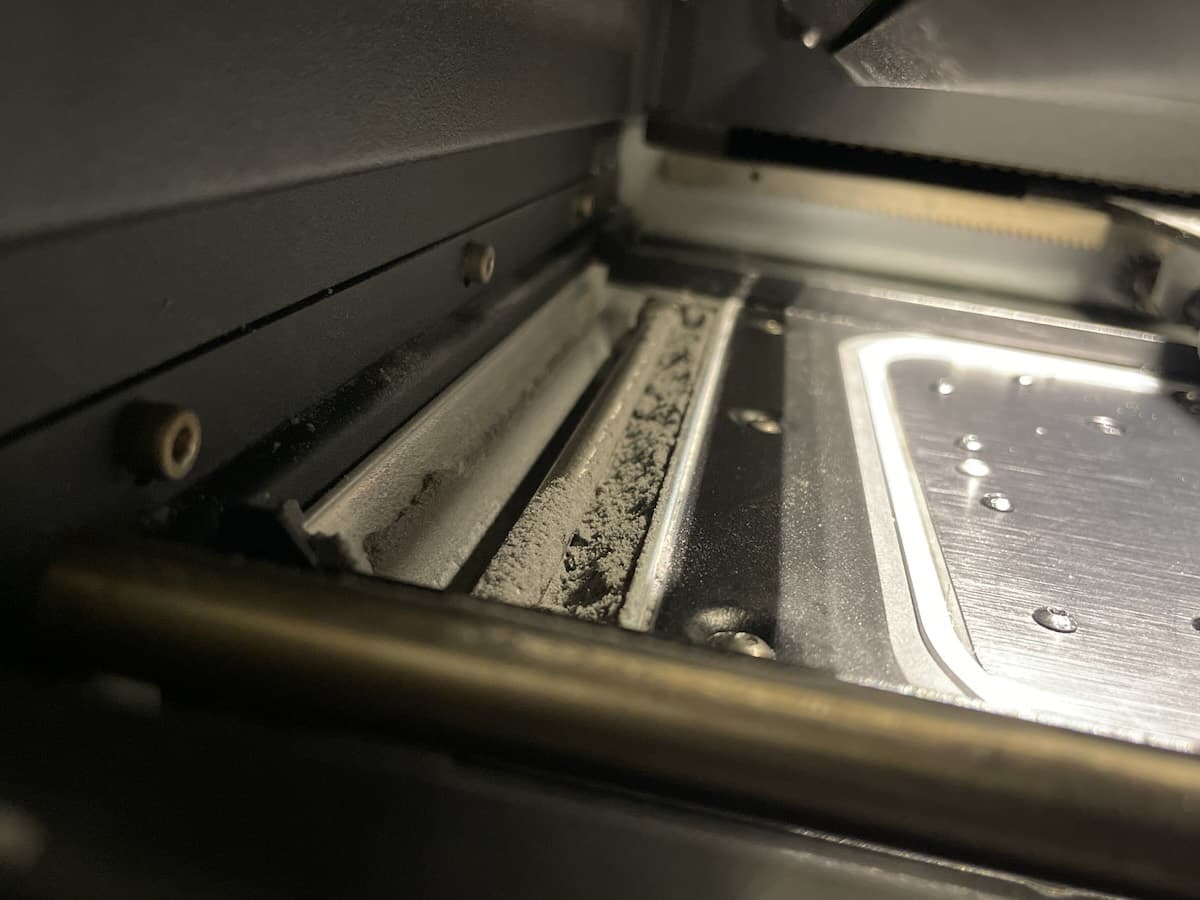
Tra una stampa e l'altra, pulisci entrambe le scanalature e l'area intorno al percorso del rullo di ridistribuzione della polvere utilizzando un aspirapolvere conforme con componenti dissipativi statici. Usa l’aspirapolvere, munito di attacco per una piccola spazzola o dell'attacco del tubo flessibile, per rimuovere tutta la polvere dalle vaschette. Se necessario, usa l’aria compressa o uno spruzzatore a gas per rimuovere la polvere dalle aree difficili da raggiungere. Controlla in particolare l'accumulo di polvere lungo le pareti interne e negli angoli delle scanalature.

Accumulo di TPU 90A Powder in una vaschetta della stampante Fuse 1+ 30W
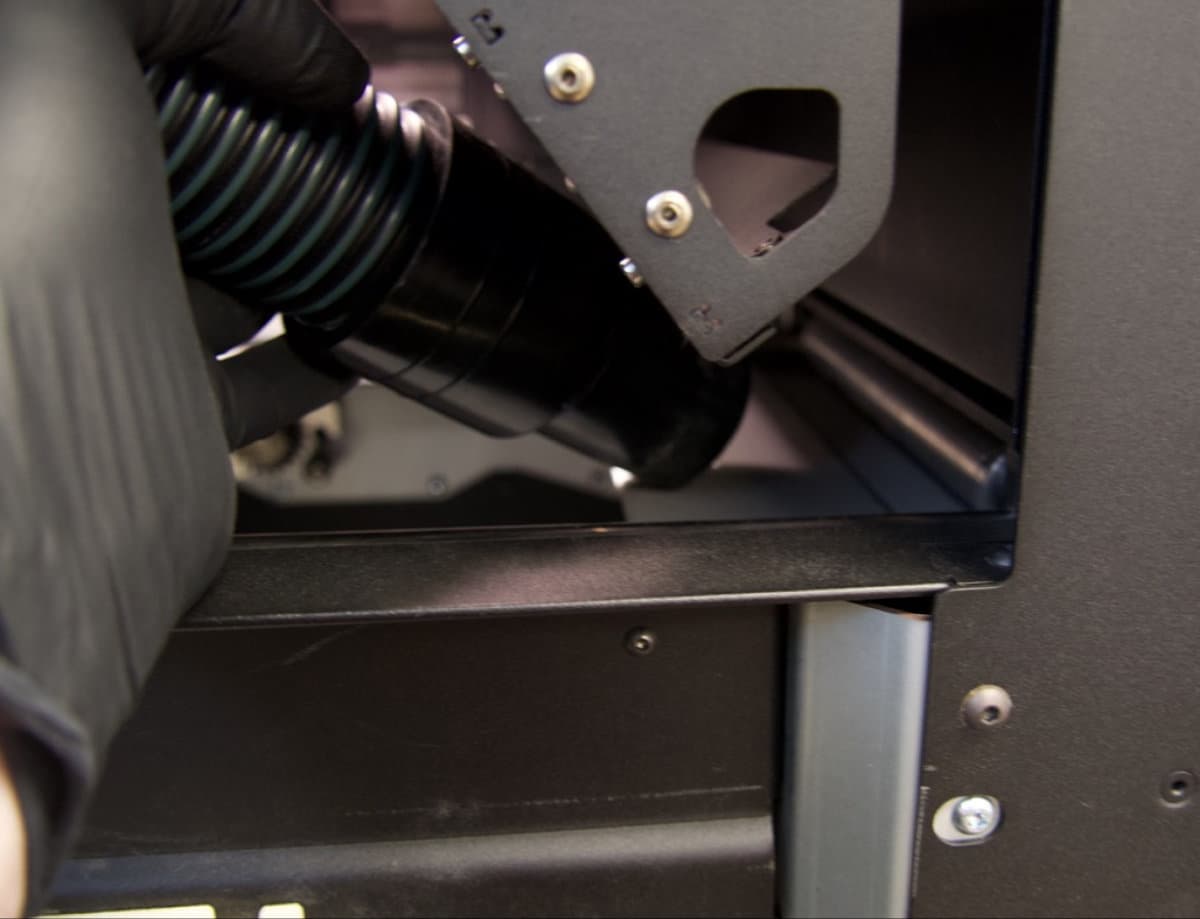
Aspirazione della scanalatura sinistra per la polvere
Aspirazione della scanalatura destra per la polvere

Chiudi lo sportello dell’alloggiamento di stampa e sposta i motori delle pinne per pulire e rimuovere la polvere.

Per spostare i motori delle pinne:

  1. chiudi lo sportello dell'alloggiamento di stampa.
  2. Tocca l’icona della chiave inglese sull'interfaccia touchscreen. Appare il menu Maintenance (Manutenzione).
  3. Tocca Motor Moves (Movimenti motore). Apparirà la schermata Motor Moves (Movimenti motore), che ti permette di attivare manualmente diversi motori all'interno dell'alloggiamento di stampa.

Attenzione:

Se non espressamente consigliato, non selezionare nessuna delle opzioni nel menu Motor Moves (Movimenti motore) mentre lo sportello dell'alloggiamento di stampa è aperto o qualsiasi oggetto si trova nel percorso dei meccanismi di manipolazione della polvere, situati nella parte superiore dell'alloggiamento di stampa. Le parti mobili rischiano di schiacciare o intrappolare elementi esterni alla stampante. Se necessario, tocca il tasto Stop (Arresto) sull'interfaccia touchscreen per fermare il movimento del motore.

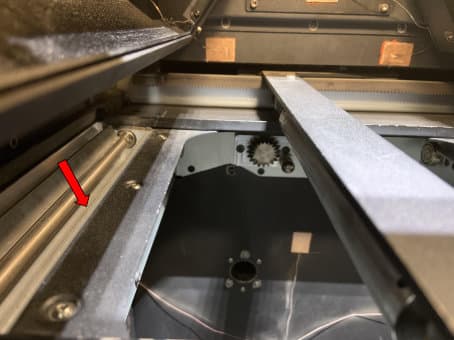
  1. Tocca le frecce CW (Senso orario), CCW (Senso antiorario) e Home (Posizione iniziale) sotto Flipper (Left) (Pinna sinistra) e Flipper (Right) (Pinna destra) per far ruotare le pinne in senso orario, antiorario o per riportarle alla loro posizione iniziale. Sposta ripetutamente le pinne e aspira le scanalature della polvere fino a quando non risultano pulite. In particolare, assicurati che il bordo interno di entrambe le scanalature per la polvere e i componenti adiacenti siano liberi dalla polvere.
Scanalatura per la polvere di sinistra con una freccia che indica il bordo interno

Pulizia del dispositivo di rivestimento

Sposta e ispeziona il dispositivo di rivestimento. Se è ricoperto di polvere semi-sinterizzata, puliscilo prima di avviare un'altra stampa.

Per pulire il dispositivo di rivestimento:

  1. Tocca l’icona della chiave inglese sull'interfaccia touchscreen. Comparirà la schermata Maintenance (Manutenzione).
  2. Tocca Motor Moves (Movimenti motore). Comparirà la schermata Motor Moves (Movimenti motore).
  3. Tocca il pulsante < (sinistra) o > (destra) sotto Recoater (Unità di ridistribuzione della polvere) finché non puoi vedere l'assemblaggio dell'unità di ridistribuzione della polvere.
  4. Se il dispositivo di rivestimento è ricoperto di polvere semi-sinterizzata, puliscilo con una salvietta PEC*PAD o un altro panno in microfibra privo di pelucchi inumidito con etanolo.
Accumulo di TPU 90A Powder sul dispositivo di rivestimento

Sostituzione dei materiali

Le stampanti di generazione Fuse 1, la Fuse Sift e i relativi accessori sono progettati per essere utilizzati con un solo tipo di polvere alla volta. Assicurati di pulire accuratamente ogni dispositivo, seguendo le istruzioni di Formlabs, prima di cambiare tipo di polvere. Mescolare le polveri può causare errori di stampa o danni permanenti alla macchina.

Consigliamo vivamente di utilizzare una camera di stampa dedicata alla Nylon 12 White Powder. Se utilizzi una camera di stampa che in precedenza ha stampato con una polvere diversa, l'assemblaggio del letto di stampa deve essere sostituito per evitare errori dovuti a letti di stampa bloccati. Contatta l'Assistenza Formlabs o il tuo fornitore di servizi certificato per ricevere indicazioni sulla sostituzione di questo componente. La sostituzione del letto di stampa è particolarmente importante quando il materiale precedentemente stampato ha una temperatura di stampa inferiore rispetto al nuovo materiale, ad esempio quando si passa dalla Polypropylene Powder alla Nylon 12 Powder.

Se prevedi di stampare regolarmente con più materiali diversi, Formlabs consiglia di usare una stampante, una camera di stampa e una Fuse Sift dedicate per ciascun materiale.

Per ulteriori informazioni, consulta i seguenti articoli di assistenza: