TIPP:
Bei Modellen mit internen oder geschlossenen Hohlräumen (z. B. einer Hohlkugel) verwenden Sie ein 3D-Designpaket, um entweder den Hohlraum zu füllen oder Ablauflöcher hinzuzufügen, um den Sog während des Drucks zu minimieren.

Die Ausrichtung kann den Unterschied zwischen einem Druckerfolg und einem Fehldruck machen. Im 3D-Druck wird die Ausrichtung als Ausrichtung eines Objekts innerhalb des Bauraums definiert. Sie beeinflusst Stabilität, Oberflächenbeschaffenheit und Druckbarkeit.
Beachten Sie die folgenden Tipps und Richtlinien, um mit Ihrem Formlabs-SLA-Drucker die besten Druckergebnisse zu erzielen.
Musterentwurf
Ein erfolgreicher 3D-Druck beginnt mit einem gut gestalteten Modell. In den Designspezifikationen Ihres Druckers finden Sie bewährte Praktiken zur Optimierung von Designs und zur Reduzierung von Fehlern.
Vorbereiten des Druckers
Führen Sie vor dem Start eines Drucks die folgenden Kontrollen durch, um das Risiko von Druckfehlern oder -ausfällen durch Ablagerungen zu verringern.
Bewährte Praktiken für die Modellausrichtung
Achten Sie bei der Einrichtung eines Druckauftrags genau auf die Ausrichtung Ihres Modells. Das Drucken desselben Modells in verschiedenen Ausrichtungen kann zu deutlich unterschiedlichen Ergebnissen in Bezug auf Oberflächenbeschaffenheit, Druckzeit und Maßgenauigkeit führen. In manchen Fällen kann die Ausrichtung eines Modells sogar den Unterschied zwischen einem erfolgreichen Druck und einem Fehldruck ausmachen. Weitere Informationen zur Manipulation von Modellen in PreForm finden Sie unter Verschieben und Drehen eines Modells in PreForm.
In diesem Abschnitt werden einige allgemeine Empfehlungen für die Ausrichtung von Modellen beim Drucken mit Formlabs-SLA-Druckern beschrieben, aber nicht jede Empfehlung gilt für jedes Modell oder jeden Druckauftrag.
Zusammenfassend:
Direkt auf der Konstruktionsplattform drucken
Drucken Sie Teile nach Möglichkeit direkt auf der Konstruktionsplattform. Dazu ist mindestens eine flache Fläche erforderlich, wobei kleine Fasen an den Rändern dieser Fläche das Entfernen des Teils erleichtern können. Teile, die direkt auf die Konstruktionsplattform gedruckt werden, weisen in der Regel die geringste Verformung und Schrumpfung auf und benötigen weniger Stützstrukturen.
Da die Konstruktionsplattform das Schrumpfen begrenzt, sind die unteren Schichten in der XY-Ebene oft überdimensioniert. Möglicherweise müssen Sie Ihre Modelle anpassen, wenn eine perfekte Passform entscheidend ist. Sie können ein Teil, das direkt auf der Konstruktionsplattform gedruckt wird, dennoch stützen, indem Sie den Raft-Typ auf None (Kein Raft) ändern und sowohl die Stützen als auch die Konstruktionsplattform nutzen.
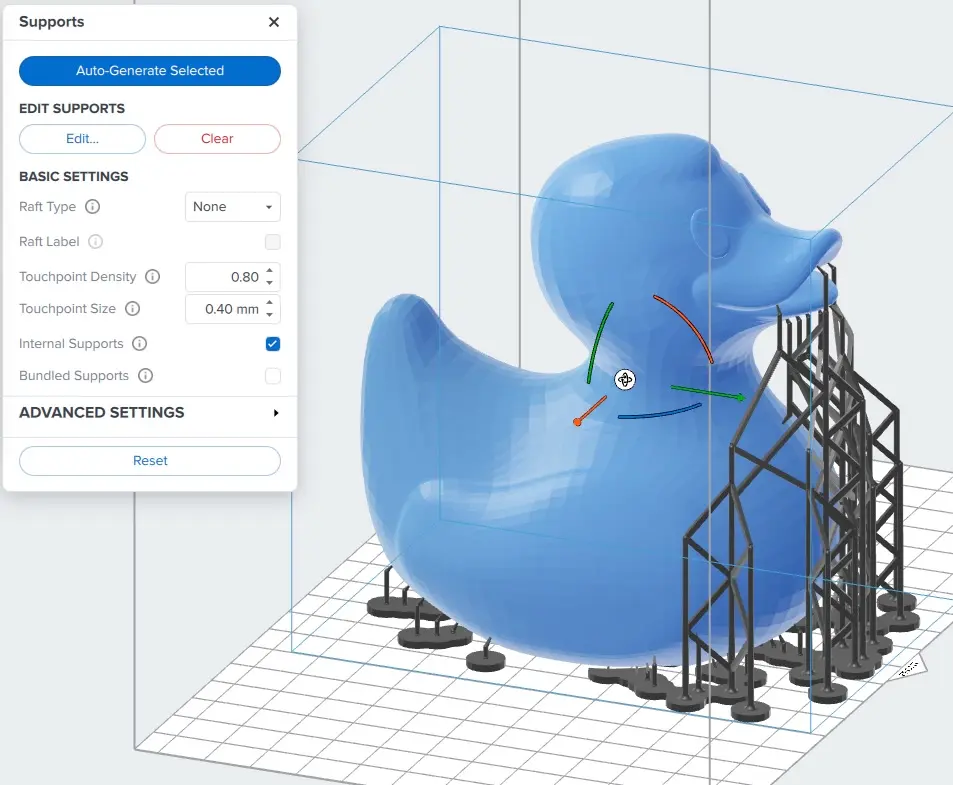
Für Teile, die direkt auf der Konstruktionsplattform ohne Stützstrukturen oder Rafts gedruckt werden:
Größte Bereiche in der Nähe der Konstruktionsplattform ausrichten
Die Ausrichtung großer, langer Modelle mit dem schwereren Teil des Modells zur Konstruktionsplattform hin ermöglicht es, mehr Berührungspunkte früher im Druck an dem Modell anzubringen, wodurch die Wahrscheinlichkeit verringert wird, dass das Teil von den Stützstrukturen abreißt.
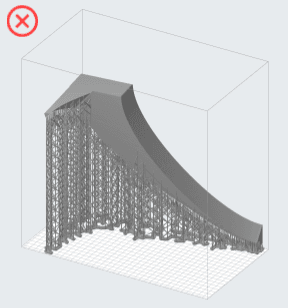
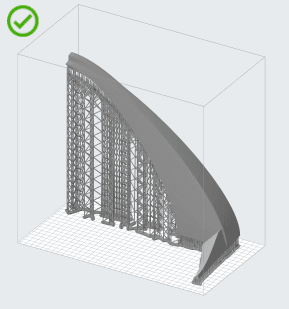
In der Ausrichtung rechts wird der Teil des Modells mit der größeren Querschnittsfläche zuerst gedruckt, sodass in den ersten Schichten des Drucks mehr Berührungspunkte am Modell haften. Eine stärkere vertikale Neigung dieses Teils würde auch dazu beitragen, ein Wölben der flachen Fläche an der Unterseite des Modells zu vermeiden. Weitere Informationen finden Sie im Abschnitt unten zur Ausrichtung von Modellen, um ein Verziehen der Teile zu vermeiden.
Vermeiden Sie das Zusammenführen von Merkmalen
Modelle mit Verzweigungen sollten so ausgerichtet werden, dass die Verzweigungen von einer gemeinsamen Basis ausgehen und nicht zusammenlaufen. Dies kann auch als Verringerung der Anzahl der Minima auf der Probe betrachtet werden.
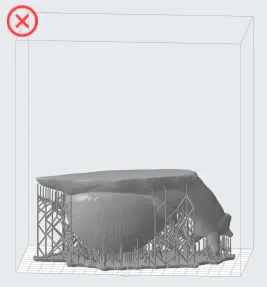
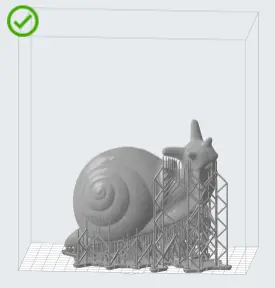
In der Ausrichtung auf der linken Seite werden die Augenstiele der Schnecke zunächst als separate Merkmale gedruckt, die in den Kopf übergehen, was zu Fehldrucken führen kann. Die Ausrichtung rechts ist vorzuziehen, da sich die Augenstiele vom Kopf der Schnecke abheben. Diese Ausrichtung ermöglicht es auch, die detailliertesten Merkmale des Modells von der Konstruktionsplattform weg auszurichten, um Stützspuren auf der Oberseite des Schneckengehäuses zu vermeiden.
Saugglocken vermeiden
Hohle Modelle und konkave Flächen können beim Druck Saugglocken bilden. Wenn Sie eine Kavität in PreForm nach oben ausrichten, wird Luft zwischen dem Druckteil und dem Harztank eingeschlossen, was zu einem Sog führt, der Ihr Teil haften lässt und ablöst.
Verwenden Sie PreForm, um Saugfüße anzuzeigen und zu beheben.
TIPP:
Bei Modellen mit internen oder geschlossenen Hohlräumen (z. B. einer Hohlkugel) verwenden Sie ein 3D-Designpaket, um entweder den Hohlraum zu füllen oder Ablauflöcher hinzuzufügen, um den Sog während des Drucks zu minimieren.
Reduzierung der Druckzeit
Bei der Ausrichtung von schrägen Modellen werden Stützstrukturen unterschiedlicher Länge erstellt. Wenn Sie mit einem Form 2 drucken, können Sie die längeren Stützstrukturen näher an der Wischerseite positionieren. Dadurch verkürzt sich der Weg, den der Wischer während der letzten Schichten zurücklegt, und die Zeit, die Ihr Modell zum Drucken benötigt. Wenn Sie auf einem Formlabs-LFS-Drucker (z. B. Form 3 oder Form 3L) drucken, minimiert die Ausrichtung der Teile in PreForm näher an der Mischerseite die Strecke, die die LPU bei der Druckausführung auf der X-Achse zurücklegen muss.
TIPP:
Die Änderung des Raft-Typs eines Modells kann in den ersten Schichten eines Drucks Zeit sparen.
Ausrichten von Modellen zur Vermeidung von Verzug
Verzug ist eines der häufigsten Probleme beim 3D-Druck und führt dazu, dass Teile maßlich ungenau sind, Oberflächenfehler aufweisen oder sogar schon früh im Druckprozess komplett fehlschlagen. Nachfolgend finden Sie eine Tabelle mit Verzug-Artefakten, die bei der Verwendung eines Druckers der Generation Form 4 oder Form 4L auftreten können, eine Erklärung, warum sie auftreten, und Strategien zu deren Minderung oder Vermeidung.
| Druckfehler | Falsche Modellausrichtung | Ursache | Abhilfestrategien |
|---|---|---|---|
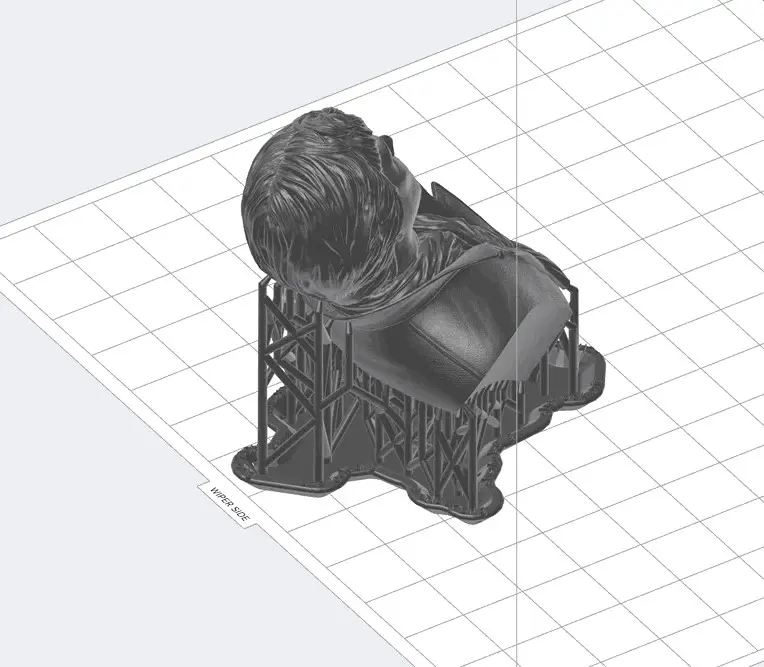
Schrumpfung durch plötzliche Veränderungen des Querschnitts (auch bekannt als „H-Balken-Schrumpfung“) 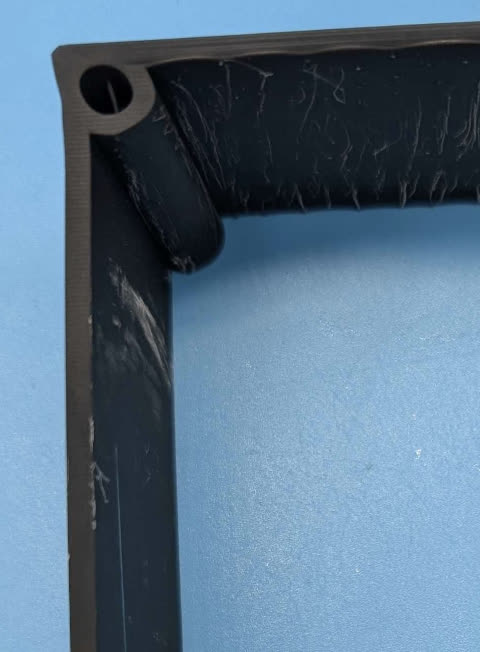 | 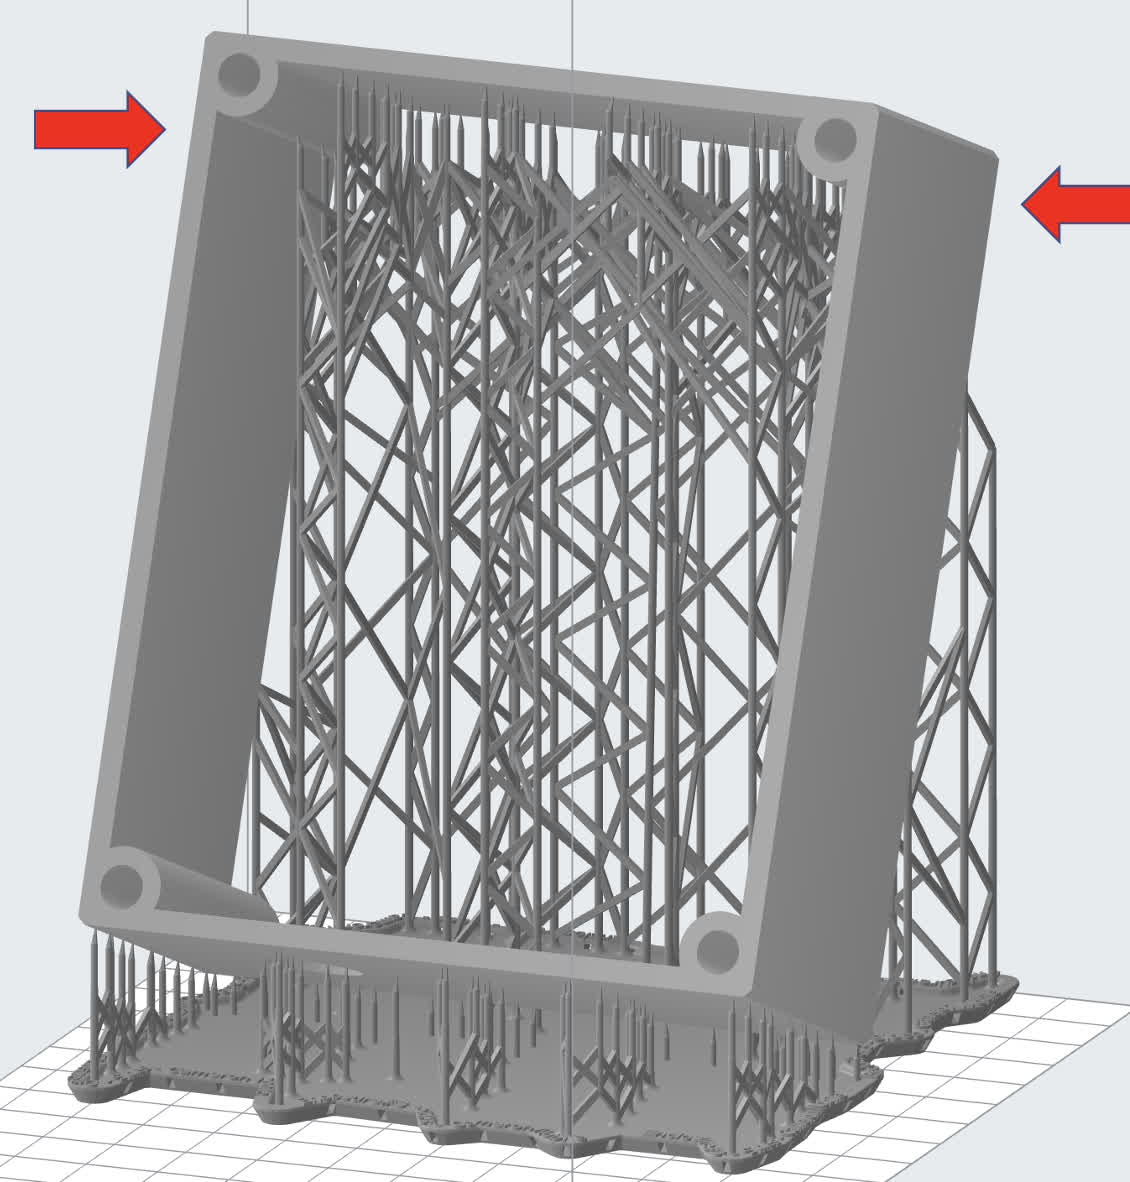 | Schrumpfung über eine lange Strecke oder einen großen Querschnittsbereich. Die Abbildung unten zeigt ein Modell mit mehreren internen Kästen. Wenn es mit den Kästen parallel zur Konstruktionsplattform ausgerichtet ist, verzieht es sich an der Schicht, die eine plötzliche Vergrößerung des Querschnitts aufweist. Dieses Konzept gilt für viele Geometrien, einschließlich C-förmiger oder kastenförmiger Teile. 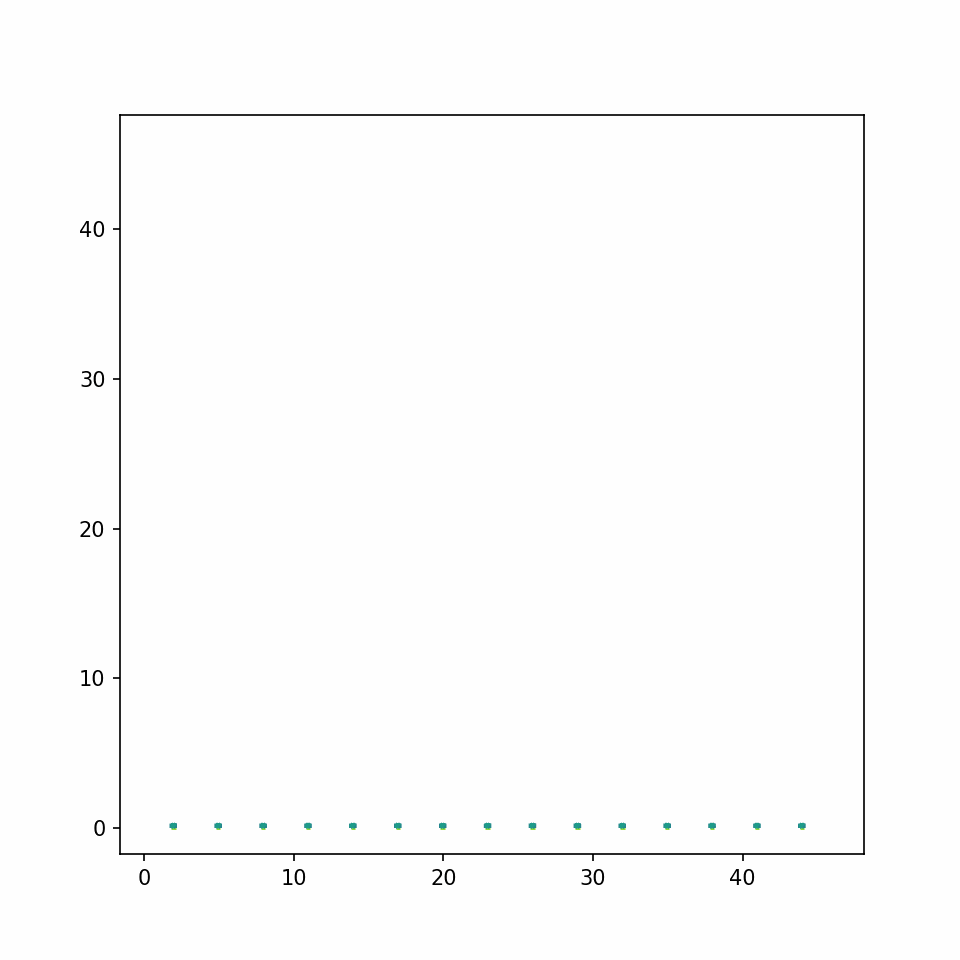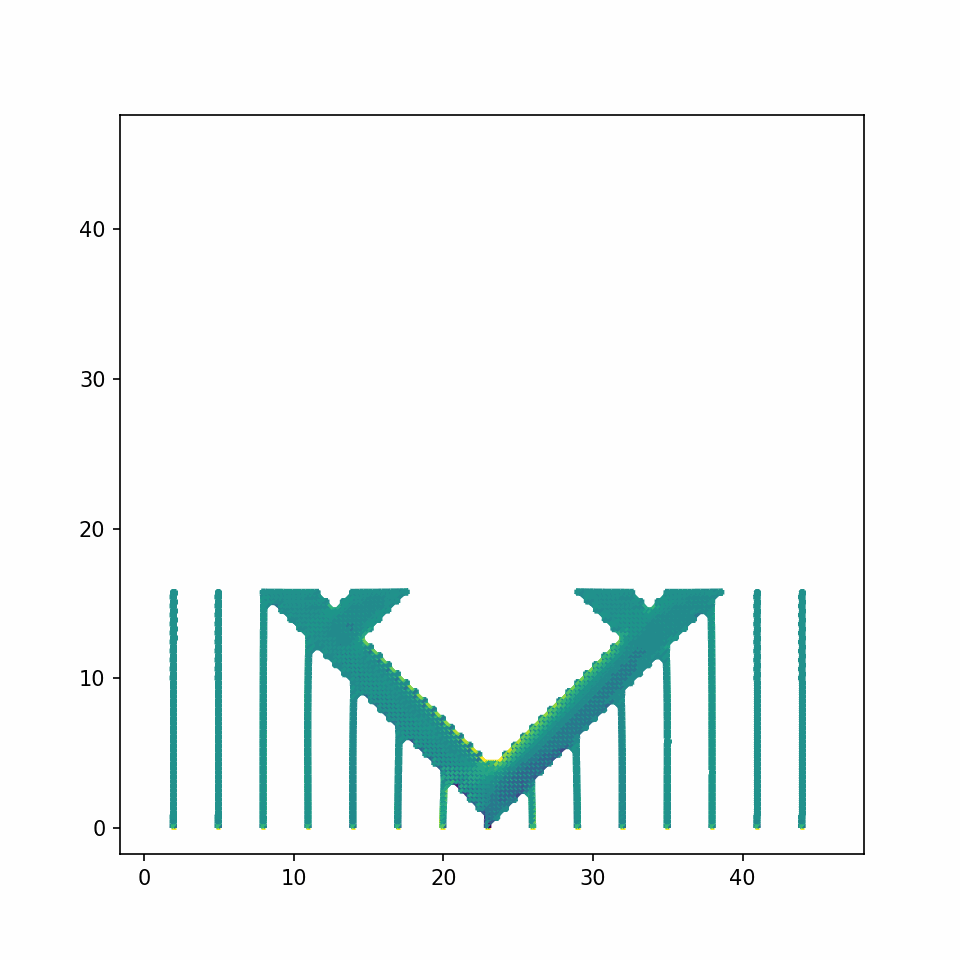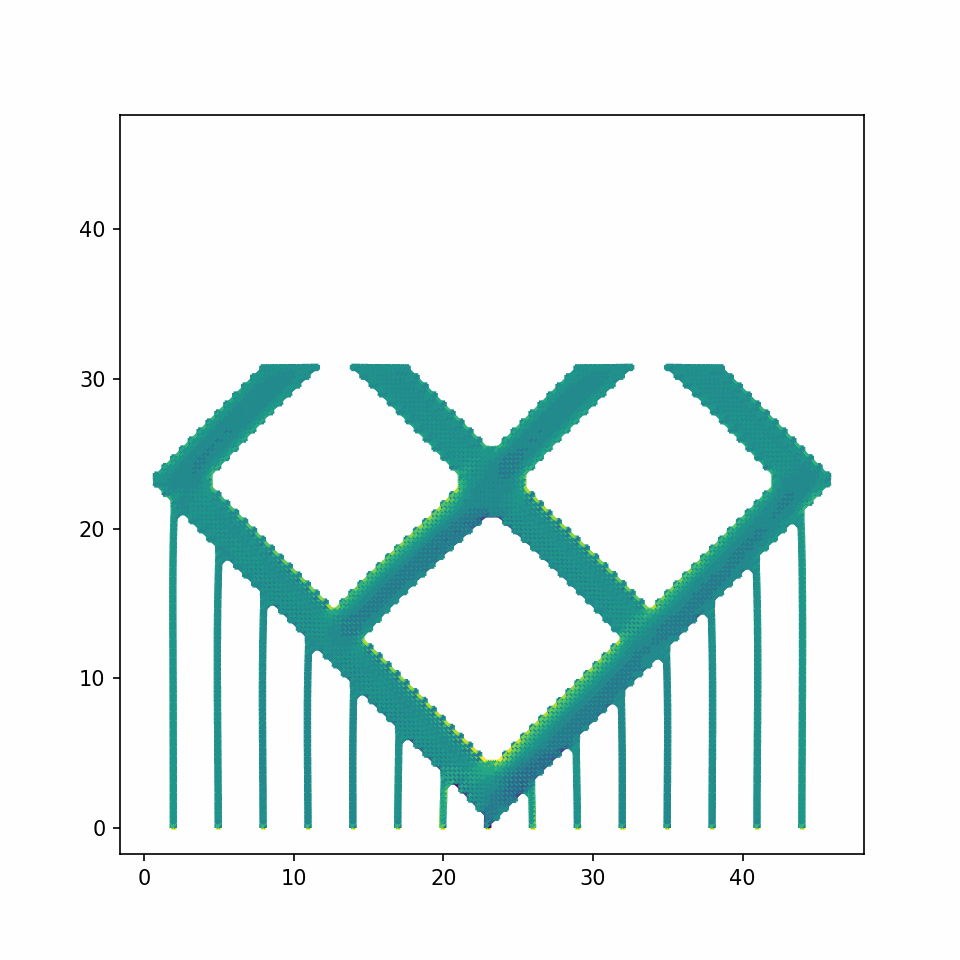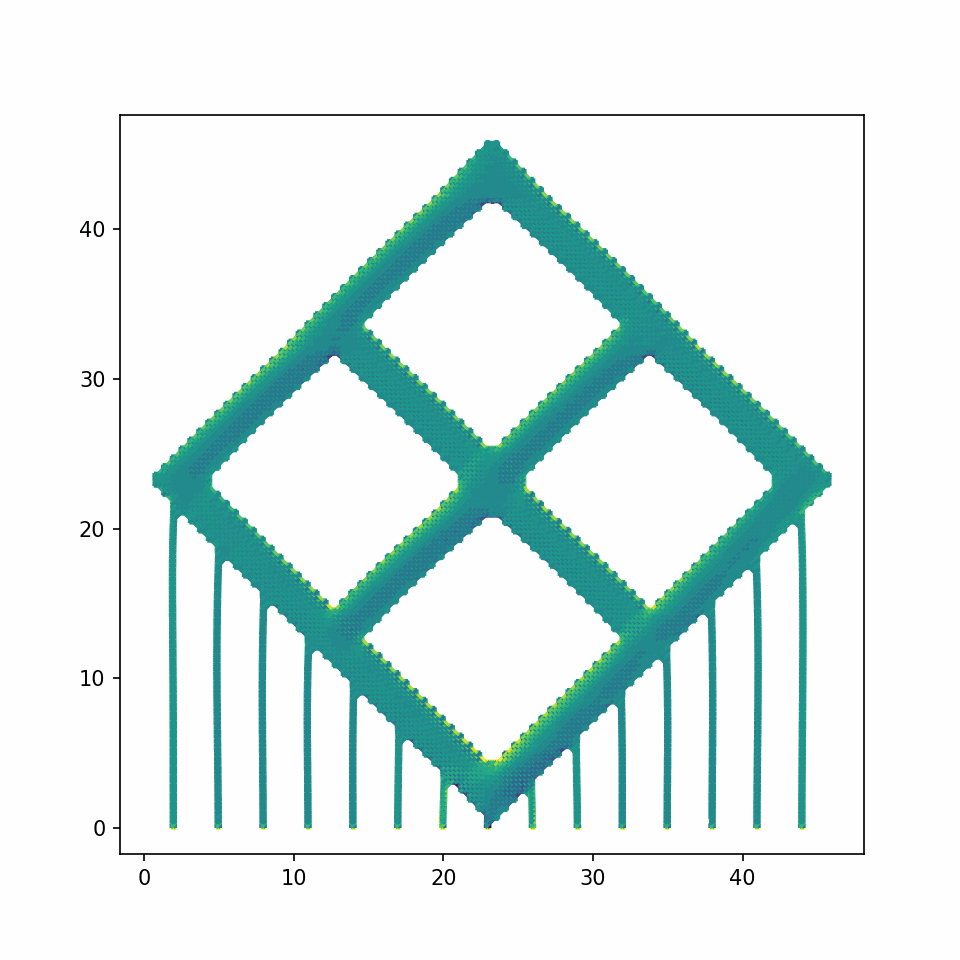
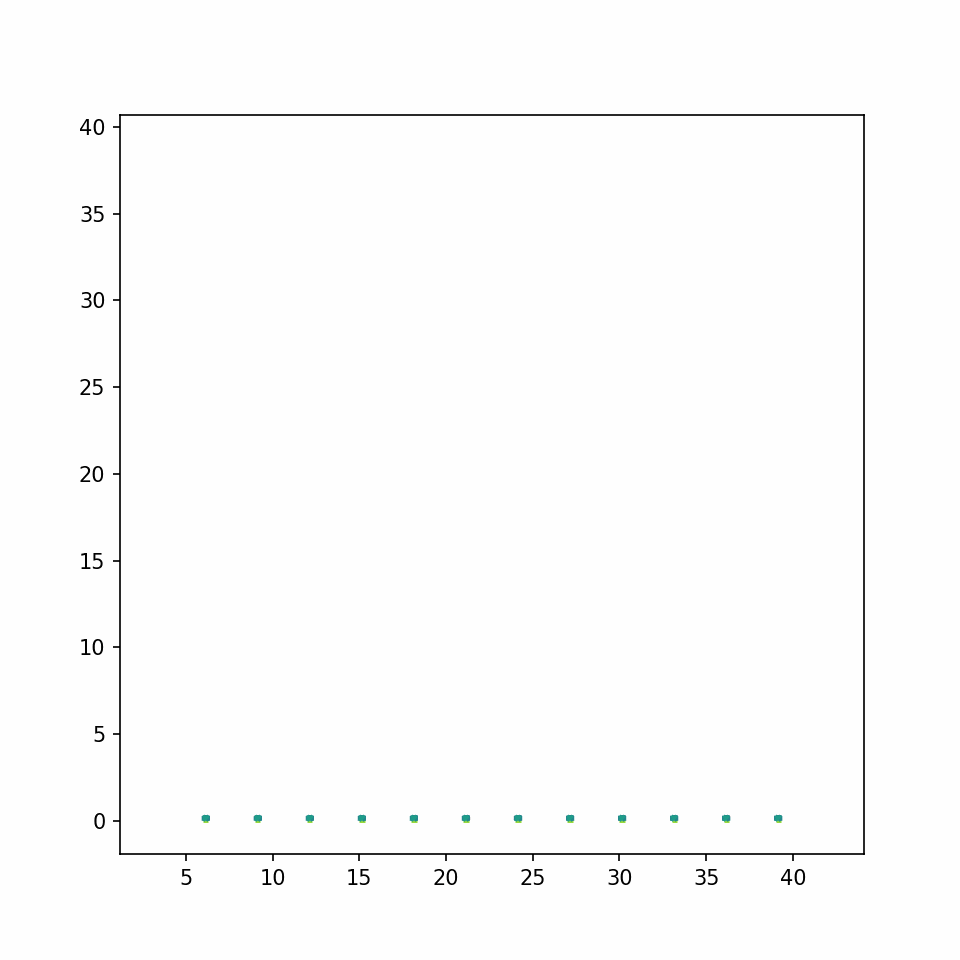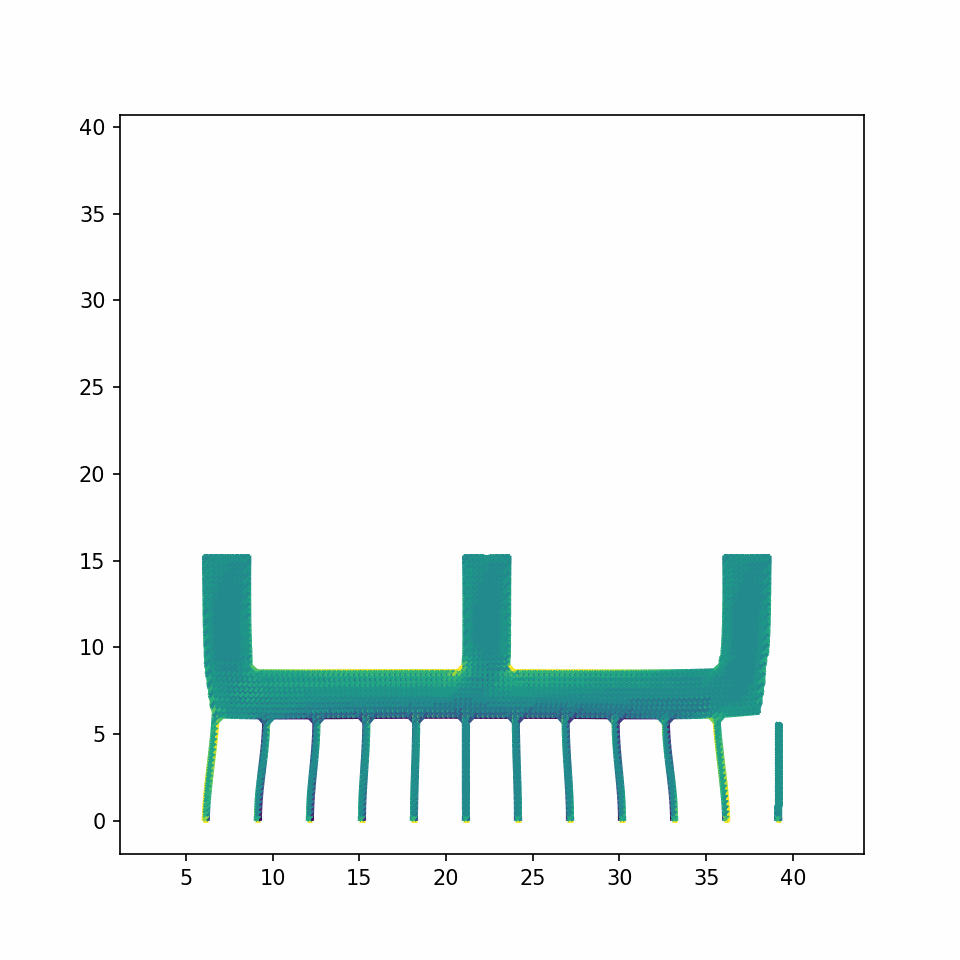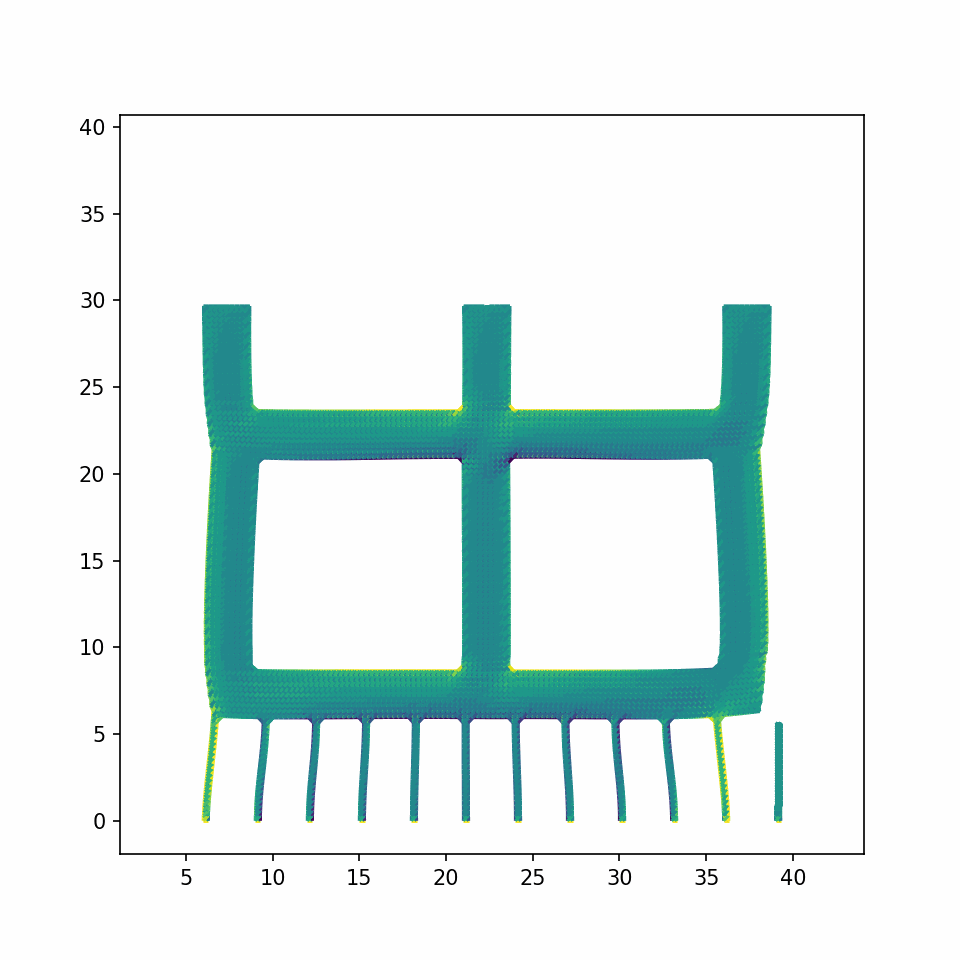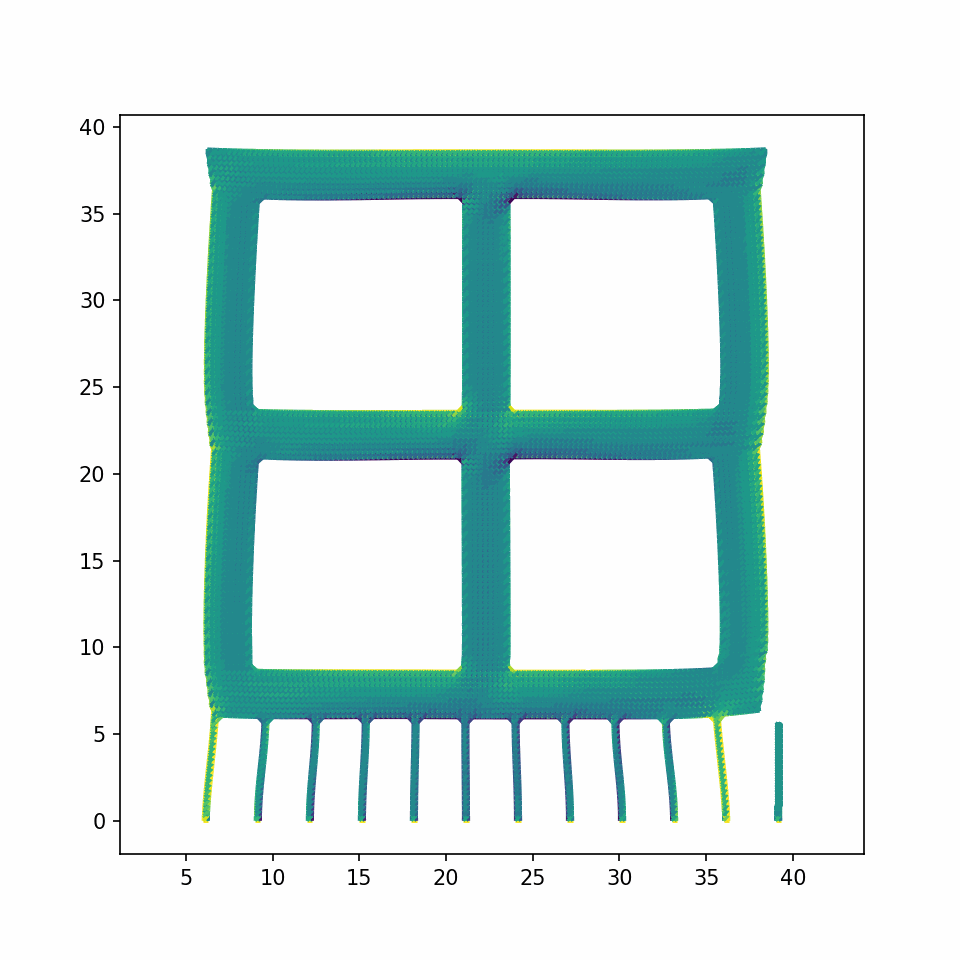
| Richten Sie das Modell so aus, dass es in einem Winkel von 45° zur Horizontalen steht, um die Änderung der Querschnittsfläche zwischen den Schichten zu verringern. Laden Sie die FORM-Datei herunter, um das Teil selbst zu testen. 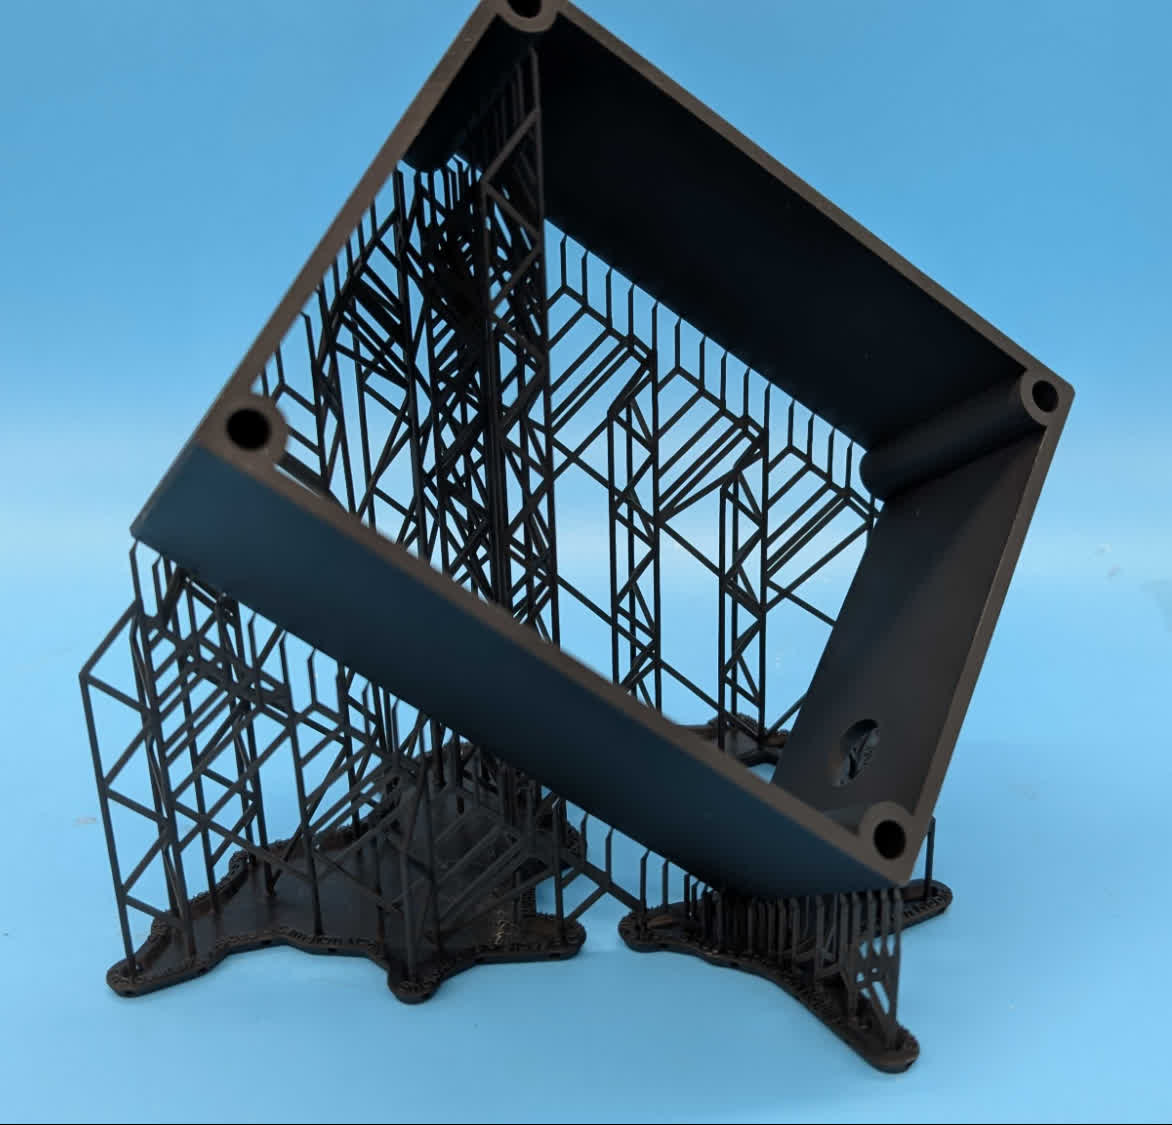 |
Wölbung der Kanten 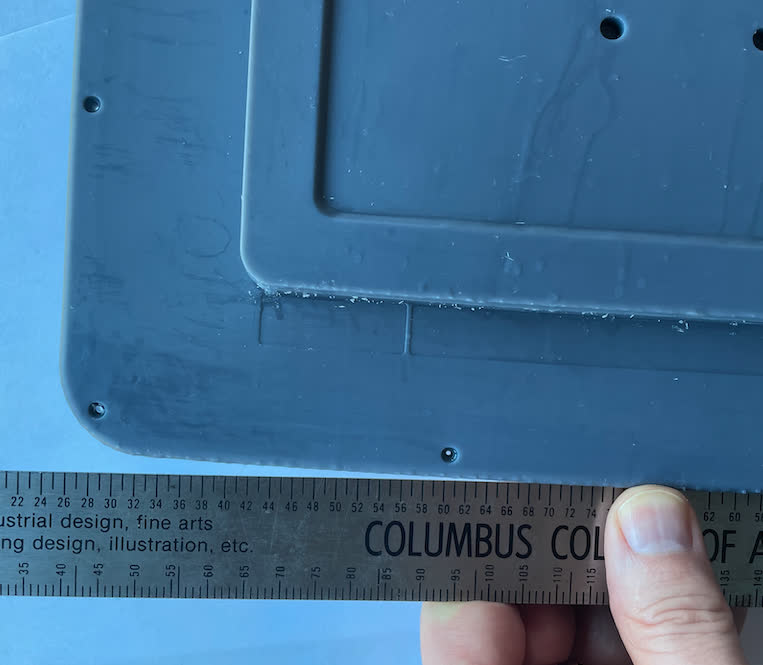 | 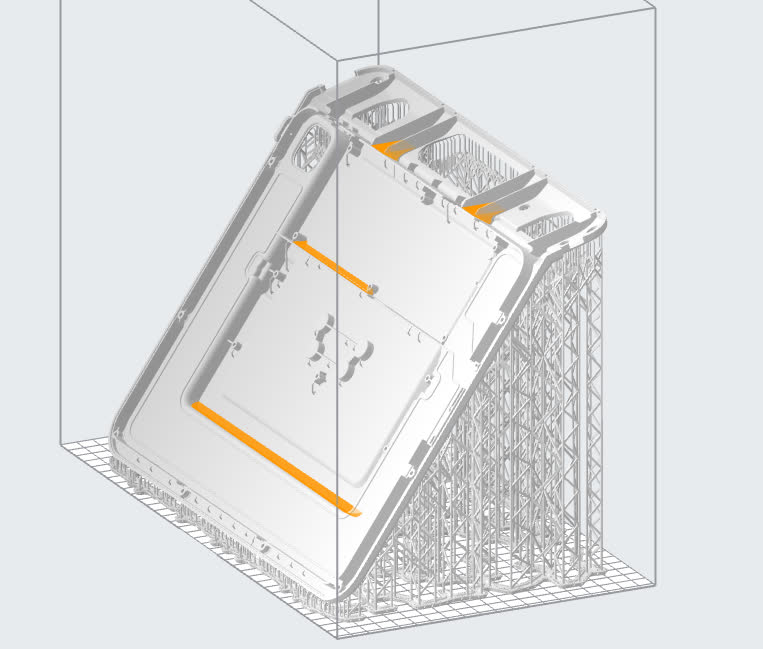 | Jede neue Schicht übt eine Kraft auf das Teil aus, wenn es schrumpft. Mit der Zeit kann die Ansammlung dieser Kräfte dazu führen, dass sich das Teil verzieht oder sich von den Stützstrukturen löst. | Richten Sie das Modell so aus, dass es in einem Winkel von 45° zur Horizontalen steht, um das Schrumpfen zu minimieren. Laden Sie die FORM-Datei herunter, um das Teil selbst zu testen. 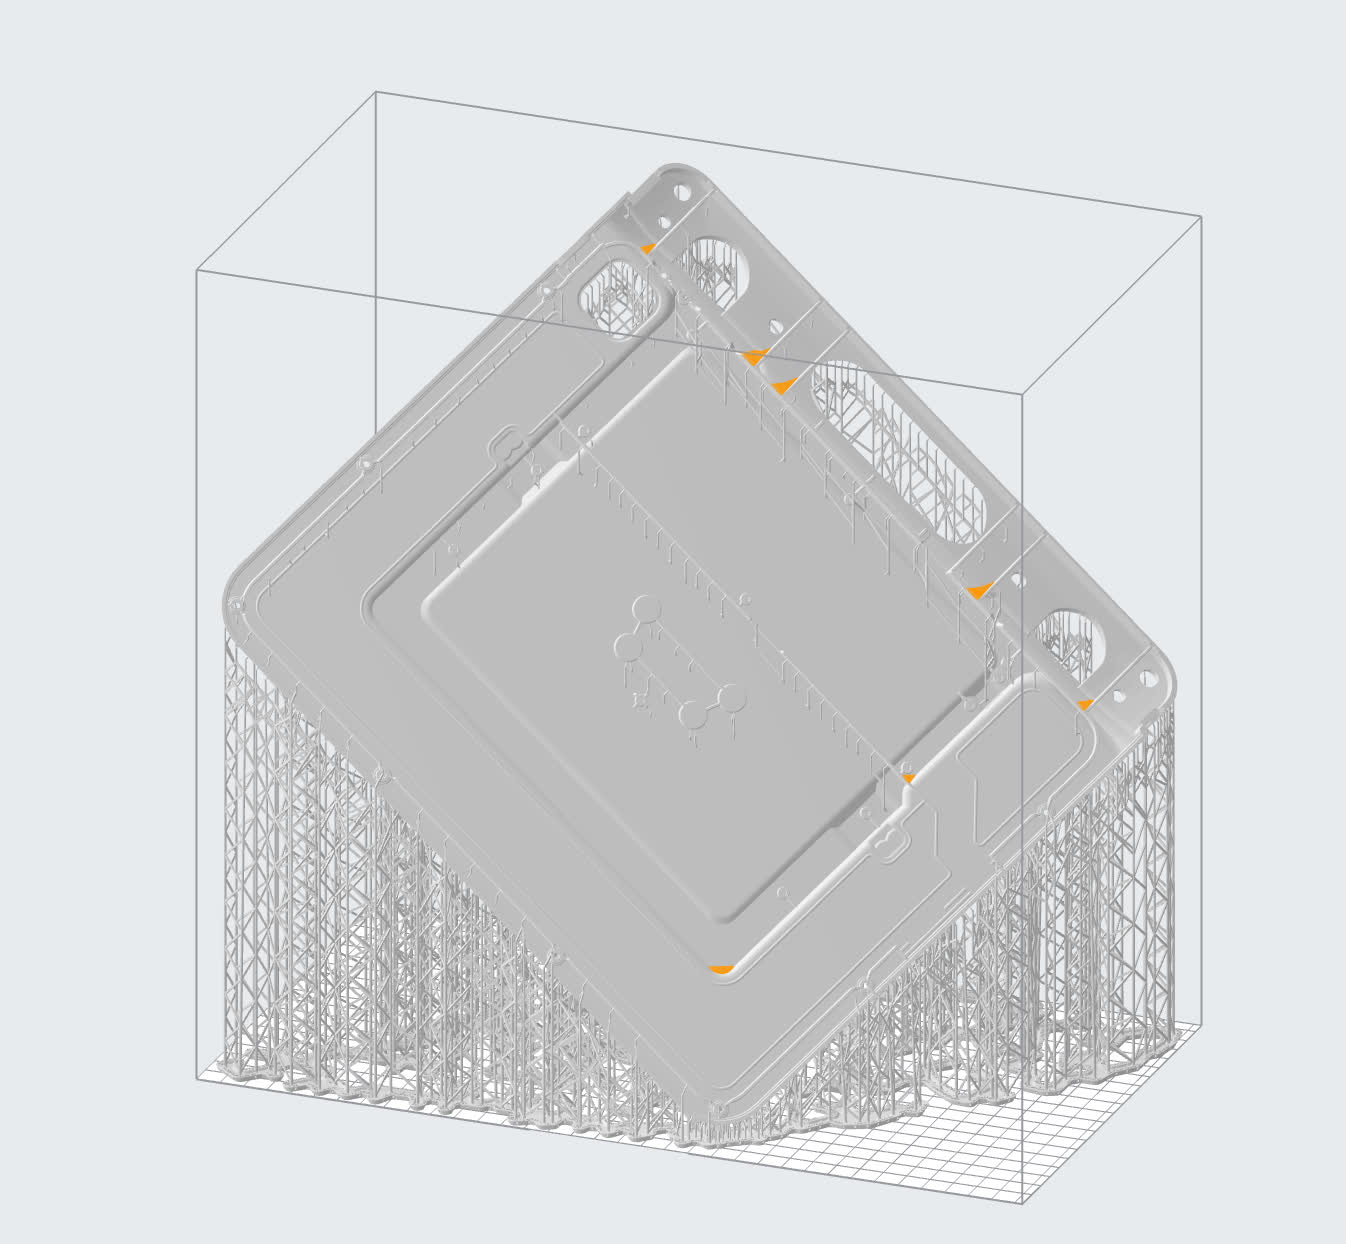 |
Wölbung großer Flächen 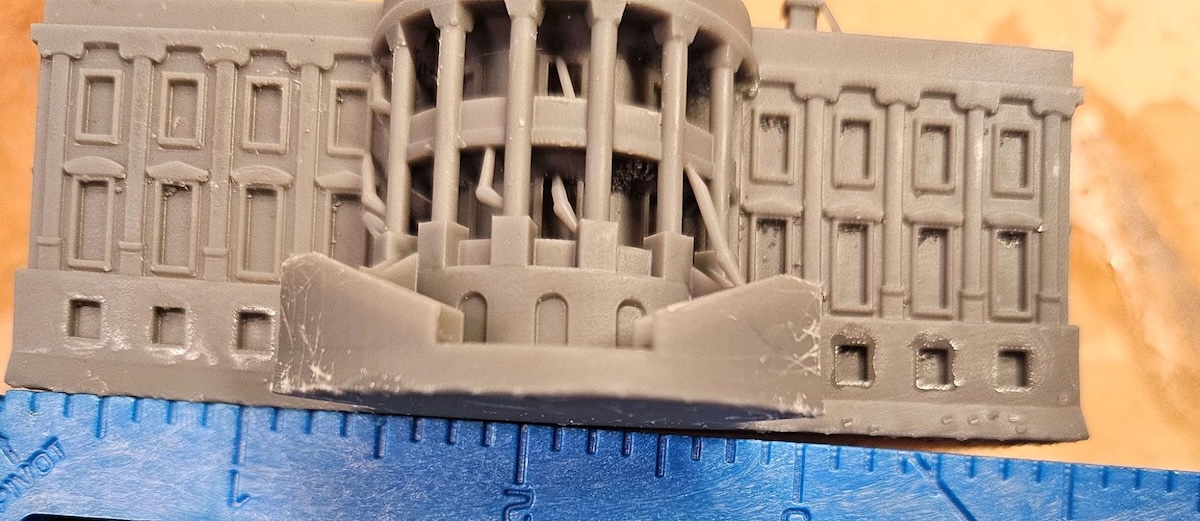 | 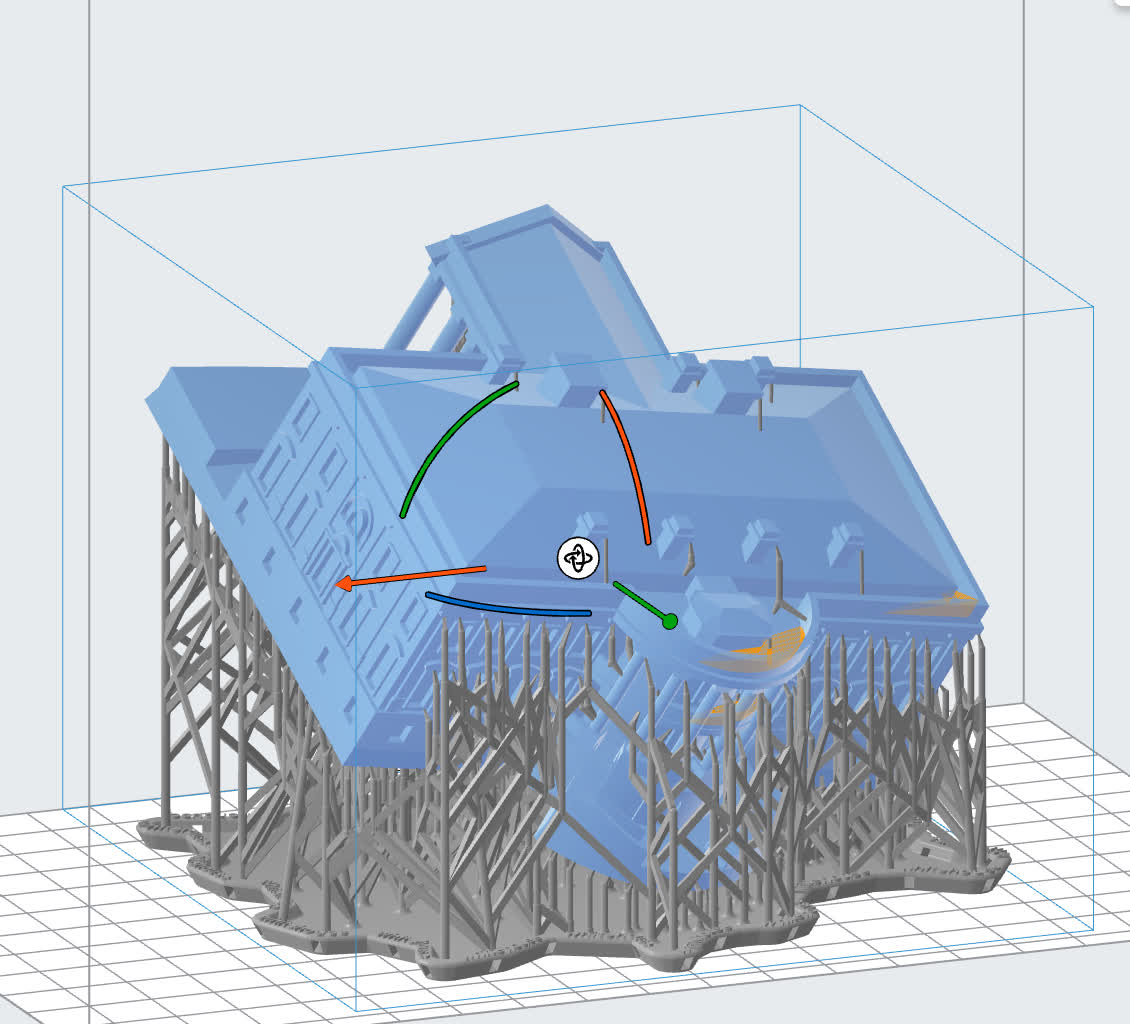 | Die oben für die Wölbung von Kanten beschriebenen Kräfte können sich auch auf sperrige Teile auswirken und dort sichtbar werden. | Durch Drehen der größten Fläche von der Konstruktionsplattform weg wird die Querschnittsfläche minimiert und größere Verschmelzungen vermieden. Der direkte Druck auf der Konstruktionsplattform würde das Teil wahrscheinlich auch flach halten, wenn es sich während des Drucks nicht wölbt. Dies kann jedoch dazu führen, dass die unteren Schichten zu groß werden. Laden Sie die FORM-Datei herunter, um das Teil selbst zu testen. 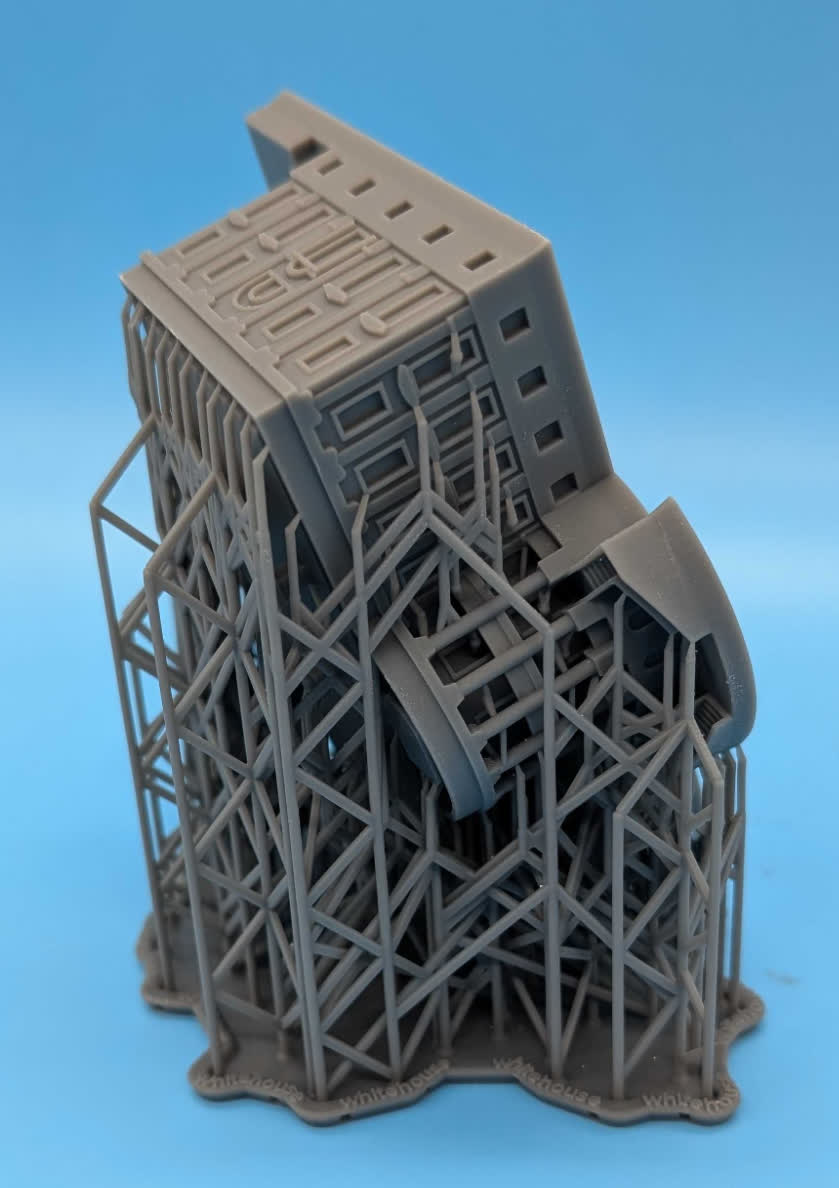 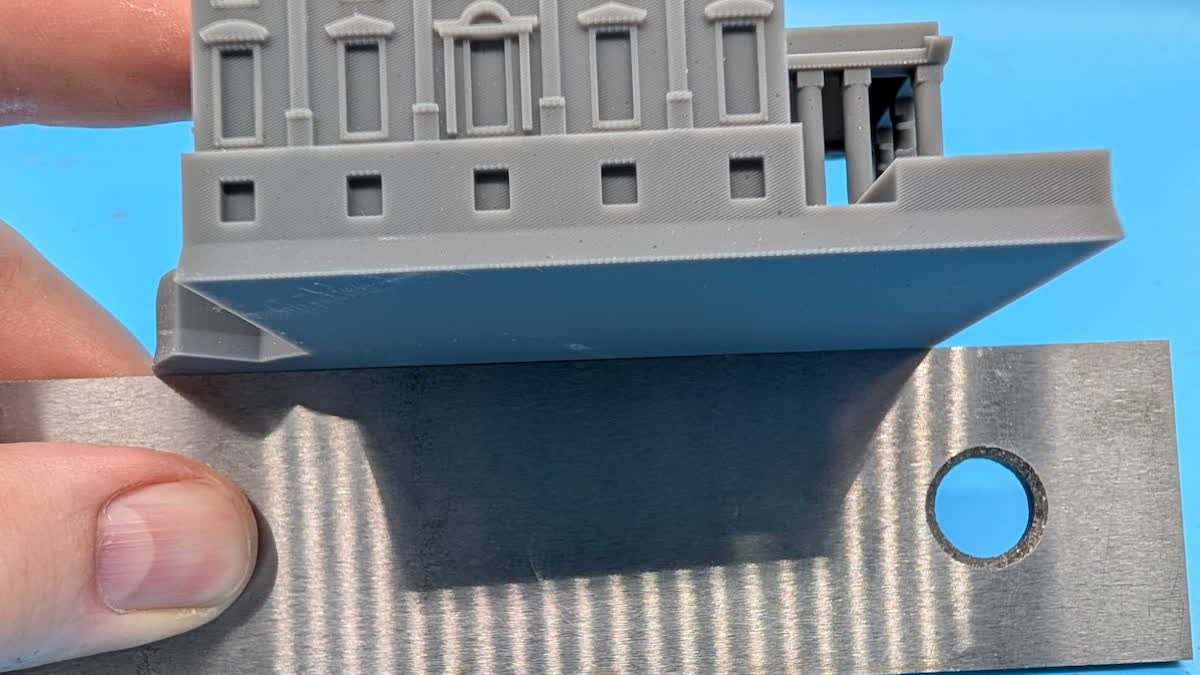 |
Fledermausflügel 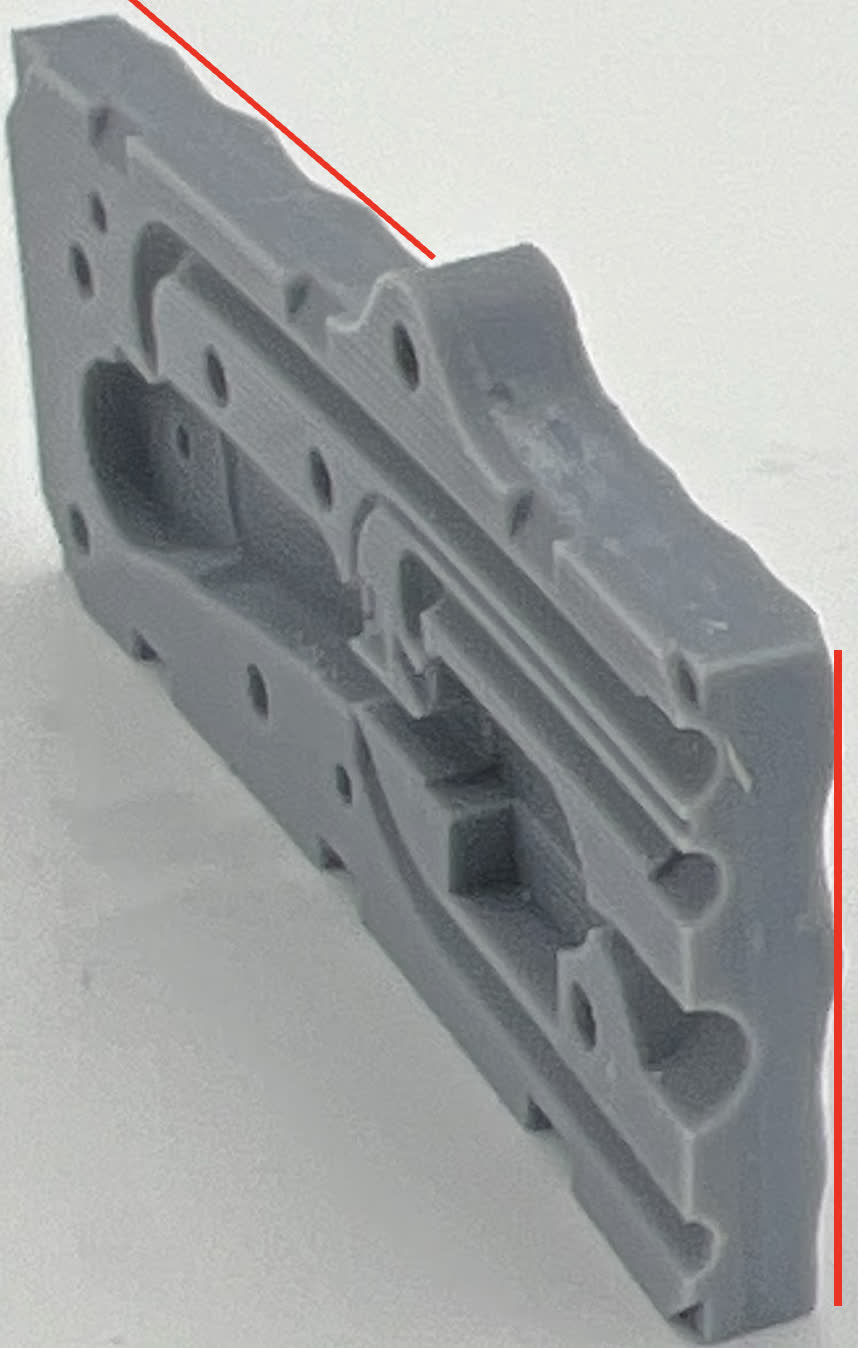 | 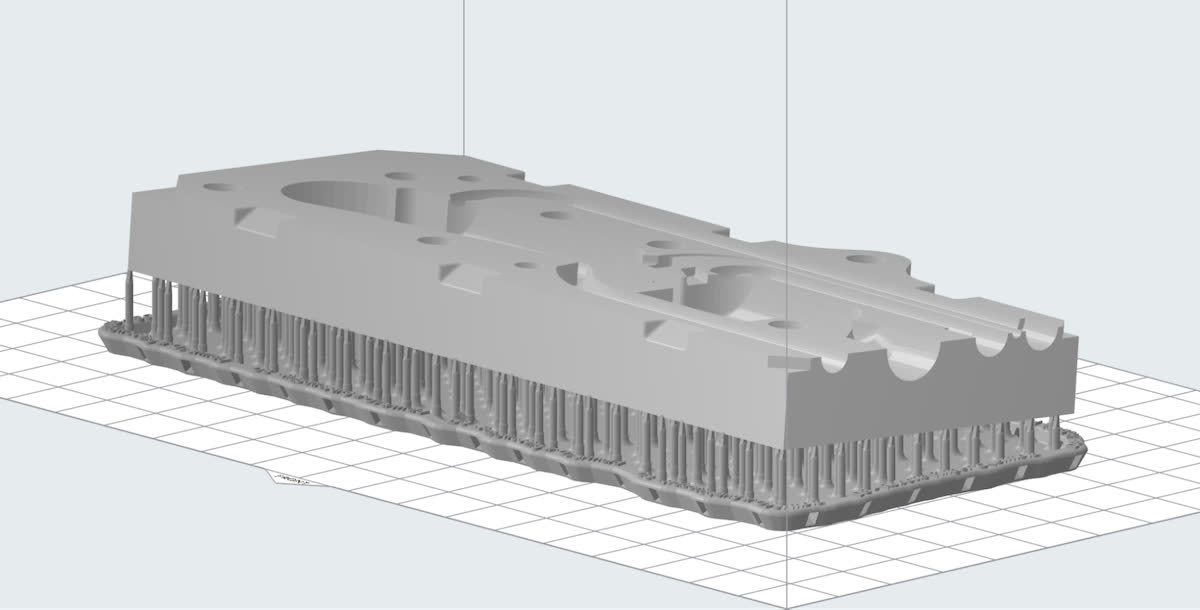 | Flächen, die in einem flachen Winkel zur Konstruktionsplattform geneigt sind, können eine „Fledermausflügel“-Verzerrung aufweisen, bei der sich das Teil an den Enden seiner langen Achse von der Konstruktionsplattform wegkrümmt. Dies wird durch eine unzureichende Stützstruktur-Dichte verursacht. Große Abstände zwischen den Stützberührungspunkten ermöglichen eine Verformung durch die Druckkräfte. | Richten Sie die Teile vertikaler aus. Falls dies nicht möglich ist, erhöhen Sie die Stützstrukturendichte und stellen Sie sicher, dass die Berührungspunkte gleichmäßig verteilt sind. Laden Sie die FORM-Datei herunter, um das Teil selbst zu testen. 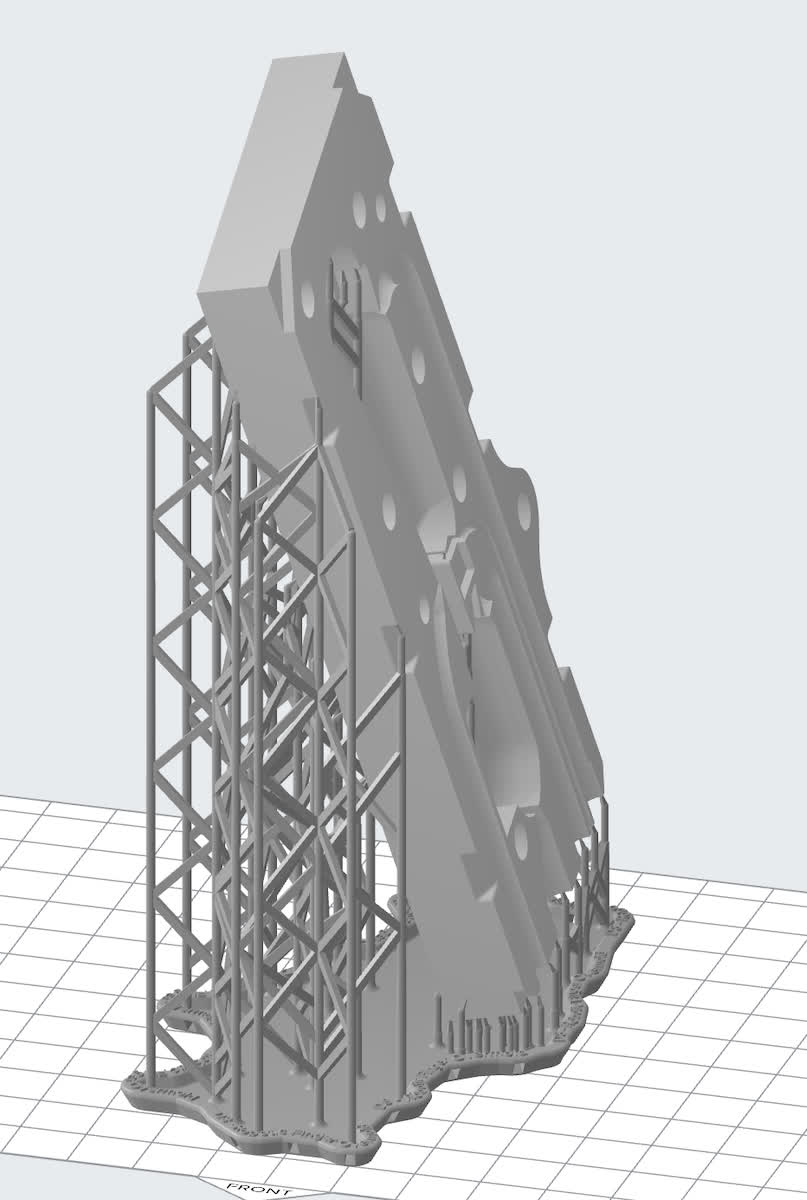 |
Anmerkung:
Die oben aufgeführten Defekte treten während des Drucks auf, aber Teile können auch während der Nachhärtung durchhängen und sich verziehen. Durchhängen tritt auf, wenn schwere Teile ohne ausreichende Stütze in eine Nachhärtekammer, wie z. B. eine Form Cure oder Form Cure L, gelegt werden, wodurch das Teil während der Nachhärtung durchhängt. Längere Aushärtezeiten und weichere Materialien sind anfälliger für diesen Defekt.
Vermeidung von Oberflächenfehlern durch Stützberührungspunkte und LPU-Ablösetextur
Richten Sie die Teile so aus, dass Flächen, die komplex, ästhetisch kritisch sind oder mit einem anderen Teil verbunden werden müssen, so weit wie möglich von den Stützen weg ausgerichtet sind.
Parallel zur Konstruktionsplattform gedruckte Teile können leichte Grübchen aufweisen, die durch die Ablösetextur auf der Light Processing Unit (LPU) verursacht werden. Richten Sie stattdessen große, flache Oberflächen in einem flachen Winkel zur Konstruktionsplattform aus. In PreForm können Modelle in 15°-Schritten gedreht werden, indem Sie die Umschalttaste gedrückt halten, während Sie das Teil drehen.
Vermeidung von Saugkräften durch symmetrisch expandierende Bereiche
Bei Modellen mit einer oder mehreren Symmetrieachsen, wie z. B. Kegeln, sollten Sie darauf achten, dass Sie keine Bereiche entlang dieser Achse erweitern. Schichten, die sich allmählich vergrößern, können Saugkräfte erzeugen und Druckfehler verursachen. Kippen Sie die Modelle, um sich ausdehnende Bereiche zu vermeiden, und platzieren Sie die dicksten Bereiche nach unten. Falls dies nicht möglich ist, richten Sie sie in einem Winkel aus, um die symmetrische Ausdehnung zu vermeiden.
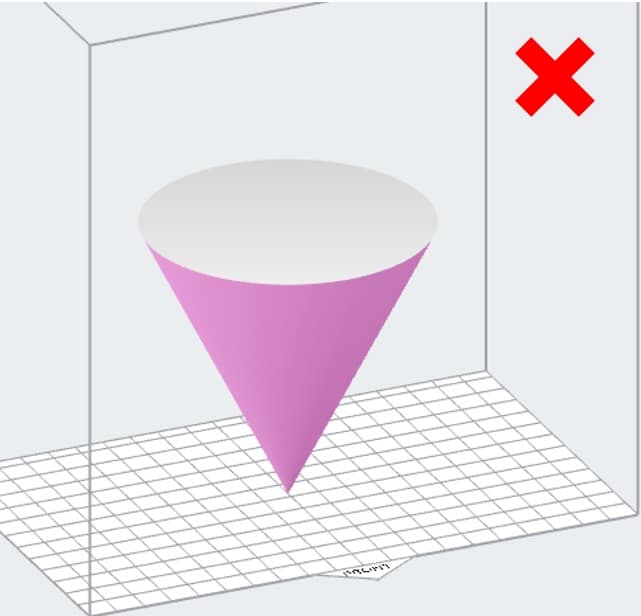
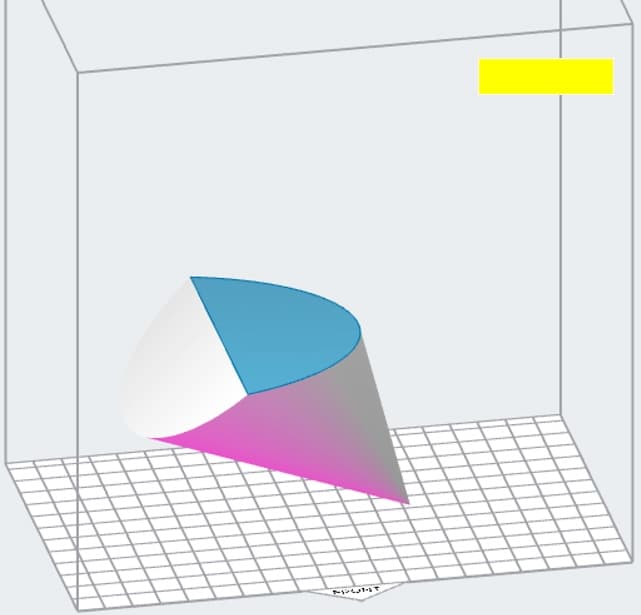
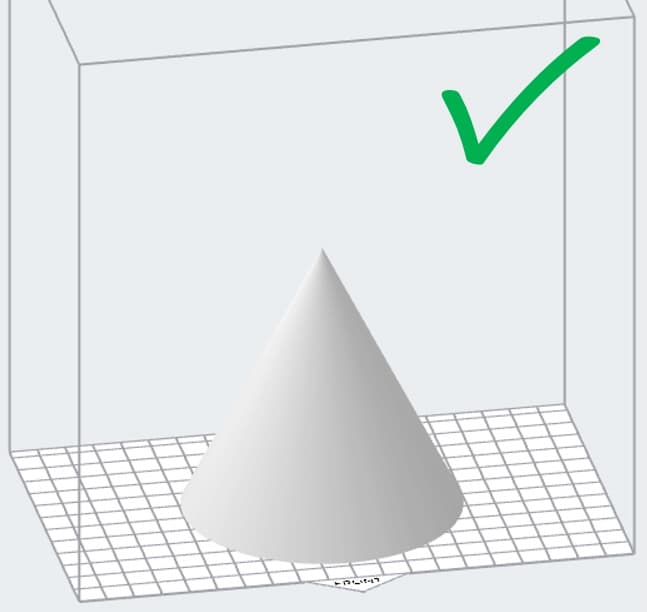
Beispiele
Die folgenden Beispiele zeigen verschiedene Modelle, deren Geometrien die oben beschriebenen Druckfehler verursachen könnten, die ideale Ausrichtung zur Vermeidung dieser Fehler und ein Bild des endgültigen Druckteils.
Beispiel 1: Gehäuse
Dieses Modell weist mehrere geometrische und ästhetische Merkmale auf, die es schwierig machen können, es richtig auszurichten und erfolgreich zu drucken. Wichtige Überlegungen zur Ausrichtung dieses Teils sind:
Laden Sie die FORM-Datei herunter, um das Teil selbst zu testen.
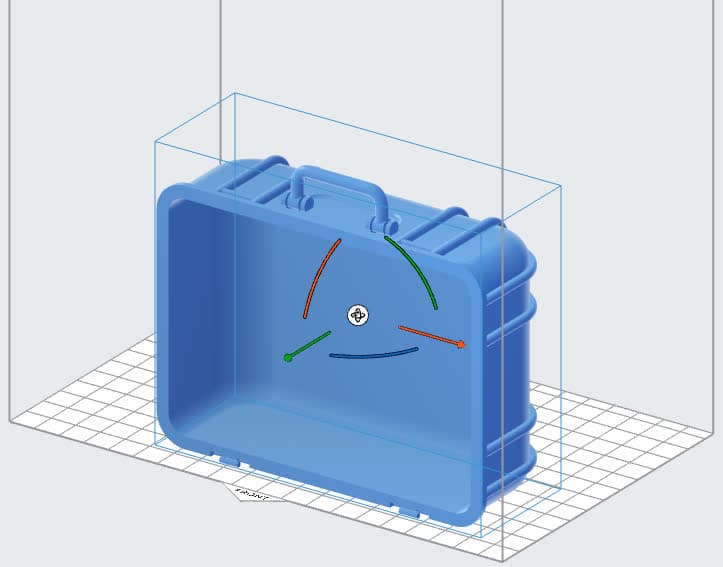
| Ideal orientation | Reasons | Printed part | Flatness |
|---|---|---|---|
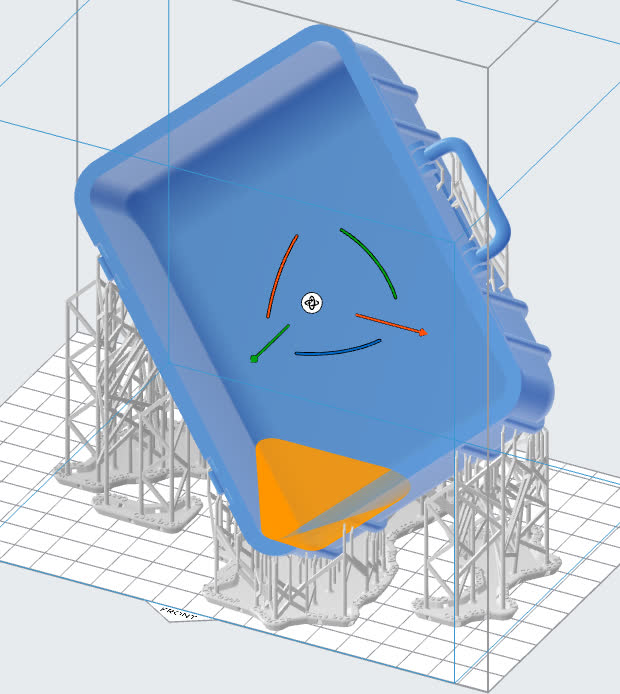 | This orientation generally reduces H-bar shrinkage and warping as well as the number of merging features in the part. Diese Ausrichtung führt zu einer Hohlraumbildung. Um damit verbundene Oberflächenfehler zu vermeiden, fügen Sie ein Ablassloch hinzu. | 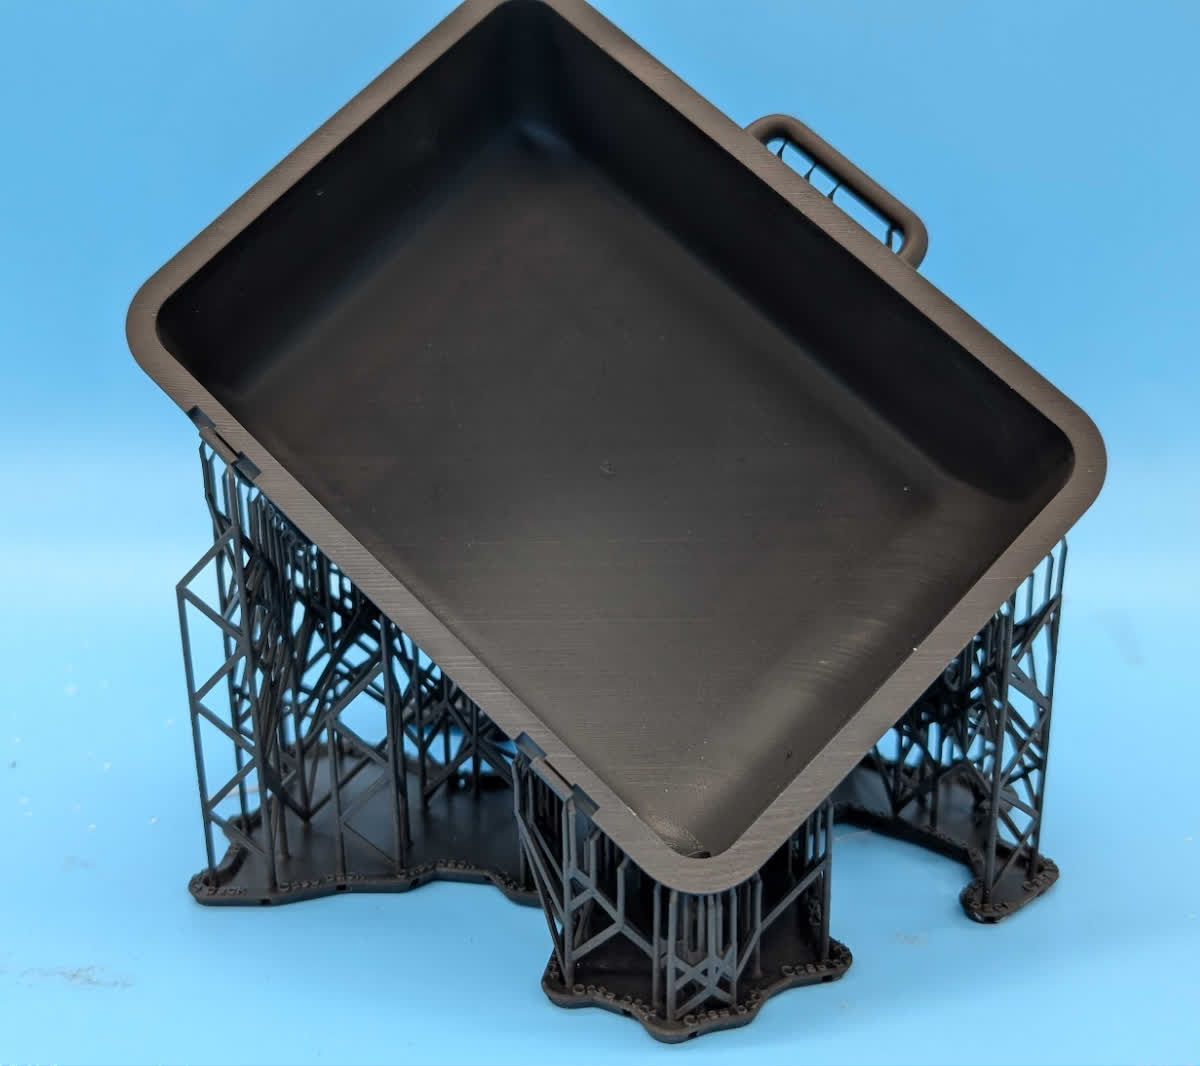 | 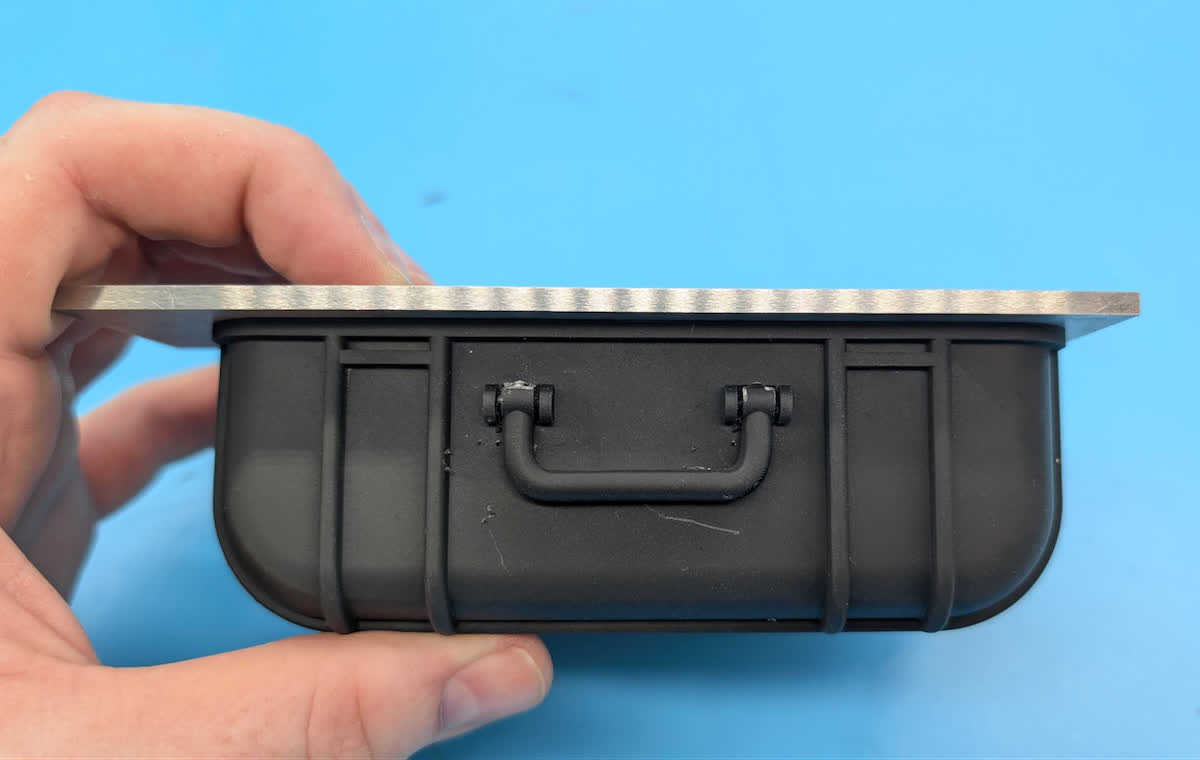
Vorderseite des Gehäuses, in der empfohlenen Ausrichtung gedruckt, ohne Verzug, zum Vergleich mit einer Parallellehre.
|
Beispiel 2: Form-2-Druckerbasis
Dieses Teil kann sich stark wölben, wenn es fast flach gedruckt wird oder nur in eine Richtung geneigt ist. Wenn es in einem Winkel zur X- und Y-Achse gedruckt wird, wird die Verformung drastisch reduziert.
Laden Sie die FORM-Datei herunter, um das Teil selbst zu testen.
| Ideale Ausrichtung | Gründe | Druckteil | Ebenheit |
|---|---|---|---|
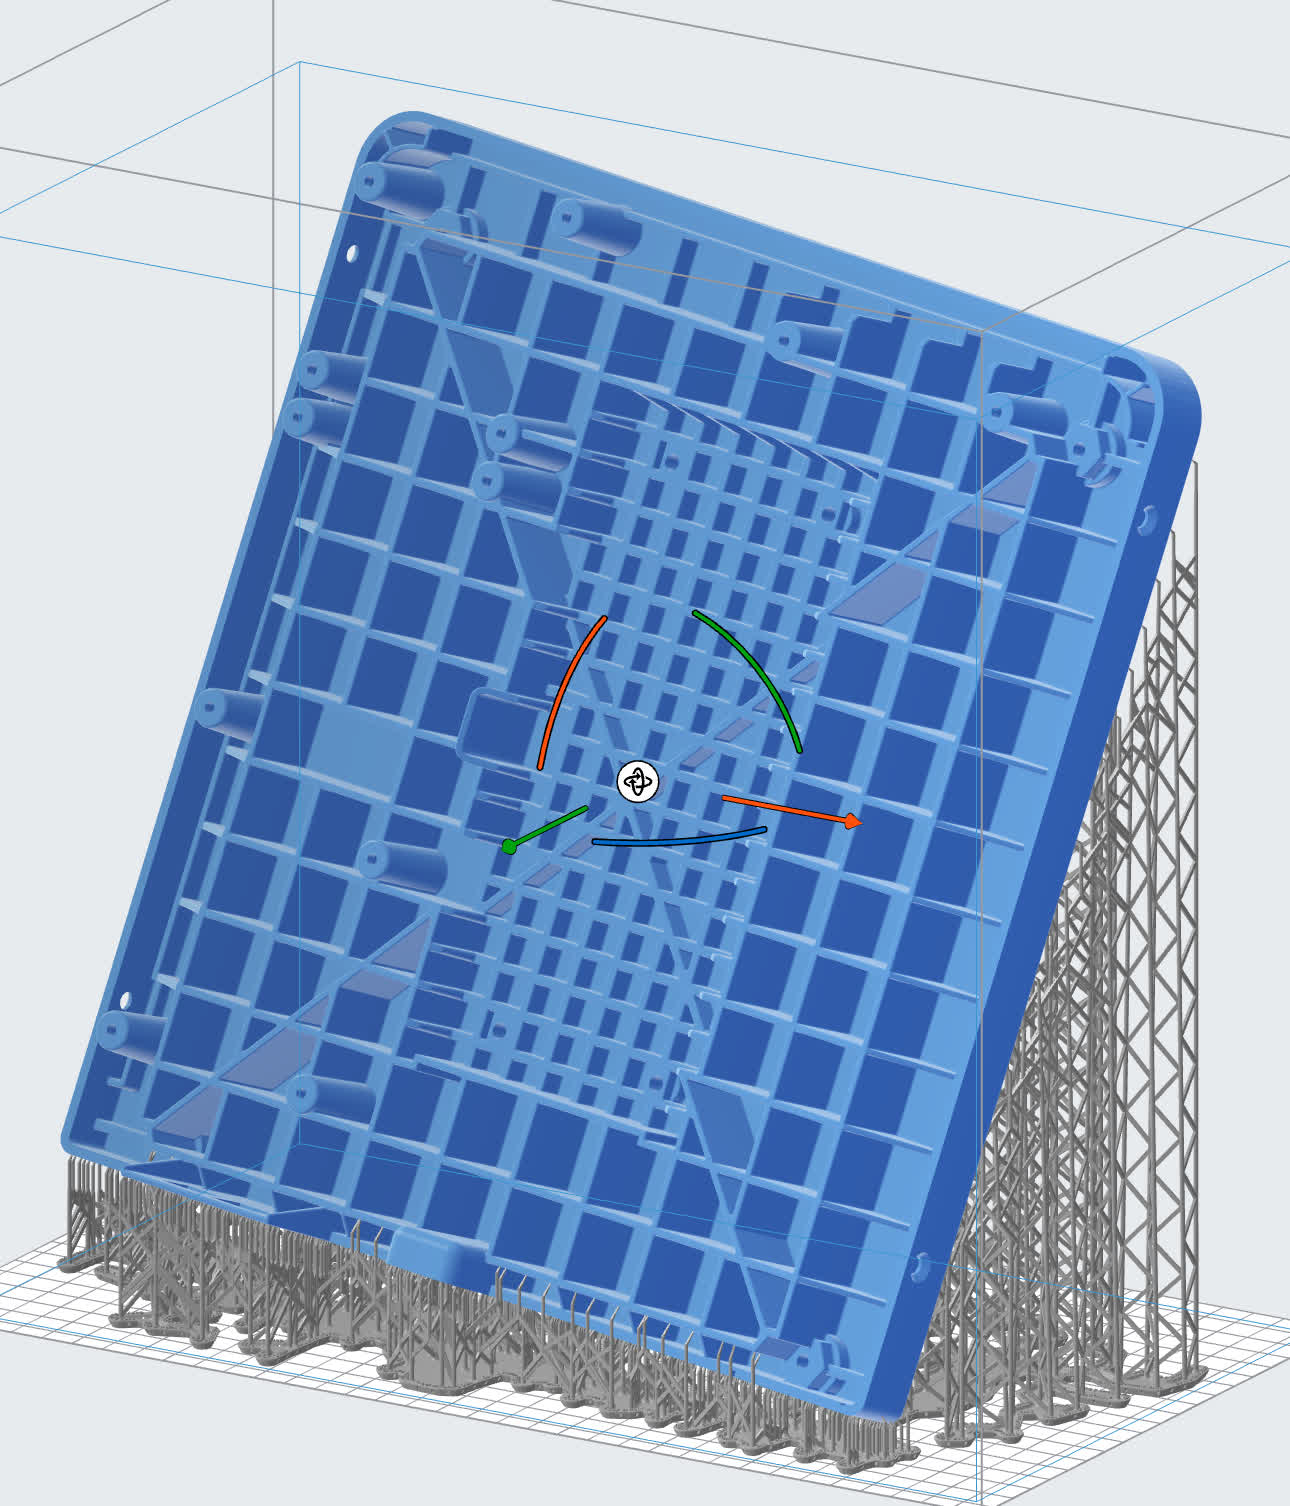 | Schrumpfung und innere Spannungen können dazu führen, dass sich das gesamte Teil nach oben wölbt und von der Konstruktionsplattform abhebt. Dies ist besonders an den unteren Oberflächen zu erkennen. Durch das Kippen des Teils in der X- und Y-Achse wird die Änderung der Querschnittsfläche beim Drucken der Rippen verringert. | 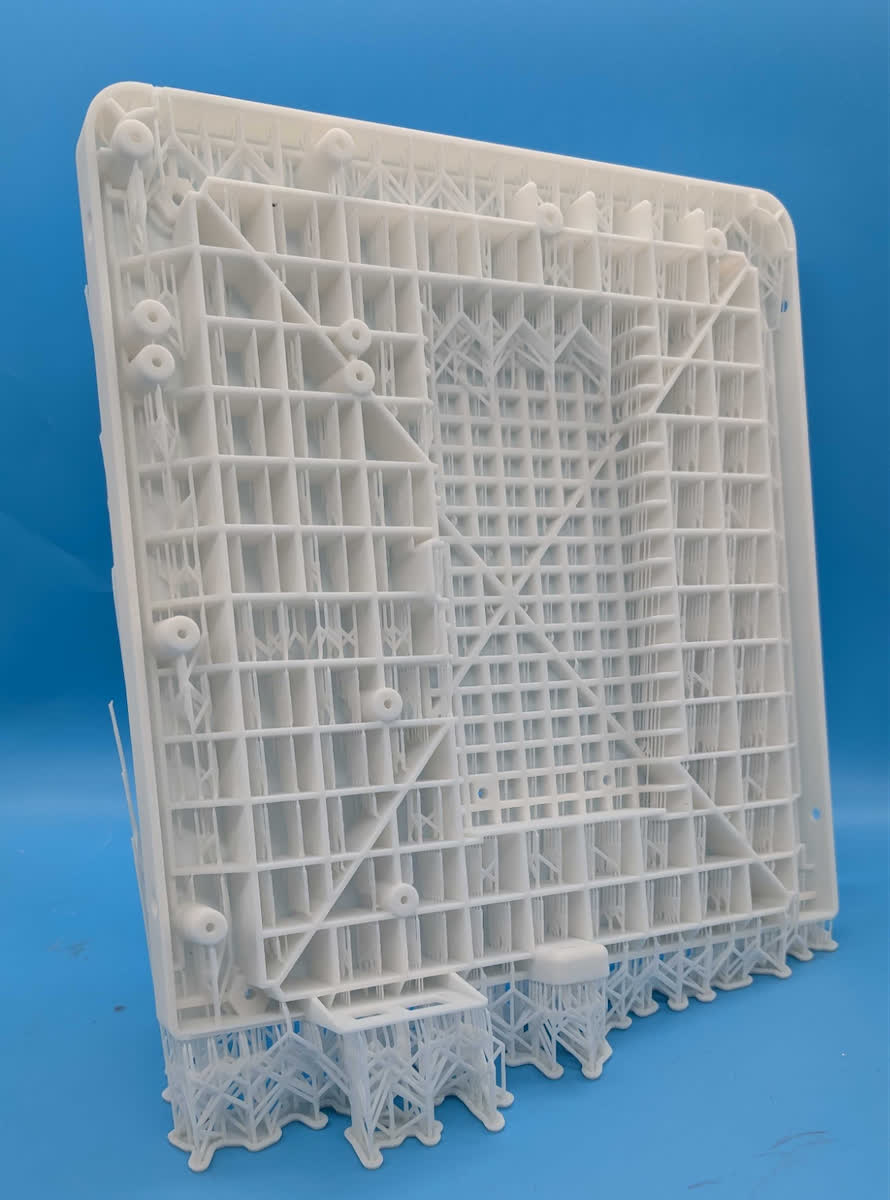 | 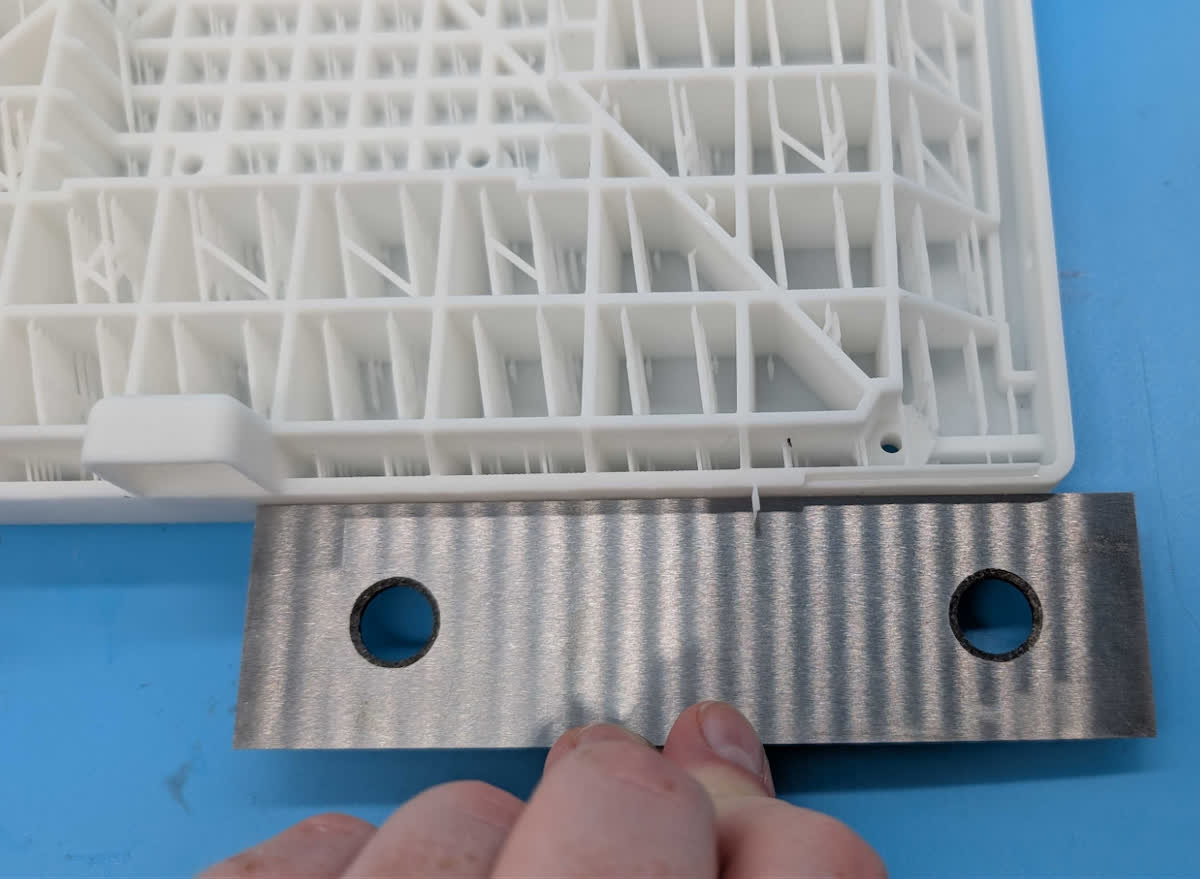
Kante des Teils, das in der empfohlenen Ausrichtung gedruckt wurde, zur Veranschaulichung mit einer Parallele zum Bearbeiten. Es gibt immer noch eine leichte Schrumpfung entlang der längsten Achse. Idealerweise wäre diese Kante um 45° geneigt, aber das würde nicht in das Druckvolumen des Druckers passen.
|
Beispiel 3: Harztankrahmen
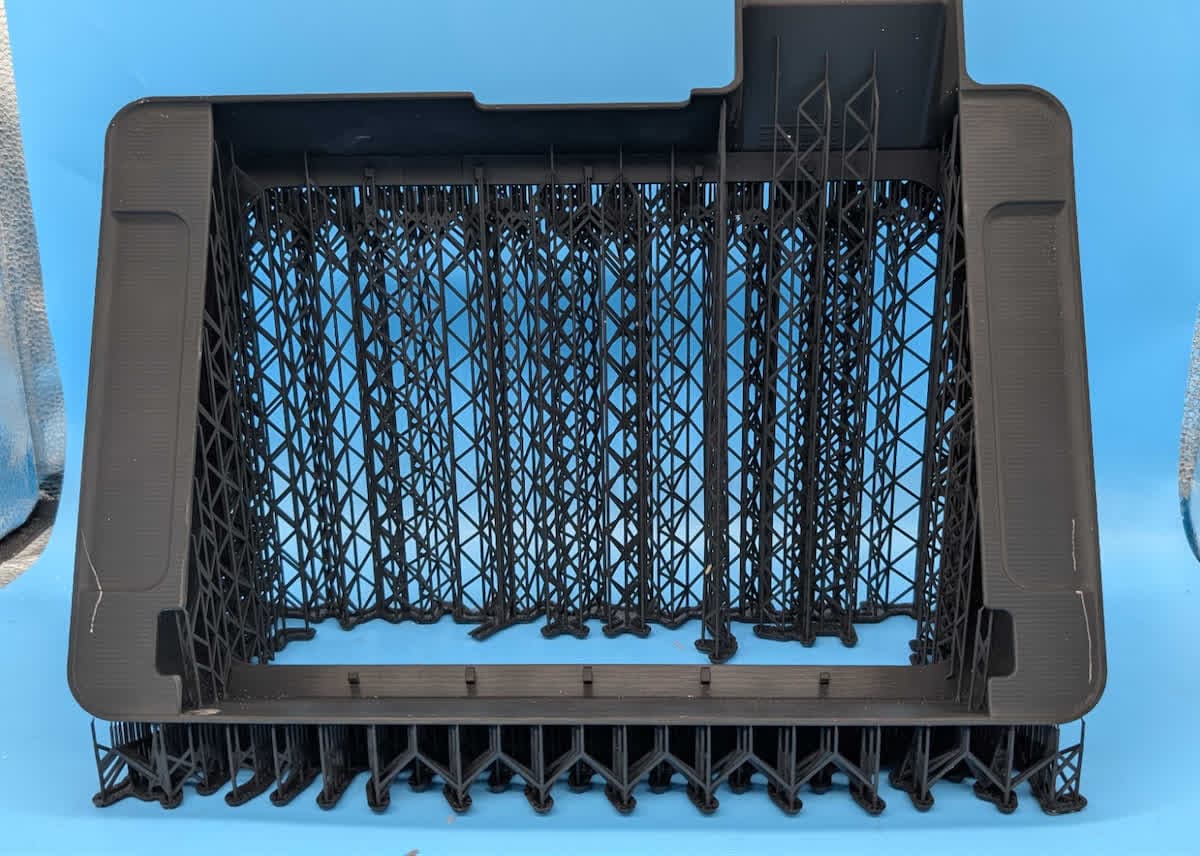
Dieses Teil füllt das Druckvolumen des Form 4L fast vollständig aus, was die möglichen Ausrichtungen einschränkt. Die Drehung um eine einzige Achse erzeugt einen starken H-Balken an der Oberseite des Teils, was zu gewölbten Ecken führt. Um dies zu vermeiden, sollten Sie die zweite Achse so weit wie möglich nutzen.
Laden Sie die FORM-Datei herunter, um das Teil selbst zu testen.
| Ideale Ausrichtung | Gründe | Druckteil | Flachheit |
|---|---|---|---|
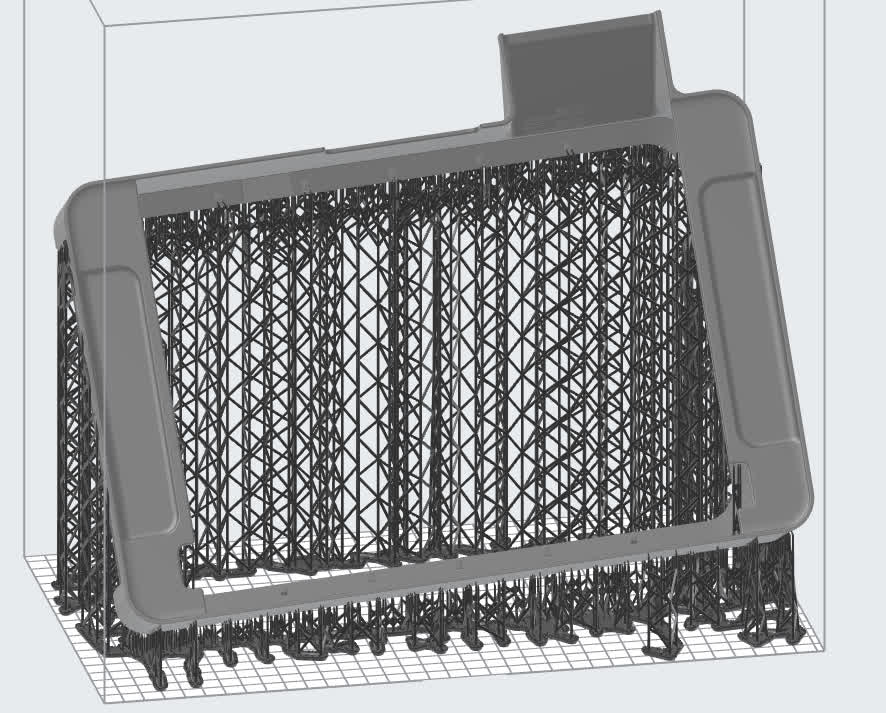 | Minimiert Änderungen des Querschnitts zwischen den Schichten und vermeidet größere Verschmelzungen. | 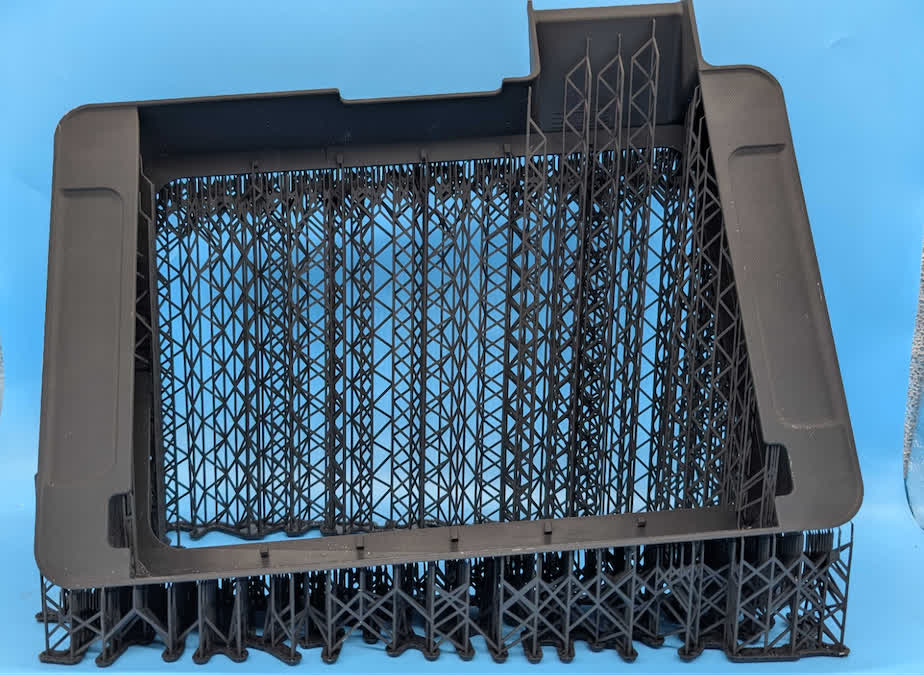 | 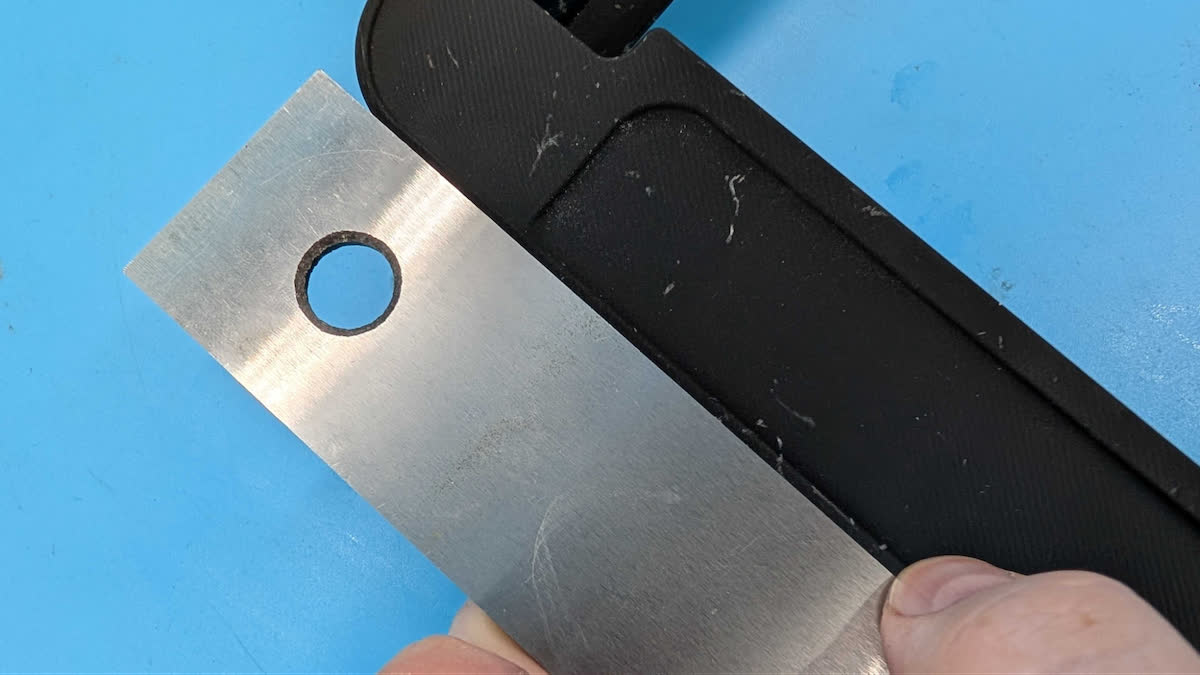
Kante des Teils, das in der empfohlenen Ausrichtung ohne Verzug gedruckt wurde, zur Veranschaulichung mit einer Bearbeitungsparallele.
|