LIVRE BLANC
Formlabs Logo

Utilisation de Nylon 12 Tough Powder

Utilisation de Nylon 12 Tough Powder

Avis :

Pour éviter d’endommager l’équipement, vérifiez le tableau de compatibilité dans Choisir la bonne poudre pour confirmer que vous utilisez une imprimante compatible avec ce matériau.

Nylon 12 Tough Powder nécessite un vieillissement et un réglage de la température du lit de l’imprimante avant la première utilisation. Lisez la section Préparation de l’impression avec Nylon 12 Tough Powder pour plus d’informations.

Nylon 12 Tough Powder offre une ductilité et une précision dimensionnelle élevées dans la chambre de fabrication, ce qui vous permet d’imprimer des pièces plus durables avec moins de déformation, sans sacrifier la résistance.

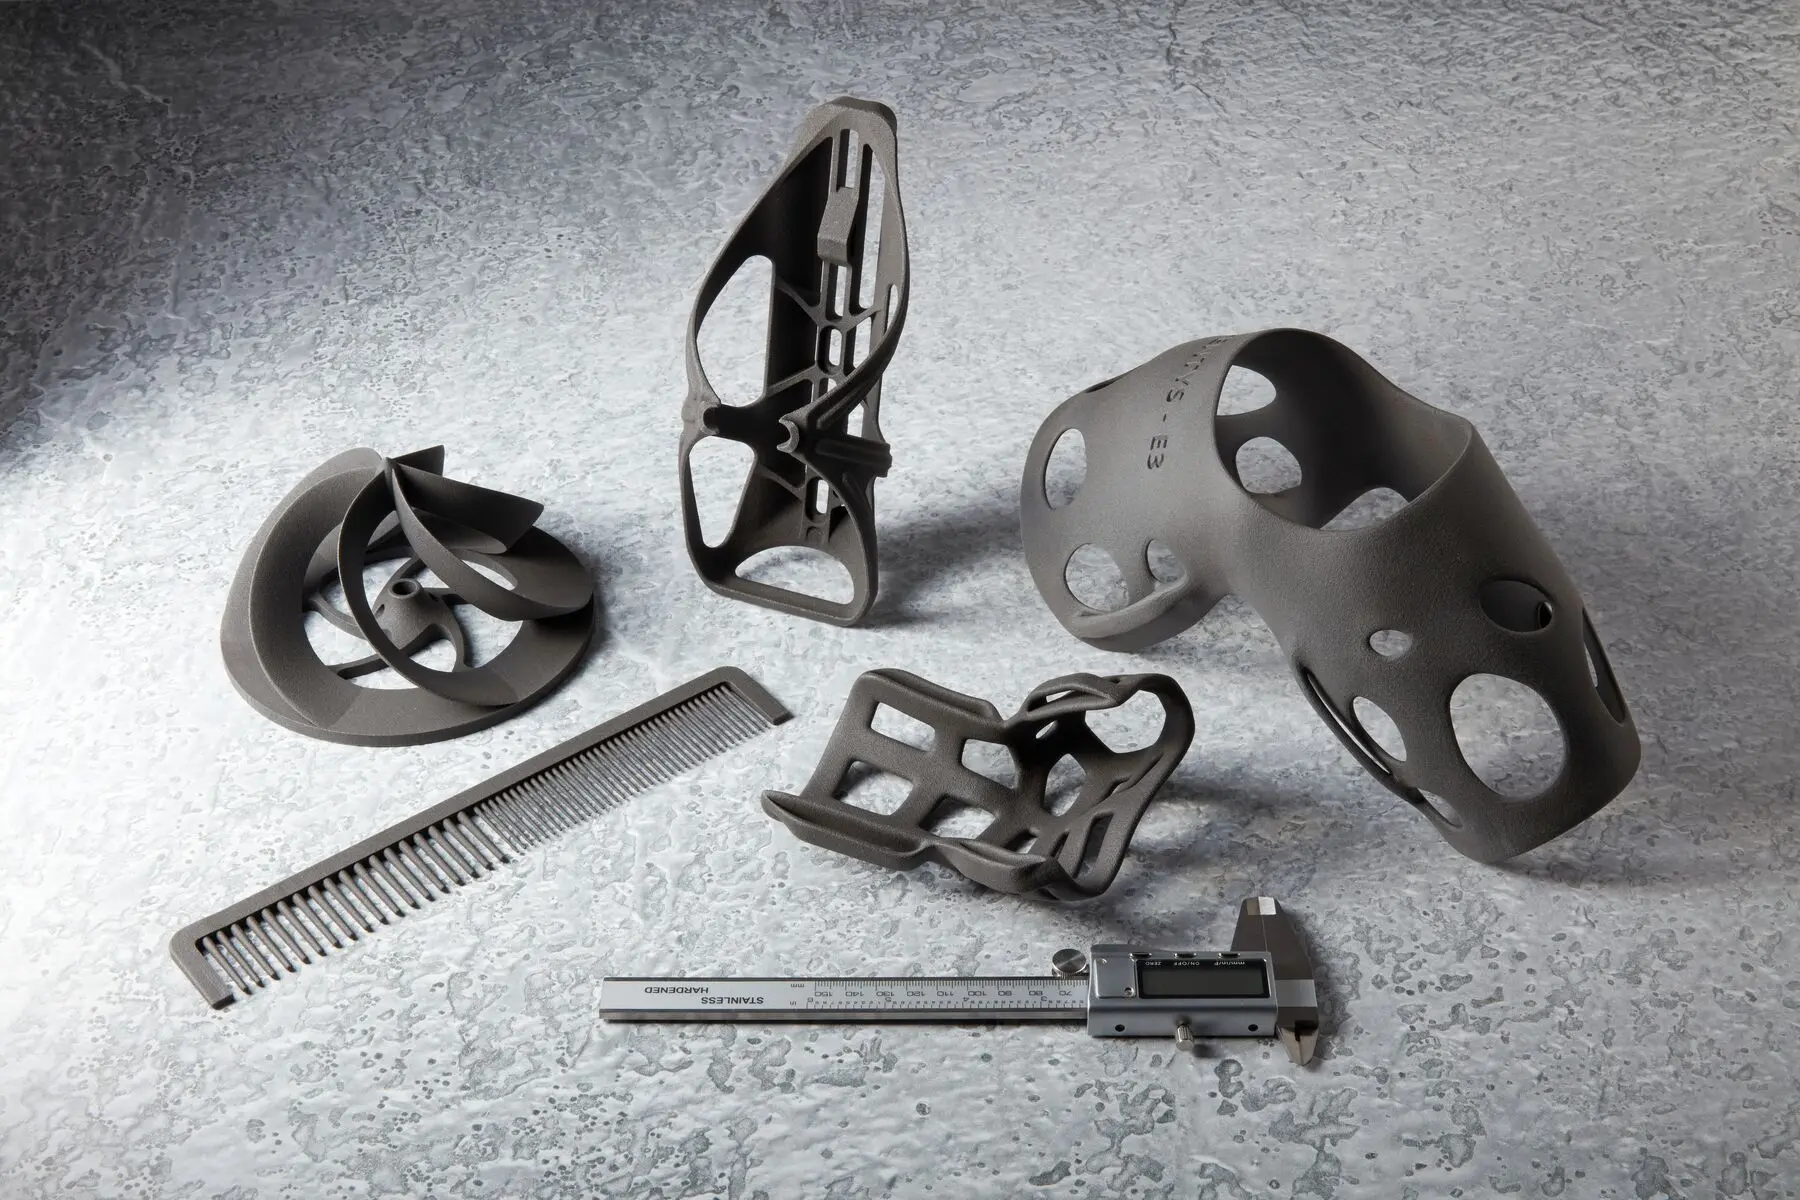
Pièces imprimées en Nylon 12 Tough Powder

Nylon 12 Tough Powder s’imprime de manière constante à un taux de renouvellement de 20 %, ce qui permet d’obtenir d’excellents résultats économiques à des densités de compactage faibles. Si vous emballez régulièrement des pièces denses et que vous manquez de poudre vieillie, augmentez votre taux de renouvellement à 30 %.

Recommandée pour :

  • Prototypes haute performance et résistants aux chocs
  • Pièces longues susceptibles de se déformer
    • Les longues pièces imprimées le long de l’axe Z présentent une déformation réduite en Nylon 12 Tough Powder par rapport à Nylon 12 standard.
  • Pièces nécessitant de la ductilité comme les mousquetons, les cliquets, les charnières
  • Prototypage, preuves de concept, produits minimum viables (MVP)
  • Impression de production et pièces finales
  • Pièces et constructions avec des densités d’emballage faibles

Comparaison avec d’autres matériaux

Les propriétés de ces matériaux sont comparées dans le tableau suivant :

  Nylon 12 Tough Nylon 12 Nylon 11
Résistance à la rupture par traction (MPa) 42 50 49
Module de traction (GPa) 1,45 1,85 1,6
Allongement à la rupture, X/Y (%) 25 11 40
Allongement à la rupture, Z (%) 15 6 -
Module de flexion (GPa) 1,1 1,6 1,4
Résistance aux chocs IZOD (J/m) 60 32 71
Température de fléchissement sous charge (TFC) à 1,8 MPa 46 87 46
Température de fléchissement sous charge (TFC) à 0,45 MPa 161 171 182
Taux de renouvellement minimum 20 % 30 % 30 %
L’azote nécessite Non Non Oui

Pour en savoir plus sur les propriétés de performance des matériaux Formlabs, consultez la bibliothèque des fiches techniques des propriétés des matériaux.

Nylon 12 Tough Powder offre une amélioration de la ductilité par rapport à Nylon 12 Powder, ainsi qu’un taux de renouvellement minimum plus faible. Nylon 11 Powder offre de meilleures propriétés mécaniques, mais nécessite de l’azote.

Préparation à l’impression avec Nylon 12 Tough Powder

Nylon 12 Tough Powder nécessite un vieillissement et un réglage de la température du lit avant la première utilisation.

Suivez les instructions de l’article d’assistance Vieillissement de Nylon 12 Tough Powder avant la première utilisation pour vieillir et tamiser la poudre, puis suivez les instructions de l’article d’assistance Réglage de la température du lit de votre imprimante Fuse 1+ 30W pour améliorer le rendement des pièces avec Nylon 12 Tough Powder.

Remarque :

Le processus de réglage de la température du lit doit être effectué sur chaque imprimante qui utilisera Nylon 12 Tough Powder. Différentes imprimantes du même modèle et dans la même pièce peuvent nécessiter des températures d’écart différentes.

Impression avec Nylon 12 Tough Powder

Avis :

Nylon 12 Tough Powder nécessite un vieillissement et un réglage de la température du lit avant la première utilisation.

Pour obtenir les meilleurs résultats, suivez les spécifications de conception de Formlabs pour l’impression SLS. Consultez l’article d’assistance Démarrage d’une impression (SLS) pour ouvrir le modèle dans PreForm, l’orienter et l’envoyer à l’imprimante.

Lors de l’utilisation du paramètre d’impression Legacy (v1.1), Nylon 12 Tough Powder produit un cake de poudre plus rigide que Nylon 12 Powder, qui peut être légèrement plus difficile à briser. Les impressions réalisées avec le paramètre d’impression Default (v2.0) sont plus froides et produisent un cake plus lâche qui se tamise plus facilement.

Lors de l’impression avec Nylon 12 Tough Powder, une petite quantité de matériau est vaporisée et se condense dans l’évacuation de l’imprimante. Ce phénomène est connu et attendu, mais n’a pas d’incidence sur les performances.

Sélection du taux de renouvellement pour Nylon 12 Tough Powder sur les paramètres V2.0

Le paramètre d’impression Legacy (v1.1) obligeait les utilisateurs à imprimer des constructions vieillissantes lorsqu’ils manquaient de poudre utilisée. Avec le nouveau paramètre par défaut (v2.0), les clients qui manquent régulièrement de poudre sont encouragés à augmenter le taux de renouvellement sur la Fuse Sift pour s’adapter à une densité de compactage élevée, ce qui permet de gagner du temps et de simplifier le fonctionnement. Le paramètre par défaut (v2.0) a été validé pour imprimer de manière cohérente à des taux de renouvellement compris entre 20 et 40 %, pour un fonctionnement plus flexible.

Entre deux impressions

L’accumulation de poudre et de particules condensées en suspension dans l’air peut provoquer des erreurs d’impression lors des tâches d’impression futures si elles ne sont pas correctement nettoyées après chaque impression. Nettoyez les zones suivantes entre les impressions :

Nettoyez le haut de l’enceinte d’impression

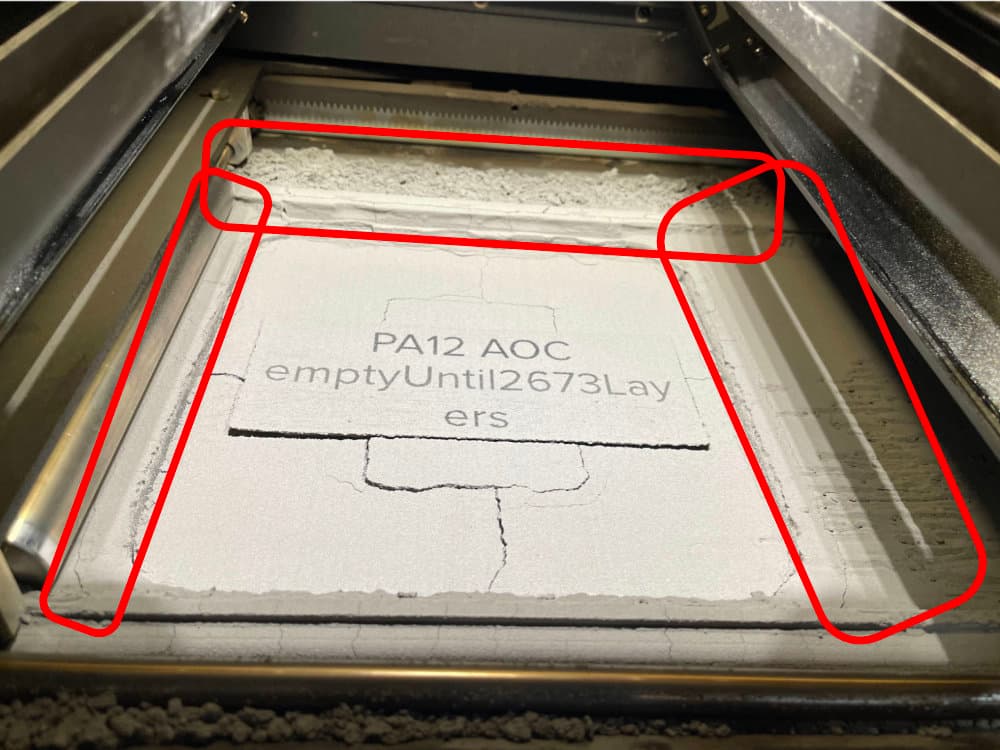
La poudre peut s’accumuler en haut de l’enceinte d’impression, en particulier sur les pistes, les zones entre les bacs à poudre et le haut de la chambre de fabrication. Cet excédent de poudre peut fritter et être entraîné dans la chambre de fabrication lors des impressions suivantes. Passez l’aspirateur sur cette zone pour éviter les problèmes d’impression.

La zone autour du sommet de la chambre de fabrication

Aspiration des godets

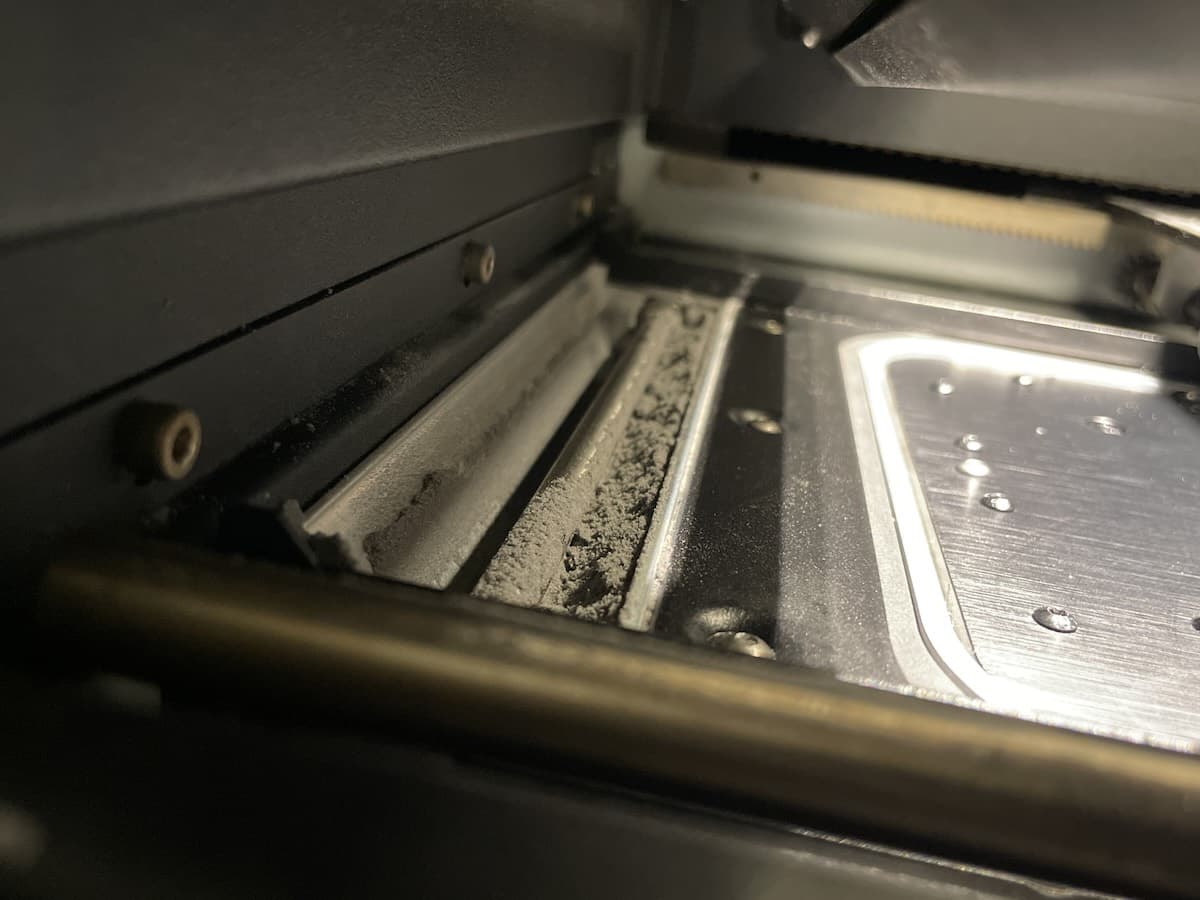
Entre les impressions, nettoyez les deux bacs et la zone autour du chemin du réenducteur à l’aide d’un aspirateur conforme avec des composants dissipateurs d’électricité statique. Utilisez l'aspirateur, équipé d'une petite brosse ou du tuyau flexible, pour nettoyer toute la poudre des godets. Si nécessaire, utilisez de l’air comprimé ou un dépoussiéreur à gaz pour enlever la poudre des zones difficiles à atteindre. Vérifiez tout particulièrement que la poudre ne s’accumule pas le long des parois intérieures et des coins des godets.

Accumulation de TPU 90A Powder dans le bac d’une imprimante Fuse 1+ 30W
Aspiration du godet à poudre de gauche
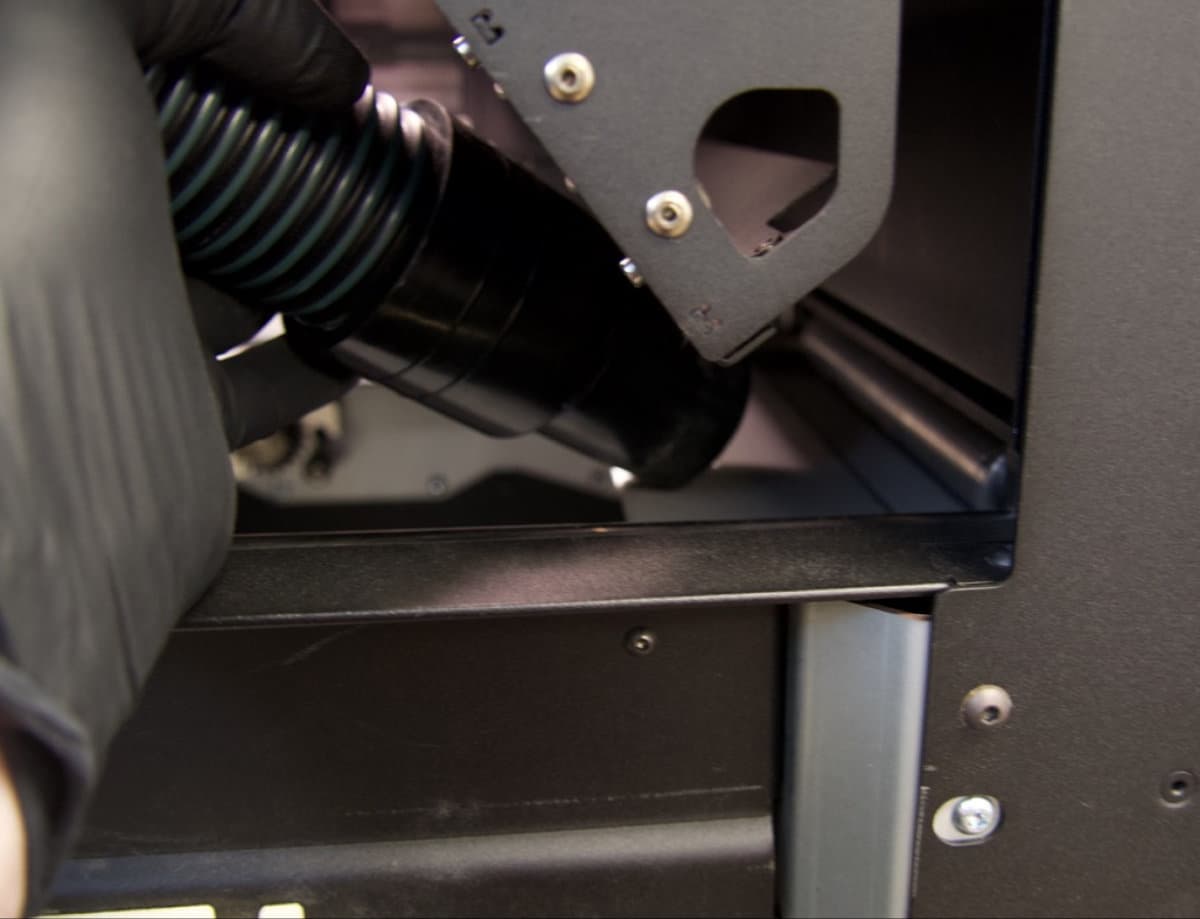
Aspirer le godet à poudre de droite

Fermez la porte de l’enceinte d'impression et déplacez les moteurs des lames pour déloger la poudre et nettoyer.

Pour déplacer les moteurs des lames :

  1. Fermez la porte de l’enceinte d’impression.
  2. Sur l’écran tactile, appuyez sur l’icône de la clé. Le menu Maintenance s’affiche.
  3. Appuyez sur Motor Moves (Déplacements du moteur). L’écran Motor Moves (Déplacements du moteur) s’affiche, ce qui vous permet d’activer manuellement les divers moteurs dans l’enceinte d’impression.

Attention :

Sauf indication contraire, ne sélectionnez aucune des options du menu Motor Moves (Déplacement des moteurs) tant que la porte de l’enceinte d’impression est ouverte ou que des objets se trouvent sur la trajectoire des mécanismes de manipulation de la poudre situés sur le dessus de l’enceinte d’impression. Les pièces mobiles présentent un danger d’écrasement ou d’emmêlement. Si nécessaire, appuyez sur le bouton Stop (Arrêt d’urgence) sur l’écran tactile pour arrêter un déplacement du moteur.

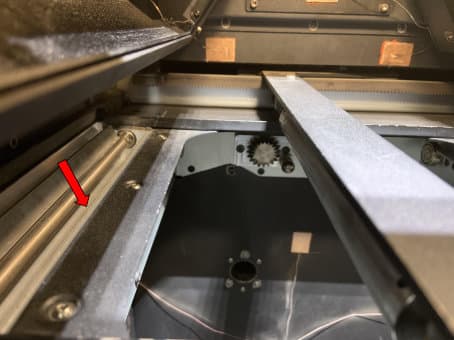
  1. Appuyez sur les flèches CW (Sens des aiguilles d’une montre), CCW (Sens contraire des aiguilles d’une montre) et Home (Accueil) sous les en-têtes Flipper (Left) [Lame (Gauche)] et Flipper (Right) [Lame (Droite)] pour faire tourner les lames gauche et droite dans le sens horaire ou anti-horaire, ou pour les ramener à leur position d’origine. Déplacez plusieurs fois les lames et aspirez les godets à poudre jusqu'à ce qu'ils soient propres. Vérifiez tout particulièrement l’absence de poudre sur le bord interne des deux godets et sur tous les composants adjacents.
Godet à poudre gauche avec une flèche indiquant le bord interne

Nettoyage du réenducteur

Déplacez et inspectez le réenducteur. S’il apparaît recouvert de poudre semi-frittée, nettoyez-le avant de procéder à une nouvelle impression.

Pour nettoyer le réenducteur :

  1. Sur l’écran tactile, appuyez sur l’icône de la clé. L’écran Maintenance apparaît.
  2. Appuyez sur Motor Moves (Déplacements du moteur). L’écran Motor Moves (Déplacements du moteur) s’affiche.
  3. Appuyez sur le bouton < (gauche) ou > (droite) sous Recoater (Réenducteur) jusqu’à ce que vous puissiez voir l’assemblage du réenducteur.
  4. Si le réenducteur est recouvert de poudre semi-frittée, nettoyez-le avec une PEC*PAD ou un autre chiffon en microfibres non pelucheux imbibé d’éthanol.
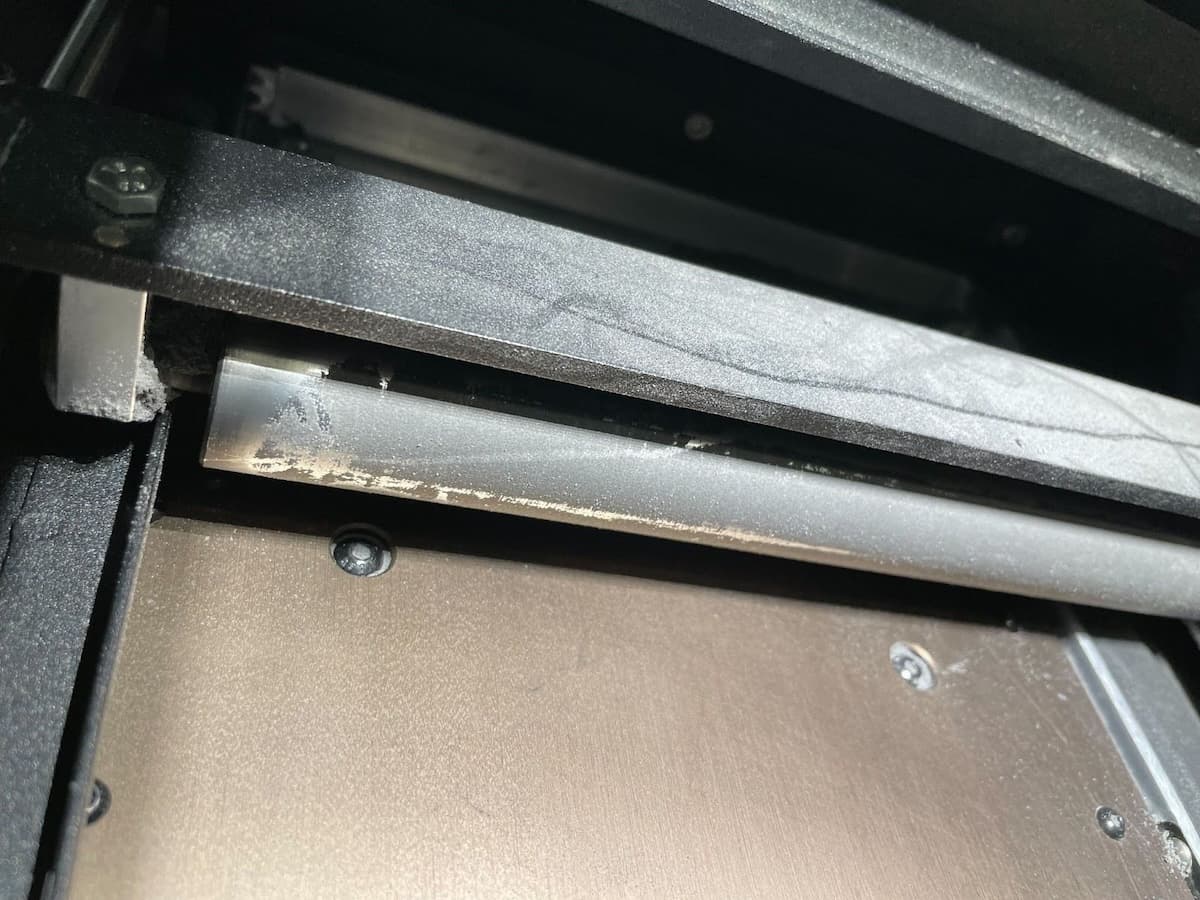
Accumulation de TPU 90A Powder sur le réenducteur

Nettoyage du filtre de sortie d’air

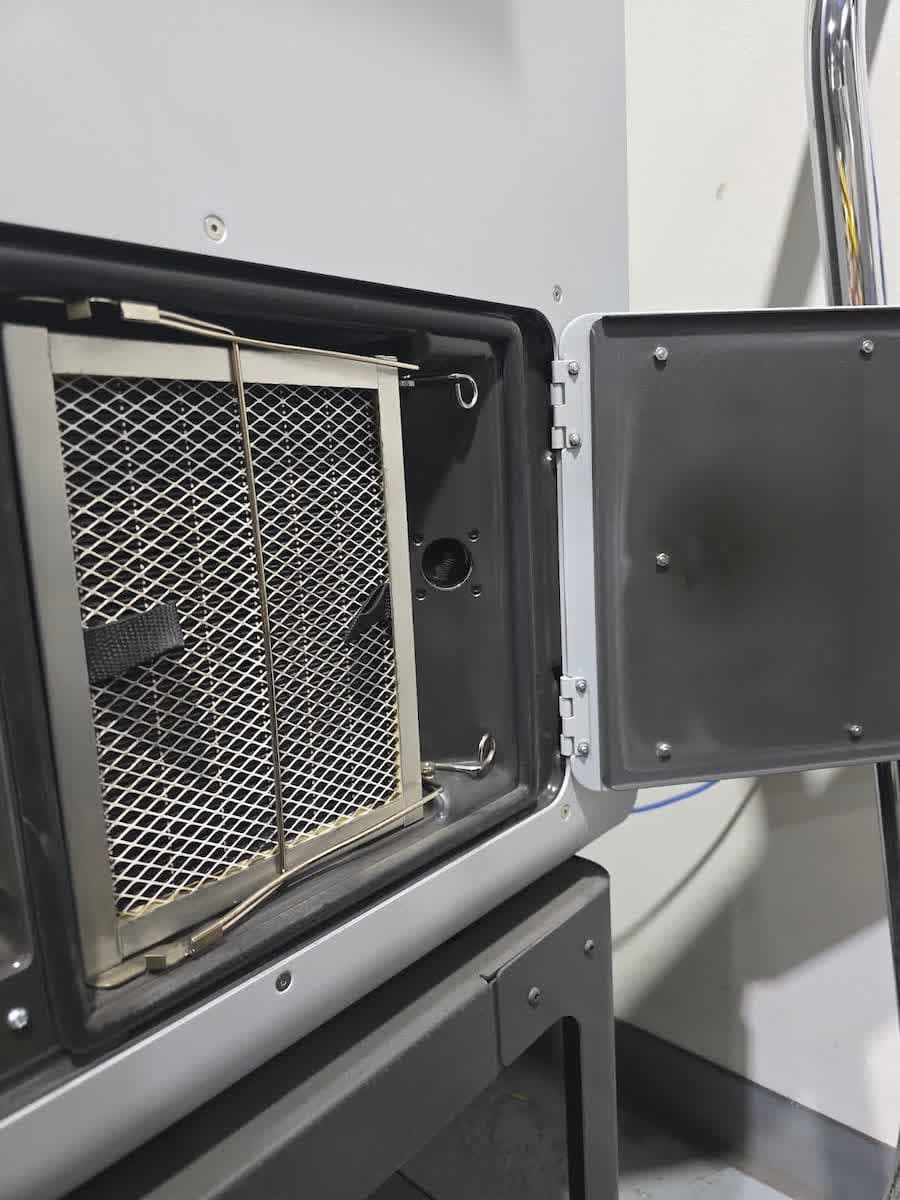
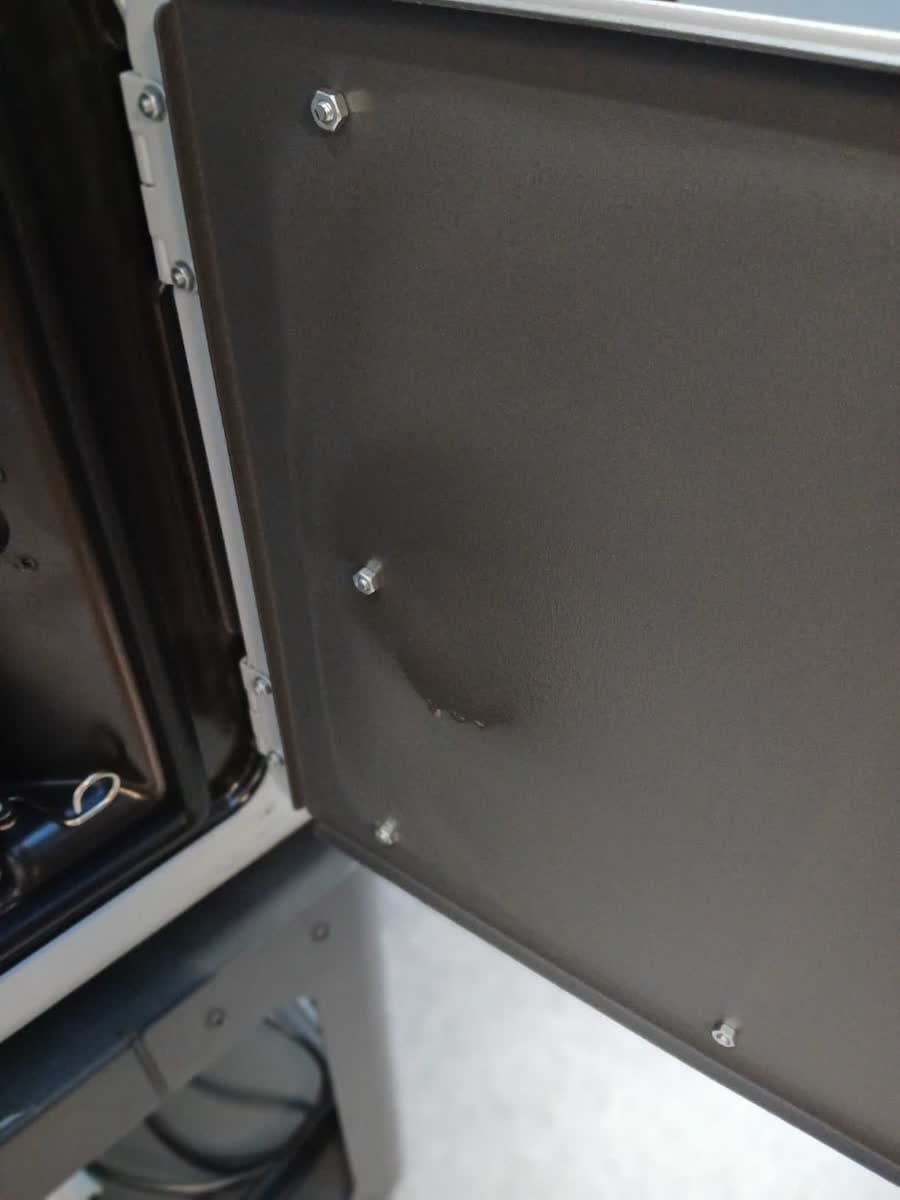
Nylon 12 Tough Powder produit un sous-produit huileux en plus du laurolactame qui se dépose dans le compartiment du filtre de sortie d’air. Ce résidu est normal et peut être nettoyé sur la face du filtre et à l’intérieur de la porte à l’aide d’un essuie-tout ou d’un chiffon imbibé d’éthanol.

Filtre de sortie d’air dans une imprimante de génération Fuse 1
Porte du compartiment de sortie d’air sur une imprimante de génération Fuse 1

Nettoyage de la maille de tamis de la Fuse Sift

Nylon 12 Tough Powder peut obstruer le tamis de la Fuse Sift, réduisant ainsi la vitesse de tamisage. Formlabs recommande de nettoyer légèrement le tamis après chaque trois impressions :

  1. Retirez la grille de surface pour accéder au maillage du tamis en dessous.
  2. Brossez délicatement la grille avec les brosses fournies avec la Fuse Sift.
  3. Aspirez le dessus du tamis et la zone qui l’entoure.
  4. Remettez la grille de surface sur le tamis.

Si vous constatez une réduction significative de la vitesse de tamisage, suivez l’intégralité de la procédure de nettoyage décrite dans Nettoyage de la grille de trémie de la Fuse Sift.

Changement de matériau

Les imprimantes de la génération Fuse 1, la Fuse Sift et les accessoires connexes sont conçus pour être utilisés avec un seul type de poudre à la fois. Veillez à bien nettoyer chaque dispositif, en suivant les instructions de Formlabs, avant de changer de type de poudre. Si vous mélangez les poudres, vous risquez de ne pas réussir à imprimer ou d’endommager définitivement l’appareil.

L’utilisation d’une chambre de fabrication dédiée à Nylon 12 Tough Powder est fortement recommandée. Si vous utilisez une chambre de fabrication qui a déjà imprimé avec une poudre différente, l’assemblage du lit d’impression doit être remplacé afin d’éviter les erreurs dues à des lits d’impression coincés. Veuillez contacter l’assistance Formlabs ou votre fournisseur de services certifié pour obtenir des conseils sur le remplacement de ce composant. Le remplacement du lit d’impression est particulièrement important lorsque le matériau précédemment imprimé a une température d’impression inférieure à celle du nouveau matériau, par exemple lors du passage du Polypropylene Powder à Nylon 12 Powder.

Si vous prévoyez d’imprimer régulièrement dans plusieurs matériaux différents, Formlabs recommande de dédier une imprimante, une chambre de fabrication et une Fuse Sift distinctes à chaque type de matériau pour faciliter le flux de travail.

Consultez les articles d’assistance suivants pour plus d’informations :