
Diagnosi di un errore di stampa (SLS)
Diagnosi di un errore di stampa (SLS)
Durante una stampa SLS di successo, il laser sinterizza la polvere per creare le parti, uno strato alla volta. Dopo che le parti si sono raffreddate, separa le parti stampate dalla polvere non sinterizzata. Esegui la post-elaborazione delle parti stampate e raccogli la polvere non sinterizzata per riutilizzarla o smaltirla.
Normalmente, le parti realizzate tramite stampa 3D SLS hanno una superficie leggermente granulosa. Se la temperatura all'interno della camera di stampa è troppo alta o troppo bassa, la differenza di temperatura potrebbe causare difetti sulla superficie delle parti. Anche eventuali ostruzioni nel percorso del laser possono causare problemi di stampa.
Buone pratiche
Generazione Fuse 1
Per ridurre la probabilità di errori di stampa, segui le istruzioni di Formlabs ed esegui la manutenzione programmata della stampante di generazione Fuse 1:
- Utilizza il tasso di rigenerazione consigliato per il materiale
- Regola la temperatura del letto di stampa per una qualità ottimale delle parti
- Pulisci la cassetta ottica
- Pulizia del sensore IR e dell'alloggiamento del sensore IR
- Pulisci l’alloggiamento di stampa
- Attendi che la temperatura interna scenda a 30 °C prima di rimuovere o maneggiare la camera di stampa
Fuse X1
Per ridurre la probabilità di errori di stampa, segui le istruzioni di Formlabs e la manutenzione programmata della stampante Fuse X1:
- Utilizza il tasso di rigenerazione consigliato per il materiale
- Regola la temperatura del letto di stampa per una qualità ottimale delle parti
- Pulisci il foglio di stampa e le scanalature tra una stampa e l'altra
- Pulisci il rullo di ridistribuzione della polvere tra una stampa e l'altra
- Pulizia della finestra inferiore del laser
- Pulisci il sensore IR e l'alloggiamento del sensore IR
- Attendi che la temperatura interna scenda a 30 °C prima di rimuovere o maneggiare l'unità di stampa
Questi passaggi di pulizia e calibrazione sono fondamentali per ottenere stampe uniformi e di successo.
- Tasso di rigenerazione: ogni polvere SLS di Formlabs ha un tasso di rigenerazione consigliato. Il tasso di rigenerazione definisce la quantità di polvere che può essere riutilizzata. Un tasso di rigenerazione inferiore, che utilizza meno polvere nuova, è considerato più conveniente, ma può portare a un aumento del tasso di difetti di stampa. Il tasso di rigenerazione pubblicizzato da Formlabs è stato deciso da Formlabs come il miglior equilibrio tra costo, prestazioni e aspetto.
- Temperatura del letto di stampa: Formlabs consiglia di regolare la temperatura del letto di stampa prima di stampare per la prima volta con una polvere a base di nylon. Formlabs offre una stampa di regolazione per ogni tipo di polvere. Una temperatura del letto di stampa errata può causare difetti di stampa, come una finitura superficiale scadente, o errori di stampa completi dovuti a fusione.
- Finestre ottiche: il laser e la fotocamera delle stampanti della serie Fuse si trovano dietro le finestre ottiche protettive. Se la finestra del laser è contaminata da polvere o laurolattame, la polvere potrebbe non sinterizzarsi completamente nei punti in cui il laser è bloccato. Se la finestra della fotocamera è contaminata, la stampante potrebbe segnalare erroneamente la contaminazione come un problema di stampa.
- Sensore IR: il processo di stampa delle stampanti della serie Fuse richiede che il materiale venga sinterizzato a una temperatura precisa, misurata dal sensore IR della stampante. Se il sensore IR è parzialmente ostruito o contaminato da polvere o laurolattame, potrebbe misurare una temperatura del letto di stampa inferiore a quella reale. Questo può causare il surriscaldamento della polvere da parte della stampante, con conseguente fusione.
- Alloggiamento di stampa, piano di stampa e scanalature: il rullo di ridistribuzione della polvere e le scanalature sono parti fondamentali del sistema di distribuzione della polvere nelle stampanti della serie Fuse. Mantienili puliti per evitare la contaminazione della polvere, che la polvere parzialmente sinterizzata venga trascinata nelle stampe successive e i relativi errori di stampa.
- Temperatura della tavoletta di polvere: la camera di stampa (generazione Fuse 1) o l'unità di stampa (Fuse X1) può essere rimossa dalla stampante a 100 °C, ma disimballare la stampa a temperature più elevate aumenta il rischio di deformazione. Per ottenere risultati ottimali, attendi che la tavoletta di polvere si sia raffreddata a una temperatura inferiore a 30 °C prima di procedere al disimballaggio delle parti.
Panoramica dei difetti di stampa
Se riscontri problemi di stampa con una stampante SLS di Formlabs, consulta l'elenco seguente e visita l'articolo di assistenza corrispondente per risolverli.
Avvallamenti e puntinatureSintomi:
Passaggi per la risoluzione dei problemi |
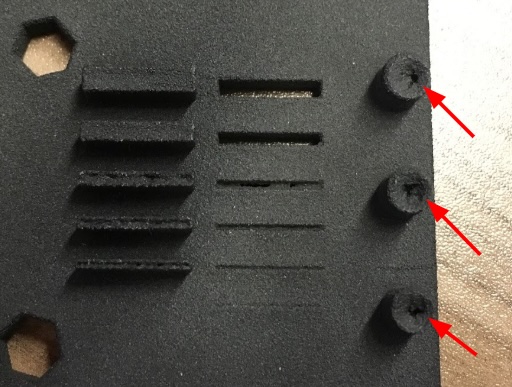 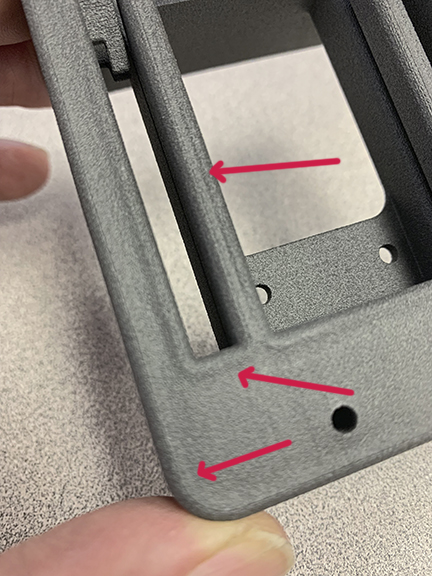 |
Spostamento degli stratiSintomi:
Passaggi per la risoluzione dei problemi | 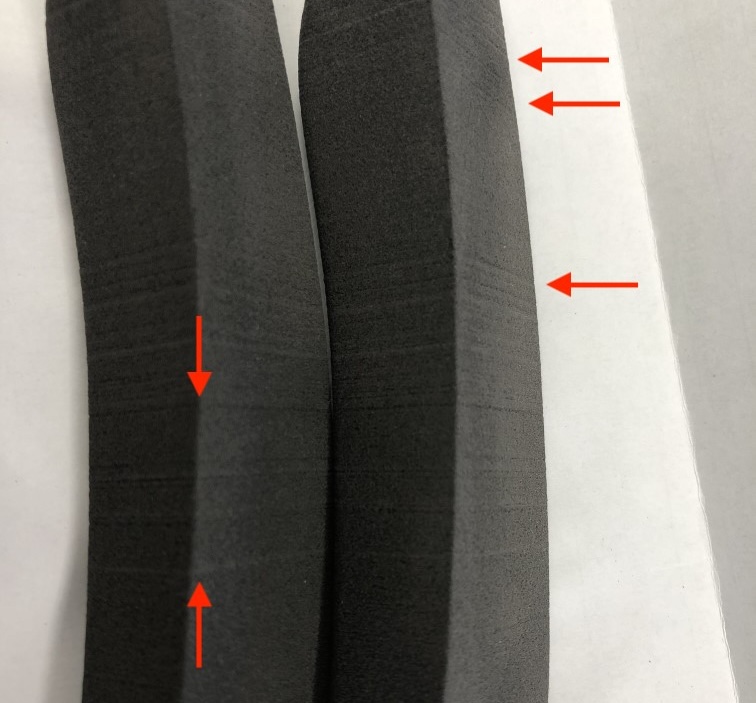 |
Bande orizzontaliSintomi:
Passaggi per la risoluzione dei problemi | 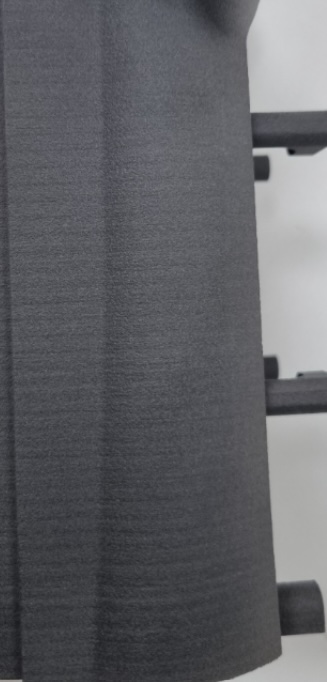 |
Finitura superficiale insoddisfacente o ruvidità a buccia d'arancia sulle superfici verticaliSintomi:
Passaggi per la risoluzione dei problemi Finitura superficiale insoddisfacente sulle superfici verticali (SLS) |
 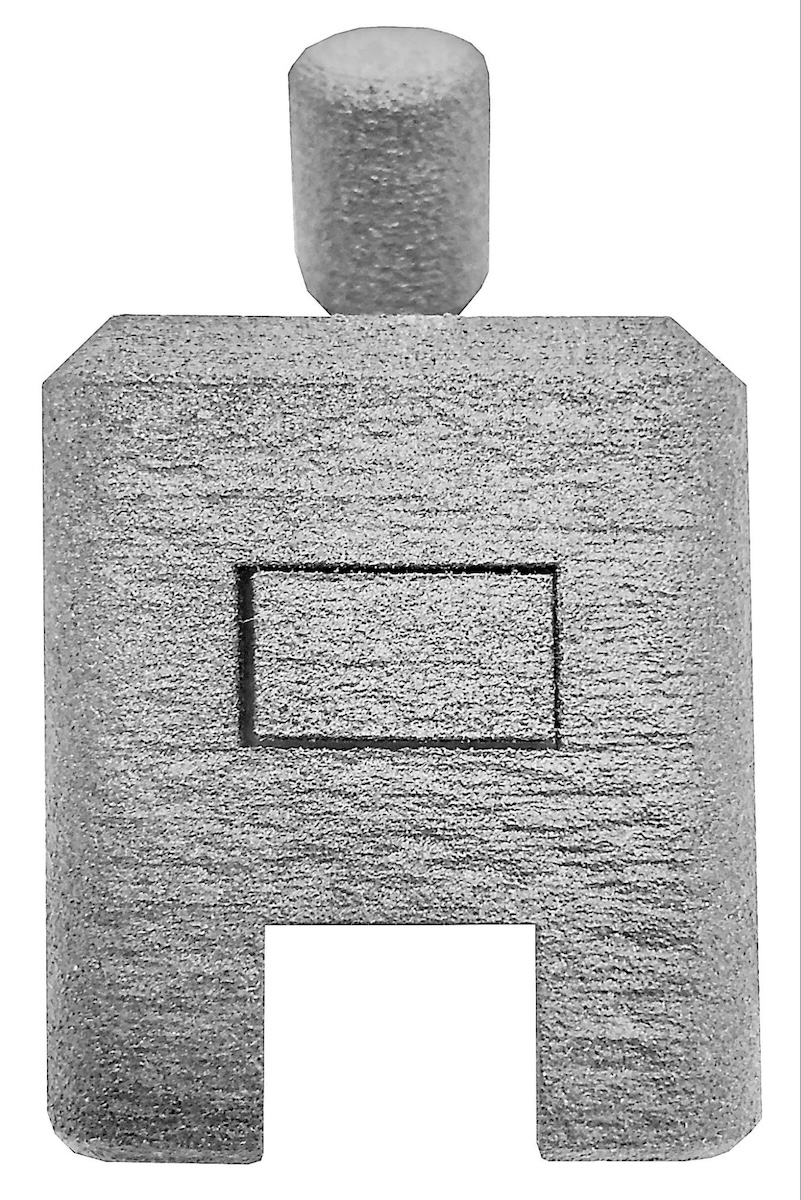 |
DeformazioneSintomi:
Passaggi per la risoluzione dei problemi | 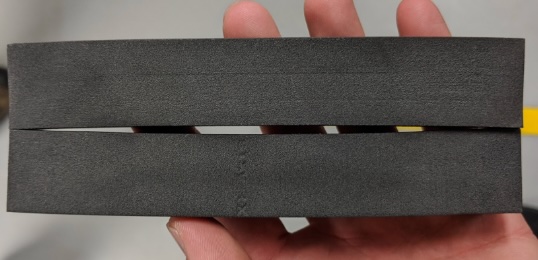 |
Parti fragiliSintomi:
Passaggi per la risoluzione dei problemi |  |
Protuberanze lungo l'asse ZSintomi:
Passaggi per la risoluzione dei problemi | 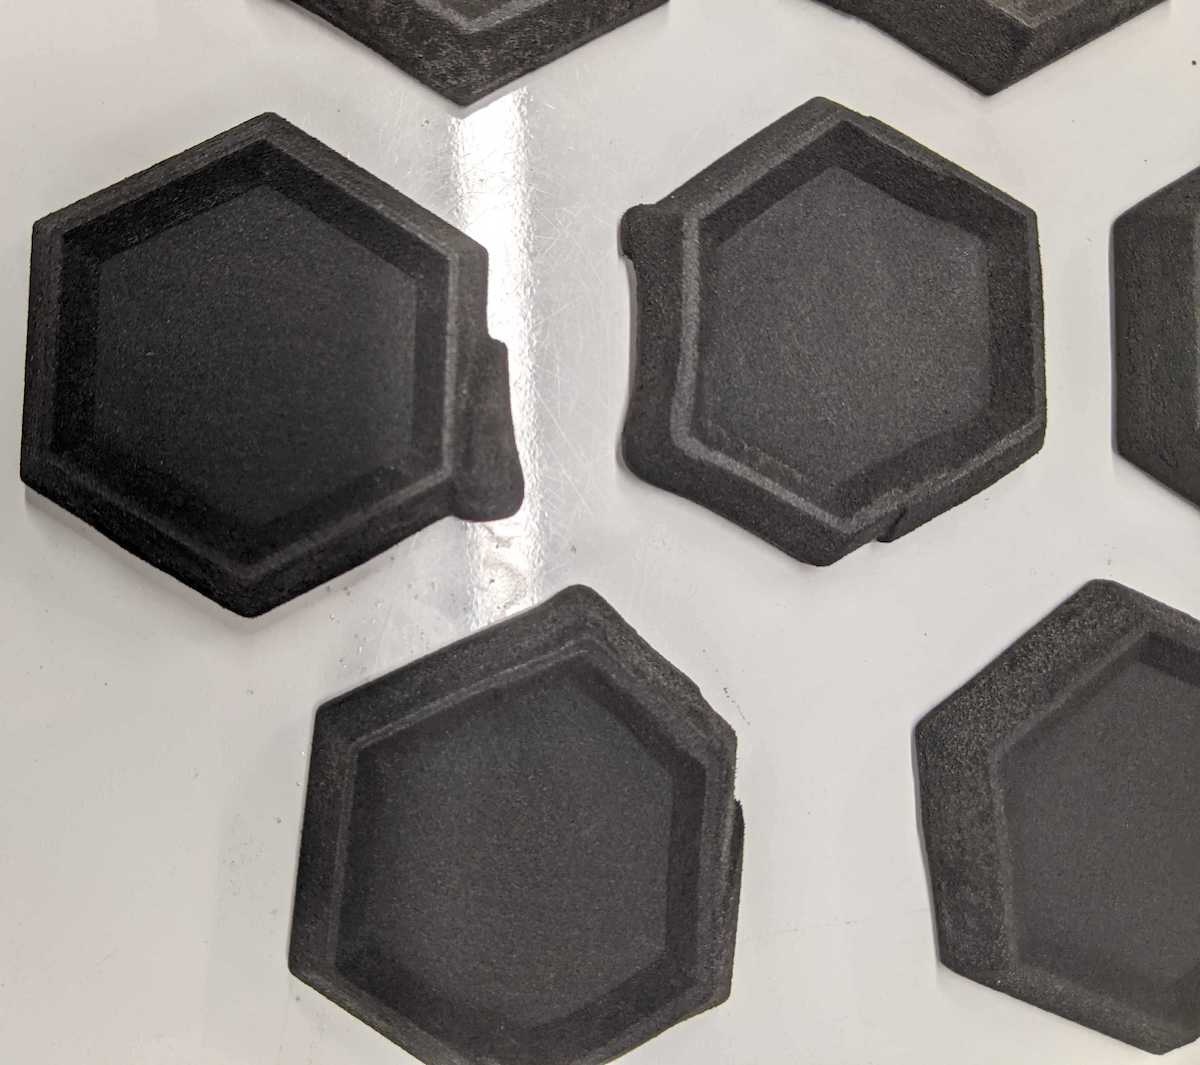 |
Dettagli sfocati o mancantiSintomi:
Passaggi per la risoluzione dei problemi | 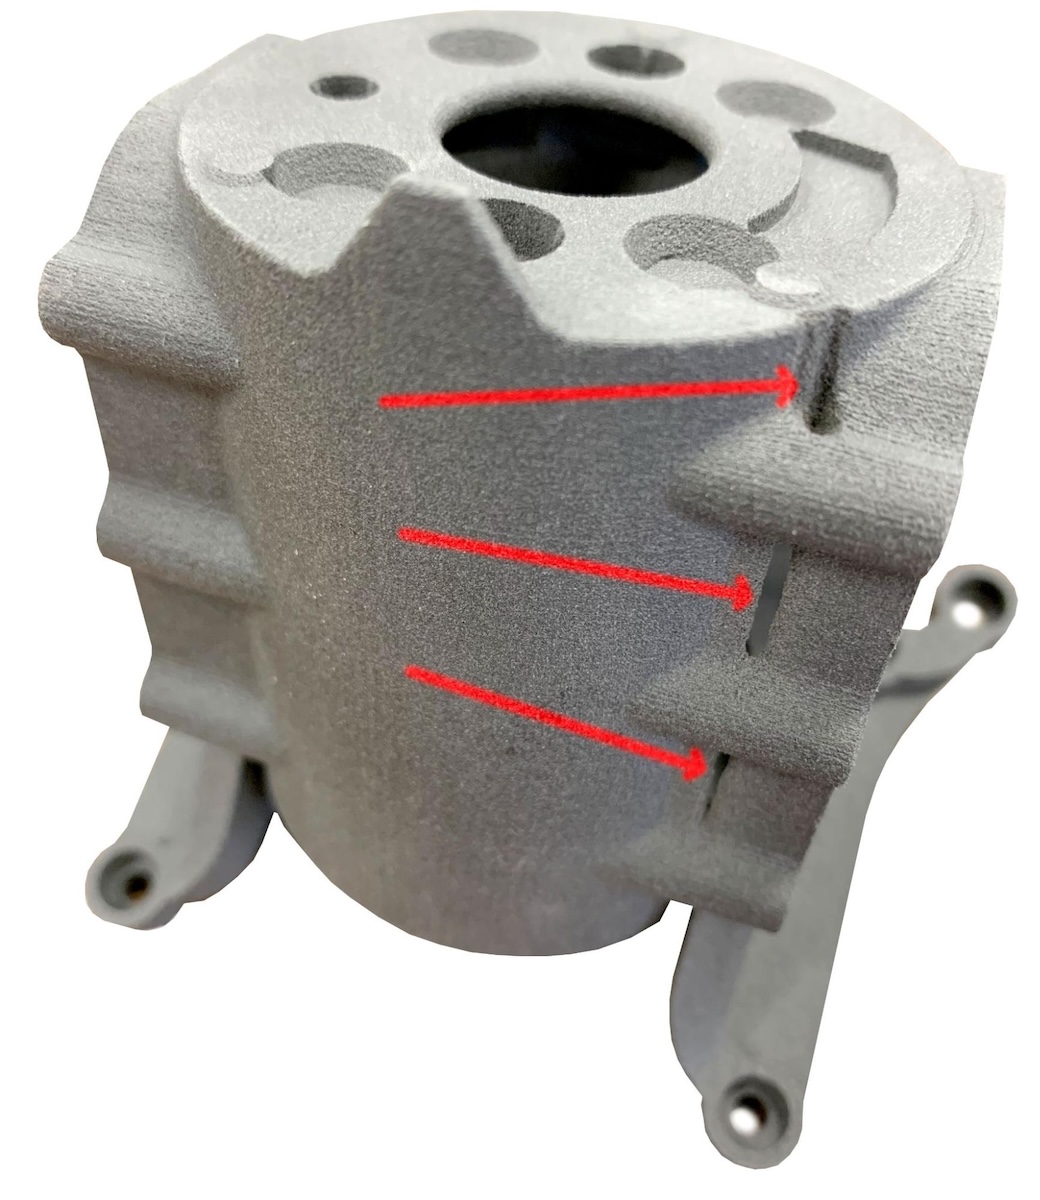 |
DelaminazioneSintomi:
Passaggi per la risoluzione dei problemi |
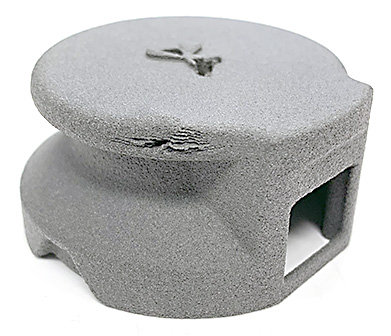 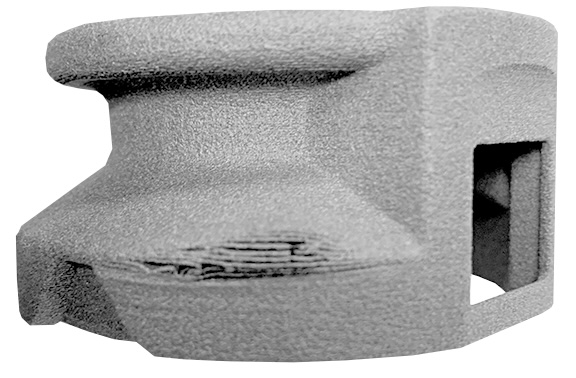 |
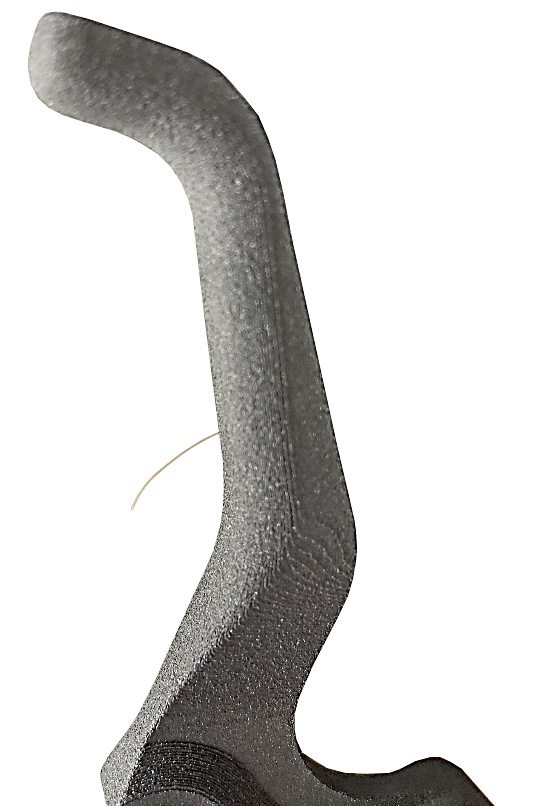
Contaminazione della polvereSintomi:
Passaggi per la risoluzione dei problemi |
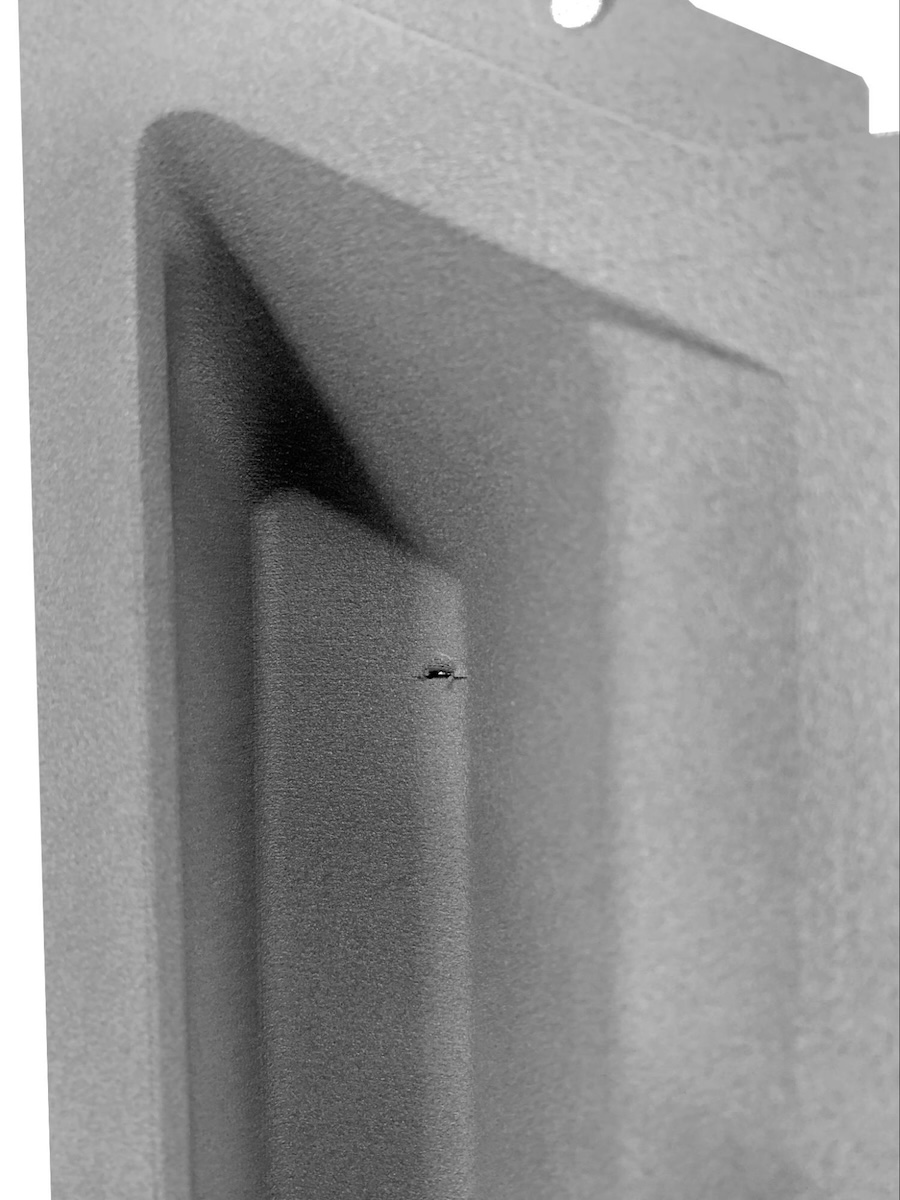  |
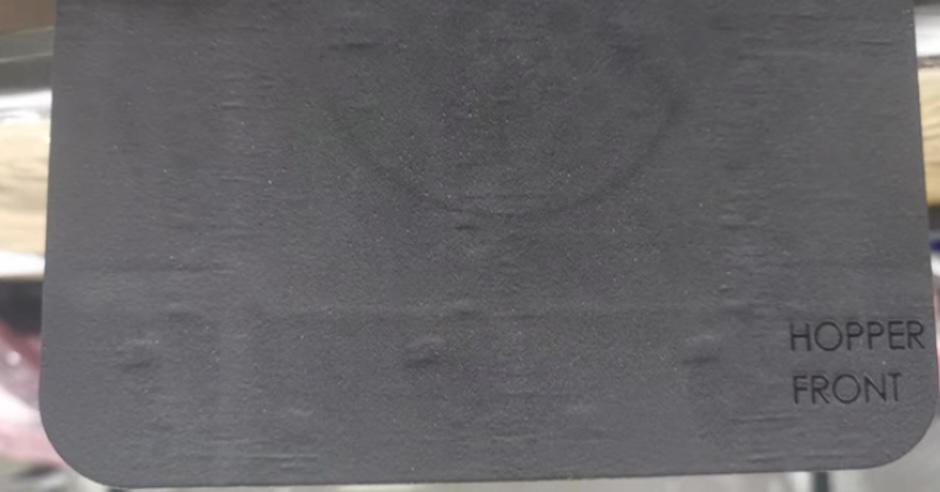
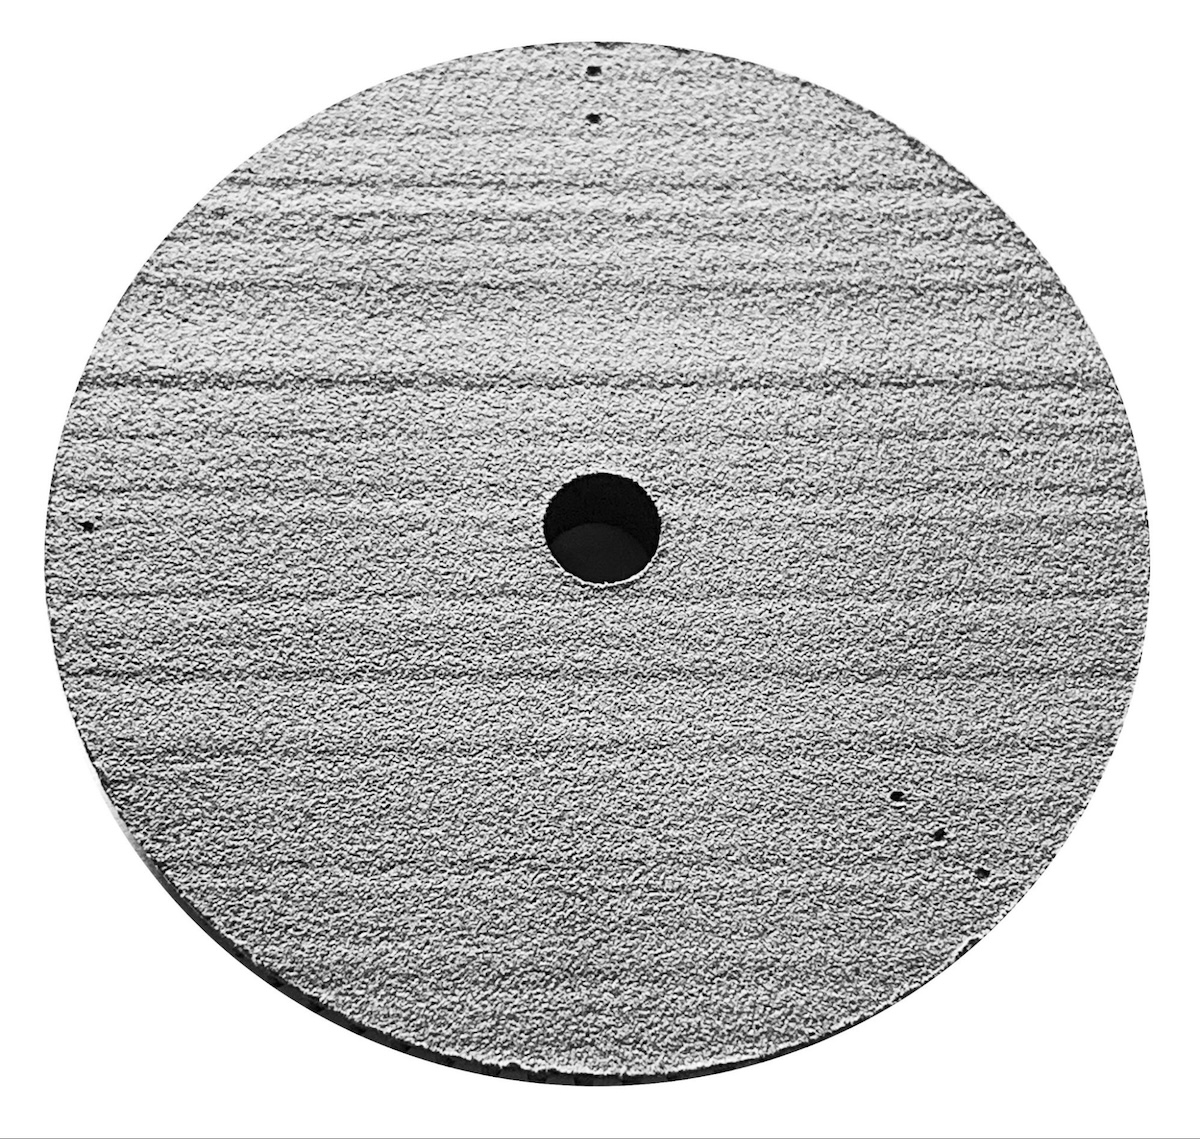
Difetti causati dall'unità di ridistribuzione della polvereSintomi:
Passaggi per la risoluzione dei problemi Rimuovi e pulisci il rullo di ridistribuzione della polvere della stampante. |
  |
Tavoletta rigidaSintomi:
Passaggi per la risoluzione dei problemi | 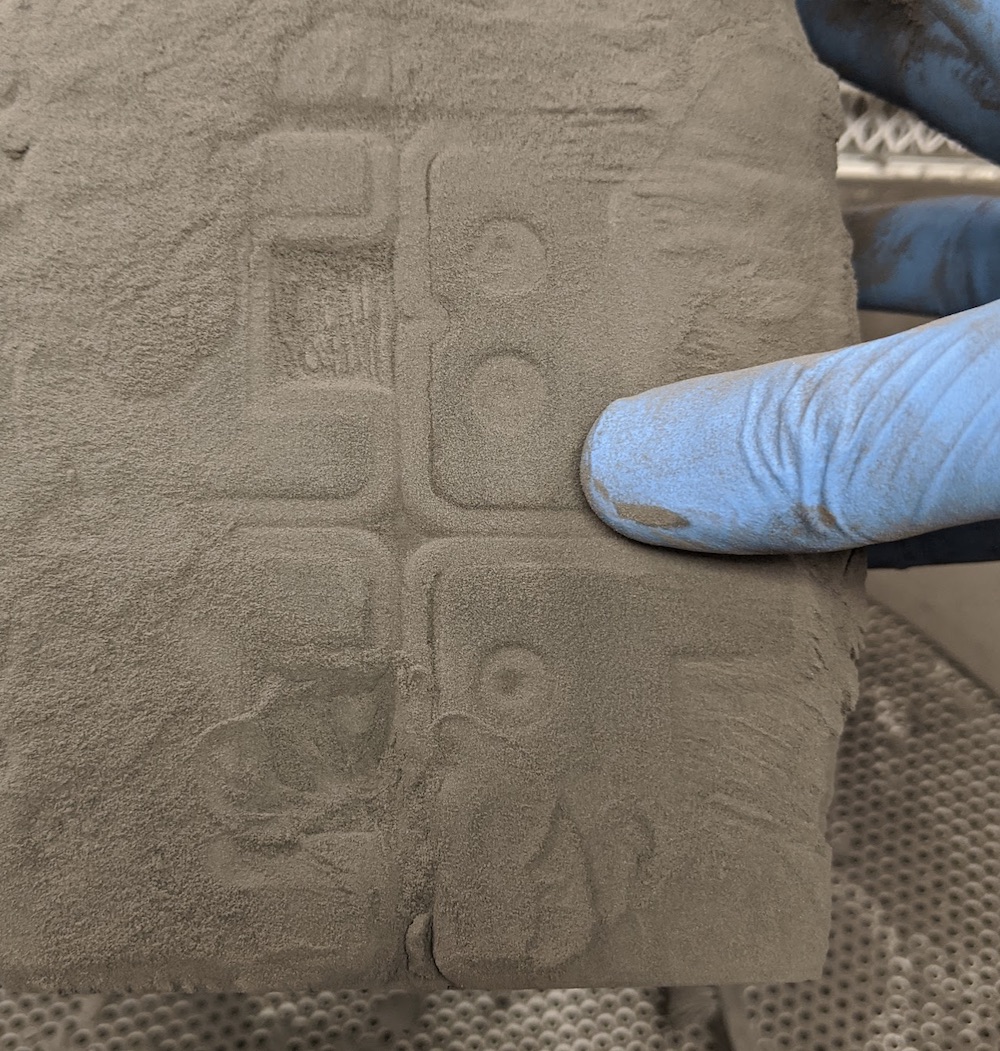 |