Recommended for:
- Prototyping
- Functional assemblies
- Snap fits
- Hinges
- Jigs and fixtures

Mit Tough 1500 Resin können steife und biegsame Teile produziert werden, die sich auch bei wiederholter Beanspruchung biegen lassen und schnell wieder in ihre Ausgangsposition zurückkehren. Dieses Material eignet sich ideal für funktionsfähige Prototypen, Halterungen und Vorrichtungen, die vorübergehend durchgebogen oder hohen Belastungen ausgesetzt werden.
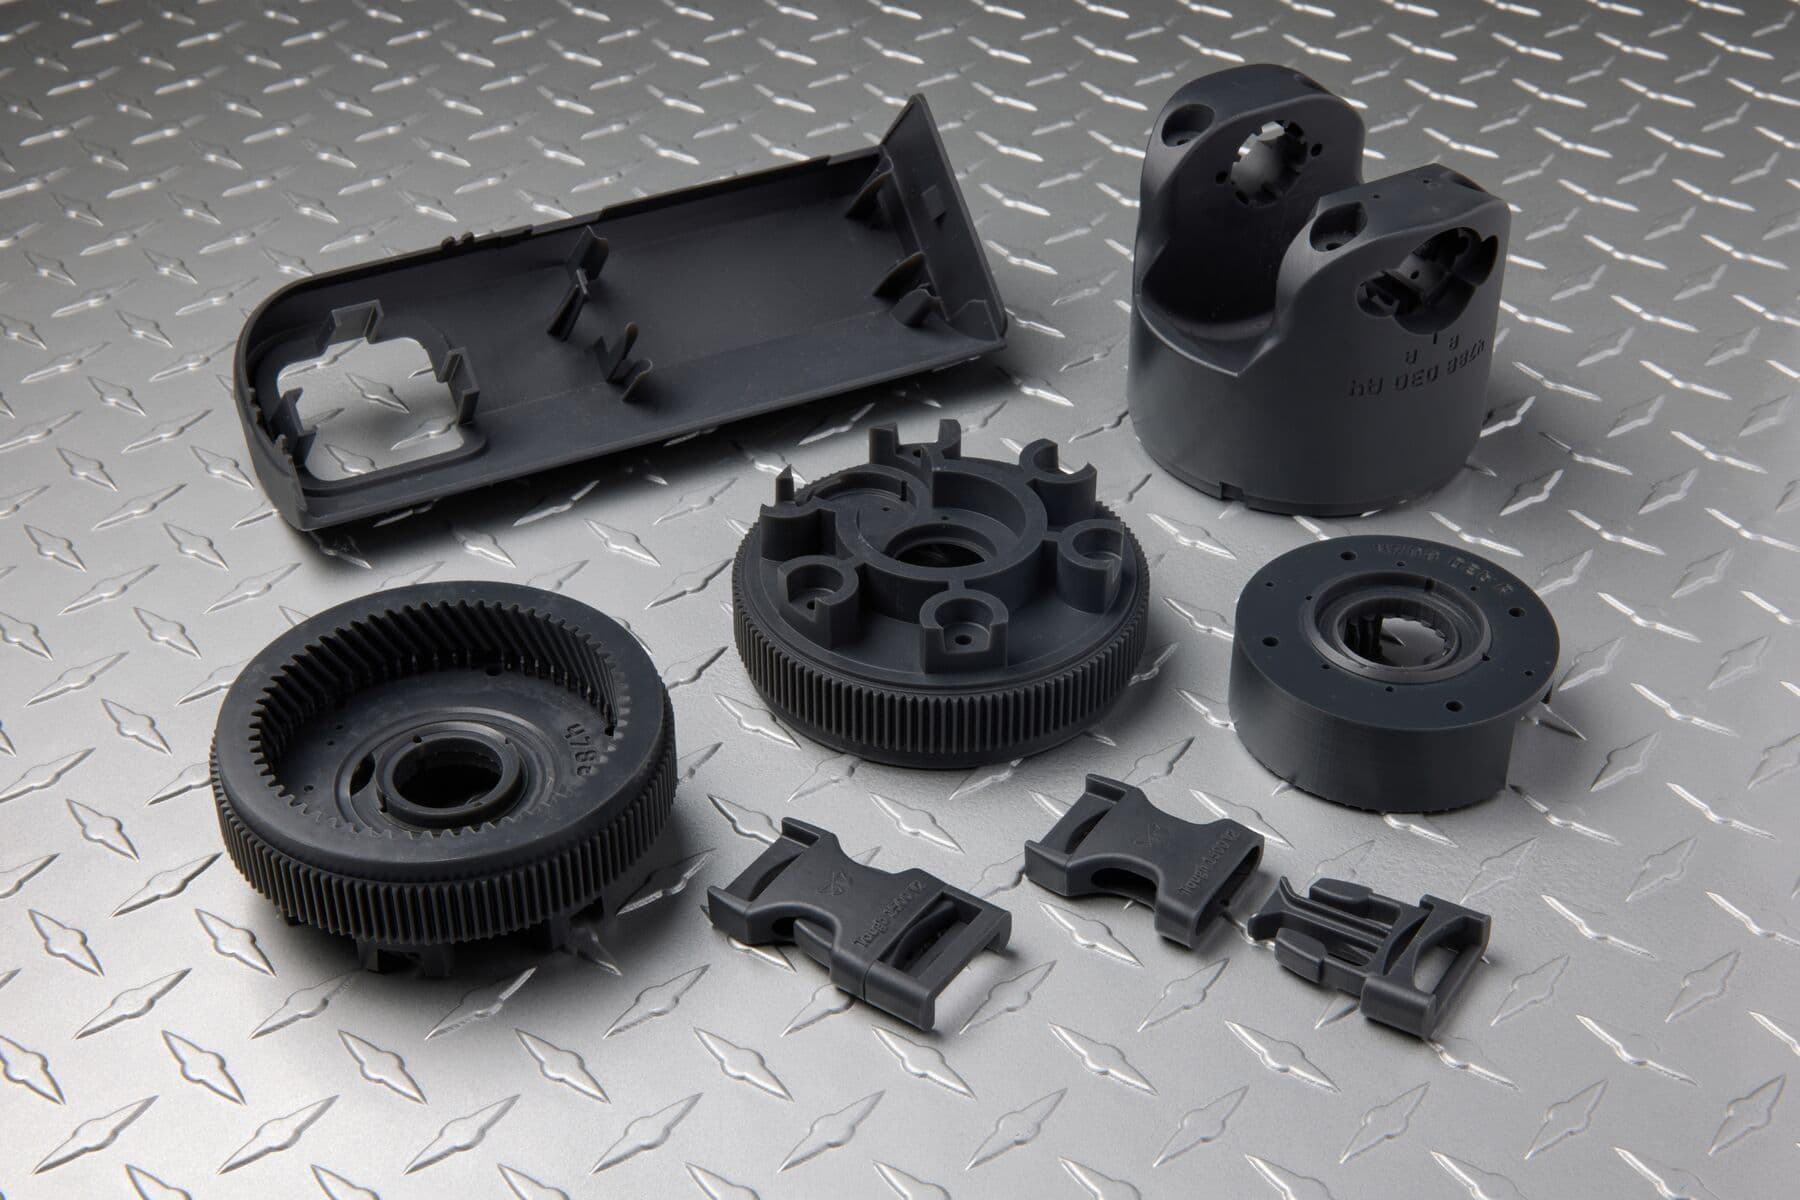
Formlabs hat Tough 1500 Resin entwickelt, um die Lücke in den mechanischen Eigenschaften zwischen Tough 1000 Resin und Tough 2000 Resin zu schließen. Tough 1500 Resin bietet ähnliche Festigkeit und Steifigkeit wie Polypropylen und ist somit erste Wahl für die Prototypenentwicklung von Endprodukten aus diesem Material.
Anmerkung:
Vergleich mit anderen Materialien
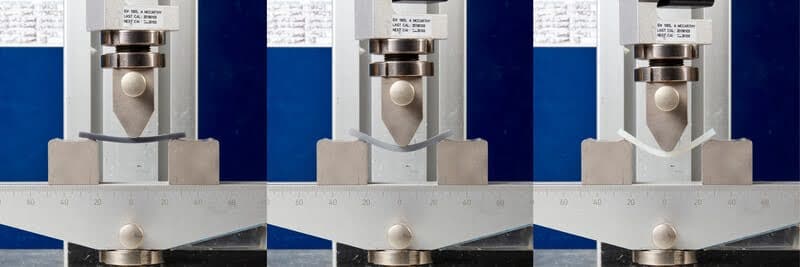
Tough 1500 Resin hat Materialeigenschaften, die zwischen Tough 1000 Resin und Tough 2000 Resin liegen, was es zu einem widerstandsfähigen, robusten und vielseitigen Material macht.
In der nachfolgenden Tabelle finden Sie einen Vergleich der relevanten Materialeigenschaften:
| Kunstharz | Tough 1000 Resin (nachgehärtet) | Tough 1500 Resin V2 (nachgehärtet) | Tough 2000 Resin V2 (nachgehärtet) |
|---|---|---|---|
| Ultimative Zugfestigkeit (MPa) | 26,3 | 34 | 40,4 |
| Zugmodul (MPa) | 932 | 1.460 | 1.800 |
| Bruchdehnung (%) | 180 | 155 | 79 |
| Gardner-Schlagfestigkeit @ 1/32 in (0,8 mm) (J) | 13,1 | 5,9 | 1,6 |
| Brucharbeit (J/m2) | 3.200 | 1.011 | 305 |
| Wärmeformbeständigkeitstemperatur @ 0,45 MPa (ºC) | 55,3 | 66 | 70 |
Weitere Informationen zu den Leistungsmerkmalen der jeweiligen Formlabs-Kunstharze erhalten Sie in der Bibliothek mit technischen Datenblättern zu den Materialeigenschaften.
Erforderliches Zubehör
Drucken mit Tough 1500 Resin
Hinweis:
Überprüfen Sie zur Vermeidung von Schäden am Gerät die Kompatibilitätstabelle für Harztanks unter Verwendung des richtigen Materials, damit Sie einen für dieses Material kompatiblen Harztank verwenden.
Installieren oder aktualisieren Sie PreForm und richten Sie dann den nächsten Druckauftrag ein.
So bereiten Sie in PreForm ein Modell für den Druck vor:
Hinweis:
Verwenden Sie beim Druck mit Tough 1500 Resin immer Stützstrukturen. Drucken Sie Ihre Teile nicht direkt auf der Konstruktionsplattform.
PreForm hat zwei Einstellungen für Tough 1500 Resin: 50 Mikrometer und 100 Mikrometer. Weitere Informationen zu Einstellungen und Kompatibilität finden Sie im Supportartikel Verwendung des richtigen Materials.
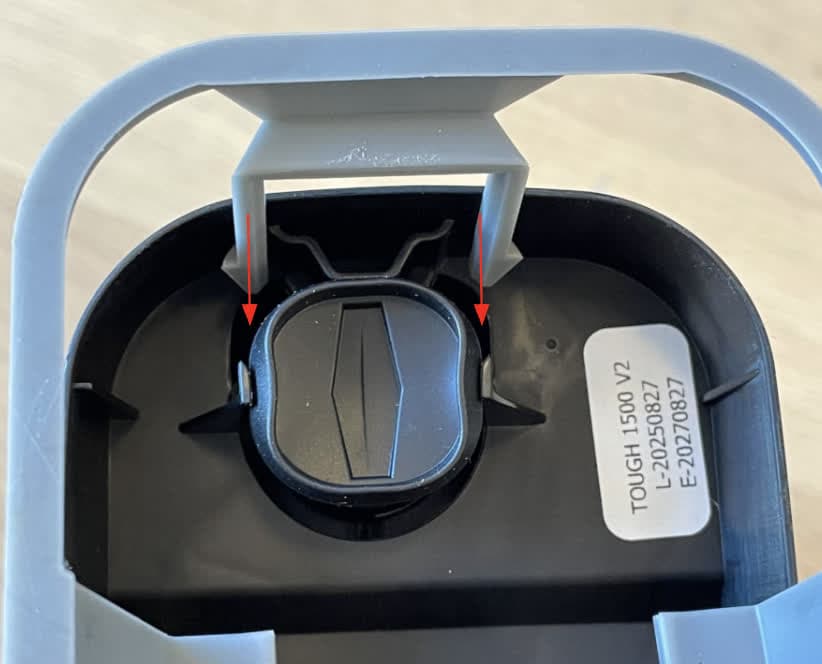
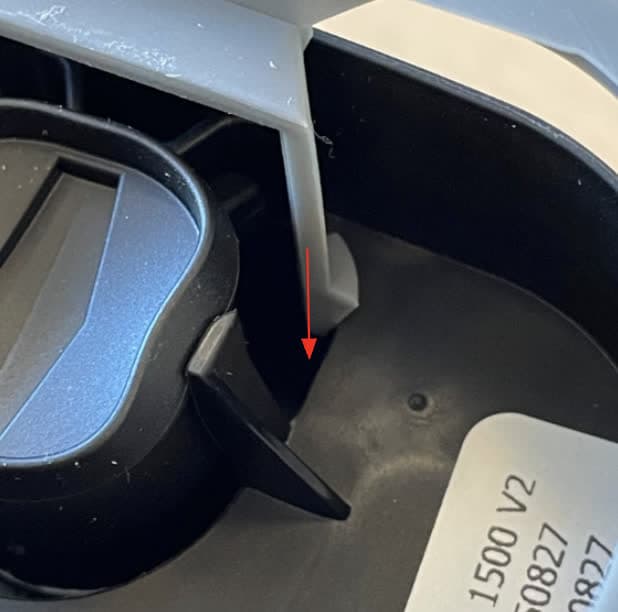
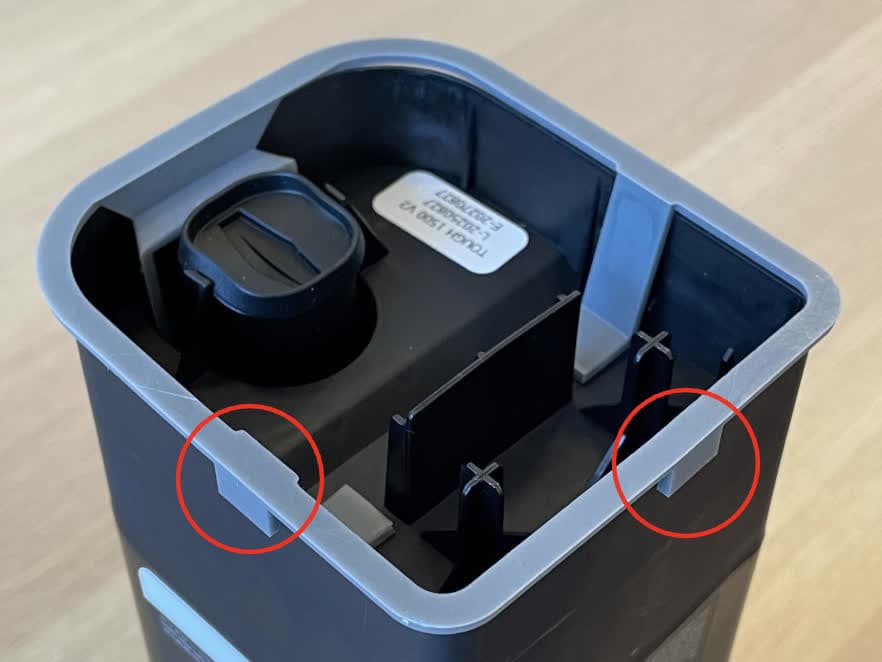
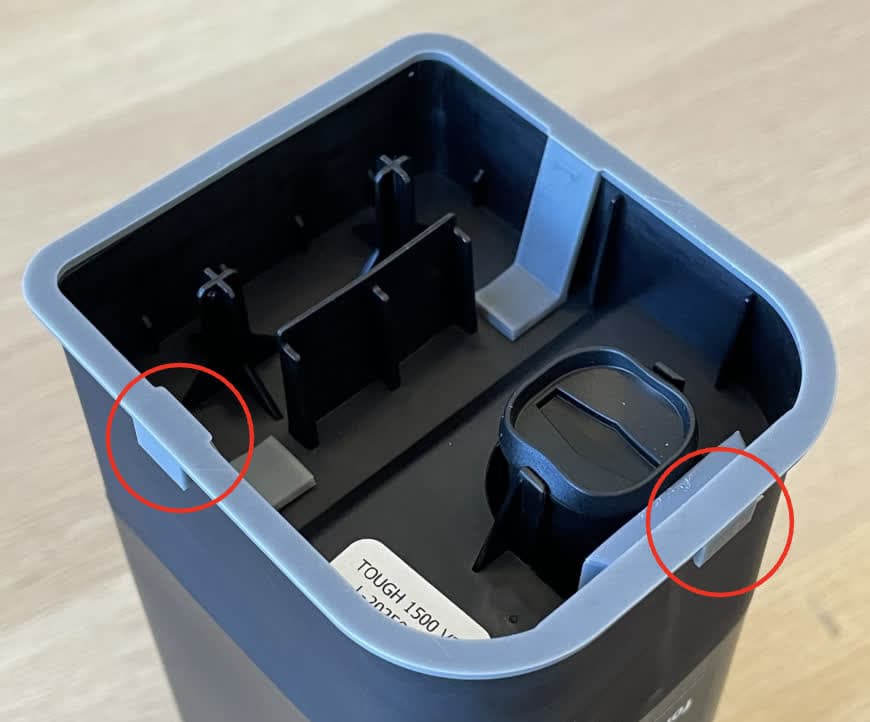
Drucken und Einsetzen einer Kartuschenunterlage
Die neueste Tough-Familie von Harzen (Tough 1000 Resin V1, Tough 1500 Resin V2 und Tough 2000 Resin V2) führt dazu, dass das Kartuschenventil mit der Zeit aufquillt. Ein geschwollenes Beißventil gibt das Harz langsamer ab, vor allem gegen Ende der Lebensdauer einer Kartusche. In vereinzelten Fällen kann das Beißventil vollständig von der Harzkartusche abfallen, was zu einem erheblichen Auslaufen von Kunstharz führen kann.
Wenn Ihre Harzkartusche von der Chargennummer 20251022 oder später stammt, besteht keine Gefahr eines Harzaustritts. Sie können also eine Distanzscheibe drucken, die eine schlechte Abgabe mindert, selbst wenn das Ventil anschwillt. Um Unterbrechungen der Abgabe durch das Aufquellen des Ventils zu vermeiden, empfiehlt Formlabs die Verwendung dieser Distanzscheibe.
Notice:
If your resin cartridge’s lot number is earlier than 20251022, do not add a shim. Use it as normal until the printer displays Error 1.227.5 or Error 1.227.6, pour resin from the cartridge into the resin tank until the resin level reaches the maximum fill line marked on the resin tank frame, then discontinue use of the resin cartridge and contact Formlabs Support.
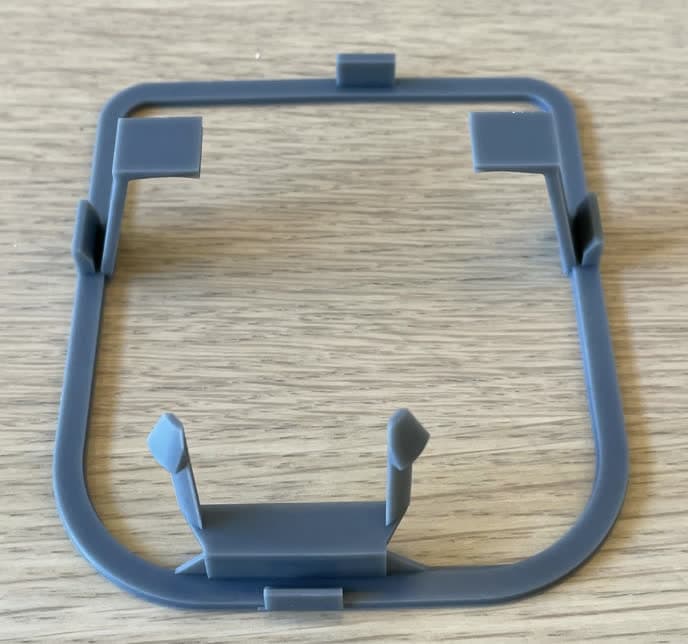
So installieren Sie die Kartuschenunterlage:
Fertigstellung
Der Form Wash bewegt das Lösungsmittelbad und entnimmt die Teile nach der vorgegebenen Zeit. Waschen Sie die Teile gemäß den Einstellungen im Supportartikel Zeiteinstellungen beim Form Wash. Achten Sie besonders auf Informationen zu den mechanischen Eigenschaften oder den Anforderungen an die Biokompatibilität.
Notice:
If parts printed with Tough 1500 Resin will be used for skin contact use, wash parts in ≥99% IPA in a Form Wash for 20 minutes to comply with biocompatibility requirements.
Stellen Sie bei Modellen mit Hohlräumen oder internen Kanälen sicher, dass das flüssige Kunstharz gründlich aus allen internen Kanälen und Hohlräumen herausgewaschen wurde. Lassen Sie die Teile vor dem Nachhärten vollständig trocknen.
Nachhärtungsanforderungen
Tough 1500 Resin muss nachgehärtet werden, um seine optimalen mechanischen Eigenschaften zu entfalten. Lassen Sie die mit Tough 1500 Resin gedruckten Teile auf Stützstrukturen aushärten, um ein Verziehen und andere Deformierungen zu vermeiden. Beachten Sie die Zeit- und Temperatureinstellungen Ihres Geräts für Empfehlungen zur Nachhärtung:
Weitere Ressourcen