
Diagnostic d’une erreur d’impression (SLS)
Diagnostic d’une erreur d’impression (SLS)
Lors d'une impression SLS réussie, le laser fritte la poudre pour créer les pièces couche par couche. Une fois les pièces refroidies, séparez les pièces imprimées de la poudre non frittée. Effectuez le post-traitement des pièces imprimées et réservez la poudre non frittée afin de la réutiliser ou de la jeter.
Une pièce imprimée en 3D par SLS présente généralement une surface légèrement granuleuse. En cas de température trop élevée, ou pas assez, à l'intérieur de la chambre de fabrication, la différence de température qui en résulte provoquera des défauts sur la surface de la pièce. Les obstructions dans la trajectoire du laser peuvent également provoquer des défauts d'impression.
Meilleures pratiques
Génération Fuse 1
Pour réduire la probabilité d’erreurs d’impression, suivez les instructions de Formlabs et effectuez la maintenance programmée de votre imprimante de génération Fuse 1 :
- Utilisez le taux de renouvellement recommandé pour votre matériau
- Réglez la température du lit pour une qualité optimale des pièces
- Nettoyer la cassette optique
- Nettoyer le capteur IR et le boîtier du capteur IR
- Nettoyer l’enceinte d'impression
- Attendez que la température interne descende à 30 °C avant de retirer ou de manipuler la chambre de fabrication
Fuse X1
Pour réduire la probabilité d’erreurs d’impression, suivez les instructions de Formlabs et effectuez la maintenance programmée de votre imprimante Fuse X1 :
- Utilisez le taux de renouvellement recommandé pour votre matériau
- Réglez la température du lit pour une qualité optimale des pièces
- Nettoyer la plaque de fabrication et les bacs entre les impressions
- Nettoyer le rouleau de réenduction entre les impressions
- Nettoyer la fenêtre inférieure du laser
- Nettoyer le capteur infrarouge et son boîtier
- Attendez que la température interne descende à 30 °C avant de retirer ou de manipuler l’unité de fabrication
Ces étapes de nettoyage et d’étalonnage sont essentielles pour obtenir des impressions régulières et réussies.
- Taux de renouvellement : chaque poudre SLS de Formlabs a un taux de renouvellement recommandé. Le taux de renouvellement définit la quantité de poudre qui peut être réutilisée à partir d’une impression précédente. Un taux de renouvellement plus faible, qui utilise moins de poudre neuve, est considéré comme plus rentable, mais peut entraîner une augmentation du taux de défauts d’impression. Le taux de renouvellement indiqué par Formlabs est décidé par Formlabs comme étant le meilleur équilibre entre le coût, la performance et l’apparence.
- Température du lit : Formlabs recommande de régler la température du lit de votre imprimante avant d’imprimer pour la première fois avec une poudre à base de nylon. Formlabs propose une impression de réglage pour chaque type de poudre. Une température incorrecte du lit peut entraîner des défauts d’impression, tels qu’une mauvaise finition de la surface, ou des erreurs d’impression complètes dues à la fusion.
- Vitres optiques : Le laser et la caméra des imprimantes de la série Fuse sont placés derrière des vitres optiques de protection. Si la fenêtre du laser est contaminée par de la poudre ou du laurolactame, la poudre risque de ne pas être entièrement frittée là où le laser est bloqué. Si la fenêtre de la caméra est contaminée, l’imprimante peut signaler à tort la contamination comme un problème d’impression.
- Capteur IR : Le processus d’impression des imprimantes de la série Fuse nécessite que le matériau soit fritté à une température précise, qui est mesurée par le capteur IR de l’imprimante. Si le capteur infrarouge est partiellement bloqué ou contaminé par de la poudre ou du laurolactame, il peut mesurer une température du lit inférieure à la température réelle. Cela peut entraîner une surchauffe de la poudre par l’imprimante, ce qui peut provoquer une fusion.
- Enceinte d’impression, plaque de fabrication et bacs : le réenducteur et les bacs à poudre sont des éléments clés du système de distribution de poudre des imprimantes de la série Fuse. Gardez-les propres pour éviter la contamination par la poudre, l’aspiration de poudre partiellement frittée dans les impressions suivantes et les erreurs d’impression connexes.
- Température du cake de poudre : La chambre de fabrication (génération Fuse 1) ou l’unité de fabrication (Fuse X1) peut être retirée de l’imprimante à 100 ºC, mais le déballage de l’impression à des températures plus élevées augmente le risque de déformation. Pour de meilleurs résultats, attendez que le cake de poudre refroidisse à moins de 30 ºC avant de déballer les pièces.
Aperçu des défauts d’impression
Si vous rencontrez des défauts d’impression avec une imprimante SLS de Formlabs, consultez la liste ci-dessous et l’article d’assistance correspondant pour les résoudre.
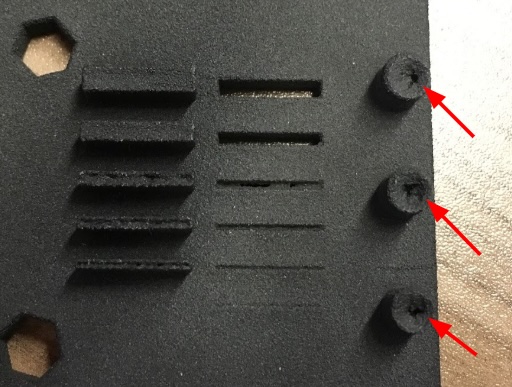
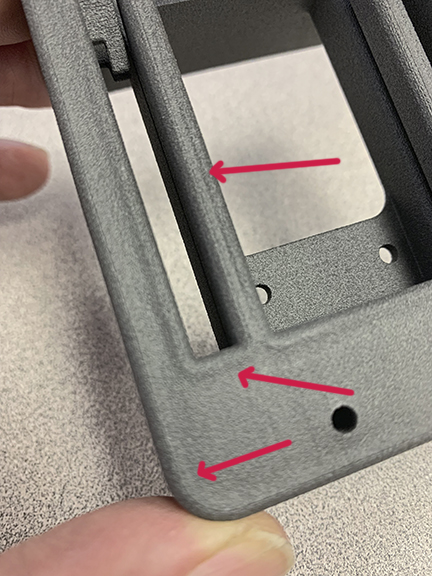
Creux et piqûresSymptômes :
Étapes de dépannage |
  |
Décalage de coucheSymptômes :
Étapes de dépannage | 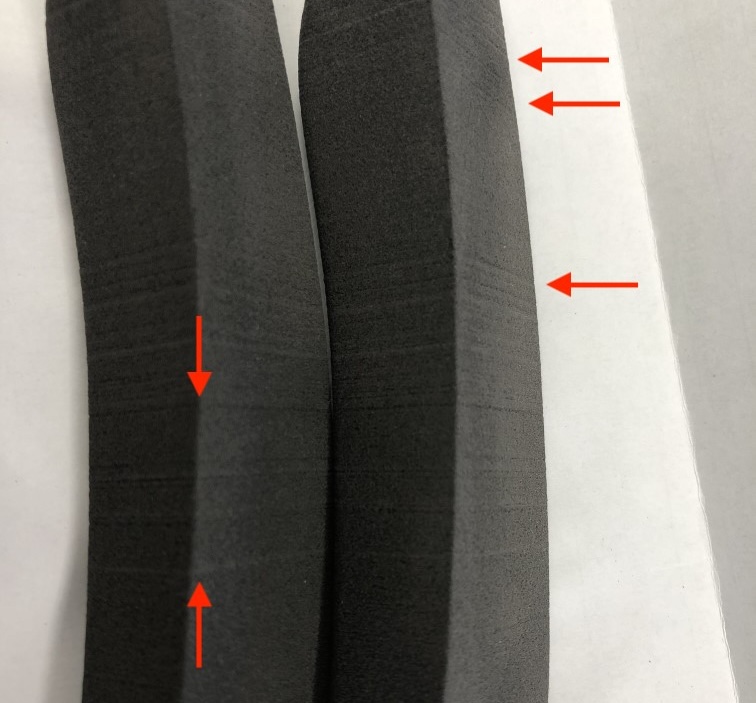 |
Bandes horizontalesSymptômes :
Étapes de dépannage | 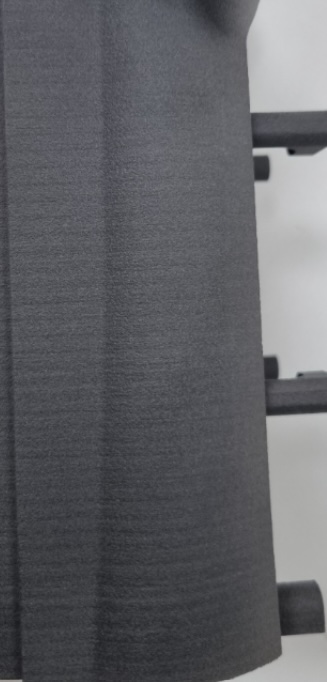 |
Mauvaise finition ou texture peau d’orange sur les surfaces verticalesSymptômes :
Étapes de dépannage Mauvaise finition des surfaces verticales (frittage sélectif par laser) |
 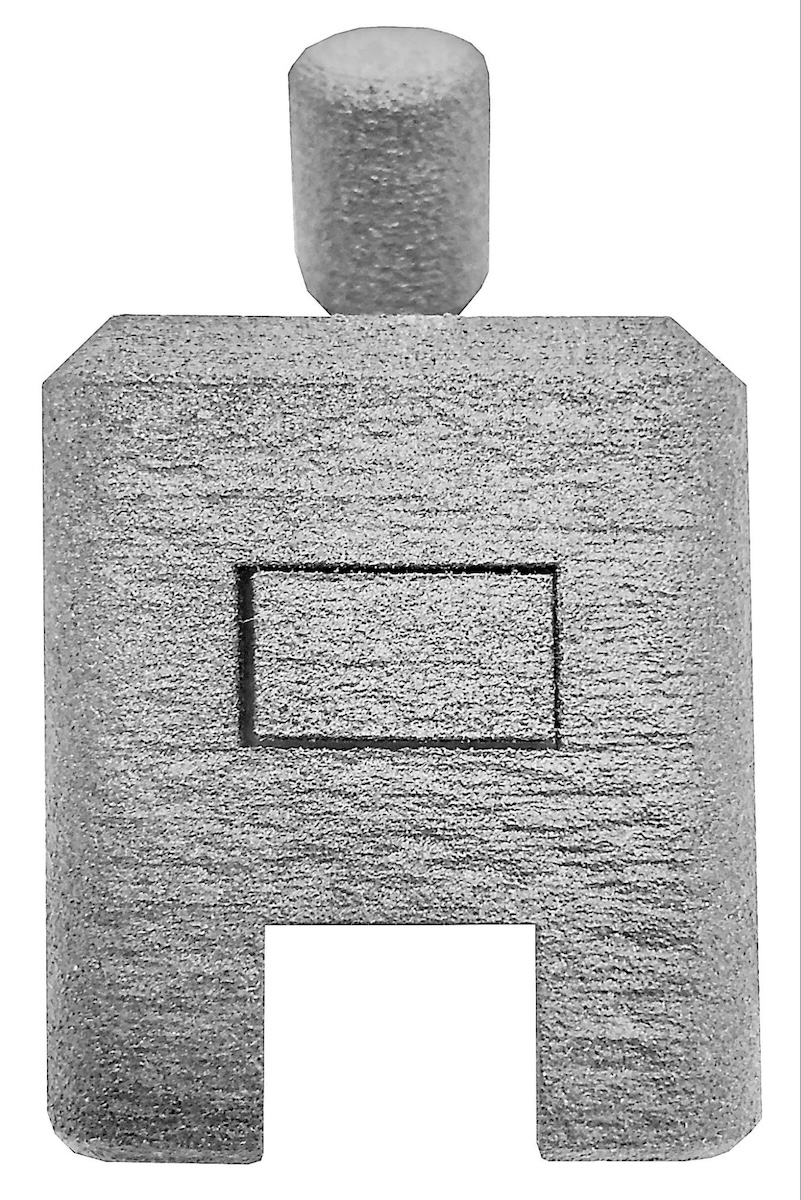 |
DéformationSymptômes :
Étapes de dépannage | 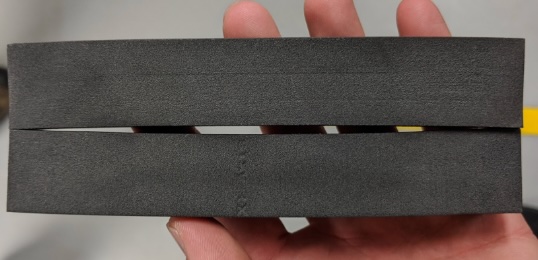 |
Pièces fragilesSymptômes :
Étapes de dépannage |  |
Bosses le long de l’axe ZSymptômes :
Étapes de dépannage | 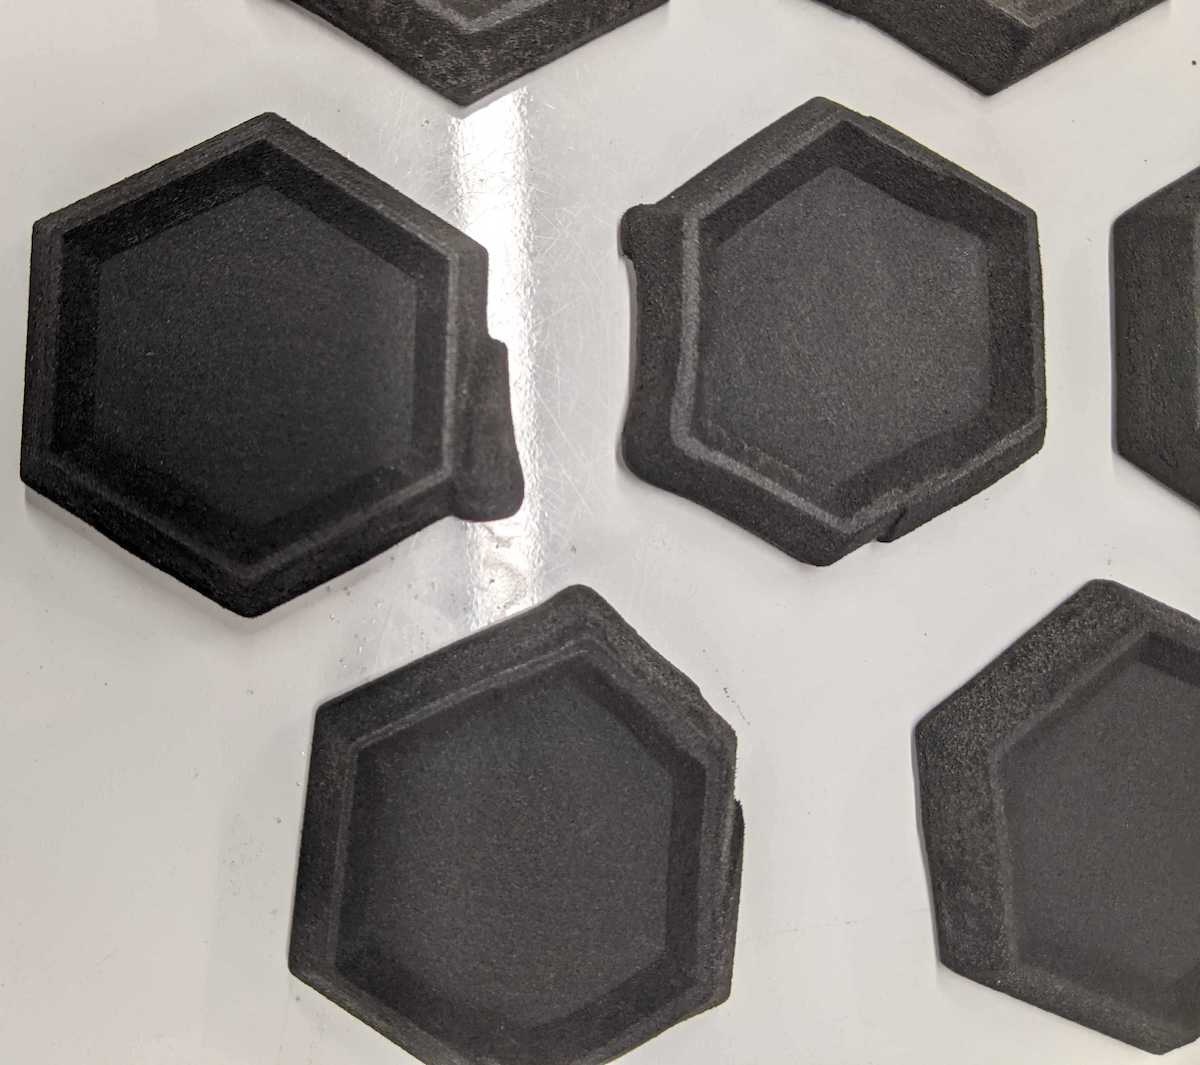 |
Caractéristiques floues ou manquantesSymptômes :
Étapes de dépannage | 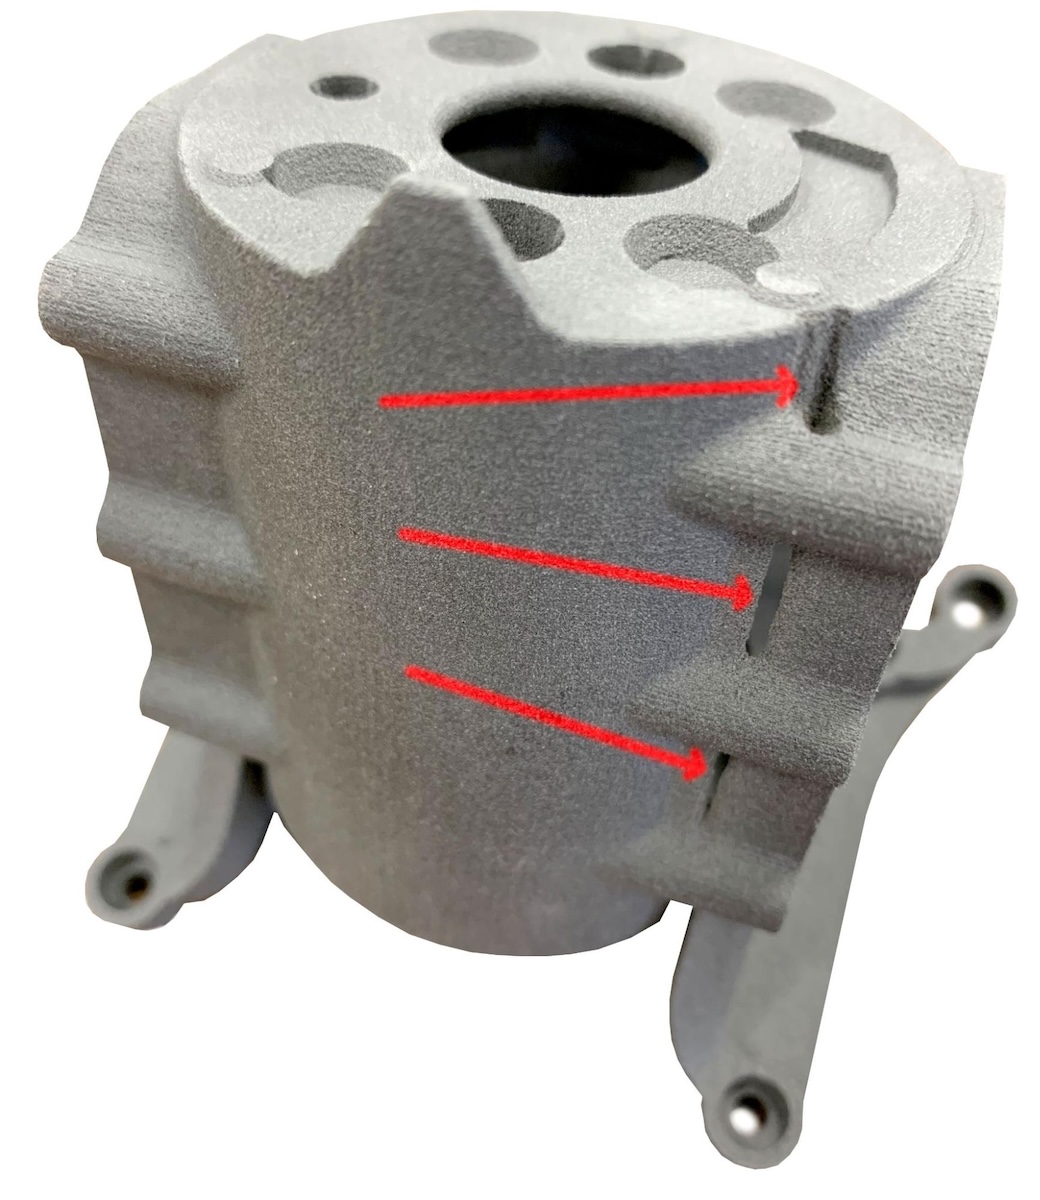 |
DélaminageSymptômes :
Étapes de dépannage |
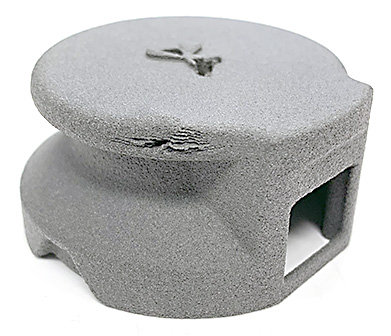 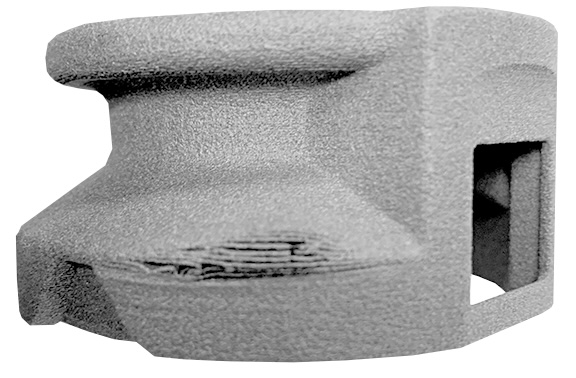 |
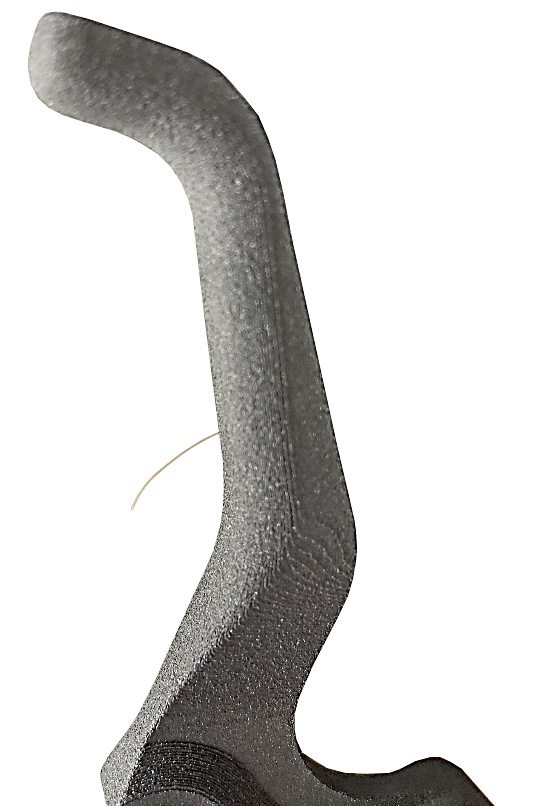
Contamination de la poudreSymptômes :
Étapes de dépannage |
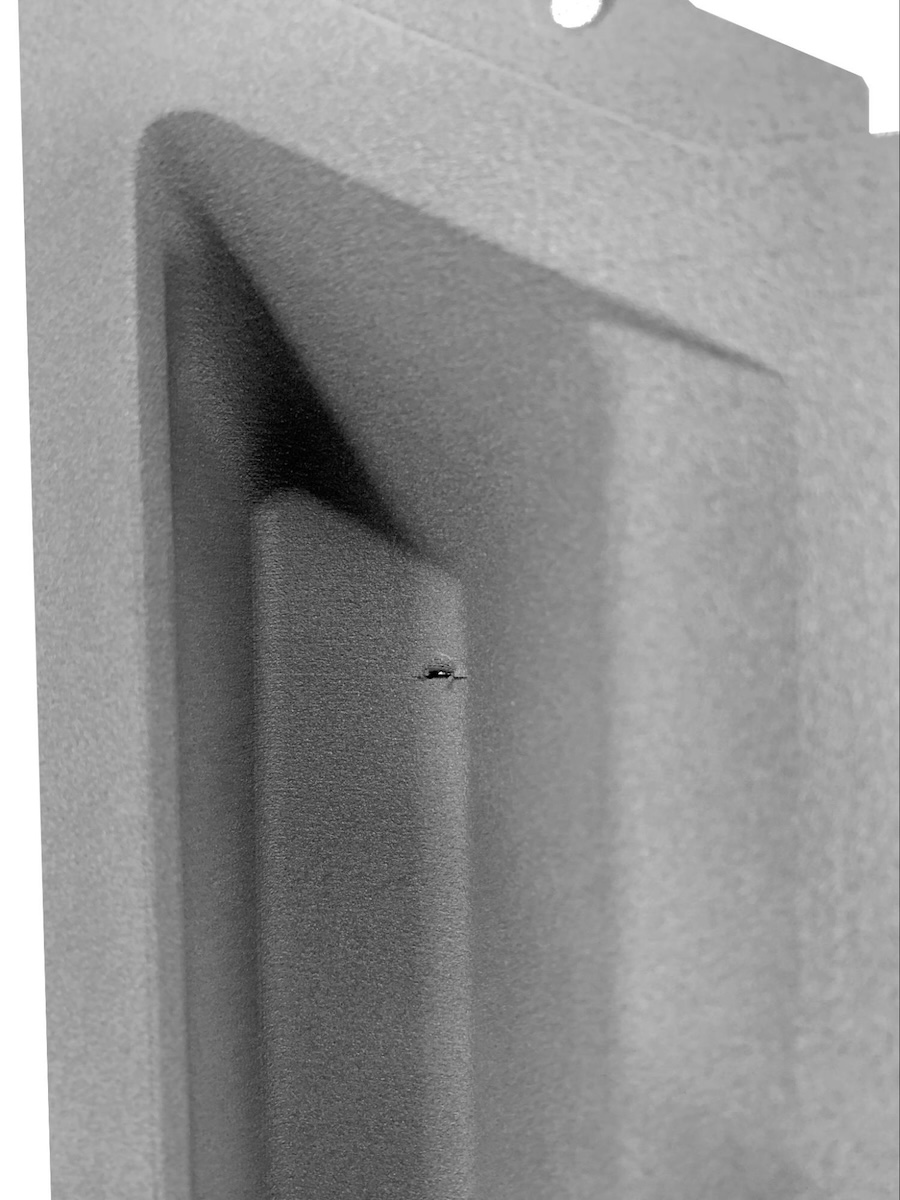  |
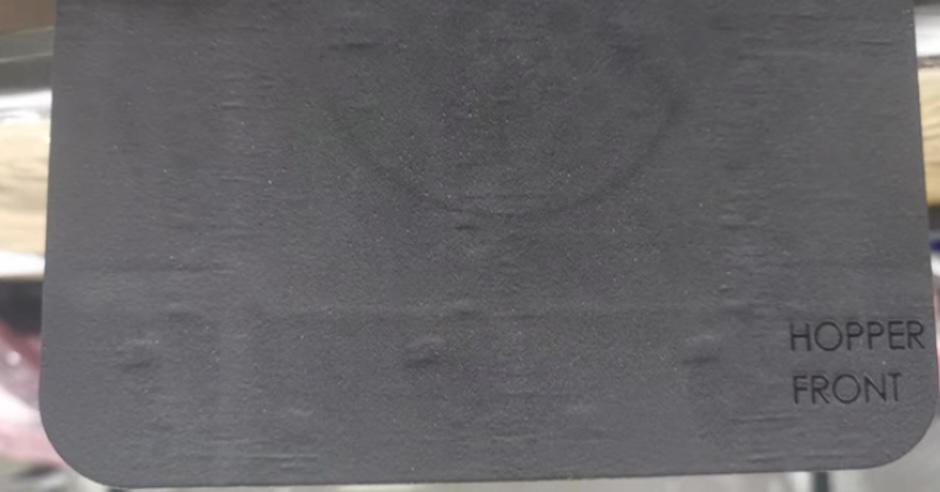
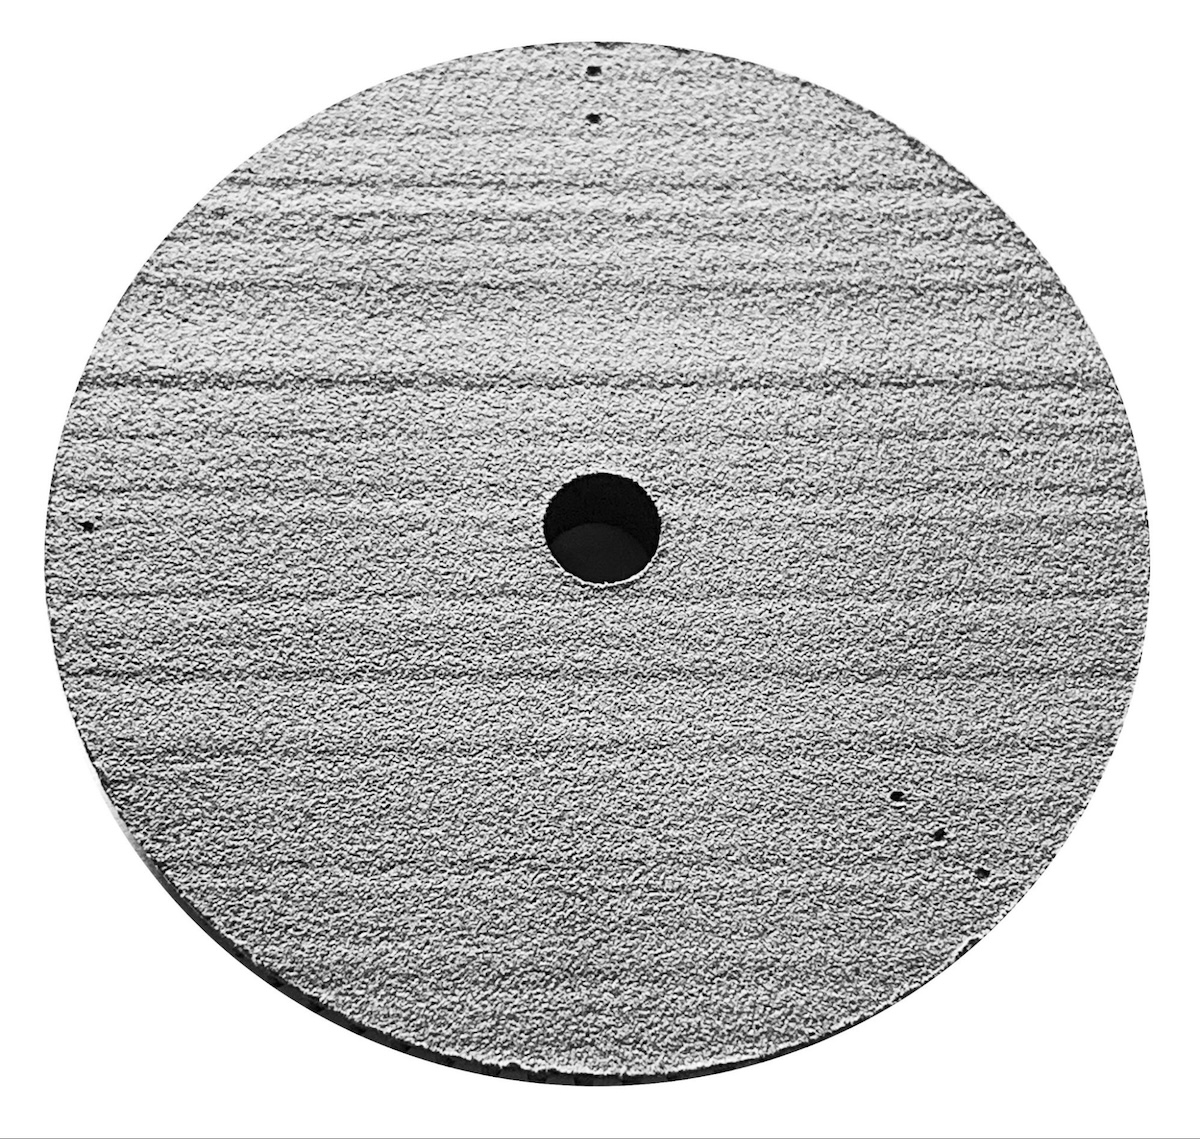
Artéfacts du réenducteurSymptômes :
Étapes de dépannage Retirez et nettoyez le rouleau de réenduction de l’imprimante. |
  |
Cake trop durSymptômes :
Étapes de dépannage | 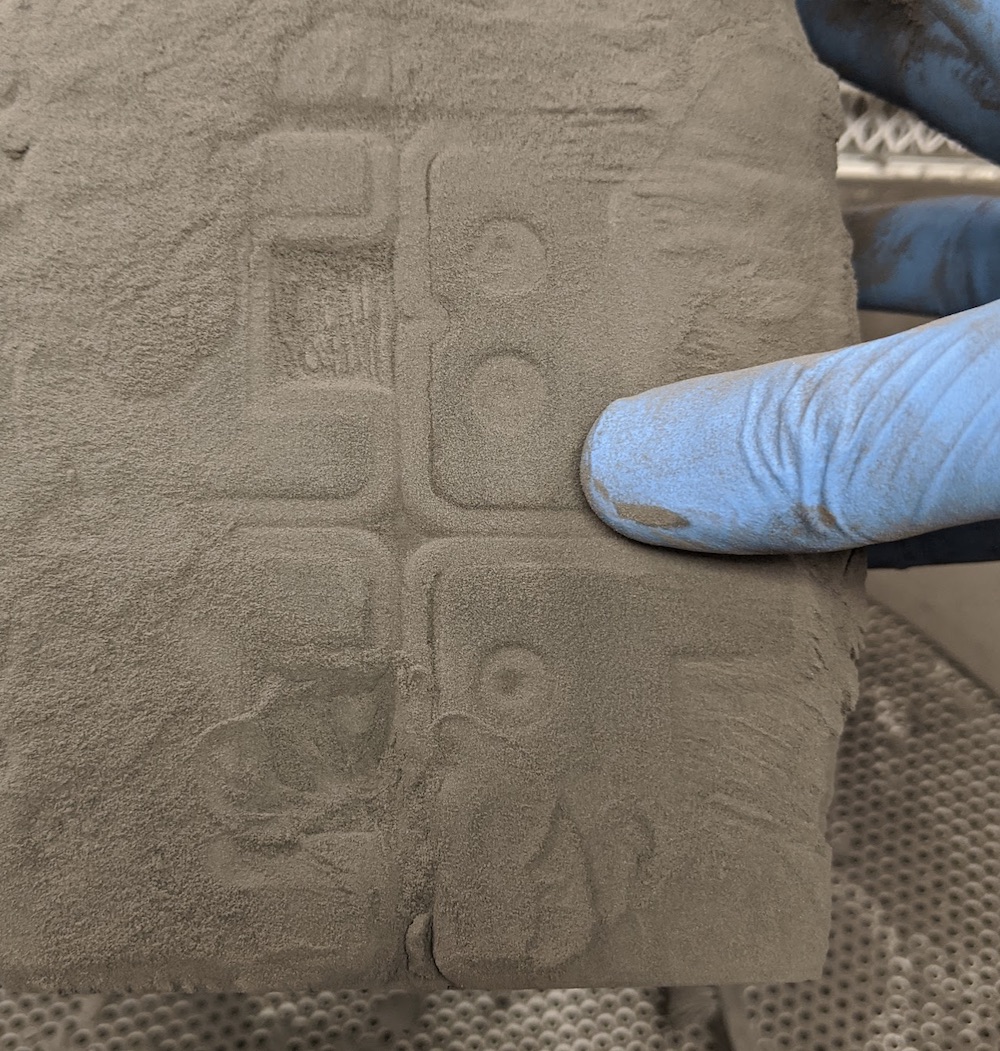 |