Avviso:
Aggiorna la stampante alla versione firmware più recente prima di stampare con la Nylon 12 GF Powder.

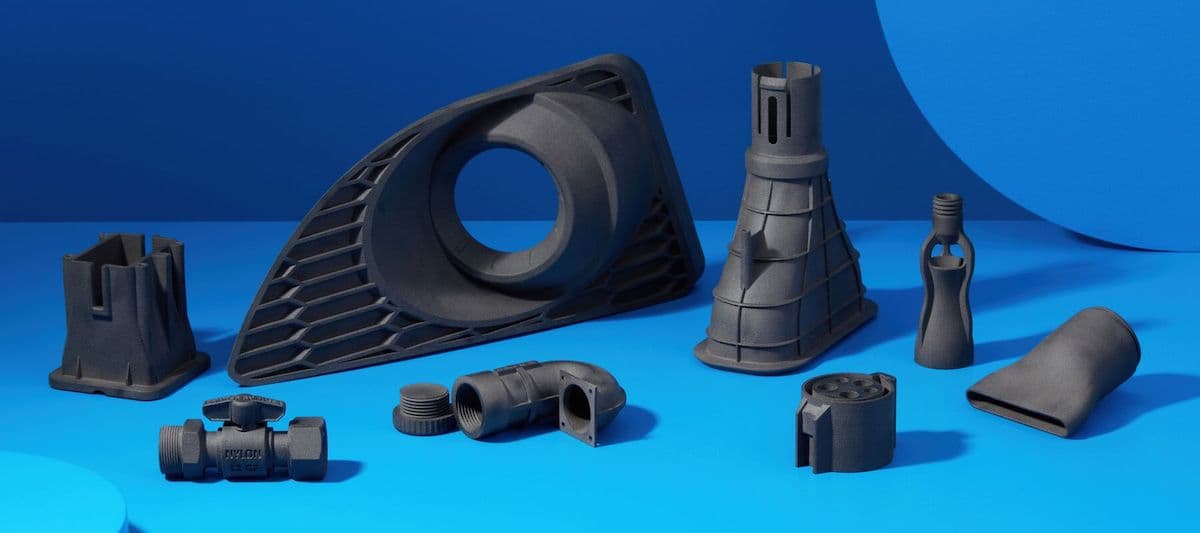
La Nylon 12 GF Powder è un materiale di riferimento in molti settori, rigido, stabile e ideale per parti per uso finale resistenti. L'incorporazione di filler in vetro nella Nylon 12 Powder ne espande l'uso in applicazioni a più alte prestazioni. Il suo tasso di rigenerazione consigliato del 50% permette di massimizzare il riutilizzo dei materiali e di ottenere risultati di stampa ottimali.
Avviso:
Aggiorna la stampante alla versione firmware più recente prima di stampare con la Nylon 12 GF Powder.
È consigliata per:
Confronto con altri materiali
Per confrontare le proprietà rilevanti dei materiali, fai riferimento alla tabella sottostante:
| Nylon 11 | Nylon 12 | Nylon 12 GF | |
|---|---|---|---|
| Ultimate tensile strength (MPa) | 49 | 50 | 38 |
| Tensile modulus (MPa) | 1600 | 1850 | 2800 |
| Elongation at break X/Y (%) | 40 | 11 | 4 |
| Elongation at break Z (%) | N/A | 6 | 3 |
| Flexural modulus (MPa) | 1400 | 1600 | 2400 |
| Izod impact strength (J/m) | 70 | 32 | 36 |
| Heat deflection temperature (HDT) @ 1.8 MPa | 46 | 87 | 113 |
| Heat deflection temperature (HDT) HDT @ 0.45 MPa (°C) | 182 | 171 | 170 |
| Vicat softening temperature (°C) | 189 | 175 | 175 |
Per ulteriori informazioni sulle proprietà prestazionali dei materiali Formlabs, consulta la libreria delle schede tecniche delle proprietà dei materiali.
Rispetto alle resine SLA di Formlabs, la Nylon 11 Powder e la Nylon 12 Powder hanno una rigidità simile alla Tough 1500 Resin e alla Tough 2000 Resin. La Nylon 12 GF Powder ha una rigidità compresa tra la Tough 2000 Resin e la Rigid 4000 Resin.
Preparazione della stampa con la Nylon 12 GF Powder
Formlabs consiglia di regolare la temperatura del letto di stampa prima di stampare per la prima volta con la Nylon 12 GF Powder. Questo processo deve essere eseguito su polvere invecchiata, rinnovata con un 50% di polvere fresca. Se non hai a disposizione polvere usata, invecchia un lotto di polvere fresca prima di stampare lo strumento di diagnostica per la regolazione della temperatura del letto di stampa.
Segui le istruzioni dell'articolo di assistenza Invecchiamento della Nylon 12 GF Powder prima del primo utilizzo per invecchiare e setacciare la polvere, quindi segui le istruzioni dell'articolo di assistenza Regolazione della temperatura del letto di stampa della stampante Fuse 1+ 30W per migliorare la resa delle parti con la Nylon 12 GF Powder.
Nota:
Se scegli di regolare la stampante, il processo deve essere completato su ogni stampante che utilizzerà la Nylon 12 GF Powder. Stampanti diverse dello stesso modello e nello stesso ambiente possono richiedere temperature di offset diverse.
Stampa con la Nylon 12 GF Powder
Per ottenere risultati ottimali, segui le specifiche di progettazione di Formlabs per la stampa SLS.
Nota:
Per la maggior parte dei casi d'uso, la Nylon 12 GF Powder fornisce prestazioni di stampa simili alla Nylon 12 Powder. Tuttavia, i dettagli sottili delle parti stampate con la Nylon 12 GF Powder sono più soggetti a rottura a causa della sua maggiore rigidità e fragilità.
Consulta l'articolo di assistenza Avvio di una stampa (SLS) per aprire un modello in PreForm, orientarlo e inviarlo alla stampante.
La Nylon 12 GF Powder utilizza un tasso di rigenerazione standard del 50%, ma secondo le linee guida specifiche di Formlabs, è possibile utilizzare un tasso di rigenerazione del 70% per la risoluzione dei problemi della parte.
Formlabs consiglia di stampare la Nylon 12 GF Powder in aria.
Post-elaborazione delle parti stampate con la Nylon 12 GF Powder
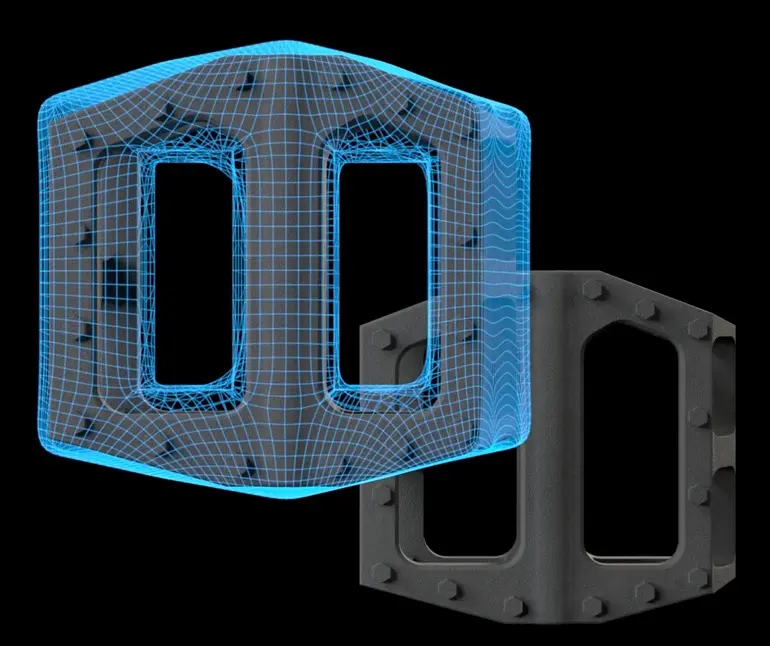
Le stampanti della generazione Fuse 1 circondano ogni parte stampata con la Surface Armor, una scocca semi-sinterizzata. In questo modo si evitano potenziali incongruenze termiche che possono influire negativamente sulla precisione della parte. La Surface Armor migliora inoltre la finitura superficiale e viene rimossa durante la post-elaborazione.
A differenza della Nylon 12 Powder o della Nylon 11 Powder, per le parti stampate con la Nylon 12 GF Powder è necessaria una Surface Armor più resistente. Sebbene il workflow per tutti e tre i materiali sia simile, sarà necessario utilizzare una sabbiatrice per rimuovere completamente l'armatura superficiale dalle parti in Nylon 12 GF Powder.
Post-elaborazione delle parti stampate con la Nylon 12 GF Powder:
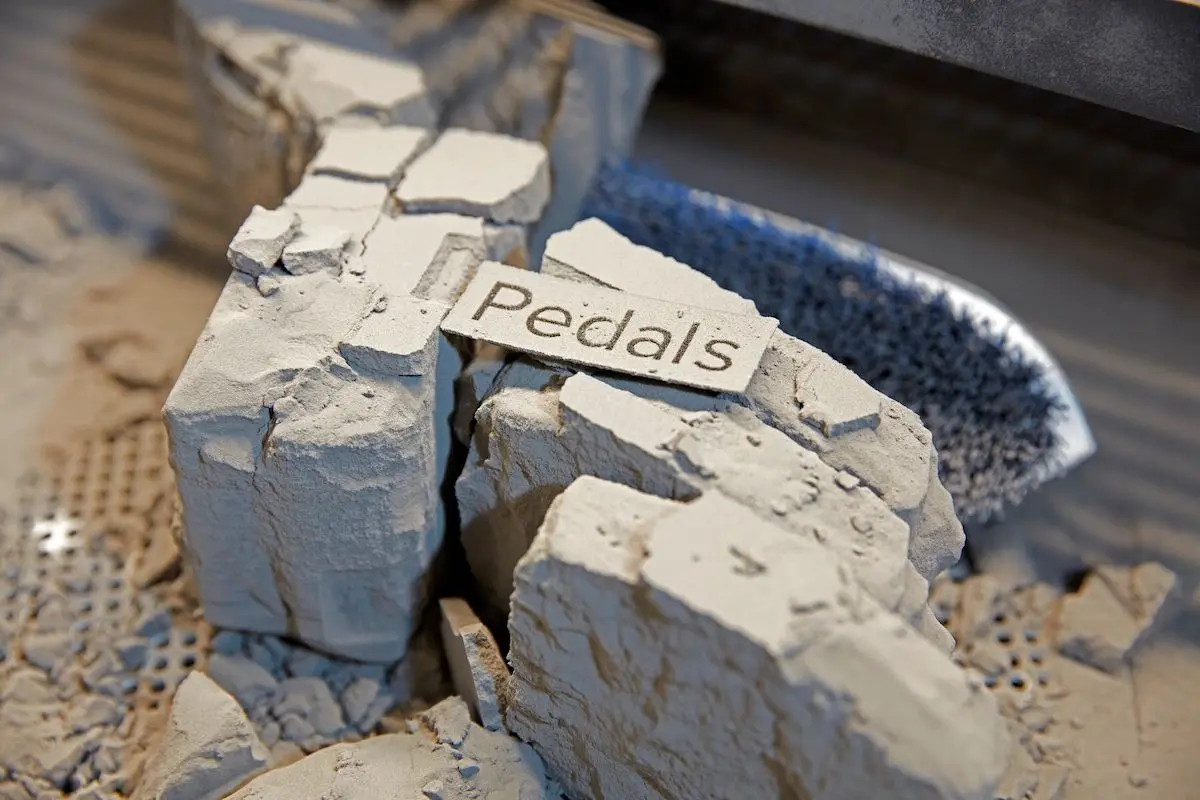
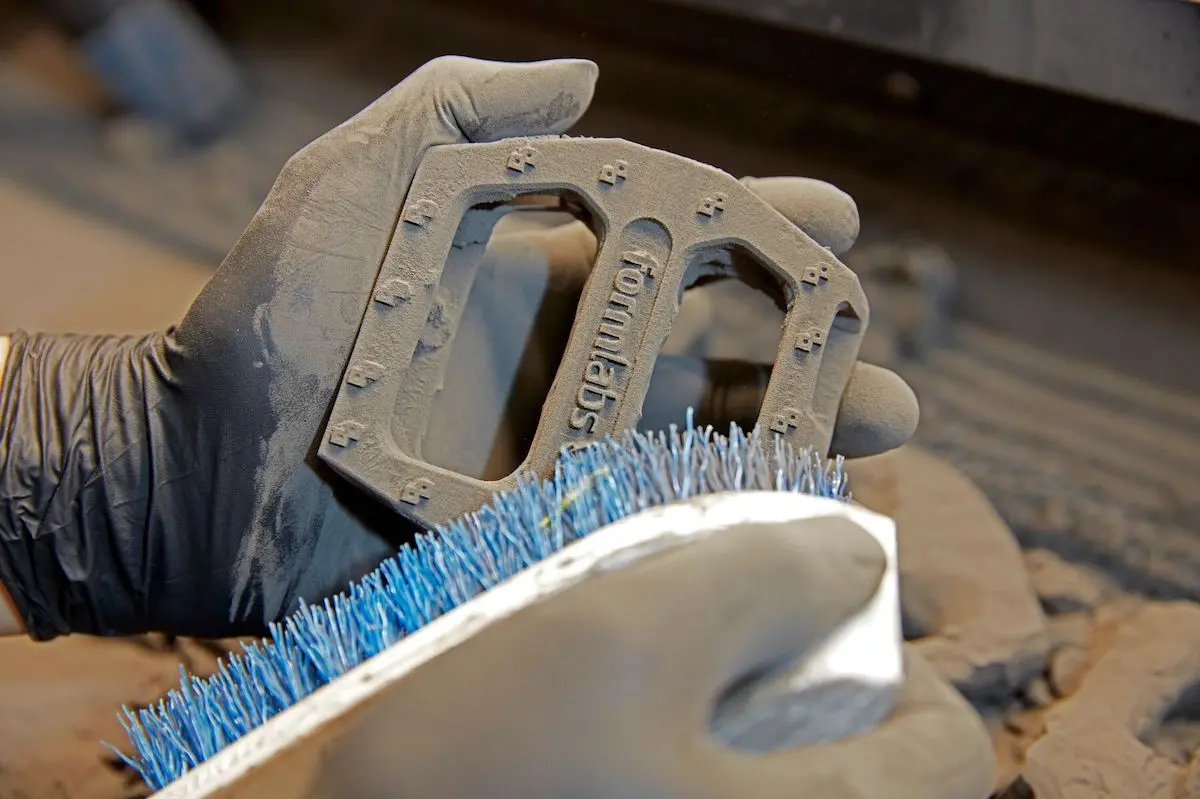
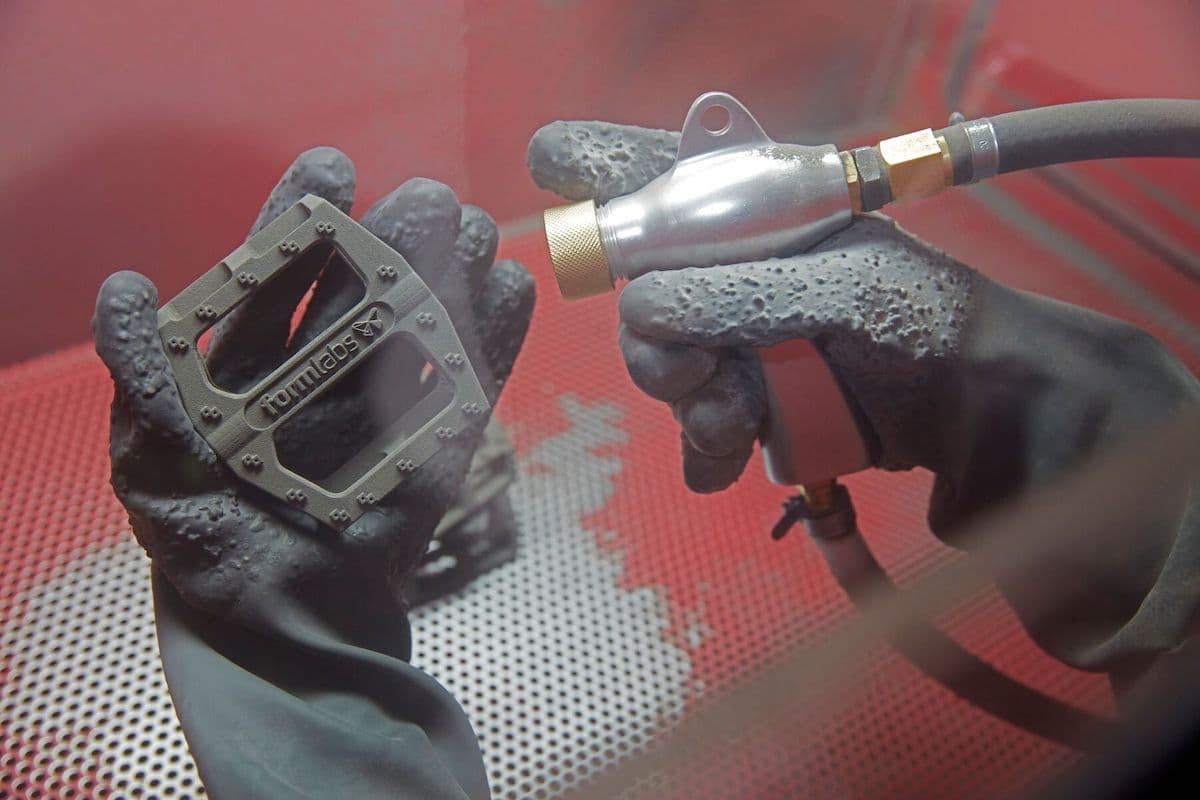
Nota:
Presta molta attenzione per evitare di danneggiare i particolari piccoli e delicati durante la post-elaborazione. Fai più passaggi per assicurarti di aver rimosso tutta la Surface Armor dai fori e dalle piccole aree chiuse nelle parti.
Tra una stampa e l'altra
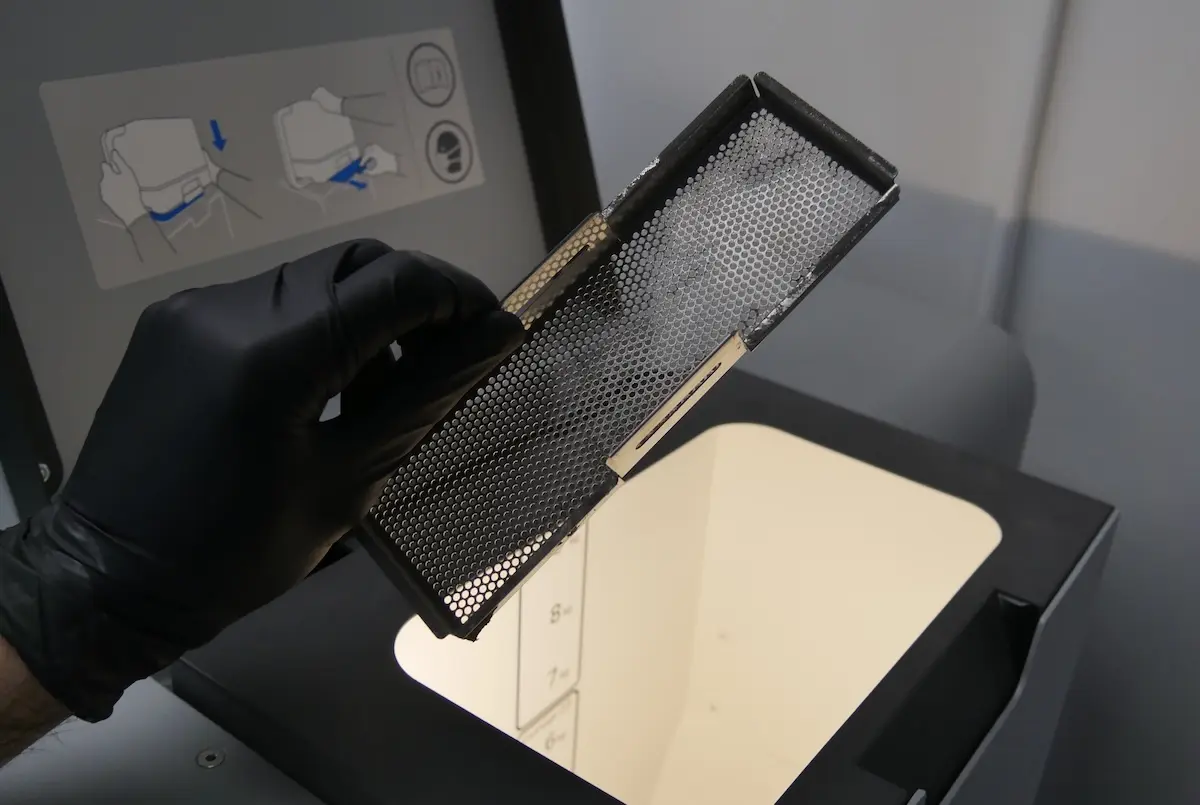
Se non vengono adeguatamente rimosse dopo ogni stampa, la polvere accumulata e il particolato condensato potrebbero causare errori di stampa ai lavori successivi. Pulisci le seguenti aree tra una stampa e l'altra:
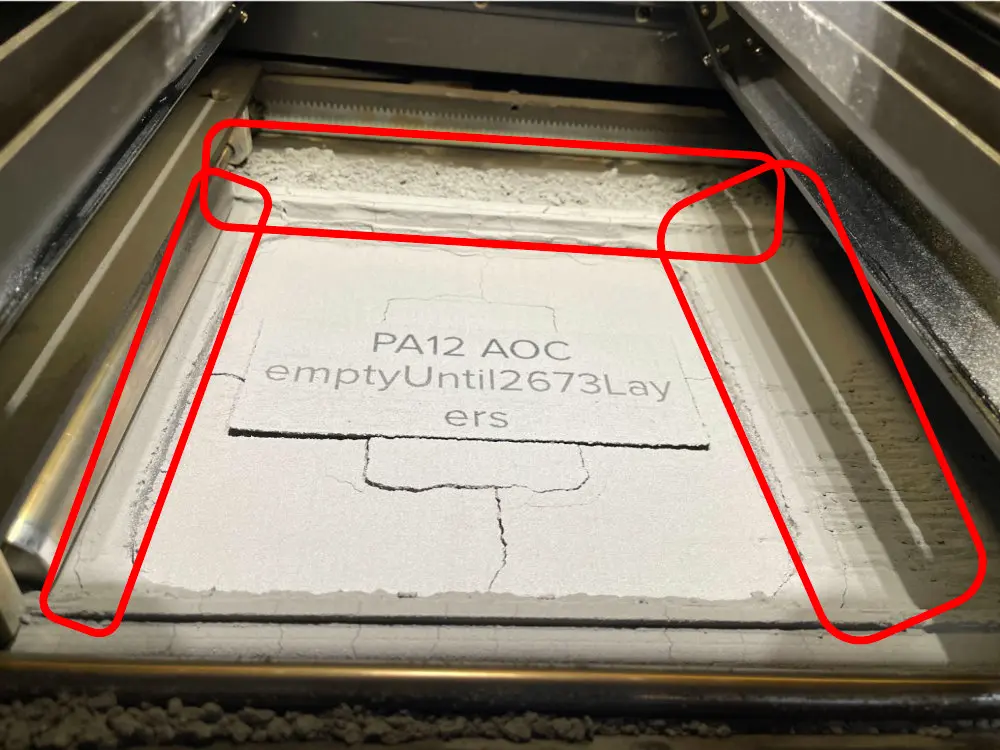
Pulizia della parte superiore dell'alloggiamento di stampa
La polvere può accumularsi nella parte superiore dell'alloggiamento di stampa, in particolare sulle guide, nelle aree tra le scanalature per la polvere e nella parte superiore della camera di stampa. Questa polvere in eccesso potrebbe fondersi e venire trascinata nella camera di stampa durante le stampe successive. Aspira accuratamente quest'area per evitare errori di stampa.
Aspirazione delle scanalature
Tra una stampa e l'altra, pulisci entrambe le scanalature e l'area intorno al percorso del rullo di ridistribuzione della polvere utilizzando un aspirapolvere conforme con componenti dissipativi statici. Usa l’aspirapolvere, munito di attacco per una piccola spazzola o dell'attacco del tubo flessibile, per rimuovere tutta la polvere dalle vaschette. Se necessario, usa l’aria compressa o uno spruzzatore a gas per rimuovere la polvere dalle aree difficili da raggiungere. Controlla in particolare l'accumulo di polvere lungo le pareti interne e negli angoli delle scanalature.
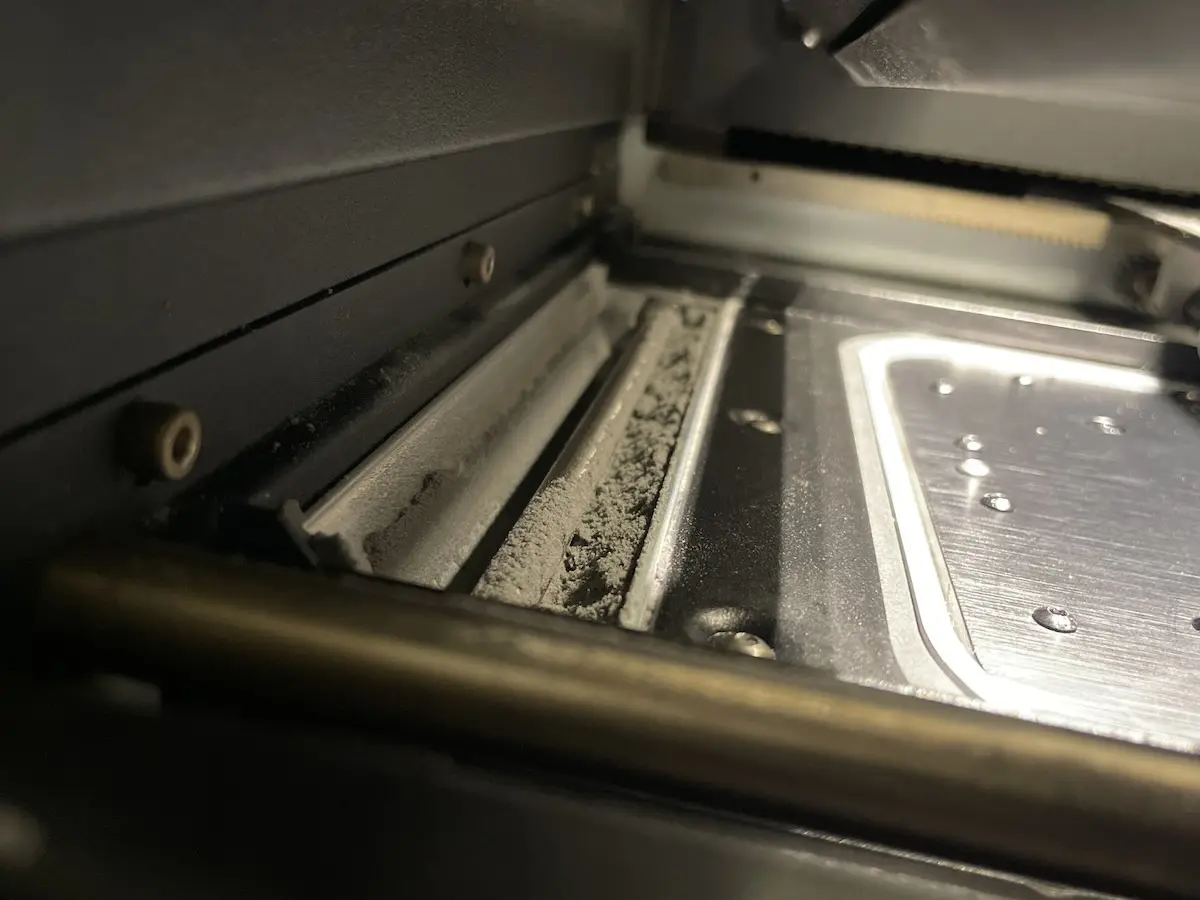
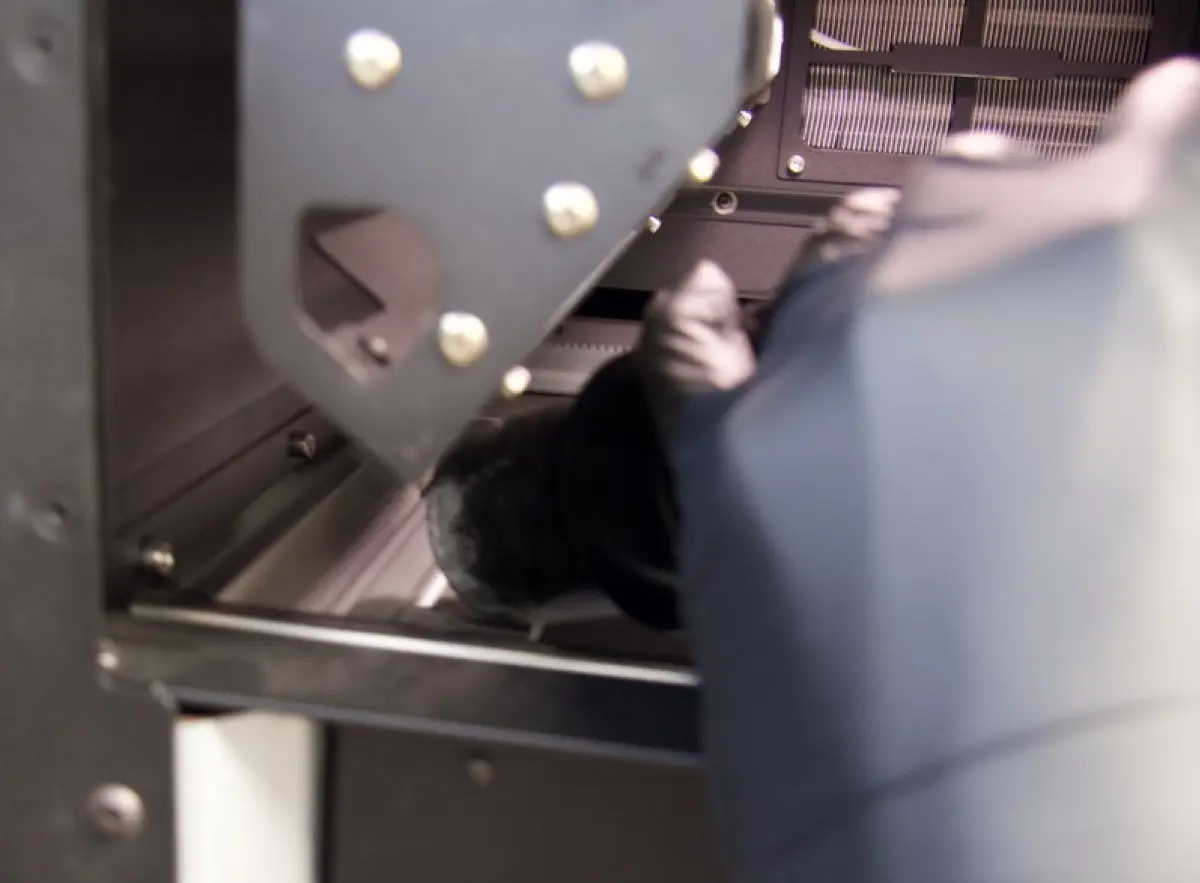
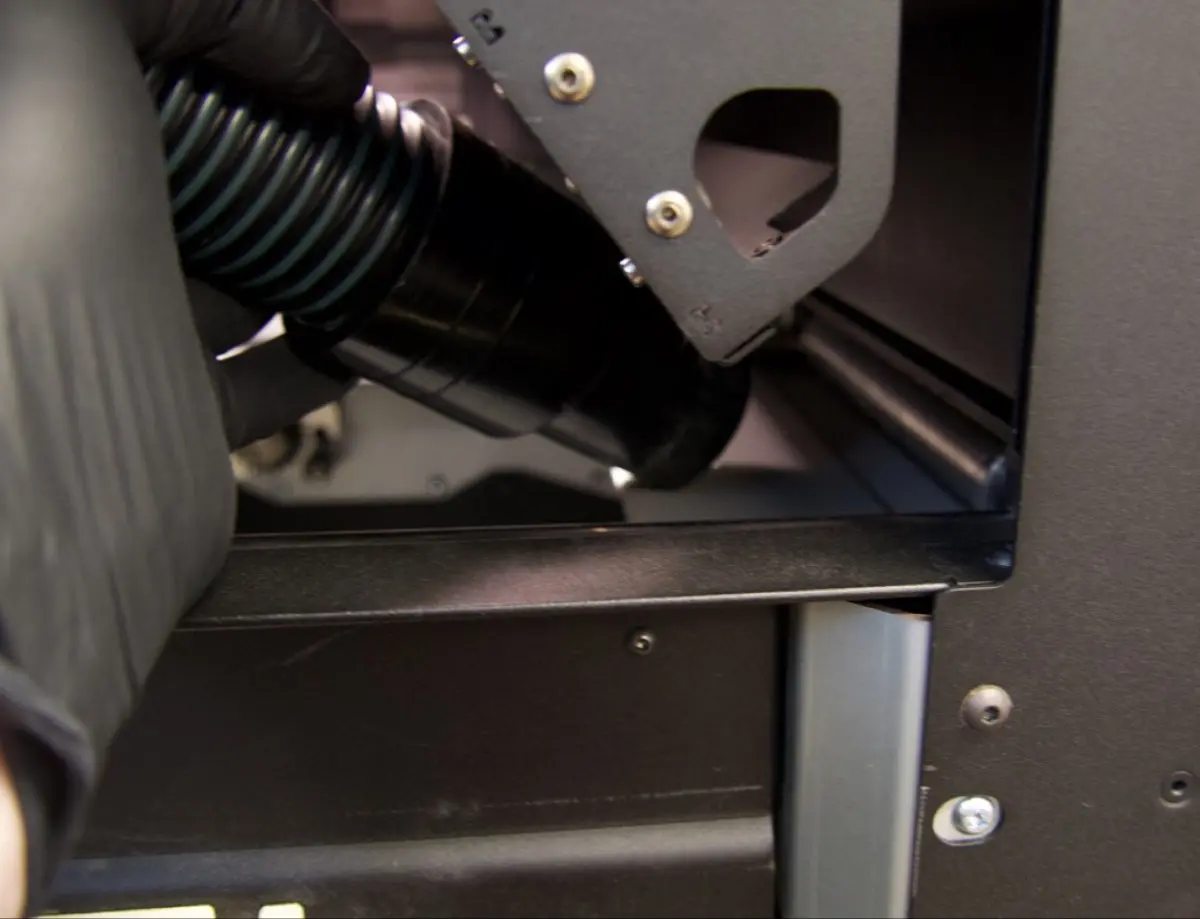
Chiudi lo sportello dell’alloggiamento di stampa e sposta i motori delle pinne per pulire e rimuovere la polvere.
Per spostare i motori delle pinne:
Attenzione:
Se non espressamente consigliato, non selezionare nessuna delle opzioni nel menu Motor Moves (Movimenti motore) mentre lo sportello dell'alloggiamento di stampa è aperto o qualsiasi oggetto si trova nel percorso dei meccanismi di manipolazione della polvere, situati nella parte superiore dell'alloggiamento di stampa. Le parti mobili rischiano di schiacciare o intrappolare elementi esterni alla stampante. Se necessario, tocca il tasto Stop (Arresto) sull'interfaccia touchscreen per fermare il movimento del motore.
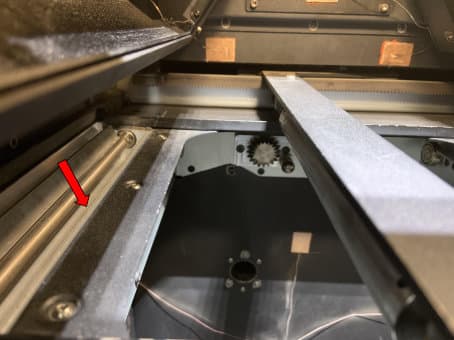
Pulizia del dispositivo di rivestimento
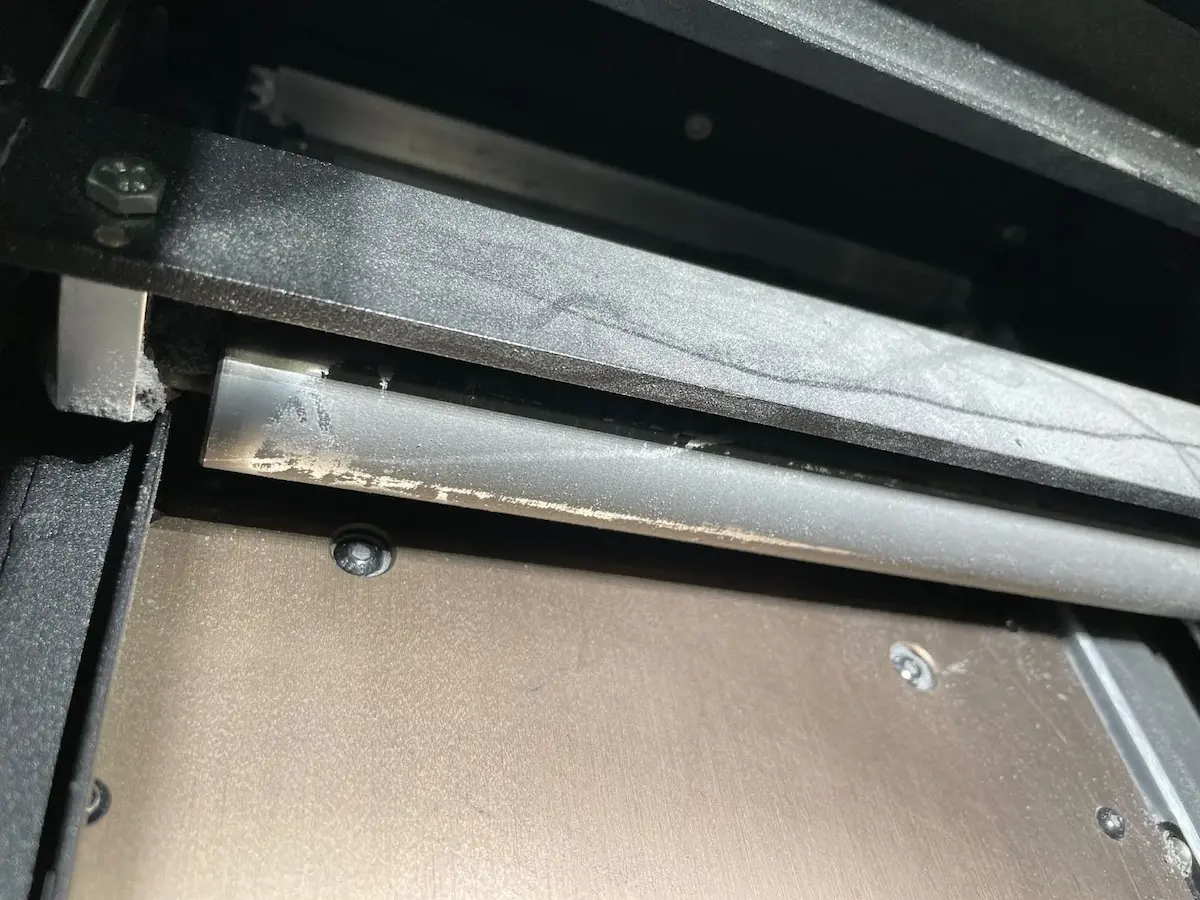
Sposta e ispeziona il dispositivo di rivestimento. Se è ricoperto di polvere semi-sinterizzata, puliscilo prima di avviare un'altra stampa.
Per pulire il dispositivo di rivestimento:
Sostituzione dei materiali
Le stampanti di generazione Fuse 1, la Fuse Sift e i relativi accessori sono progettati per essere utilizzati con un solo tipo di polvere alla volta. Assicurati di pulire accuratamente ogni dispositivo, seguendo le istruzioni di Formlabs, prima di cambiare tipo di polvere. Mescolare le polveri può causare errori di stampa o danni permanenti alla macchina.
Se hai intenzione di stampare regolarmente con più materiali, Formlabs consiglia di usare una stampante della generazione Fuse 1 e una Fuse Sift dedicate per ciascun materiale.
Per ulteriori informazioni, consulta i seguenti articoli di assistenza: