
Diagnose eines Fehldrucks (SLS)
Diagnose eines Fehldrucks (SLS)
Bei einem erfolgreichen SLS-Druck sintert der Laser Pulver, um Teile Schicht für Schicht aufzubauen. Nachdem die Teile abgekühlt sind, trennen Sie die Druckteile vom ungesinterten Pulver. Bearbeiten Sie die Druckteile nach, und bewahren Sie das ungesinterte Pulver zur Wiederverwendung oder Entsorgung auf.
Normalerweise hat ein SLS-3D-Druckteil eine leicht körnige Oberfläche. Wenn die Temperatur in der Konstruktionskammer zu heiß oder nicht heiß genug ist, verursacht der resultierende Temperaturunterschied Defekte auf der Oberfläche des Teils. Auch Obstruktionen im Laserpfad können Druckfehler verursachen.
Bewährte Praktiken
Generation Fuse 1
Um die Wahrscheinlichkeit von Fehldrucken zu verringern, befolgen Sie die Anweisungen von Formlabs und führen Sie regelmäßig geplante Wartungsarbeiten an Ihrem Drucker der Generation Fuse 1 durch:
- Verwenden Sie die empfohlene Neuzuführungsrate für Ihr Material
- Anpassen der Druckbetttemperatur für optimale Druckteilqualität
- Reinigen Sie die optische Kassette
- Reinigen des IR-Sensors und des IR-Sensorgehäuses
- Reinigen Sie das Druckgehäuse
- Warten Sie, bis die Innentemperatur auf 30 °C gesunken ist, bevor Sie die Konstruktionskammer entfernen oder handhaben
Fuse X1
Um die Wahrscheinlichkeit von Fehldrucken zu verringern, befolgen Sie die Anweisungen von Formlabs und führen Sie regelmäßig geplante Wartungsarbeiten an Ihrem Fuse-X1-Drucker durch:
- Verwenden Sie die empfohlene Neuzuführungsrate für Ihr Material
- Anpassen der Druckbetttemperatur für optimale Druckteilqualität
- Reinigen Sie die Konstruktionsplatte und die Wannen zwischen den Drucken
- Rekoter-Rolle zwischen den Drucken reinigen
- Reinigen Sie das untere Laserfenster
- IR-Sensor und IR-Sensorgehäuse reinigen
- Warten Sie, bis die Innentemperatur auf 30 °C gesunken ist, bevor Sie die Konstruktionsplattform entfernen oder handhaben
Diese Reinigungs- und Kalibrierungsschritte sind entscheidend für gleichmäßige und erfolgreiche Drucke.
- Neuzuführungsrate: Jedes Formlabs-SLS-Pulver hat eine empfohlene Neuzuführungsrate. Die Neuzuführungsrate legt fest, wie viel Pulver aus einem früheren Druck wiederverwendet werden kann. Eine niedrigere Neuzuführungsrate, bei der weniger frisches Pulver verwendet wird, gilt als kostengünstiger, kann aber zu einer höheren Druckfehlerquote führen. Die von Formlabs beworbene Neuzuführungsrate wird von Formlabs als bestes Gleichgewicht zwischen Kosten, Leistung und Aussehen festgelegt.
- Betttemperatur: Formlabs empfiehlt, die Betttemperatur Ihres Druckers einzustellen, bevor Sie zum ersten Mal mit einem Nylon-basierten Pulver drucken. Formlabs bietet einen Abstimmungsdruck für jeden Pulvertyp an. Eine falsche Betttemperatur kann zu Druckfehlern wie schlechter Oberflächenbeschaffenheit oder zu vollständigen Druckfehlern durch Schmelzen führen.
- Optische Fenster: Der Laser und die Kamera der Drucker der Fuse-Serie befinden sich hinter schützenden optischen Fenstern. Wenn das Laserfenster durch Pulver oder Laurinlactam verunreinigt ist, kann das Pulver an den Stellen, an denen der Laser blockiert ist, nicht vollständig gesintert werden. Wenn das Kamerafenster verunreinigt ist, kann der Drucker die Verunreinigung fälschlicherweise als Problem mit dem Druck melden.
- IR-Sensor: Der Druckprozess für Drucker der Fuse-Serie erfordert, dass das Material bei einer bestimmten Temperatur gesintert wird, die vom IR-Sensor des Druckers gemessen wird. Wenn der IR-Sensor teilweise blockiert oder durch Pulver oder Laurinlactam verunreinigt ist, kann er die Betttemperatur als niedriger messen, als sie tatsächlich ist. Dadurch kann der Drucker das Pulver überhitzen, was zu Schmelzen führt.
- Druckgehäuse, Konstruktionsplatte und Pulverwannen: Der Nachbeschichter und die Pulverwannen sind wichtige Bestandteile des Pulververteilungssystems in den Druckern der Fuse-Serie. Halten Sie sie sauber, um Pulververunreinigungen, teilgesintertes Pulver, das in nachfolgende Drucke gezogen wird, und damit verbundene Druckfehler zu vermeiden.
- Pulverkuchentemperatur: Die Konstruktionskammer (Generation Fuse 1) oder die Konstruktionskammer (Fuse X1) kann bei 100 ºC aus dem Drucker entnommen werden, aber das Entpacken des Drucks bei höheren Temperaturen erhöht das Risiko von Verformungen. Warten Sie für optimale Ergebnisse, bis der Pulverkuchen auf unter 30 ºC abgekühlt ist, bevor Sie die Teile entpacken.
Überblick über Druckfehler
Wenn Sie Druckfehler mit einem Formlabs-SLS-Drucker feststellen, lesen Sie die folgende Liste und den entsprechenden Supportartikel, um die Fehler zu beheben.
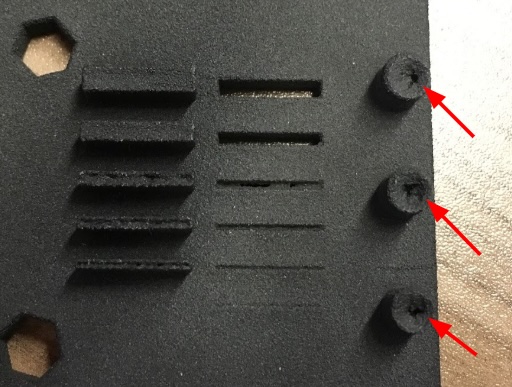
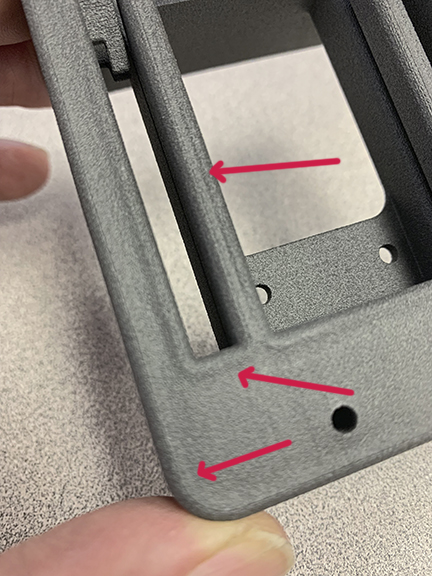
Grübchenbildung und LochfraßSymptome:
Schritte zur Fehlerbehebung |
  |
SchichtverschiebungSymptome:
Schritte zur Fehlerbehebung | 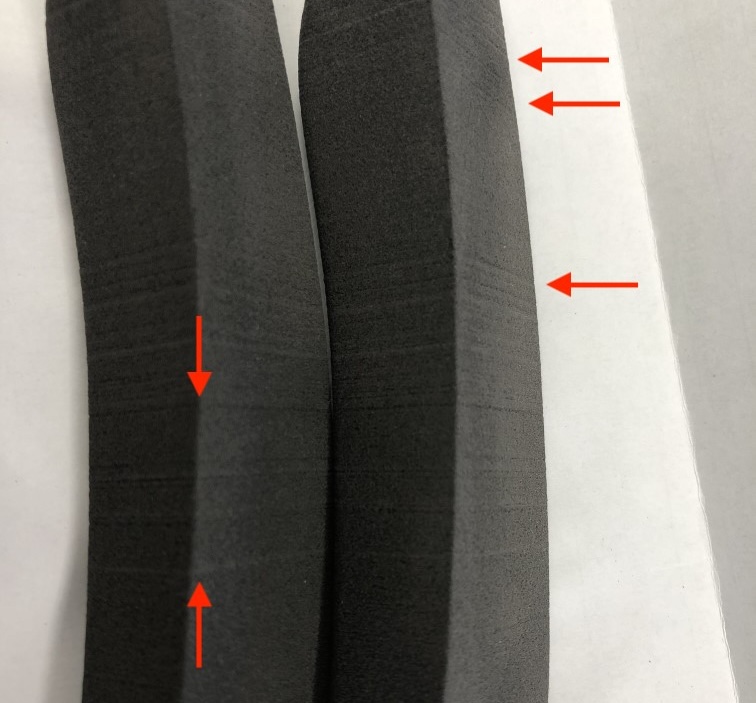 |
Horizontale StreifenSymptome:
Schritte zur Fehlerbehebung | 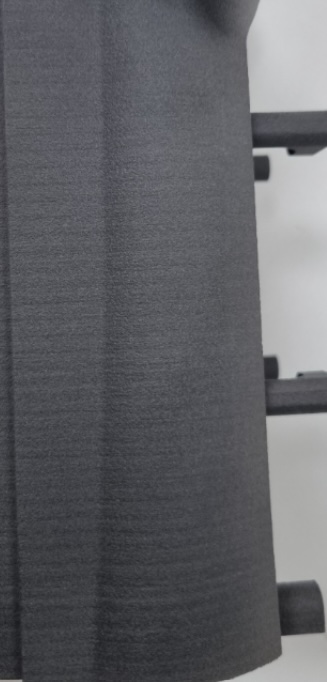 |
Schlechte Oberflächenbeschaffenheit oder Orangenhaut auf vertikalen FlächenSymptome:
Schritte zur Fehlerbehebung Schlechte Oberflächenbeschaffenheit an vertikalen Oberflächen (SLS) |
 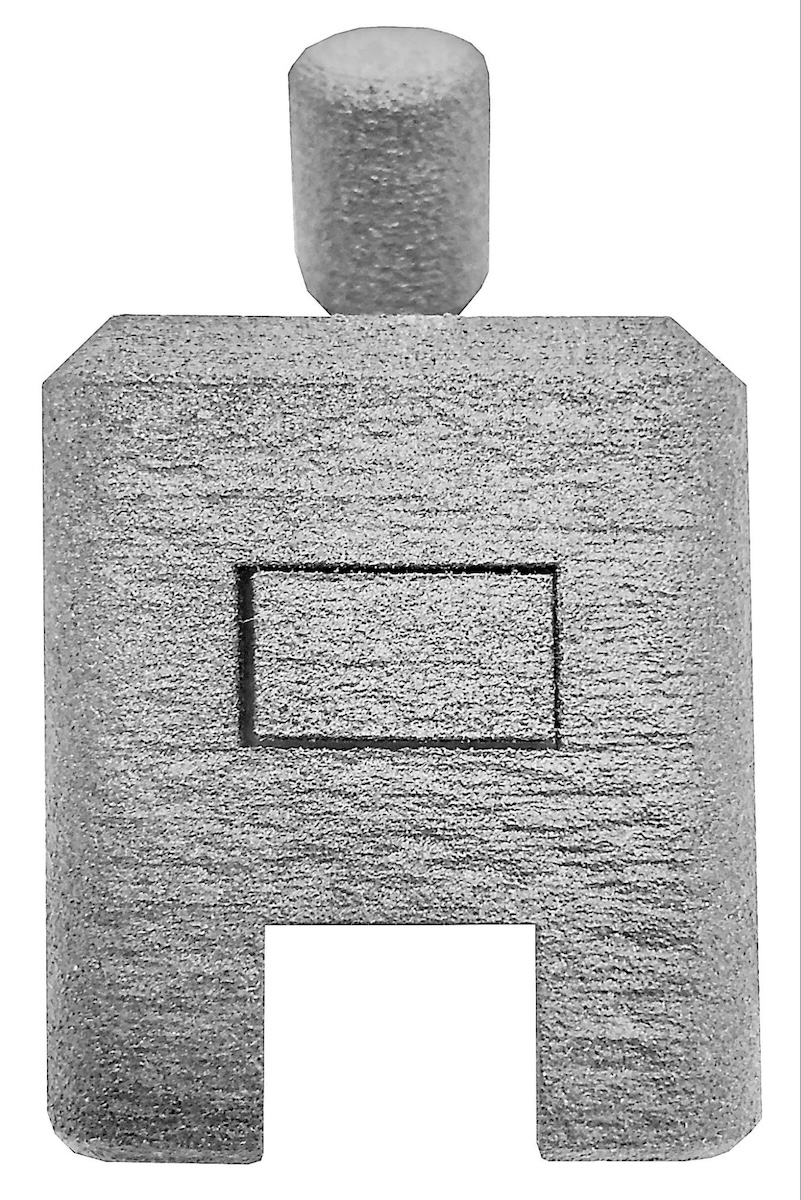 |
VerziehenSymptome:
Schritte zur Fehlerbehebung | 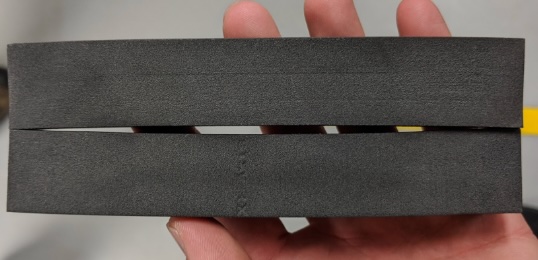 |
Brüchige TeileSymptome:
Schritte zur Fehlerbehebung |  |
Unebenheiten entlang der Z-AchseSymptome:
Schritte zur Fehlerbehebung | 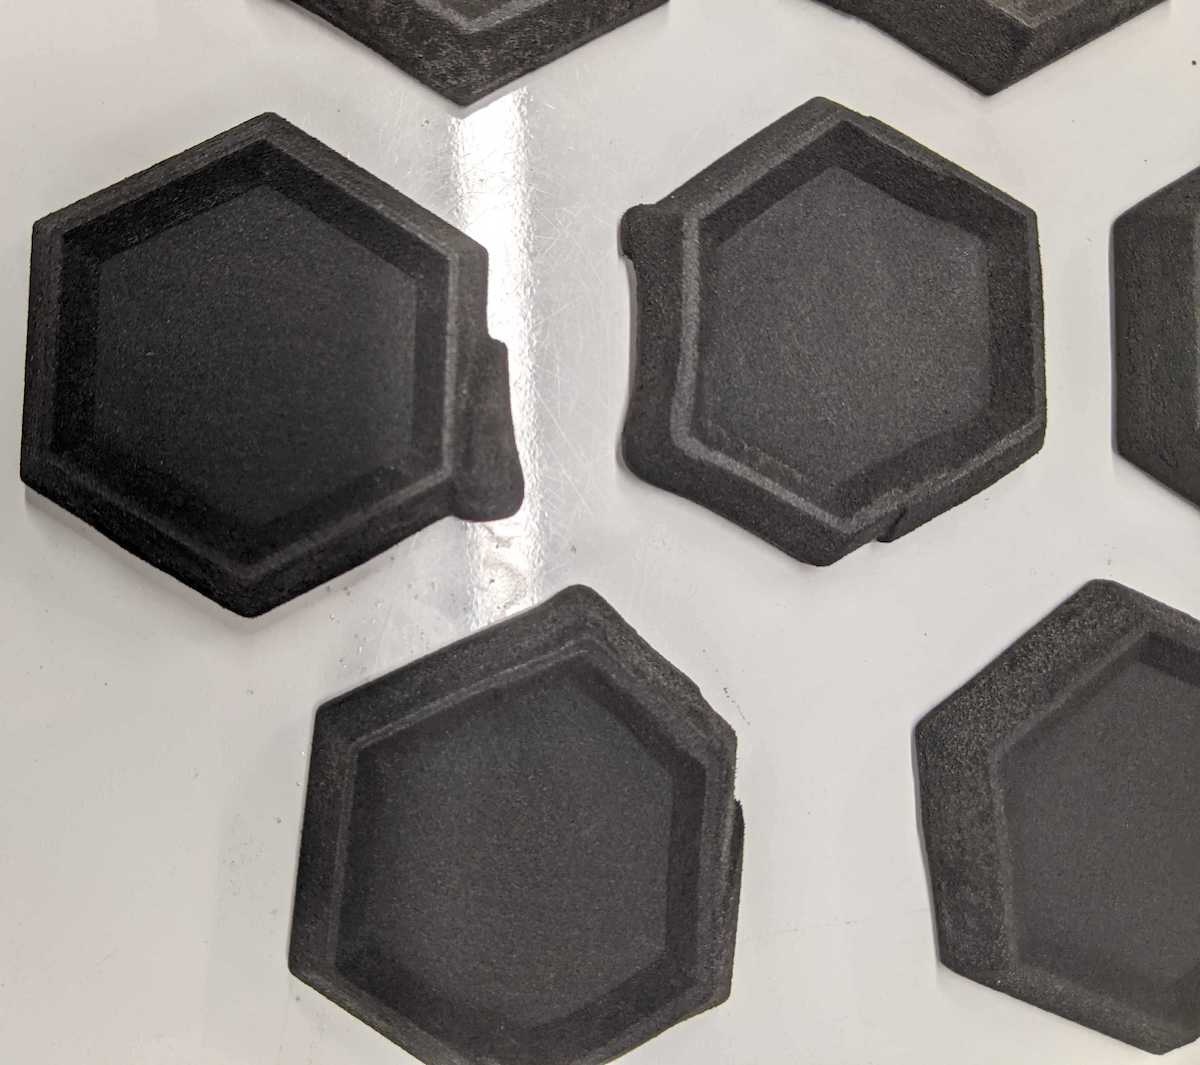 |
Unscharfe oder fehlende MerkmaleSymptome:
Schritte zur Fehlerbehebung | 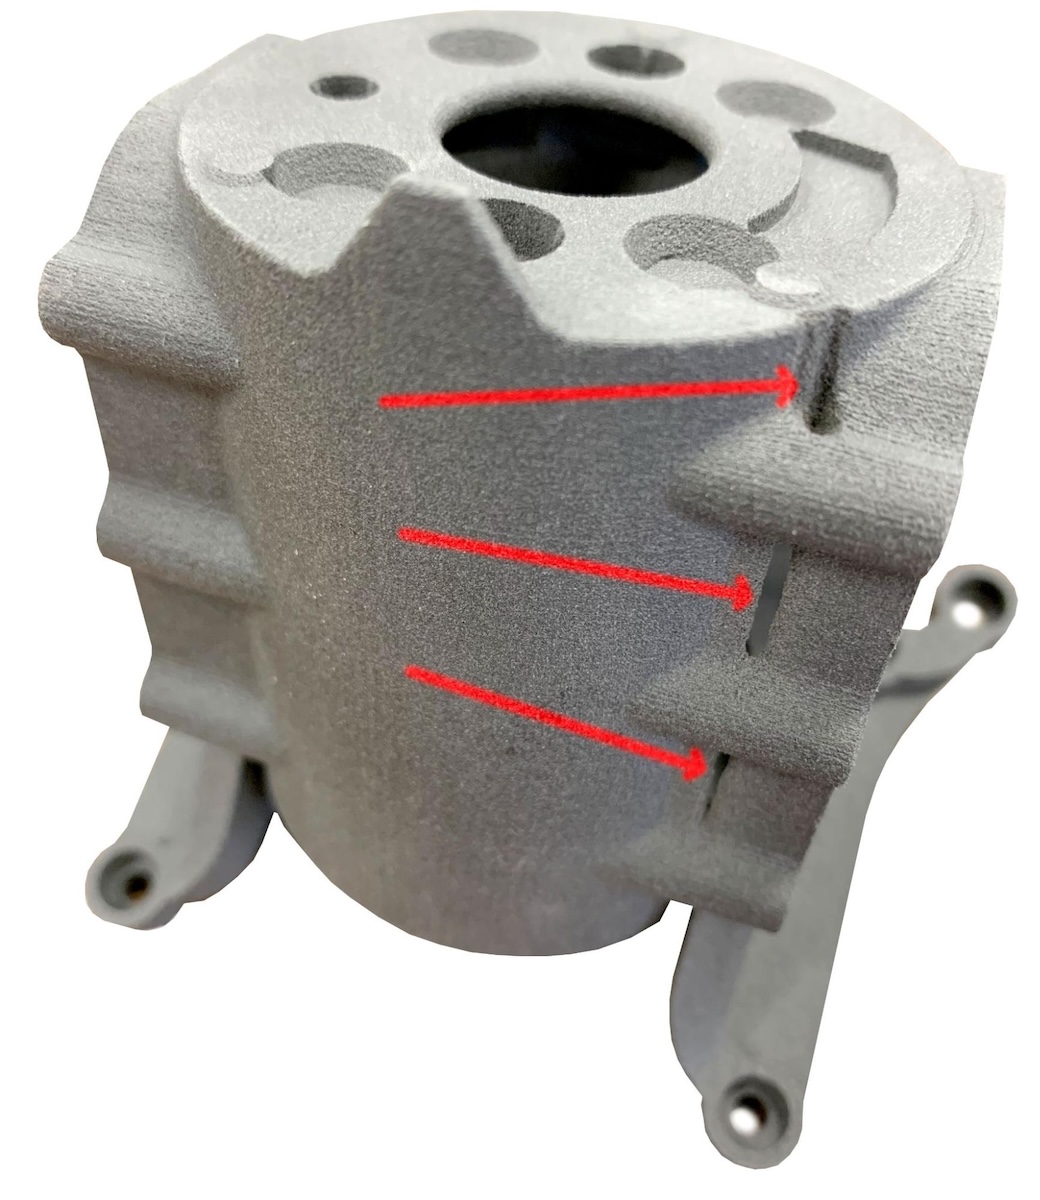 |
SchichtablösungSymptome:
Schritte zur Fehlerbehebung |
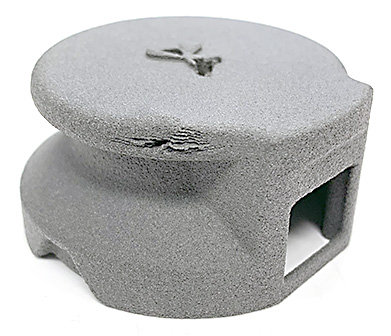 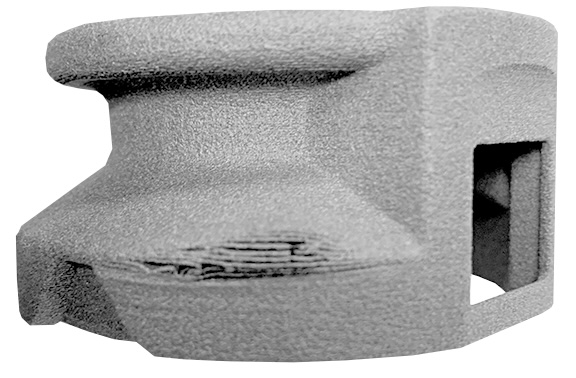 |
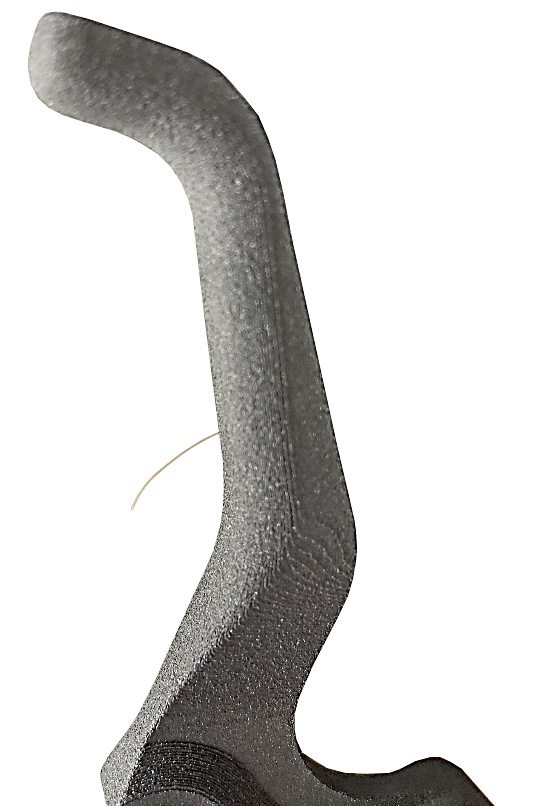
Pulver-Verunreinigung.Symptome:
Schritte zur Fehlerbehebung |
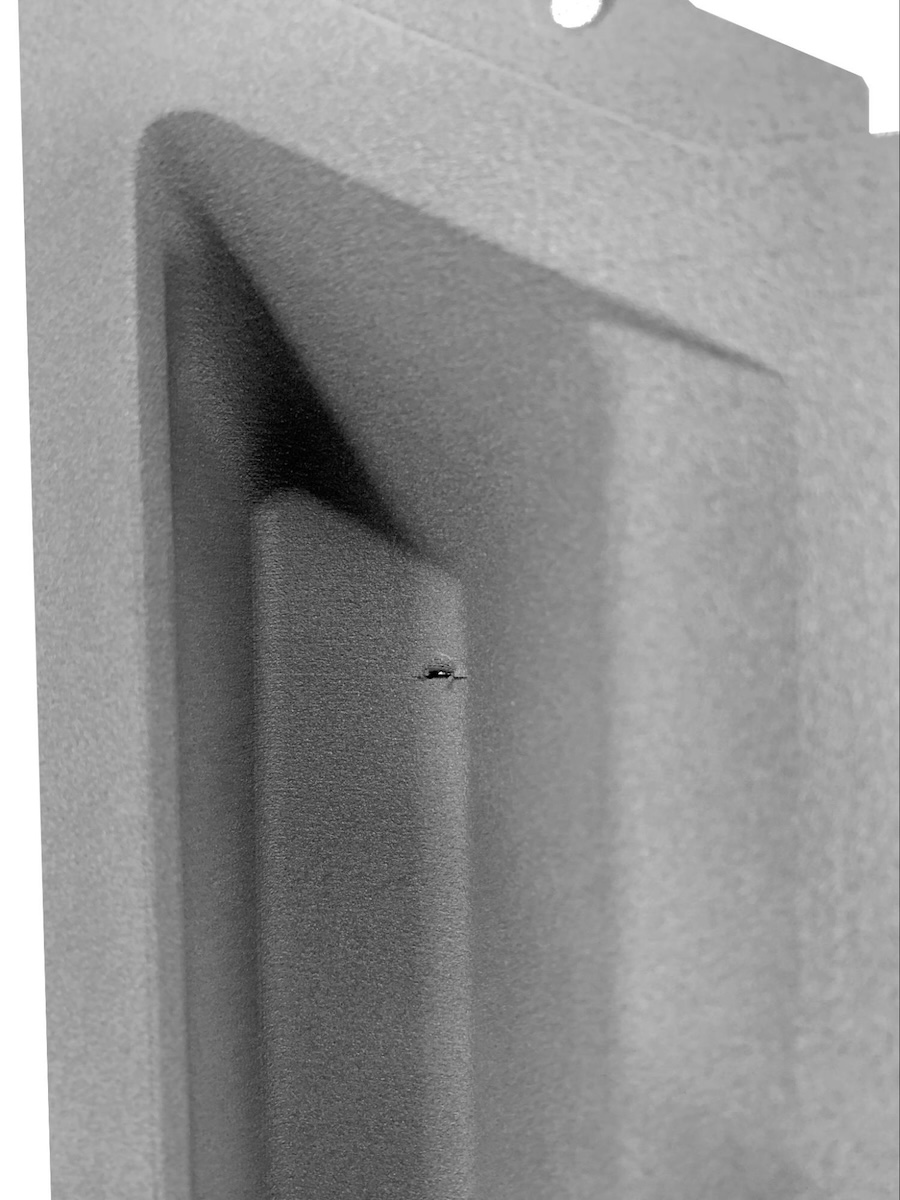  |
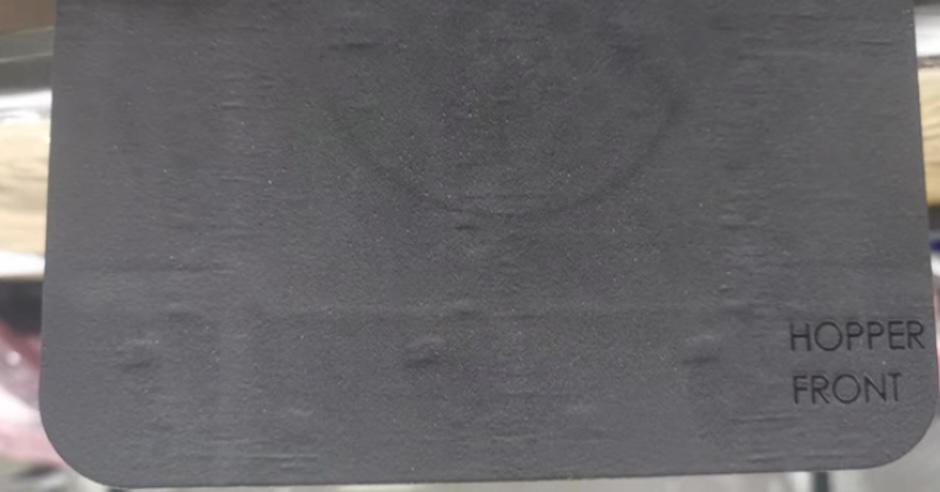
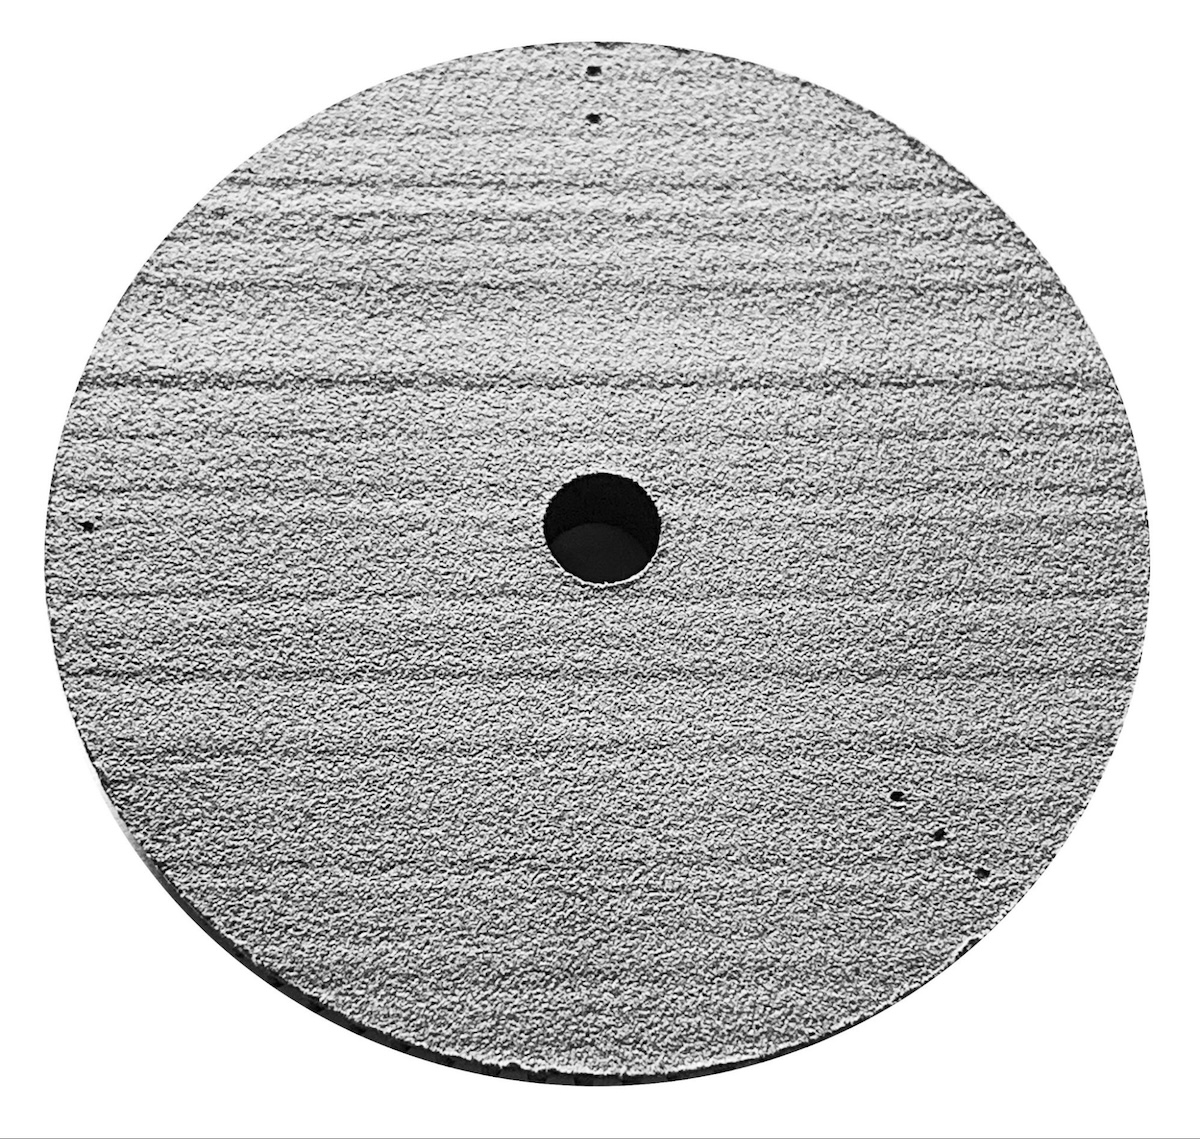
Nachbeschichter-ArtefakteSymptome:
Schritte zur Fehlerbehebung Entfernen und reinigen Sie die Nachbeschichterwalze des Druckers. |
  |
Verhärteter PulverkuchenSymptome:
Schritte zur Fehlerbehebung | 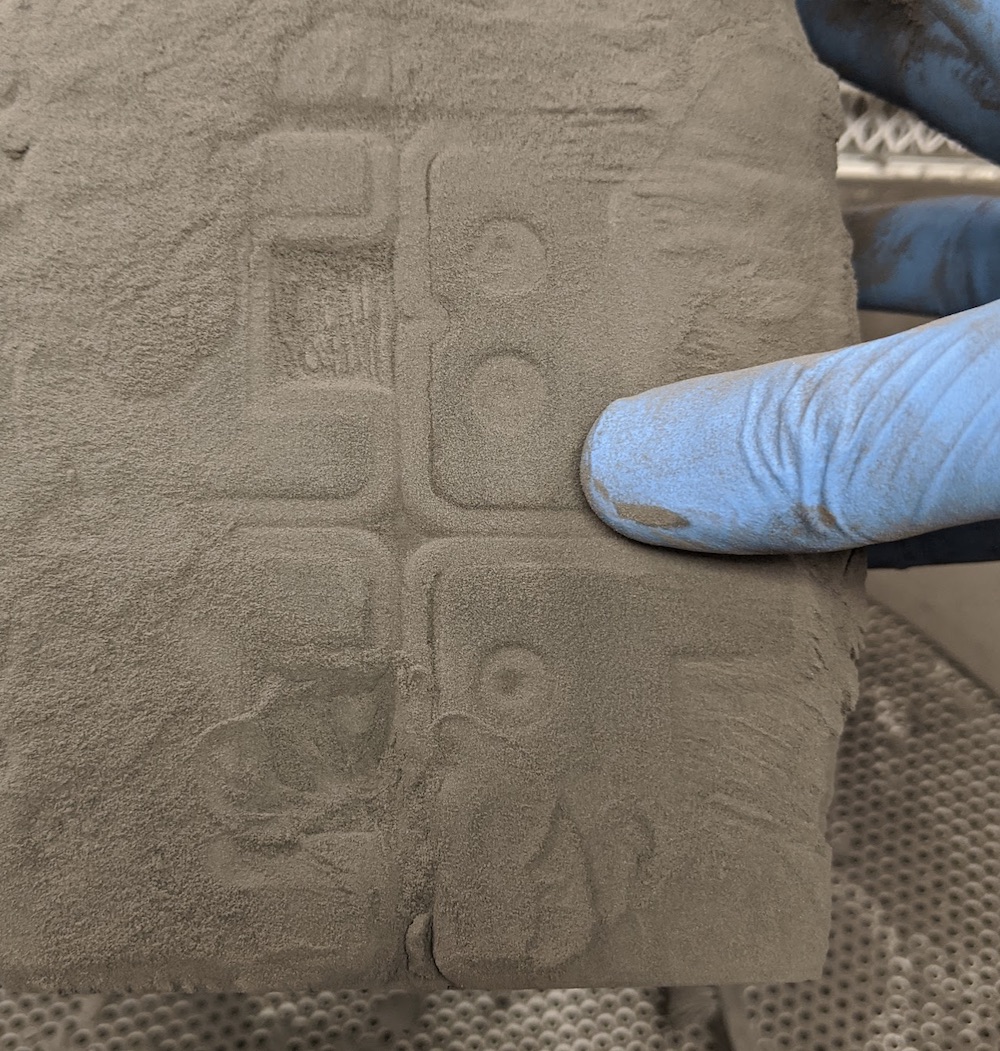 |