
注記:
以下のガイドラインは、Form 4にてFormlabs Grey レジンV5を積層ピッチ50ミクロンで造形した場合のものです。使用するFormlabsレジンやプリンター、積層ピッチが異なる場合、若干の差異が生じる可能性があります。
3Dプリントの成功の秘訣は、モデルを適切に設計することにあります。以下にベストプラクティスをご紹介します。設計の最適化やプリント失敗を最小限に抑えるヒントとしてお役立てください。
記載の推奨フィーチャーサイズはCADモデル設計時に意図したフィーチャーサイズを指し、本記事の最後にある比較表では、設計時のフィーチャーサイズとFormlabsでの試験中に測定された造形後のフィーチャーサイズを比較しています。その差はごくわずかで、通常は人間の目では感知できません。比較表ではForm 3との比較も行っており、Form 4の方が意図したフィーチャーサイズを実現しやすいことがわかっています。
注記:
以下のガイドラインは、Form 4にてFormlabs Grey レジンV5を積層ピッチ50ミクロンで造形した場合のものです。使用するFormlabsレジンやプリンター、積層ピッチが異なる場合、若干の差異が生じる可能性があります。
サポート付きの壁の最小厚み
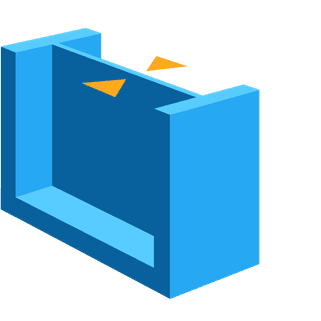
推奨:0.2 mm / 200ミクロン
サポート付きの壁とは、2辺以上で他の壁と接続されている壁のことを指します。サポート付きの壁が0.2mmよりも薄い場合は、剥離プロセス中に造形品に加わる剥離力で歪みが発生する可能性があります。
備考:
薄肉構造の造形品を洗浄する際は、造形品がIPAなどの溶剤を吸収してしまわないよう注意しながら洗浄してください。造形品を溶剤に長時間浸すと変形してしまう恐れがあります。IPAへの浸漬時間をできるだけ短くし、IPAから受ける影響を最小限に抑えるようにしてください。
サポート無しの壁の最小厚み
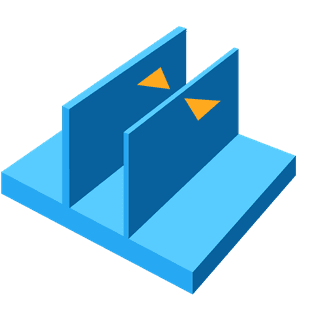
推奨:0.2 mm / 200ミクロン
サポート無しの壁とは、2辺以下で他の壁と接続されている壁のことを指します。サポート無しの壁が0.2mmよりも薄い場合は、プリント中に歪みが発生したりモデルから分離してしまう恐れがあります。
注:
薄肉構造の造形品を洗浄する際は、造形品がIPAなどの溶剤を吸収してしまわないよう注意しながら洗浄してください。造形品を溶剤に長時間浸すと変形してしまう恐れがあります。IPAへの浸漬時間をできるだけ短くし、IPAから受ける影響を最小限に抑えるようにしてください。
サポート無しの最長オーバーハング
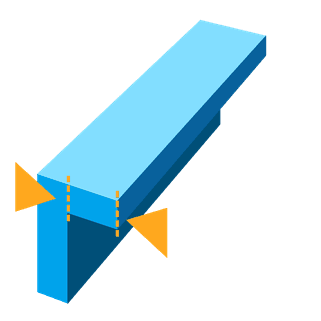
推奨:5.0 mm / 5,000 μm
突出部(オーバーハング)とは、ビルドプラットフォームに対して平行に突き出ているモデルの部分を指します。この突出部を支えるサポート材をつけずにプリントすることは推奨されません。レイヤーが構造を維持できず、歪みや分離の原因になることがあるためです。水平方向の突出部は5mmを超えると変形し始め、突出部が大きくなればなるほど変形度合いも増加します。モデルの向きを変えるか、PreFormでSupports(サポート材)をクリックし、Internal Supports(内部サポート)を選択すると、突出部にサポート材を追加できます。
サポート無しの突出部の最小角度
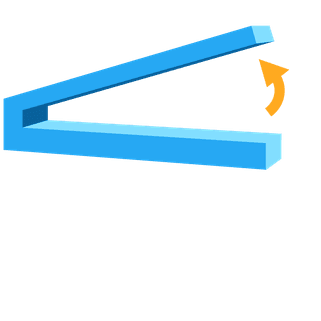
推奨:平面から10°
(長さ35mm × 幅10mm × 厚さ3mm)
突出部の角度を平面から10°未満に設定すると、剥離プロセス中にモデルが分離してしまう恐れがあります。平面の向きをかけてより自立した配置にするためには、サポート記事のPreForm上でモデルを動かし、回転させるをご参照ください。
水平サポートスパンの最大長さ
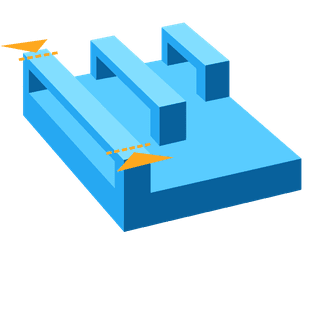
推奨:29 mm / 29,000 μm
(幅5mm × 厚さ3mm)
スパンとは、2本のサポート材の間の距離のことです。通常、水平スパンでのプリントはお勧めしませんが、形状によってはうまくプリントできることもあります。幅5mm × 厚さ3mmのビーム(横材)を使用する場合、スパンが29mmよりも長いと、プリント失敗の確率が高まります。幅の広いビームを使用する場合、剥離プロセスで折れてしまわないよう、長さを短めに設定しておく必要があります。
垂直ワイヤの最小直径
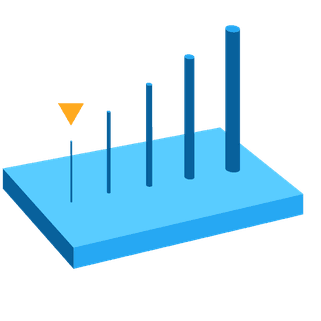
7mmのワイヤーの推奨値:0.3mm/300ミクロン径
30mmのワイヤーに推奨:直径0.6mm/600ミクロン
ワイヤーとは、長さが幅の2倍を超えるフィーチャーのことを指します。幅0.3mmのワイヤーの場合、高さが7mmを超えると変形し始めます。同様に、幅0.6mmのワイヤーは、高さが30mmを超えると変形し始めます。
備考
薄いワイヤーを洗浄する際は、IPAによって造形品の強度が弱まり損傷しやすくなるため、取り扱いには特に注意してください。IPAへの浸漬時間をできるだけ短くすることで、IPAから受ける影響を最小限に抑えられます。
最小凸面のディテール
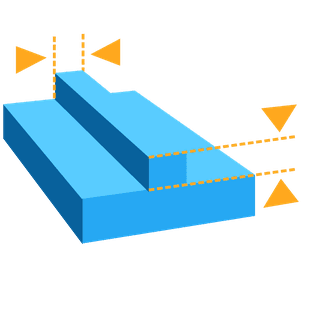
推奨:0.1 mm / 100 μm
エンボス加工とは、モデル表面に文字などを浮き彫りにして加工する浅い隆起のことです。エンボス加工の厚みと高さがそれぞれ0.1mm未満の場合は、プリント完了後に目視での確認が難しい場合があります。
最小凹面のディテール
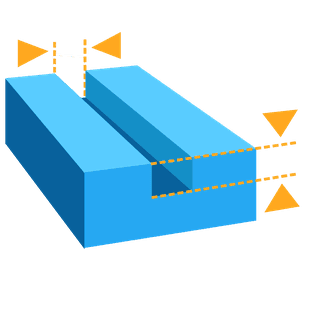
推奨:0.15 mm/150 μm
デボス加工とは、モデル表面に刻印などの窪みをつけて加工する形状のことです。デボス加工の厚みと幅がそれぞれ0.15mm未満の場合は、プリント中にモデルの他の部分と融合してしまい、窪みがうまく表現できない場合があります。
最小クリアランス
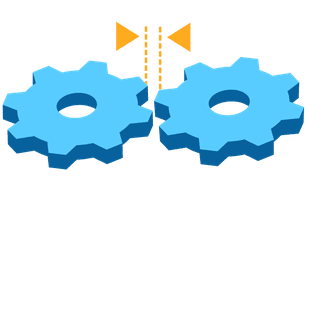
推奨値: 0.4mm/400ミクロン
クリアランスとは、モデルの2つのパーツの間に必要な距離です(例:2つのギアの間の距離など)。パーツ間のクリアランスが0.4mm未満の場合、両パーツが融合してしまう恐れがあります。
穴の最小直径
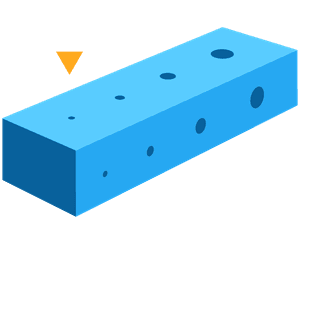
推奨:0.5mm/500ミクロン
X、Y、Z軸で直径が0.5mm未満の穴は、プリント中に閉じてしまうことがあります。
ドレインホールの最小直径
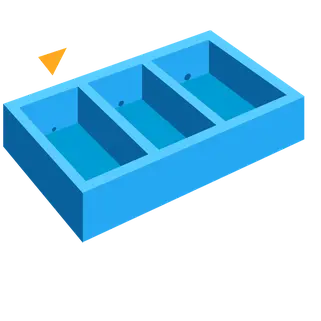
推奨: 直径0.75mm/750ミクロン
水抜き穴は、外側が完全に密閉状態で内部にキャビティのあるモデルからレジンを排出するために設置が推奨されます(例:モデルに球状の空洞やシリンダー上の空洞があり、ビルドプラットフォーム上で直接プリントする場合など)。直径0.75mm以上の排水穴がないと、レジンや空気が溜まり、カッピングブローアウトと呼ばれる故障の原因になる可能性があります。
参考までに、Form 4世代のプリンターでXY平面に造形したフィーチャーの一般的な寸法公差の一覧をご覧ください。様々なフィーチャーサイズを持つ1つのテストモデルを、GreyレジンV5を使って積層ピッチ100μmで3台の異なるプリンタで造形し、室温で5分間二次硬化させました。
Form 4とForm 3の比較
以下の表は、推奨設計値またはCAD上で意図したフィーチャーサイズと、Formlabsが行った試験で測定された造形後の実際のフィーチャーサイズを比較したものです。造形後のフィーチャーサイズがCAD上で意図したフィーチャーサイズに近いほど、プリンタの精度が高いことを表しています。CAD上で意図したフィーチャーサイズと造形後のフィーチャーサイズの差異はごくわずかで、通常は目視では確認できない範囲に収まっています。以下の要点は、Form 4およびForm 3世代のプリンタに適用されます。
| Form 4/Form 4B Grey V5 50ミクロン(デフォルト) | Form 3/Form 3B Grey V4 50ミクロン(デフォルト) | |||
|---|---|---|---|---|
| 意図したCADフィーチャーサイズ | 実際の造形フィーチャーサイズ | 意図したCADフィーチャーサイズ | 実際の造形フィーチャーサイズ | |
| 最小サポート付き壁厚 | 0.2 mm | 0.17 mm | 0.2 mm | 0.25 mm |
| 最小サポートなし壁厚 | 0.2 mm | 0.18 mm | 0.2 mm | 0.26 mm |
| サポートなし最大オーバーハング長さ | 5.0 mm | 5.00 mm | 5.0 mm | 5.03 mm |
| サポートなし最小オーバーハング角度 | 10度 | 10度 | 10度 | 10度 |
| 最大水平サポートスパン長さ | 29 mm | 29.00 mm | 29 mm | 29.00 mm |
| 最小垂直ワイヤー直径 | 0.3 mm(高さ7 mm) 0.6 mm(高さ30 mm) | 0.20 mm 0.59 mm | 0.3 mm(高さ7 mm) 0.6 mm(高さ30 mm) | 0.35 mm 0.68 mm |
| 最小エンボスディテール | 0.1 mm | 0.13 mm | 0.1 mm | 0.24 mm |
| 最小デボスディテール | 0.15 mm | 0.15 mm | 0.15 mm | 0.14 mm |
| 最小クリアランス | 0.4 mm | 0.34 mm | 0.4 mm | 0.15 mm |
| 最小穴径 | 0.5mm | 0.42 mm | 0.5mm | 0.26 mm |
| 水抜き穴最小径 | 0.75 mm | 0.91 mm | 0.75 mm | 0.90 mm |