
SLS 3Dプリント vs 射出成形:金型レスに切り替えるべき時は?
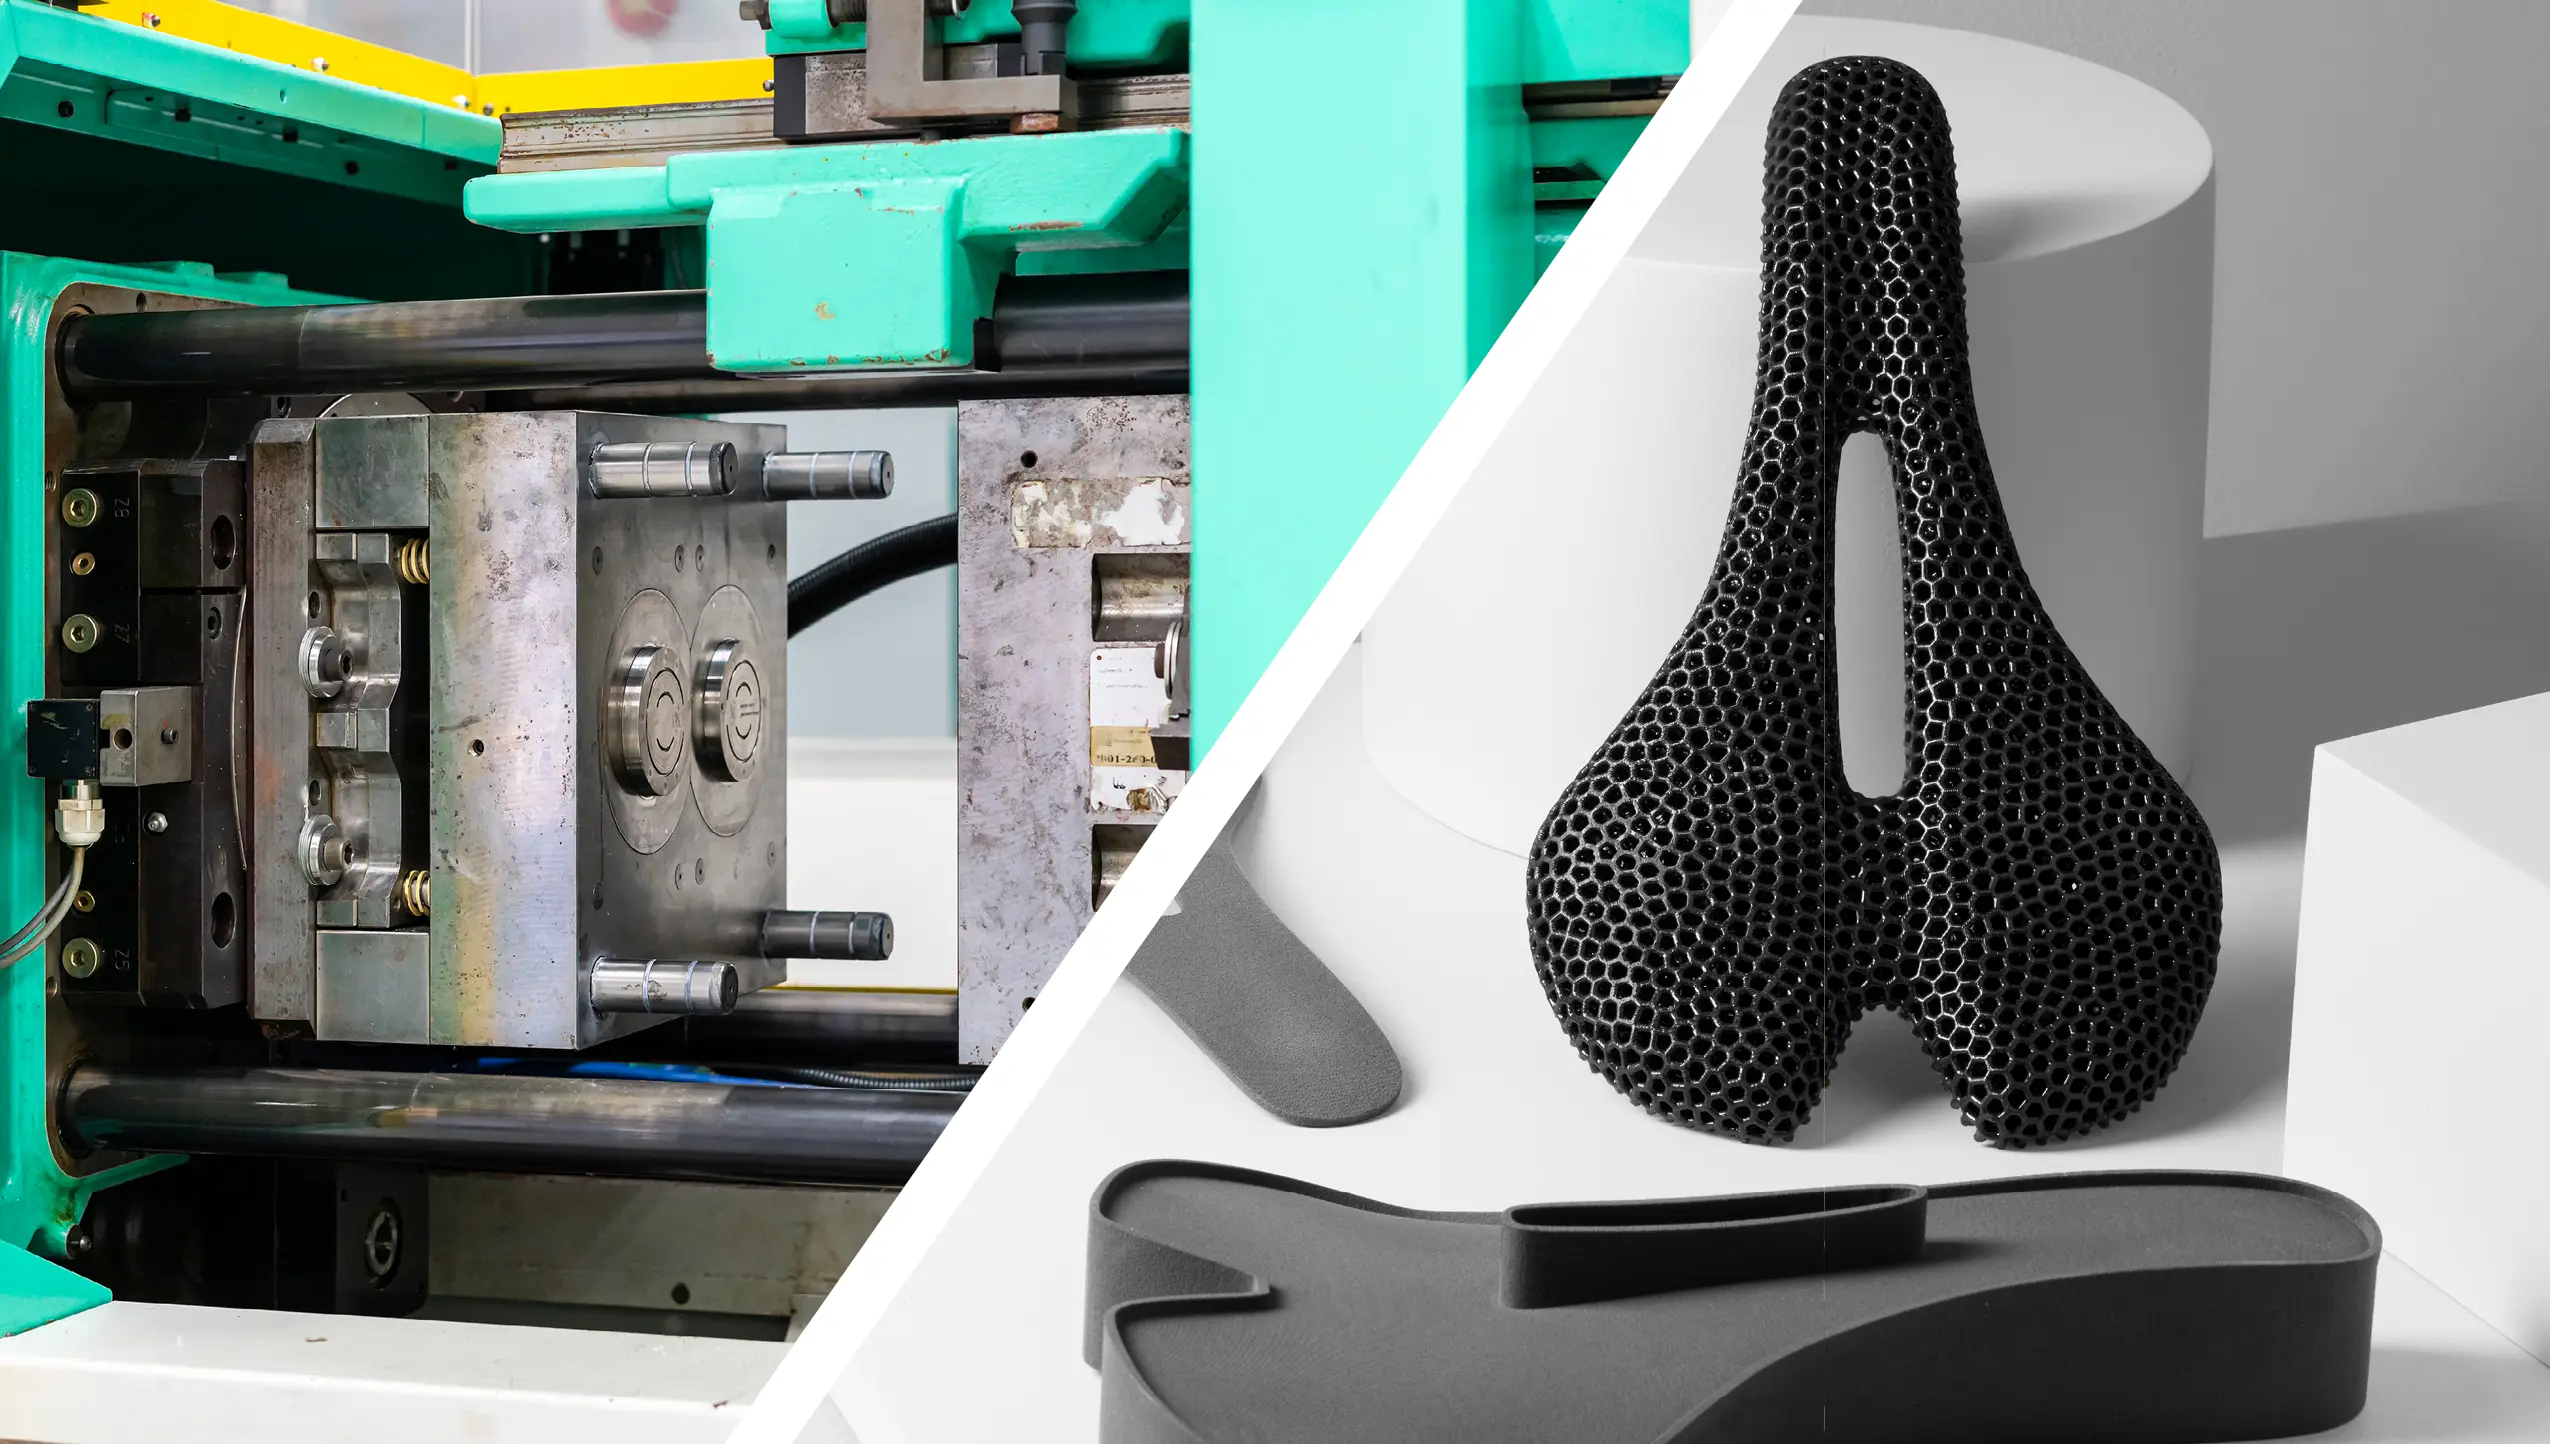
この技術資料では、射出成形の長所と短所のほか、SLS方式3Dプリントの概要と従来製法を補完する技術としての活用法について解説します。SLS 3Dプリントと射出成形の両方を用いて実製品用部品を製造している2つのメーカーのケーススタディを取り上げながら、最適化のために製造方法の切り替えが推奨される例をご紹介します。
SLS 3Dプリント vs 射出成形:金型レスに切り替えるべき時は?
この技術資料では、射出成形の長所と短所のほか、SLS方式3Dプリントの概要と従来製法を補完する技術としての活用法について解説します。SLS 3Dプリントと射出成形の両方を用いて実製品用部品を製造している2つのメーカーのケーススタディを取り上げながら、最適化のために製造方法の切り替えが推奨される例をご紹介します。
はじめに
モバイルケースからカーステレオのつまみまで、日常生活に使われているプラスチック製品のほとんどは、産業用の射出成形で製造されています。元々19世紀に発明され、1950年代半ばに近代化された射出成形は、樹脂ペレットを溶かした後、中空の金型に押し込んで冷却し硬化させて、最終的な形状を製造する方法です。金型が開いて最終製品が取り出され、型は何百回または何千回と使用することができます。
反復性、パーツごとのコストの低さ、均一性、またペレットに選んだポリマーの種類によって多様な機械的特性が可能になる射出成形は、現在最も広く使用されているプラスチック製造方法です。金型と射出の圧力が一定に保たれるので、均一性に優れ一貫した寸法精度が容易に実現します。製造過程の自動化により人件費が削減され、各サイクル完了までの所要時間も短いため、製造業者は最適化された効率で稼働を続けることができます。唯一の大きな投資は、金型や原型そのものにかかるコストです。
型の製作は通常、金属のサブトラクティブ製造過程で行われ、その価格は数千ドルもしくは数万ドルを超えることもあります。そのため、この過程は何百・何千のパーツにコストが分散される大量生産時のみコスト効率の高い方法と言えるでしょう。通常、設計から最終的な金型が出来上がるまでに約4週間から8週間かかります。金型が一旦完成したら修正は難しく、製造会社は同じパーツを何百・何千と製造することになり、顧客や製造面からのフィードバックに基づいて設計を最適化することもできません。
近年、射出成形を小ロット生産用としても有効な手段とするために、ラピッドツーリングを導入してプロトタイピングと実製品用部品の間の過程を補おうとするメーカーが増え、従来型の金型ができるまでの暫定策や少量生産向けの対応として、3Dプリント製やアルミ製の成形型などを用いたラピッドツーリングの新たな手法が導入されています。また、3Dプリントは、射出成形を補完したり代替したりする手段としても利用が広がっています。
長い間、3Dプリントは実製品用プラスチック製造のソリューションではなく、プロトタイピングや設計段階での活用に留まっていました。しかし3Dプリントの材料と技術が進化し、今では3Dプリント製の部品で可能になる光学的および機械的特性が、多くの場面で射出成形の基準に匹敵するまでになりました。SLS(粉末焼結積層造形)方式の3Dプリント技術が向上するにつれ、製造業者は自社の専門領域にその技術を取り入れ、射出成形を補完する方法として活用しています。
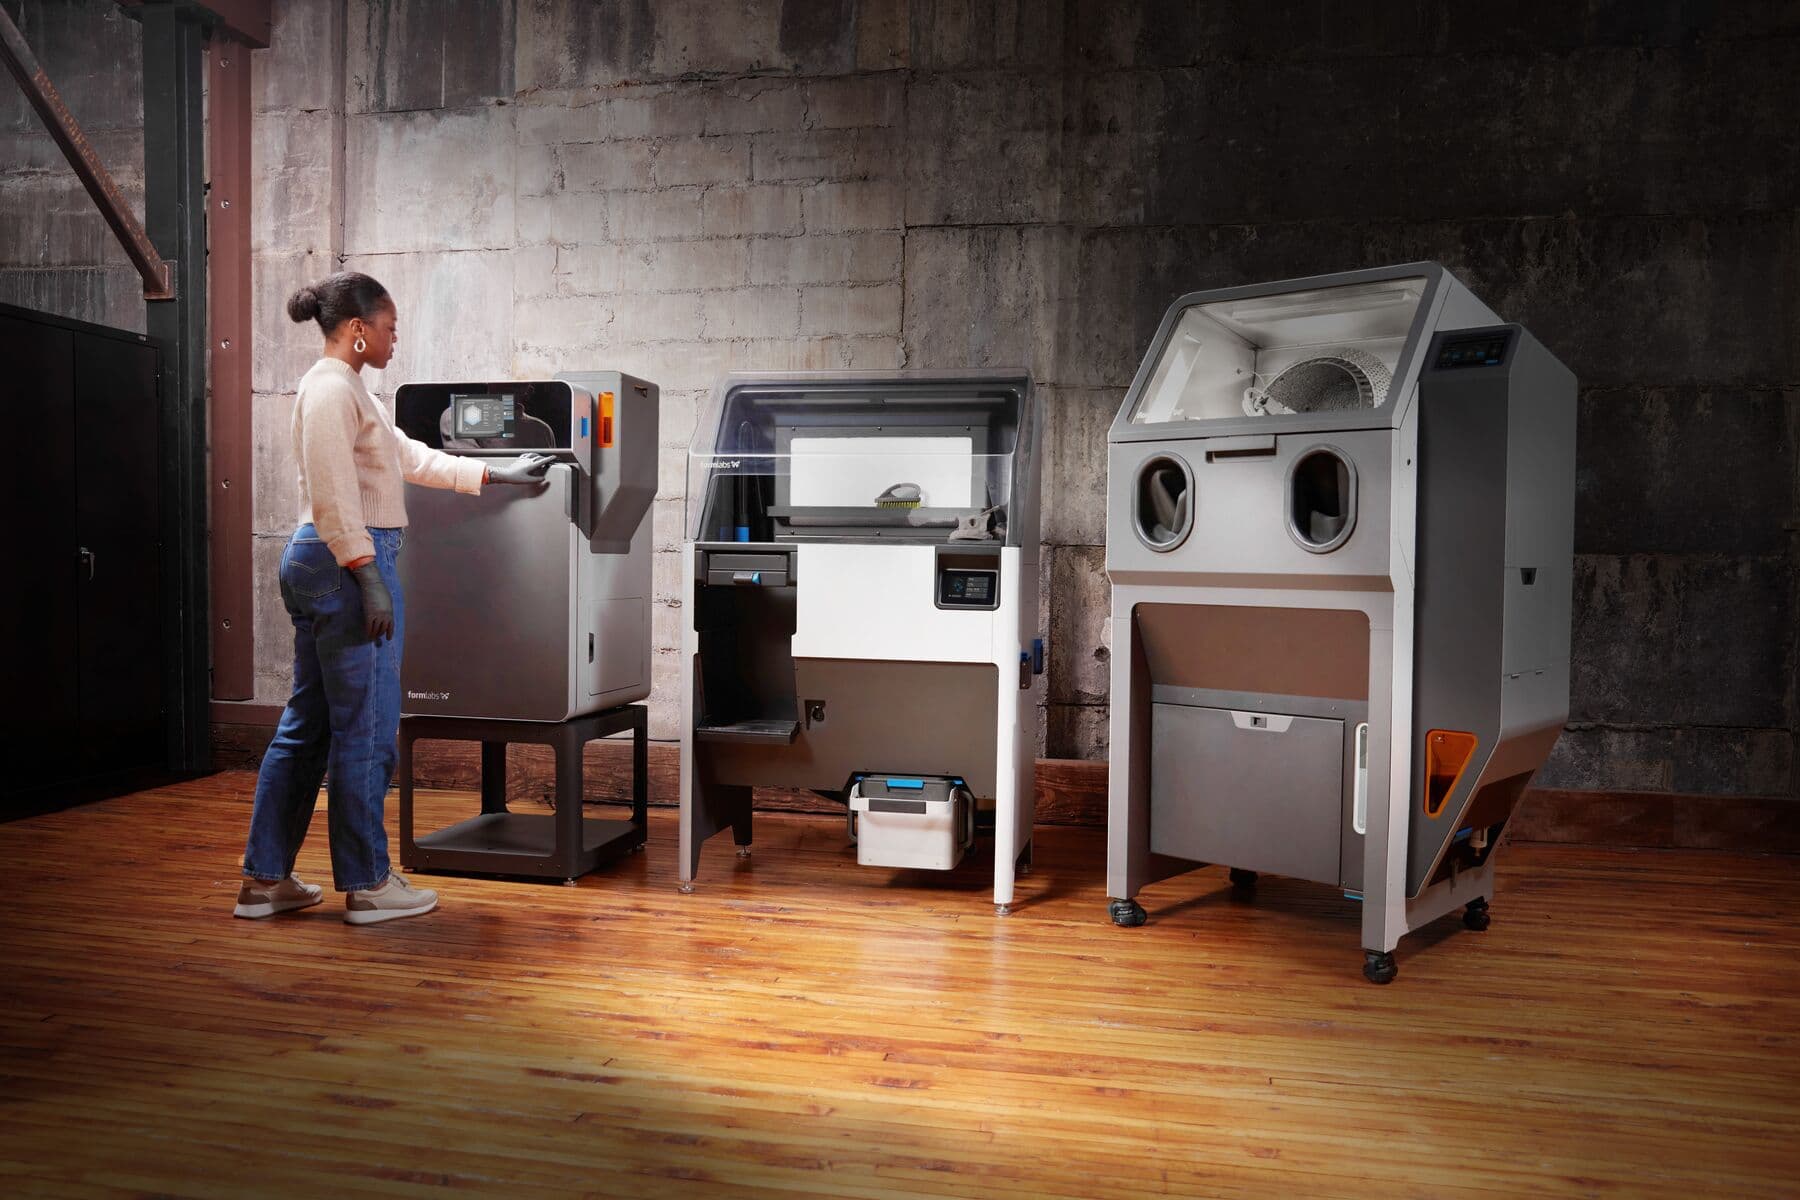
しかし、こうした技術の発展をもってしても、射出成形プラスチックと同等の品質を実現できるSLS 3Dプリントは、十分な資本を持つ大企業にしか手の届かない存在でした。数十万ドルに及ぶ投資、非常に大きな設置面積、厳しい設備条件をクリアする必要があるためです。Formlabsのベンチトップ型 SLS方式プリンタであるFuse 1と専用の後処理装置 Fuse Shiftの登場により、あらゆる規模の製造業者が高品質な3Dプリントに手が届くようになりました。Fuse 1+ 30Wへのアップグレード、そしてアクセスしやすい価格帯のブラスタ Fuse Blastが追加されたことにより、大小様々なメーカーが手頃な価格で社内生産に取り組めるようになりました。
SLSプリントは高出力レーザーを使用し、プラスチック粒子を溶融した薄いレイヤーを一枚ずつ積層して造形します。SLSで製造した部品の機械的強度は高く、実製品用部品の製造方法として適しています。Fuseシリーズは自己支持型のパウダーベッドを使うため、複雑な形状も容易に造形が可能で、従来の金型を使った工程では実現が難しかった形状をデザインすることができます。
Fuseシリーズのプリンタでは高価な金型製作が不要なため、部品の小ロット生産をコスト効率よく行えるようになります。パーツごとの材料が射出成形よりも高額になりますが、製品デザインを頻繁に変更したり、一度に少量のパーツのみの製造が必要な製造業者にとって、Fuseシリーズは非常に有望なオプションです。さらに、大量生産を行うメーカー向けにパウダー材料のボリュームディスカウントも用意されており、数万個の生産規模でも従来の金型を用いた製造法よりFuseシリーズで生産するほうが経済的なメリットが得られる可能性があります。
生産量が本格的な量産規模に達する場合は依然として射出成形が最適な選択肢になる可能性がありますが、近年はSLS方式3Dプリントのほうが効率的になる用途や生産規模が拡大し、従来の金型ありきの製造に比べて時間とコストを削減できるようになっています。
この技術資料では、実際の活用事例におけるコストの変化を比較しながら、SLS方式3Dプリントや射出成形の個々の活用法や併用した場合の活用法に関するガイドラインを提供します。生産を希望される部品について、SLS 3Dプリントと射出成形のコスト比較分析をご希望の場合は、FormlabsのSLSエキスパートまでお問い合わせください。
相談セッションのご予約
3Dプリントのエキスパートに一対一でご相談いただける相談セッションをご用意しています。ROI 分析やテスト・プリントなどを通して、お客様のビジネスに最適なソリューションを一緒に考えましょう。
用途
3Dプリントはプロトタイピングの手段としてメーカーに定着してきたものの、その普及に関してはまだ成長段階にあります。あらゆる産業のイノベーターたちは、様々な場面において、SLS方式3Dプリントのパワー、実用性、スピードを活用する方法を模索しています。ここからは、各メーカーがいかにしてこの技術を活用し、従来の製造工程を補完しているかを見ていきます。
小ロット量産
現在消費者製品の大部分は大量生産によるものですが、小ロット生産や短期生産サイクルで製造されている商品もあります。需要が読めない、または顧客基盤がまだ小規模な段階では、少量バッチでの生産により過剰生産のリスクや金型への過大投資といったリスクを軽減できます。
ZapWizardは、Leatherman製品向用のアクセサリーを手がけるワンマンメーカーで、高度なマルチツール向けのカスタマイズ可能なホルスターなどを製造しています。 ZapWizardのオーナーであるJoshua Driggs氏は、Fuseシリーズのエコシステム導入からわずか7か月で3,600点の実製品を設計・製造・納品してきました。射出成形ではなくFuseシリーズで実製品用部品を3Dプリントすることで、ZapWizardでは以下のような運用が可能になっています。
- 住宅用ガレージを改装した作業場で設計から製造までを一貫して運用
- 事業に費やす時間は1日わずか3時間
- 外部ベンダーへの依存や金型への高額投資をすることなくカスタム製品を提供
- 大規模なインフラや設備投資なしに、一人体制での生産を立ち上げ
- 需要変動に対応するため、単一の設計に固定しない運用
Driggs氏はFuseシリーズを社内導入する前、射出成形の海外委託製造など他の製造手段も検討しましたが、それでは設計変更の自由度が制限されると判断しました。 ZapWizardの成功の大きな要因は、提供する製品の幅広さと、状況に応じて即座に仕様変更できる点です。こうした変更をコスト効率よく実現できるのはSLS 3Dプリントならではです。Leathermanホルスターは300を超えるバリエーションとモデルを用意しており、具体的な要望が寄せられた場合は、カスタムで設計することも少なくありません。「最終的なホルスター設計に落ち着くまでに、0.1mmや0.2mm単位の変更を入れて15回ほど微調整することもあります。それができるのは、SLS 3Dプリントが手元にあって、素早く反応し、先回りして動けるからです」
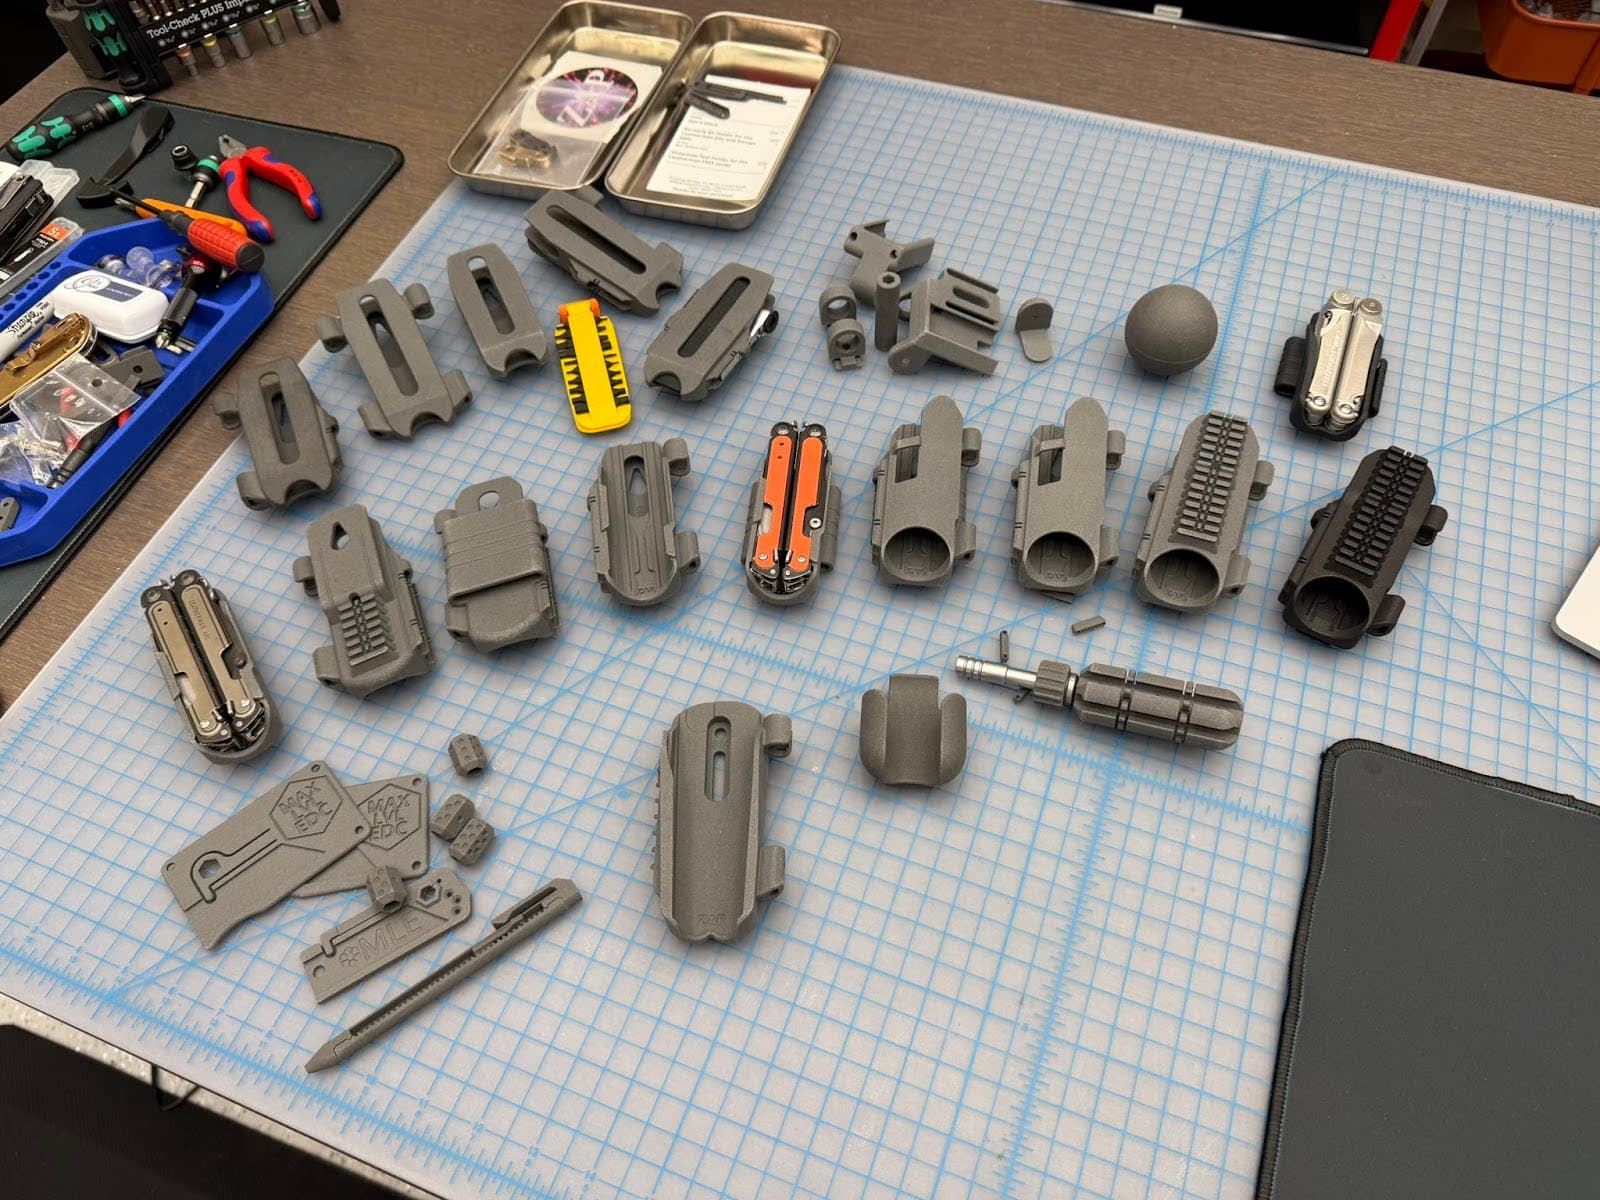
ZapWizardは、Fuseシリーズのエコシステムで毎月数百点もの造形品をプリントしている。社内でSLS 3Dプリントを回すことで、高価な射出成形型で一つの設計に固定することなく、俊敏性を保ちながら顧客からの新たな要望にも対応できる。
カスタマイゼーション
消費者製品産業とヘルスケア両方で人気が高まっているのはカスタマイゼーションです。顧客は、個人のニーズに特別に合わせた製品に投資する傾向があります。スノーボードやスキーの選手用のスノーゴーグル、一般の補綴歯科で使われるサージカルガイド、個人の耳にぴったりとフィットするカスタムメイドのイヤホン等が良い例です。
各個人のニーズに対応するよう設計し製造された装置は、スポーツにおいても医療においても、より良い成果につながる可能性があります。このコンセプトの重要性は、人工装具業界において最も強く認識されています。患者一人一人がユニークな存在であるように、デバイスやパーツもそうでなければなりません。重量、姿勢、怪我の不安定さを矯正するために患者にぴったりと合った人工装具装具を使うには、患者の詳細な調査によるスキャンや歯科印象に基づいてオーダーメイドすることが重要です。
Custom Precision Technology(C.P.T)では、CEOのMarco Garano氏がSLS 3Dプリント製の義足向けの新しいワークフローを開発し、義足を必要とする顧客に高いレベルでの性能・快適性・機能性を提供しました。NOVA Footは、前足部・中足部・かかと・足首に対応する複数のセクションで構成される義足です。各セグメントは患者のニーズに合わせてカスタマイズが可能で、高いカスタマイズ性を持つセクションはFuse 1+ 30Wプリンタで造形されます。 つま先とかかと部分の追加ソールもFuse 1+ 30Wで造形しています。完全防水で、シャワーのような濡れた環境でもしっかりとしたグリップ性と安定性を提供します。
NOVA Footの全パーツを射出成形で製造する場合、金型にかかる費用はサイズごとに€50,000〜60,000と見積もられ、最低でも6サイズが必要です。 つまり、6サイズ分の金型だけで最低でも€300,000となり、現実的ではありません。 3Dプリントを活用して内製することでサプライチェーンの堅牢性が高まり、リスクを抑えつつ試作・生産のどちらでも短納期を実現できます。 さらに、SLSではパウダーのリフレッシュ率を高く保つことができ、廃棄を最小限に抑えられます。 現在、Fuse 1+ 30WでNOVA Footを1つ造形するのにかかる時間は約5時間、1回のプリントで最大4つの義足を同時に造形できます。
「NOVA Footの部品を3Dプリントで製造している理由は、製造プロセスを完全にコントロールできるからです。 患者のニーズに合わせて部品をカスタマイズする必要が生じても、金型の設計変更のコストをかけずに対応できます」と、NOVA Footを製造するC.P.T.のスピンオフ企業 Protosystemのセールス&マーケティングマネージャー、Valentina Garano氏は述べています。
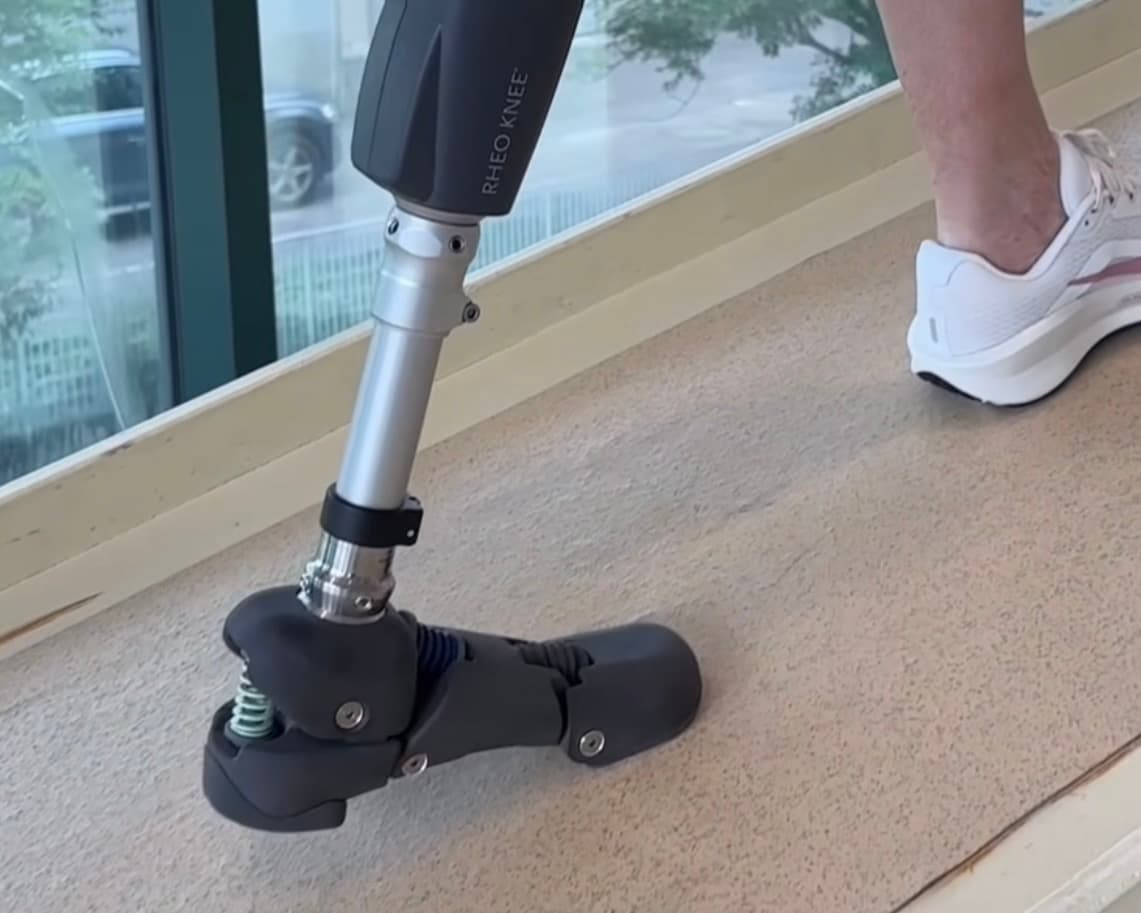
NOVA Footはジムだけでなく日常生活でもテストが行われ、スロープを上る際の滑らかさが好評。各部品を追加費用なしでカスタマイズできるため、手頃な価格はそのままにユーザーひとりひとりに合わせた高い機能性を実現できる。
ストップギャップ/つなぎの生産
ストップギャップ生産(つなぎの生産)とは、企業が本来の(または最終的な)生産方法を一時的に保留している間の、移行または短期的な戦略を指します。 こういった戦略が実践される理由としては、サプライチェーンの混乱や顧客の注文内容の変更、資金準備の問題などが挙げられます。3Dプリントによって機能性も外観も優れた実製品用部品を作れるようになるにつれ、大手メーカーでもこのような暫定生産における3Dプリントの適性が改めて注目されています。
射出成形の金型は一般に多額の初期投資が必要となり、かつ製作のためには部品形状・材料・生産スケジュールにコミットする必要があります。そのため近年は、設計変更が必要になりそうな部品や需要が不確実な部品、サプライチェーンの影響を受けやすい部品については金型への投資を先送りしつつ、実製品用部品として3Dプリント品を採用するメーカーも増えています。
国際的な自動車部品メーカーおよびサプライヤーであるBroseは、BMW、Volkswagen、Mercedesといった顧客からの注文のうち、射出成形に移行するまでに追加の時間が必要になりそうな部品がある場合は、実製品用部品を暫定的に3Dプリントで生産しています。 OEMから、金型製作や大量生産をしていては間に合わない部品の製造や既存部品の変更を依頼されると、Broseのアディティブ部門は3Dプリントが活かせるかどうかを評価
します。BMW X7のシートアセンブリでは、BroseのチームがFuse 1+ 30WのSLS 3DプリンタとNylon 12 GFパウダーを用い、新しい射出成形用金型の切削加工を待つ代わりに、25万個以上のシートクリップを3Dプリントしました。 「そのタイミングで、Formlabsの船に飛び乗ることにしたんです。「材料の入手性と造形品質の一貫性が大きく向上したことで、自動車業界で役立てられる技術にまで発展しています。現行のBMW X7で使っているのと同じような部品を実装できることを証明しました」と、Brose North Americaのシート試作担当マネージャー、Matthias Schulz氏は述べています。
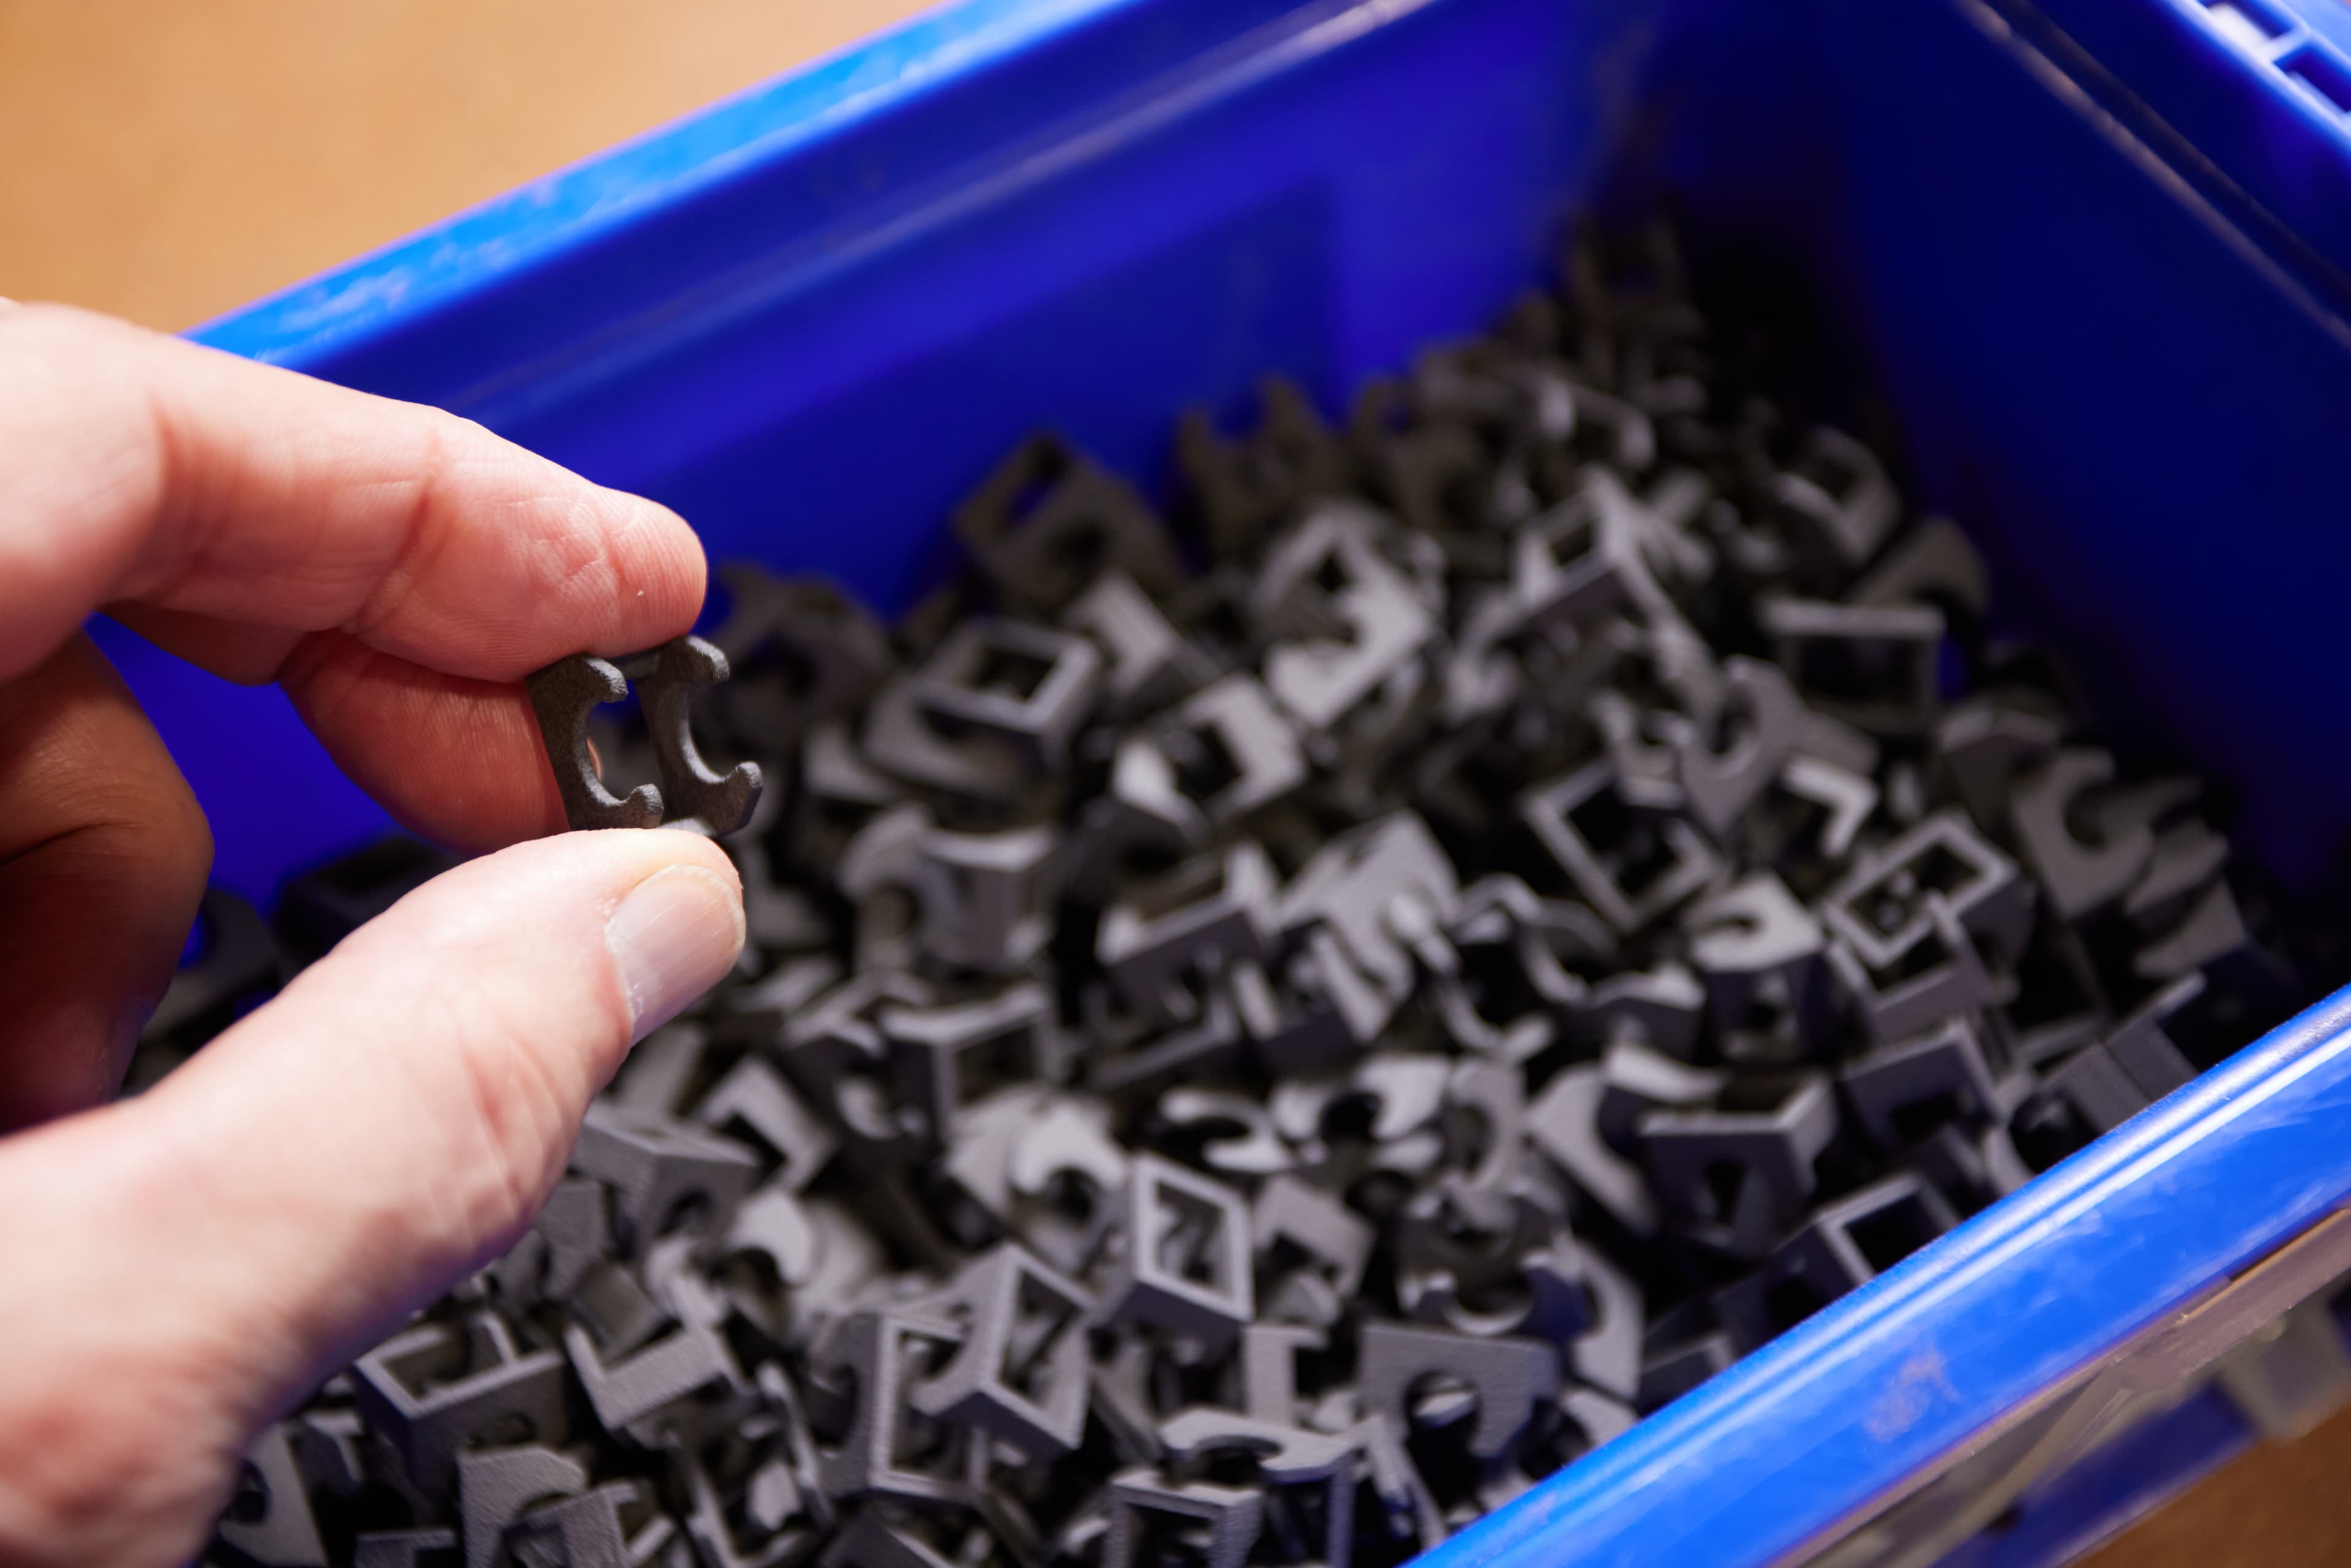
BroseはBMW X7シートアセンブリの実製品用部品として使用するために写真のシートクリップを25万個以上造形。顧客側で設計変更が発生しても納期を守ることができた。
新製品 & スケールアップ
起業時や新製品の発売時には、需要、供給、諸経費、価格などの要素はまだ確定していません。そうした要因を見極めるプロセスの難しさが、
多くの起業家が市場参入できない理由になっています。 こうした企業には、正確な需要が予測できないまま一か八かで金型に投資して生産を行う余裕はありません。しかし現在まで、現場での使用に必要な耐久性を備えたプラスチックパーツを製造するには射出成形が唯一の方法でした。しかし金型のデザイン、製造、海上輸送を含むタイムラインの中では、スタートアップメーカーにとって不可欠な顧客フィードバックをすぐに獲得することができません。顧客対応に正面から取り組まなければ、製品の向上は期待できず、適切な顧客に届けることさえ難しくなる可能性があります。資金調達を優先する一方で、発展段階で勢いをなくしてしまうのです。
SLS 3Dプリントは、こうしたスタートアップや起業家、イノベーターにとって、金型製作の費用をかけずに実製品用部品を製造する手段になり得ます。SLSで生産しながら、投資家へのアプローチや市場データの収集、製品の改良・反復、顧客基盤の構築を同時に進めることができます。
エンジニアであり人気YouTubeチャンネル「Exploring the Simulation」の創設者でもあるKen Pillonel氏は、人気の新製品に対して消費者が抱える不満をSLSを使って解決しました。イヤフォンを保護するだけでなく、従来のLightningケーブルの代わりにUSB-Cケーブルで充電できるAirPodsケースを設計するというものです。消費者製品の計画的陳腐化や、ユーザー自身による修理が難しい設計がされていることに対し、Pillonel氏は長年不満を抱いていました。Fuseシリーズのエコシステムのようなアクセスしやすいソリューションが登場したことで、高額な負債を負ったり、射出成形の設計に早期からコミットしたりせずに事業を立ち上げられると確信したと言います。
「Fuseシリーズのプリンタは、今現在、市場で手頃な価格帯の部類に入ります。私の計算では金型をいくつか作るのと同じコストなので、金型を数点外注したらFuseシリーズを導入するのと同じ金額を使うことになります。しかし一度SLSを導入してしまえば、その後何年にもわたって部品を作る手段を得たことになり、ほぼ無限に新しい設計を生み出せます。「もしこの製品がうまくいかなければ新しい製品に挑戦すればいいし、うまくいけば、あとで投資を回収できるかもしれません。」
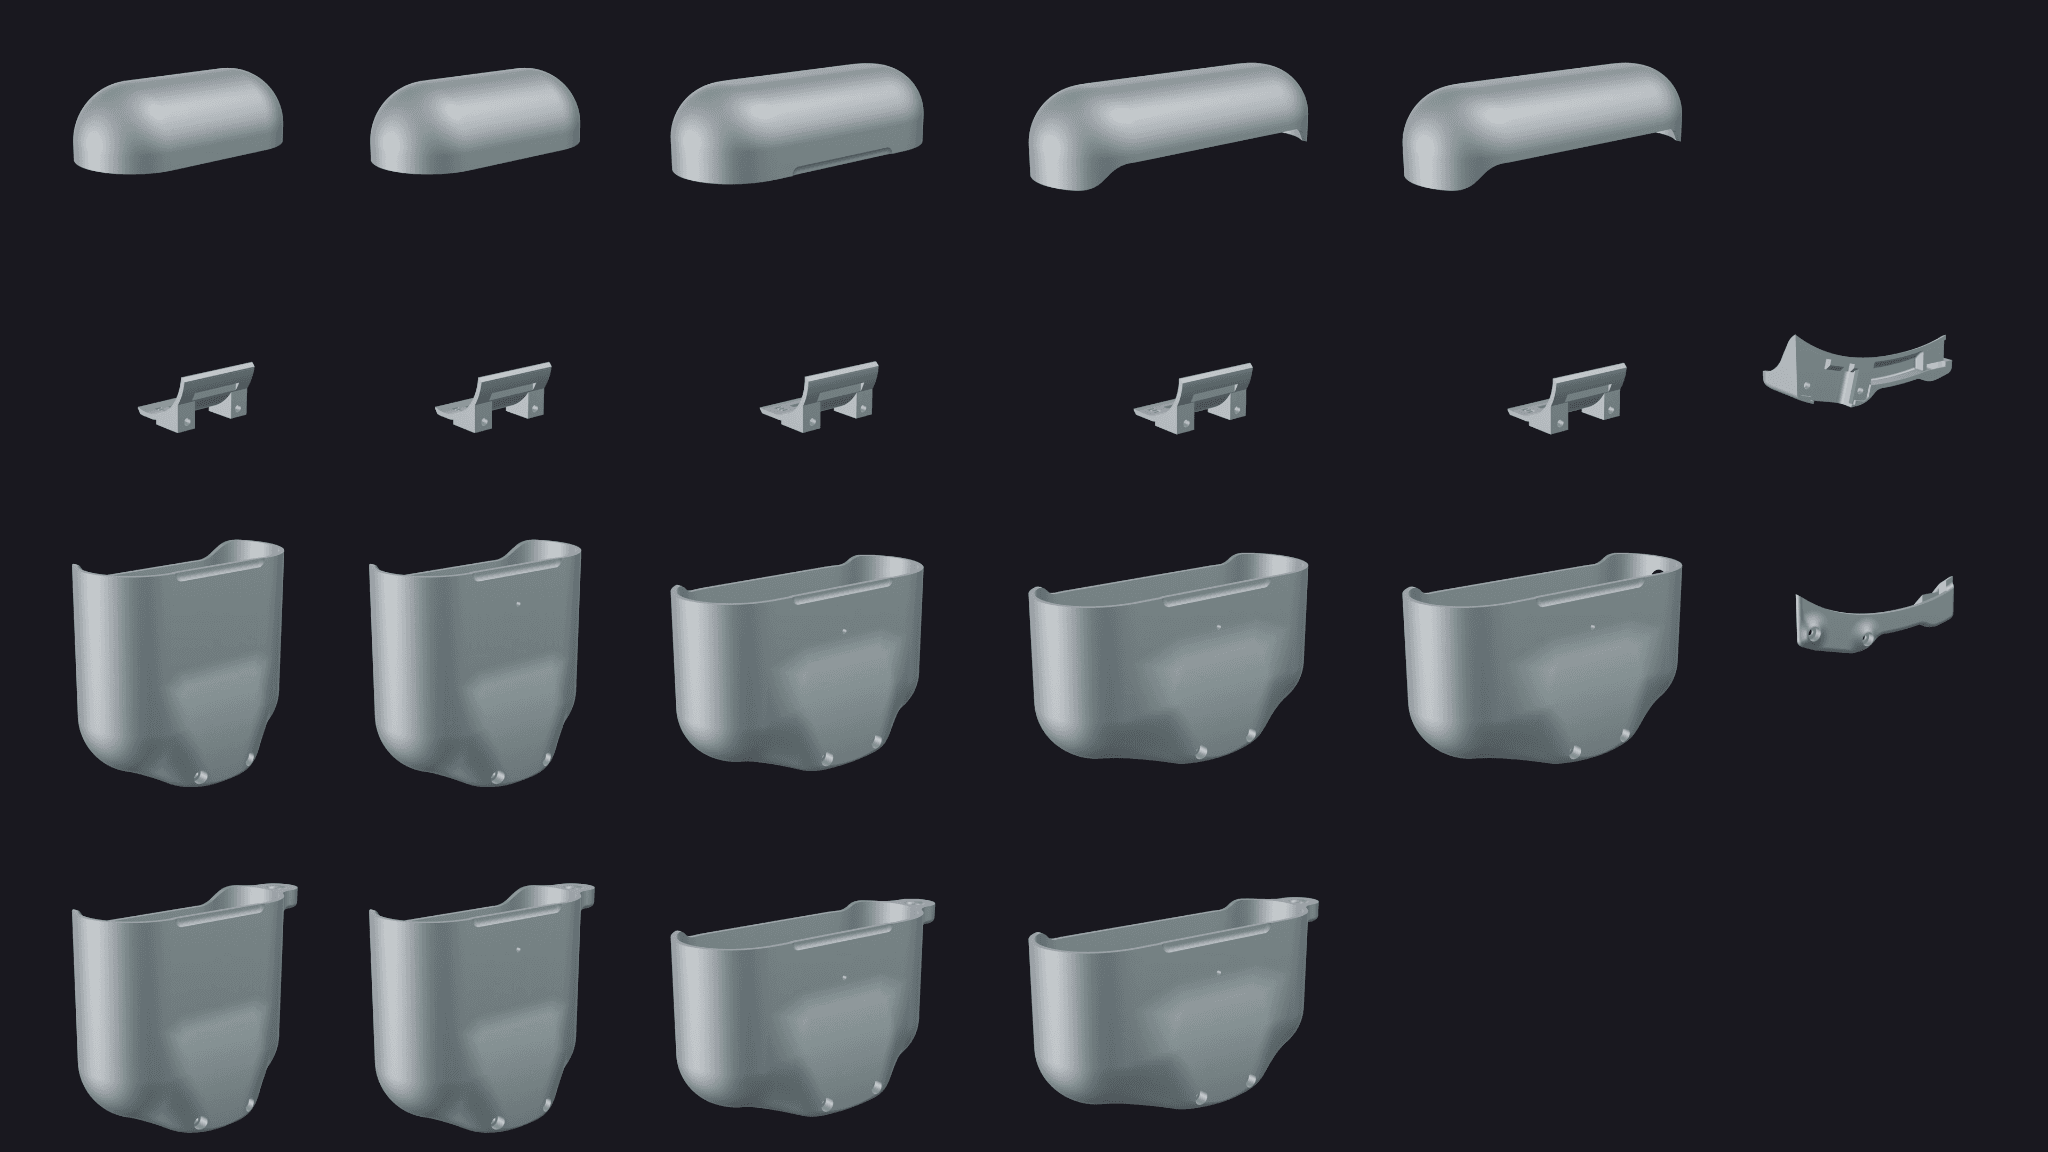
部品点数が多くデザインも少しずつ異なるため、金型製作には法外なコストがかかり事業を軌道に乗せる望みは絶たれてしまう。SLS 3Dプリントなら、金型に多額の先行投資を行うことなく製品を市場に投入して収益化を図り、需要の変化や顧客からの要望・提案に合わせて設計変更を重ねることができる。
アフターマーケット部品
アフターマーケットの製造業者は、OEM(相手先商標製品の製造会社)が製造した既存製品に後から取り付ける実製品用部品を製造します。アフターマーケットのビジネスモデルは、生産の変更を事前に把握することによって決まります。自社製品をその変更に適応させることで、継続的な互換性を保っているのです。そのため、OEMがアップデート製品を発売したり、製品ラインを終了した時には、重大な損失を被る可能性があります。アフターマーケットの製造業者には、使い道の無くなったパーツの製造ツーリングと、多くの場合、不要となった造形済みパーツの大量在庫が残ります。
Terra Xは、バンやオフロード車向けのアクセサリーを製造しています。 初期製品が成功したことでデザインしたOEMの一つであるRamから注目され、公式ディーラーとなった今も、Ramの新型モデルや他OEMの仕様変更に合わせて製品ラインをアップデートし続ける必要がありますが、
SLS 3Dプリントにより、コンセプトから完成品までの全工程を内製化できていると言います。この垂直統合により、OEMが変更や新車種をリリースした際にもTerra Xはすぐに設計を更新し、わずか数日で新製品を用意できることから、顧客は常に必要な製品を入手できます。
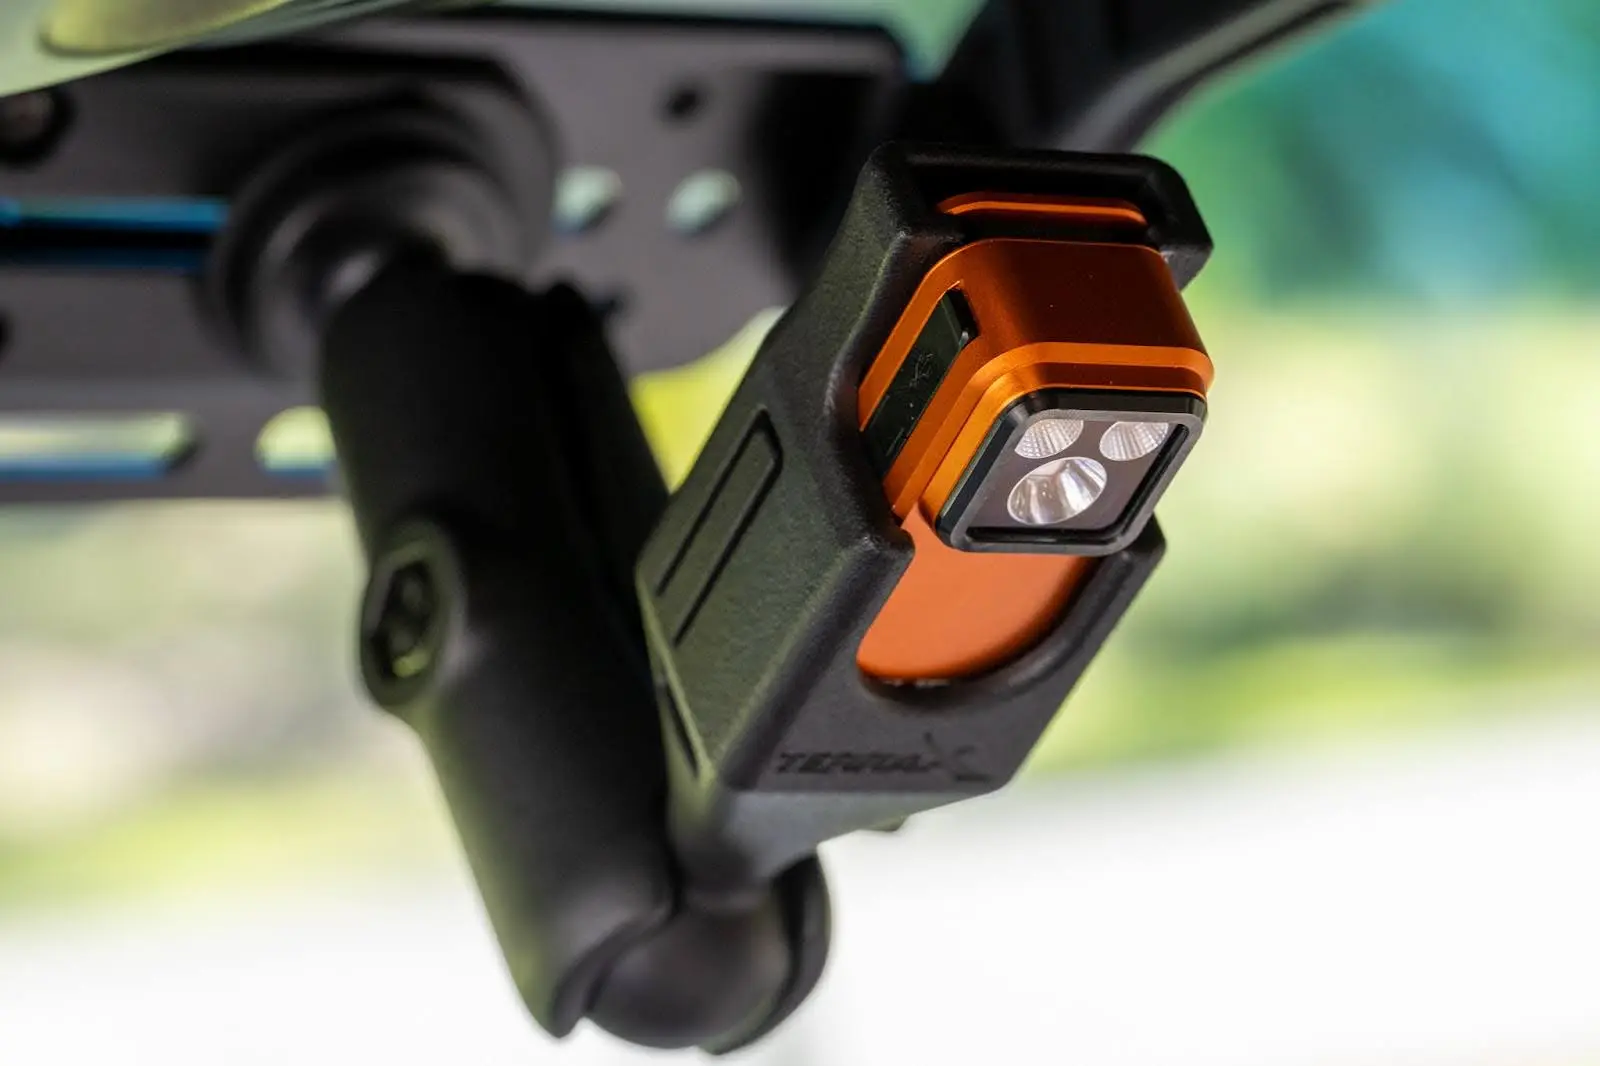
Fuse 1+ 30WでNylon 12 パウダーを用いて社内製造したTerra Xのマウント/ホルダー。
小ロット量産
OEMが特定の製品やモデルの生産を停止したとき、彼らはレガシー製品を所有し交換や修理を必要とする顧客へのサービス提供のために、何千もの部品の在庫を保ち続けなければなりません。OEMがそれらのエキストラパーツを十分に製造、保管していない場合、販売終了モデルを所有する多くの顧客はソリューションを失ってしまいます。OEMにとって保管すべきパーツ数を正確に見積もることは難しく、多く見積もり過ぎると、無駄や保管問題が発生し、少なく見積もり過ぎると、顧客が不満を募らせてしまいます。製品ライフサイクルがスピードアップし、顧客の新モデルへの需要が増すと、十分なスペアパーツを造る方法や保管場所の問題はますます深刻になります。
それらの製品を造るのに使われていた従来の鋳造やツールはエキストラパーツの製造に使えますが、メーカーは製造量を正確に予測することができません。スペアまたは修理パーツの需要を多く見積もり過ぎたときは、無駄が生じたり保管場所不足の問題が生じる可能性があります。OEMが少なく見積もり過ぎたときは、顧客は手持ちの製品が修理できず、スペアパーツも入手できないという事態に陥ります。ツールが既に処分されたり、製造工程が終了したという理由で製品を造ることができず、市場の需要に全く応えられない状況でした。
Eatonのオリーン工場では、毎日15,000個もの金属酸化物バリスタ(MOV)がこのシングルピースフローを通過します。原料は圧縮、塗装、研磨、溶接、検査を経て、最終的に電柱や変電設備向けのサージアレスタとして組み立てられます。これほどの大量生産では機械や治具に交換部品が必要となる場面も多く発生するため、加工業者から新部品が届くのを待ったり、OEMから取り寄せたりしていては、生産が数日停止する可能性があります。そこでEatonは、生産ラインを止めないために、製造治具や金型を大量に用意して運用しています。
組立ラインの塗装工程では、回転する金属製マスキングリングをきれいに保つための塗装スクレーパーがすぐに摩耗してしまいます。3Dプリントした交換品を手元に用意しておけば、摩耗したスクレーパーをすぐに交換でき、生産に支障をきたすことなく組立ラインを常時稼働させることができます。「多くの製品を扱っているため、どうしても摩耗が早いのです。「こういう時に、生産用の消耗品が重要になるんです」と、Eatonオリーン拠点のシニア製造エンジニア、TJ Zurell氏は言います。
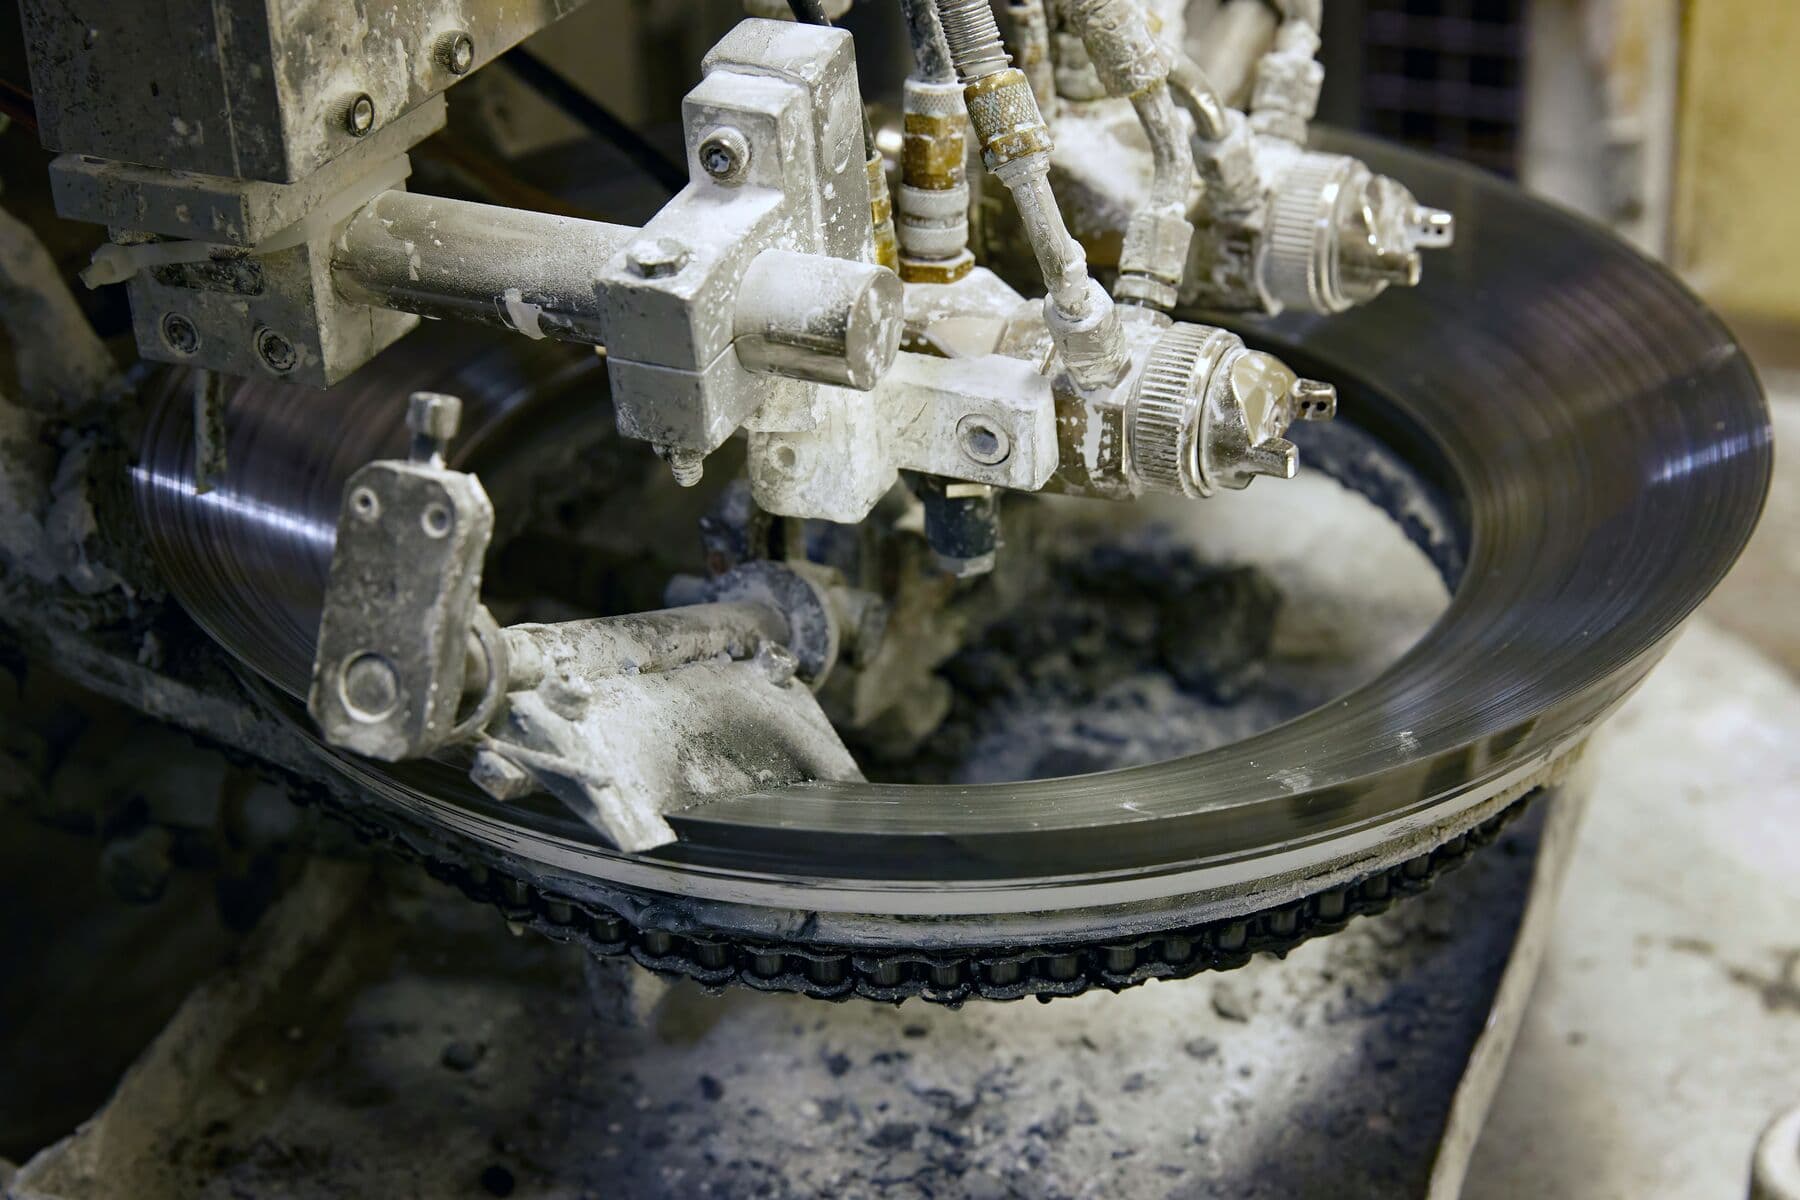
ガラス・カラーリングの際、この金属リング(マスク)に塗装が重なっていきますが、それが部品に付着しないようクリーニングが必要です。リングスクレーパーは、そうした塗装の蓄積を防ぐために使用されます。
複雑な設計
複雑なデザインの製品を作る場合、射出成形では金型の設計過程で困難に直面します。原型は溶かしたペレットがスムーズに流れる形状でなければならず、また離型のために分解が可能でなければならないため、造形可能な形状や流れに制約があります。
SLSプリンタのパウダーベッドは自己支持型のため、サポート材なしで複雑な形状を造形できます。 有機的な形状(トポロジー最適化やジェネレーティブデザインで得られる形状)、突出部、内部チャネルなど、特定の形状要件はSLS 3Dプリンタでしか実現できない場合があります。
Airionにとって、Advanced Inflight Relief Universal System(AIRUS)は、SLS方式3Dプリントだからこそ設計できたシステムでした。 AIRUSシステムにより、女性パイロットは飛行中でも排泄が可能となり、安全を保ちながら任務中の水分補給を続けられます。AIRUSは、カスタムフィットのカップに溜まった液体が逆流してパイロットに不快感を与えないよう設計されています。この機能は、射出成形では実現できない内部フィーチャーによって可能になったデザインです。
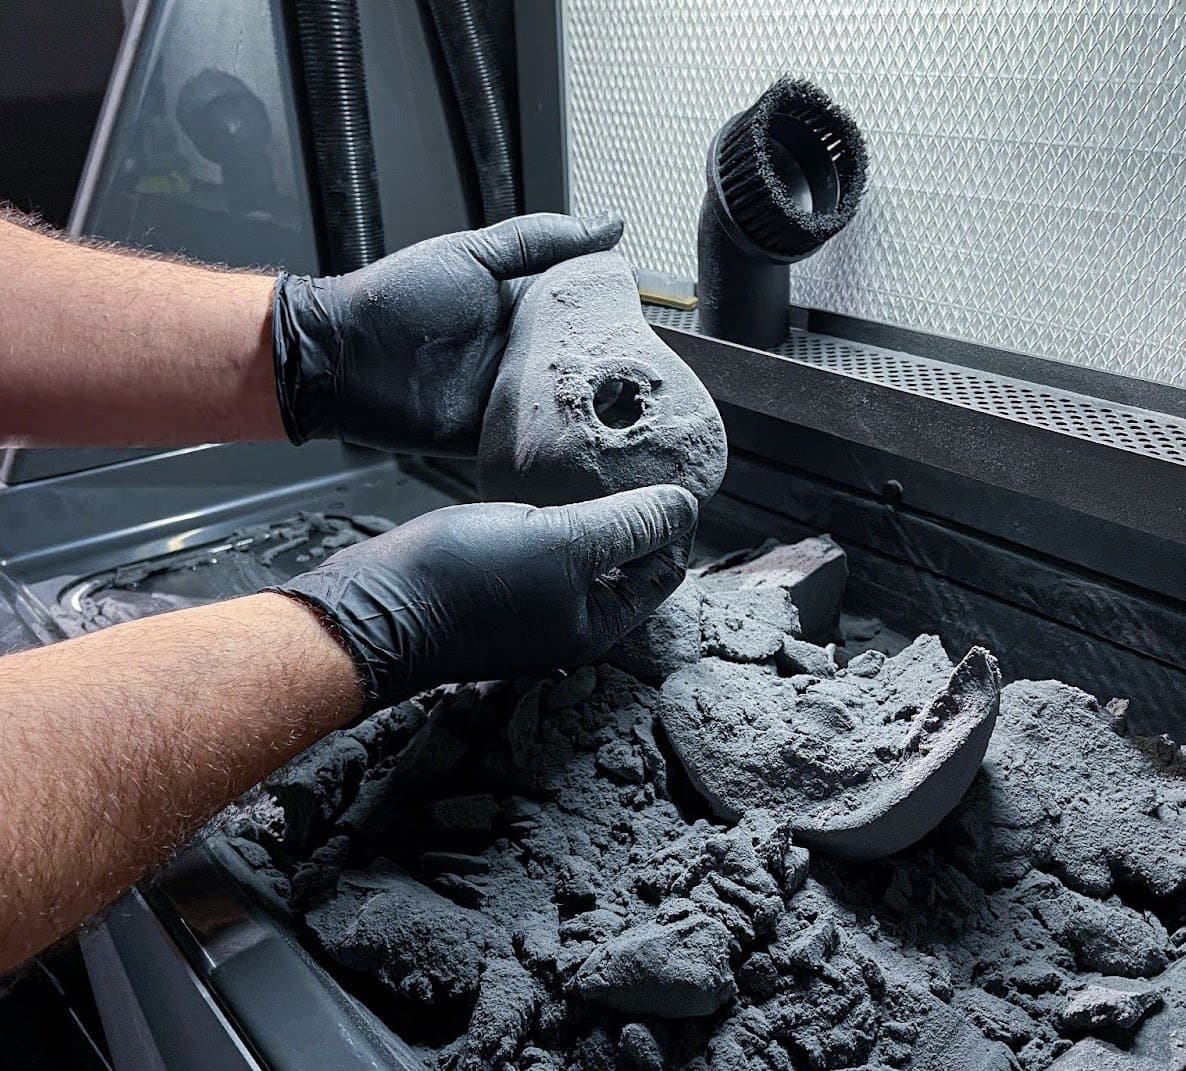
「AFWERXチャレンジでは、防衛請負の大企業を抑えて優勝しました。設計とテストを『飛ばす、直す、また飛ばす』というサイクルで回したことで、より優れた解決策としてAIRUS(Advanced Inflight Relief Universal System)を提案することができました。このアプローチが可能になったのは、SLS 3Dプリンタがあったからこそです」と、AIRION共同創設者兼CEOのColt Seman氏は言います。
ケーススタディ
以下の2件のケーススタディでは、いかにして製造業はSLS方式3Dプリンタを従来の射出成形への補足的製造テクニックとして使うのか、また、1つの方法から新たな方法への最も有利な切り替えタイミングについて考察します。
Formlabs Form Wash L/Form Cure Lのコンポーネント
Form Wash Lは、大型パーツや多数の小型パーツの生産を担うSLA光造形ワークフローを完成させる大容量の自動洗浄装置です。Formlabsのグローバル調達チームは、Form Wash Lの各コンポーネントの製作にあたり、調達コスト・製作期間・部品形状に応じて異なる製法を取り入れました。
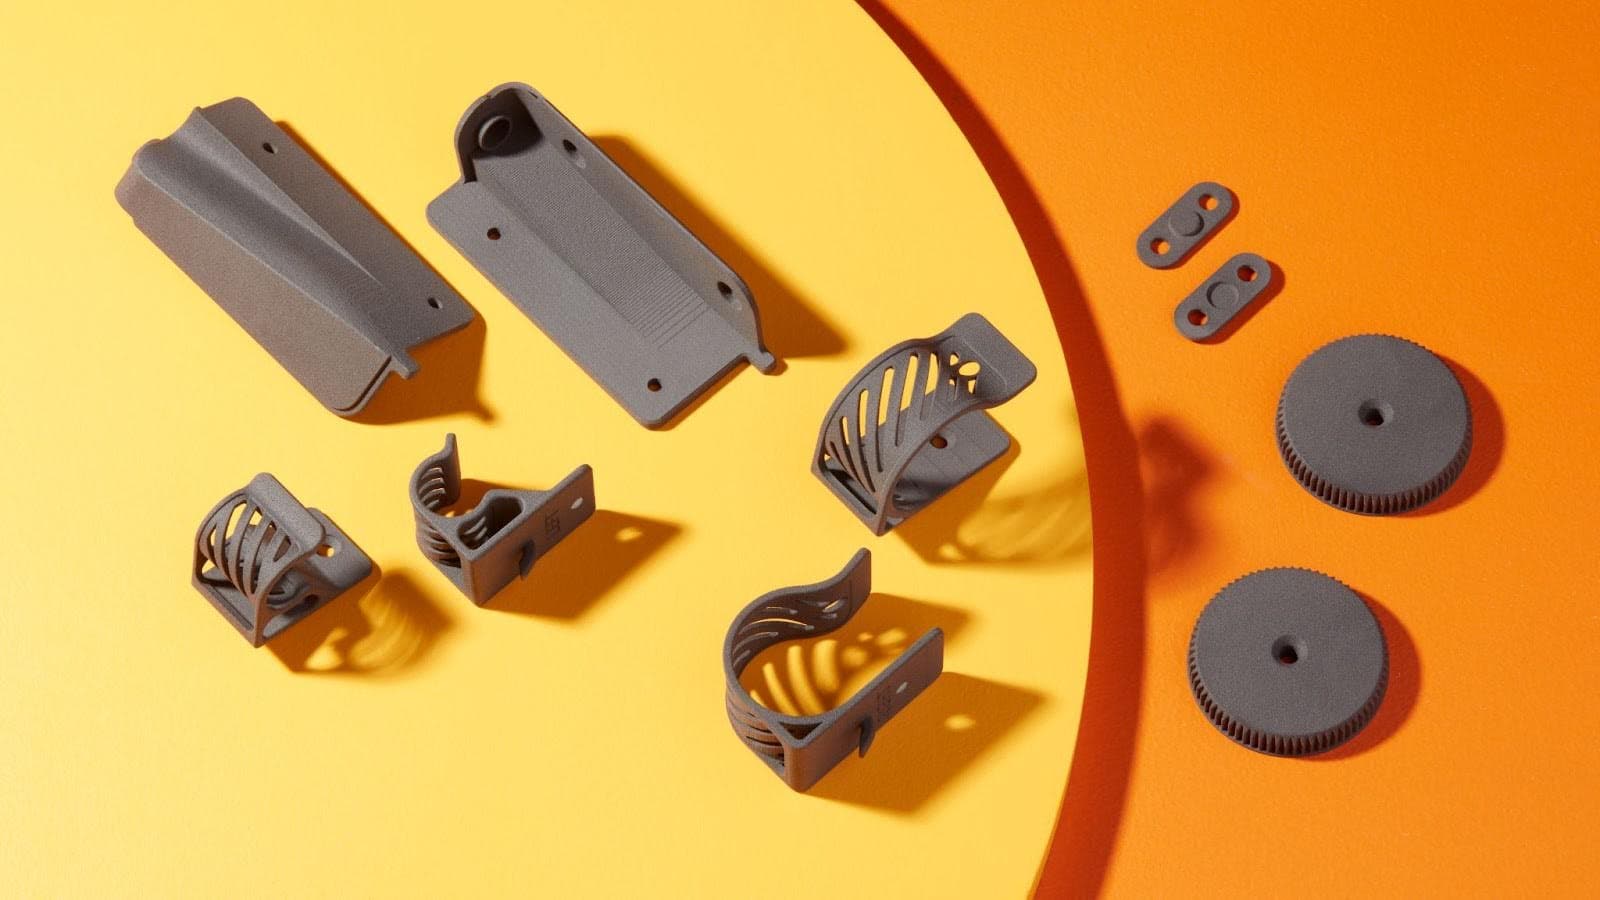
Fuseシリーズ SLS 3DプリンタでNylon 12 パウダーを用いて製造した、Form Wash L/Form Cure L後処理ユニット用の各部品。
Form Wash L 飽和センサーマグネットカバー
グローバル調達チームは、Form Wash Lの飽和センサーマグネットカバーを射出成形する場合の見積もりを取得するため、設計データを外部に送りましたが、通常の委託先メーカーで調達トラブルと出荷遅延が発生し、金型の製作費用は通常より高額になるうえ、納期もかなり伸びることがわかりました。生産と顧客対応の期限に間に合わせるため、FormlabsではForm Wash Lを迅速に在庫化する必要があり、別ベンダーに射出成形を依頼するには時間がかかりすぎると判断しました。
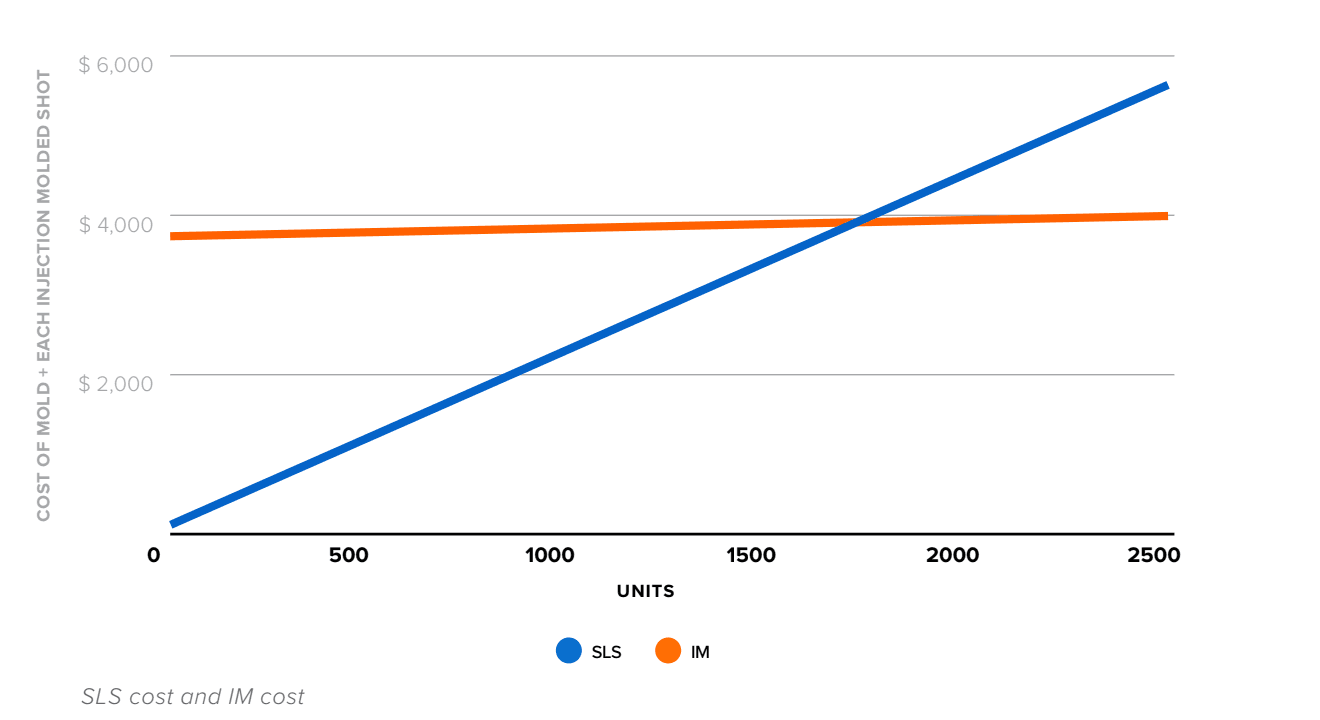
飽和センサーマグネットカバーの金型費用自体は3,700ドルと比較的少ないものの、生産スケジュールの開始から完成までに1か月以上を要し、ユニット全体の納品が遅れる可能性がありました。 Fuseシリーズによる造形では、マグネットカバーの部品1つあたりのコスト(人件費を含む)は2.20ドルとなり、生産量が2,000点以下の場合にはコストは射出生成よりも低価格になります。受注残の対応として必要な生産台数は数百台に限られていたため、Form Wash Lチームは金型を発注しつつ、その間はFuseシリーズで部品を生産する判断をしました。
| SLS | 射出成形単価 | IMツーリング | |
|---|---|---|---|
| 飽和センサーマグネットカバー | $2.20 | $0.11 | $3,700 |
Form Cure Lターンテーブルギア
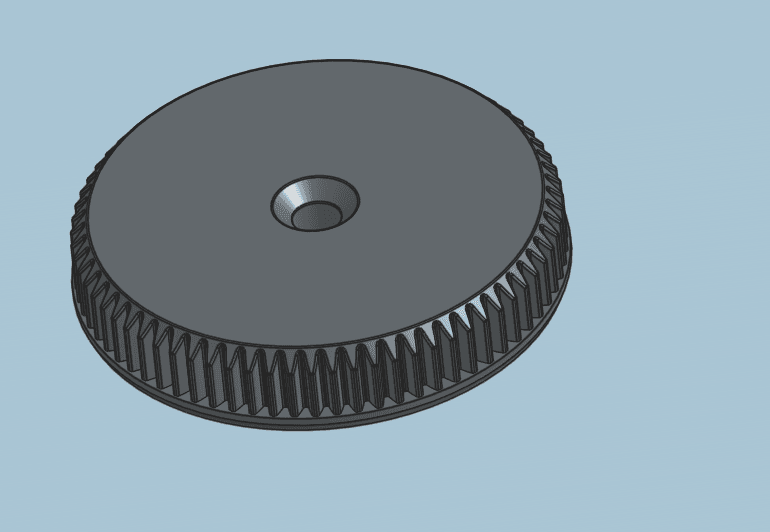
Form Cure LターンテーブルギアによってForm Cure Lの基底部にある硬化用プラットフォームが回転します。中心に面取りされた穴にターンテーブルの留め具がしっかりと固定されて、プラットフォームを回す力が作り出されます。
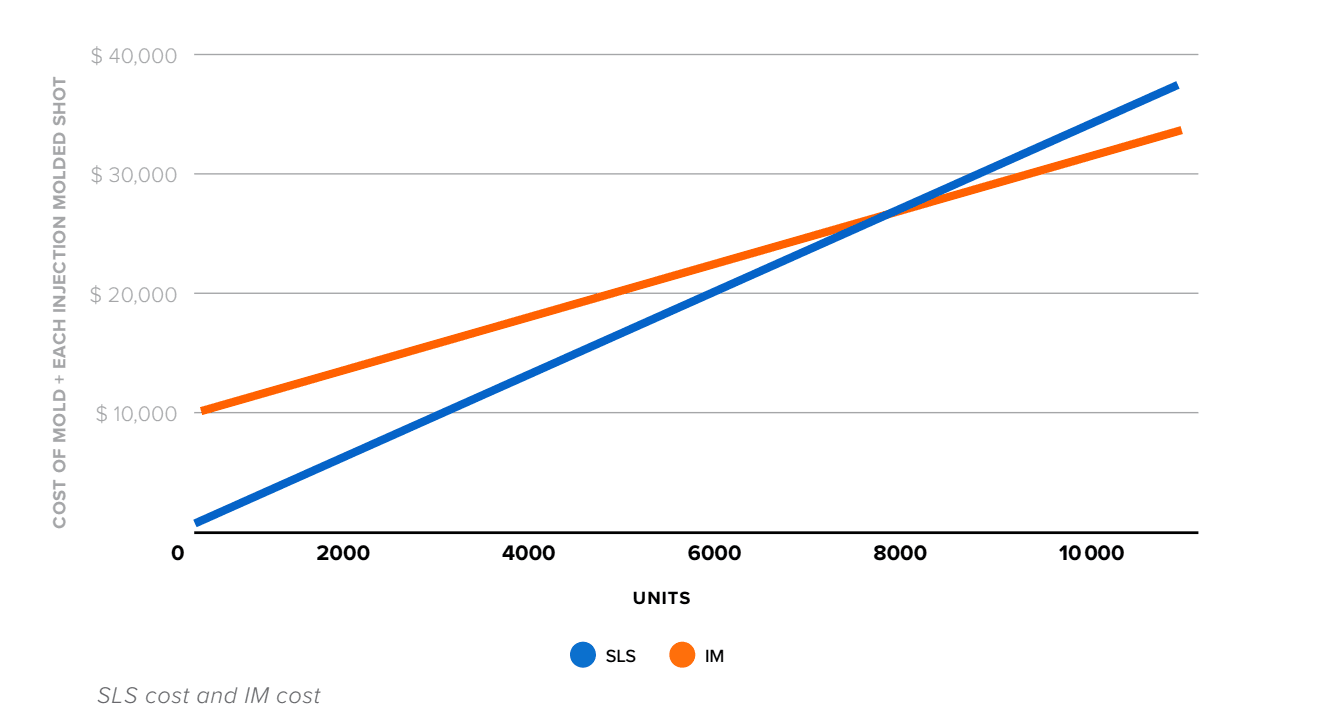
射出成形ではそのコア部分の実現のためには2つのパーツが必要で、2つのパーツから成る金型はより高価になってしまいます。射出成形の委託製造業者からの見積り価格は10,000ドルでした。
SLS方式3Dプリントでターンテーブルギアを造形すれば、デザイナーが設計を1つの部品に集約でき、部品1つ当たりのコストはわずか3.50ドルとなり、8,000個近く作るまでは射出生成との損益分岐点に至りません。Fuseシリーズで部品を造形することを決め、数千ドル規模のコスト削減と実製品コストの低減を実現しました。
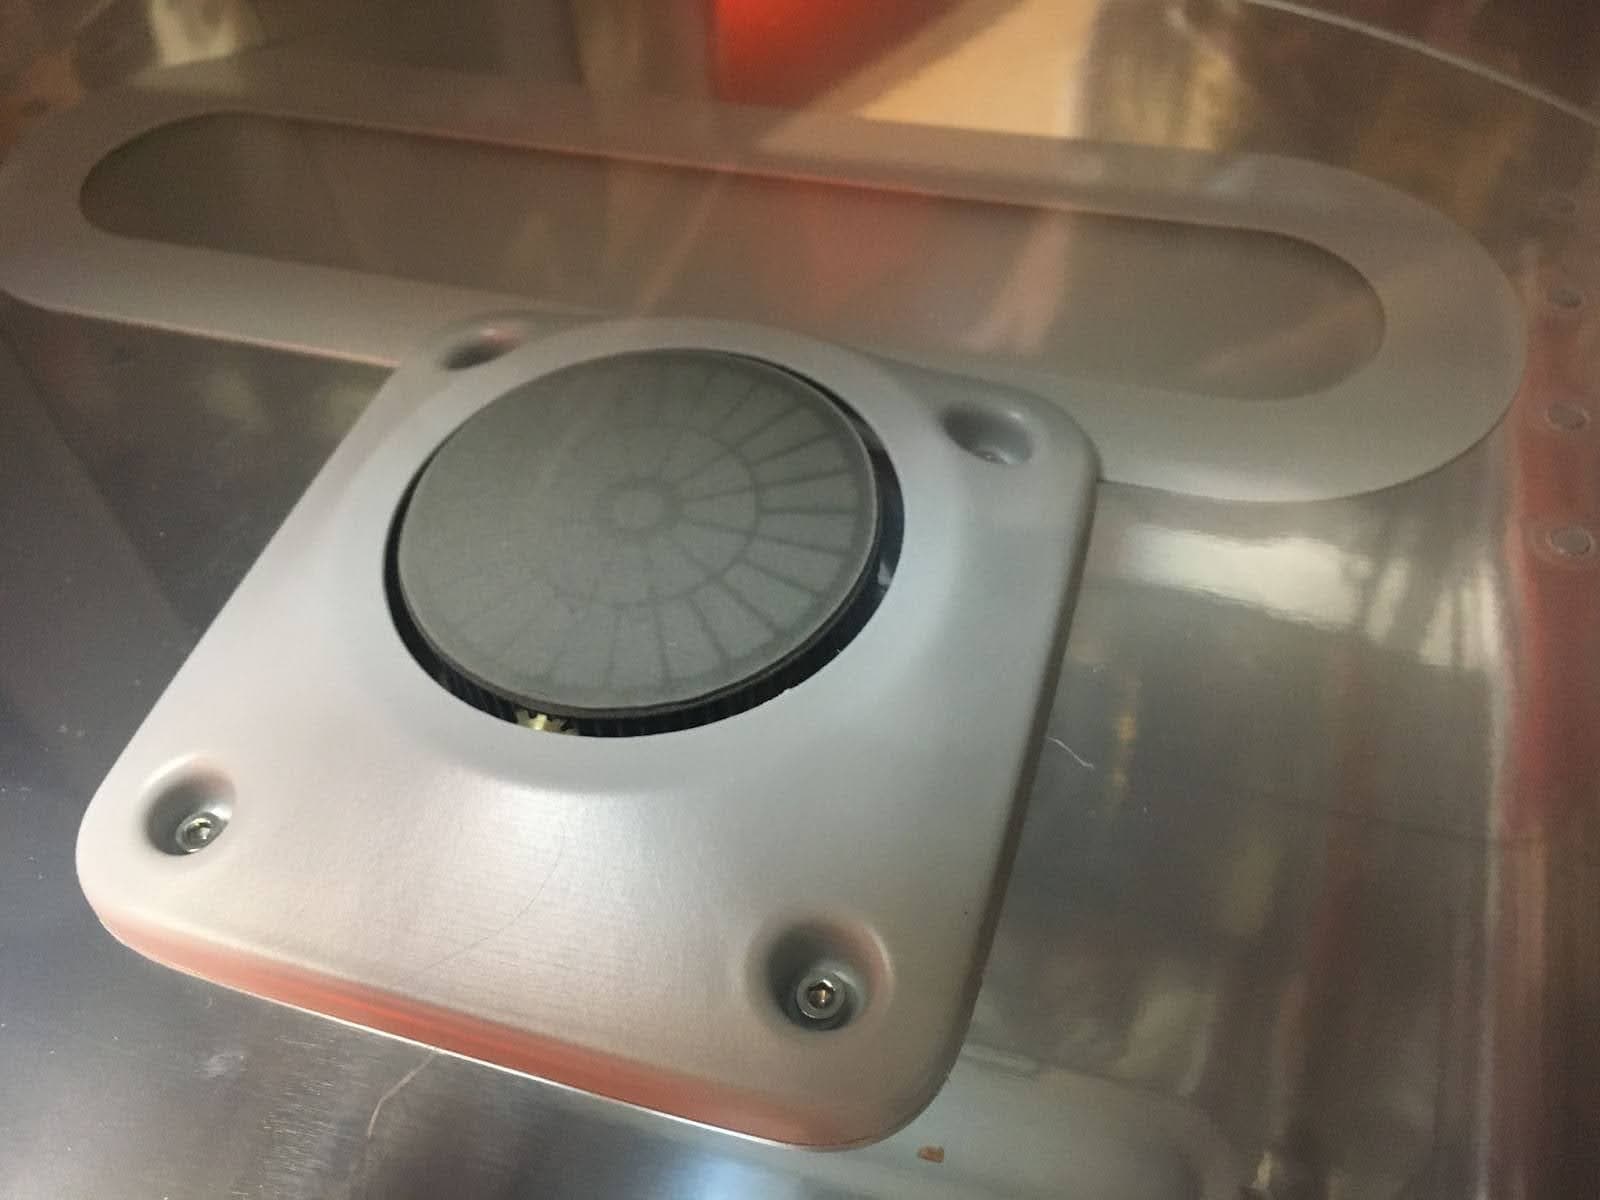
Form Cure Lのターンテーブルギアは、数量が8,000個程度までであれば射出成形よりもSLS 3Dプリントのほうが合理的で、コスト面でも有利でした。
Haply Robotics
Haply Roboticsロボット用コンソールの設計・製造を行っており、外科医の救命治療の準備をサポートしています。Haply Roboticsの製品によって、医療従事者は複雑な手術を実施したり、リアルタイムの物理的フィードバックを受け取ることが可能になり、医療関連のミスの減少にもつながっています。Haply Roboticsは、非常に高いレベルの感度と精度を必要とするツールを造るために、Fuse 1を用いたSLS方式3Dプリントや従来の射出成形など、様々なデザインと製造工程を用いています。
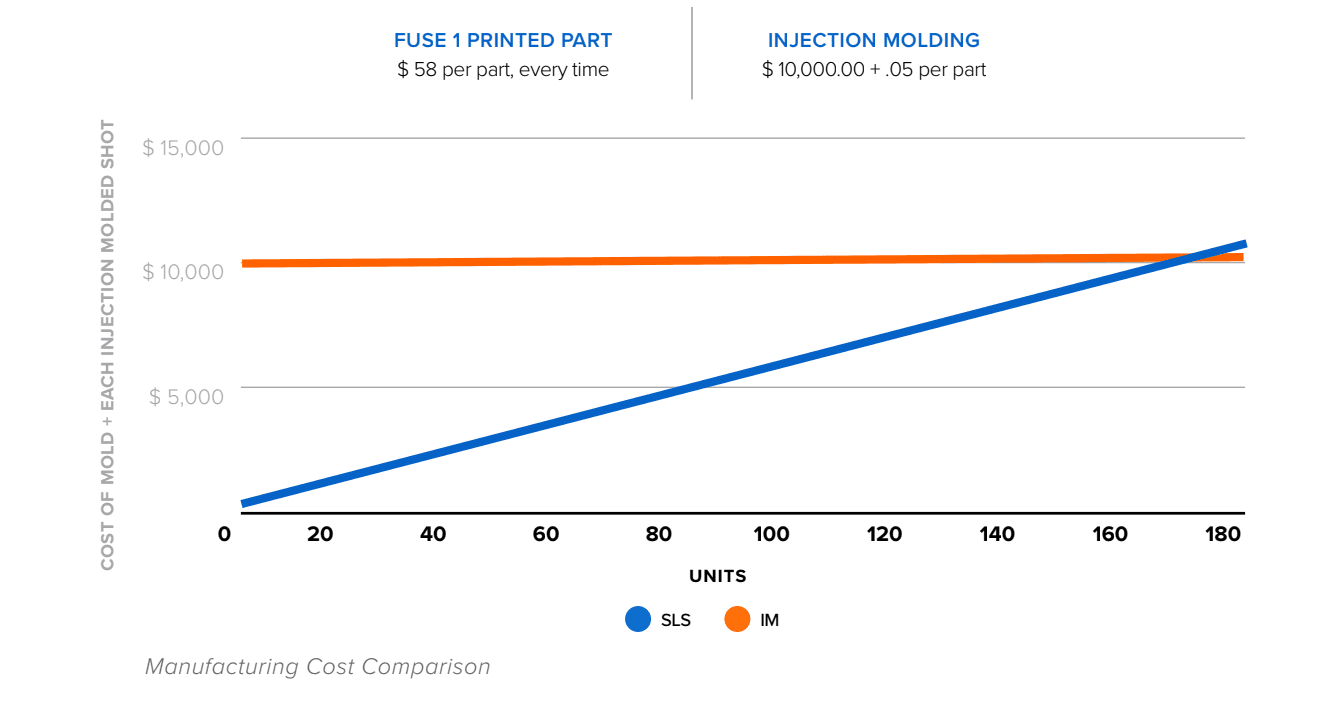
Haply Roboticsのチームは当初、FuseシリーズのSLS 3Dプリンタを試作専用として使用していましたが、生産量が比較的少ない状況では、特定の実製品用部品もSLSで造形するほうが合理的だと気づきました。 ロボットシステムの一部は、Fuseシリーズで材料費と工数を合わせてわずか58ドルで製造できました。 同じ部品を射出成形する場合、金型の初期費用だけで10,000ドルが必要で、その後は部品1個あたり0.05ドルがかかります。
価格を考慮に入れると、Fuse 1で直接パーツを造形することが理に適いますが、それは生産量が10を超えない場合に限ります。新しいロボットシステムを市場に投入する段階では、特定の部品をSLS 3Dプリントすることで製造コストを大幅に下げ、予算を他の部品に回すことができます。 この判断により市場投入までの時間が短縮され、総支出も削減されました。すぐに陳腐化するかもしれない金型に無駄な費用を投じることなく、将来の改良版を作るための変更に時間と予算を割くことができます。
Haplyのチームは中量生産を行うにおいて別のソリューションも考え出しました。FuseシリーズでNylon 12 パウダーを用いて成形型を造形し、シリコンを流し込んで実製品を成形しました。型の造形へのコスト (材料と労働力) は 178ドルで、シリコン注入20回分相当となりますが、注入は低価格で簡単なプロセスです。このワークフローは生産量が10~200の間の場合に有意義で、チームにとって、高価な射出生成を避けるためのもう1つの方法となります。
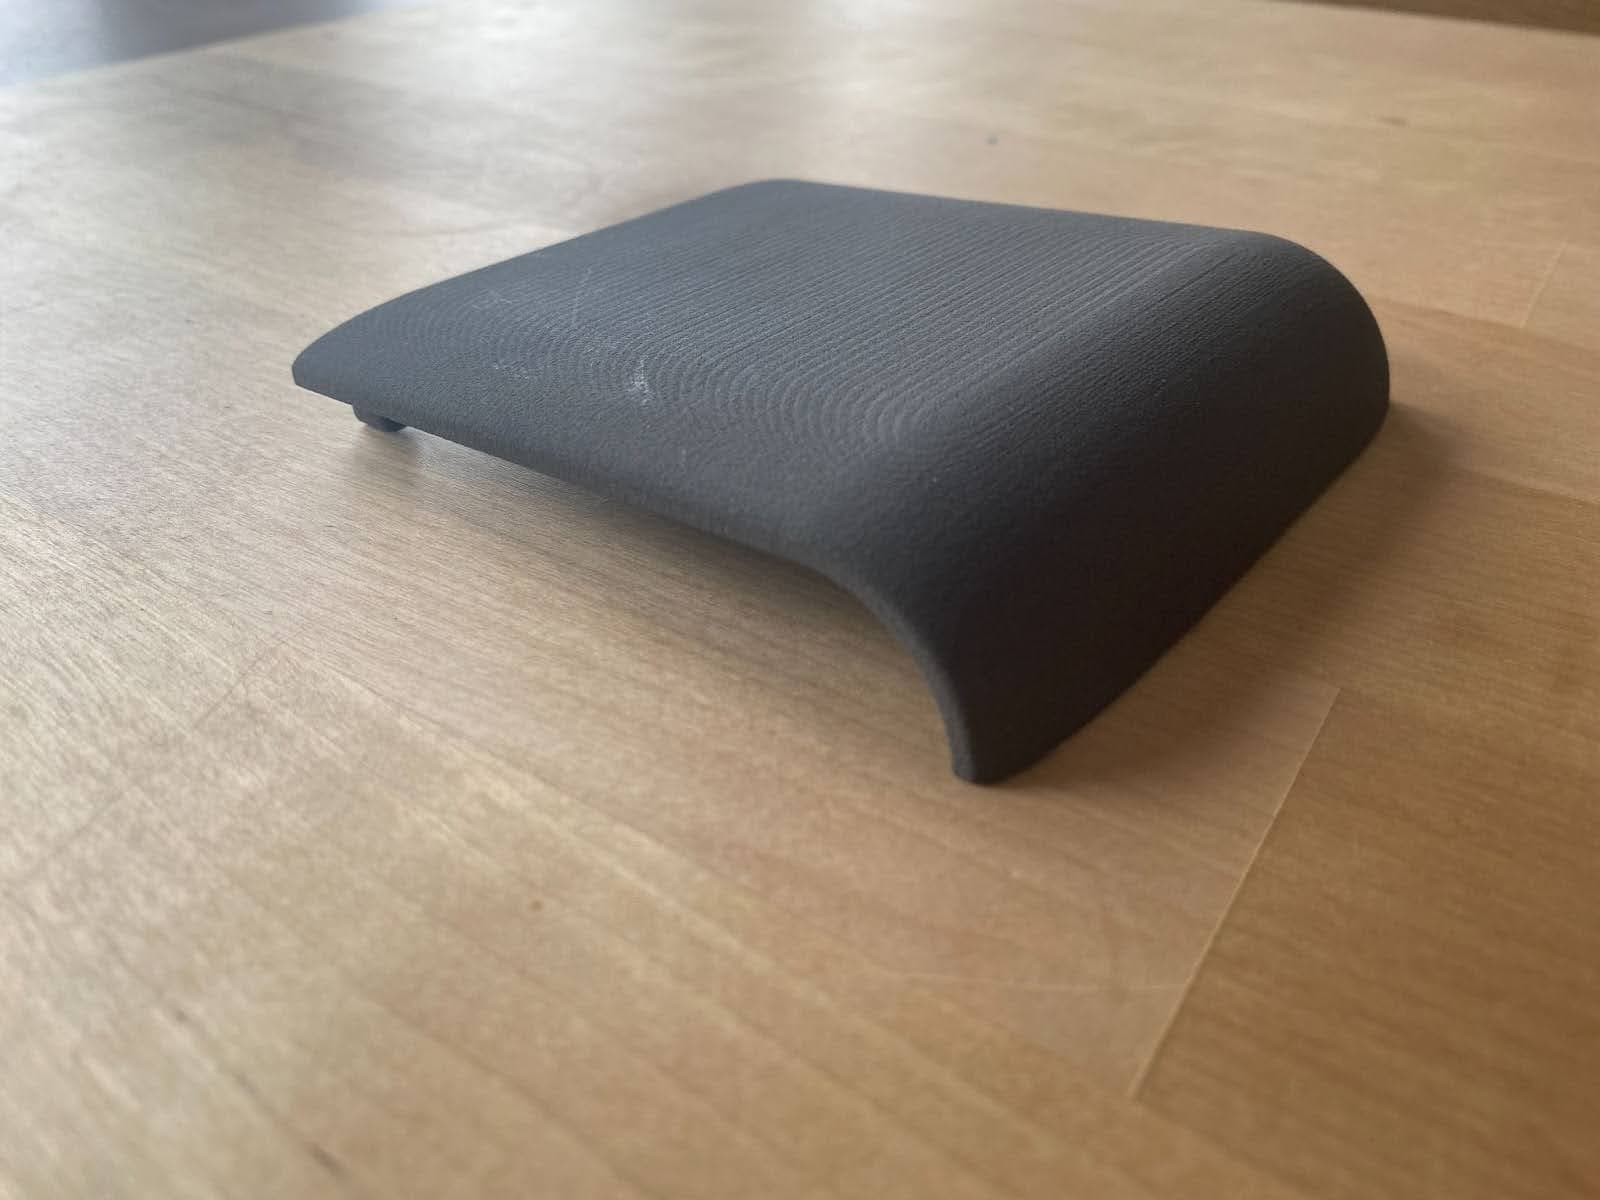
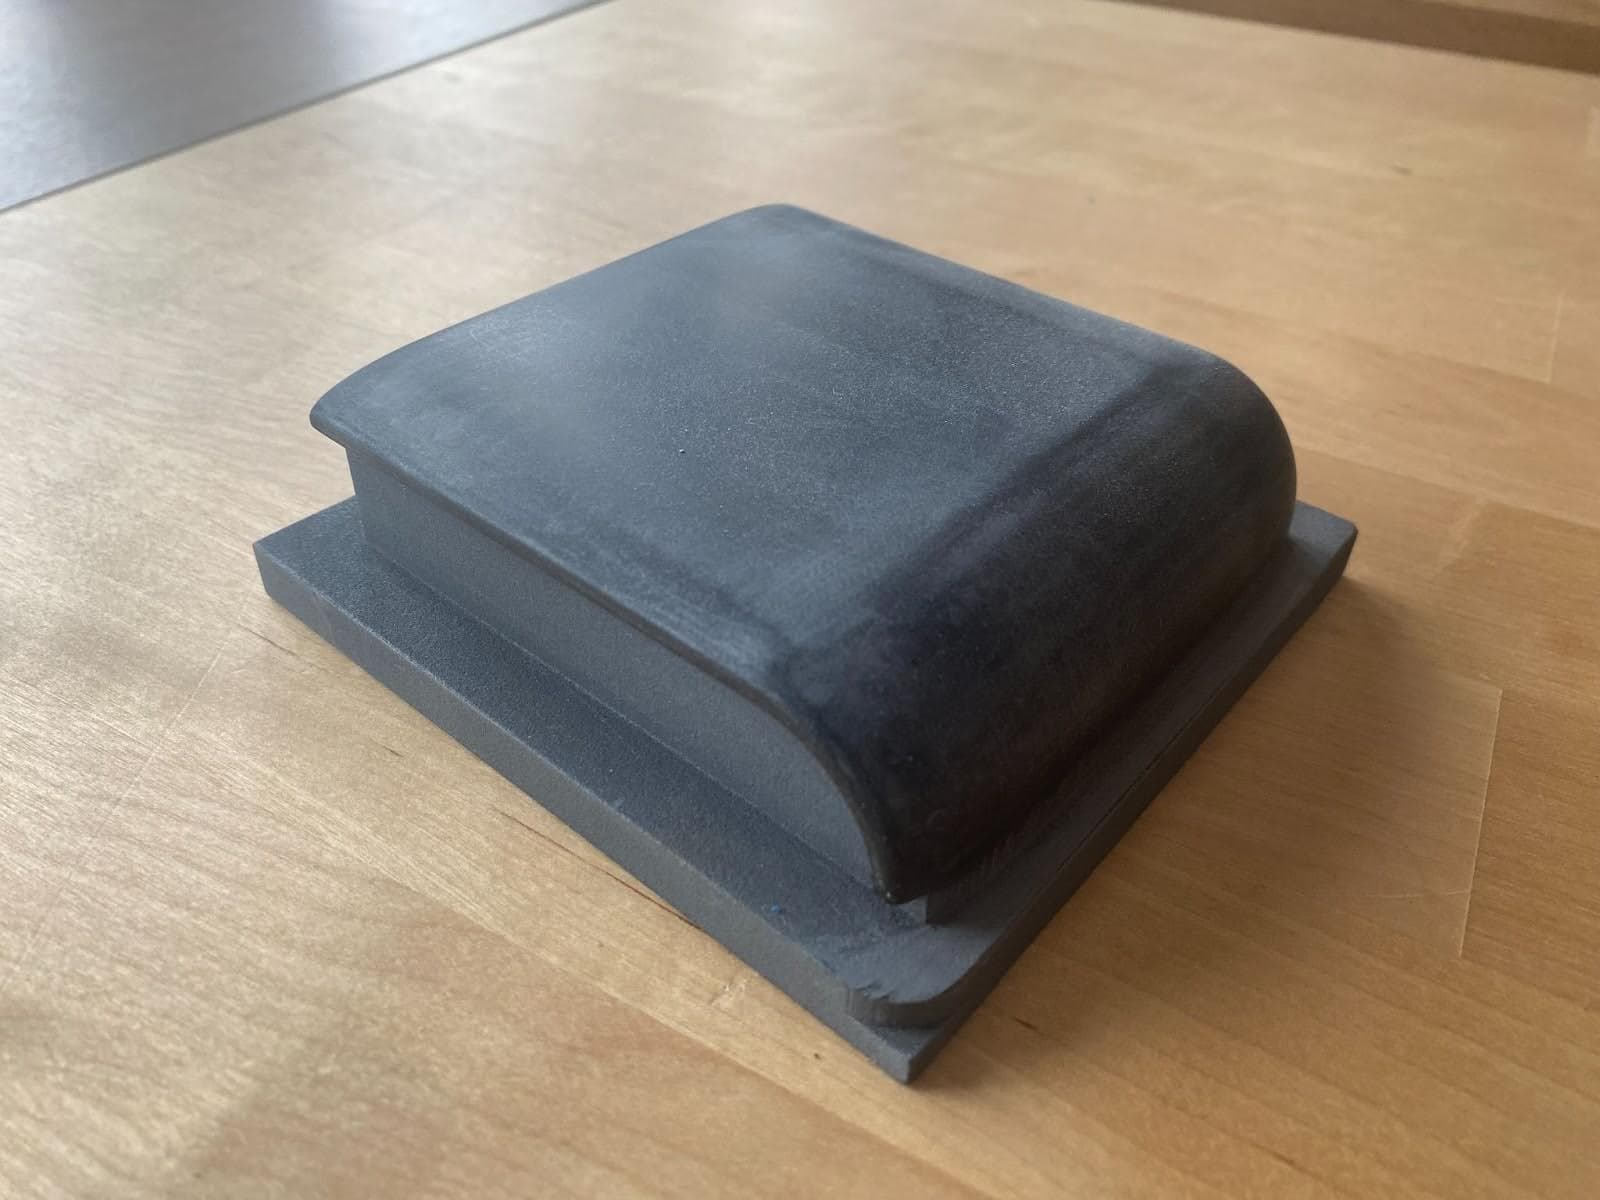
Fuseシリーズで作ったSLS 3Dプリント製の成形型(左)にシリコンを流し込んで成形する。完成品は、SLS 3Dプリントによる試作品(右)のような外観になる。
SLS 3Dプリントと射出成形、どちらを選ぶべきか
SLS方式3Dプリントと射出生成のどちらかを選ぶか、または両方を併用するかを決めるための計算は複雑です。輸送燃料や原材料の入手しやすさといった外部要因、また設計やワークフローの変更などによる内部要因など、ROIの決定に影響するものが多くあります。
Formlabsが開発したカスタマイズ可能なROIカルキュレーターでは、この算出プロセスから推測が必要な項目を排除することができます。基準となるSLSパーツを選び、工数とコストをカスタマイズ入力すると、予想される生産コストが算出されます。これを射出生成型の製作コストと比較することで、それぞれの技術が適した工程やタイミングを予測することができます。
人件費やパウダー材料のボリュームディスカウントを含めた部品単価の詳細分析をご希望の場合は、Formlabsまでお問い合わせください。