
警告:
生体適合性用途では、生体適合性規格に適合するために、付属品(専用レジンタンク、ビルドプラットフォーム、後処理装置)を分けて管理する必要があります。Resin Washing Solutionは、生体適合性レジンにはお使いいただけません。
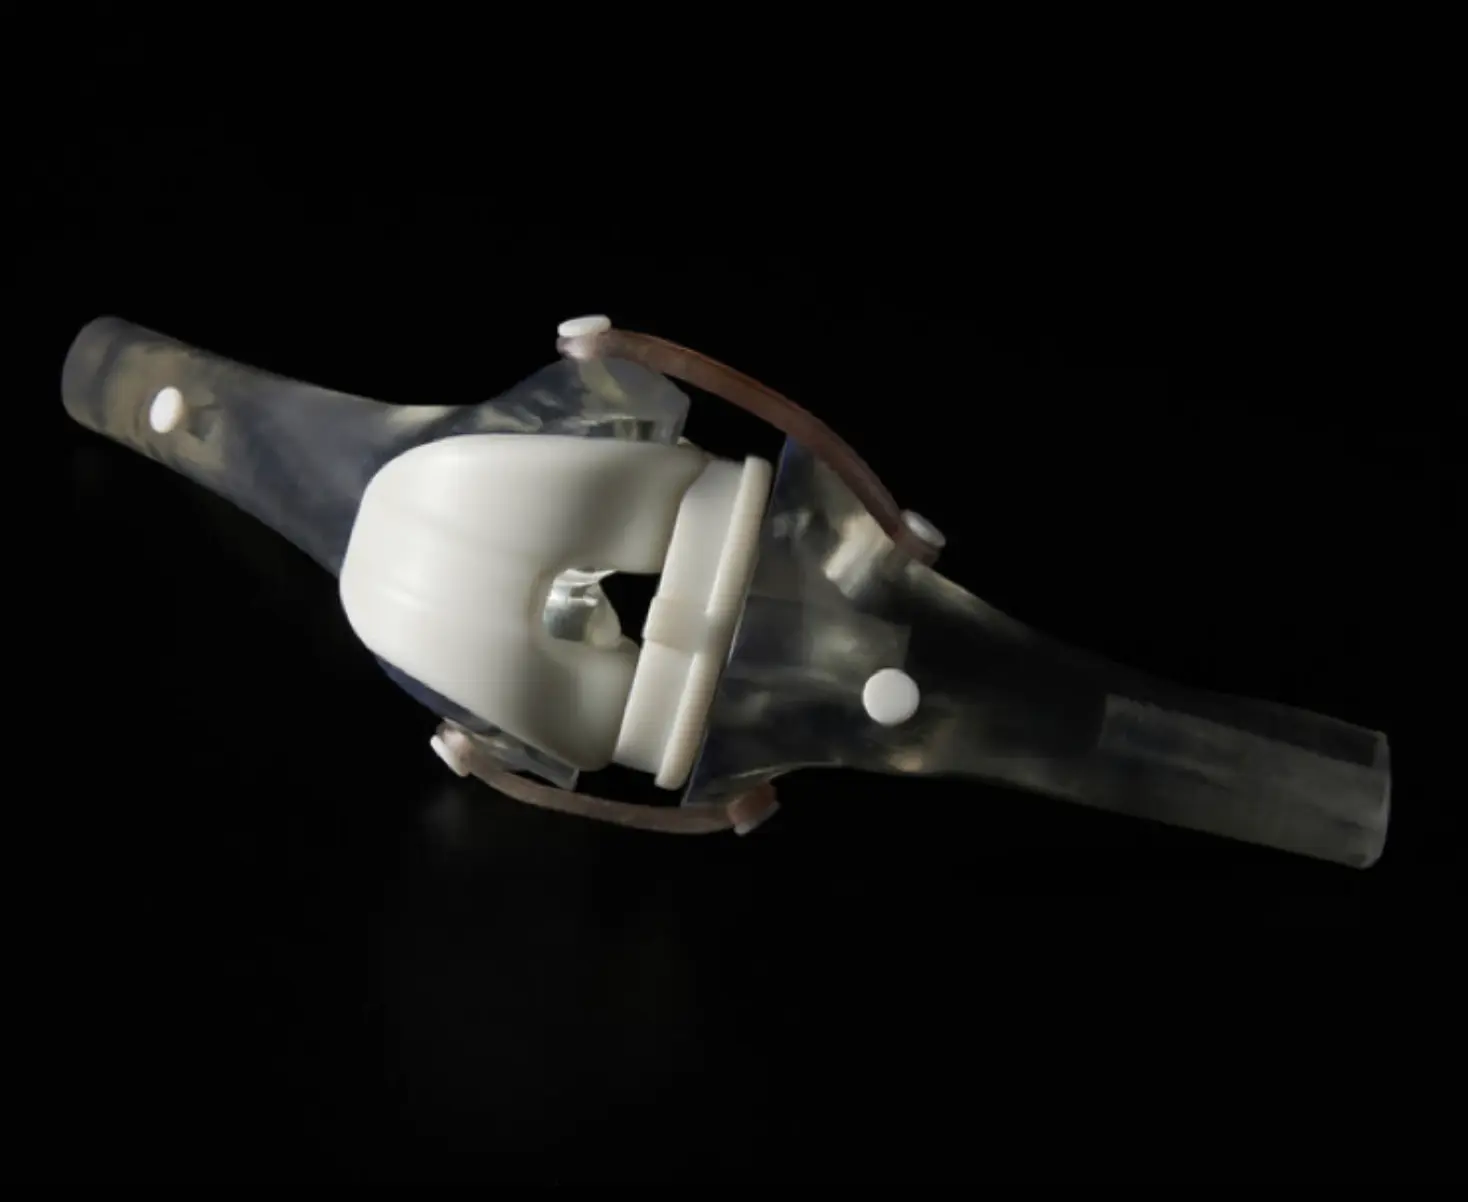
3Dプリントによる骨シミュレーションモデルの製作は、患者固有の骨格構造をリアルに再現し、それを医療従事者・研究者・エンジニアが手にできるようにすることで、医療トレーニング・手術計画・研究・医療機器開発を大きく変革しつつあります。骨シミュレーションモデルの内製化は、遺体骨や外注の汎用モデルを用いる従来手法に比べ、コスト削減・待ち時間の短縮・患者固有あるいはカスタム形状の製作といった多くの利点をもたらします。
このアプリケーションガイドでは、SLA光造形方式3Dプリンタで骨模型の製作に使用できる材料や、切削・ドリル用の骨の解剖学モデルの内製プロセス全体について解説します。
3Dプリントによる骨シミュレーションモデルの製作は、患者固有の骨格構造をリアルに再現し、それを医療従事者・研究者・エンジニアが手にできるようにすることで、医療トレーニング・手術計画・研究・医療機器開発を大きく変革しつつあります。骨シミュレーションモデルの内製化は、遺体骨や外注の汎用モデルを用いる従来手法に比べ、コスト削減・待ち時間の短縮・患者固有あるいはカスタム形状の製作といった多くの利点をもたらします。
このアプリケーションガイドでは、SLA光造形方式3Dプリンタで骨模型の製作に使用できる材料や、切削・ドリル用の骨の解剖学モデルの内製プロセス全体について解説します。
骨シミュレーションモデルとは
骨シミュレーションモデルとは、切削や穿孔時に実際の骨と同様の機械的特性を示す機能的な解剖学モデルです。これらのモデルは、外科手順の練習・トレーニングなど、医学教育の現場で広く利用されています。症例に特化した解剖構造を再現するため、患者のスキャンデータを基に製作されることもあります。このようなケースでは、臨床医は実際の手術前に特定のアプローチを試すことができるだけでなく、滅菌後に参照用として手術室へ持ち込むことも可能です。また、医療機器開発者がカッティングガイドやテンプレートなど、骨に接触するツールの適合性や機能を検証する目的で用いることもあります。
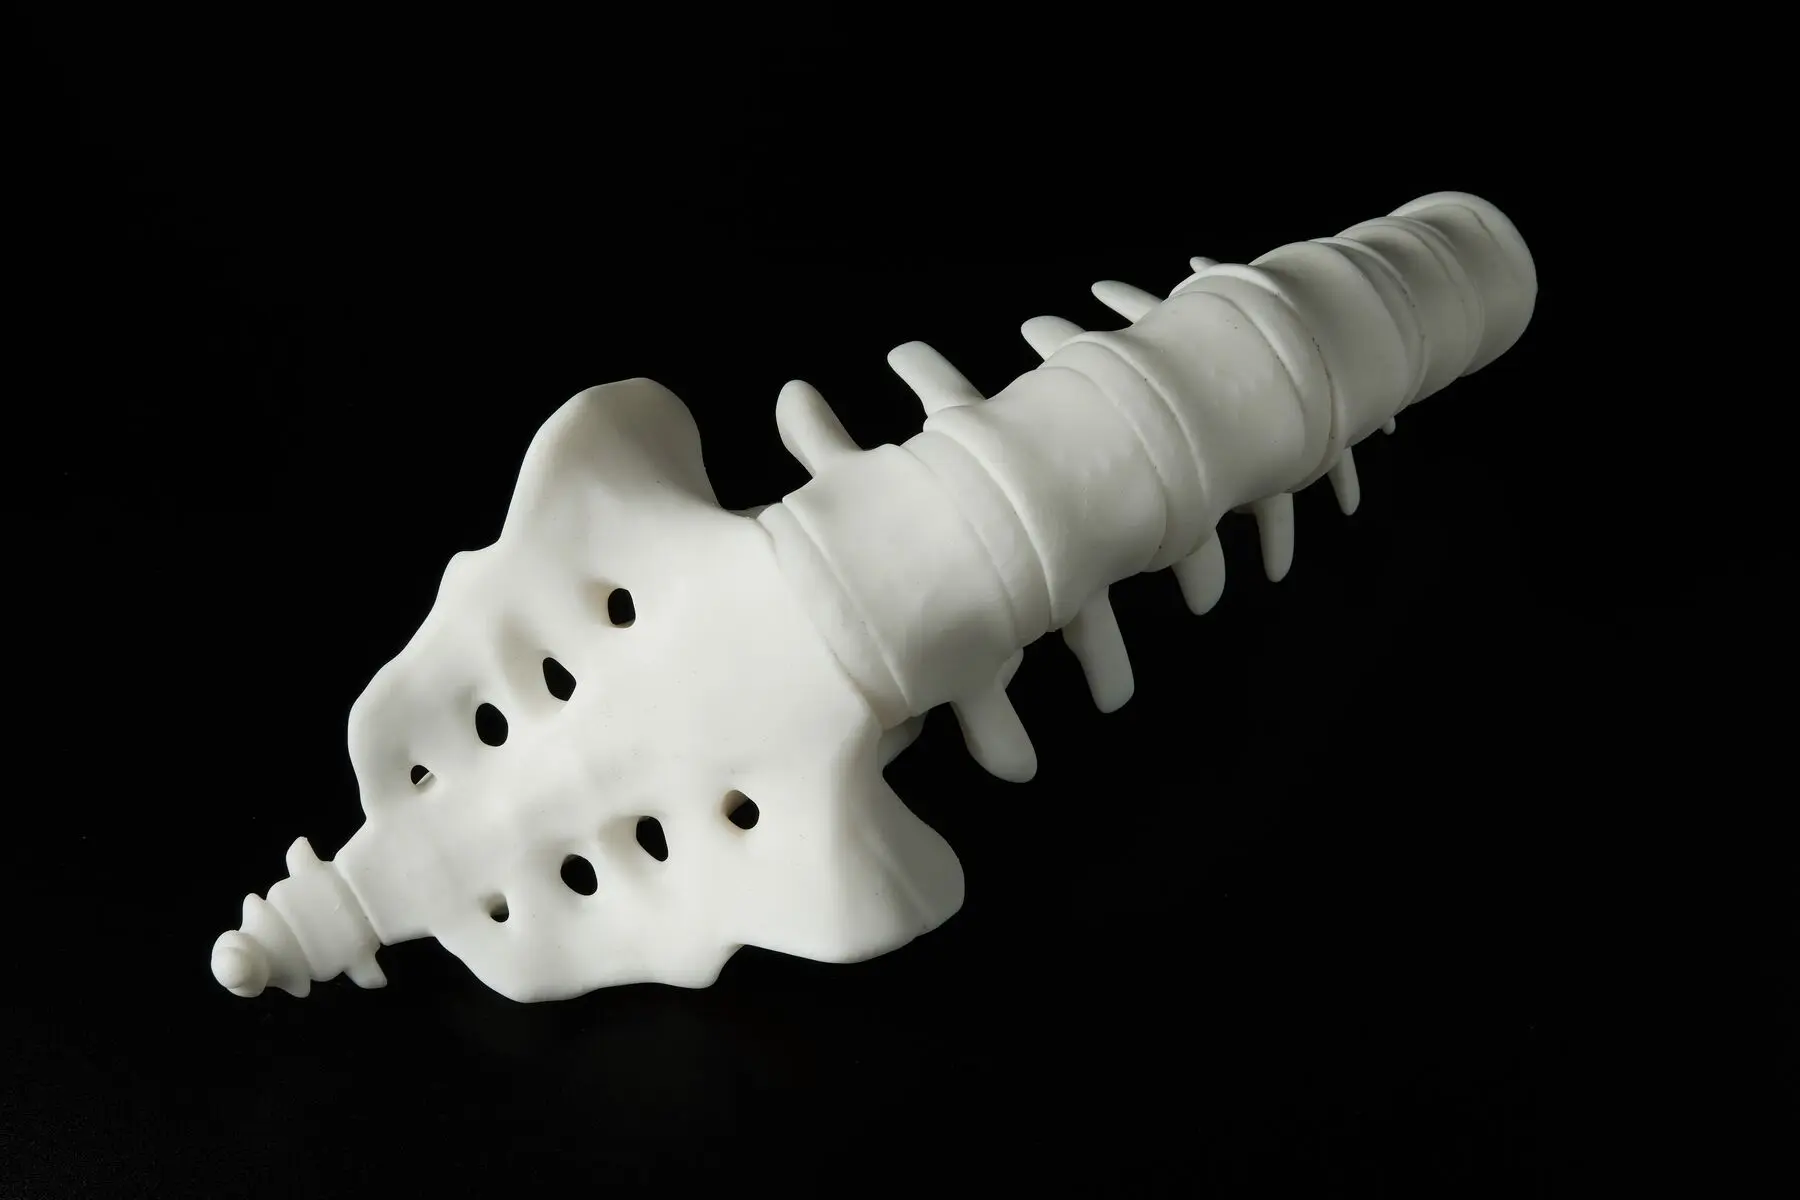
Rigid 4000レジンで造形し、加熱なしで硬化させた脊椎モデル。
骨シミュレーションに使用する材料の選定
Formlabsの豊富な材料ラインナップから最も骨に近い特性を持つ材料を特定するため、骨の切削・穿孔経験が豊富な8名の臨床協力者とその同僚から詳細なフィードバックを収集しました。各協力者には、自身の患者のスキャンデータに基づいて複数の異なる材料で造形された骨モデル一式を提供しました。これらのモデルに対し、骨ドリル、ノコギリ、リーマーを用いた切削や穿孔など標準的な手術手順を実施してもらいました。質的フィードバックはビデオ通話で、量的フィードバックは骨様特性を評価する採点マトリクスで収集しました。総合パフォーマンススコアに基づいて推奨材料を選定し、その結果に対し質的フィードバックによる裏付けを行いました。
最適な材料を選択
Formlabsでは、骨シミュレーションモデルの製作にはBioMed Durableレジンを第一候補として推奨しています。BioMed Durableレジンは、生体適合性が求められる用途向けに開発された透明材料で、衝撃・破損・摩耗に対する耐性を備え、透明でありながら骨に近い機械的特性を発揮する材料として最高評価を獲得しました。一部のテスターは、不透明な標準骨モデルより手元の可視化に優れているとして、材料の透明性を高く評価しています。BioMed DurableレジンのX線不透過性(CT値)は約84HUで、実際の骨よりは低くなるものの、CTでも十分に視認できます。BioMed Durableレジンによる造形品は滅菌が可能で、手術室における手術計画用途での使用にも適しています。
2つ目の推奨材料は、Rigid 4000レジン(加温なしで硬化)です。Rigid 4000レジンは、骨の機械的特性の再現度ではBioMed Durableレジンにやや劣るものの、依然として有力な選択肢です。この材料は、不透明なモデルを好むテスターから特に高く評価されました。加温せずに硬化させることで、モデルの外層と内層で異なる機械的特性を持たせることができ、海綿骨と緻密骨の違いをより現実に近い形でシミュレートできます。Rigid 4000レジンのX線不透過性は341HUで、概ね海綿骨の範囲内に相当します。
X線不透過性値の算出手順の詳細についてはこちらをご覧ください。
| BIOMED DURABLEレジン | RIGID 4000レジン | |
| 機械的性能 | ★★★★★ | ★★★☆☆ |
| 骨との視覚的類似性 | ☆☆☆☆☆ | ★★★★☆ |
| 骨とのX線不透過性の類似性 | ★★☆☆☆ | ★★★★☆ |
| 生体適合性 | ✓ | ✗ |
| 可滅菌性 | ✓ | ✗ |
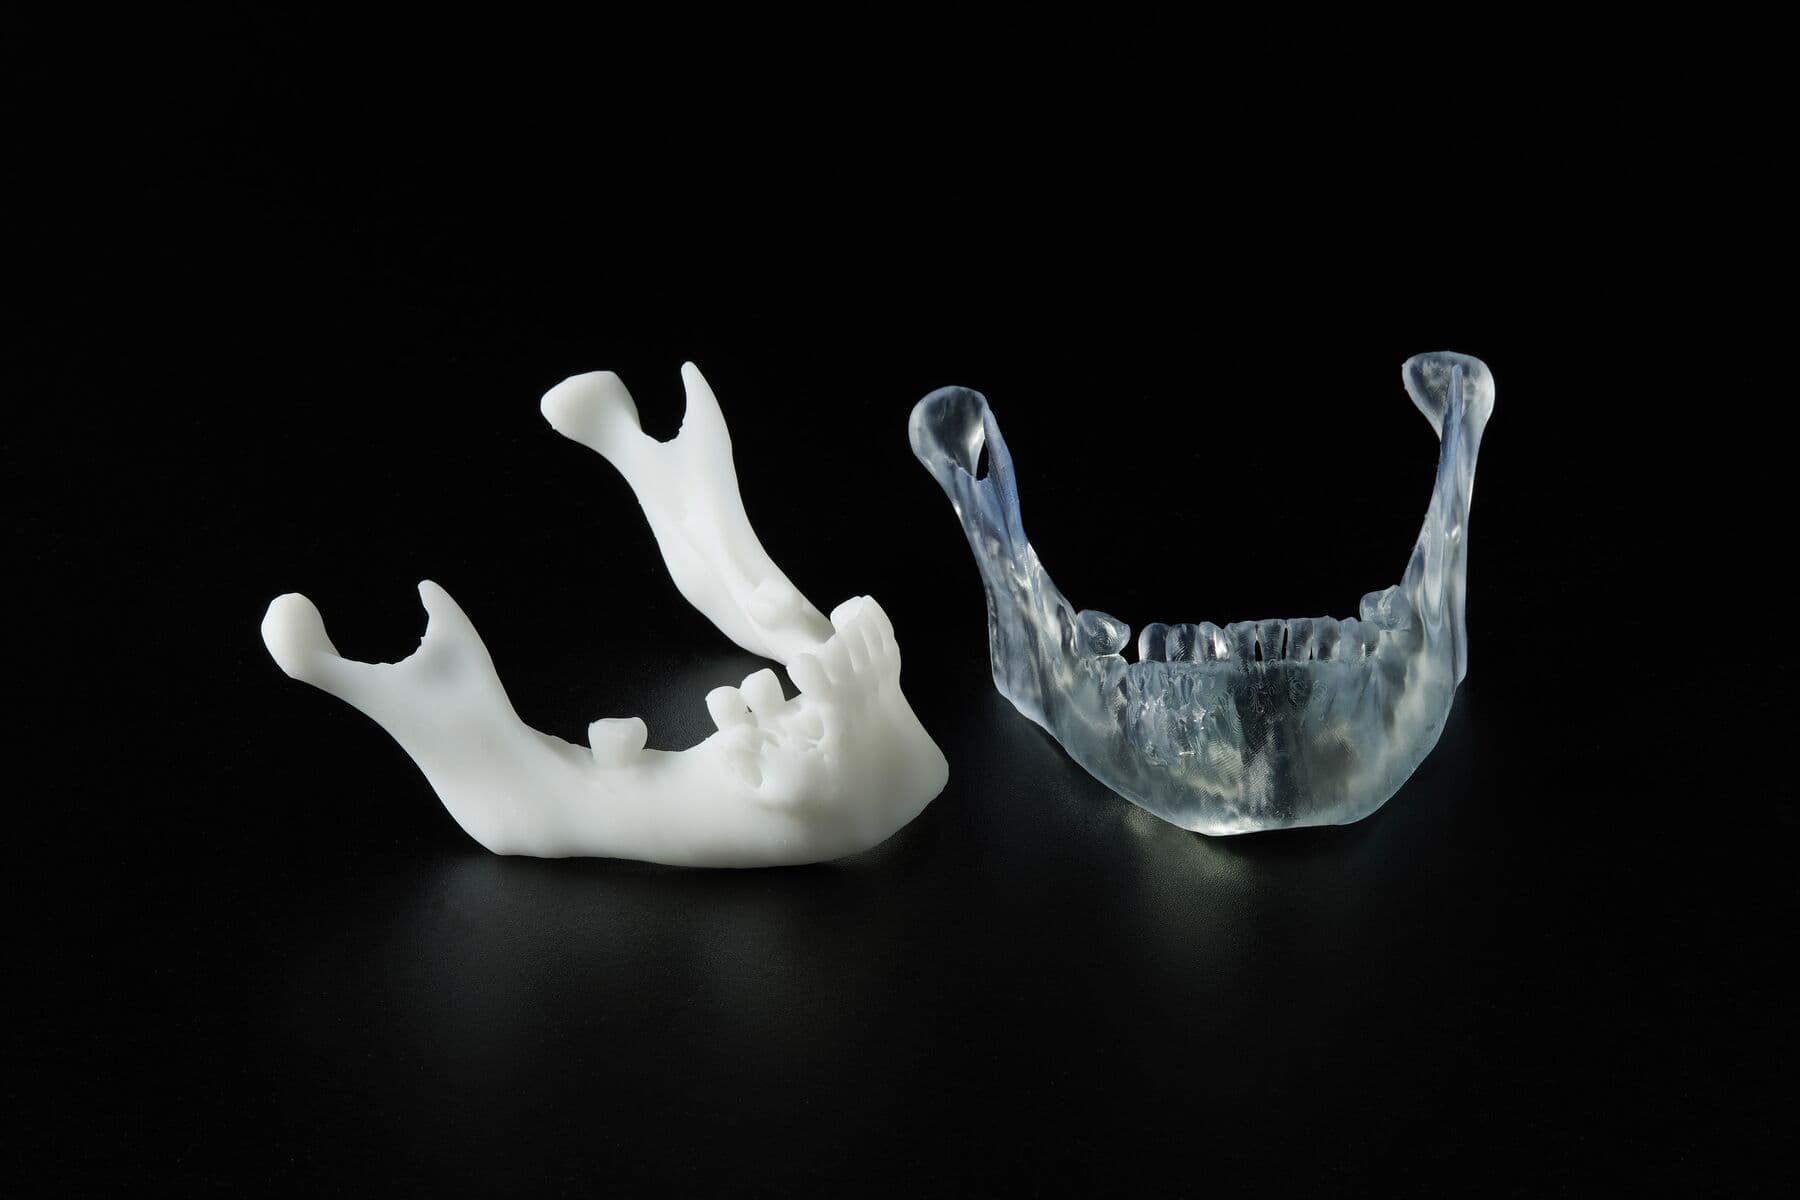
Rigid 4000レジン(加温なしで硬化、左)とBioMed Durableレジン(右)で造形した骨解剖モデル。
「FormlabsのBioMed Durableレジンは、骨様モデルの製作で私が最も信頼しているレジンです。この透明性は臨床現場では非常に有用で、手術準備段階で重要な解剖学的ランドマークの確認が容易になります。私の臨床ではBio Med Durableレジンを教育・トレーニングにも用いており、初心者が手術中に遭遇する重要な構造を明瞭に把握できます」
「BioMed Durableレジンは、薄い骨が持つわずかな柔軟性と、圧力下でのリアルな骨折挙動のバランスに優れています。プリントしやすさも相まって、医療現場でのシミュレーションに最適な材料です」
骨シミュレーションモデルの設計・プリント手順
必要なもの
Formlabs製:
警告:
生体適合性用途では、生体適合性規格に適合するために、付属品(専用レジンタンク、ビルドプラットフォーム、後処理装置)を分けて管理する必要があります。Resin Washing Solutionは、生体適合性レジンにはお使いいただけません。
サードパーティ製:
1. 設計
1.1 スキャン
製作したい骨構造のCT、MRI、または3D超音波画像を取得します。
多くの場合、この画像の品質がプリント解像度の制限要因になります。CT、MRI、3D超音波で撮影する場合は、Boston Children’s Hospital(ボストン小児病院)が推奨する撮影モダリティとスライス厚の推奨事項や、RSNA(北米放射線学会)の3Dプリント特別関心活動グループ(SIG)による考慮事項もご参照ください。より具体的な推奨事項については、使用しているセグメンテーションソフトウェアのプロバイダーに確認することを推奨します。
撮影に先立ち、使用するツールや撮影担当者が最新の認定を受けていること、また患者の解剖学的および病理学的状態を正確に反映できるよう、適切な時期に取得された画像であることを確認する必要があります。
1.2 セグメンテーション
医用画像のセグメンテーション段階は、精度の誤差が最も発生しやすいステップです。セグメンテーションがワークフローに含まれる場合、解剖学的構造を可能な限り高精度で再構成し、医師によって定義された臨床要件を満たせるよう、追加の予防装置を講じる必要があります。
セグメンテーションを担当する医療従事者は、画像の歪みが発生する可能性に注意し、この段階で対処する必要があります。自動セグメンテーションや3Dサーフェスメッシュ再構成の結果は、放射線科医が慎重にレビューすることが理想です。セグメンテーションモデルの精度は、プリント前にサーフェス輪郭を元の医用画像に重ね合わせて確認できます。
セグメンテーションソフトウェアは、社内の品質マネジメントシステム(QMS)および規制要件に準拠している必要があります。IQ/OQ/PQ評価などのバリデーションを、セグメンテーションソフトウェアに対して定期的に実施する必要があります。Formlabsは、Materialiseを含む複数の優先セグメンテーションパートナーと提携しています。Materialiseは、Mimics Innovation Suiteを用いた3Dプリント向け骨解剖構造のセグメンテーションと準備に関する解説動画を提供しています。
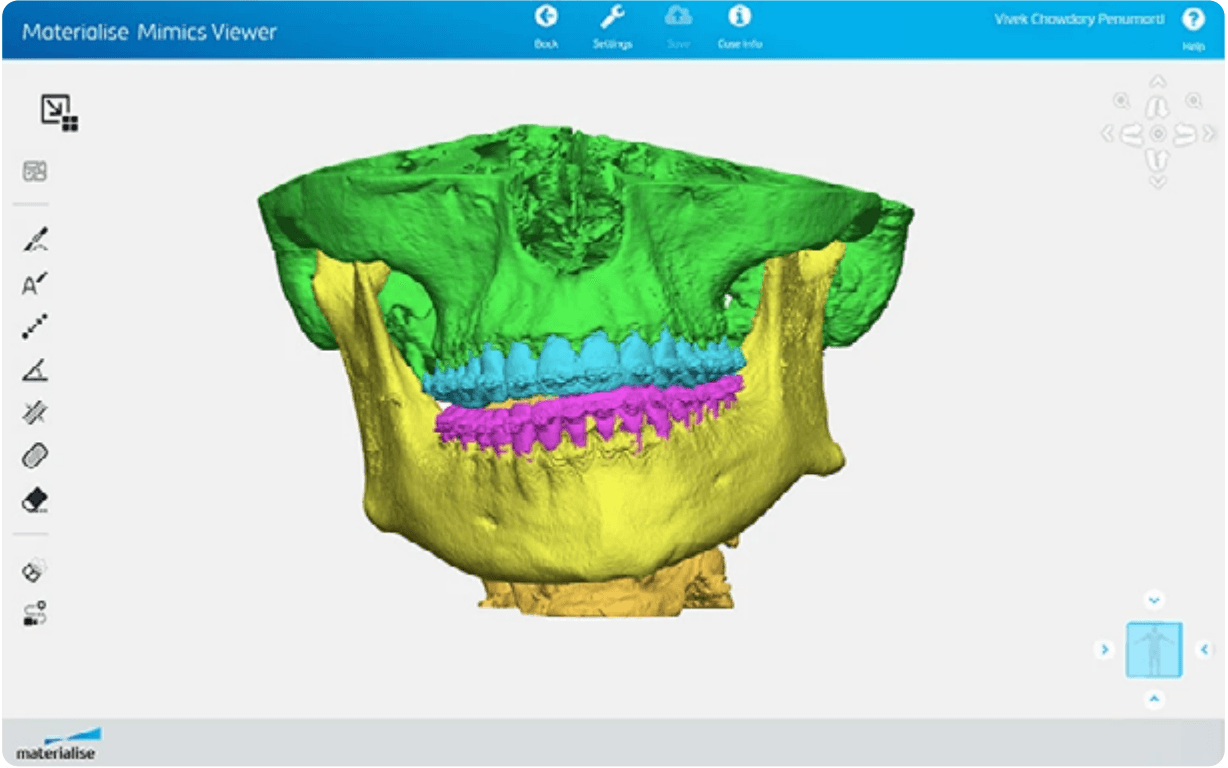
Materialise Mimics Innovation Suiteを使用し、患者のスキャンに基づいて骨解剖構造をセグメンテーションした例。
1.3 3Dプリント用に最適化
骨モデルによっては、プリント成功のために追加の修正が必要となる場合があります。場合によっては、中空化やレジン排出用の水抜き穴を設けたり、脆弱な部分に厚みをつけて補強する必要があります。完成したモデルがForm 4シリーズプリンタ、Form 3/3B、Form 3L/3BLのFormlabsデザインガイドラインに準拠していることを確認してください。一部の編集はPreFormでも行えますが、大半はセグメンテーションソフトウェアまたはCADソフトウェアで行う必要があります。
2. プリント
2.1 ファイルのインポート
PreForm画面左上のHelp(ヘルプ) > Check For Updates(アップデートを確認)でPreFormが最新バージョンであることを確認してください。ファイルをPreFormにドラッグ&ドロップするか、右上のFile(ファイル) > Open(開く)でファイルをインポートまたは開きます。
2.2 材料の選択
右側のJob Info(ジョブ情報)メニュー内のPrinter Type(プリンタの種類)をクリックし、造形に使用する材料を選択します材料グリッドからBioMed DurableレジンまたはRigid 4000レジンを選択します。
2.3 中空化と水抜き穴の追加
骨シミュレーションでは、ソリッドモデルより中空モデルを好むユーザーもいます。中空化や水抜き穴の追加は設計段階で行うか、PreForm上でも追加が可能です。PreFormで骨モデルを中空化するには、画面左側のHollow(くり抜き)機能を選択します。壁厚はシミュレート対象の緻密骨のおおよその厚さに合わせて設定します。水抜き穴は、PreForm左側のHole(水抜き穴)機能で追加できます。
2.4 造形向きの設定
PreFormでは、Formlabsのベストプラクティスに基づいた自動方向づけも可能です。自動設定するには、パーツを選択し、画面左側のOrientation(方向づけ)をクリックします。次に、Auto-Orient Selected(自動方向選択)をクリックします。
最良の結果を得るためには、パーツ周囲の赤・緑・青の操作ハンドルを使って手動で向きを調整することを推奨します。以下は手動で向きを決める際の注意点です。これらから乖離するとプリント失敗のリスクが高まります。
• 可能な限り、ビルドプラットフォーム上に直接プリントしてください。
• サポート材を使用する場合は、より小さい面が底面に来るよう向きを調整し、上に向かって造形されるように配置してください。これにより、プリント中にパーツがサポート材から外れる可能性が低くなり、安定性が増します。
• サポートされていない最下点(ミニマ)を可能な限り減らしてください。
• カップ形状は、プリント中に液体レジンが溜まって重量が増すのを避けるため、ビルドプラットフォーム側を向かないように配置してください。
• 中空構造のモデルは、レジンの排出が適切に行える向きになっていることを確認してください。これは、少なくとも1つの水抜き穴をビルドプラットフォームから離れた向きに設けることで実現できます。
• パーツの最も薄い部分をビルドプラットフォームから離すと、剥離力が低減し、失敗率が下がります。
• 平面は角度を付けて配置してください。マーサー大学工学部(Mercer University School )行われた研究では、寸法精度を維持するには60°が理想的であることが示されています。
• 複数の軸でパーツに角度を付けてください。
• サポート痕が許容される面や、表面テクスチャ/微細形状の重要度がそこまで高くない面がある場合、その面をビルドプラットフォーム側に向けてください。特に注目される領域や繊細なディテールが施された表面など、サポート痕が残ることが望ましくない領域は、ビルドプラットフォームに背を向けるような方向に配置してください。
• 2面が交わる場所(接合部)は、交差部の寸法精度を保つため、ビルドプラットフォーム側へ向けてください。
• 向きを工夫することで、大型パーツや複数パーツを1回のビルドに収められる場合があります。X軸またはY軸方向の占有寸法が小さくなる向きを選ぶと、1つのビルドプラットフォームにより多くのパーツを配置できます。ただし、スペースの節約を重視した配置の場合、プリント成功率の最大化を基本としていないため、失敗のリスクが高まります。その分、サポート材を適切に配置する必要があります。
• 失敗リスクを下げるため、パーツの重量の大部分をできるだけビルドプラットフォームに近づけるようにしてください。
• 長いパーツは、取り外しが容易になるようビルドプラットフォームの前縁と平行になるように配置してください。
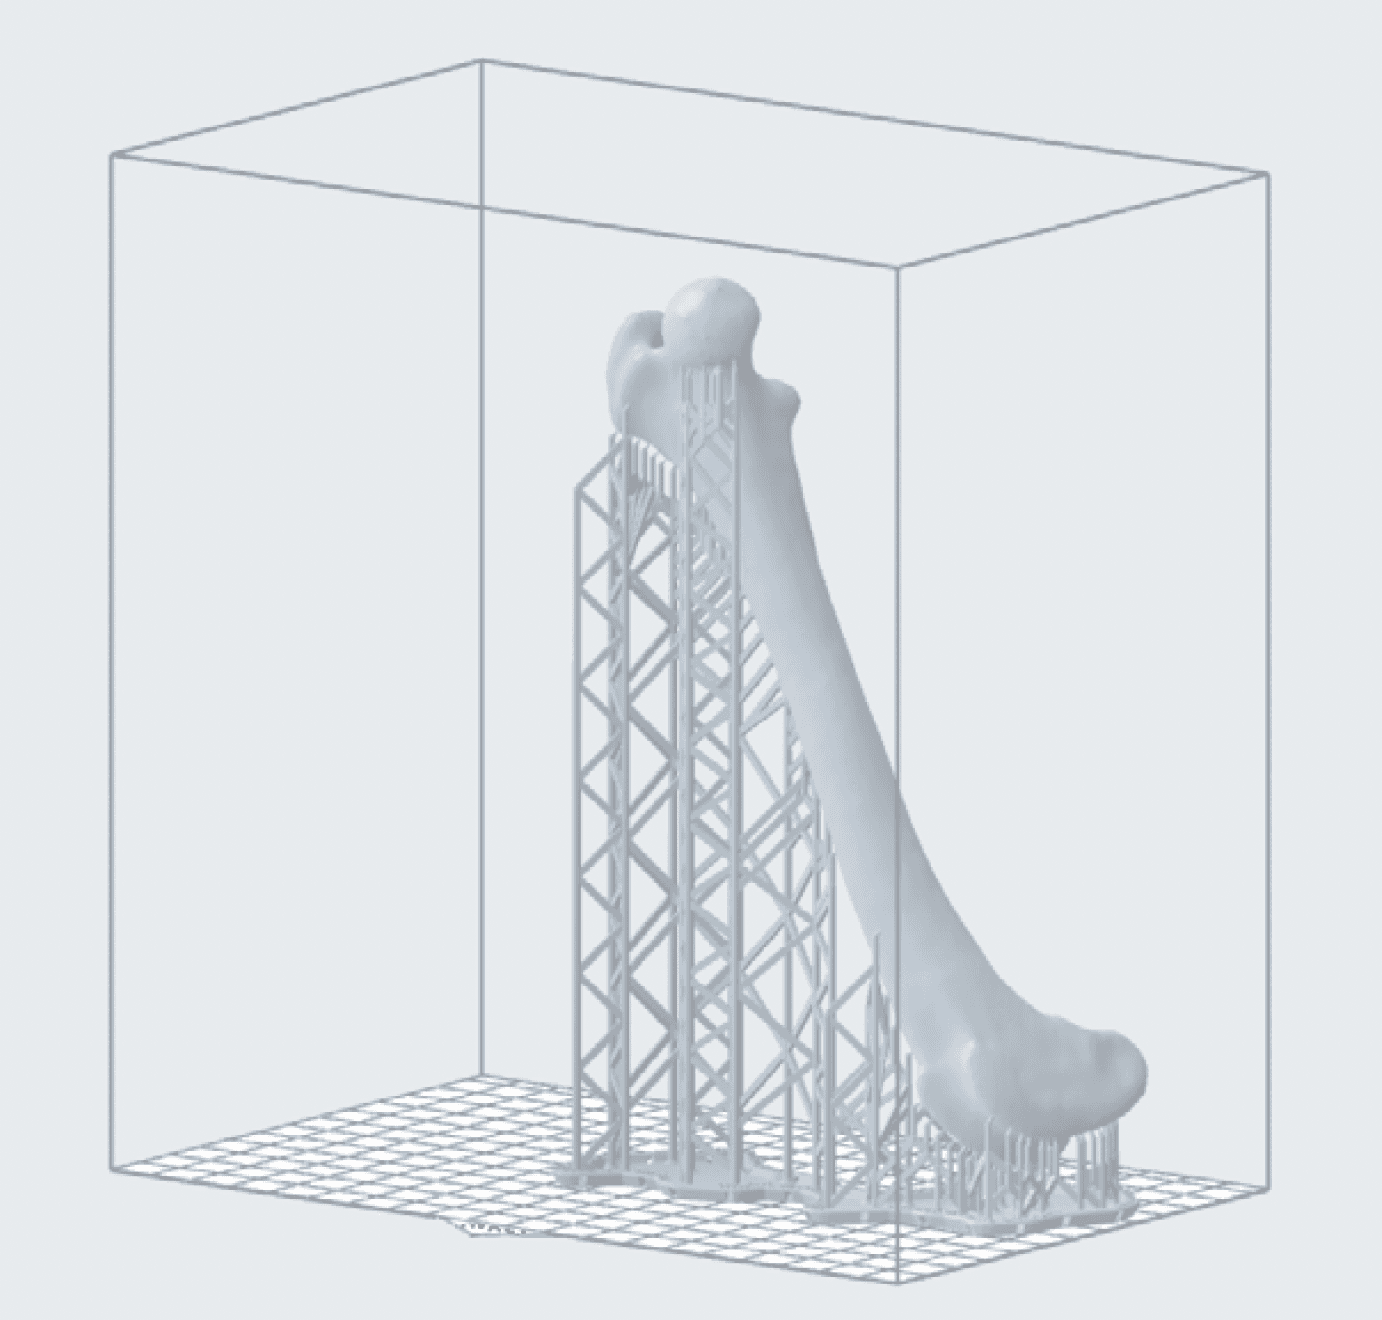
長いモデルの理想的な配置例急な角度をつけてモデルを配置することで自立性が高まり、サポート材の密度を抑えながらビルドプラットフォーム上により多くのモデルを配置できる。モデル提供:Desmond Tan博士(アルフレッド獣医整形外科、Alogus Innovation経由
)。2.5 サポート材の追加
BioMed Durableレジンの材料特性に基づいてサポート材を自動生成するには、パーツを選択し、画面左側のSupports(サポート材)> Auto-Generate All(すべて自動生成)を選択します。
最適な結果を得るためには、自動生成されたサポート材を手動で編集するか、Job Setup(ジョブのセットアップ)メニューのSupports(サポート材)の横に緑の親指アイコンが表示されるまで手動でサポート材を追加することを推奨します。追加でサポート材が必要な箇所は、PreForm上で赤色で表示されます。
2.6 患者識別子の追加
患者固有モデルでは、患者識別子が必要となる場合があります。患者識別子は、院内の症例番号や命名規則に基づいて決定してください。造形品のラフトに識別子を追加する場合は、PreForm画面右下のModel List(モデル一覧)でパーツ名をダブルクリックし、パーツ名として患者識別子を入力します。Supports(サポート材)内のRaft Label(ラフトラベル)にチェックが入っていることを確認してください。この識別子は取り外し可能なラフトにプリントされ、オンラインで利用可能なFormlabs Dashboard上でもパーツ名として保存されます。場合によっては、患者識別子を造形品本体にエンボスまたはデボス加工したいこともあります。その場合、PreForm左側メニューのLabel(ラベル付け)をクリックしてテキストを追加できます。
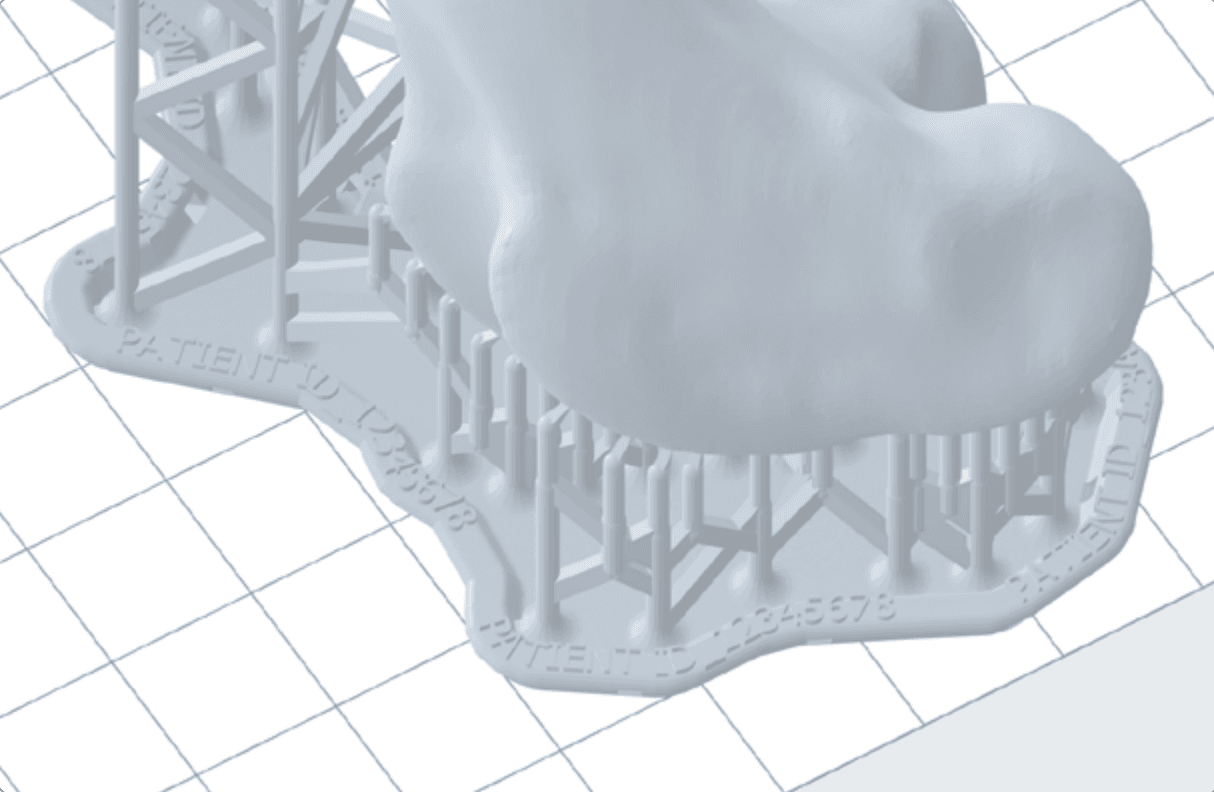
患者固有モデルのラフトにエンボスされた患者識別子。
2.7 レイアウト
パーツ周囲の赤・緑・青の操作ハンドルでドラッグして位置を調整するか、画面右側のLayout(レイアウト) > Layout All(すべてをレイアウト)で配置します。パーツはビルドプラットフォームの中央に配置することが理想です。複数パーツをプリントする場合、ラフトを重ねて配置することでスペースを最適化し、材料を節約できます。
2.8 プリンタにジョブを送信
右下のオレンジ色のUpload Print(プリントジョブをアップロード)ボタンをクリックしてジョブをプリンタへ送信します。Print(プリント)ダイアログが開いたら、使用するプリンタを選択します。
2.9 プリンタの準備
レジンカートリッジが有効期限内であることを確認してください。レジンカートリッジを振ってからプリンタに装着します。新しいカートリッジを使用する際は、手袋を着用してシリコン製バイトバルブを軽く押し、正常に開くことを確認してください。手袋を着用したまま、ビルドプラットフォームと対応するレジンタンクをプリンタに装着します。
プリンタのタッチスクリーンからプリントジョブを選択してプリントを開始します。表示されるプロンプトやダイアログに従ってください。
警告:
コンプライアンス準拠と生体適合性の完全性を維持するためには、BioMed Durableレジン専用のレジンタンクとビルドプラットフォームが必要です。すべての骨シミュレーション製作用途において、完全なコンプライアンス準拠と生体適合性が求められるわけではありません。
3. BioMed Durableレジンでプリントした造形品の後処理
3.1 造形品の取り外し
ビルドプラットフォームから造形品を取り外します。Build Platform FlexまたはBuild Platform 2/Lでは、ステンレス製ハンドルを内側へ曲げます。通常のBuild Platformでは、パーツリムーバルツールをラフト下に差し込み、ツールを回転させます。
3.2 洗浄とサポート材の取り外し
純度99%のIPAを満たしたForm WashまたはForm Wash Lに造形品を入れます。多数のパーツ洗浄に使用したIPAは時間とともに濃度が低下し、パーツがべたつく原因になります。こちらの手順に従い、IPAの純度が許容範囲内であることを確認してください。
こちらに記載のBioMed Durableレジンの推奨設定で洗浄します。中空モデルや内部チャネルがある場合は、内部に液状レジンが残らないよう十分に洗い流してください。このためには、IPAを入れたシリンジ(注射器)で該当箇所を洗い流します。
サポートは、サポート構造を軽く引っ張って取り外します。通常は容易に外れます外れにくい場合や、引っ張ることでパーツを損傷する懸念がある場合は、フラッシュカッター、ホビーナイフ、超音波カッター等で接合部を切断してください。
サポート材の除去後、さらに10分間洗浄します。造形品を1時間ほど置いて完全に乾燥させます。十分に乾燥させないと、表面がべたつくことがあります。
警告:
コンプライアンス準拠と生体適合性の完全性を維持するために、BioMed Durableレジンの使用時は専用のForm WashまたはForm Wash Lが必要です。これらの機器は、Formlabsの他の生体適合性レジンでのみ使用してください。
3.3 二次硬化
造形品をForm CureまたはForm Cure Lに入れ、こちらに記載の時間・温度設定に従って二次硬化を行います。
警告:
コンプライアンス準拠と生体適合性の完全性を維持するために、BioMed Durableレジンの使用時は専用のForm CureまたはForm Cure Lが必要です。これらの機器は、Formlabsの他の生体適合性レジンでのみ使用してください。
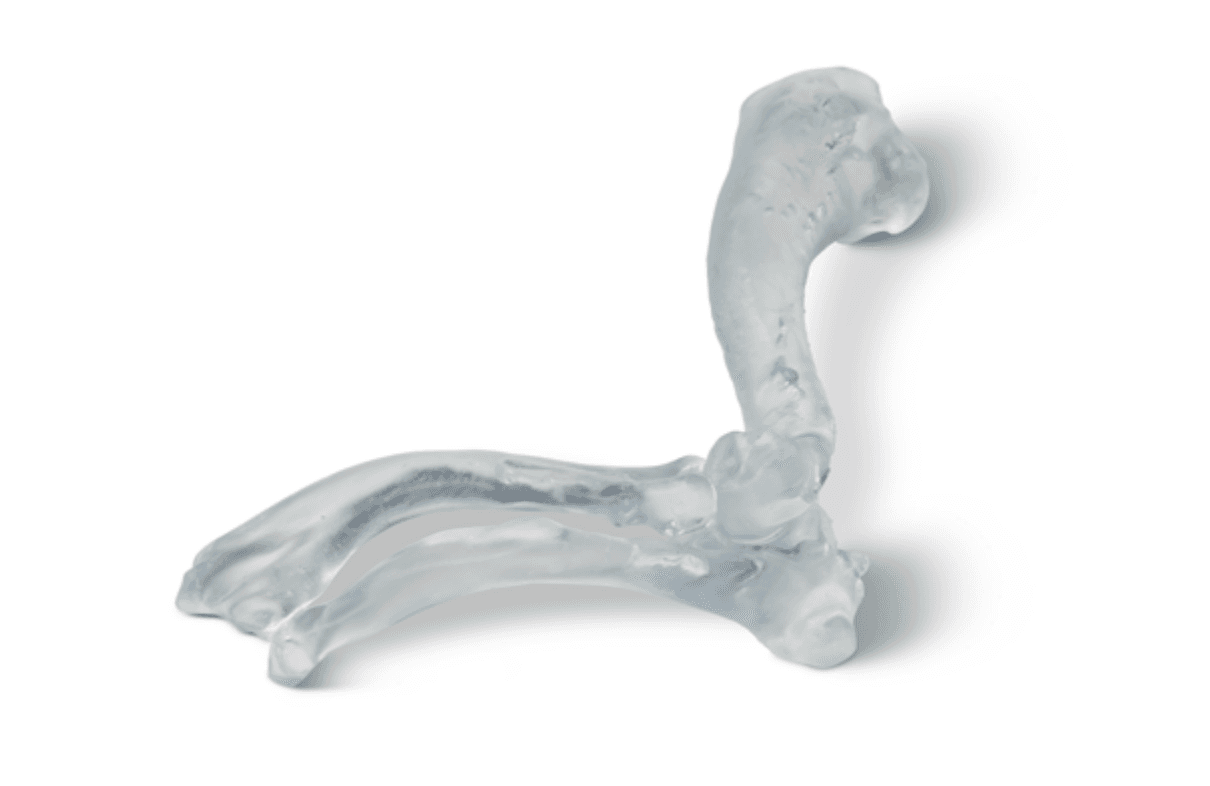
BioMed Durableレジンでプリントした獣医用モデル。モデル提供:Desmond Tan博士(アルフレッド獣医整形外科、Alogus Innovation経由)。
4. Rigid 4000レジンの後処理
4.1 造形品の取り外し
ビルドプラットフォームから造形品を取り外します。Build Platform FlexまたはBuild Platform 2/Lでは、ステンレス製ハンドルを内側へ曲げます。通常のBuild Platformでは、パーツリムーバルツールをラフト下に差し込み、ツールを回転させます。
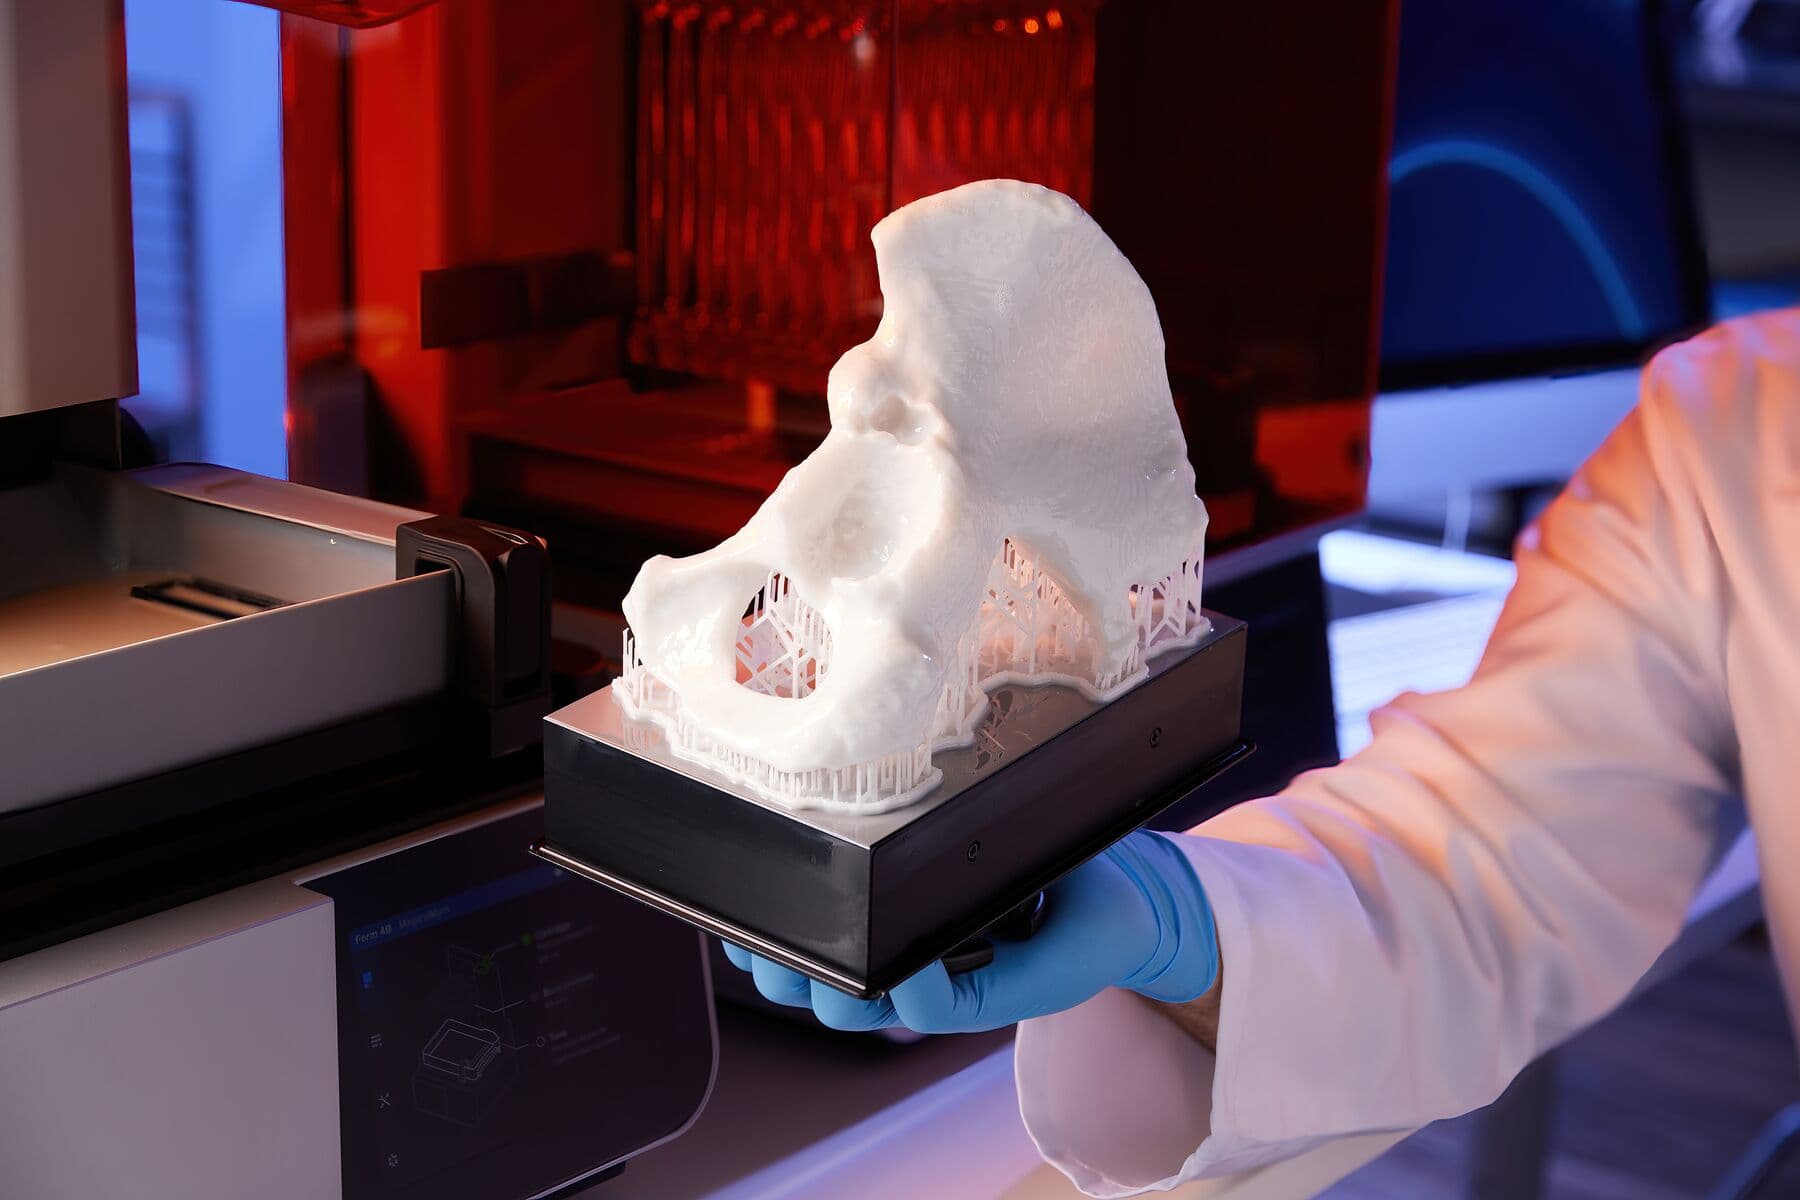
Form 4Bから取り出した造形直後のRigid 4000レジン製腸骨モデル。
4.2 洗浄とサポート材の取り外し
純度99%のIPAまたはResin Washing Solution(Resin Washing Solutionは非生体適合性レジンのみ)を満たしたForm Washに造形品を入れます。多数のパーツ洗浄に使用したIPAは時間とともに濃度が低下し、パーツがべたつく原因になります。こちらの手順に従い、IPAの純度が許容範囲内であることを確認してください。
こちらに記載のRigid 4000レジンの推奨設定で洗浄します。中空モデルや内部チャネルがある場合は、内部に液状レジンが残らないよう十分に洗い流してください。このためには、IPAまたはResin Washing Solutionを入れたシリンジ(注射器)で該当箇所を洗い流します。
サポート材は、軽く引っ張ると通常は容易に外れます。外れにくい場合や、引っ張ることでパーツを損傷する懸念がある場合は、フラッシュカッター、ホビーナイフ、超音波カッター等でサポート材と造形品の接合部を切断してください。
4.3 二次硬化
造形品をForm CureまたはForm Cure Lに入れ、0°Cで15分間二次硬化します。これらの推奨設定は、Rigid 4000レジンで一般的に推奨される設定とは異なります。熱を加えないことで二次硬化が表面層に限定され、より骨に近い機械的特性が得られます。
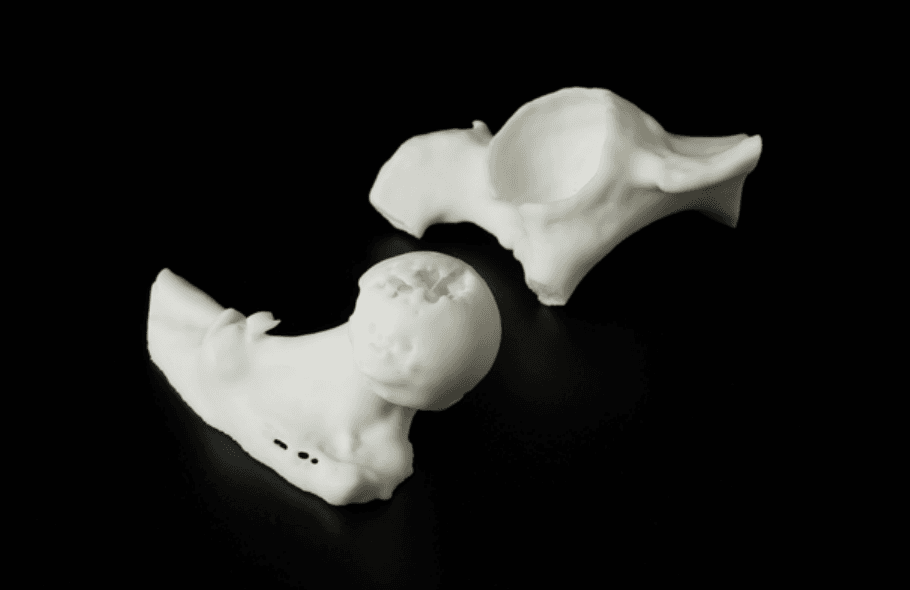
Rigid 4000レジンでプリントし熱を加えずに二次硬化したボールジョイント
生体適合性と滅菌性
BioMed Durableレジンは、ISO 10993およびUSP Class VIの認証取得済み材料です。FDA登録済みかつISO 13485認証取得済み工場で製造され、長期の皮膚・粘膜接触(30日以上)、短期の組織・骨・象牙質との接触(24時間以内)を必要とする外部通信機器としての用途にも対応しています。BioMed Durableレジンの滅菌ガイドラインおよび試験結果は、ご要望に応じて提供可能です。
Rigid 4000レジンは汎用エンジニアリング材料であり、医療用途を想定して特別に開発されたものではありません。このため、生体適合性試験は実施されておらず、現時点で滅菌・消毒ガイドラインも存在しません。
次のステップ
Formlabsは、骨シミュレーションモデルをさらにリアルにする方法を模索しており、現在は内部と外部で異なる機械的特性を持たせて緻密骨と海綿骨を区別する方法、複雑形状の活用、代替後処理技術などを研究しています。この分野で経験をお持ちの方は、[email protected]までご連絡ください。
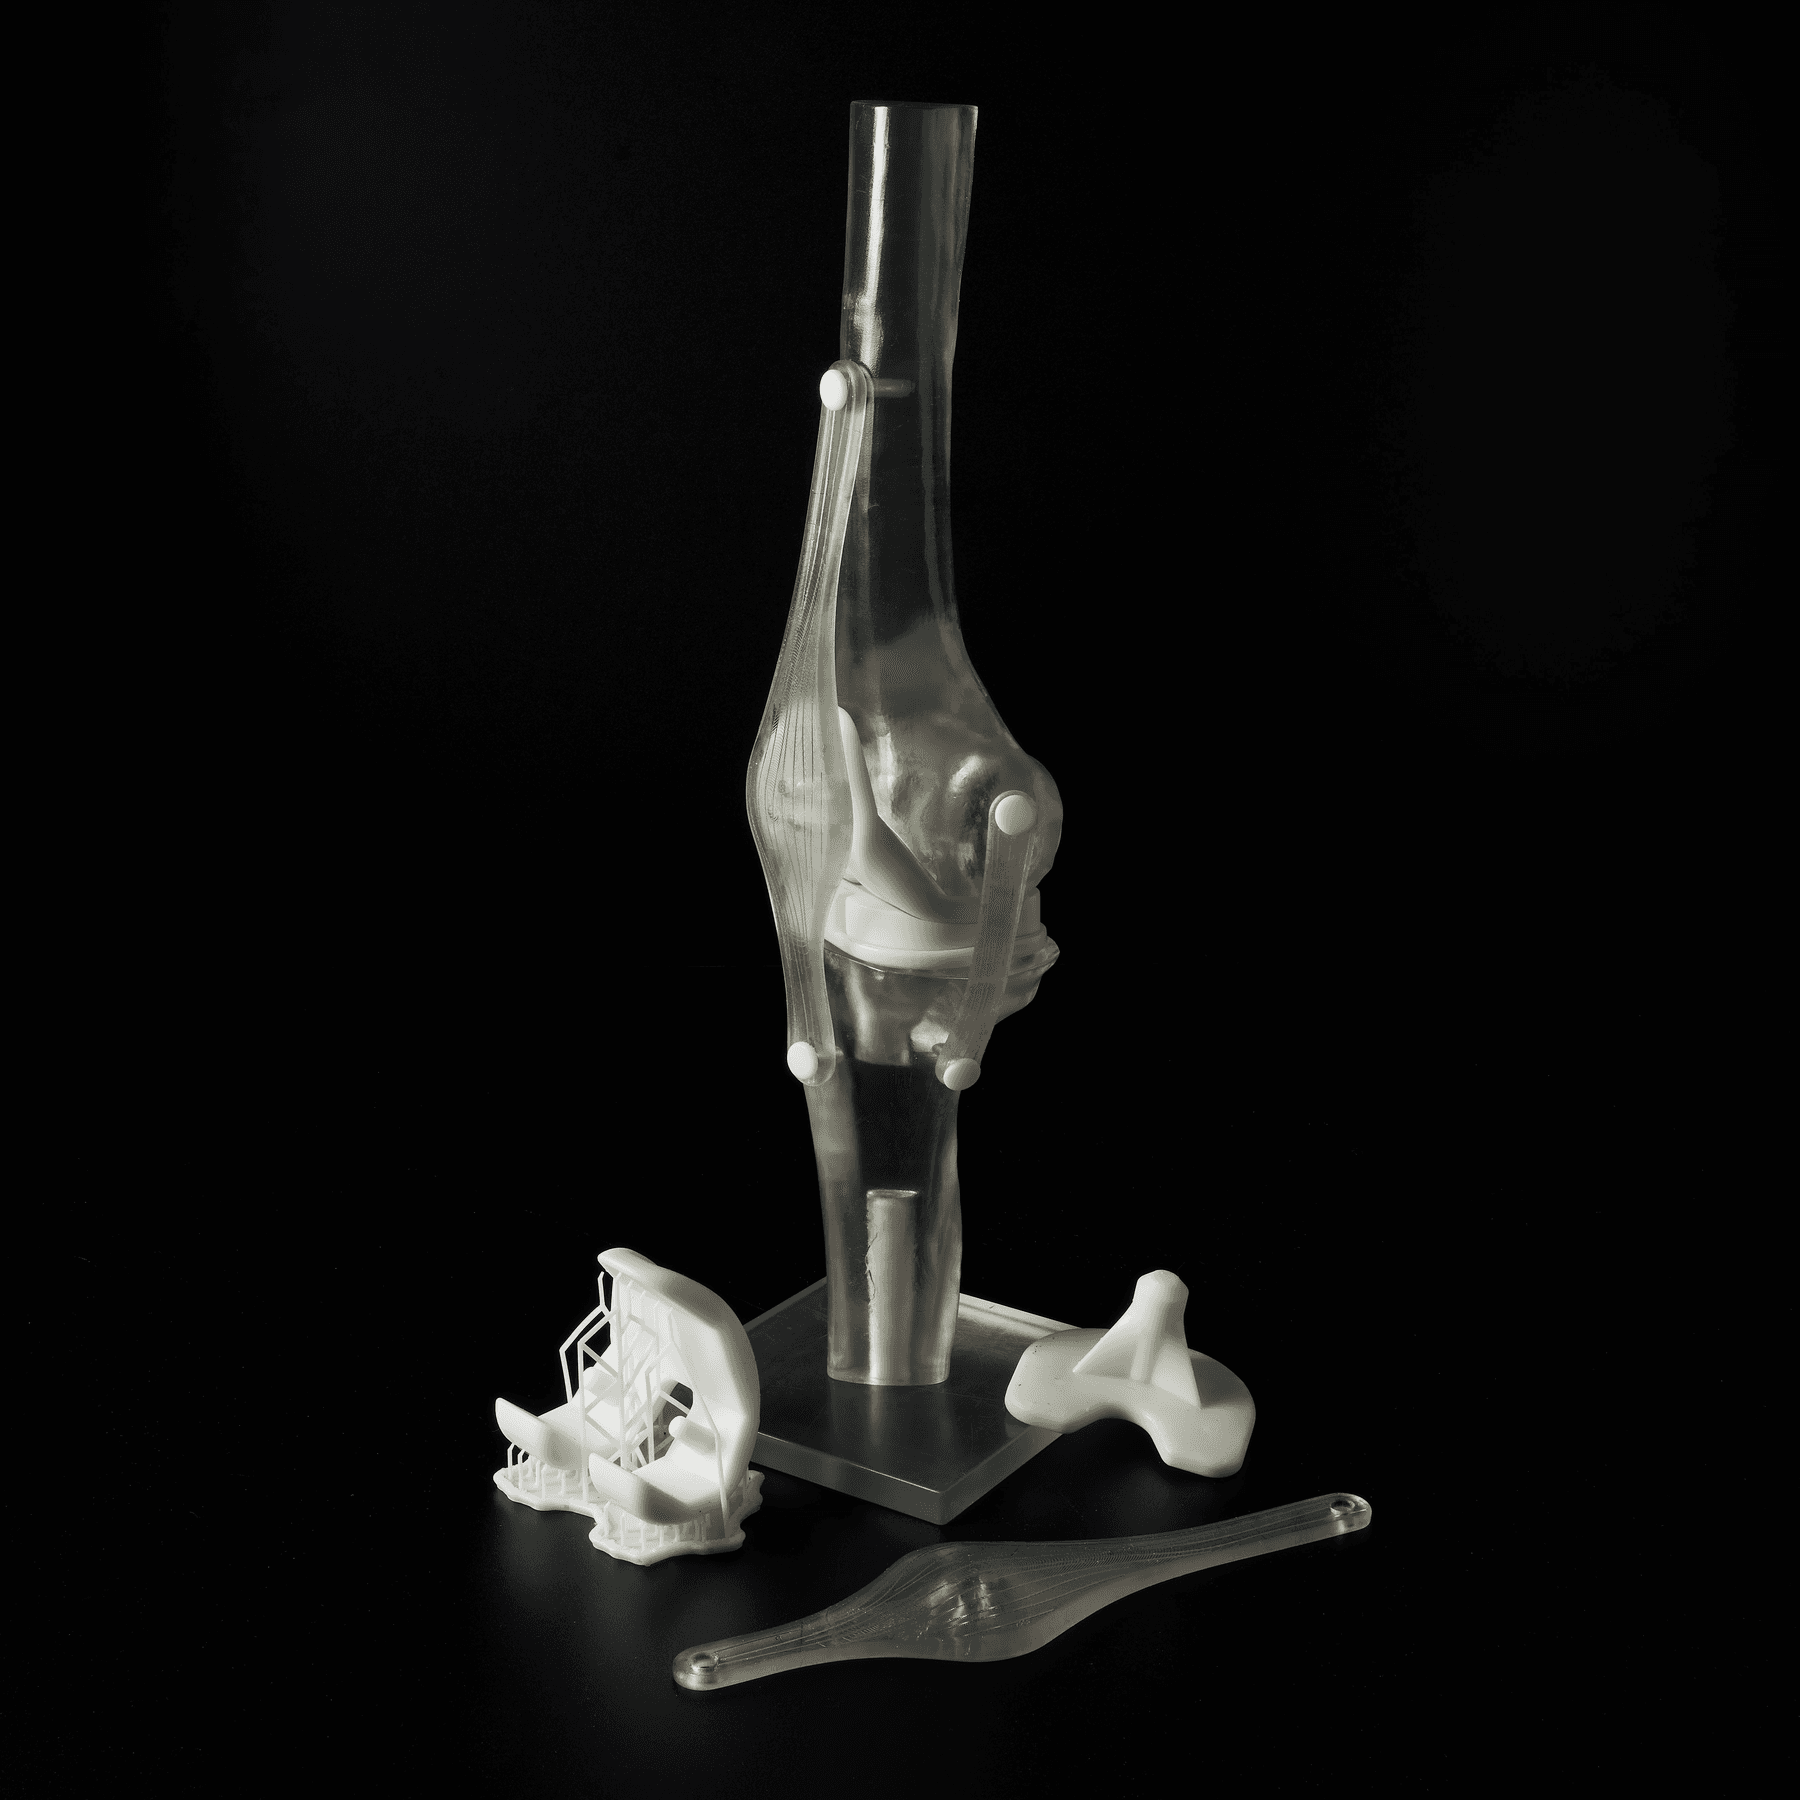
複数材料でプリントしたパーツを組み合わせた骨シミュレーションモデル。
謝意
本アプリケーションガイドの策定にあたり、貴重なお時間と見識を快くご提供くださった以下の方々に感謝申し上げます。
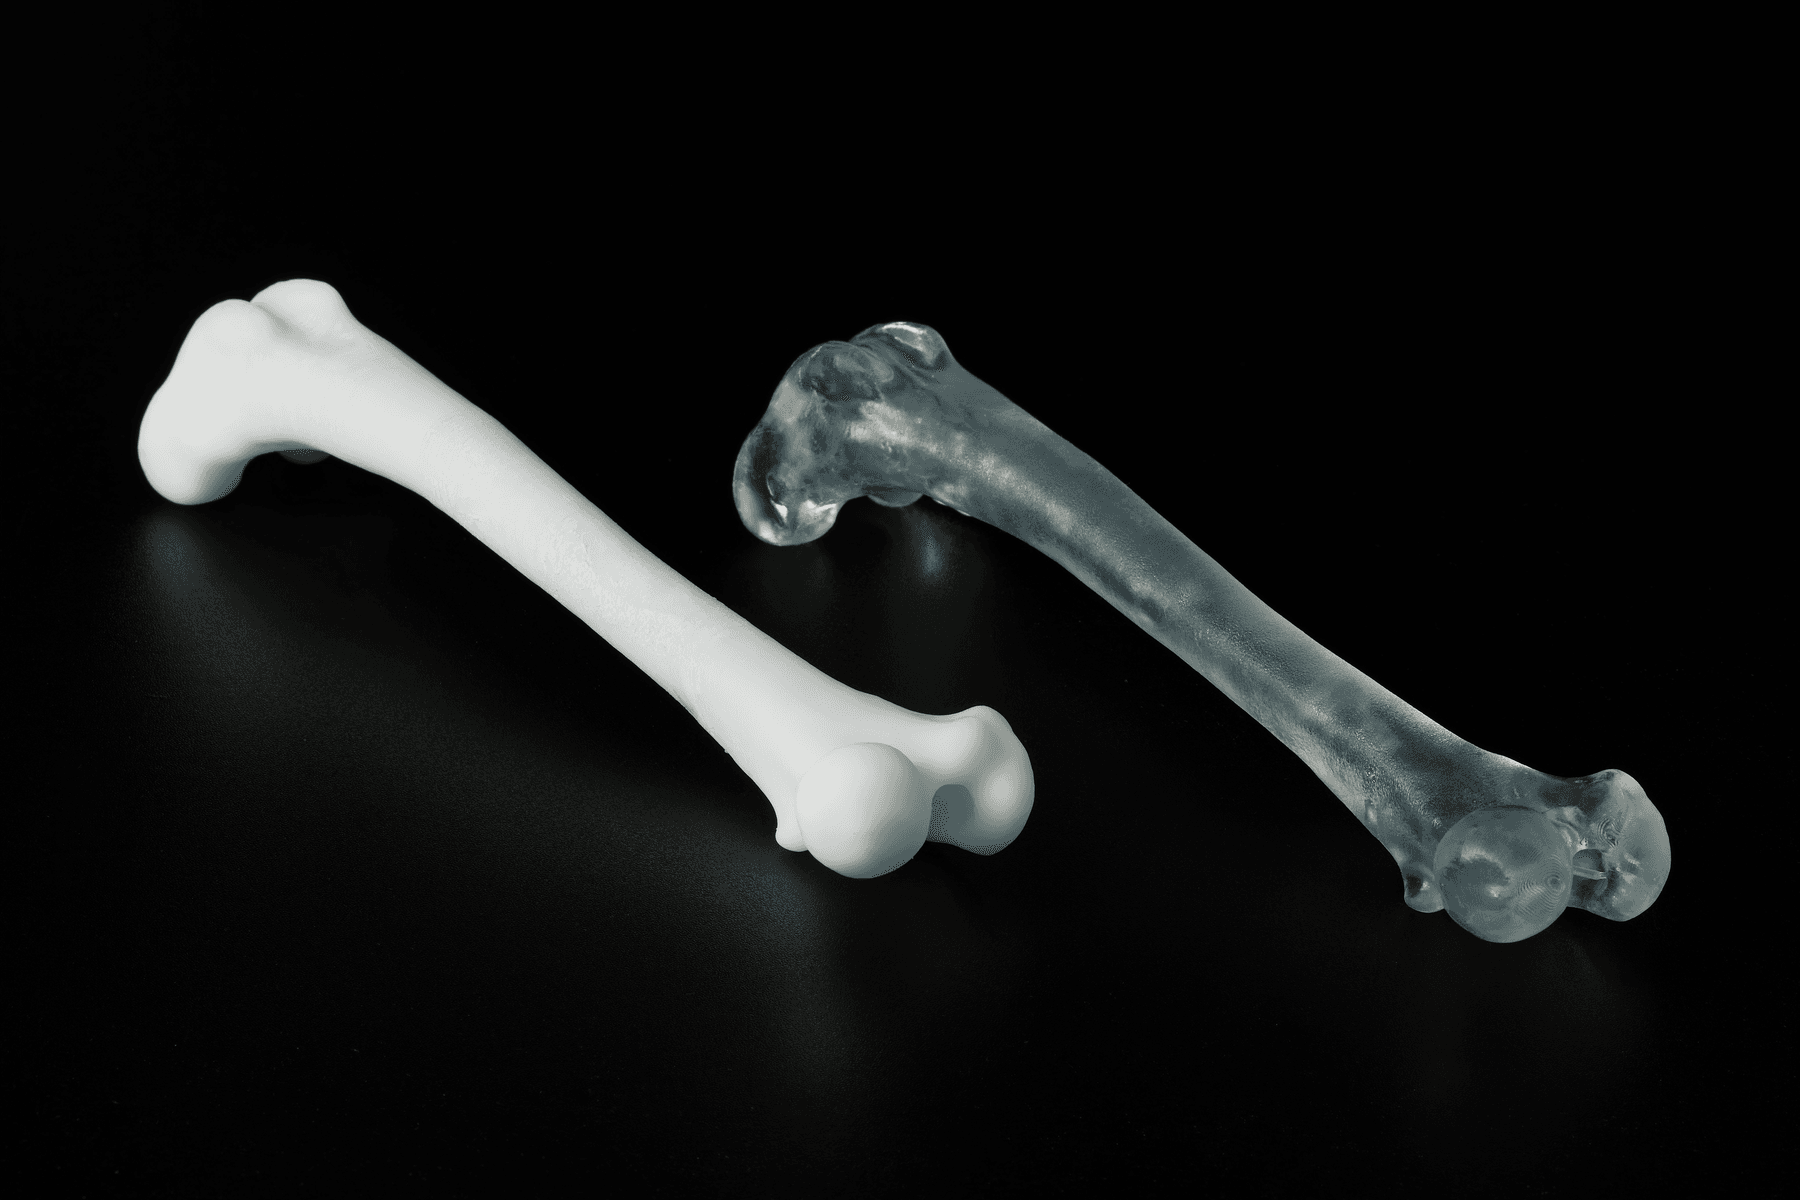
加温せずに硬化させたRigid 4000レジン(左)とBioMed Durableレジン(右)でプリントした獣医用大腿骨モデル(提供:Desmond Tan博士(アルフレッド獣医整形外科、Alogus Innovation経由)。
SLA光造形プリンタを活用した骨シミュレーションモデルの製作についてご興味がおありの場合は、Formlabsのエキスパートとの個別セッションをご予約ください。
無償サンプルパーツをお申し込みいただくと、Formlabs材料の品質を実際にお確かめいただけます。お客様の用途に最適なソリューションについては、Formlabsまでお気軽にお問い合わせください。