
技術白書
プリントが失敗した原因を診断する(SLS)
プリントが失敗した原因を診断する(SLS)
SLSプリントが成功する場合、レーザーがパウダーを焼結させて造るパーツのレイヤーを1層ずつ積み上げていきます。パーツが冷えた後、プリントしたパーツと焼結されていないパウダーを分離します。プリントしたパーツは後処理し、残された未焼結パウダーは再利用または廃棄します。
通常、SLSで3Dプリントしたパーツの表面は、少し粒状になっています。ビルドチェンバー内の温度が高すぎたり低すぎたりすると、その温度差によってパーツの表面に欠陥が発生します。また、レーザーの通り道に障害物がある場合も、プリント不良の原因となります。
ベストプラクティス
Fuse 1世代
プリント失敗の可能性を減らすため、Formlabsの指示に従い、Fuse 1世代プリンタの定期メンテナンスを実施してください。
- 材料に推奨されているリフレッシュレートを使用する
- 造形品の品質を最適化するためにベッド温度を調整する
- 光学カセットのクリーニング
- IRセンサーとIRセンサーハウジングのクリーニング
- プリント筐体のクリーニング ビルドチャンバーを取り外したり、取り扱ったりする前に、内部温度が30°Cまで下がるのを待ちます。
Fuse X1
プリント失敗の可能性を減らすため、Formlabsの指示に従い、Fuse X1プリンターの定期メンテナンスを実施してください。
これらのクリーニングと較正の手順は、安定した造形品質を維持するために重要です。
- リフレッシュ率:FormlabsのSLSパウダーにはそれぞれ推奨リフレッシュ率が設定されています。リフレッシュ率は、前回のプリント時に回収したパウダーを再利用できる量を定義します。リフレッシュ率が低いほど未使用パウダーの使用量が少なくなり、コスト効率が高くなりますが、造形不良率が高くなる可能性があります。Formlabsが推奨するリフレッシュ率は、コスト、性能、外観のバランスを考慮して決定されています。
- ベッド温度: Formlabsでは、ナイロン系パウダーを初めて使用する前に、プリンタのベッド温度を調整することを推奨しています。Formlabsでは、パウダーの種類ごとにチューニングプリントを提供しています。ベッド温度が正しくないと、表面の仕上がりが悪いなどの造形不良や、溶融による造形失敗が発生する可能性があります。
- 光学窓: Fuseシリーズプリンタのレーザーとカメラは、保護用の光学窓の後ろに設置されています。レーザーウィンドウがパウダーやラウララクタムで汚染されていると、レーザーが遮られた部分でパウダーが完全に焼結されない可能性があります。カメラウィンドウが汚れていると、プリンタが誤って汚れをプリントの問題としてフラグを立てることがあります。
- IRセンサ: Fuseシリーズプリンタの造形プロセスでは、材料を正確な温度で焼結させる必要があり、その温度はプリンタのIRセンサで測定されます。IRセンサがパウダーやラウララクタムで部分的に塞がれたり汚れたりしていると、実際よりもベッド温度が低く測定されることがあります。これにより、プリンタがパウダーを過熱し、溶融が発生する可能性があります。
- プリント筐体、ビルドシート、トラフ: リコーターとパウダートラフは、Fuseシリーズプリンタのパウダー分配システムの主要部品です。パウダーの汚染、部分的に焼結したパウダーが次のプリントに引き込まれる、それに関連するプリント不良を避けるために、常に清潔に保ってください。
- パウダーケーキの温度:ビルドチャンバー(Fuse 1世代)またはビルドユニット(Fuse X1)は100ºCでプリンターから取り外すことができますが、それ以上の温度で取り出すとたわみのリスクが高まります。最良の結果を得るために、パウダーケーキが30℃以下に冷えるまで待ってから、造形品を取り出してください。
造形不良の概要
Formlabs SLSプリンタで造形不良が発生した場合は、以下のリストを参照し、関連するサポート記事にアクセスしてトラブルシューティングと解決を行ってください。
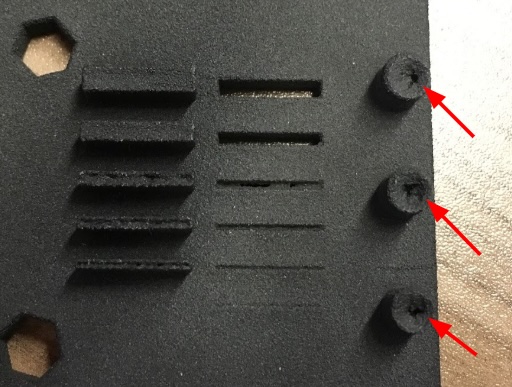
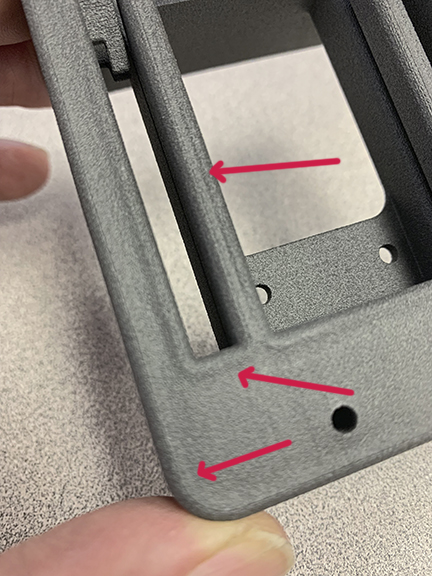
ディンプリングとピッティング症状
トラブルシューティング手順 |
  |
レイヤーシフト症状
トラブルシューティング手順 | 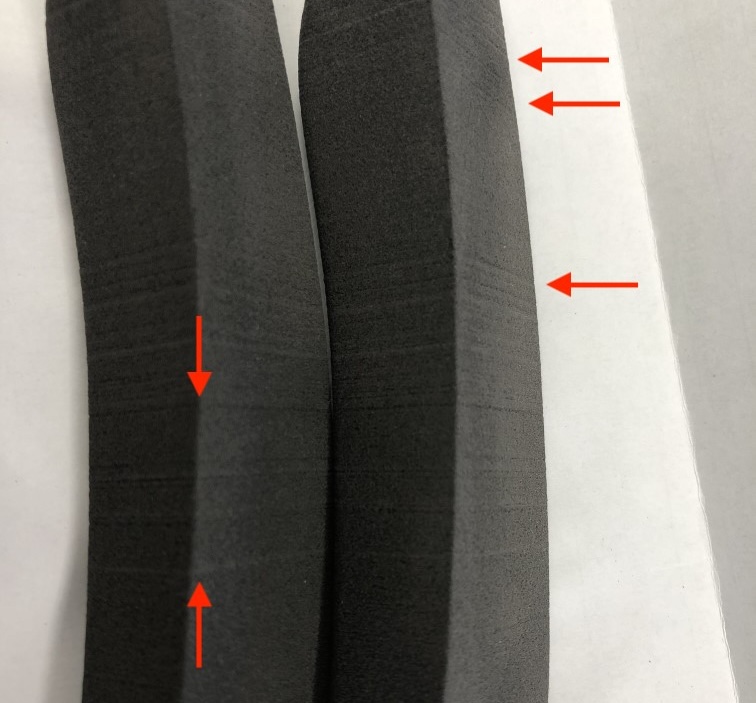 |
水平バンド症状
トラブルシューティング手順 | 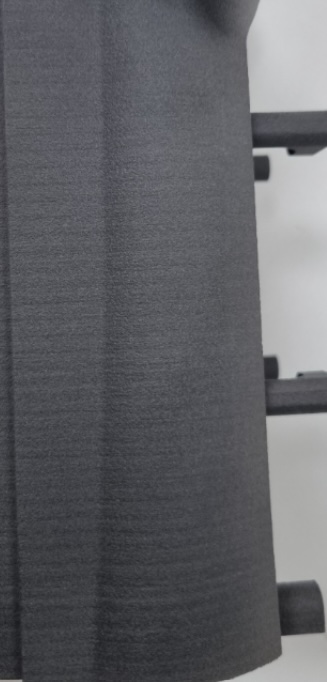 |
垂直面の仕上がりが悪い、オレンジピールのような質感になる症状
トラブルシューティング手順 |
 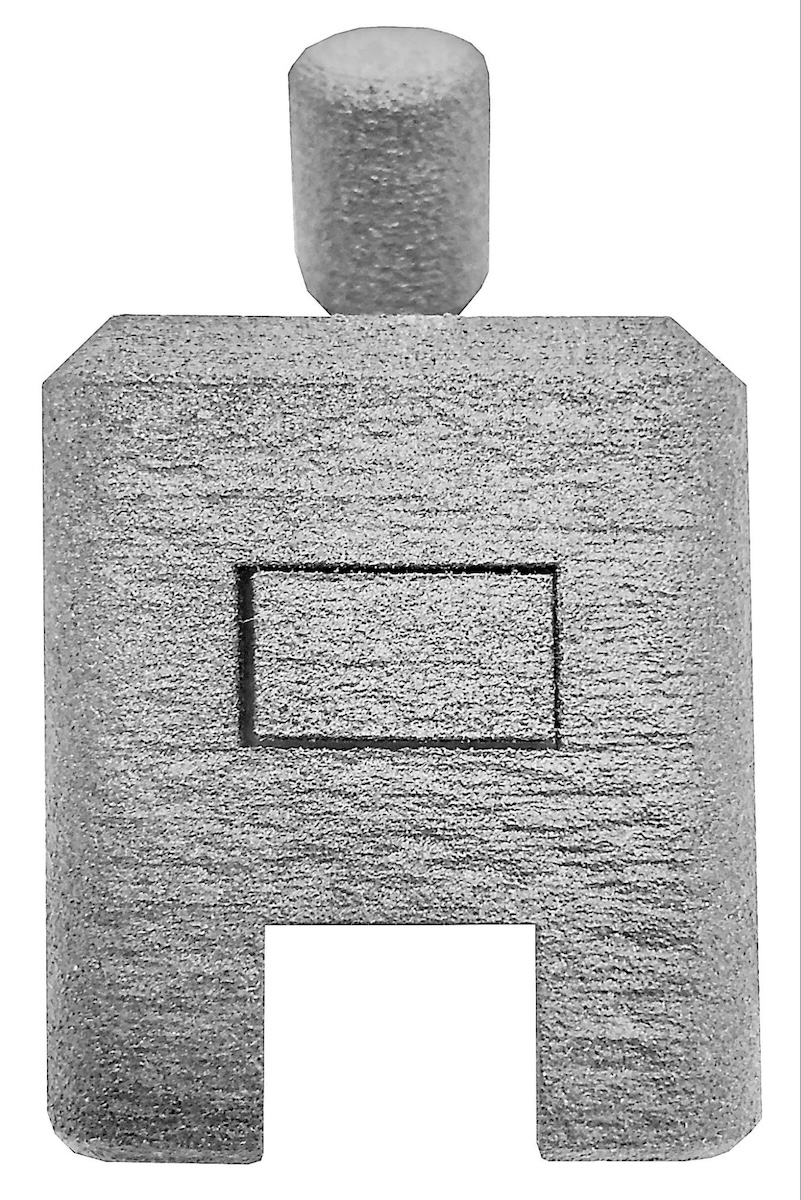 |
反り症状
トラブルシューティング手順 | 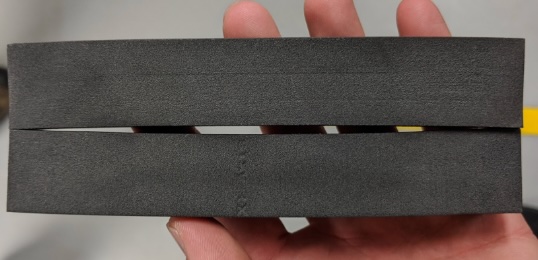 |
脆弱なパーツ症状
トラブルシューティング手順 |  |
Z軸に沿った隆起症状
トラブルシューティング手順 | 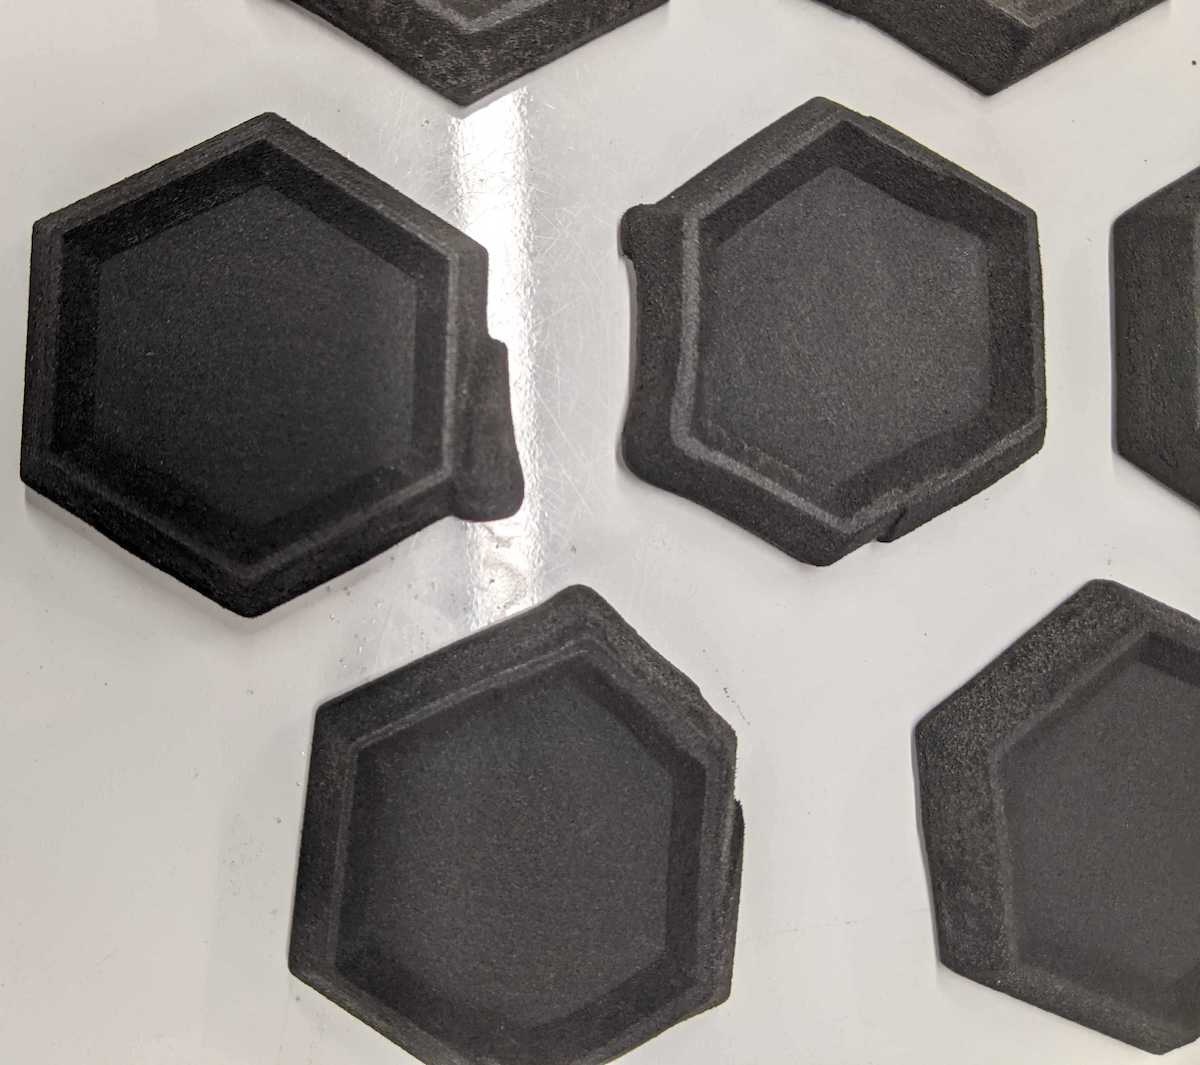 |
ぼやけたフィーチャーや欠落したフィーチャー症状
トラブルシューティング手順 | 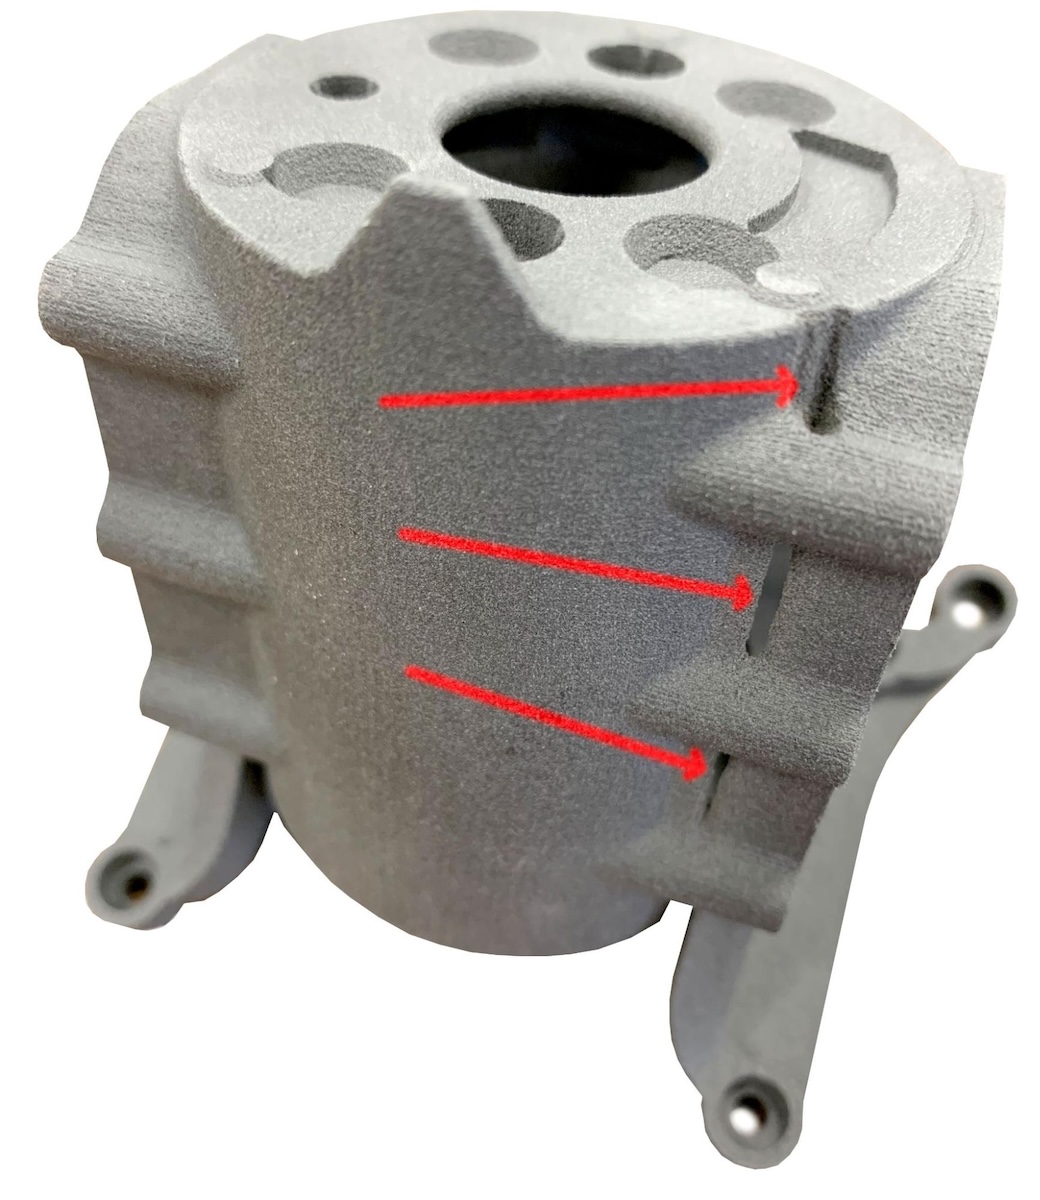 |
層間剥離症状
トラブルシューティング手順 |
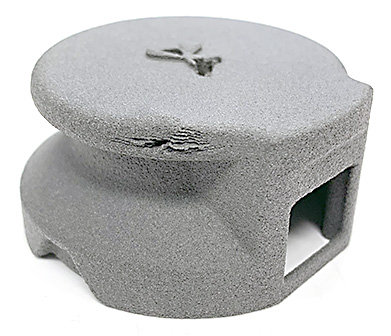 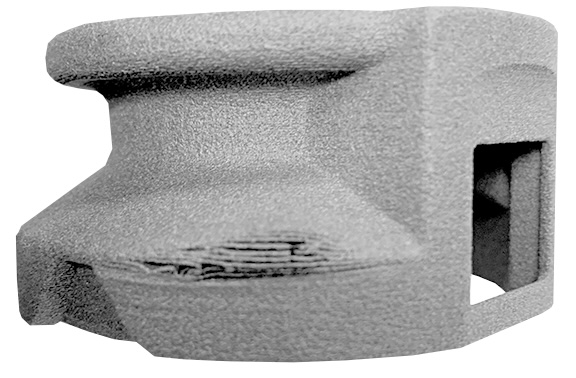 |
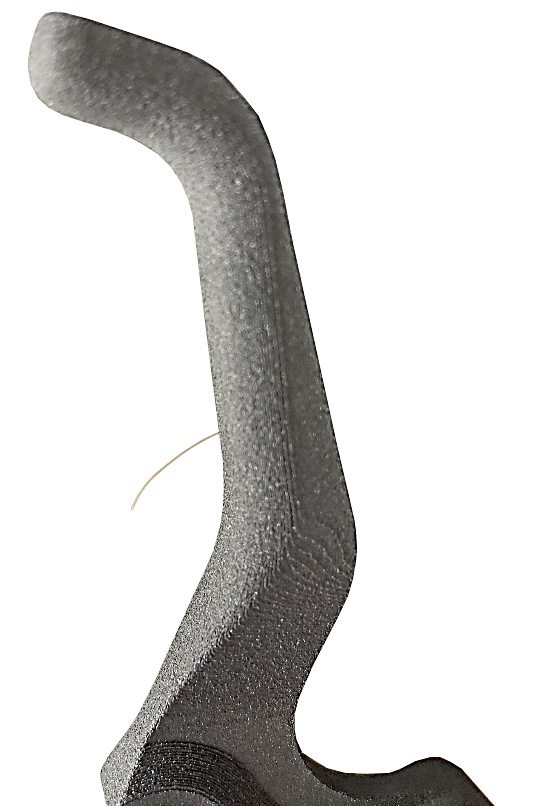
パウダーが混ざっている症状
トラブルシューティング手順 |
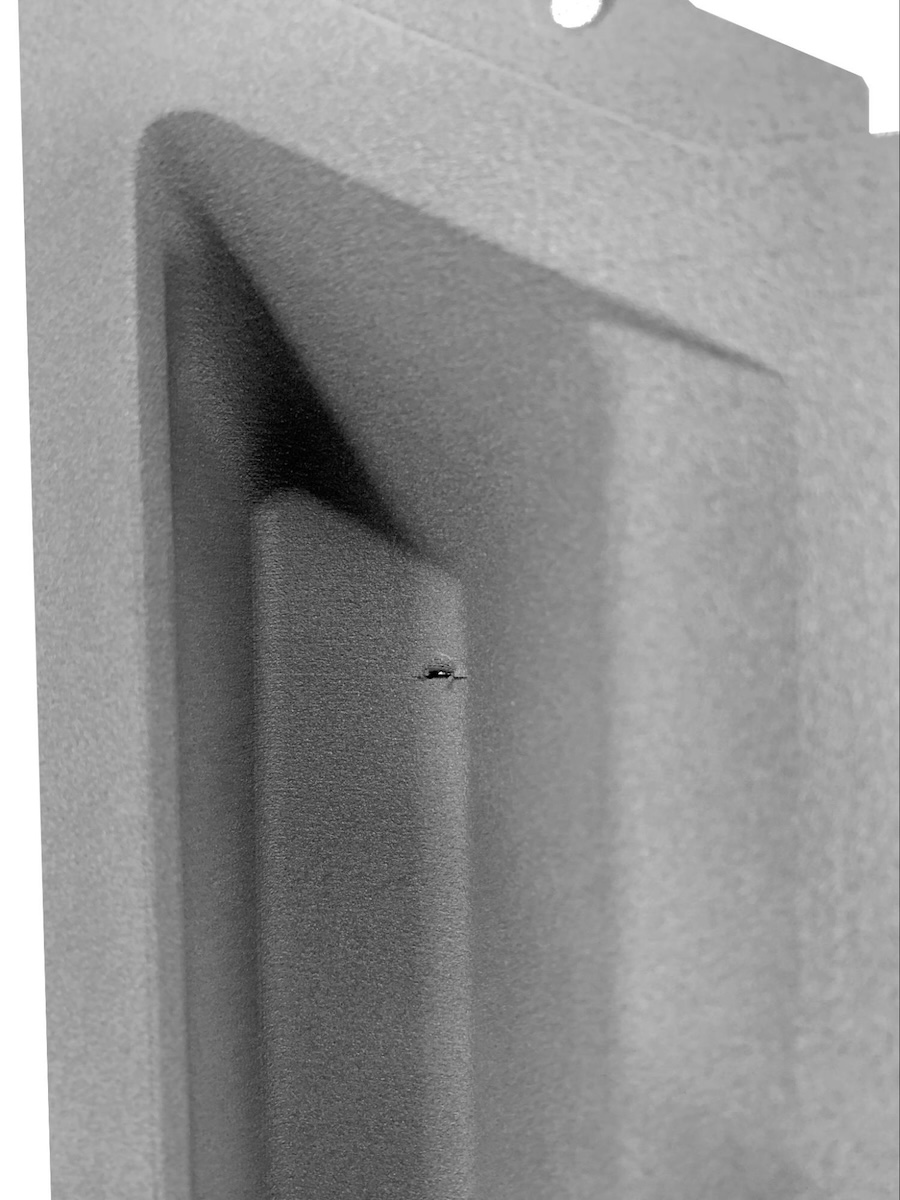  |
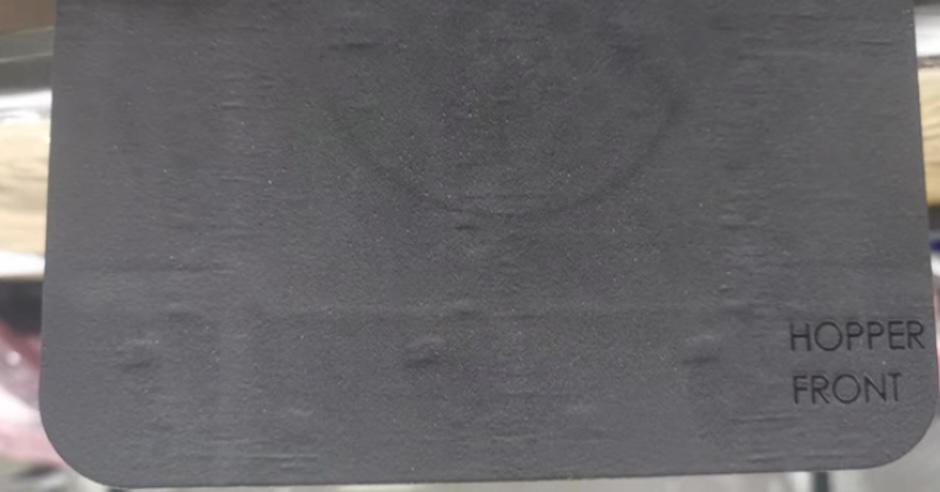
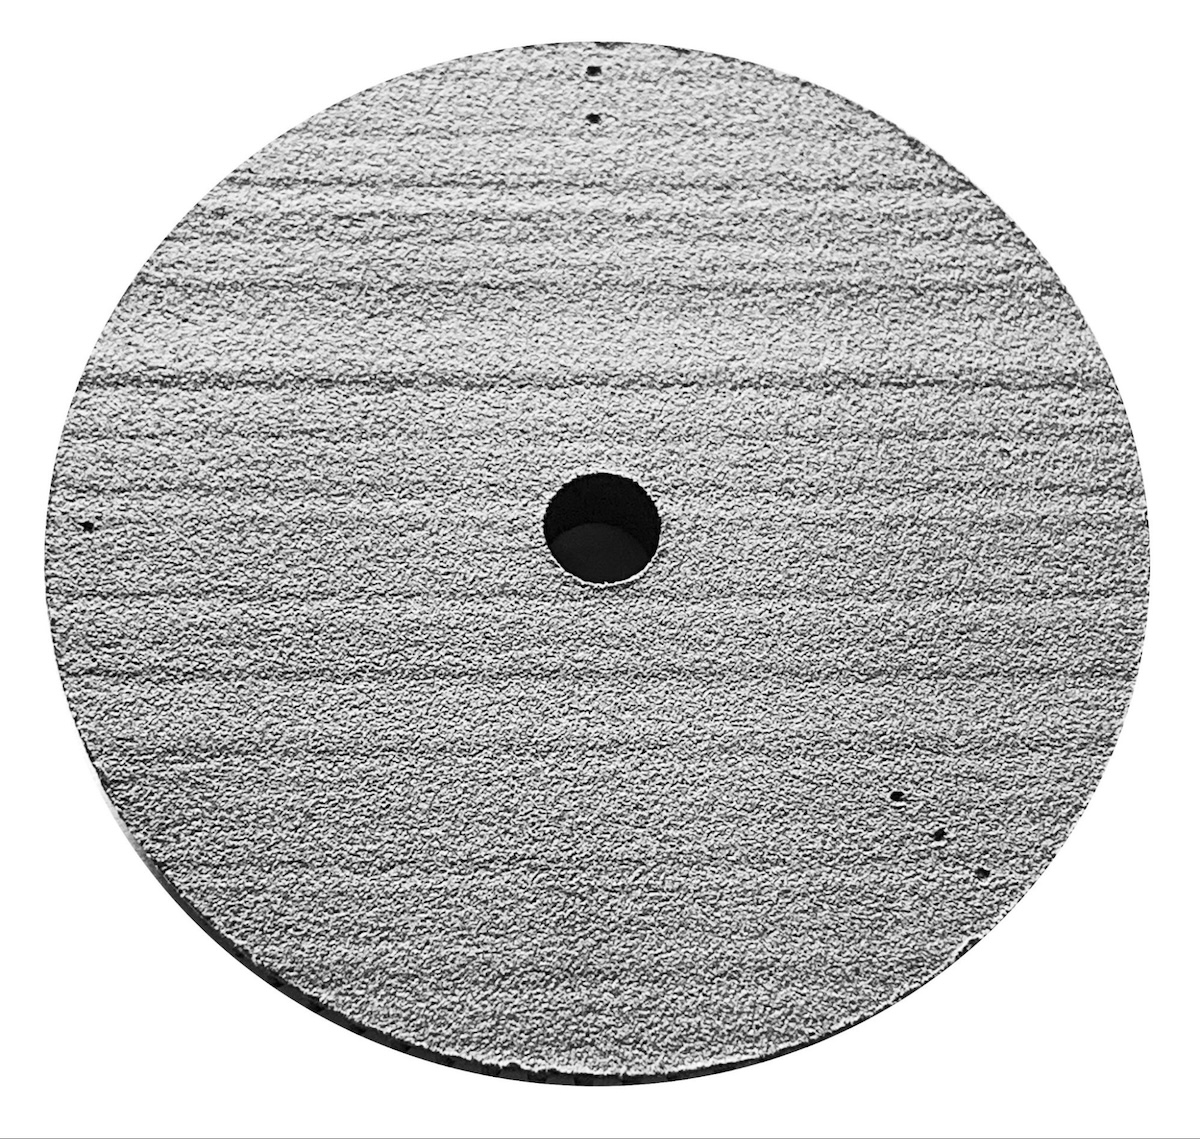
リコーたーにアーチファクトが発生する症状
トラブルシューティング手順 |
  |
ハードケーキング症状
トラブルシューティング手順 | 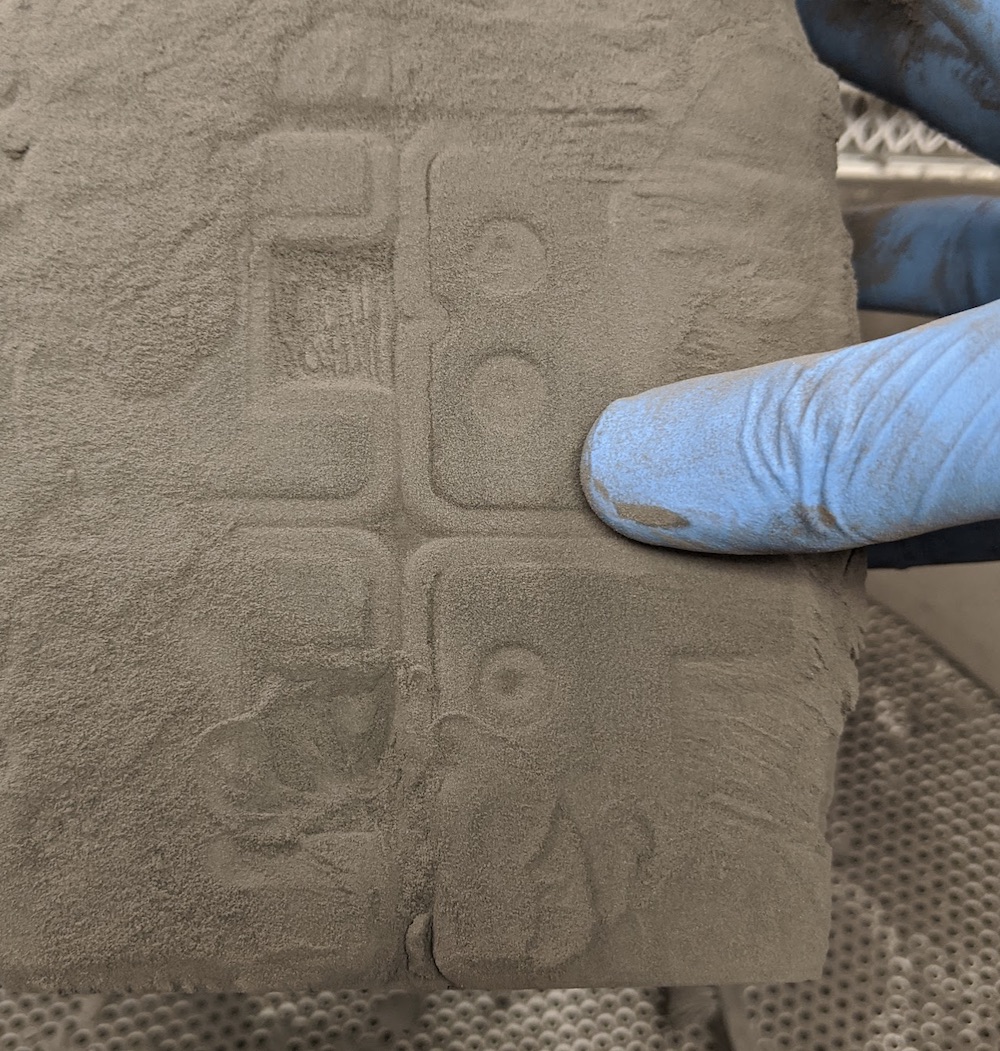 |