
備考:
Nylon 11 CFパウダーは、新しいアクティブパウダーハンドリングシステムを備えたFuse 1+にのみ対応します。Nylon 11 CFをFuse 1プリンタで使用すると、マシンに永久的な損傷を与える恐れがあります。
備考:
Nylon 11 CFパウダーは、新しいアクティブパウダーハンドリングシステムを備えたFuse 1+にのみ対応します。Nylon 11 CFをFuse 1プリンタで使用すると、マシンに永久的な損傷を与える恐れがあります。
Nylon 11 CFパウダーは、過酷な条件下でも寸法精度を維持する高性能部品の造形に適した、剛性と強度に優れた材料です。Nylon 11 CFは、ナイロンに炭素繊維を加えることで、強度重量比に優れた硬くて強い材料になりました。その結果、自動車や航空宇宙用途に適した材料として選ばれるようになりました。
Formlabsでは、Nylon 11 CFで造形する際、リフレッシュ率30%を推奨しています。最良の結果を得るためには、窒素パージを使用することをFormlabsでは推奨しています。
注:
Nylon 11 CFは、皮膚や粘膜に刺激を与える可能性があります。Formlabsは、SDSのガイドラインにも示しているとおり、個人用保護具(PPE)を使用することを推奨しています。
備考:
炭素繊維の粒子は導電性のため、電子機器のショートを引き起こす原因になる恐れがあります。
推奨用途:
備考:
Nylon 11 CFの性能や特定の材料特性の詳細については、安全データシート(SDS)および技術データシート(TDS)を参照してください。Formlabsの材料の安全性や取扱方法の詳細は、SDSを一次情報源としてご参照ください。
他材料との比較
下記の表に、主な材料特性の比較結果がまとめられています:
| Nylon 11パウダー | Nylon 12パウダー | Nylon 11 CFパウダー* | |
|---|---|---|---|
| 引張強さ X/Y/Z (MPa) | 49 | 50 | 69/52/38 |
| 引張弾性率 X/Y/Z (GPa) | 1.6 | 1.85 | 5.3/2.8/1.6 |
| 破断時伸び X/Y (%) | 40 | 11 | 9/15 |
| 破断時伸び Z (%) | 40 | 6 | 5 |
| 曲げ弾性率 (GPa) | 1.4 | 1.6 | 4.2 |
| アイゾッド衝撃強さ (J/m) | 71 | 32 | 74 |
| たわみ温度 (HDT) @ 1.8 MPa | 46 | 87 | 178 |
| たわみ温度 (HDT) @ 0.45 MPa | 182 | 171 | 188 |
* Nylon 11 CFは、炭素繊維の配列により、X軸、Y軸、Z軸で材料特性が異なります。
Formlabs材料の特性について詳しくは、材料特性データシートのライブラリをご参照ください。Nylon 11 CFで造形する
備考:
Nylon 11 CFパウダーは、新しいアクティブパウダーハンドリングシステムを備えたFuse 1+にのみ対応します。
最良の結果を得るために、FormlabsのSLSプリント用設計仕様に従ってください。サポート記事「プリントを開始する(SLS)」を参照し、PreFormでモデルを開き、方向を決めて、プリンターに送信します。
Nylon 11 CFで造形する場合:
新鮮な未使用のパウダーはプリンタのホッパー内で固まりやすく、供給不足や造形不良の原因となる可能性があります。未使用パウダー100%でプリントする場合:
Nylon 11 CFで造形したパーツを回収する
Nylon 11 CFパウダーは、未焼結の状態で塊になり、パウダーカートリッジへの充填がスムーズに行かなくなることがあります。
造形品を回収する前に:
造形品を回収する際に
パウダーカートリッジに充填する前に:
パウダーカートリッジの充填中に発生する問題:
Fuse Blastで造形品をクリーニングする場合:
プリント完了後から次のプリントまでの間
蓄積したり塊になっているパウダーをプリントごとに適切に清掃しないと、以降のプリントジョブでエラーが生じる原因になることがあります。プリント間に以下のエリアをクリーニングします。
プリント筐体の上部のクリーニング
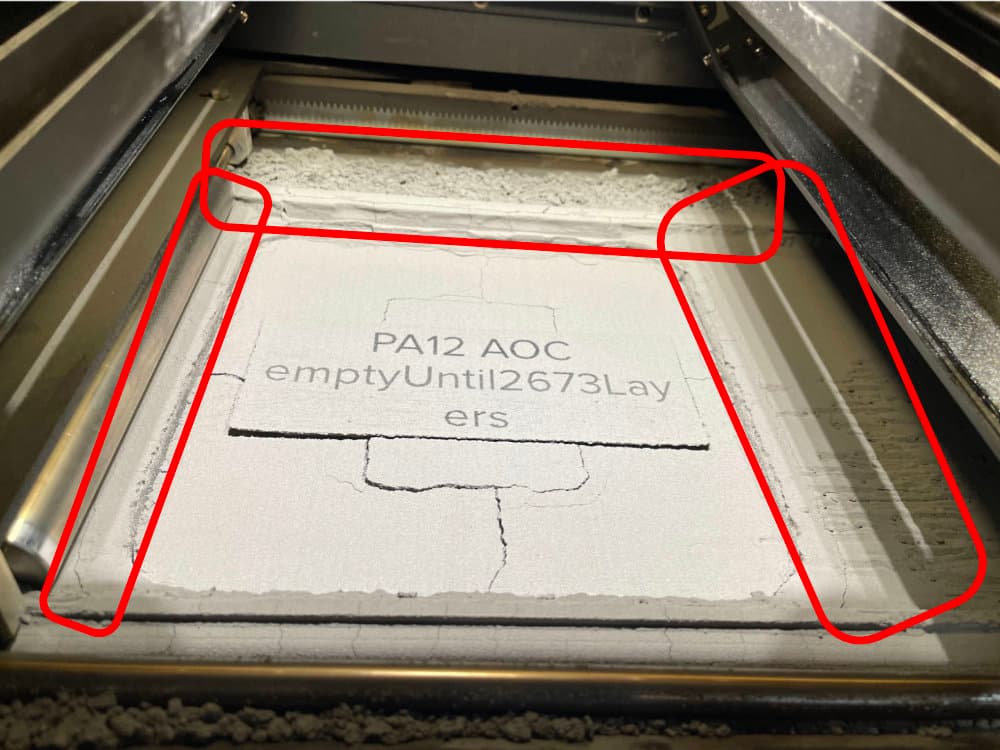
パウダーは、特にパウダートラフとビルドチャンバーの上部の間のランウェイの上部に蓄積することがあります。ここに蓄積したパウダーが融着して、以降のプリント時にビルドチャンバーに入ってしまうことがあります。掃除機を使ってこの周辺を入念に掃除しておくと、プリントの失敗を防ぎやすくなります。
トラフの清掃
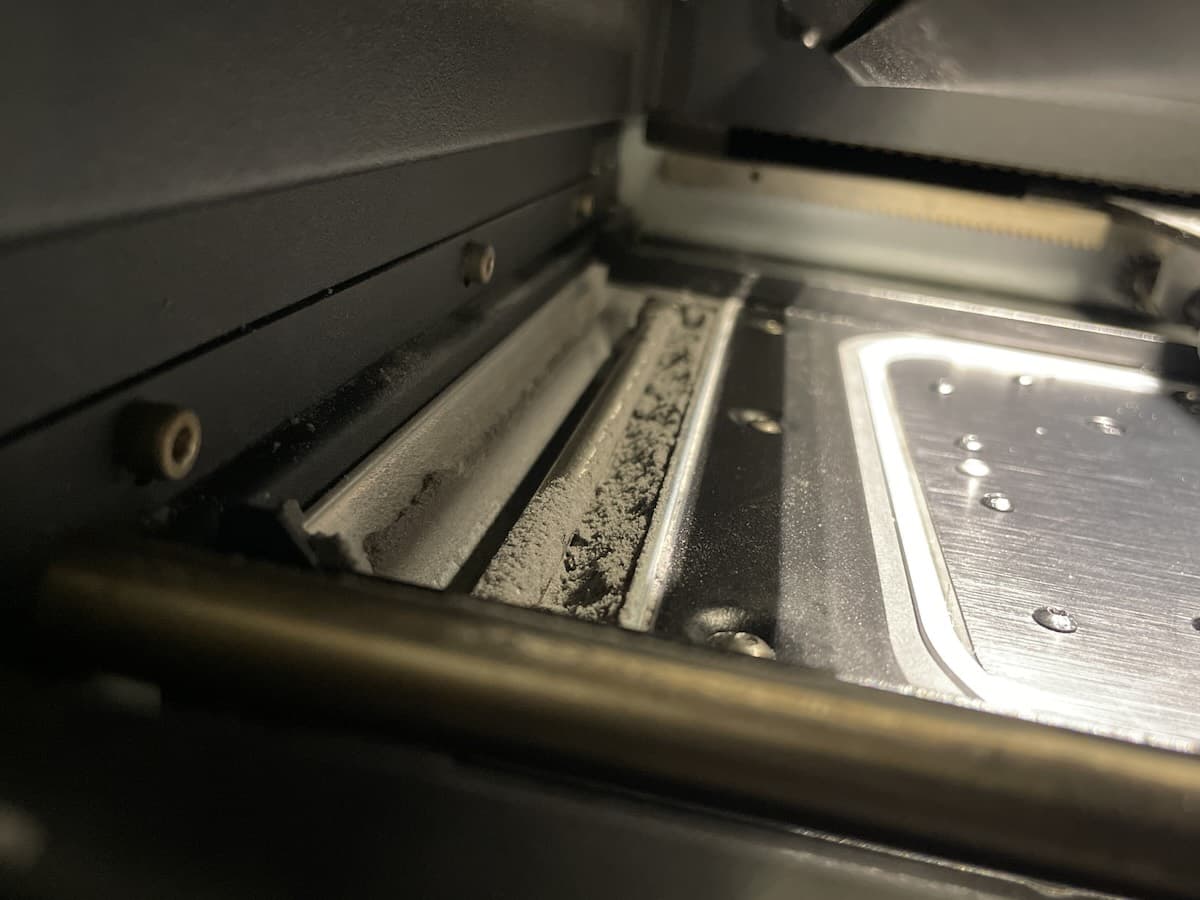
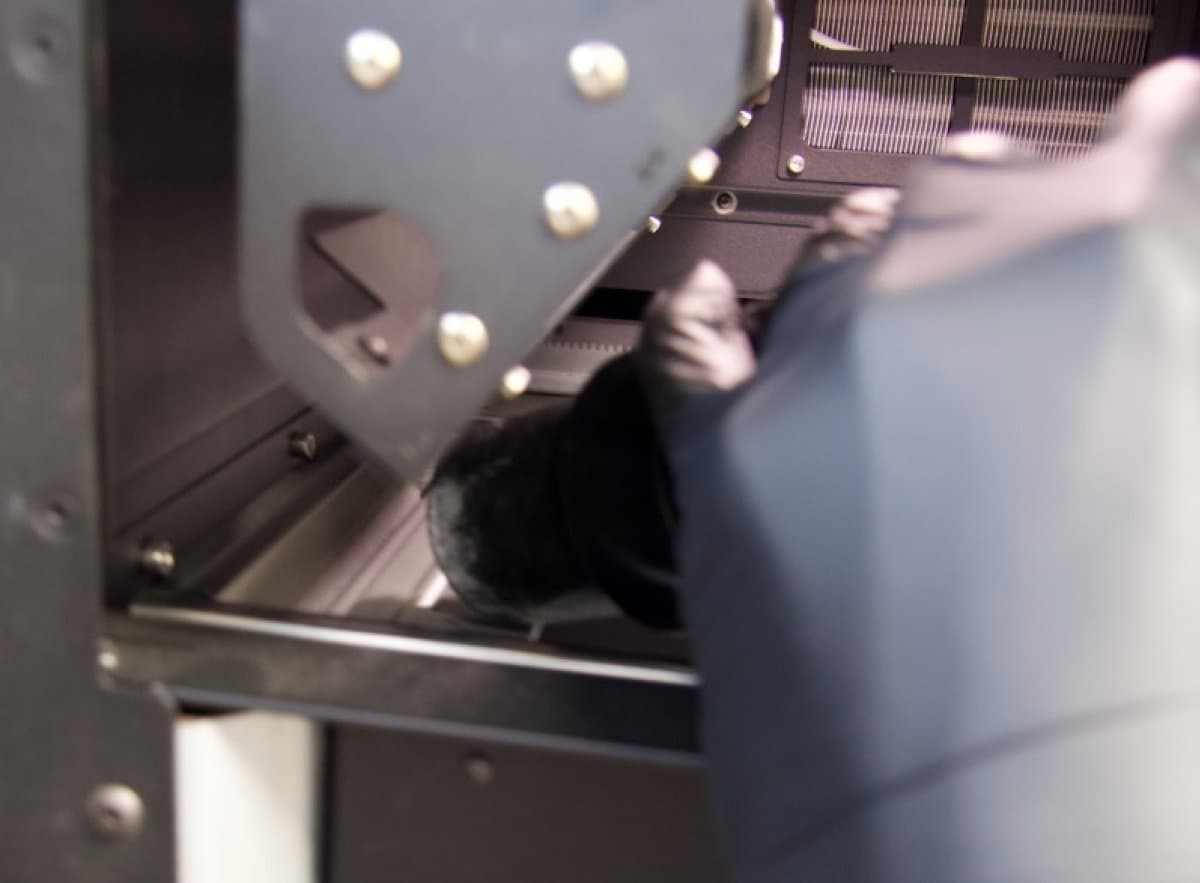
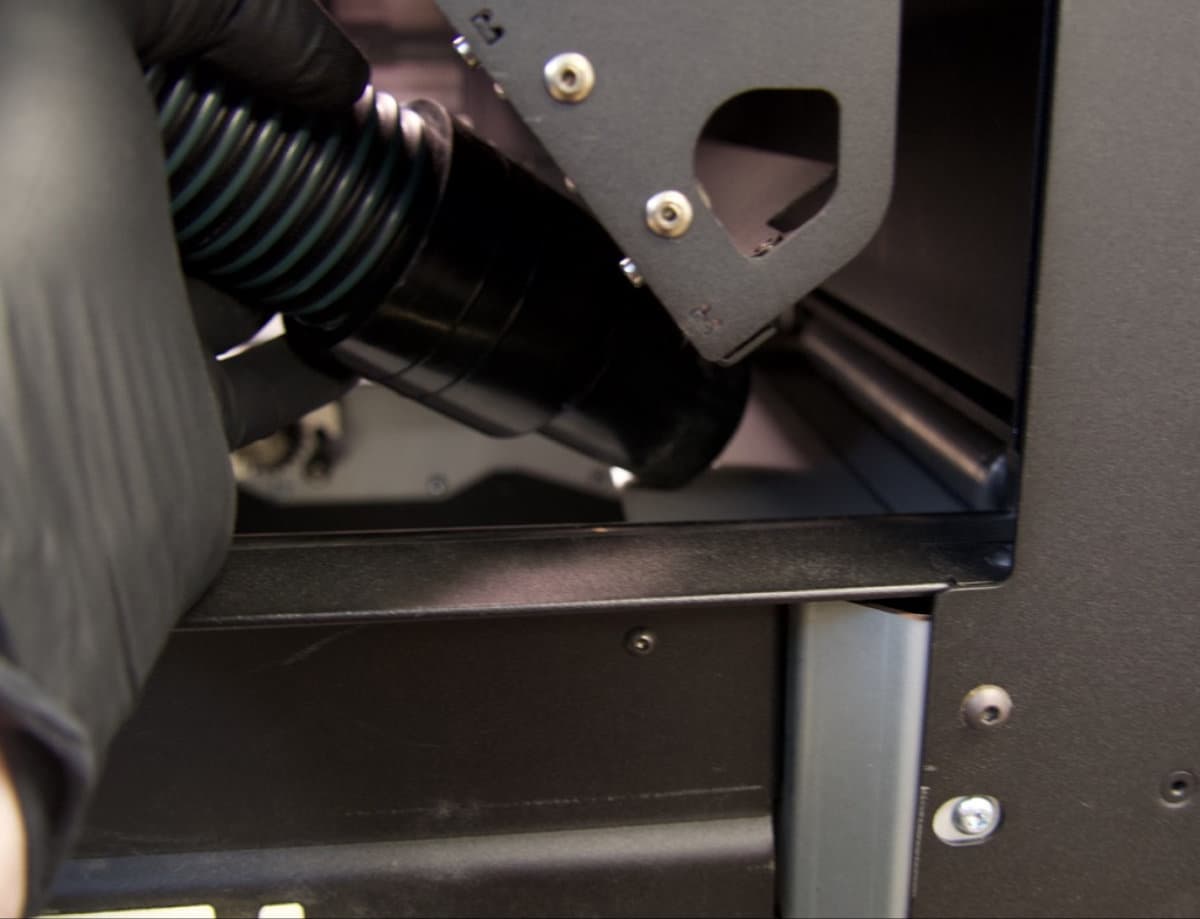
プリント筐体のドアを閉め、フリッパーモーターを移動させて、元の位置に溜まっているパウダーを吸い取ります。
フリッパーモーターを動かすには:
注:
特に指示がない限り、プリント筐体の扉を開放した状態、あるいは本体上部にあるパウダー関連の動作経路に障害物がある状態で Motor Moves(モーター移動)メニューのオプションを選択しないでください。可動部には押しつぶしや絡まりの危険があります。必要に応じて、タッチスクリーンのStop(停止)ボタンをタップしてモーターの動作を止めてください。
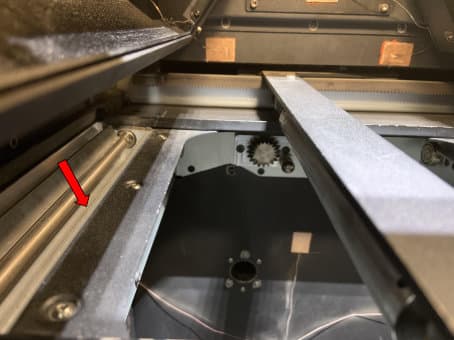
リコーターのクリーニング
リコーターを移動し、点検します。半焼結状態のパウダー付着しているようであれば、次のプリントを行う前にリコーターを清掃してください。
リコーターのクリーニング
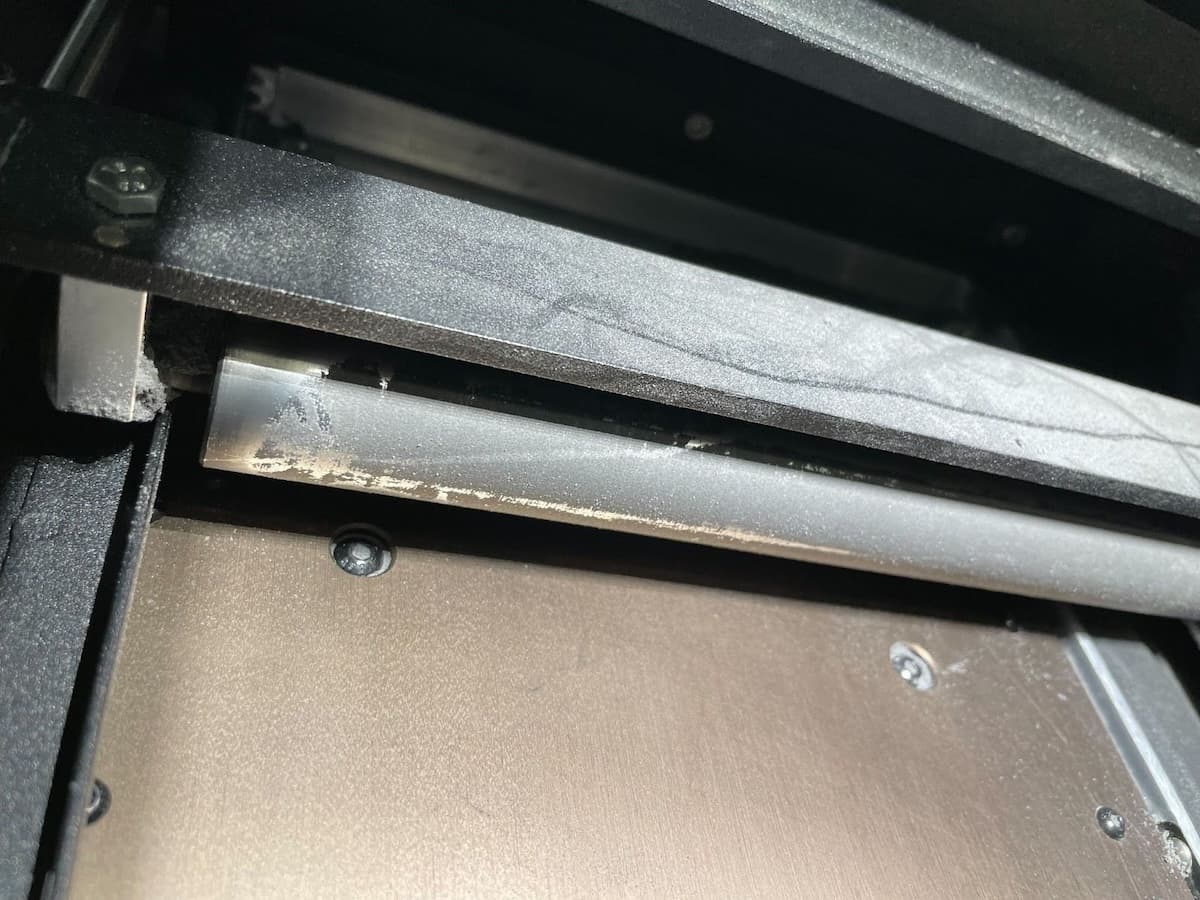
材料を変更する
Fuse 1プリンターの各世代、Fuse Sift、および関連アクセサリは、一度に1種類のパウダーしか使用できないように設計されています。パウダーの種類を変更する前に、Formlabsが指定する手順に従い、各デバイスの掃除を十分におこなってください。異なる種類のパウダーを混合すると、プリントの失敗やFuse製品の重大な故障につながるおそれがあります。
Formlabsでは、複数の異なる材料で定期的にプリントする予定がある場合、材料の種類ごとに専用のFuse 1世代プリンターとFuse Siftを使用することをお勧めしています。
詳細は、以下のサポート記事をご参照ください。