
最適な用途:
- ラピッドプロトタイピング
- 製品の厳格な機能テスト(例:ダクト、ブラケット)
- 治具や固定具
Nylon 12パウダーは耐久性に優れた業界標準の材料で、機能試作の製作に最適です。材料をできるだけ再利用しながら良好なプリント結果を得るためには、リフレッシュ率を30%に設定することをお勧めしています。
Formlabsでは、Nylon 12パウダーで初めてプリントする前に、プリンタのベッド温度を調整することを推奨しています。この手順は必須ではありませんが、最初の造形品をプリントする前にベッド温度を調整することで、プリンターの温度変化による表面欠陥を軽減できます。詳しくは、Nylon 12パウダーでのプリント準備をご覧ください。
最適な用途:
他材料との比較
下記の表に、主な材料特性の比較結果がまとめられています:
| Nylon 11パウダー | Nylon 12パウダー | |
|---|---|---|
| 引張強さ(MPa) | 49 | 50 |
| 引張弾性率(GPa) | 1600 | 1850 |
| 破断時伸び X/Y(%) | 40 | 11 |
| 曲げ弾性率(GPa) | 1400 | 1600 |
| アイゾッド衝撃強さ(J/m) | 70 | 32 |
| たわみ温度(HDT)@ 1.8 MPa | 46 | 87 |
| たわみ温度(HDT)@ 0.45 MPa(°C) | 182 | 171 |
Nylon 12パウダーを使ったプリントの準備
Formlabsでは、Nylon 12パウダーで初めてプリントする前に、プリンタのベッド温度を調整することを推奨しています。この工程は、再利用パウダーに未使用パウダーを30%加えた状態で行います。再利用パウダーが手元にない場合は、ベッド温度調整診断ツールをプリントする前に、未使用パウダーの事前処理をバッチで行ってください。
サポート記事初めて使用する前にNylon 12パウダーを事前処理するの手順に従ってパウダーを事前処理し、ふるいにかけてから、サポート記事Nylon 12パウダーでの造形品歩留まりを向上させるためのFuse 1世代プリンターのベッド温度の調整の手順に従ってください。
Nylon 12パウダーでプリントする
備考:
Nylon 12 Powderで造形する場合は、プリンタ周辺の相対湿度を50%以下にしてください。湿度が高くなると、ダマができたり供給不足になったりして、造形不良の原因になる恐れがあります。
Nylon 12パウダーは、効率性とプリントの信頼性を最大限に高められるよう、リフレッシュ率を30%に設定することが推奨されています。最良の結果を得るために、FormlabsのSLSプリント用設計仕様に従ってください。
サポート記事造形を開始する(SLS)を参照し、PreFormでモデルを開き、方向を決めて、プリンタに送信します。
プリント完了後から次のプリントまでの間
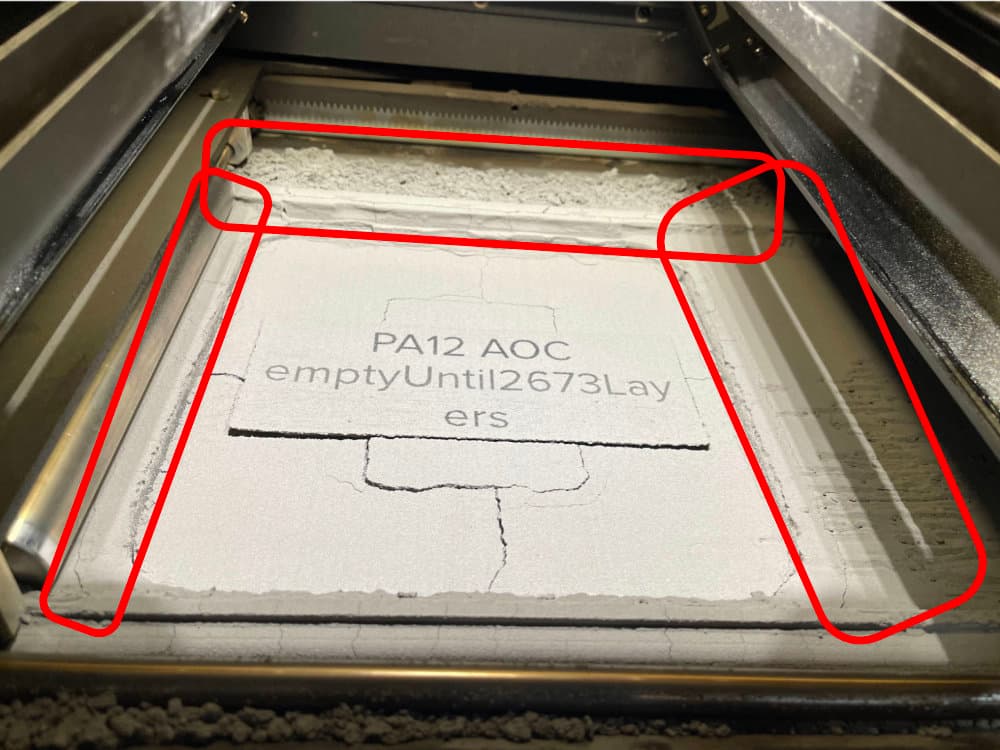
蓄積したり塊になっているパウダーをプリントごとに適切に清掃しないと、以降のプリントジョブでエラーが生じる原因になることがあります。プリント間に以下のエリアをクリーニングします。
プリント筐体の上部のクリーニング
パウダーは、特にパウダートラフとビルドチャンバーの上部の間のランウェイの上部に蓄積することがあります。ここに蓄積したパウダーが融着して、以降のプリント時にビルドチャンバーに入ってしまうことがあります。掃除機を使ってこの周辺を入念に掃除しておくと、プリントの失敗を防ぎやすくなります。
トラフの清掃
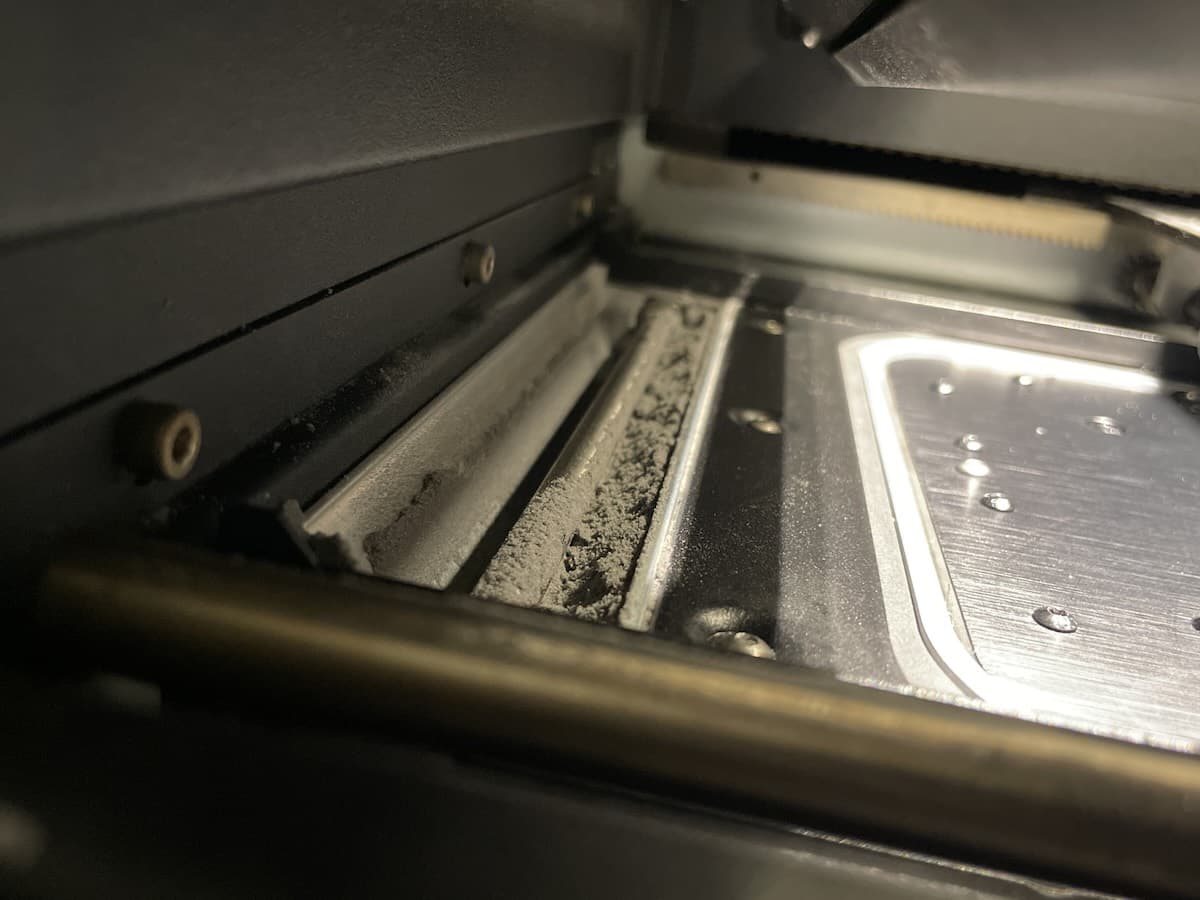
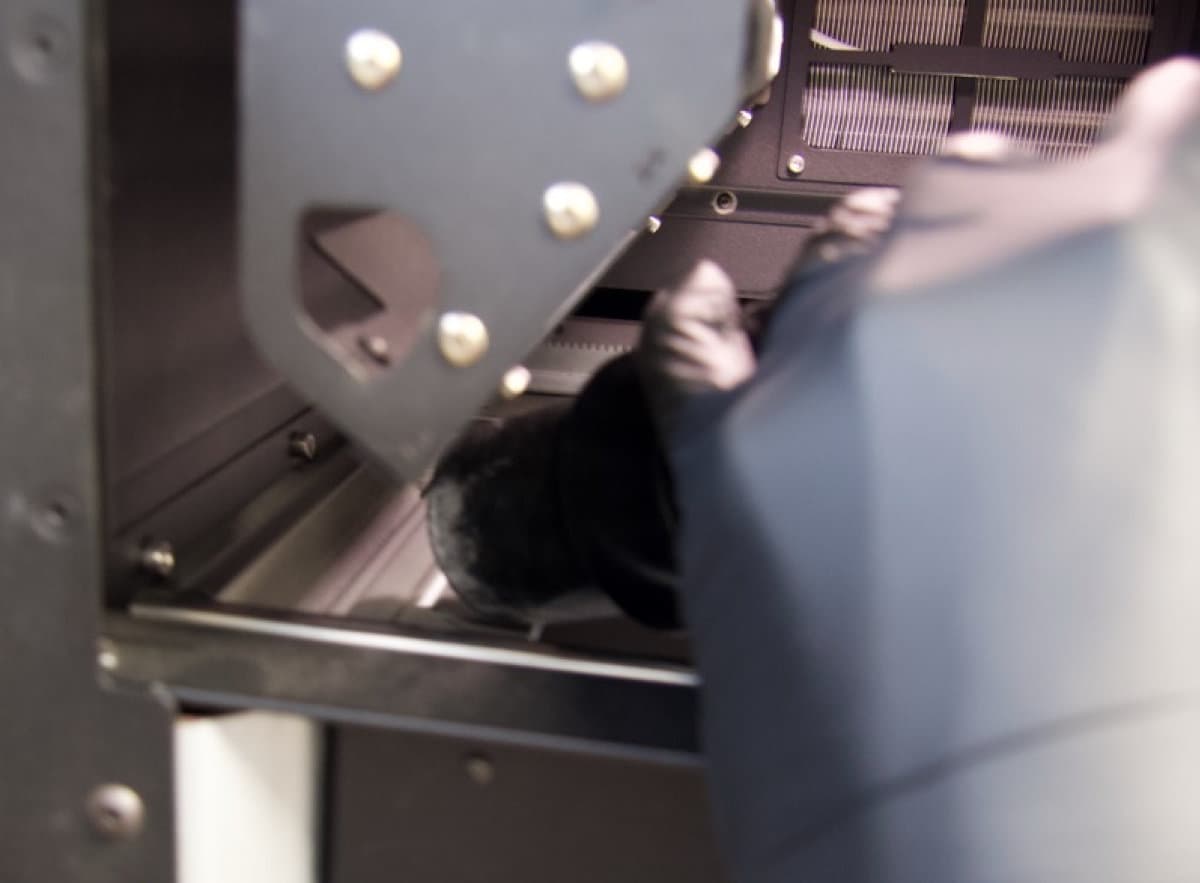
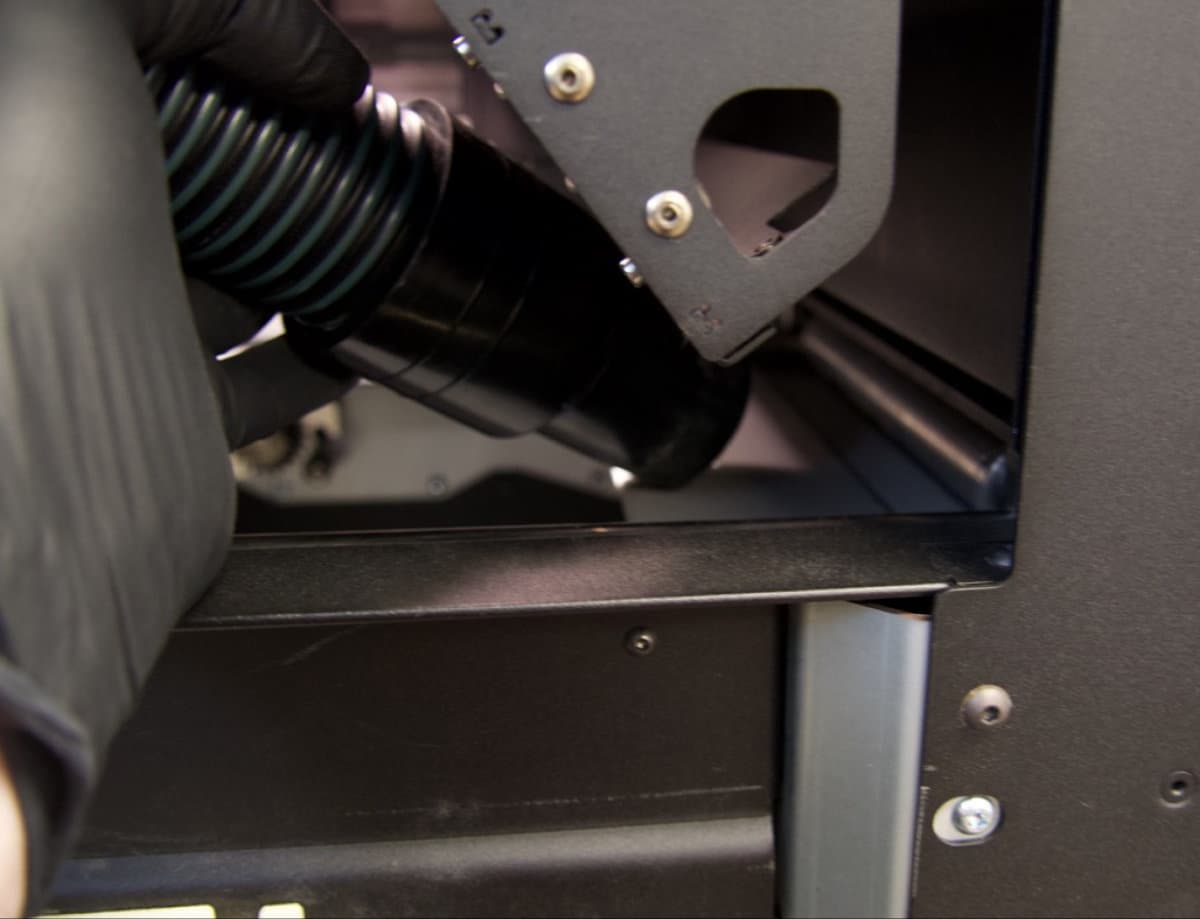
プリント筐体のドアを閉め、フリッパーモーターを移動させて、元の位置に溜まっているパウダーを吸い取ります。
フリッパーモーターを動かすには:
注:
特に指示がない限り、プリント筐体の扉を開放した状態、あるいは本体上部にあるパウダー関連の動作経路に障害物がある状態で Motor Moves(モーター移動)メニューのオプションを選択しないでください。可動部には押しつぶしや絡まりの危険があります。必要に応じて、タッチスクリーンのStop(停止)ボタンをタップしてモーターの動作を止めてください。
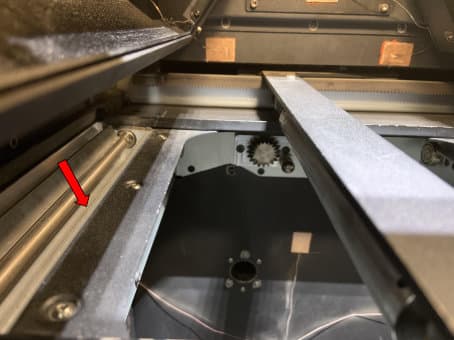
リコーターのクリーニング
リコーターを移動し、点検します。半焼結状態のパウダー付着しているようであれば、次のプリントを行う前にリコーターを清掃してください。
リコーターのクリーニング
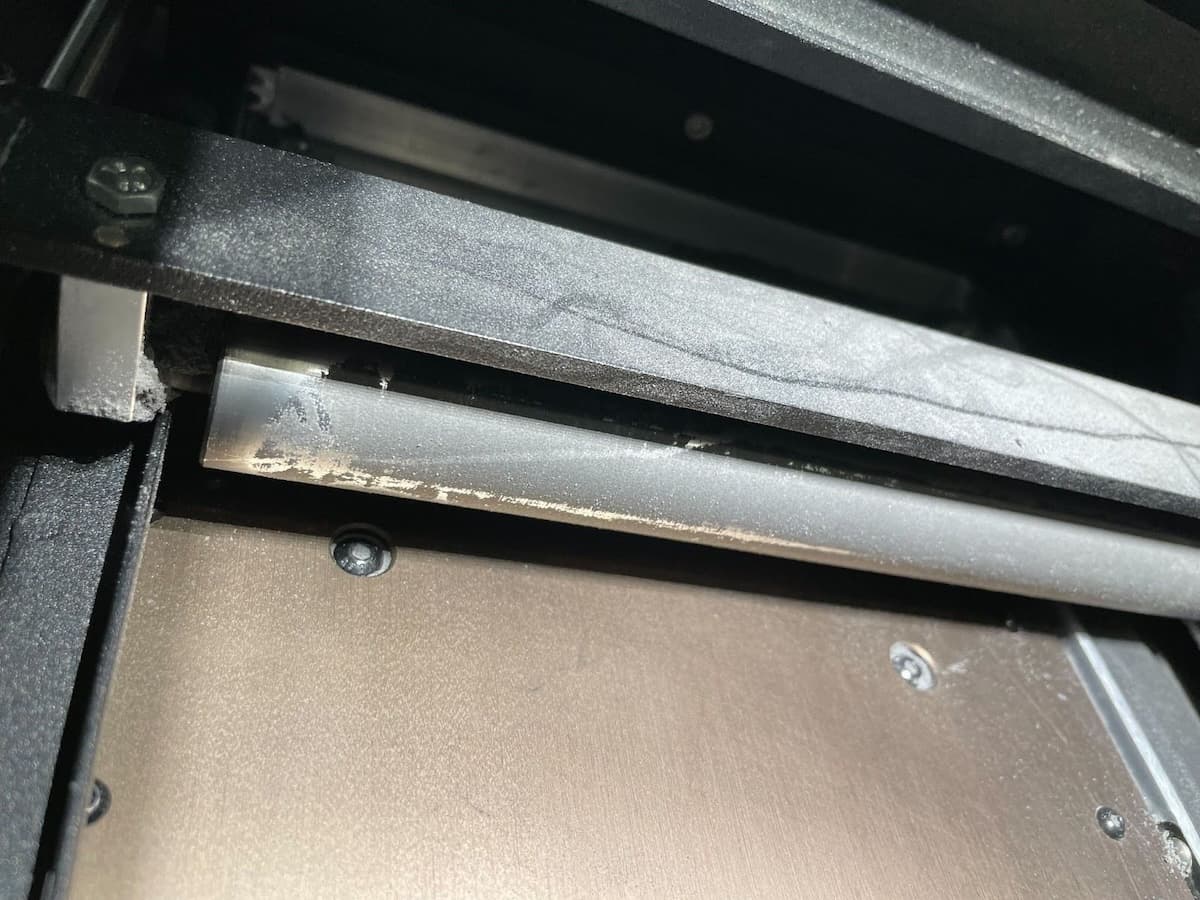
材料を変更する
Fuse 1プリンターの各世代、Fuse Sift、および関連アクセサリは、一度に1種類のパウダーしか使用できないように設計されています。パウダーの種類を変更する前に、Formlabsが指定する手順に従い、各デバイスの掃除を十分におこなってください。異なる種類のパウダーを混合すると、プリントの失敗やFuse製品の重大な故障につながるおそれがあります。
弊社では、Nylon 12パウダー専用のビルドチャンバーの使用を強くお勧めします。以前に別のパウダーでプリントしたビルドチャンバーを使用する場合、プリントベッドの詰まりによる失敗を防ぐために、プリントベッドアセンブリを交換してください。このコンポーネントの交換方法については、Formlabsサポートまたは認定サービスプロバイダにお問い合わせください。プリントベッドの交換が最も重要になるのは、以前にプリントした材料のプリント温度が新しい材料よりも低い場合です。例えば、PolypropyleneからNylon 12に切り替える場合などです。
複数の異なる材料でプリントする予定のある場合、作業を進めやすくするため、材料別に専用のプリンター、ビルドチャンバー、Fuse Siftを用意されることを推奨します。
詳細は、以下のサポート記事をご参照ください。
その他資料