
備考:
Nylon 12 GFパウダーで造形する
前に、プリンターのファームウェアを最新バージョンにアップデートしてください。
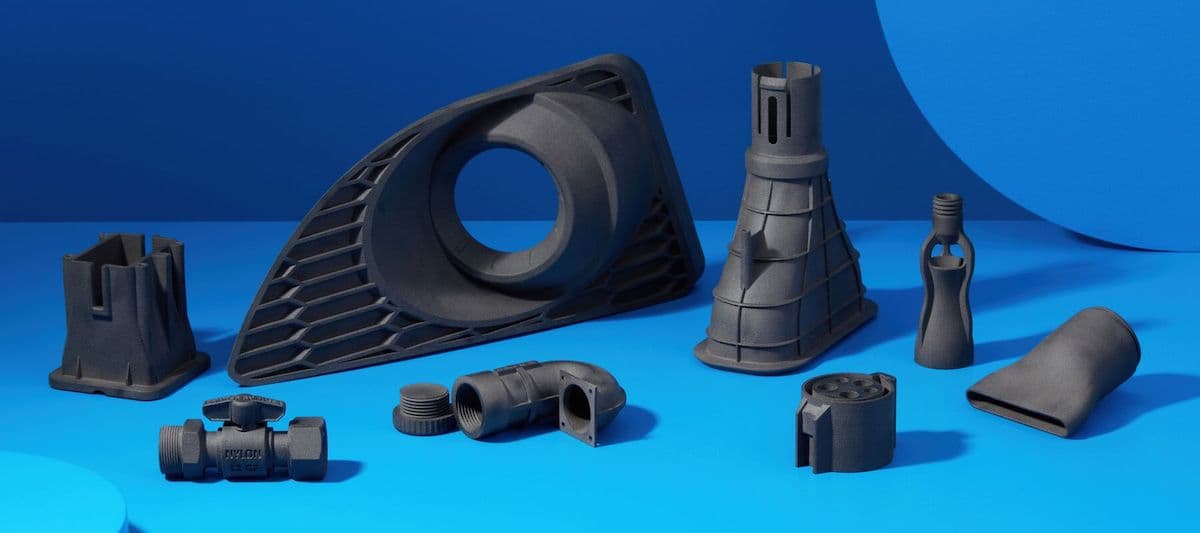
Nylon 12 GF は、剛性が高く安定した業界標準の材料で、耐久性のあるエンドユース用のパーツの製作に最適です。Nylon 12にガラス成分を配合することで、より高性能な用途にも活用できる材料に強化されました。材料をできるだけ再利用しながら良好なプリント結果を得るためには、リフレッシュ率を50%に設定することをお勧めしています。
最適な用途:
他材料との比較
下記の表に、主な材料特性の比較結果がまとめられています:
| Nylon 11 | Nylon 12 | Nylon 12 GF | |
|---|---|---|---|
| 引張強さ(MPa) | 49 | 50 | 38 |
| 引張弾性率(MPa) | 1600 | 1850 | 2800 |
| 破断伸び X/Y(%) | 40 | 11 | 4 |
| 破断伸び Z(%) | N/A | 6 | 3 |
| 曲げ弾性率(MPa) | 1400 | 1600 | 2400 |
| アイゾット衝撃強さ(J/m) | 70 | 32 | 36 |
| たわみ温度(HDT)@ 1.8 MPa(°C) | 46 | 87 | 113 |
| たわみ温度(HDT)@ 0.45 MPa(°C) | 182 | 171 | 170 |
| ビカット軟化温度(°C) | 189 | 175 | 175 |
FormlabsのSLA光造形用レジンと比較すると、Nylon 11とNylon 12はそれぞれTough 1500レジンとTough 2000レジンと同等の剛性を持っています。Nylon 12 GFの剛性は、Tough 2000レジンとRigid 4000レジンの中間です。
Nylon 12 GFパウダーでのプリント準備
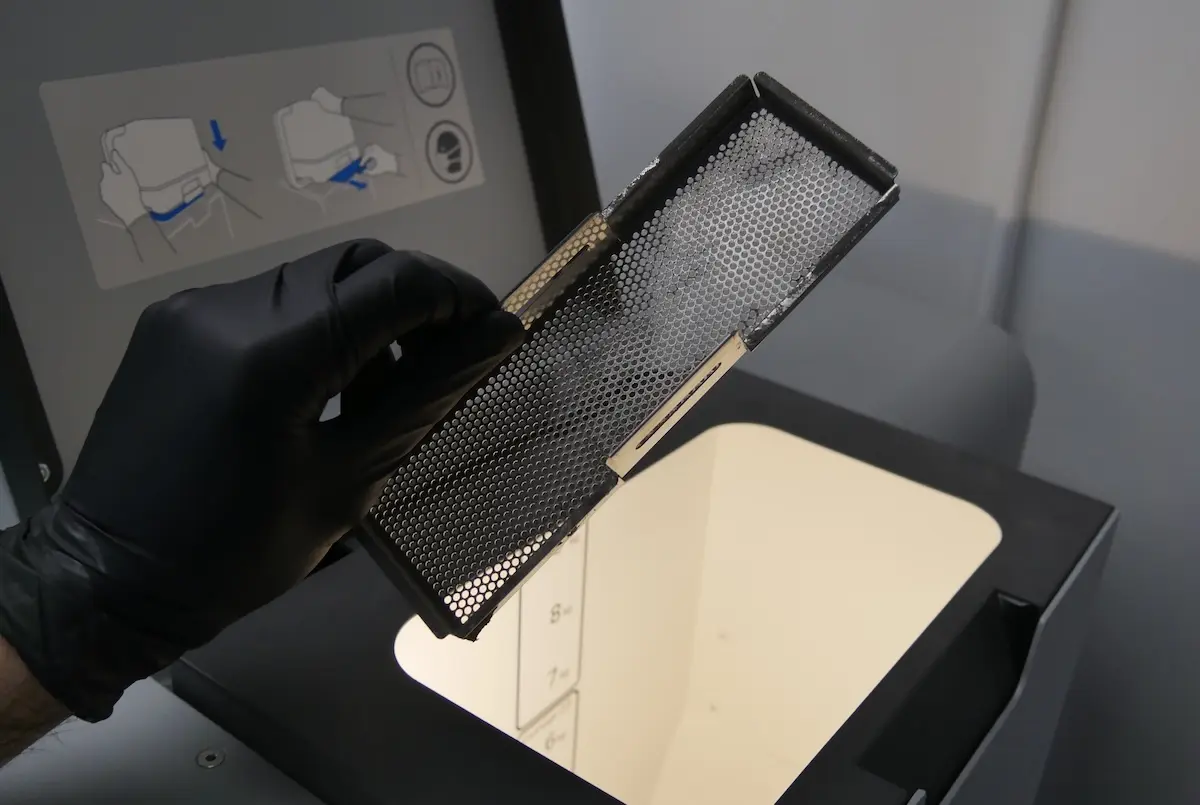
Formlabsでは、Nylon 12 GFパウダーを初めて使用する前に、プリンタのベッド温度を調整することを推奨しています。この工程は、再利用パウダーに未使用パウダーを50%加えた状態で行います。再利用パウダーが手元にない場合は、ベッド温度調整診断ツールをプリントする前に、未使用パウダーの事前処理をバッチで行ってください。
サポート記事初めて使用する前にNylon 12 GFパウダーをエイジングするの手順に従ってパウダーをエイジングし、ふるいにかけてから、サポート記事Nylon 12 GFパウダーでの造形品歩留まりを向上させるためのFuse 1+ 30Wプリンターのベッド温度の調整の手順に従ってください。
備考:
プリンターのチューニングを選択した場合、Nylon 12 GFパウダーを使用する各プリンターでこのプロセスを完了する必要があります。同じモデル・同じ部屋にあるプリンターでも、異なるオフセット温度の設定が必要になることがあります。
Nylon 12 GFパウダーでプリントする
最良の結果を得るために、FormlabsのSLSプリント用設計仕様に従ってください。
備考:
ほとんどの用途で、Nylon 12 GF はNylon 12と同じように造形できます。しかし、Nylon 12 GF で造形したパーツは、剛性が高く脆いため、薄い形状は壊れやすくなっています。
サポート記事造形を開始する(SLS)を参照し、PreFormでモデルを開き、方向を決めて、プリンタに送信します。
*Nylon 12 GFパウダーは標準リフレッシュ率50%を使用しますが、造形品の欠陥のトラブルシューティングのためにFormlabsから特別に指示があった場合は、リフレッシュ率70%をご使用いただけます。
Formlabsでは、Nylon 12 GFを空気環境でプリントすることを推奨しています。
Nylon 12 GF で造形したパーツの後処理
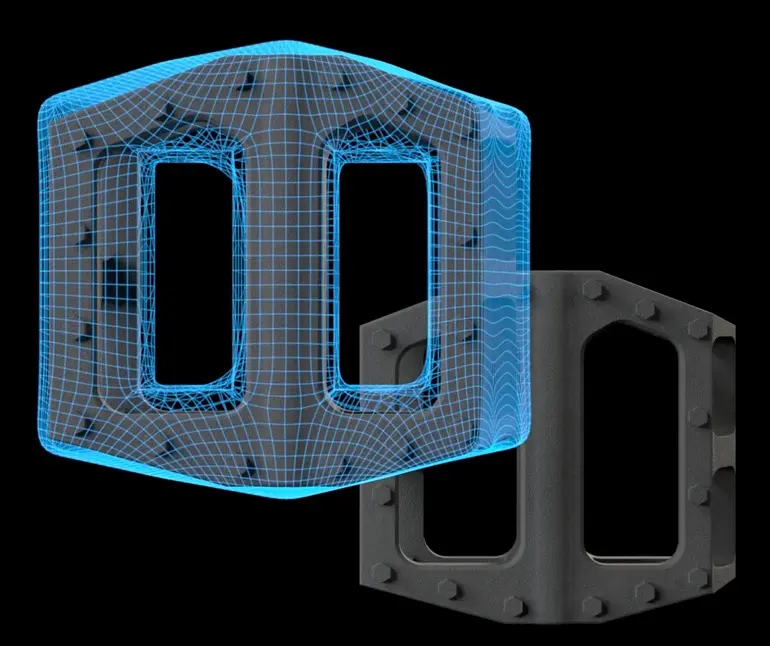
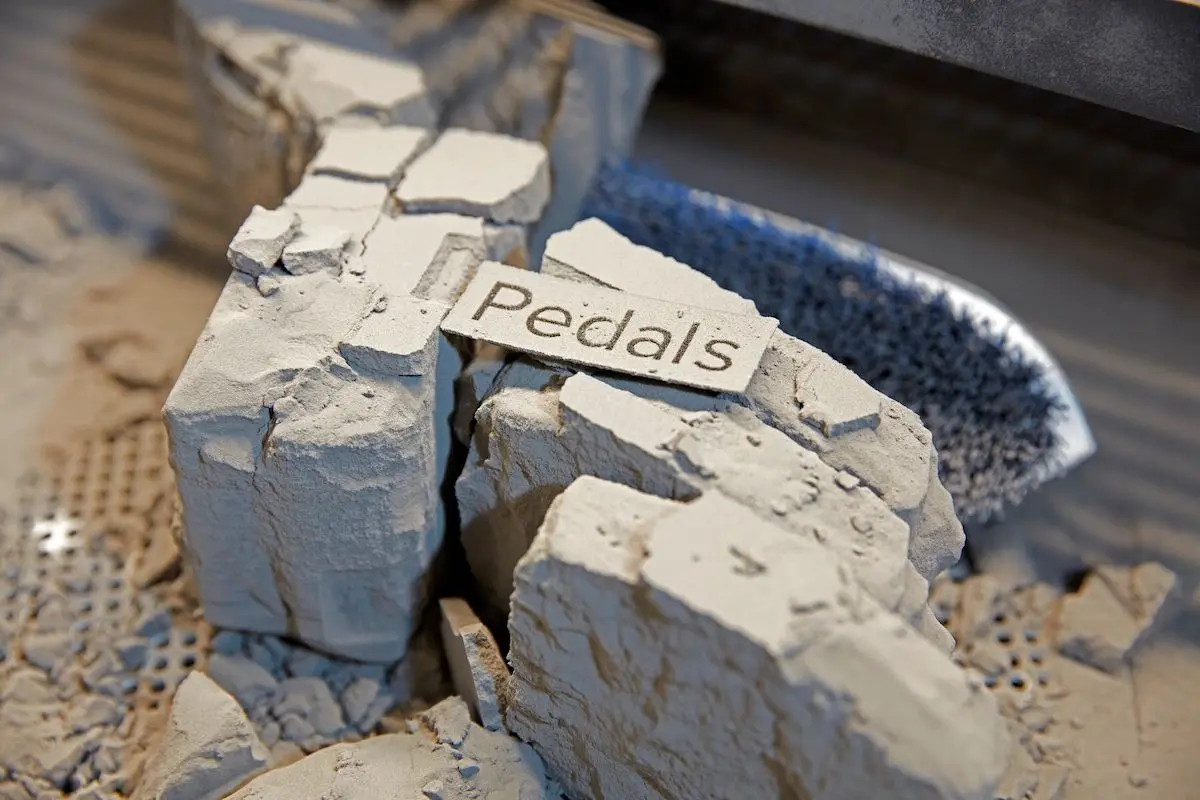
Fuse 1世代のプリンターは、造形品の表面をSurface Armorという半焼結のシェルで取り囲みます。Surface Armorで囲むことで、プリント精度に悪影響をおよぼす温度のばらつきが生じにくくなります。Surface Armorは表面の仕上がり品質を向上するもので、後処理の段階で除去します。
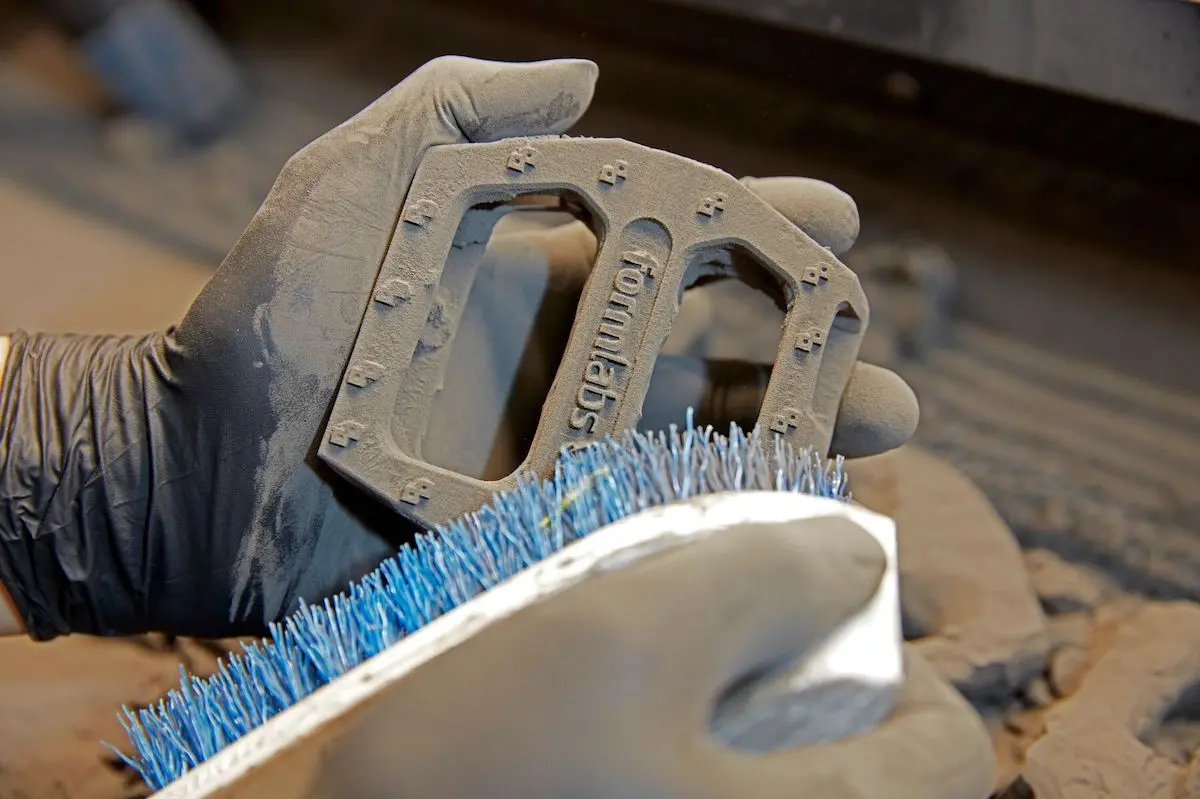
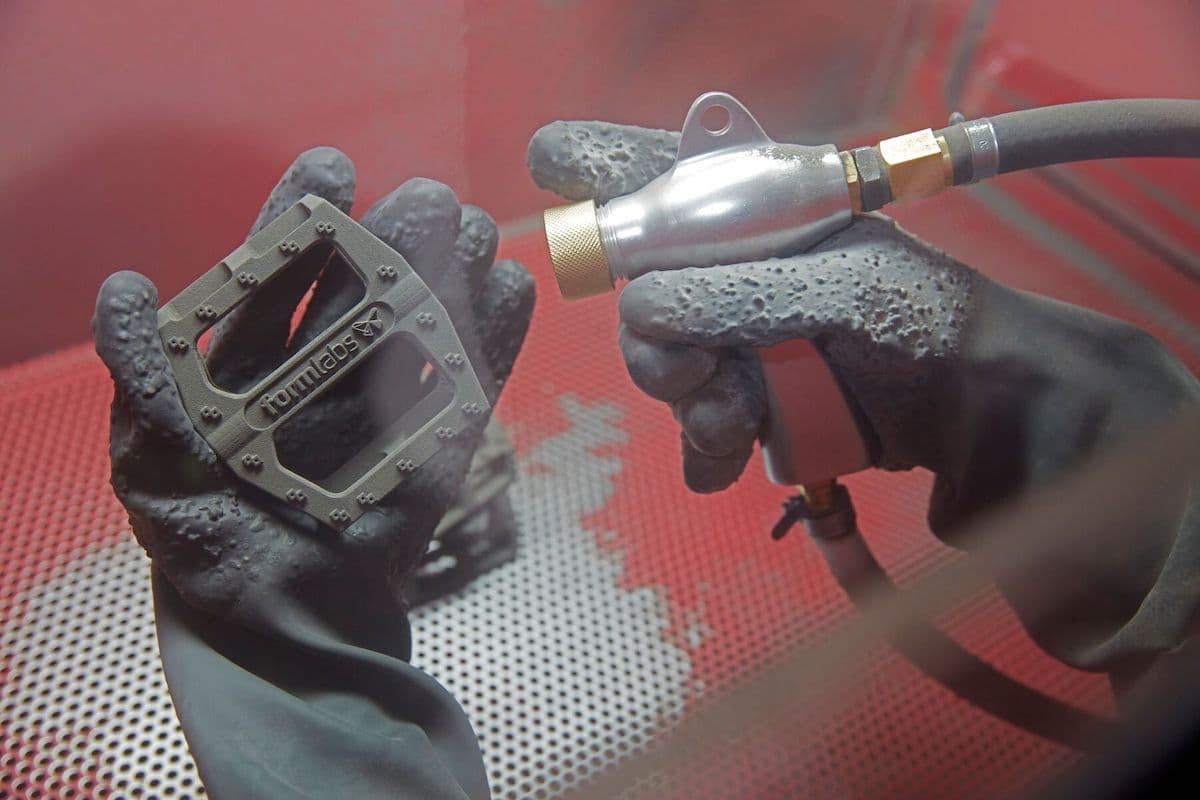
Nylon 12 GF で造形したパーツは、Nylon 12やNylon 11と比較して、より強固なSurface Armorで表面を保護する必要があります。3つの材料ともワークフローは似ていますが、Nylon 12 GFで造形したパーツからSurface Armorをすべて効果的に除去するには、メディアブラスターを使用する必要があります。
Nylon 12 GF で造形したパーツの後処理を行うには:
備考:
後処理の際に、小さく繊細な特徴を損なわないよう、十分に注意してください。穴や小さな囲いのある部分のSurface Armorをすべて除去するために、ブラストを複数回実施してください。
プリント完了後から次のプリントまでの間
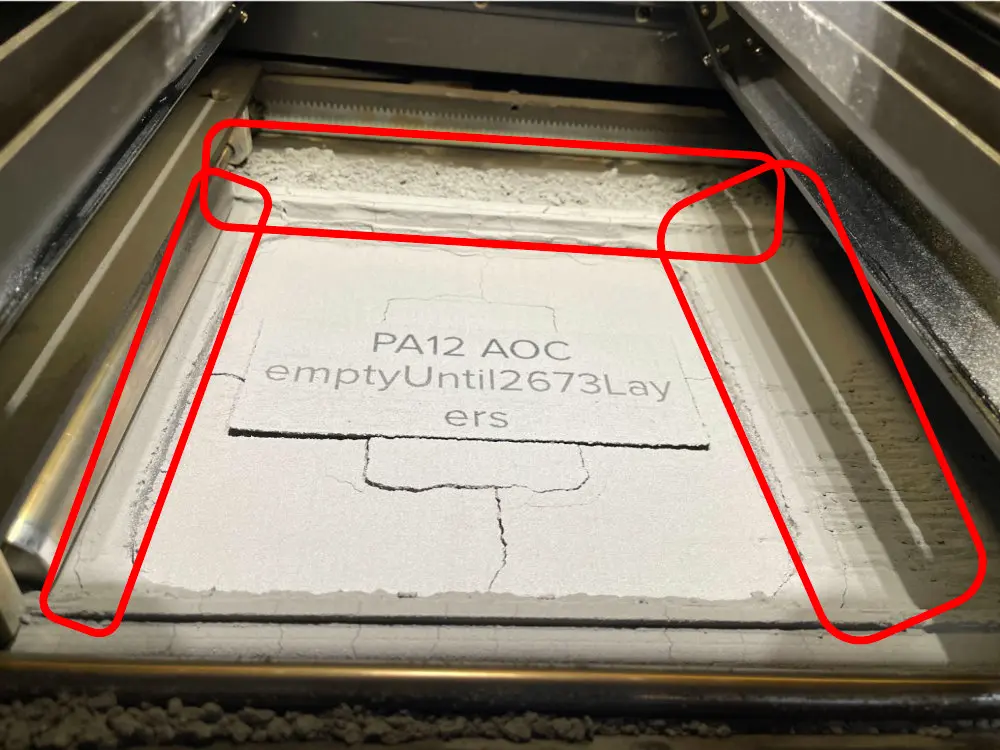
蓄積したり塊になっているパウダーをプリントごとに適切に清掃しないと、以降のプリントジョブでエラーが生じる原因になることがあります。プリント間に以下のエリアをクリーニングします。
プリント筐体の上部のクリーニング
パウダーは、特にパウダートラフとビルドチャンバーの上部の間のランウェイの上部に蓄積することがあります。ここに蓄積したパウダーが融着して、以降のプリント時にビルドチャンバーに入ってしまうことがあります。掃除機を使ってこの周辺を入念に掃除しておくと、プリントの失敗を防ぎやすくなります。
トラフの清掃
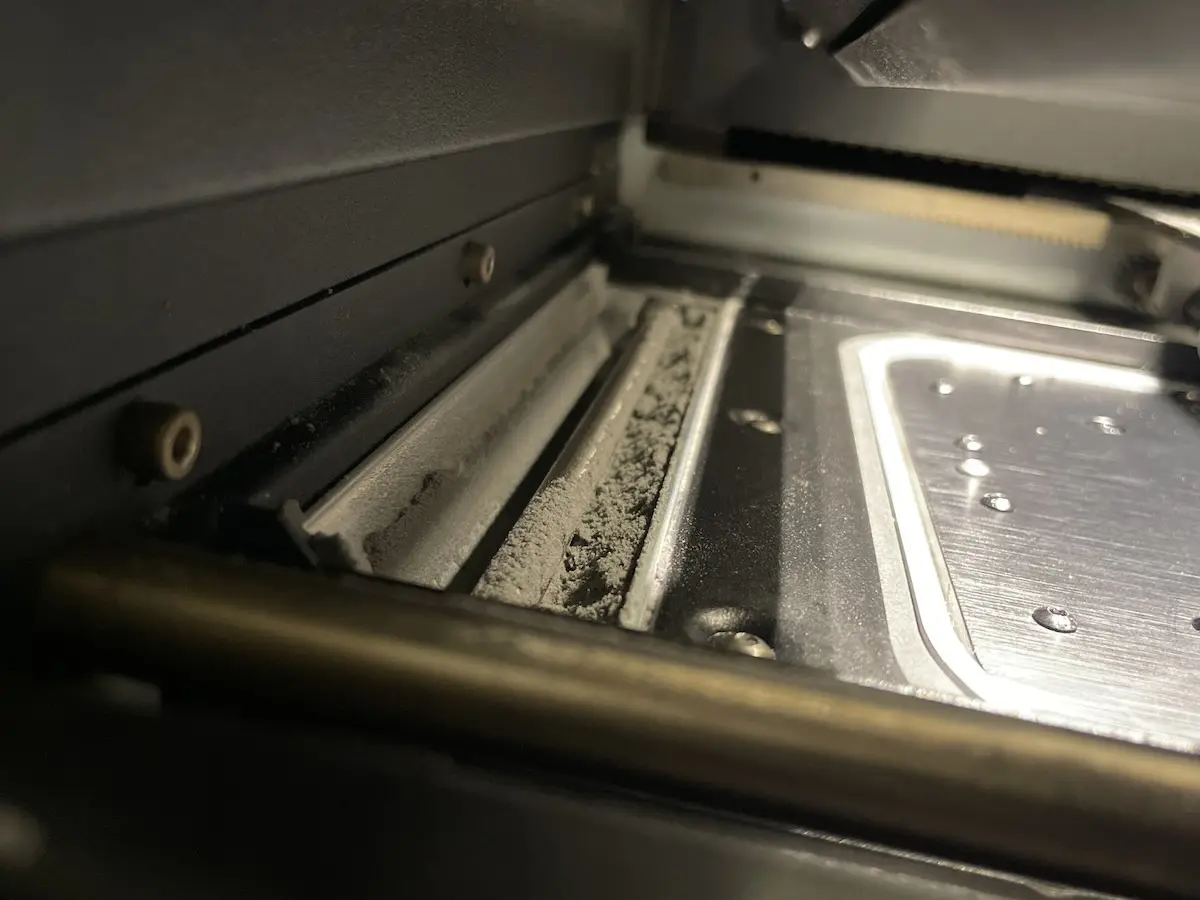
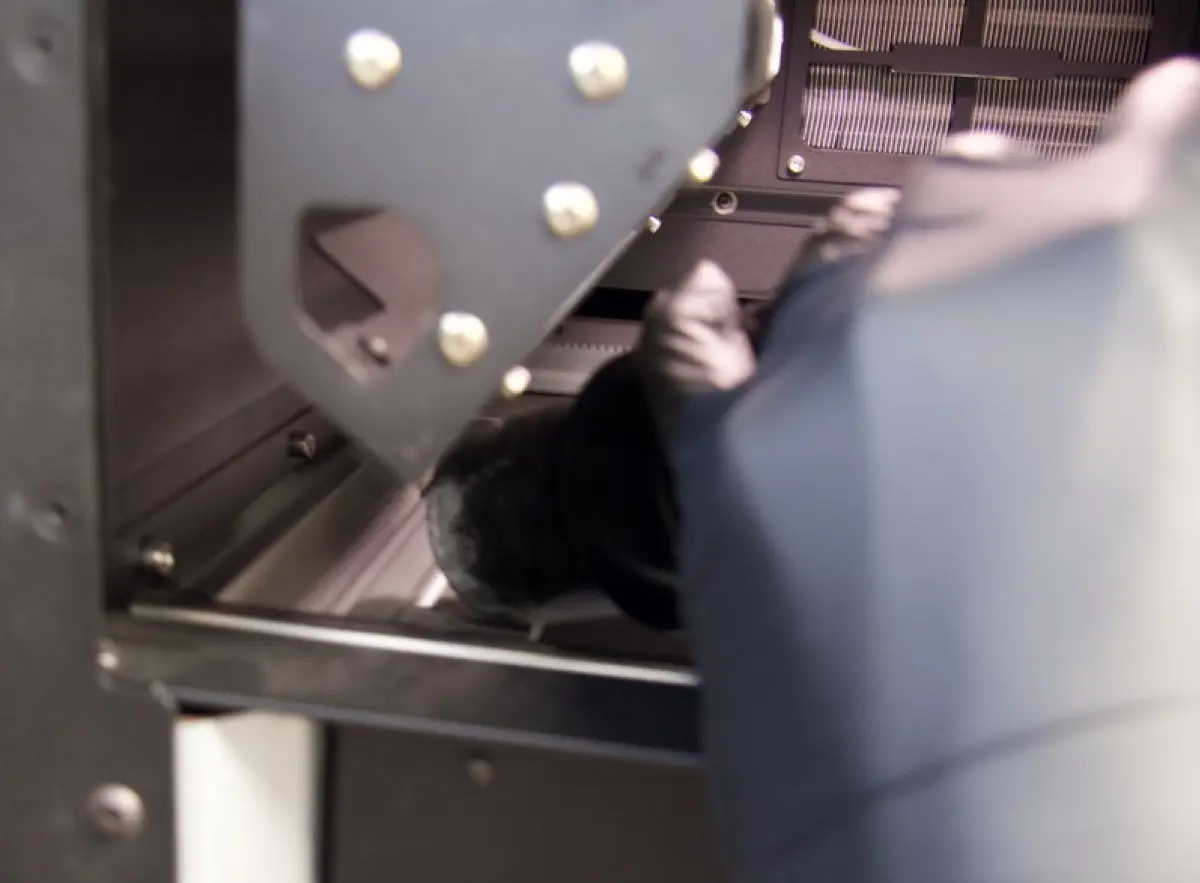
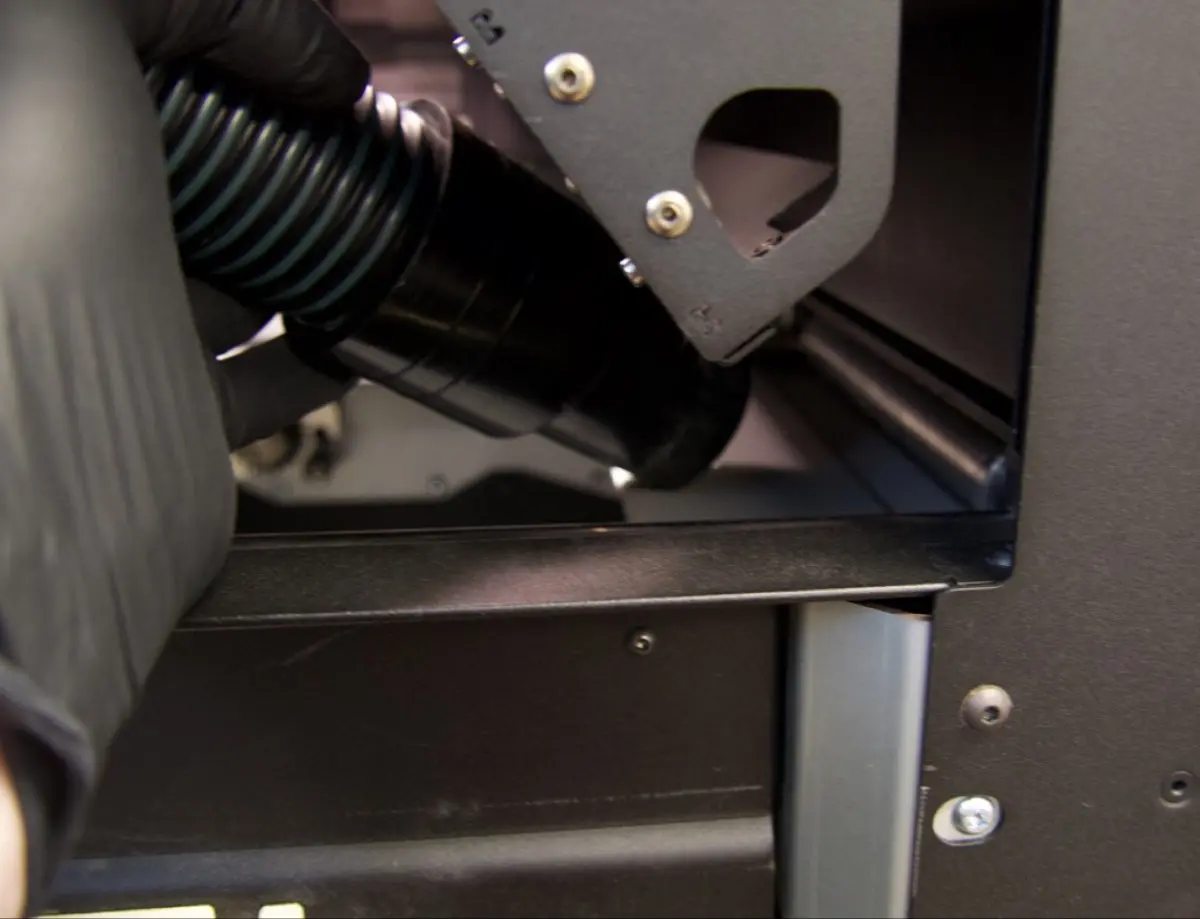
プリント筐体のドアを閉め、フリッパーモーターを移動させて、元の位置に溜まっているパウダーを吸い取ります。
フリッパーモーターを動かすには:
注:
特に指示がない限り、プリント筐体の扉を開放した状態、あるいは本体上部にあるパウダー関連の動作経路に障害物がある状態で Motor Moves(モーター移動)メニューのオプションを選択しないでください。可動部には押しつぶしや絡まりの危険があります。必要に応じて、タッチスクリーンのStop(停止)ボタンをタップしてモーターの動作を止めてください。
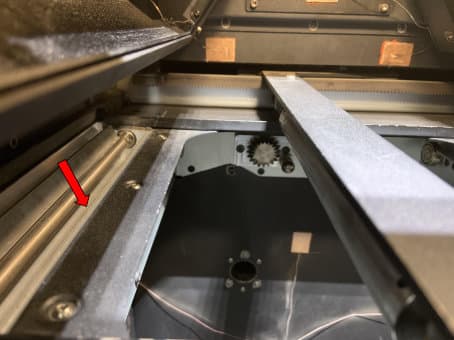
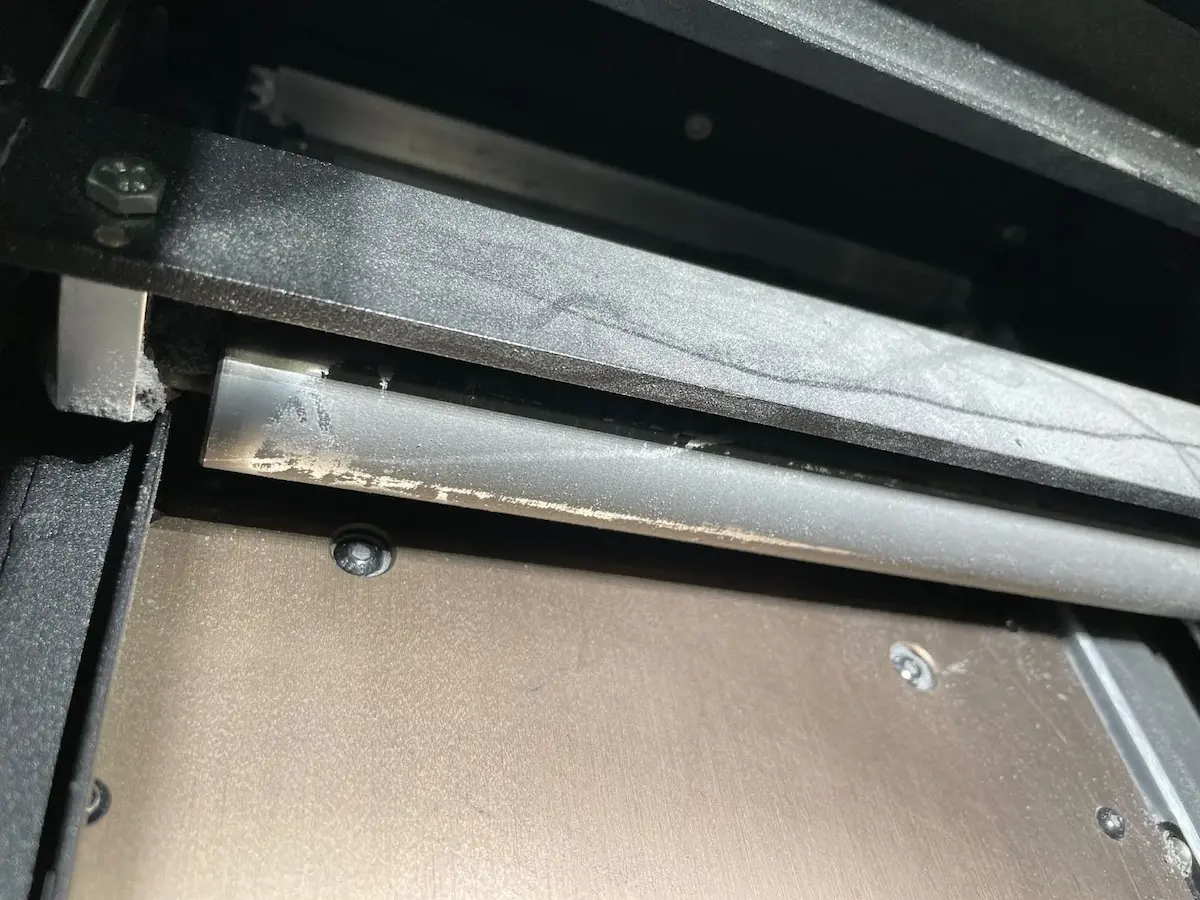
リコーターのクリーニング
リコーターを移動し、点検します。半焼結状態のパウダー付着しているようであれば、次のプリントを行う前にリコーターを清掃してください。
リコーターのクリーニング
材料を変更する
Fuse 1プリンターの各世代、Fuse Sift、および関連アクセサリは、一度に1種類のパウダーしか使用できないように設計されています。パウダーの種類を変更する前に、Formlabsが指定する手順に従い、各デバイスの掃除を十分におこなってください。異なる種類のパウダーを混合すると、プリントの失敗やFuse製品の重大な故障につながるおそれがあります。
Formlabsでは、複数の異なる材料で定期的にプリントする予定がある場合、材料の種類ごとに専用のFuse 1世代プリンターとFuse Siftを使用することをお勧めしています。
詳細は、以下のサポート記事をご参照ください。